

古いベルトの内側には切り込みがあり、両側面は幅広く研磨されている。隣のプーリーにはシンプルなV溝がある。この組み合わせは、販売店からの問い合わせで「歯」という言葉を聞くよりも、駆動方式をはるかに的確に物語っている。負荷がかかると側面が食い込み、小さなプーリーでは内側の溝が互いに接近する。シャフトを同期させるための噛み合い機構は存在しない。
古いベルトのマーキングとプーリーの写真から始めましょう。「コグド」という単語だけでは不十分です。交換品には、長さの規格、溝の断面、速度、負荷も必要です。この記事では、これらの決定事項を取り付けから故障診断まで順に説明します。 工業用Vベルトシリーズ 製品の出発点となる。

01正しいベルト用語から始めましょう
歯付き、ノッチ付き、成形ノッチ付き、および切りっぱなしのエッジの用語
販売伝票の用語は分かりにくい場合があります。「歯車状」や「切り欠き」は、裏側の溝加工を指し、「切りっぱなし」は露出した作業面を指します。裏側が滑らかでも、切りっぱなしの面がある場合もあります。「成形された切り欠き」は、溝がどのように形成されたかを示しており、その上にどのようなコードが埋め込まれているかは示していません。印刷が消えてしまった場合は、別の同義語よりも、スケールの横に写った写真と滑車の拡大写真の方がはるかに役立ちます。
RFQで「歯付きベルト」を使うのが危険な理由
V シーブは、2 つの傾斜した壁の間に平らな金属が挟まれています。次の作業台には、縁に繰り返しポケットが付いたタイミング プーリーがあります。作業指示書に「歯付きベルト」と書いてある場合は、注文する前にその縁を写真に撮ってください。包装インデクサーは、 タイミングベルトシステムノッチ付きVドライブは、平溝に対しても機能します。
| 現場で耳にした名前 | 実際にトルクを伝達するものは何か | 最初に要求する証拠 |
|---|---|---|
| 歯付きVベルト | 傾斜した側壁での摩擦 | マーキングとV字型シーブ溝 |
| タイミングベルト | 歯が歯付きプーリーと噛み合う | 歯のピッチ、形状、プーリーの写真 |
| 模様入りコンベアベルト | 建設は搬送システムに依存する | ベルトと駆動部の写真 |
02プロファイルファミリーはエンジニアリング座標です
AX、BX、CXの古典的な歯車ファミリー
古いベルトには「AX」という文字が読み取れます。これは古典的なノッチ付き部分を示していますが、残りの長さ目盛りは消えています。交換品を受け入れる前に、溝を断面ゲージで確認し、モーターベースの移動量をチェックしてください。ベルトの底面が磨耗している場合は、古いベルトが深すぎた可能性があります。
XPZ、XPA、XPB、およびXPCメトリック狭幅プロファイル
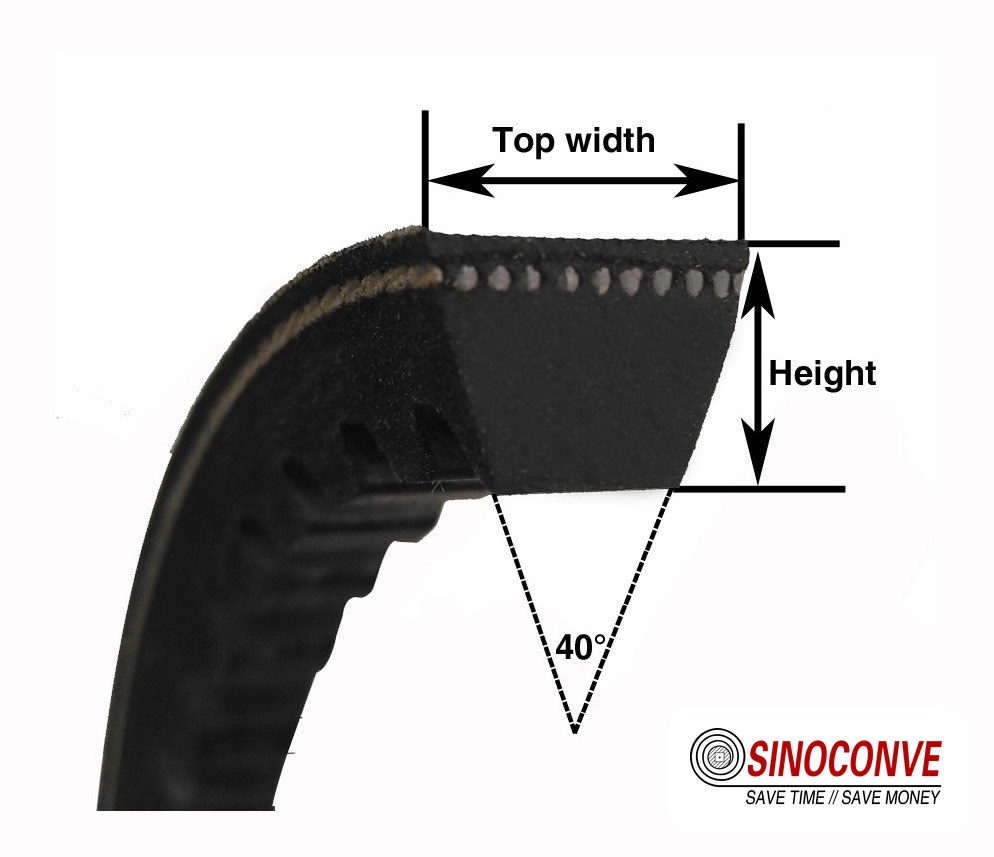
これらはメートルカタログに掲載されている細長いウェッジプロファイルです。上部の幅、高さ、長さの参照値は目視では互換性がありません。 プロフィールとサイズガイド ラベルが薄れていても判読は容易ですが、プーリーは選択したプロファイルに適合している必要があります。写真でAXと似ているからといって、XPAと刻印されたベルトを供給すべきではありません。
3VXおよび5VXインチ狭幅シリーズ
3VXまたは5VXの表記は、検索対象をインチ単位の狭い範囲に限定します。それ以外の表記も重要です。カタログの相互参照では、セクションとメートル法の表記が対応付けられている場合があり、長さは別の表記法で記録されていることがあります。判読しにくいコードを解釈する前に、溝の図面と照らし合わせて、モーターベースが移動できる範囲を測定してください。名目上「同等」であっても、調整範囲外のベルトは代替品として認められません。
| 古いベルト地帯に住む家族 | 考えられる選考ルート | よくある注文ミス |
|---|---|---|
| AX / BX / CX | 古典セクションと完全なコード | Xを長さの接尾辞として扱う |
| XPZ / XPA / XPB / XPC | メートル法の狭いプロファイルと記載された長さの参照 | 表示幅のみで選択する |
| 3VX / 5VX | 幅1インチのカタログと完全なマーキング | ブランド間で長さに関する慣習を混ぜ合わせる |
03歯付きVベルトの内部
引張コードは作業時の引っ張り力を伝達する
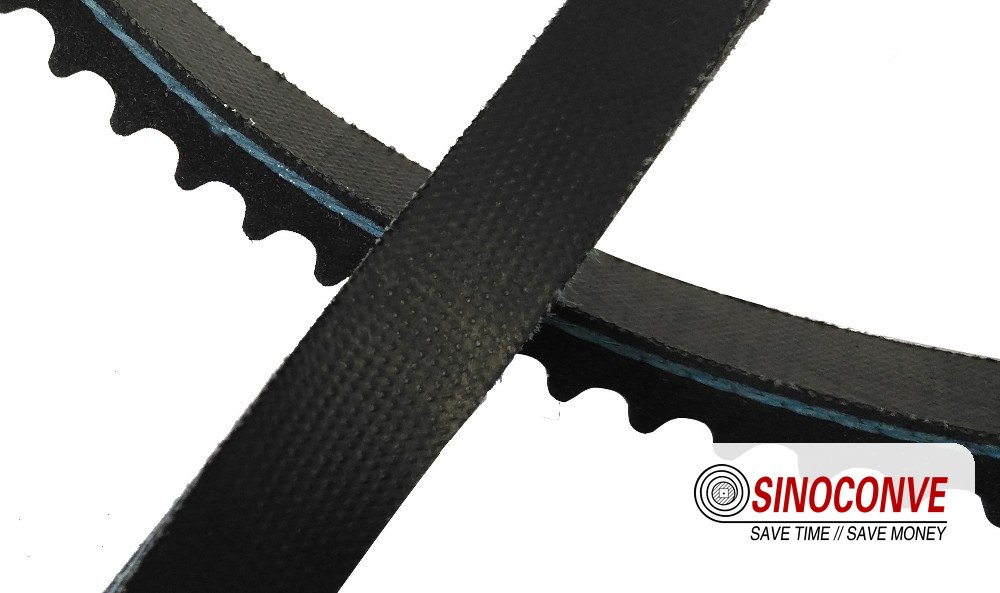
使用済みのベルトを切断すると、内側の溝の上にあるコードが露出します。切断した部分には、元の溝の位置を示すラベルを貼ってください。ベルト1本が他のベルトよりも長かったり、熱がこもっていたり、摩耗が激しい場合があります。サンプルをまとめて扱うと、その違いが機械上のどの部分に起因するものか分からなくなってしまいます。
接着層は異なる材料を結合する
場合によっては、コードが破損箇所をまたいでいるものの、ゴムがそこからきれいに剥がれ落ちることがあります。これは、コードの下で止まっているノッチルートクラックとは異なる写真です。ベルトの走行方向をマークし、代表的な破損箇所を横切って両面を保管します。開口部の位置がサンプルの有用な部分です。
圧縮ゴムとノッチルートがフレックスを制御する
それぞれの切り欠きは、プーリーの入口で圧縮されるはずだったゴムを取り除く役割を果たします。また、切り欠きの根元は亀裂がないか点検する場所でもあります。長期間使用した後に浅い傷がいくつかある場合と、新しい小型シーブを取り付けた後に深く均等な間隔で亀裂が入っている場合では、原因が異なります。シーブの実際の直径とメーカーが指定する最小直径を確認してから、コンパウンドのせいにしてください。
未加工のサイドウォールとオプションのファブリック加工
傾斜した側面は溝にぴったりと収まる必要があります。一部のデザインでは特定の箇所に布地を使用していますが、歯車付き工業用ベルトでは、露出した未加工の側面が一般的です。表面が研磨されている場合は滑りを示している可能性がありますが、片面研磨の場合は、アライメント不良または溝の不一致を示している可能性があります。表面仕上げは、それを製造した滑車と一緒に見たときにのみ確認できます。
04切り欠きが曲げ挙動に及ぼす影響
プーリー入口での圧縮仕事の軽減
固いゴム片をきついカーブに沿って曲げると、内側の材料がよじれてしまいます。リリーフスロットは、この圧縮とそれに伴う繰り返しの発熱を軽減します。これが、コンパクトな駆動装置に成形ノッチ設計がよく用いられる理由です。この改善は、定格プロファイルとプーリーの組み合わせによるものであり、ベルトが収まるまでプーリーを縮小することを許可するものではありません。
ノッチピッチはタイミングピッチではない
下面に並んだ切り欠きを見ると、「ピッチ」を数えてしまいがちですが、その数だけではシャフト比はわかりません。公称比は滑らかな滑車によって決まり、Vベルトは負荷がかかるとクリープ現象を起こす可能性があります。また、承認された2つの構造でも、切り欠きの間隔が目に見えて異なる場合があります。定規に沿ってスロットの数を数えるのではなく、プロファイルと定格駆動データを比較してください。
熱伝導経路は改善されるが、温度測定は依然として必要である。
小さなプーリーでゴムが圧縮される部分が少なくなれば、ベルトの放熱量も少なくなるかもしれません。ただし、機械上で比較してください。同じ負荷で運転した後の側面温度を記録し、周囲の温度も併せて確認してください。溝が研磨され、異音が聞こえる場合は、滑りが解消されるまで比較は意味をなしません。
05小型滑車ロジックにはいくつかの限界がある
最小直径はゴム以上のものを保護する
提案されている小型駆動装置において、最も小さな滑車は特に精査すべき部分です。切り欠きがあるとゴムがより容易に曲がりますが、コードが繰り返し曲線からずれることはありません。図面では、外径と基準径を区別し、メーカーが指定する最小値を実際の滑車の横に記入してください。また、選択した長さでモーターベースの移動量も確認してください。
ベルト速度によって応力状況が変化する
低速の破砕機駆動では始動時に大きなトルクが必要になる場合があり、高速のファンでは遠心力が加わり、1時間あたりの屈曲サイクル数が多くなることがあります。どちらの場合も、モーター出力だけでは十分に説明できません。駆動側と被駆動側の回転速度、始動方法、1日あたりの稼働時間、およびプーリーサイズを含む実際の負荷パターンをお知らせください。そうすることで、メーカーの定格算出方法が両極端な状況に対応できるようになります。
ラップ角度とアイドラー位置が負荷を変える
ギア比の変更によって、小プーリー周辺の接触面積が驚くほど少なくなる場合があります。巻き取り量を増やすためにアイドラープーリーを追加した場合は、それを付属品としてリストするのではなく、ドライブ上の位置を図示してください。ベルトの裏側にアイドラープーリーが押されると、別の曲がりが生じます。定格チェックには、2つのメインプーリーだけでなく、その経路とアイドラープーリーの直径が必要です。
06張力、アライメント、およびシーブの状態
測定済みの設置ターゲットを使用する
同じスパンでも、2人の作業員が「しっかりしている」と評価しても、取り付け張力は大きく異なる場合があります。作業カードにメーカーの測定方法を記入し、測定値を記録してください。張力調整直後の駆動装置から再び異音がする場合は、溝の中を確認してください。ベルトが底まで沈んでいると、スパン部分では張っているように感じても、作動面がほとんどグリップしていない場合があります。
位置合わせには角度とオフセットのチェックが必要です
定規を各面に当てて、上部をまっすぐに測ると、駆動部を回転させた後に隙間が見える場合があります。これは、プーリーの振れやモーターベースの動き、角度やオフセットのアライメントを確認する必要がある理由です。取り外したベルトに、片方の端にのみ明るい帯状の模様があれば、手がかりになります。原因が判明するまで、駆動部の写真と一緒に保管しておきましょう。
溝の摩耗により、有効駆動力が変化する
溝が摩耗すると、ベルトが底部に触れるまで沈み込んでしまうことがあります。整備士は高い張力を感じますが、実際にはベルトの両側が本来のグリップ力を失っています。プロファイルゲージまたはメーカー指定のプーリー検査方法を用いて、マルチベルト駆動装置のすべての溝を点検してください。ベルトだけを交換しても、シフト中に同じ滑りが再発する可能性があります。
| 検査ポイント | 有益な観察 | アクション |
|---|---|---|
| 張力 | 設置時および必要に応じて慣らし運転後に、メーカーの方法に基づいて測定。 | 記載された範囲内で調整してください。 |
| アライメント | 複数の位置での面とシャフトのチェック | モーターベースまたはプーリーの正しい位置 |
| 溝の摩耗 | ゲージの適合性とベルト底付き痕跡 | 新しいベルトを取り付ける前に、プーリーを修理または交換してください。 |
07マッチドセットとバンドアレンジメント
マルチグルーブドライブは負荷分散が必要
4本溝のドライブの場合、交換したベルトを元の順番に並べてください。先月取り付けた交換用ベルトは、隣の3本とはかなり異なって見えるかもしれません。新しいベルトを取り付ける前に、有効長さと溝の摩耗状態を確認してください。
縞模様のバリエーションは横方向の挙動に対応します
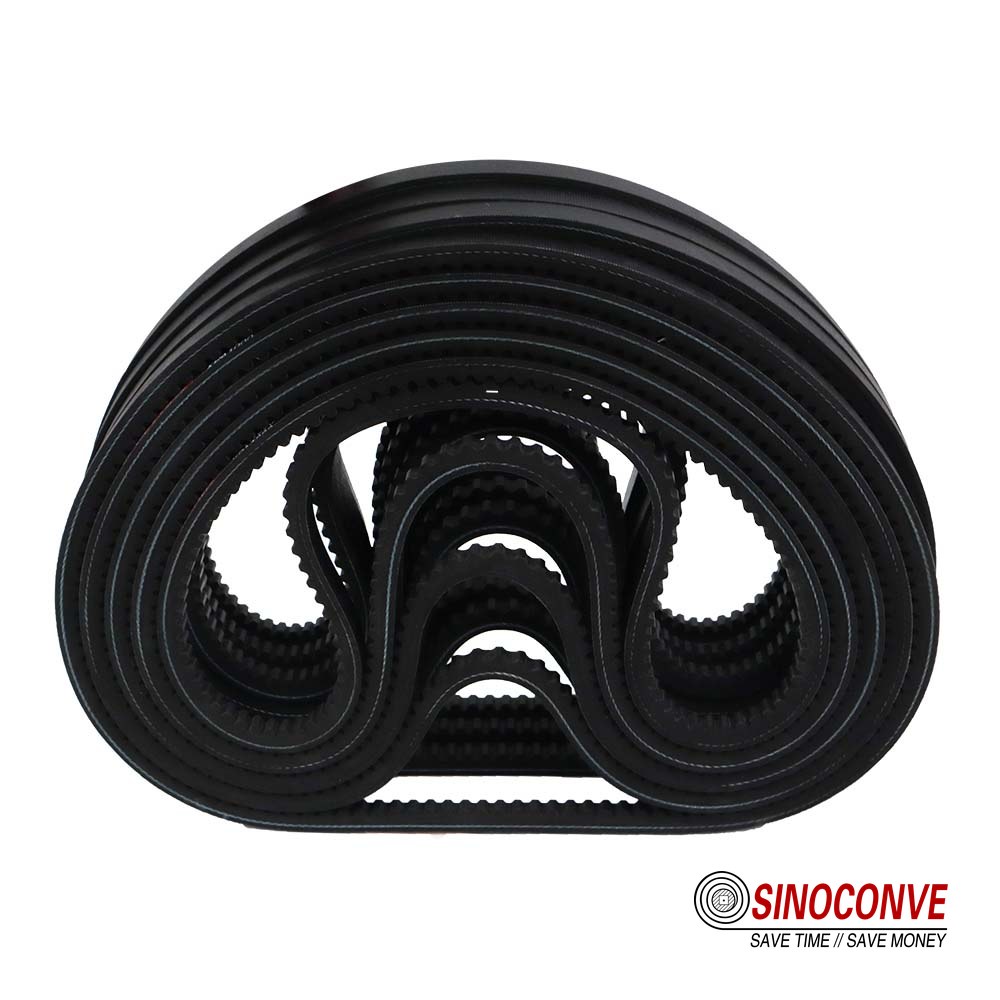
上部で複数のV字型セクションをバンドで連結します。脈動する負荷の下でベルトが鞭打ったり転がったりする駆動装置では、プーリーとクリアランスがそれに合わせて設計されていれば、横方向の安定性を向上させることができます。これは、個別のベルトの自動的な代替品ではありません。 バンド付きVベルトガイド 滑車とデューティチェックをカバーします。
脈動トルクにはシステム証拠が必要
コンプレッサーを使用すると、始動時にベルトのたるみ部分が振動することがあります。始動時と負荷がかかった状態で、アイドラーとモーターベースの横で動きが確認できるように、ドライブ全体を撮影してください。ベルトが回転した場合、2つの録画から回転が始まったタイミングがわかる場合があります。連結ベルトに交換する前に、テンショナーのストロークと溝のアライメントを確認してください。
08ドライブガード内部には何が入っているのか
ベルト部分で熱を測定する
測定箇所を作業カードに直接記入してください。「ベルト側面、通常負荷で20分間」。室温と負荷も記入してください。そうすれば、次のシフトで数値の意味が分かります。高温で研磨された側面は、別のゴムを注文する前に、整備士に滑りや空気の流れの悪さを知らせるサインとなります。
染み付いた溝が手がかりだ
ギアボックスからのオイル漏れ後に見られる、濡れた黒い溝は、「油っぽい環境」という漠然としたラベルよりも、はるかに良い手がかりとなる。オイルの滴り跡を見つけ、プーリーを清掃し、古いベルトの対応する側壁を写真に撮っておこう。そうして初めて、オイルの付着状況を判断するのに十分な情報が得られる。
速度比の精度には実用的な限界がある
このVシーブには噛み合う歯がありません。各カートンごとにシャフトが同じ角度に戻る必要がある場合は、この駆動機構の先にある制御機構を検討してください。 Vベルトとタイミングベルトの比較 その選択に役立ちます。
コンベアの運転には、駆動ベルトと搬送ベルトの両方が必要になる場合があります。
コンベアには、補助ファンまたはフィーダーにVベルトがあり、別の ゴム製コンベアベルト 搬送用資材。この2つの品目は寸法と検査記録が異なるため、別々の購入ラインで管理してください。「歯付きコンベアベルト」の注文には、どちらのプーリーが故障したかを特定するためのプーリーの写真が必要です。
09廃棄前に故障の証拠をお読みください
根元の切り込み部分に亀裂が入る
使用済みのベルトを、回転方向をマークした状態で広げてください。根元はほぼ全周にわたってひび割れていますか、それとも損傷したコードの近くだけですか?最初のパターンは、調査対象を年数、温度、曲げへと導きます。2番目のパターンは、その特定の位置で何が起こったのかを問います。小さな滑車と、逆方向に曲がったアイドラーは、どちらの写真にも写っている必要があります。
ガラス張りと強化側壁
明るい縞模様の反対側の溝を測り、油漏れやプーリーの歪みがないか確認してください。メンテナンス履歴が重要になります。異音を消すためにモーターベースを繰り返し動かしたことはありませんか?摩耗した溝は、そうした調整の裏に隠れている可能性があります。
片側だけが摩耗した縁
ほつれたベルトを取り外す前に、モーター側の端に印を付けてください。ベルトがガードに接触していた箇所を、その向きがまだはっきりとわかるうちに写真に撮っておきましょう。短い切り込みを入れることで、開口部がゴム部分で止まっているのか、コードに沿って続いているのかを確認できます。
底部接触と投げられたベルト
研磨されたベルト底面と研磨された溝底面があれば、ベルトのみの交換で済むはずです。適切なゲージを使用してプーリーを確認してください。負荷がかかった状態で始動時にベルトが外れた場合は、たるみ幅も確認してください。プーリーの跡と始動時の動きは、新しいプロファイル名よりも多くの情報を提供してくれます。
| 観察された証拠 | ドライブスルーでチェック | この近道は避けてください |
|---|---|---|
| 根が多くの切り込みを貫通して割れる | 直径、熱、年齢、曲げ経路 | 不良ロットが1つあると仮定して |
| 片側のガラス張りの壁 | 位置合わせと対応する溝 | 緊張感を加えるだけで |
| 片方の端からコードが露出している | 滑車ライン、摩擦、転覆 | 調整なしで同じベルトを取り付ける |
| ベルト底付き | 溝ゲージとプロファイル識別情報 | 幅広のベルトを目測で購入する |
10制御された再起動のための代替ワークフロー
施錠し、証拠を保全し、洗浄して乾燥させる
分離後、古いベルトを取り外す前に、溝ごとにラベルを付けてください。モーターベース、アイドラー、溝を現状のまま写真に撮っておきましょう。こうすることで、ベルトをまとめて一つの容器に入れた後で、どのベルトが過熱したのかを再現しようとするよりも時間がかかりません。接触面にドレッシング剤や溶剤を残さずに、油や砂粒を取り除いてください。
新しいベルトを取り付ける前に、形状を確認してください。
隔離された状態で、新しいマーキングを注文書と比較し、モーターベースを少し緩めた状態でベルトを取り付けてみてください。ベルトは縁をこじ開けることなく、スムーズに装着できるはずです。ベースの調整範囲を超えてしまう場合は、長さの規格を再検討する必要があります。
緊張させ、回転させ、守り、観察する
取り付け説明書には、実際の張力測定値と使用した工具を記入してください。指定された慣らし運転チェックの際にも、同じ説明書を持参してください。もし1つの溝だけが熱くなっている場合は、セット全体を新しい感触に調整するのではなく、その溝のプーリーを調べてください。
11エンジニアが評価できる見積依頼書を作成する
恒等式と幾何学から始めよう
マーキング全体が写っている写真があれば、カタログを何度も参照する手間が省けます。印字が失われている場合は、端部の寸法とプーリー溝内部の写真も添えてください。ベルトの本数、中心距離、モーターベースの移動量も追加してください。問題は、提案された長さと断面が実際にこの駆動装置に収まり、適切な張力が得られるかどうかです。
電力、速度、サービスデータを追加する
銘板に表示されているkW値だけでは、負荷のかかった破砕機の最初の回転時やコンプレッサーの各ストロークで何が起こるかは分かりません。プーリーの直径の横に駆動回転数と従動回転数を記入し、1時間あたりの始動回数と始動時の負荷を記述してください。アイドラープーリーの曲がりも含め、同じ図にアイドラープーリーを描いてください。
環境と受容のニーズについて説明する
ガード、熱源、汚れたプーリーの写真を送ってください。「オイル」のチェックボックスにチェックを入れるよりも、サプライヤーにとってより多くの情報が得られます。注文記録に洗浄方法と受入検査要件を追加してください。
| RFQアイテム | 最小限の有用な詳細情報 | 理由 |
|---|---|---|
| 古いベルト | 採点と写真撮影を完了しました | ファミリーと長さ表記を識別する |
| 束 | 溝の数、形状、直径 | 適合性と曲げ限界をチェックします |
| 義務 | 出力、回転数、始動回数、稼働時間 | 実際のサービスにおける許可評価 |
| 環境 | 温度、油、粉塵、水 | 狭隘部の建設選択 |
12名称から承認部品までの実践的なエンジニアリングの道筋
ゲート1:ベルトカテゴリーの設定
プーリーから見ていきましょう。滑らかな角度の溝があれば摩擦式Vドライブ、歯が揃っていれば同期式ドライブです。「歯付きベルト」とだけ書かれた問い合わせを最も早く修正する方法はこれです。
ゲート2:次元ファミリーを確立する
コード全体、端部寸法、およびシーブ溝を使用してください。長さ指定を変換する前に、ファミリを特定してください。メートル法の狭幅ラベルとインチのカタログ番号は、どちらにも「X」が含まれているため、混用しないでください。
ゲート3:ドライブ制限の検証
定格出力は、回転速度、小径プーリー、巻き数、始動、アイドラー、衝撃荷重、および周囲環境条件に基づいて確認してください。より柔軟な圧縮部はコンパクトな駆動装置には役立つ可能性がありますが、公表されている制限値を超えるプーリーを修正することはできません。
ゲート4:メンテナンスループを閉じる
承認されたセットを取り付け、溝とアライメントを修正し、測定された張力を設定し、最初の負荷走行を記録します。 トランスミッションベルトメンテナンスガイド より広範なルーチンを網羅しています。購入注文は、インストールされたドライブが期待どおりに動作した場合にのみ完了となります。
13安定した供給のための調達管理
図面または管理仕様書を承認する
店舗のラベルは短くても構いませんが、購入記録はそうであってはなりません。承認された部品には、全長の規格、断面図、および合意された公差を添付してください。そうすれば、後から購入する担当者は、薄れたコードを最初から読み直すことなく、同じプーリーと照らし合わせて代替品を検証できます。
破壊的な仮定をせずに入荷品を検査する
受領時には、マーキング、数量、目視可能な部分、供給されている場合はロット番号、および側壁や切り欠きの損傷を確認してください。セットとして意図されたベルトは、供給業者のマッチドセット方式に従って比較してください。合意された検査手順なしに、販売可能なベルトを切断したり、普遍的な長さ公差を宣言したりしないでください。
サンプルを使用して仕様のギャップを埋める
保管してある予備品で、長さコードの論争を解決できるかもしれません。故障したベルトの横で、両方の溝の位置をマークして測定し、プーリーの写真を撮ります。伸びた故障だけでは、適切な判断基準にはなりません。 切りっぱなしの歯形の選択記事 当該セクションが確立された後の建設工事について扱う。

14歯付きベルトに関するよくある質問
裏面の模様は何を表しているのでしょうか?
V型シーブを回す様子を見てください。スロットは曲がりの内側で閉じます。駆動力は2つの角度のついた側面から発生します。スロット自体には噛み合いはありません。
当社の梱包機は段ボール箱をインデックス付けします。このVドライブは位置を維持できますか?
滑らかなV字型シーブには、角度位置を保持するための噛み合う歯がありません。インデックスが軸の位相に依存する場合は、歯車駆動装置とその制御機構を調べてください。
リピート注文の場合、「AX」または「XPB」だけで十分ですか?
これは部品全体ではなく、セクションファミリーを識別するものです。残りの長さマーク、該当するカタログ、および溝の寸法は、購入記録と一緒に保管してください。
小径プーリーの直径を小さくすることはできますか?
その構造と用途における公表されている制限値を確認してください。ゴムは切り込み部分でより容易に曲がりますが、コードは依然として小さな円に沿って動きます。
セットのうち1本のベルトが故障しました。その1本だけ交換すれば良いでしょうか?
駆動装置メーカーの適合ベルトセットに関する説明書を確認し、他のベルトの寸法を測定してください。伸びたベルトの横に新しいベルトを取り付けた場合、負荷の分担が異なる場合があります。
根のひび割れと1本の高温ベルトは、私たちに何を教えてくれるのだろうか?
ループ全体に亀裂が入っている場合は、熱、経年劣化、曲げ半径を調べます。ベルトが1本だけ熱くなっている場合は、まずその溝と負荷分担を調べます。ベルトの位置を記録しておきましょう。
ドレッシングで車のキーキー音は治りますか?
接触面が見えにくくなります。ベルトに何かを追加する前に、溝の寸法を測り、張力、位置合わせ、および異物混入の有無を確認してください。
RFQ(見積依頼書)には何を含めるべきか?
まず、マーキングとプーリー全体の写真を用意してください。溝の数、直径、回転数、モーター出力、中心距離、アイドラー、始動回数、温度、および故障したベルトの位置を追加してください。





