ローラーの迅速な位置合わせ:選定、セットアップ、および故障診断
ローラーを安全かつ迅速に位置合わせするには、まずコンベアをロックアウトしてください。構造が直角で清潔であることを確認し、固定測定ステーションでベルトの端に印を付け、ドリフトが局所的、進行性、またはスプライスに関連しているかどうかを識別します。影響を受けているアイドラーまたはプーリーのみを少しずつ調整します。次に、無負荷でベルトを数回回転させ、制御された負荷の下で観察を繰り返し、すべての変化を記録します。ローラーを無作為に叩いたり、アイドラーを過度に操舵したりしないでください。そのような行為は、真の原因を隠蔽し、2つ目のトラッキングエラーを引き起こし、再現性のある結果が得られないまま、蓄積されたエネルギーの近くに手を近づけることになります。
これは、シャットダウン後の緊急トラッキング補正のための現場手順であり、自動調心ローラーの選択ガイドではありません。基準、原因の特定、制御された調整、再起動の監視、および故障診断に重点を置いています。ハードウェア自体の交換が必要な場合は、 コンベヤローラーシリーズ RFQの正しい出発点はこれです。ローラーの種類や使用条件の選択に関する質問の場合は、別のツールをご利用ください。 アイドラーローラー選定ガイド。

01ローラーに触れる前に、トラッキングの問題を明確に定義する
保守担当者は、最初の観察結果が「ベルトが左に動いている」というだけのものになると、貴重な停止時間を無駄にしてしまいます。どこが左に動いているのか?どのような負荷がかかっているのか?速度はどれくらいなのか?継ぎ目が通過した後、端は元の位置に戻るのか?有用な診断は、位置、タイミング、方向から始まります。コンベアの長さに応じて、搬送ラインと戻りラインに沿って4~8つの番号付きステーションを設置します。構造物にチョークで印を付け、端の位置を測定することで、作業員は共通の基準点を得ることができます。この基準点がないと、ある技術者は改善が見られたと認識しても、別の技術者は30メートル下流で新たな不具合を発見してしまう可能性があります。
ドリフトを3つのパターンのいずれかに分類する
1箇所でのドリフトは、アイドラセット、積載ゾーン、遷移部、または汚染されたプーリーの近くで発生します。ベルトはそのステーションの手前で中央に位置し、直後にずれることがあります。漸進的なドリフトは、複数のフレームにわたって徐々に増加します。これは通常、累積的なアイドラのスキュー、構造のアライメント、張力の不均一性、またはプーリーの基準に注意を向けることになります。1回転ごとに発生するドリフトは、ベルトの1つの部分に沿って発生します。ベルトに印を付けて観察します。同じ印を付けたゾーンが各周回で横方向に移動する場合は、コンベヤのローラーを追いかけるのではなく、スプライス、局所的なカーカスの損傷、または永久的なキャンバーを検査します。
症状をその発生源から切り離す
ガード付近でエッジが最初に目視できる地点が必ずしも起点とは限りません。ベルトステアリングは距離とともに発生します。私たちは、目視できる変位から上流に向かって、ステーションごとに、進行方向を尊重しながら作業を進めます。積載ストリームが中心からずれていると、シュートで横方向の力が発生する可能性がありますが、エッジがフレームに近づくのは次の3つのトラフセットまで待たなければなりません。より広範なベルトの挙動とカーカスへの影響については、 EPコンベアベルト追跡ガイド 有益な補足情報を提供する。
| 観察されたパターン | 速攻フィールドの手がかり | 最初に検査するエリア | 決めつけないで |
|---|---|---|---|
| 1駅でローカル | 入口は中央、出口はずれている | そのフレーム、ロール回転、ビルドアップ、近くのローディング | トレーニングアイドラーは汚染を解消します |
| 複数の湾にまたがる段階的な進行 | エッジオフセットは連続するマークごとに増加する | 糸、滑車軸、累積フレームスキュー | 最後のローラーが原因 |
| ベルト1回転につき1回 | オフセットは、マークされたベルトセクションに続く | スプライス形状、カーカス損傷、キャンバー | 停滞する者には舵が必要だ |
| 読み込みに伴う変化 | 空のベルトセンター、積載済みのベルトウォーク | 供給位置、スカートドラッグ、トラフサポート | 負担のない受容で十分です |
02コンベアを安全かつ安定させる
トラッキング作業は、ロックアウトを省略する理由にはなりません。回転ベルト、重力式テイクアップ装置、蓄積された張力、および転動部品は、予告なく動く可能性があります。現場の手順に従って、電気、油圧、空気圧、および重力エネルギーを遮断します。作業員はエネルギーがゼロであることを確認し、必要に応じてテイクアップ動作を固定し、各ロックを誰が制御しているかを確認します。ガードは許可を得た場合にのみ取り外し、動力試験の前に再装着します。運転中の観察は保護された位置から行う必要があり、調整はコンベアを停止して再び遮断した後に行います。
条件がフィールド補正値を超えたら、アライメントを停止してください。
ベルトの端が破れている、カーカスが露出している、ベアリングが過熱している、プーリーがずれている、フレームに亀裂が入っている、ベルトの巻き取りがうまくいかない、またはベルトとプーリーの間に異物が挟まっているといった場合は、「ちょっとした調整」で済む問題ではありません。作業を中断し、より深刻な問題として対処してください。テスト走行中にベルトが固定構造物に近づき、カバーが切れてしまう場合も同様です。構造部材が曲がっている状態でローラーの角度を修正しても、ベルトに欠陥を許容させるだけで、安全でも耐久性もありません。
測定値を比較する前に、プロセス条件を安定させてください。
ベルト速度、おおよその供給速度、材料の水分量、最近の洗浄状況、および周囲環境を記録します。雨で濡れた石灰石の供給は、乾燥した製品とは異なるベルト負荷を与える可能性があります。移送ポイントでは、供給速度が20%変化すると、流れが大きく変化し、新たな横方向の力が生じる可能性があります。中央の空搬送が1回で成功が証明されると主張するつもりはありません。私たちは同等のものを比較し、何が変わったのかを明記します。この規律は、ベルトが地元の供給元から来たものか、グローバルな供給元から来たものかに関わらず重要です。 コンベヤベルトメーカー。
エンジニアからの現場メモ: ある骨材搬送工程では、空のベルトコンベアは2周分は問題なく使用できる状態だった。通常の骨材の流れでは、5ステーション以内に通路側へ18mm移動した。ローラーの設定が最初の問題ではなかった。摩耗したシュートライナーが流れの中心からずれていたのだ。流れの中心に戻した後は、わずかなアイドラーの調整だけで済んだ。
0310分間のトリアージと詳細なアンケート調査のどちらかを選択してください。
緊急停止では必ずしも完全な幾何学的測量を行うことはできませんが、緊急だからといって当てずっぽうで対応してはなりません。10分間のトリアージでは、明らかな重大な不具合、すなわち、累積したキャリーバック、固着または欠落したロール、フレームの大きな動き、偏荷重、明らかに歪んだプーリー、新しいスプライス、および移動限界でのテイクアップなどを確認します。原因が1つ明確な場合は、それを修正し、基準マークを設定し、テストを行います。証拠が矛盾する場合や、複数のステーションが徐々にずれる場合は、補正調整を積み重ねるのではなく、完全な測量に進みます。
10分で診断できるルート
ロックアウトされた状態で、アクセス可能なコンベアを排出側から積載側に向かって歩いて確認してください。ロールのベルト研磨パターンを確認し、エッジクリアランスを比較し、安全な場所では自由に回転するか手で確認し、戻り経路に持ち帰り塊がないか検査してください。非接触式温度計はスクリーニングツールとしてのみ使用してください。ベアリングの温度が高い場合は抵抗を示している可能性がありますが、放射率、日光、残留物が測定値に影響します。疑わしいステーションには印を付けてください。チームリーダーは、ライン全体で同時に調整を行うのではなく、考えられる原因を1つ選択します。
全面的な調査が義務付けられている場合
構造工事、プーリー交換、主要な接合、衝突、繰り返しのトラッキング不良、または清掃後も再発する進行性のエラーの後には、完全な調査を実施してください。また、以前の作業員が多数のアイドラーを反対方向に明らかに傾けたままにしていた場合にも、調査は正当化されます。この調査では、中心線、該当する場合は高さ、フレームの直角度、プーリー軸の関係、およびベルトの位置が確立されます。 ローラーの種類と耐荷重に関する参考情報 設置されたコンポーネントの特定に役立ちますが、この手順は形状と補正に重点を置いています。
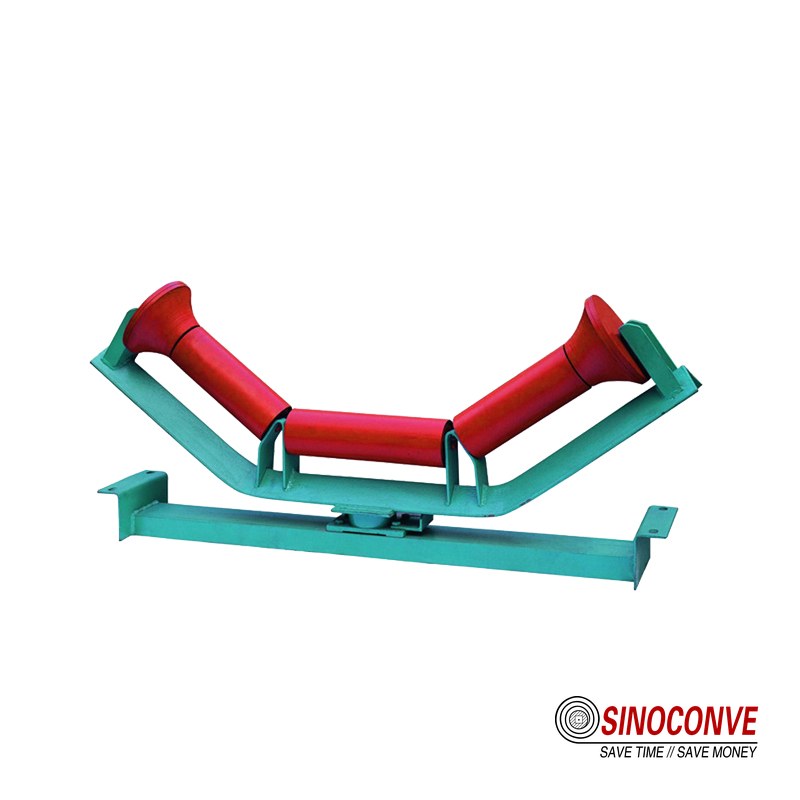
固定局は、漠然とした追跡に関する苦情を、比較可能なエッジ位置データに変換する。
04シンプルなツールでベースラインを構築
実用的なキットには、張力のかかった糸または適切なレーザー、機械工用または額縁用の直角定規、スチールテープ、チョーク、定規、必要に応じてシックネスゲージ、水準器、検査用ライト、赤外線温度計が含まれます。ステーションログ用のタグまたはノートを追加してください。レーザーが必ずしも優れているとは限りません。ほこり、振動、日光、不安定な取り付けポイントは、誤った信頼感を生み出す可能性があります。既知のフレームポイントを基準とした適切に設置された糸は、多くの場合、より明確な現場証拠を提供します。
固定ステーションを作成し、1つの基準点から測定を行う
各ステーションに番号を付け、曲がったガードやスカートゴムではなく、再現性のある構造基準点を選択してください。可能な場合は両側を測定してください。フレーム幅、ベルト端クリアランス、ロール端位置、および移動方向を記録してください。変更内容を記録せずに、あるステーションの左側ストリンガーから別のステーションの右側ストリンガーに切り替えないでください。幅が広く長いコンベアでは、温度や構造物の動きが寸法に影響を与える可能性があるため、調査では、ラインが冷えていたか、運転によって温まったか、直射日光にさらされていたかを記録する必要があります。
回転、表面状態、温度を確認してください。
疑わしいゾーンのすべてのロールは自由に回転し、使用可能な表面を示す必要があります。ベアリングは手で回ってもベルト負荷がかかると抵抗が生じ、充填されたシェルは有効直径が変化する可能性があります。隣接するロールを比較し、監視運転中に音を聞き、接触面の研磨状態を検査してください。粉塵の多い環境では、当社の手順に従います。 微細粉塵密閉ローラー製品 汚染管理がなぜ重要なのかを説明するのに役立ちます。交換部品の詳細は、外観から推測するのではなく、既存のロールとフレームから取得する必要があります。
| ツールまたはチェック | それが確立するもの | 一般的なフィールドエラー |
|---|---|---|
| 糸またはレーザー | 再現性のあるコンベア中心線と累積スキュー | 変形したストリンガーを参照しながら確認しない |
| 定規と直角定規 | ローカルフレームとアイドラの関係 | 緩いブラケットに直角に合わせる |
| テープとチョーク | 固定ステーションでのエッジオフセットとベルト回転マーク | テスト実行の合間にステーションを移動させる |
| 体温測定 | ベアリング抵抗の比較手がかり | 赤外線測定値1つを方位診断として扱う |
| 回転チェック | 動きの自由と粗さ | 蓄積されたエネルギーが制御されていない状態でのテスト |
05操舵法則とその限界を理解する
動くベルトは、最初に接触したローラーまたはアイドラーの端に向かって移動する傾向があります。技術者はこれを「ベルトは先端に向かって移動する」と要約することがよくあります。これは有用な操舵法則ですが、移動方向と実際のベルト接触が確認された後に限ります。アイドラーがわずかに傾いている場合、一方の端が先にベルトに接触し、横方向の操舵効果が生じます。元の位置をマークし、先端を特定して、制御された小さな変更を加えます。そして、その効果が下流のステーションに及ぶまで、十分な回転数を観察します。
なぜこのルールは急いでいる乗組員を惑わす可能性があるのか
この法則は、他の物理法則を覆すものではありません。プーリー面の濡れた層、盛り上がった堆積物、偏心荷重、歪んだスプライス、または不均一な張力は、一方のアイドラーの弱い操舵効果を支配してしまう可能性があります。ウィングロールにわずかに接触しているベルトは、溝に均等に収まっているベルトのように反応しません。リバーシブルサービスでは、方向が変わるとリーディングエンドの関係が反転します。最後に、ローラーを操舵して既に損傷しているベルトをフレームから遠ざけると、欠陥を解決するどころか、エッジ応力が増加する可能性があります。
調整方向を選択する前に、接触証拠を使用してください。
ローラーシェルの研磨状態、埃の拭き取り跡、および材料痕を点検します。無負荷ベルトの片側の下側に隙間がないか、または運転後に接触バンドが不均一になっていないかを確認します。必要な調整は、走行ベルトから見える実際のローラー面に基づいて行います。「左側を押す」などの口頭指示は、観察者の位置が変わると曖昧になるため、調整したフレームごとに移動方向を示す矢印を描きます。このちょっとした習慣により、複数人で停止作業を行う際の反転エラーを防ぐことができます。
トラッキング応答はベルトの構造と状態にも依存します。 コンベヤベルトサプライヤー 保守チームが剛性やトラフ挙動を解釈するのに役立つ建設データを提供するべきであり、構造的なずれを解消することはできない。
06制御された増分で1つの変数を調整する
「アイドラーを5mmずつ動かす」といった普遍的な調整方法はありません。フレーム間隔、ベルト幅、張力、速度、トラフ角度、材料負荷、利用可能なスロット長など、様々な要因によって応答は変化します。当社の手順では、コンベヤ上で計測可能な最小の可動範囲を使用します。コンパクトなフレームの場合、角度の変化はほとんど目立たないかもしれません。一方、大型のオーバーランド構造では、同じ小さな角度を実現するために、異なる物理的な変位が必要になる場合があります。制御原理は、魔法のようなミリメートル単位の数値ではなく、汎用性の高いものです。
印を付け、緩め、移動させ、固定し、測定する
元のブラケットの位置を罫書き線またはチョークで印を付けます。どのファスナーがフレームを固定し、どのファスナーが締め付け力を提供しているかを確認します。承認された方法で重い部品を支えます。意図した調整を行う場合にのみ片側だけを動かし、現場または機器の要件に合わせて締め付け、再開する前に新しい位置を測定します。ファスナーが緩んでいると、負荷がかかった状態でアイドラーが動いてしまい、一時的な改善が原因不明の再発のように見えることがあります。
コンベアが完全な結果を表示するまで待つ
再起動後、ベルトが10秒間動くだけでなく、数回完全に回転する様子を観察してください。長いコンベアの場合、変更されたベルト経路が次のステーションに到達するまでには時間がかかります。継ぎ目または既知のベルトポイントに印を付け、完全な回転数を数えます。ベルトの状態がゆっくりと改善し続ける場合は、反応が安定するまで2回目の調整を行わないでください。危険な方向に急速に動いている場合は、直ちに停止してください。以前の印の位置に戻り、方向または根本原因を再評価してください。
| ステップ | 制御された動作 | 展望ゲート | 停止条件 |
|---|---|---|---|
| 1. ベースライン | 各固定局でエッジ位置を記録する | パターンは完全な回路に対して繰り返し可能である。 | ベルトが固定構造物に接近する |
| 2. 分離する | 原因となるフレームまたは滑車の問題を1つ選択してください。 | 証拠は移動方向と一致している | 原因は不明のままである。 |
| 3. マーク | 元の留め具とブラケットの位置を維持する | ロールバック参照が表示されます | マウントが破損しているか緩んでいる |
| 4. 調整する | 小さく、測定可能な角度変化を1つ加える | 試験前に留め具を固定する | スロットの移動量またはフレームの状態が不十分です |
| 5. 空運転する | 安全な場所から数回転を観察してください。 | 応答が安定し、ログに記録されます | 急激な異常な動きまたは異常な音 |
| 6. ロードされた状態で実行 | 記録された正常状態まで増加 | すべての駅で通行許可は引き続き有効です | 荷重の方向変化または端部リスク |
エンジニアからの現場メモ: 以前、3つの連続したフレームが別々のシフト中に歪んでしまった戻り運転を検証したことがあります。それぞれの調整によって最も近い観測点は一時的に改善されましたが、角度が合わさることでベルトは構造物の下流側にずれてしまいました。3つのフレームすべてを計測された直角に戻し、戻りロールを1つ清掃し、最後に一度だけ修正を加えることで、安定した経路が得られました。
07運搬と返却のランニングは別々に扱う
搬送経路は、トラフの形状と材料の流れによって影響を受けます。戻り経路は通常、搬送経路よりも平坦で、搬送物の戻りの影響を受けやすく、ローラーの間隔が異なる場合が多いです。片側を修正すると、プーリーへの搬送に影響を与え、結果として反対側にも影響を及ぼします。記録されたすべてのポイントは、搬送または戻りとしてラベル付けします。そうしないと、メンテナンスログの解釈が難しくなります。戻りローラーは、目に見える問題がその上に現れたからといって、傾けてはいけません。
運搬側の補正は、装填から始まります。
材料がベルトの中心線に対してどこに着地するかを確認してください。スカートの圧力と、片側に微粒子が溜まっていないかを確認してください。衝撃サポートに破損した部品やベッドの不均一がないか点検してください。 荷積みゾーン衝撃ローラーガイド この記事は購入比較記事にすることなく、その環境について説明します。流れが中心からずれて着地する場合は、アイドラースキューを補正として使用する前に、シュートの形状または流れを修正してください。中心が空いているベルトでも、非対称な負荷が入るとトラッキングが悪くなることがあります。
リターン側の修正は、まず清潔さから始まる。
キャリーバックは汚れた側に付着し、リターンロールに転送されます。不均一な蓄積によりシェルの直径が変化し、意図しないクラウンまたはテーパーが発生します。アライメントを測定する前に、ローラーとベルトを清掃してください。 ベルト洗浄方法とスケジュール 残留物がすぐに戻ってくる場合。洗浄は幾何学的検査に取って代わるものではありませんが、圧縮された微粒子の6mmの塊で測定された幾何学的形状は意味がありません。
08過剰に操舵するのではなく、根本原因を診断する
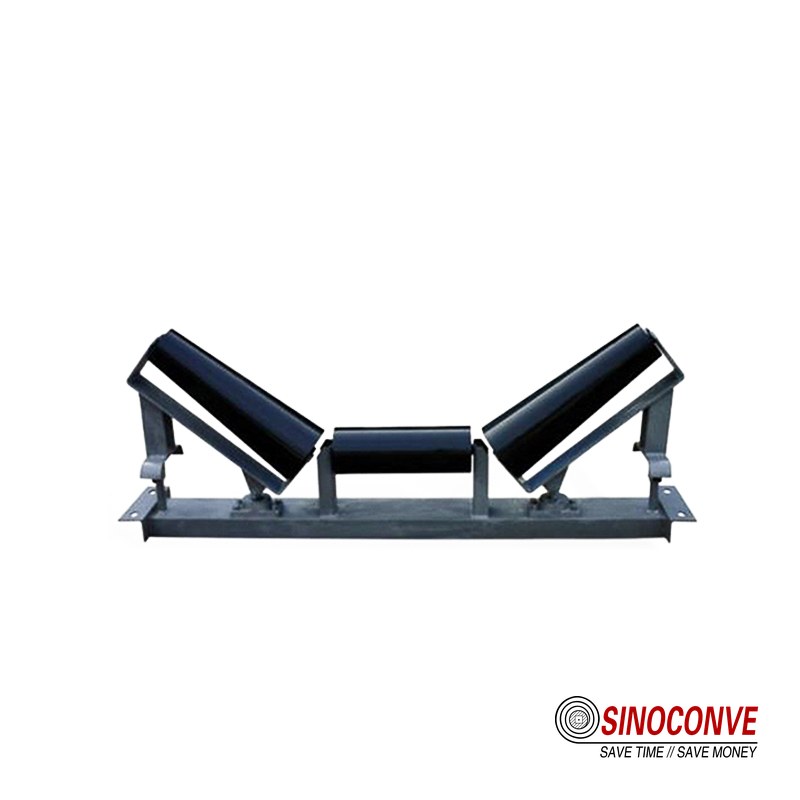
アライメントローラーはベルトの位置に影響を与えることはできますが、ねじれた構造をまっすぐにしたり、スプライスを修復したり、固着したベアリングを解放したり、負荷の流れを中央に合わせたりすることはできません。多くのローラーが積極的な反対方向の角度を必要とする場合、システムが主要な欠陥を迂回するように強制されていると考えられます。当社は中立的な形状を復元し、その欠陥を見つけ出します。これによりベルトのエッジが保護され、抵抗が低減されます。これはあらゆる重量物輸送において重要です。 工業用コンベアベルト インストール。
偏心荷重とスカートの引きずり
中心からずれた流れは、横方向の運動量と不均等な負荷をもたらします。片側だけスカートゴムが強く押されると摩擦が増加します。証拠としては、空のベルトが正常に走行する、負荷のかかったベルトが常に横滑りする、材料の深さが非対称である、スカートが片側だけ研磨されている、などが挙げられます。供給軌道、シュートライナーの状態、スカートの設定を修正してください。流れに逆らうように下流側の6つのアイドラーを傾けないでください。将来の供給変更時にベルトが急激に反対方向に流れる可能性があります。
堆積物と固着したアイドラー
堆積物によって有効直径が変化します。センターロールまたはウィングロールが固着すると、抗力と支持力が変化し、ベルトが片側に引っ張られたり、トラフが乱れて応答が遅れたりすることがあります。隣接するフレームに補償を求めるのではなく、故障したローラーを交換してください。SINOCONVEは中国の寧波でローラーとベルトを製造しており、製品情報は以下から入手できます。 コンベアローラー製品ハブ交換品の見積依頼においては、寸法および使用状況に関するデータが引き続き不可欠です。
滑車の歪みと張力の不均一
プーリー軸の誤差は巻き取り面積を大きく左右し、アイドラ補正に大きな影響を与える可能性があります。シャフトの基準位置、ベアリングハウジングの位置、ラグの状態、および蓄積を確認してください。不均一なテイクアップ動作やキャリッジの詰まりは、張力の不均一を引き起こす可能性があります。プーリーの位置を安易に変更しないでください。プーリーのアライメントは、巻き取り、テイクアップ動作、および下流側のジオメトリに影響します。調査の結果、構造上またはテイクアップに問題が見つかった場合は、再稼働前に担当の機械エンジニアに相談してください。
フレームのねじれと沈下
局所的なブラケット1つに定規を当てただけでは、沈下した長い構造物を明らかにすることはできません。複数のベイにわたって中心線と横方向の寸法を比較してください。支持部の高さの変化、溶接部のひび割れ、アンカーの緩み、または衝撃による損傷がないか確認してください。移動式または仮設のコンベアでは、地盤の状態が重要です。精密なトラッキングを行う前に、構造基準を復元してください。 コンベアベルト工場 適切な製品を提供することは可能ですが、設置された位置合わせの基準は現場の鉄骨構造によって決まります。
| 根本的な原因 | 典型的な証拠 | 修正優先順位 | ローラーステアリングだけでは失敗する理由 |
|---|---|---|---|
| 偏心荷重 | 荷重がかかったドリフト; 不均一な荷重深 | ストリームの中心を定め、ライナーを検査する | 横方向の入力は、すべての負荷サイクルで維持されます。 |
| 築き上げる | 殻の直径が不均一。残留物が繰り返し見られる。 | 洗浄および洗浄機の性能を正しく | 接触形状が再び変化する |
| 固着したアイドラー | 熱、ノイズ、平坦な部分、異常な研磨 | 隣接するマウントを交換して確認する | 抗力と支持力は依然として不均衡である |
| 斜めの滑車 | プーリー付近の広範囲なトラッキング影響 | 測量用シャフトおよびベアリングの基準点 | 大きなラップ接触が小さなアイドラ入力を支配する |
| 歪んだ接合 | 逸脱は各回路の接続に続く | 接合部を測定して修理する | 固定ローラー1つでは、動く欠陥に追従できない |
| 不均一な張力 | 巻き取り時の結合または不均一なエッジ挙動 | テイクアップ機能と参照を復元する | ベルトは不均等な力で支持される |
| フレームのねじれ | 進行性エラーと不整合なクロスレベル | 構造物と基礎の修復 | 各ローラーは欠陥のあるデータを引き継ぐ |
09スプライスリンクドリフトとベルトリンクドリフトを認識する
ベルトの継ぎ目と、もう1つの基準点に印を付けます。保護運転中は、これらの印が選択されたステーションを通過する際の端のオフセットを記録します。横方向の変位が毎回転同じベルトセクションで発生する場合は、固定ローラーの交換を停止します。ベルトの中心線に対する継ぎ目の真直度を測定し、カバーとカーカスの状態を検査し、局所的な剛性または厚さの違いを探します。トラッキングフレームは1つの場所に留まりますが、欠陥は移動します。移動する欠陥を避けるようにコンベア全体を操舵すると、それ以外は問題のないベルト経路が損傷する可能性があります。
記憶に頼るのではなく、期間を確認してください。
ストップウォッチは補助的な手段としてのみ使用してください。ベルト速度は変動する可能性があるため、物理的な痕跡の方がより確かな証拠となります。オフセットのピークがスプライス自体、その前方、またはより長い修理区間のいずれで発生するかを確認してください。少なくとも数回の測定を繰り返してください。ピークが異なるベルト位置で発生する場合は、スプライスの形状ではなく、負荷や残留物の変化が原因となっている可能性があります。観測結果はステーション番号とともに平易な言葉で記録してください。現場の規則で許可されている場合は、保護された場所からのビデオ映像を記録の補足として使用できます。
手術を継続できるかどうかを判断する
修理計画中は、規定のクリアランス内での軽微な周期的な動きを監視することができます。端部接触、露出した布地、スプライス段差の開き、異常な振動、または急激な変位の増加が見られた場合は、作業を停止する必要があります。この判断は、現場のリスク管理手順に準じます。ベルトの交換またはスプライスのサポートについては、購入者は資格のある専門家に相談することができます。 ゴム製コンベアベルト 寸法、構造、幅、被覆厚、耐荷重、既存の接合部に関する情報を入手し、提供する。
10双方向可逆コンベヤの検証
ベルトを一方向にセンタリングする設定は、逆方向にはベルトをラインからずらしてしまう可能性があります。斜めアイドラの先端はベルトの移動方向が反転すると変化し、積載形状も変化する可能性があります。そのため、可逆コンベヤは一方向テスト後には承認されません。方向Aと方向Bそれぞれについて個別のステーション記録を作成し、構造物に矢印をマークし、許可された各方向で代表的な無負荷状態と負荷状態をテストします。
重厚な方向制御よりも、正確な直角性を優先する
可逆式ラインは通常、意図的なアイドラの傾きが多少あっても許容範囲が広くなります。まず、フレームを測量した中心線に対して直角にし、接触面を清掃し、プーリーの基準位置を修正し、両モードで送り出しを中央に配置します。わずかな残留補正は、双方向の影響を考慮して判断する必要があります。片方の方向で大きな補正角度が必要な場合は、方向の根本原因(分岐器の位置、片側シュートの摩耗、非対称なクリーナーの接触、または反転時に異なる巻き取り応答など)を特定します。
4つの条件に基づく受入テストを使用する
最低限、方向Aの空の状態、方向Aの積載状態、方向Bの空の状態、および方向Bの積載状態を記録してください。「積載状態」は、単に「通常」と述べるのではなく、おおよその供給量または再現可能な生産状態を明記してください。運転上の懸念事項に該当する場合は、起動時、定常走行時、および停止時の挙動を観察してください。ベルトは加速中にずれて後で安定することがありますが、エッジクリアランスが狭い場合は、この過渡現象も問題となります。
11アライメントローラーが不適切な解決策となる場合を知っておく
アライメントローラーは、主な不具合が偏心荷重、重いキャリーバック、固着したローラー、プーリーの歪み、スプライスエラー、不均一な張力、フレームのねじれ、またはベルトの損傷である場合、適切な解決策ではありません。また、クルーがエッジをクリアに保つために極端なステアリング角度が必要な場合にも不適切です。セルフアライニングコンポーネントはサウンドシステム内で役立つ場合がありますが、この記事では意図的にそれらを選択していません。その別の質問については、当社の記事をお読みください。 自動調心ローラーの選定に関する記事。
補償が調整に取って代わった兆候
アイドラーの角度が交互に変化したり、調整スロットが限界に達していたり、エッジが明るく摩耗していたり、抵抗が大きかったり、清掃後にベルトの経路が変わったりしていないかを確認してください。また、コンベアが狭い送り速度でしか正常に動作しない場合も兆候です。これらの状態は、システムに補正が蓄積されていることを示しています。各フレームを撮影してマーキングし、疑わしいフレームを計画された順序で調査済みのニュートラルな位置に戻し、主要な入力を再診断します。計画なしにこれらすべてを一度に行うと、短期的に深刻なトラッキングリスクが発生する可能性があります。
設計および構造上の問題をエスカレートさせる
遷移距離が不十分、シュート形状が不良、エッジクリアランスが不十分、フレームが弱い、またはプーリー配置が不適合な場合は、エンジニアリングレビューが必要です。ローラーカタログではこれらの問題を解決できません。形状を修正した後に一般的なローラー選択データが必要な場合は、 コンベヤローラー選定ガイド一般的なシステム調達については、 コンベアベルトディストリビューター 構成要素の調整は可能だが、最終的な寸法は検証済みの図面と現場測定値に基づいて決定されなければならない。
12再起動、観察、そして受容の定義
再開計画では、移動を承認する担当者1名、保護されたステーションに監視員、明確な停止信号を割り当てます。ガードと仮設工具は考慮されています。現場の手順で許可されている最低の安全な制御状態から開始します。調整されたステーションでのベルトの進入と退出、そして下流側の反応を監視します。ベルトとスプライスが繰り返し通過する必要があるため、数回の完全な回転が必要です。「見た目が良くなった」という理由に頼るのではなく、エッジのずれを記録します。
アンロードされた操作をゲートとして使用し、最終的な証明として使用しない。
無負荷運転では、大まかな方向、異常な騒音、自由回転、および即時クリアランスを確認します。ただし、材料の運動量、スカートの接触、負荷時のたるみ、または実際のトラフ形状は再現されません。空の経路が安定したら、制御された負荷を導入し、同じマークされたステーションを監視します。クリアランスが安全な範囲に留まる場合にのみ、文書化された生産状態に向かって負荷を増加させます。負荷によるドリフトが発生した場合は、アイドラ角度を自動的に増加させるのではなく、負荷、サポート、および張力の診断に戻ります。
実際のコンベアに対して測定可能な許容限界を設定する
弊社では、普遍的に許容されるエッジオフセット値を公表しておりません。使用可能なクリアランス、ベルト幅、速度、スプライス状態、構造、および現場の基準はそれぞれ異なります。設置にあたっては、所有者が最小エッジクリアランスと最大安定オフセット値を定める必要があります。合格基準には、フレームとの接触がないこと、ローラーの異常な発熱や騒音がないこと、締結具がしっかりと固定されていること、合意された回転数にわたって位置が再現されること、および合意された負荷で安定した動作をすることが含まれます。可逆式機器は、両方向に動作する必要があります。
| 受入項目 | 記録 | 完了の証拠 |
|---|---|---|
| エッジクリアランス | 各番号付きステーションでオフセットを測定 | 繰り返し回路のサイト定義制限内 |
| 試験条件 | 方向、速度、おおよその供給量、水分 | 代表的な動作状態を文書化 |
| 調整 | フレーム番号、移動終了位置、測定量、時間 | 元のマークと最終的なマークは追跡可能である |
| 機械的状態 | 回転、音、温度比較、留め具 | 負荷試験後、異常な変化は見られなかった。 |
| フォローアップ | 検査対象者および営業時間チェックポイント | 責任の所在を明確にし、曖昧な表現は避ける |
13交換用ローラーの見積依頼書(RFQ)を準備する
検査の結果、ローラーが固着、摩耗、曲がり、または汚染されている場合は、RFQで交換品を特定できるようにしてください。ローラーの位置、面長、シャフト全長、シャフト端形状、直径、ベアリング配置(既知の場合)、シール環境、フレームスロットの詳細、ベルト幅、トラフ角度、速度、使用条件、材質、温度、およびスケール付きの写真を送付してください。ローラーが搬送用、戻り用、衝撃用、または既存の別の位置のいずれであるかを明記してください。寸法を記載せずに「同じ標準ローラー」を要求しないでください。現場の変更や地域的な慣習により、そのような表現はリスクを伴います。
検証済みの寸法と推定値を区別する
各寸法には、実測値、図面からの引用値、または推定値を明記してください。摩耗したシェル径が、指定された新しい径に自動的に変更されることはありません。シャフト端部を正面と側面から撮影してください。取り付け中心と使用可能なクリアランスを含めてください。図面と設置済み部品が矛盾する場合は、両方を示し、交換部品がどちらに適合する必要があるかを説明してください。弊社のチームはデータをレビューできますが、製造上の確認は実際の使用状況と図面に基づきます。
ローラー要求をベルト駆動に接続します
ベルトの幅、構造、速度、材料の塊の大きさ、既知の場合はかさ密度、負荷条件、稼働時間、水への曝露、粉塵、腐食についてご提供ください。これは、一般的な「重荷重用」という要求よりも有用です。寧波中コンベヤベルト株式会社は、コンベヤベルトと伝動ベルトを製造しており、社内で加硫、成形、検査、接合サービスを提供しています。 コンベヤベルトの卸売 カタログを利用できますが、ローラーのリクエストには上記のフィールドの詳細を含める必要があります。
駆動システムに関する問い合わせは別の範囲に属します。 トランスミッションベルトメーカー または Vベルトメーカー 本稿は動力伝達に関するものであり、コンベア追跡用アイドラーに関するものではありません。これらの見積依頼を分けておくことで、図面上の誤りを減らすことができます。
| RFQフィールド | 最小限の有用な詳細情報 | なぜそれが重要なのか |
|---|---|---|
| 設置位置 | 持ち運び、返却、衝撃、駅番号 | 寸法と実際の荷重を関連付ける |
| ロール形状 | シェル直径、面、軸、端部の詳細 | 物理的なフィット感と接触を制御します |
| 取り付け | スロット、中心距離、ブラケットの写真 | シャフト端の不一致を回避します |
| 義務 | ベルト幅と速度、負荷、材料、時間 | ベアリングとシェルのレビューをサポートします |
| 環境 | 粉塵、水、温度、腐食 | ガイドの封印と材料に関する説明 |
| 証拠 | 図面修正と縮尺写真 | 生産前に前提条件を可視化する |
14シフト準備完了クイックアライメントチェックリストを使用する
停止圧力下では、簡潔な手順に従うことで、作業員は過去の過ちを繰り返さないようにすることができます。まず、すべてのエネルギー源を遮断して制御します。次に、疑わしい領域を清掃し、固定ステーションを特定します。3番目に、ドリフトを局所的、漸進的、負荷関連、または1回転ごとに発生するものとして分類します。4番目に、回転、蓄積、負荷、構造、プーリー、スプライス、およびテイクアップを検査します。5番目に、1つの原因を選択します。6番目に、1つの小さな修正をマークします。7番目に、空の状態と制御された負荷の下で、数回転のテストを行います。8番目に、測定値、締結具の状態、およびフォローアップの責任を記録します。
チームリーダーが再開前に尋ねるべきこと
工具はすべて取り外されていますか?必要な安全ガードはすべて取り付けられていますか?元の調整マークは確認できますか?各ステーションの担当者は誰ですか?テストを停止する信号は何ですか?ベルトコンベアの回路を何回監視しますか?どの供給条件で負荷合格判定が行われますか?チームは現場固有のエッジクリアランス制限について合意しましたか?これらの質問は、制御不能な2回目の調整から復旧するよりも時間がかかりません。
次のシフトのために保存しておくもの
日付、時刻、コンベアID、搬送方向、ステーションの読み取り値、ベルト回転マーク、観察されたパターン、根本原因、調整、テスト負荷、および残存リスクを簡潔に記録してください。基準点と最終的なブラケット位置を示す写真を添付してください。「ローラーが整列した」とだけ書かないでください。後続のシフト担当者は、ベルトに負荷がかかっていることが確認されたかどうか、スプライスリンクされた動きが残っているかどうか、交換用ローラーが要求されたかどうかを知る必要があります。
迅速なアライメントとは、綿密な診断を安全な手順に凝縮したものです。ハンマーで無作為に叩くようなものではなく、清掃や構造的な修理の代わりとなるものでもありません。当社のエンジニアは、測定ステーションと単一変数の変更という手法を採用しています。これらの手法によって結果の再現性が高まるからです。また、調達もより明確になります。故障した部品の色やカタログ上の不確かな名称ではなく、証拠に基づいて交換部品を指定できるからです。

15よくある質問
ベルトの方向を変えるには、アイドラーをどちらの方向に動かせば良いですか?
ベルトは通常、最初に接触するローラーの端(先端部と呼ばれることが多い)に向かって移動します。作業を行う前に、ベルトの実際の移動方向と接触方向を確認してください。元の位置をマークし、角度を少し変更し、フレームを固定して、数回転する様子を観察します。可逆コンベアの場合は、慎重に動作を反転させてください。
コンベアが稼働中にローラーの位置調整は可能ですか?
稼働中のベルト周辺では、絶対に手作業による調整を行わないでください。現場の手順に従って保護された位置からのみ観察し、部品を交換する前に停止、隔離、ロックアウトを行い、エネルギーがゼロであることを確認してください。
ローラーはどれくらい動かすべきですか?
普遍的なミリメートル値はありません。フレームとコンベアの角度と応答は幅、間隔、張力、速度、負荷、構造によって異なるため、測定可能な最小の実用的な増分を使用してください。記録のない大きな動きよりも、小さな修正をマークして完全なテストを行う方が安全です。
ベルトは空の状態では正しく走行するのに、荷物を積むとずれるのはなぜですか?
送り出しから始めてください。中心からずれた流れ、スカート圧力の不均一、衝撃による支持部の損傷、負荷によるたるみ、または張力挙動は、材料の下でのみ発生する可能性があります。空運転を最終確認とみなしたり、ローラーの傾斜角をすぐに増やしたりしないでください。
ベルトが1回転するごとにトラッキングエラーが発生するのはなぜですか?
そのリズムは、ベルト関連の不具合を示唆しています。スプライスと別のベルトポイントに印を付け、横方向の動きが複数回にわたって同じ区間をたどるかどうかを確認してください。スプライスの直線性、局所的な補修部の剛性、カーカスの損傷、およびキャンバーを検査してください。固定ローラーは、伝わる不具合の主な解決策にはなり得ません。
シャットダウン時間を短縮するために、複数のアイドラーを同時に調整すべきでしょうか?
いいえ。どの変更が効果的だったのか、乗組員はどうやって判断するのでしょうか?原因となる変数を1つ調整し、それを記録し、反応が安定するまで待ちます。複数の変更を同時に行うと、診断の手がかりが失われ、後々の過剰修正が遅れて発生する可能性があります。
自動調心ローラーは、慢性的なトラッキングミスを解決できるだろうか?
負荷、堆積物、アイドラーの固着、プーリーのずれ、スプライス形状、張力の不均一、またはフレームのねじれが根本原因である場合は、この手順は適用されません。まずこれらの不具合を修正してください。自動調心金具の選定については、この現場手順ではなく、リンク先の製品選定に関する記事で説明しています。
ベルトの回転数を何回転観察すればよいでしょうか?
応答が再現可能であり、接続部が各重要ステーションを複数回通過したことを示すのに十分な数の完全な回路が必要です。コンベアの長さと速度によって所要時間が変わるため、単一の普遍的なカウントは妥当ではありません。実際の数と、受け入れが行われた条件を記録してください。
可逆式コンベアでは何が変わるのでしょうか?
先端部の位置関係が逆転し、送り機構によって各方向に異なる力が生じる可能性があります。正確な直角度から始め、過度な方向操舵は避けてください。受入前に、空の状態と積載状態の両方で両方向の試験を実施してください。
コンベアはいつ停止状態を維持すべきですか?
フレームとの接触、端の破れ、カーカスの露出、ベアリングの過熱または固着、プーリーまたはテイクアップの不安定、構造のひび割れ、材料の挟み込み、スプライス部の損傷、または現場で定められた安全限界を超える状態が発生した場合は、作業を停止してください。危険を回避するのではなく、エスカレーションを行ってください。
16関連商品
- コンベヤローラー 持ち帰りポジションと返品ポジション全体にわたる、測定可能な交換依頼について。
- ゴム製コンベアベルト 鉱業、採石業、セメント製造業、港湾業、および一般的なバルク貨物取扱業務向け。
- EPファブリックコンベヤベルト 実際の運用状況と図面に基づいて、建設オプションを検討する。
- 耐熱コンベアベルト 運転データが確認された後、高温材料の取り扱いに使用します。