

カートンはスムーズに供給口を通過し、テープヘッドの下で横向きになります。ガードの外側から見るとベルトは同じように見えますが、2組目のベルトは異なる役割を担っています。カートンの両側を同じ速度で引っ張らなければなりません。4本すべてを1本の「高グリップ包装ベルト」に交換すると、最初のステーションの問題は解決するかもしれませんが、2番目のステーションの問題は悪化する可能性があります。まずはパッケージと各接触点での動きから始めましょう。ベルトの材質は、その記録に基づいて決定します。
この記事では、供給口から排出口までの流れに沿って解説します。製品との接触、牽引、小型搬送プーリー、インデックス駆動装置、真空保持、洗浄、検査、そして交換部品の製造に必要なサプライヤー向けの情報について説明します。表を使用する際は、図面を機械に持参してください。カタログに記載されている公称寸法では、スプライスがセンサーに接する箇所や、ガイドが戻り溝に接触する箇所を示すことはできません。
包装ラインのレビューのため、機械図面とベルトサンプルをお送りください。
01パッケージを投入口から排出口まで追跡する
受け渡しのたびに、パッケージが何に触れているかを線図に記入してください。1本の線で、最初の受け渡しで露出した食品、ジョーの後の密封されたパウチ、ケースシーラーでの印刷済みカートン、そして積み上げられた混合ボックスを扱うことができます。境界線ごとに、「清潔」、「滑りにくい」、「安全に使用できる」の意味が変わります。
最高開始速度と定常速度を記録してください。毎分30mの緩やかな速度で走行するラインは、毎サイクル急停止する低速のインデックスよりもパックへの負担が少ない場合があります。故障時に実際に使用したレシピを記録してください。
苦情の原因となったサンプルをテストしてください。中身が半分しか入っていない袋、湿ったカートン、またはカールしたフィルムの場合、きちんと梱包された完全なパッケージでは、引き渡し時の問題は再現されません。一方のベルトから出て次のベルトに到達するまでの先端部分を注意深く観察してください。
| 駅 | 何を見るべきか | 最初のベルトに関する質問 |
|---|---|---|
| インフィード | 商品がバラバラの状態、または不規則な間隔で届く | カバーは傷をつけずに安定させてくれますか? |
| 計測とインデックス付け | 再現可能なピッチが作られる | 歯の噛み合いは必要か、それとも制御された摩擦だけで十分か? |
| シーリングとプルダウン | 熱、圧力、またはフィルム張力が負荷に加わる | ベルトと接合部に到達する温度は何度ですか? |
| ラベルを貼って計量する | プレゼンテーションと速度はセンサーに影響を与える | その関節は、繰り返し発生する異常を引き起こしますか? |
| ケースの封印 | 左右のベルトが1つのカートンを引き出す | 負荷がかかった状態でベルトは適合していますか? |
| 排出と蓄積 | ベルトが動いている間、パックが停止することがあります。 | 接触面は傷をつけずに剥がれますか? |

02動作に基づいてベルトの種類を選択する
直線状の送り込みまたは送り出しの場合、通常はまず検討すべき構造として、平らなPVCまたはPUベルトが挙げられます。これにより、機械メーカーはさまざまな表面形状と生地素材を選択できるようになります。
歯ピッチ、プーリー形状、コード、コーティング、および付属のフライトはすべて図面の一部となります。カートンバッファーは、シーリングジョーと位相を合わせる必要はありません。フィルムプルダウンステーションは位相を合わせる必要があります。2つのレーンを繰り返し比較し、ジョーが閉じる際にフィルムがずれていないかを確認します。穴あきベルトは、強い接触圧力によってプレナムに跡を残さずに、薄い素材をプレナム上に保持することができます。
重量測定器で、古い接合部に印を付け、不安定な測定値のタイミングと比較します。回転ごとに同じ箇所で変動が見られる場合は、接合部の判定に役立つ証拠となります。
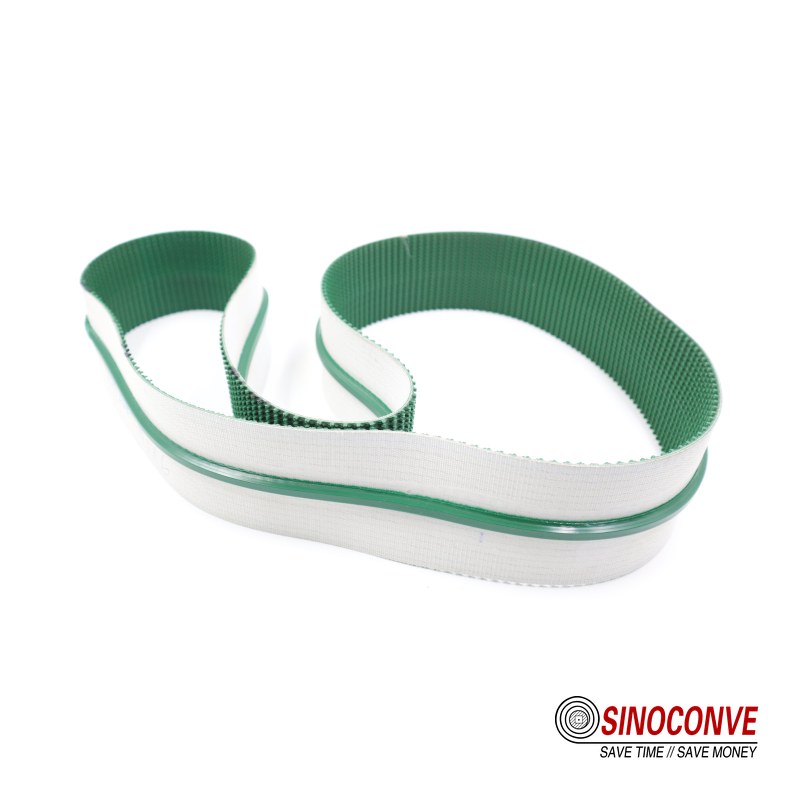
PVCベルトシリーズとタイミングベルトシリーズは、2種類の異なる駆動方式を示しています。最終的な構造は、ベッドに接する下面を含め、機械のデータに基づいて決定する必要があります。トップカバーだけでは、ベルト全体の構造を説明することはできません。
03シール境界における接触の変化
包装されていない製品については、見積もり時の正確な構造と仕向け地市場に関する資料を請求してください。問い合わせの際には、対象となる食品、接触時間、洗浄手順を含めてください。
密封された袋や印刷されたカートンによって優先順位が変わります。光沢のある印刷面は、柔らかいカバーの下では擦り傷がつく可能性がありますが、同じ表面でも無地のボードにはしっかりと密着します。通常の勤務後に両面を点検してください。
すすぎ後、布端、リターンローラー、ガイドの根元に水が残っていないか確認してください。洗剤名は、メンテナンスファイル内のベルト部品番号の横に記載する必要があります。洗剤の希釈率と温度は、清掃担当者によって異なる場合があります。「洗浄対応」というだけでは、供給業者が評価するには情報が不足しています。
04ポーチもベルトから出なければならない
カバーは加速時にポーチを保持できますが、排出時に機械に不具合が生じる可能性があります。ポーチはベルトに沿ってナイフエッジを回り込んだり、次のセンサーに遅れて到着したり、斜めに着地したりする可能性があります。試験サンプルは、ハンドオーバーを含めたステーション全体を通過する必要があります。完全に硬いサンプルだけでなく、最も軽くて柔軟なパッケージをテストしてください。ノーズバーに巻き付く可能性が高くなります。
グリップ力はショア硬度だけで判断してはいけません。相手面、表面の質感、接触圧力、巻き付け具合、そして汚れ具合など、様々な要素が結果に影響を与えます。
| 観察された問題 | 機械で確認してください | ベルト交換の可能性あり |
|---|---|---|
| ポーチはスピードランプでのみ滑ります | 加速、巻き込み、汚染 | ドライブ設定後にカバーと掃除機を確認してください |
| カートンはテープヘッドの下で回転します。 | 両ループの移動と背圧 | ペアを合わせてカバーの摩耗状態を確認する |
| 退院時にパックスティック | ノーズバー、パッケージの柔軟性、表面のグリップ | より滑らかな接触面または粘着力の低い接触面を試してください |
| シフト終盤にグリップ力が弱まる | テクスチャーと洗浄間隔における残留物 | パターンと清掃アクセスを確認する |
| カートンに印刷の擦り傷 | 圧縮と相対速度 | 圧迫を軽減するか、接触面を変更する |
05最小プーリーとスプライス経路を測定する
フレームの端にある小さなトランスファー部分は、機械全体の中で最も急な曲がり角かもしれません。その走行直径と、ベルトのどちらの面が外側に曲がっているかを記録してください。
スクレーパーやスケールを横切る継ぎ目は、作業台上での見た目以上に重大な影響を及ぼす可能性があります。各工程で既存の継ぎ目が通過する位置をマークしてください。
中心間距離が短いと、長さの誤差を吸収する余地がほとんどありません。指定された位置にテンション調整部を置いた状態で中心間距離を測定し、使用可能な移動量を記録し、完成したエンドレスベルトの長さをどのように測定するかを定義してください。古いベルトが伸びている場合、端から端までコピーすると、設置日に調整範囲全体を使い果たしてしまう可能性があります。機械メーカーの張力調整方法を見積依頼書に含める必要があります。
06穴、ガイド、プロファイルを基準面に合わせる
ブランク材の端が浮き上がった場合は、使用済みのベルトを真空ボックスの上に置いて、どの穴からスロットが露出するかを確認してください。浮き上がった角を見れば、どの列で露出が漏れていたかが分かるかもしれません。
ガイド溝の片側に熱や黒い粉塵が見られる場合は、接触不良の兆候であり、修正が必要です。クリートには、先端面から先端面までの距離などのピッチ基準値に加え、高さ、厚さ、角度、および仕上げベルト端からの距離を明記する必要があります。
07同じシフトで暖房、冷房、清掃を確認する
シーラーの横で温度を測定し、戻ってきたら再度測定してください。測定のたびに、時間と製造レシピを記録してください。停止後に短時間だけ高温で測定した場合と、シフト中ずっとカバーを温めておいた場合では、状況が異なります。
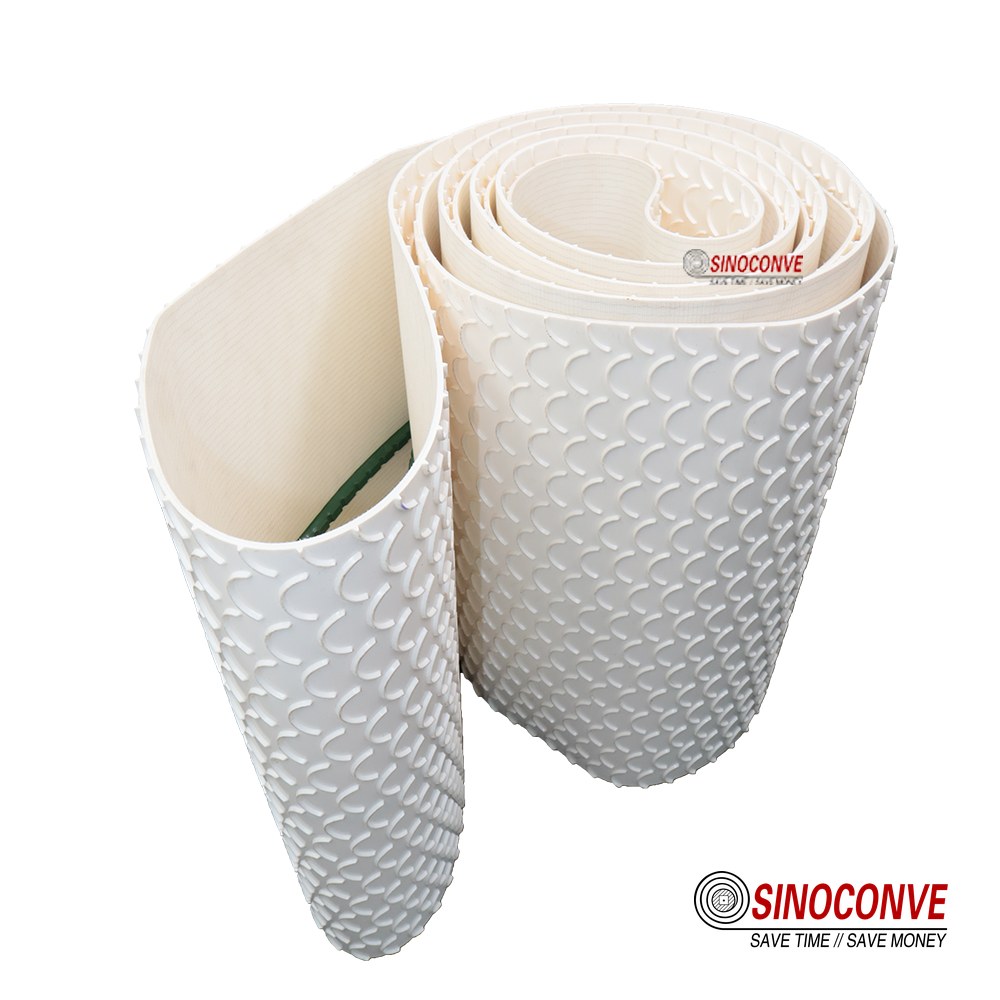
表面の質感の選択も重要です。表面が深く粗いパターンは、傾斜したカートンを持ち上げやすいかもしれませんが、湿式洗浄後にパンくずが残ってしまう可能性があります。滑らかなベルトは洗浄しやすいですが、カートンが滑りやすくなる場合があります。実際のパッケージと実際の洗浄手順で、グリップ力と洗浄作業の両方をテストしてください。ラインは、サプライヤーからサンプルが届いた時だけでなく、洗浄後にも正常に機能する必要があります。
08機械に関する見積依頼書を作成する
注文書上で、ペアになっているサイドベルトを一緒に識別してください。メンテナンス担当者がケースシーラーを開ける前に、仕上がりの長さとカバーが一致している必要があります。片側だけを変更すると、繰り返し発生する歪みが生じる可能性があります。
穴、ガイド、およびクリートの寸法を、承認済みの製作図面の改訂版に記入してください。製品に接する面を明記してください。交換部品はプーリーの周りに適合する可能性がありますが、それでもガイドが戻り溝の間違った側に配置される可能性があります。
「良好なグリップ」ではなく、試験結果を以下のように記述してください。半分ほど充填されたパウチが最後のノーズバーを通過し、カートンはテープヘッド部分で直角を保っています。メンテナンスチームは、設置当日にこれらの観察結果を確認できます。
| 図面またはサンプル | 現場で解決すべき問題 | 注文書に記入してください |
|---|---|---|
| 旧型エンドレスベルト | 長さを測定した際、巻き取り部分は中央に位置していましたか? | 長さ測定法と巻き取り位置 |
| ノーズバーの写真 | ベルト下の走行直径はどれくらいですか? | 直径と屈曲方向を測定 |
| 両サイドのベルト | カートンを置いた状態でも、ループは均等に進みますか? | マッチドペアと圧力設定 |
| 穴あきサンプル | 実際にプレナムを横切る穴の列はどれですか? | 中心線、端のオフセット、列ピッチ |
ベルトコンベアの経路と製品の詳細を添えて、施工状況のレビューをご依頼ください。
09シャットダウン前に交換部品を点検する
ラインが稼働している間に、承認済みの図面と照らし合わせて納品物を開封してください。合意された方法に従って、品目コード、改訂版、幅、厚さ、エンドレス長さ、および搬送方向を確認してください。端部と接合部を検査し、穴の列、ガイドの位置、またはプロファイルピッチを測定してください。左右のベルトはセットとして識別してください。不一致は、機械の安全カバーを取り外した後ではなく、この時点で解決してください。
設置時には、プーリーとベッドを清掃してください。機械の手順に従って張力を設定し、ベルトを空にして全回転させてください。各カーブでベルトの動きを確認し、ジョイントがハードウェアに当たっていないか確認してください。製品を徐々に追加し、通常の汚染や洗浄状態を確認してから運転を開始してください。空の状態の回路がきれいであれば、負荷がかかった状態でのグリップや解放ではなく、クリアランスが確保されていることがわかります。
10故障が発生した箇所を読み取る
張力を上げる前に、包装状態、張力、カバーの状態、製品の汚染状況を確認してください。カートンがサイドベルト間でずれている場合は、それぞれの移動量と圧力を個別に測定してください。
端がほつれている場合は、物理的な接触痕を探してください。片面に摩耗したガイドは、プーリーの歪みや溝のずれを示している可能性があります。上部カバーが膨張したり、べたついたりする場合は、清掃記録や製品の油分との接触状況を比較してください。
承認済みのベルト図面、構造、バッチ情報、および試運転結果をまとめて保管してください。代替品が使用できる場合もありますが、その下面、接合部、エッジ処理、カバー、および製造上の特徴をステーションの要件と比較してください。色と幅だけでは同等性は判断できません。
交換時によく出てくる11の質問
1つのベルト仕様で包装ライン全体に対応できるだろうか?
ステーション間で動作、接触条件、プーリー、清掃条件が完全に同じである場合に限ります。インフィード、インデクサ、アキュムレーションの各工程では、異なる表面や駆動方式が必要となることがよくあります。
青色のベルトは、自動的に食品に直接触れるのに適しているのでしょうか?
いいえ。正確な構造、想定される接触先、および市場については、関連文書を確認してください。接合部と端部も確認対象に含めてください。
表面がざらざらしていると、ポーチが滑り落ちるのを必ず防げるのでしょうか?
いいえ。実際のパウチの清潔なカバーと作業終了時のカバーを比較してください。供給口でグリップする表面は、ノーズバーでパウチを保持する可能性もあるため、排出口も試験に含めてください。
タイミングベルトの方がより良い選択肢となるのはどのような場合ですか?
ベルトがシャフト、フライト、またはシールサイクルに対して位置を維持する必要がある場合。平ベルトは、そのような位置合わせ動作なしにカートンをバッファに移動できます。
掃除機用ベルトの見積もりを依頼する際に、何を送れば良いですか?
古いベルトと、完成したループ、穴の列、エッジのオフセット、プレナムスロットを示す図面を送付してください。移動方向と製品の設置面積、特に最初に持ち上がる部分を明記してください。
なぜケースシーラーのベルトはカートンを横向きにしてしまうのですか?
左右のベルトの有効移動量を比較し、カバーの摩耗、プーリーのサイズ、およびバック圧を確認してください。左右のベルトが揃った場合でも、機械が正しく設定されている必要があります。
小型ノーズバーで重要なことは何ですか?
実際の走行直径、ベルトの巻き付け角度、逆曲げの有無、および接合経路を明記してください。見積もり対象の構造における屈曲限界についても確認してください。
受入検査には何が含まれるべきか?
注文内容と図面の改訂版、仕上がり寸法、接合部、端部、カバー、および裏面を確認してください。取り付け前に、指定された基準点からガイド、穴、またはプロファイルを測定してください。
12関連製品および選択ページ
PVCコンベヤベルト・タイミングベルト・食品グレードPVCバイヤーチェックベルト・包装機械用コーティングタイミングベルト






