Перед выбором конвейерной ленты осмотрите всю линию. Для рыхлого мата из МДФ или ДСП необходима стабильная формовочная поверхность; склеенные фанерные панели поставляются в виде листов. После прессования панель создает совершенно иную проблему контакта на выходе. Запишите название конкретной машины, прежде чем обсуждать марки материалов.

01 Чем отличается линия по производству панелей от лесопильной линии?
Лесопильный завод обрабатывает древесину неправильной формы; цех по производству панелей обрабатывает маты, прессованные доски или шпон. Для формовки необходима надежная опора, для термотрансферной обработки – проверенная термостойкость, а для обработки готовых досок может потребоваться надежный захват. Термин «древесно-ленточный конвейер» слишком широк.
Где на самом деле проходит граница
Для обработки бревен, брусьев и необработанной древесины см. наш мобильный портативный роликовый конвейер для лесопильного станка . Его применение в качестве мобильного лесопильного станка не связано с обработкой широких плоских поверхностей, необходимых для доски или непрессованного полотна.
Для МДФ и ДСП обычно используется предварительное прессование мата. В фанере используется укладка шпона, и схема прессования и переноса может отличаться. Перед применением технологического эскиза необходимо подтвердить тип изделия и станцию.
Начните с чертежа станка и нашего руководства по выбору резиновых конвейерных лент для промышленных линий . Короткий центр может иметь небольшой шкив, что ограничивает выбор каркаса и соединений; остатки древесины в первом случае имеют большее значение, чем общие технические характеристики древесины.
Примечание к техническим характеристикам: Перед заказом широкого короткого ремня запишите диаметры шкивов, диапазон натяжения и требуемый тип соединения.
02 От формовки до предварительного прессования: загрузка перед нагревом
Волокнистые и щепочные маты легко деформируются. Неровные стыки, остатки на поверхности или некачественная передача могут изменить их профиль. Формовочная лента должна быть достаточно плоской и легко отделяемой. Для укладки шпона необходимы отдельные проверки точности совмещения.
Почему качество формовочной ленты оценивается по плоскостности, а не по сцеплению
Выберите формовочную поверхность с учетом наличия материала, смолы и очистки. В некоторых линиях используются ленты из ткани с покрытием или полимерные ленты. Проверьте толщину, размер соединения и минимальный диаметр шкива у производителя оборудования; цепкая текстура может нарушить целостность мата.
03 Выход из горячего пресса: где ленты встречаются с теплом и смолой
Измеряйте температуру панели в месте ее соприкосновения с конвейерной лентой. Настройки плиты не определяют температуру контакта с панелью. Загрузка пресса, стальная лента внутри пресса и отдельная подача — это разные процессы.
Что на самом деле происходит с чехлом под воздействием тепла
Контакт с высокой температурой может привести к старению покрытия; изгибающие нагрузки воздействуют на каркас и соединение. Воздействие зависит от температуры контакта, времени выдержки и обратного охлаждения. Проверьте точный сорт и место соединения с учетом этих условий.
Сбор смолы на выходе для прессы
Отложения могут образовываться вблизи краев панелей, но полосы могут иметь несколько причин. Сравните их с шириной панелей и траекторией нагрузки, затем определите материал. Выступающие остатки могут влиять на перемещение плиты; они не доказывают, что смола не затвердела.
| Технологический участок, где плата соединяется с конвейерной лентой. | Температура платы и состояние нагрузки на этой станции. | Что должна выдержать поверхность пояса в этом месте? |
|---|---|---|
| Формование или допечатная подготовка на линии МДФ/ДСП | Перед горячим прессованием используйте рыхлый волокнистый или щепчатый коврик. | Плоская опора, механизм освобождения и совместимое соединение |
| Выходной патрубок пресса, где установлен отдельный передаточный ремень. | Панель управления нагревается; контакт зависит от станции и скорости. | Измеренная тепловая нагрузка, остатки и целостность соединения. |
| Секция перегрузки или обработки в холодильной камере | Температура панели падает; геометрия опоры изменяется. | Правильное позиционирование, контроль трения и остатков |
| Конвейер обрезки обрезков | Острые полосы и переменная точка приземления | Удары по кромкам, износ от порезов и удаление отходов |
| Подача материала в штабелер | Готовая плата, индексация, если используется. | Регистрация, вытяжение и многократное сгибание |
04 Охлаждение и выравнивание платы
На некоторых заводах используют звездообразный охладитель; на других обработка необработанных печатных плат осуществляется по-другому. Определите место фактического контакта ленты с платой. Охлаждение может изменить форму панели, но перекос на укладчике сам по себе не указывает на охладитель как на причину проблемы.
Искривление, скольжение и звездный охладитель
Сравните положение панели на входе, после любого поворотного устройства и на подаче укладчика. Отметьте место первой передачи, где изменяется перпендикулярность. Затем ассортимент наших резиновых конвейерных лент можно сузить, выбрав размер шкива и требуемый контакт с панелью.
05. За шлифовальной машиной и пилой для обрезки
На конвейере шлифовальной машины сфотографируйте возвратный шкив и шкив перед уборкой; отходы часто скапливаются вне поля зрения. На пиле для обрезки полоса обрезка может застрять рядом с направляющей, даже если сама панель движется плавно.
Две пыли с двумя разными рисками
На правильно изолированном участке остановки найдите полосу порошка с одной стороны шкива. Обратите внимание, где заканчивается вытяжной канал. На нашей странице , посвященной поставщикам пылезащитных конвейерных лент, рассматривается вопрос о ленте; на странице , посвященной герметичным конвейерным роликам для мелкой пыли, рассматривается защита роликов. План пылеудаления предприятия определяет метод очистки.
Если кромка развернулась, сопоставьте первый разрез с местом сброса обрезков и ближайшей направляющей. Удаляйте застрявшие обрезки только в соответствии с процедурой контроля энергопотребления, принятой на предприятии. Конструкция промышленного конвейера является ориентиром, а не заменой требованиям к гибке и резке, предъявляемым данным станком.
06 Смола, клей и сумка для переноски, которую никто не чистит
Осмотрите скопления грязи на обратной стороне. Запишите их местоположение и укажите, что это: пыль, клей, смола или их смесь. Эти данные гораздо полезнее, чем просьба о предоставлении универсального антипригарного покрытия.
Почему скребок проходит мимо затвердевшей смолы
Скребок может удалить отслоившуюся пленку, но не всю склеенную пленку. Перед затягиванием проверьте предельные значения контактного давления, указанные производителем. На нашей странице , посвященной решениям для удаления отслоившейся пленки с конвейера, описана общая схема возврата.
При осмотре защитного кожуха учитывайте местоположение очистителя. Вблизи горячего шкива доступ и температура лезвия могут отличаться от существующих. Если остатки прилипли, обратитесь к производителям ремней и очистителей за утвержденным методом.
Для поставщика конвейерных лент одной фотографии отложений и инструкции по очистке от производителя будет больше, чем указание на устойчивость к смолам в заказе на покупку. Добавьте также температуру контакта платы и чертеж возврата.
| Обнаружена неисправность ремня или платы. | Наиболее вероятная причина на линии сборки панели. | Проверка проводится при остановленной и заблокированной линии. |
|---|---|---|
| Накопление в виде полос вблизи границ пояса | Возможное воздействие смолы, клея, пыли или чистящего средства. | Определите размер отложений; сравните с шириной доски и точками контакта. |
| Заделывает трещины или затвердевает | Возможное воздействие высоких температур или другие факторы старения. | Проверьте уклон и историю контактов; осмотрите гибкость и соединение. |
| Доски деформированы при штабелировании | Переноска, направляющие или охладитель — среди возможных причин. | Сравните положение панели до и после каждой станции. |
| Разделение начинается с одного края. | Возможно, это обломок, попавший в ловушку кусок металла или следы трения. | Проверьте зазор между кромкой и направляющей при изоляции энергии. |
| Подъем стыков на коротком конвейере | Возможные проблемы связаны с соединением, изгибом, нагревом или натяжением. | Сравните конструкцию с утвержденными проектными и эксплуатационными данными. |
07 Выбор покрытия по станции
На каждом участке уточняйте, какие функции должна выполнять панель на конвейерной ленте. Гладкая поверхность облегчает некоторые задачи по очистке; рисунок может удерживать панель на наклонной поверхности, но при этом может оставлять отпечаток. Горячая подача также требует указания температурного режима для фактического контакта.
Сопоставление поверхности со станцией
Используйте направляющую конвейерной ленты с шероховатой поверхностью для упаковочных и легких линий в качестве эталона профиля. Свежеотшлифованную поверхность стоит проверить: осмотрите пыль, застрявшую в рисунке, и проверьте панель на наличие следов после переноса.
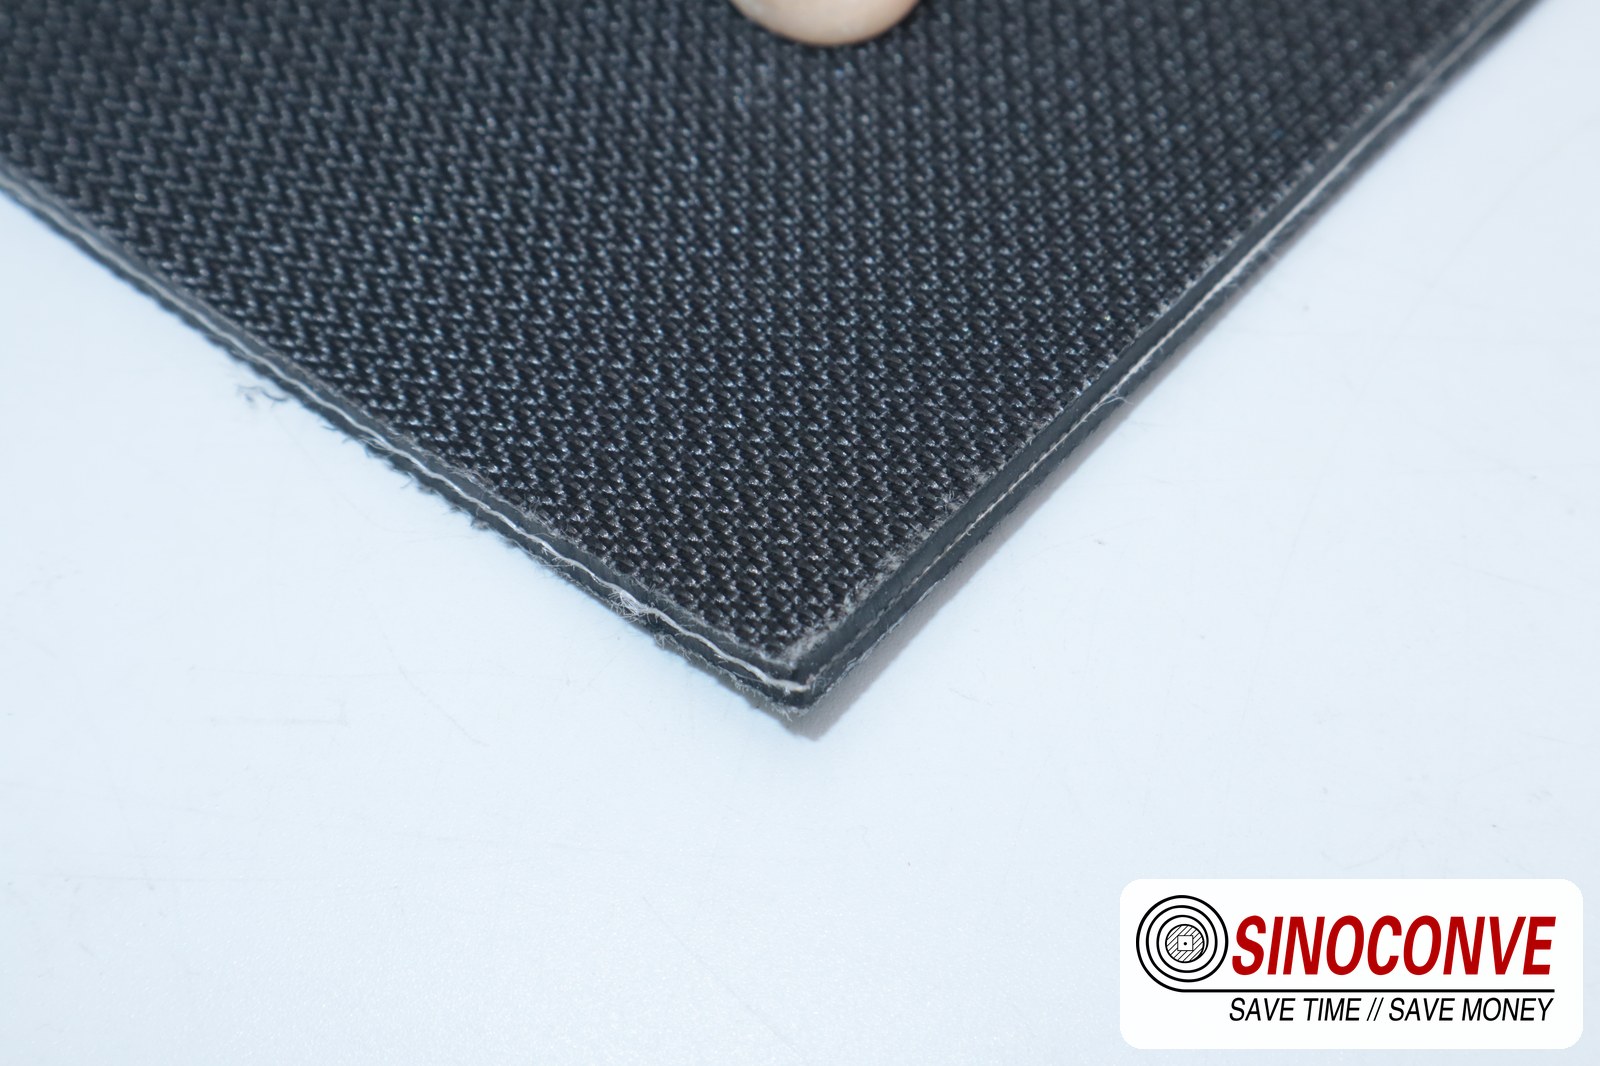
Измерьте температуру панели в месте контакта с лентой и отметьте, как долго она остается в этом состоянии. Затем проверьте подходящий сорт термостойкой конвейерной ленты и ее соединение, используя руководство по термостойким конвейерным лентам в качестве ориентира для доступных сортов. Уставка давления недостаточна.
Сравнение конвейерных лент из ПВХ и резины позволяет выявить основные конструктивные различия. При легкой транспортировке перед сравнением различных марок лент проверьте условия контакта шкива и панели. Как производитель конвейерных лент , нам необходимы данные о работе оборудования для предоставления рекомендаций по горячей подаче.
08. Изменения структуры, повреждений кромок и ширины доски.
Изменение ширины приводит к изменению краев ленты и смещению точек приземления обрезков. Для предотвращения износа кромок проверьте весь диапазон размеров досок, ширину ленты и направляющие.
Обрезка кромок и изменение ширины пильным полотном
Запишите диапазон ширины доски, направляющие и разгрузку пилы. Установите ширину ленты по утвержденному чертежу. В нашем каталоге оптовых партий конвейерных лент представлены варианты слоев и покрытий, но ни один из них не предусматривает установку направляющей для трения.
Проверьте вспомогательные приводы во время той же замены. Ассортимент ремней от производителя включает клиновые ремни; выбирайте замену, ориентируясь на сечение шкива, скорость и схему привода, а не на приблизительное визуальное сравнение.
09. Направление движения широкой ленты по коротким центрам
Широкий ремень на близко расположенных шкивах может начать задевать край вскоре после начала смещения. Обратите внимание на место начала отклонения. Перед изменением натяжения проверьте перпендикулярность шкивов, соединение и материал обратного ремня.
Отслеживание первой точки дрейфа
Осмотрите доску, входящую в этот конвейер. Если лента смещается вбок до загрузки, проверьте соосность оборудования. Если смещение начинается при ударе, воспользуйтесь нашим руководством по отслеживанию конвейерной ленты EP для выполнения операций загрузки и возврата. Информация о дистрибьюторе конвейерных лент не имеет отношения к устранению этой неисправности.
Сравните параметры выравнивания, натяжения, укладки и соединения в холодном и рабочем состоянии. Наш завод по производству конвейерных лент может рассмотреть варианты лент после проведения замеров на оборудовании; температура сама по себе не является показателем неисправности.
10 соединений под воздействием циклов нагрева
Соединение многократно изгибается на шкивах и может подвергаться воздействию тепла. Срок его службы зависит от конструкции, качества изготовления, диаметра и условий контакта. Проверьте подъемную силу, профиль и износ.
Геометрия соединения при термических циклах
Используйте утвержденный чертеж соединения для этого каркаса и крышки. Ступенчатые, пальцевые и механические соединения не взаимозаменяемы. Контрольный список для покупателя, занимающегося соединением конвейерных лент, включает в себя планирование доступа и запасных частей.
11. Приемочные проверки и планирование переналадки
Перед установкой проверьте чертеж, натяжение, очиститель и соединение. Запишите базовый уровень для изолированного упора. Используйте допустимые пределы, установленные производителем оборудования и производителем ремней, а не общий пороговый уровень.
| Предмет необходимо принять перед тем, как надеть ремень. | Как мы это проверяем на месте | Что считается приемлемым для передачи дел? |
|---|---|---|
| Размеры ремня и утвержденный чертеж | Проверьте ширину, длину и состояние кромок. | В пределах согласованных допусков производителя и OEM-партнера. |
| Начать путешествия | Зафиксируйте положение после установки и в рабочем состоянии. | Достаточный диапазон действия документации на оборудование и ремни. |
| Совместный профиль и запись | Проверьте соединение и документацию по монтажу. | Соответствует утвержденной спецификации соединения. |
| Более чистая настройка | Проверьте зазор, контакт материала и ленты. | В пределах возможностей очистителей и производителей приводных лент. |
| Запасные части и соединительные материалы | Проверьте сорт, партию и пригодность. | Необходимый утвержденный запас материалов для плана отключения электроэнергии. |
Во время простоя ознакомьтесь с обозначением на любом приводе штабелера, запланированном на обслуживание. Сообщите производителю клинового ремня информацию о его секции шкива, особенно если существующий ремень износился до неудовлетворительного состояния.

12 вопросов от покупателя
Как оценить срок службы конвейерной ленты на выходе пресса?
Для определения срока службы необходимы данные о температуре контакта, цикле работы, используемом очистителе и месте соединения. Сравните случаи отказов с выбранным классом, толщиной слоя, выравниванием и условиями обратной связи.
Может ли один тип ленты использоваться как для выхода пресса, так и для линии шлифовки?
Оценивайте их по отдельности. В зонах подачи и шлифовки различаются температура, пыль и износ. Один сорт шлифовальной бумаги может использоваться в обеих зонах только в том случае, если он соответствует указанным в документации пределам для каждой машины.
Что вызывает образование отложений вдоль краев ленты?
Полоса у края панели указывает на необходимость проверки траектории её прохождения. Сравните расстояние между полосами на узких и широких производственных участках. Сфотографируйте её до очистки, затем проверьте состав и состояние чистящего средства во время технического обслуживания.
Разве шероховатая верхняя поверхность когда-либо идеально совпадает с линией расшивки панели?
Это может быть полезно там, где этого требуют позиционирование или сцепление. Проверьте, не оставляет ли рисунок следов на доске и не задерживает ли он пыль от шлифовки. Правильная поверхность определяется станком и изделием, а не только категорией панели.
Что произойдет, если нагревающаяся плата быстро остынет?
Возможно. Измерьте температуру контакта и многократное воздействие, включая обратное. Быстрое охлаждение платы не гарантирует безопасность стандартного защитного покрытия.
Почему дрейф широкого пояса происходит только тогда, когда линия нагрета?
Зафиксируйте положение шкивов и настройку натяжения перед запуском и после того, как машина достигнет нормального состояния. Если отклонение наблюдается на одном из этапов перегрузки, проверьте загрузочный узел и очиститель. Возможно, проблема связана с перегревом рамы, но окончательный ответ можно получить с помощью измерений.
Какой способ соединения подходит для короткого и широкого конвейера?
Выберите тип соединения, исходя из чертежа производителя ремня, диаметров шкивов и температурного воздействия. Спланируйте время доступа и вулканизации для резинового вулканизированного соединения; уточните любые альтернативные варианты у производителя оборудования и поставщика очистителя.
Какие данные мне нужно отправить для получения коммерческого предложения?
Отправьте фотографии станции, изделия, контактной температуры, размеров, шкивов, натяжного устройства, скорости, очистителя, доступа к стыкам и неисправностей. Укажите диапазон ширины доски и используемые чистящие средства.
Сопутствующие товары, которые могут вам понадобиться
- Резиновая конвейерная лента для выхода из пресса и работы в режиме охлаждения.
- Термостойкие марки конвейерных лент для контакта с нагревательными платами
- Конвейерная лента из ПВХ для транспортировки световых панелей.
- Конвейерные ролики и направляющие для широких и коротких панельных рам