Промышленные ременные решения для сложных условий

Последние сообщения
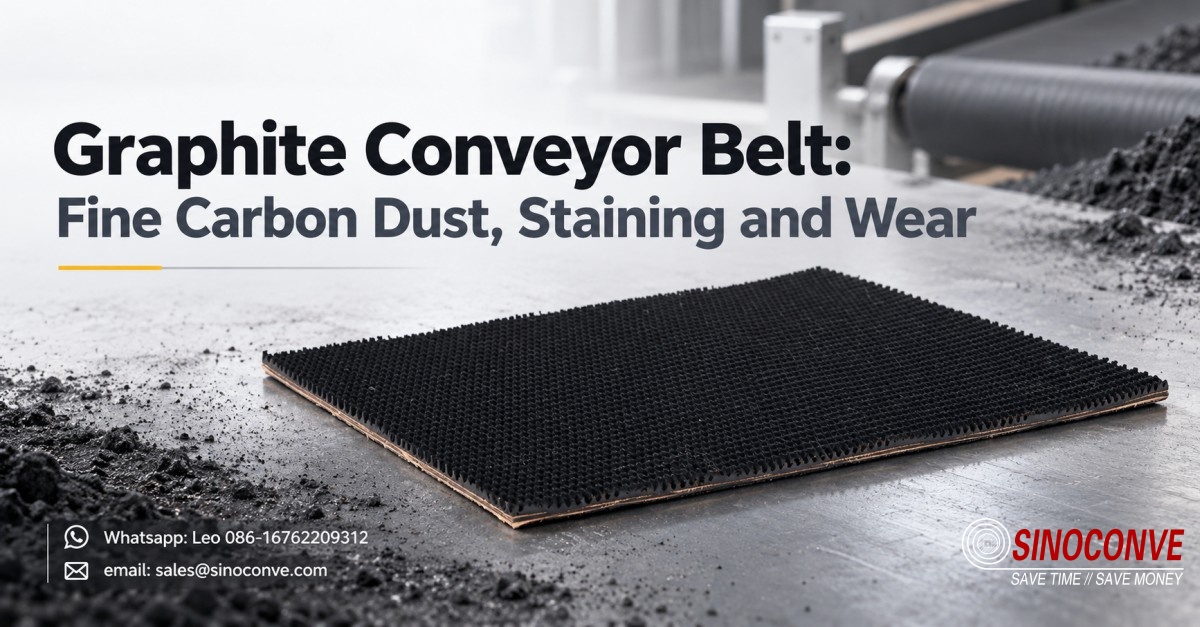
Графитовая конвейерная лента: мелкая углеродная пыль, загрязнения и износ.

Графитовая конвейерная лента: мелкая углеродная пыль, загрязнения и износ.

Графит — минерал только в геологическом смысле. На ленте он ведет себя одновременно как смазка, пигмент и проводник, и ни одно из этих свойств не улучшается обычным способом борьбы с абразивной пылью. Он не столько разрезает покрытие, сколько проникает в него, пачкая все, к чему прикасается, и заполняет зазоры, которые должны оставаться чистыми. Это руководство начинается с пыли, а не с груза, а затем описывает ее действие: где она оседает, как обратный перенос возвращает ее на раму, почему проводимость превращает проблему уборки в электрическую проблему и как небольшое загрязнение становится поводом для претензий к чистоте продукта. В последующих разделах рассматриваются выбор покрытия и каркаса, герметизация и окантовка, выбор способа соединения, сухая очистка вместо промывки, отслеживание скопления пыли на роликах, а также приемочные проверки и запасные части, которые стоит иметь при себе.
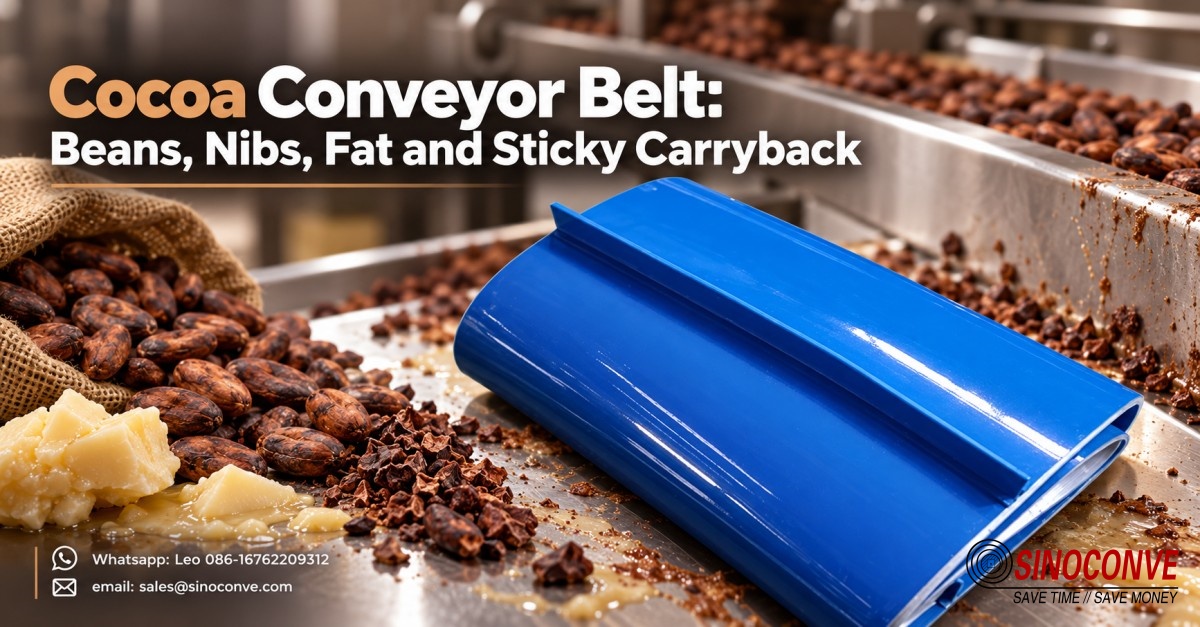
Конвейерная лента для какао: бобы, какао-крупка, жир и липкие остатки.

Конвейерная лента для какао: бобы, какао-крупка, жир и липкие остатки.

Какао поступает на конвейерную ленту в виде сухих бобов, а покидает её в виде пастообразной массы. Изменения происходят во время движения продукта по ленте. Обжарка выталкивает жир на поверхность, измельчение высвобождает какао-бобы и шелуху, а просеивание поднимает мелкую пыль, которая оседает на всех поверхностях. В результате получается липкая оболочка, обратная сторона, которая уносит продукт обратно, и проблема очистки, которую нельзя решить одной водой. Это руководство прослеживает весь процесс обработки бобов: от очистки и обжарки до измельчения и просеивания до момента помола. Оно отделяет жир от тепла и от пыли шелухи, поскольку для каждого процесса требуется свой подход, и рассматривает сохранение вкуса как вопрос качества, а не как вопрос поддержания чистоты. В последующих разделах рассматриваются выбор материалов, уклоны и хрупкие продукты, сухая очистка перед влажной, перемещение продукта в тёплом помещении и проверки осаждения перед запуском линии по переработке какао.

Конвейерная лента для переработки отходов: тепло, смазка и фрагменты костей.

Конвейерная лента для переработки отходов: тепло, смазка и фрагменты костей.

Переработка пищевых отходов — это не конвейер, где гигиена отключена. Это горячий, влажный, жирный процесс, превращающий побочные продукты в муку и жир, и он подвергает конвейерную ленту такой нагрузке, какой никогда не подвергается обычный цех разделки. Жир размягчает покрытие, предназначенное для абразивного износа, кости и посторонние металлические частицы повреждают его, а конденсат от теплого влажного воздуха забивает каждый срез. В этом руководстве описана последовательность действий от приемки до измельчения, варки, прессования и сушки, и каждый этап рассматривается как отдельная операция, а не как одна общая тяжелая нагрузка. В нем объясняется, почему обратный поток на обратной стороне становится проблемой пожарной безопасности и поддержания порядка, почему здесь автоматически не применяется требование соответствия пищевым стандартам и что следует указывать вместо этого, как наклонные поверхности и точки перегрузки концентрируют повреждения и как очистить линию, которая остается теплой весь день. В заключение рассматриваются вопросы перемещения при неравномерной нагрузке и проверки приемки для стабилизации перед перезапуском.

Гипсопроводная лента: штукатурка, штукатурные швы и влага

Гипсопроводная лента: штукатурка, штукатурные швы и влага

Конвейерная лента для гипсокартона работает в линии, которая внешне напоминает цех по производству листовых плит, но по своим характеристикам совершенно не похожа на него. Штукатурка представляет собой порошок, который застывает при контакте с водой, поэтому лента должна отделять влажную листовую плиту, не разрывая её и не задерживая застывший материал на поверхности. Далее по потоку сушилка подаёт тепло и пар, а станции распиловки и обрезки — мелкую пыль, которая заполняет все зазоры. В этом руководстве рассматриваются линии по производству гипсокартона и древесно-стружечных плит, а затем прослеживается последовательность от обжига до укладки. Рассматриваются вопросы отделения и сцепления как конкурирующие требования, почему штукатурная пыль является проблемой застывания, а не проблемой очистки, как кромки плит и ножи повреждают покрытие, и как тепло и пар в сушилке сокращают срок его службы. В последующих разделах рассматриваются вопросы стыковки и отслеживания на линии по производству листовых плит, переноса и защиты поверхности, очистки между сменами продукции и проверки на осаждение перед запуском линии.

Конвейерная лента для извести: воздействие тепла, пыли и истирания при обработке негашеной известью.

Конвейерная лента для извести: воздействие тепла, пыли и истирания при обработке негашеной известью.

Конвейерная лента для транспортировки извести подвергается самым жестким условиям на первых нескольких метрах после печи, где горячая негашеная известь поступает с мелкой щелочной пылью без предупреждения. Цемент – это совсем другая задача: клинкер остывает, прежде чем пройти большое расстояние, в то время как известь может покинуть печь и почти сразу попасть на ленту. В этом руководстве основное внимание уделяется именно этому различию. Оно разделяет негашеную известь, гашеную известь и известковое молоко на три категории, различающиеся температурой, влажностью и пылеобразованием, а затем описывает каждую неисправность: нагрев, сокращающий срок службы покрытия, щелочная пыль, разрушающая срез, твердые мелкие частицы, истирающие покрытие, и стыки, которые разъединяются при многократных циклах нагрева. В заключение рассматриваются точки перегрузки, сухая очистка, а не промывка, а также приемочные проверки и запасные части, которые должны быть на складе известкового завода перед остановкой.

Конвейерная лента для соли: гигроскопическая нагрузка, коррозия и промывка

Конвейерная лента для соли: гигроскопическая нагрузка, коррозия и промывка

Конвейерная лента для транспортировки соли редко разрушается под нагрузкой; она разрушается под воздействием воды и хлора. Соль впитывает влагу из воздуха, оседает на покрытии и оставляет пленку из рассола, которая достигает края среза и места соединения, где текстильный каркас совершенно не защищен. Данное руководство следует этому пути, а не просто перечисляет общие материалы. Оно разделяет пищевую соль, промышленную соль и противогололедную соль, поскольку один и тот же минерал поступает с разной влажностью, загрязнением и требованиями к гигиене. В нем объясняется, почему кристаллизация на роликах и возвратных роликах является ранним предупреждением, а не деталью, требующей регулярной очистки, как твердые кристаллы и посторонние материалы повреждают покрытие и почему заявление о пищевой пригодности одновременно меняет покрытие, место соединения и метод очистки. В последующих разделах рассматриваются вопросы промывки и дренажа, наклонов и точек перегрузки, отслеживания ленты, поверхность которой никогда не бывает сухой, и проверок, которые следует провести перед перезапуском линии транспортировки соли.


Графитовая конвейерная лента: мелкая углеродная пыль, загрязнения и износ.

Графитовая конвейерная лента: мелкая углеродная пыль, загрязнения и износ.

Графит — минерал только в геологическом смысле. На ленте он ведет себя одновременно как смазка, пигмент и проводник, и ни одно из этих свойств не улучшается обычным способом борьбы с абразивной пылью. Он не столько разрезает покрытие, сколько проникает в него, пачкая все, к чему прикасается, и заполняет зазоры, которые должны оставаться чистыми. Это руководство начинается с пыли, а не с груза, а затем описывает ее действие: где она оседает, как обратный перенос возвращает ее на раму, почему проводимость превращает проблему уборки в электрическую проблему и как небольшое загрязнение становится поводом для претензий к чистоте продукта. В последующих разделах рассматриваются выбор покрытия и каркаса, герметизация и окантовка, выбор способа соединения, сухая очистка вместо промывки, отслеживание скопления пыли на роликах, а также приемочные проверки и запасные части, которые стоит иметь при себе.

Конвейерная лента для какао: бобы, какао-крупка, жир и липкие остатки.

Конвейерная лента для какао: бобы, какао-крупка, жир и липкие остатки.

Какао поступает на конвейерную ленту в виде сухих бобов, а покидает её в виде пастообразной массы. Изменения происходят во время движения продукта по ленте. Обжарка выталкивает жир на поверхность, измельчение высвобождает какао-бобы и шелуху, а просеивание поднимает мелкую пыль, которая оседает на всех поверхностях. В результате получается липкая оболочка, обратная сторона, которая уносит продукт обратно, и проблема очистки, которую нельзя решить одной водой. Это руководство прослеживает весь процесс обработки бобов: от очистки и обжарки до измельчения и просеивания до момента помола. Оно отделяет жир от тепла и от пыли шелухи, поскольку для каждого процесса требуется свой подход, и рассматривает сохранение вкуса как вопрос качества, а не как вопрос поддержания чистоты. В последующих разделах рассматриваются выбор материалов, уклоны и хрупкие продукты, сухая очистка перед влажной, перемещение продукта в тёплом помещении и проверки осаждения перед запуском линии по переработке какао.

Конвейерная лента для переработки отходов: тепло, смазка и фрагменты костей.

Конвейерная лента для переработки отходов: тепло, смазка и фрагменты костей.

Переработка пищевых отходов — это не конвейер, где гигиена отключена. Это горячий, влажный, жирный процесс, превращающий побочные продукты в муку и жир, и он подвергает конвейерную ленту такой нагрузке, какой никогда не подвергается обычный цех разделки. Жир размягчает покрытие, предназначенное для абразивного износа, кости и посторонние металлические частицы повреждают его, а конденсат от теплого влажного воздуха забивает каждый срез. В этом руководстве описана последовательность действий от приемки до измельчения, варки, прессования и сушки, и каждый этап рассматривается как отдельная операция, а не как одна общая тяжелая нагрузка. В нем объясняется, почему обратный поток на обратной стороне становится проблемой пожарной безопасности и поддержания порядка, почему здесь автоматически не применяется требование соответствия пищевым стандартам и что следует указывать вместо этого, как наклонные поверхности и точки перегрузки концентрируют повреждения и как очистить линию, которая остается теплой весь день. В заключение рассматриваются вопросы перемещения при неравномерной нагрузке и проверки приемки для стабилизации перед перезапуском.

Гипсопроводная лента: штукатурка, штукатурные швы и влага

Гипсопроводная лента: штукатурка, штукатурные швы и влага

Конвейерная лента для гипсокартона работает в линии, которая внешне напоминает цех по производству листовых плит, но по своим характеристикам совершенно не похожа на него. Штукатурка представляет собой порошок, который застывает при контакте с водой, поэтому лента должна отделять влажную листовую плиту, не разрывая её и не задерживая застывший материал на поверхности. Далее по потоку сушилка подаёт тепло и пар, а станции распиловки и обрезки — мелкую пыль, которая заполняет все зазоры. В этом руководстве рассматриваются линии по производству гипсокартона и древесно-стружечных плит, а затем прослеживается последовательность от обжига до укладки. Рассматриваются вопросы отделения и сцепления как конкурирующие требования, почему штукатурная пыль является проблемой застывания, а не проблемой очистки, как кромки плит и ножи повреждают покрытие, и как тепло и пар в сушилке сокращают срок его службы. В последующих разделах рассматриваются вопросы стыковки и отслеживания на линии по производству листовых плит, переноса и защиты поверхности, очистки между сменами продукции и проверки на осаждение перед запуском линии.

Конвейерная лента для извести: воздействие тепла, пыли и истирания при обработке негашеной известью.

Конвейерная лента для извести: воздействие тепла, пыли и истирания при обработке негашеной известью.

Конвейерная лента для транспортировки извести подвергается самым жестким условиям на первых нескольких метрах после печи, где горячая негашеная известь поступает с мелкой щелочной пылью без предупреждения. Цемент – это совсем другая задача: клинкер остывает, прежде чем пройти большое расстояние, в то время как известь может покинуть печь и почти сразу попасть на ленту. В этом руководстве основное внимание уделяется именно этому различию. Оно разделяет негашеную известь, гашеную известь и известковое молоко на три категории, различающиеся температурой, влажностью и пылеобразованием, а затем описывает каждую неисправность: нагрев, сокращающий срок службы покрытия, щелочная пыль, разрушающая срез, твердые мелкие частицы, истирающие покрытие, и стыки, которые разъединяются при многократных циклах нагрева. В заключение рассматриваются точки перегрузки, сухая очистка, а не промывка, а также приемочные проверки и запасные части, которые должны быть на складе известкового завода перед остановкой.

Конвейерная лента для соли: гигроскопическая нагрузка, коррозия и промывка

Конвейерная лента для соли: гигроскопическая нагрузка, коррозия и промывка

Конвейерная лента для транспортировки соли редко разрушается под нагрузкой; она разрушается под воздействием воды и хлора. Соль впитывает влагу из воздуха, оседает на покрытии и оставляет пленку из рассола, которая достигает края среза и места соединения, где текстильный каркас совершенно не защищен. Данное руководство следует этому пути, а не просто перечисляет общие материалы. Оно разделяет пищевую соль, промышленную соль и противогололедную соль, поскольку один и тот же минерал поступает с разной влажностью, загрязнением и требованиями к гигиене. В нем объясняется, почему кристаллизация на роликах и возвратных роликах является ранним предупреждением, а не деталью, требующей регулярной очистки, как твердые кристаллы и посторонние материалы повреждают покрытие и почему заявление о пищевой пригодности одновременно меняет покрытие, место соединения и метод очистки. В последующих разделах рассматриваются вопросы промывки и дренажа, наклонов и точек перегрузки, отслеживания ленты, поверхность которой никогда не бывает сухой, и проверок, которые следует провести перед перезапуском линии транспортировки соли.
Узнайте больше

Мы стремимся предоставлять вам лучшие продукты и услуги. Добро пожаловать, чтобы просмотреть больше контента для получения подробной информации