


На древесно-стружечном комбинате за одними воротами проходит несколько различных конвейерных лент. Сырой гипс может поступать в виде щебня или влажного фильтрационного осадка. На формовочном столе находится бумажный мат, который еще застывает. Далее по конвейерной ленте перемещается сухой лист, углы которого легко скалываются. Перед выбором покрытия укажите название станции в запросе.

01. В процессе изготовления платы изменяется нагрузка на ремень.
Лента, привезенная с лесозаготовительной линии, может иметь неподходящее покрытие для влажной формовки.
На этапе формования осмотрите поверхность плиты на наличие следов бумаги, остатков суспензии и воды вокруг обратного потока. На выходе из сушилки осмотрите поверхность плиты и открытые края ленты. Это разные проверки по сравнению с прессованием смолы или шлифовальной машиной, даже если на обоих предприятиях этот продукт называют плитой.
Вода поступает в процесс производства древесных панелей до сушилки, поэтому необходимо проследить ее перемещение через конвейерные ленты. См.: конвейерная лента для древесных панелей.
Одинаковая ширина доски не делает крышки взаимозаменяемыми. См.: производитель конвейерных лент.
02. От щебня или гипса, полученного методом десульфуризации дымовых газов, до штукатурки.
Природный камень и фильтрационная корка от дымовых газов по-разному загружают приемный конвейер. Камень может оказывать ударное воздействие при падении. Корка может прилипать к желобу и оставлять влажный обратный поток.
Для приемной ленты требуется не только указание тоннажа. См.: поставщик конвейерных лент.
На выходе из печи для обжига необходимо измерять собственную температуру. На стороне подачи может быть влажно, в то время как на выходе из печи штукатурка горячая и мелкодисперсная. Не указывайте температуру покрытия, заданную на печах для обжига: измеряйте температуру материала в месте его попадания на конвейерную ленту, включая нормальный начальный этап и длительный цикл работы.
| Этап работы на печатном заводе и его обязанности | Что делает этот материал там? | Что должно выдержать ремнёбо |
|---|---|---|
| Приём сырого гипса и извлечение его со складов | Дробленый камень и влажный фильтрационный осадок поступают с обильным выделением воды. | Удар в зоне подачи; осмотрите дренажную систему и открытые края ленты. |
| Подача материала в кальцинатор и выгрузка горячей штукатурки. | Внутрь поступает холодная влажная штукатурка, а на выходе получается мелкий жидкий порошок. | Внезапный сильный удар по крышке и пороховой насыпи под резиновой юбкой юбки. |
| Комплект формовочного стола и зеленой доски | Шлам застывает между двумя листами бумаги, пока конвейерная лента перемещает тяжелый влажный груз. | Впитывание воды, адгезия штукатурки и любые поверхностные следы, проступающие сквозь бумагу. |
| Сушилки для дек и система охлаждения доски | Пар и горячий воздух вытягивают влагу из еще хрупкой доски. | Проверьте фактическую конструкцию опоры сушилки, температуру, влажность и любой приводной ремень, входящий в нее. |
| Обрезные пилы и конец линии, предназначенный для укладки. | Ножи и пилы срезают хрупкие кромки, прежде чем доски поднимают и складывают в стопки. | Срезание кромок, смещение рисунка и задиры поверхности при каждом нанесении пленки. |
03 Мокрая доска при формовке: вода, шлам и удаление ленты
Первый элемент поддерживает влажную конструкцию с бумажным покрытием, пока застывает сердечник. Прежде чем винить в этом шламовую смесь, проверьте пробную доску на наличие повторяющейся линии.
Проблема с отрывом ленты частично связана с типом бумаги. Если после смены лицевой бумаги начинается заедание, сравните бумагу, клей и обработку поверхности, прежде чем винить состав ленты.
Скорость подачи бумаги и скорость формовочного устройства должны совпадать. Дефект сцепления, вызванный чрезмерным натяжением, может проявиться позже в виде плохого края картона. Промышленный конвейер, предназначенный для сыпучих материалов, не обеспечивает подходящую поверхность формовочного устройства.
На направляющей для формовки обратите внимание на зазор по краю и на любую открытую ткань на возвратной стороне.
04 Раздел «Сушильные машины»: нагрев, пар и срок службы чехла
Во многих сушильных машинах для картона продукция перемещается на роликах; лента после сушилки выполняет совершенно другую функцию. На линии с лентой внутри зоны нагрева следует обратить внимание на ее положение и условия возврата, прежде чем обсуждать степень нагрева.
В жарком, влажном участке внимательно осмотрите срезы и стык. Показатель сухого нагрева не описывает конденсацию на возвратном шкиве. См.: резиновая конвейерная лента.
Номер крышки без указания типа соединения и конструкции корпуса не позволяет определить наиболее влажные точки проникновения влаги. См.: термостойкая конвейерная лента.
05. Штукатурная пыль: адгезия, затвердевание и чистота
Пыль вокруг возвратных роликов
Штукатурка на возвратной стороне может затвердеть вокруг мокрого валика. В первую очередь осмотрите корпус валика.
Обратите внимание на выступ затвердевшей штукатурки на валике. См.: пылезащитная конвейерная лента.
06 Повреждения кромок доски, отделки и ножа
Обрезка кромки, зазор между ножом и лезвием, а также повреждения, которые оставляют ножи.
Крошки резины в обрезках заслуживают внимания, прежде чем следующая смена повредит ленту еще больше.
Приводы на пильном станке и станции обрезки
Привод пилы отделен от приводного ремня, несущего доски. Производителю клиновых ремней или приводных ремней необходимы данные о существующем участке ремня, размерах шкивов и наблюдаемом проскальзывании, а не технические характеристики защитного кожуха. Очистите шкивы, одновременно осматривая запыленную зону пилы.
07. Вариант покрытия: с фиксатором, с рукояткой или без.
Гладкая, мелкозернистая или шероховатая поверхность, и где каждая из них дает сбой.
Гладкое, легко моющееся покрытие может подойти для формовки; более выраженная текстура может помочь сухому картону при короткой транспортировке или укладке. Перед стандартизацией текстуры на всем предприятии протестируйте фактическую облицовочную бумагу на конвейерной ленте-кандидате.
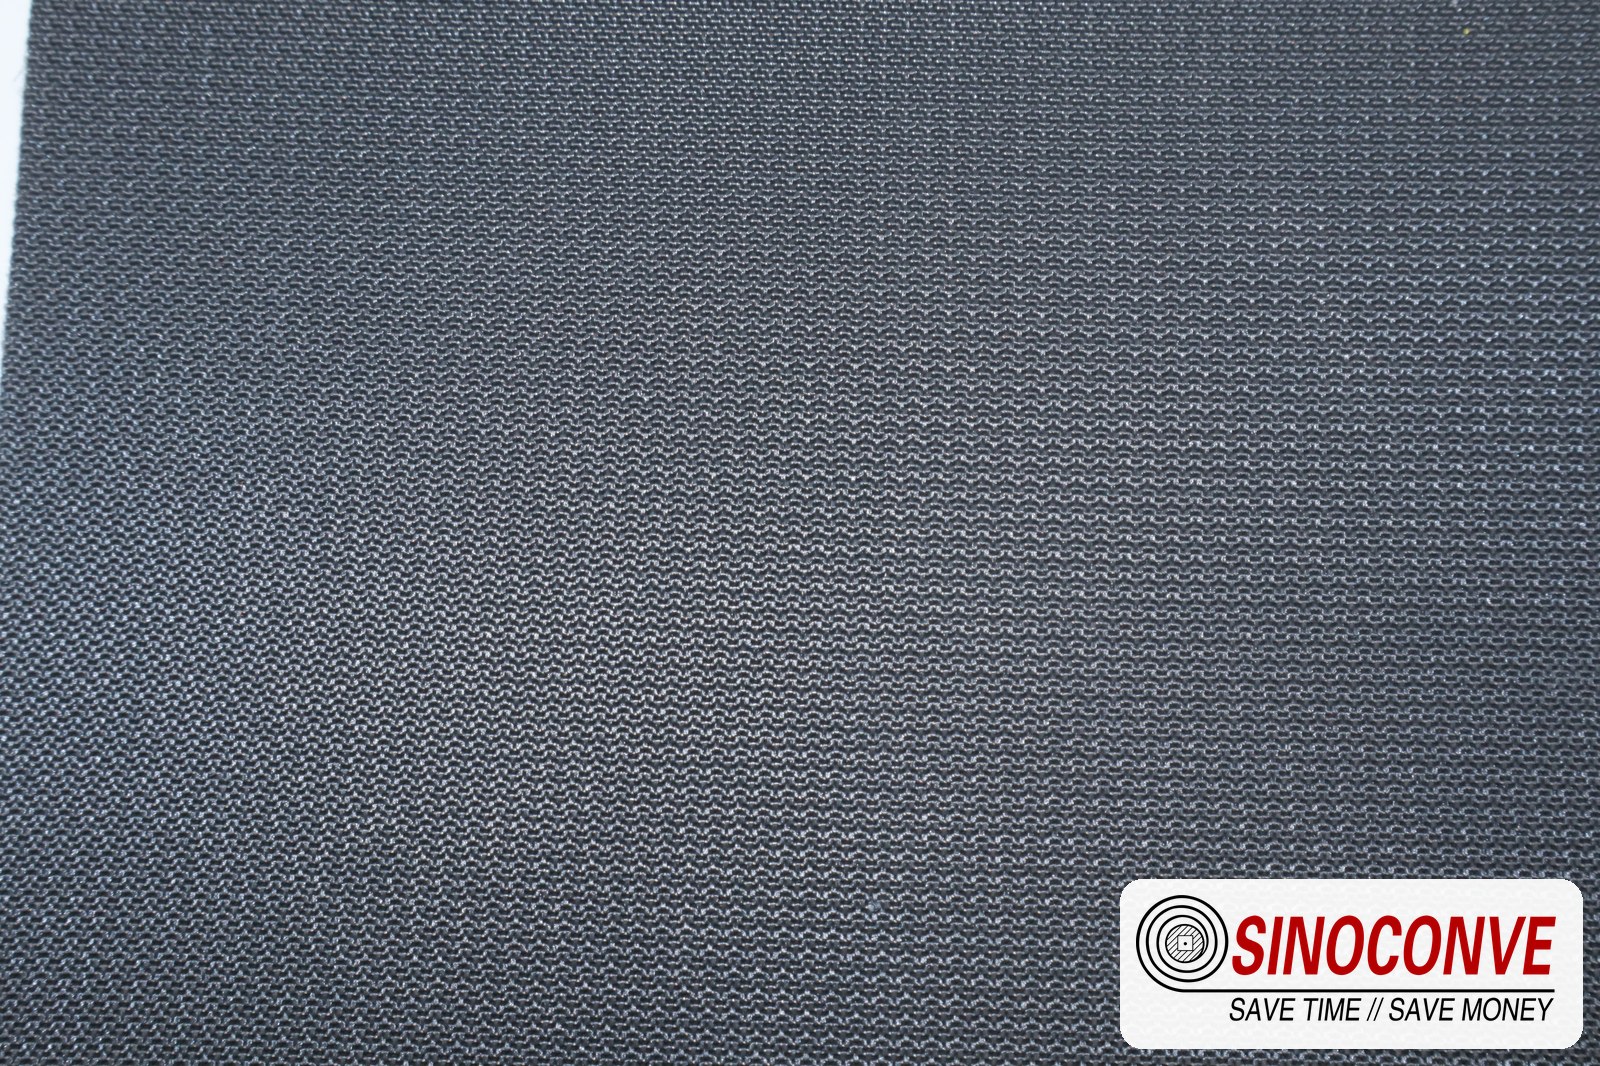
Конвейерная лента с шероховатой поверхностью имеет карманы, в которых может скапливаться влажная штукатурка, поэтому следует проявлять осторожность при ее использовании. Она может быть полезна при сухом штабелировании. Сравнение ПВХ и резины для влажной линии охватывает различные группы материалов, но наиболее показательные данные можно получить в ходе небольшого испытания с использованием бумаги, производимой на предприятии.
Когда группа покупателей приобретает сразу несколько товаров.
При групповых закупках часто требуется один запасной рулон для каждой станции. Перед выбором товара разделите конвейерную ленту, любую ленту внутри сушилки и ленту для укладки. Для составления списка утвержденных моделей можно использовать оптовый каталог конвейерных лент ; на каждом рулоне должна быть четкая маркировка, указывающая на его назначение.
| Операторы обнаружили неисправности на производственной линии. | Обычная причина протечки гипсокартона. | Что мы проверяем в первую очередь на объекте |
|---|---|---|
| На лицевой стороне доски видна едва заметная продольная полоса. | Перед тем как определить причину, осмотрите профиль обложки, степень воздействия воды и состояние разворотной бумаги. | Профиль покрытия по всей ширине и разделительное покрытие для бумаги. |
| Износ краев ремня и короткие разрывы по краю. | Направляющая, срезающая край ремня, или шкив, расположенный не перпендикулярно. | Зазоры по кромкам каждой направляющей и выравнивание поверхности шкива. |
| Твердый слой штукатурки со стороны возврата. | Мелкая пыль, смоченная конденсатом сушилки и оставленная застывать на ночь. | Возвратные ролики, состояние скребка и место сброса воды через желоб. |
| Растрескивание покрытия по направлению движения | Проверьте историю нагрева, изгиб шкива и комбинированное старение. | Твердость покрытия на выходе из сушилки и адгезия слоев по краям |
| На каждой плате выполняется этап склейки. | Соединение было выполнено с неравномерным давлением или с помощью загнутого края ткани. | Выполните соединение под линейкой, и запишите результат сборки соединения. |
08. Соединение и отслеживание на печатной плате
Почему здесь соединение имеет большее значение, чем в карьерной зоне
Выступающий стык может выглядеть как повторяющаяся линия на картонной бумаге. Перед началом производства проверьте профиль стыка под линейкой и сохраните чертеж. Способ соединения зависит от конструкции ленты и давления, которое оказывает на нее картон; его не следует выбирать по привычке.
В нашем списке «Двенадцать вещей, которые нужно проверить перед заказом на соединение» перечислены требования к бригаде, выполняющей соединение. Для этой линии сохраните протокол отвердевания, размеры соединения и изображение готовой поверхности. Уточните у производителя конвейерных лент, какая процедура соответствует утвержденной конструкции ленты.
Отслеживание ленты, которая никогда полностью не высыхает.
Обратите внимание на отслеживание движения ленты при мокром состоянии и транспортировке продукта. Испытание без груза насухо не позволит воспроизвести все условия на формовочном столе.
Направляющая конвейерной ленты EP обеспечивает порядок проведения проверки. См.: дистрибьютор конвейерных лент.
09 Перемещение, штабелирование и защита поверхности
Наклейки, капли и лицо нельзя перекрасить.
Сухая доска может быть легкой, но при небольшом падении без опоры угол может отколоться. Проверьте расстояние между опорами и высоту перекрытия за пилой. На укладчике осмотрите поверхность на наличие царапин после загрузки; положение направляющей может иметь большее значение, чем твердость покрытия.
10. Чистка между сменами продукта.
Вода, скребки и порядок их использования.
Очистка после переналадки входит в производственный план. Перед повторным запуском удалите остатки предыдущего сорта с конвейерной ленты.
В инструкциях по методам очистки конвейерной ленты описаны положения и режимы работы лезвий. Не следует возобновлять работу мокрой формовочной машины на участке незатвердевших остатков, оставшихся от предыдущей партии. См.: система распылительной очистки.
11 проверок приемки перед началом формирования очередей на посадку.
Список приемки, который мы предоставляем клиенту.
Перед выпуском первой товарной доски необходимо зафиксировать выравнивание ленты под нагрузкой, высоту соединения, зазор по кромке и состояние поверхности изделия.
| Пункт, который необходимо утвердить перед запуском. | Как мы это доказываем на месте | Почему это важно для линии разметки доски. |
|---|---|---|
| Выравнивание ременной передачи и шкивов по всей длине трассы. | Натяжная лента по всей длине, а также лазер на поверхностях шкивов. | Мокрая лента не исправит ошибку, которую скрывает сухая лента. |
| Качество соединения и высота ступеньки в месте соединения. | Линейка поперек шва и проверка на отслаивание обрезков. | Любой шаг будет просвечивать сквозь бумагу на протяжении всего срока службы соединения. |
| Снятие крышки на формовочном столе | Обработайте обрезки доски в течение одной смены и осмотрите поверхность доски. | Дефекты при выпуске проявляются на изделии раньше, чем на конвейерной ленте. |
| Состояние приводного ремня сушилки после одного цикла нагрева | Пройдитесь по обратной стороне после первого полного прохождения через сушилку. | Сравните состояние ленты до и после зоны нагрева, если лента проходит через неё. |
| Зазор по кромкам направляющих и боковых панелей. | Измерьте зазор в каждом направляющем элементе при полностью натянутом ремне. | Слишком узкий зазор срезает кромку и пропускает воду внутрь туши. |

12 часто задаваемых вопросов
Что такое гипсовый конвейер?
Назовите станцию: прием сырья, формовка, сушилка, обработка или штабелирование. На каждой из них поверхность, контактирующая с грузом, различна.
Может ли стандартная лента EP работать на формовочном столе?
Только если поверхность, места соединения и поведение во влажном состоянии были проверены с использованием реального гипсокартона и бумаги. Показатель прочности на растяжение, подходящий для необработанного гипса, не гарантирует, что он отделит влажное покрытие без следов.
Как предотвратить образование штукатурки на обратной стороне трубопровода?
Для возврата необходимы чистые ролики и место для сбора мелкой пыли. Необходимо определить, где влага достигает пыли.
Какой чехол лучше всего подходит для сушильного отделения?
Перед выбором температурного режима проверьте фактическую компоновку сушилки. Если внутри работает ремень, предоставьте поставщику измеренные значения температуры и влажности, время пребывания в сушилке, расположение шкивов и конструкцию кромок.
Почему место соединения напечатано на лицевой стороне платы?
Небольшое выступающее место или свободный край в месте соединения могут повторять метку при каждом обороте ремня. Линия, повторяющаяся через петлю ремня, указывает обратно на место соединения.
Для влагостойких досок нужен другой ремень?
Выбор ремня может остаться прежним, но после смены продукта необходимо проверить механизм срабатывания.
Как часто следует проверять конвейерную ленту?
В течение смены проверяйте лицевую сторону изделия и влажный возвратный слой, затем осматривайте стык, кромки и выравнивание на запланированных остановках.
Что нужно для расчета стоимости конвейерной ленты?
Укажите название станции, чертеж, ширину, диаметры шкивов, скорость и состояние материала. Приложите образец поверхности доски или фотографию дефекта для формовочной или штабелирующей ленты, а также измеренные параметры работы сушилки, если лента используется внутри помещения.
Сопутствующие товары, которые могут вам понадобиться
- Резиновый конвейерный ремень для работы на предприятиях по производству печатных плат с мокрым и абразивным покрытием.
- Термостойкая конвейерная лента для обслуживания сушильной секции.
- Конвейерная лента из ПВХ для перемещения и штабелирования легких печатных плат.
- Конвейерные ролики и направляющие для обеспечения обратного хода мокрого конвейера.
Похожие записи в блоге
- Выбор пылезащитной ленты для линии по производству мелкодисперсного порошка.
- Очистка распылением на производственной линии, где часто меняется продукт.
- Контрольный список для покупателей, заказывающих бесконечный ремень.
- Отслеживание положения конвейерной ленты EP, когда линия никогда не пересыхает.




