Конвейерный ролик стоит меньше метра ленты, которую он несет, и именно он чаще всего может остановить работу предприятия. Стальной ролик диаметром 152,4 мм, вращающийся со скоростью 250 об/мин и заклинивший, за час нагреет корпус подшипника выше 130 °C, обожжет крышку над ним и собьет ленту с линии на 40 м в каждом направлении. Мы наблюдали это на 12-километровом наземном конвейере и на 6-метровой линии фасовки. В обоих случаях корпус был цел. Уплотнение вышло из строя за несколько месяцев до этого.
Ниже приводится справочная информация, которую мы предоставляем покупателям и специалистам по планированию технического обслуживания до поступления запроса на роликовый механизм: полное семейство типов, материалы корпуса, конструкция подшипников и уплотнений, расчеты, лежащие в основе допустимых нагрузок, и особенности установки, отличающие роликовый механизм на 40 000 часов от механизма на 4 000 часов. Если теория уже изучена, и вам нужна только последовательность действий при покупке, воспользуйтесь нашим более коротким руководством. направляющий ролик конвейерного ролика Всё изложено пошагово. Эта страница — слой, расположенный под ней.
SINOCONVE — это производитель конвейерных лент В Нинбо, Китай, ролики располагаются рядом с ремнями в большинстве систем, которые мы предлагаем. Ремни с тканевым сердечником EP и NN, ремни со стальным кордом, шевронные и боковые ремни поставляются с того же склада, что и ролики диаметром от 89 до 219 мм с корпусами из углеродистой стали, нержавеющей стали или полимера. Эти два продукта выходят из строя одновременно, поэтому мы предпочитаем предлагать их вместе.
01Для чего нужен конвейерный ролик и почему это не шкив?
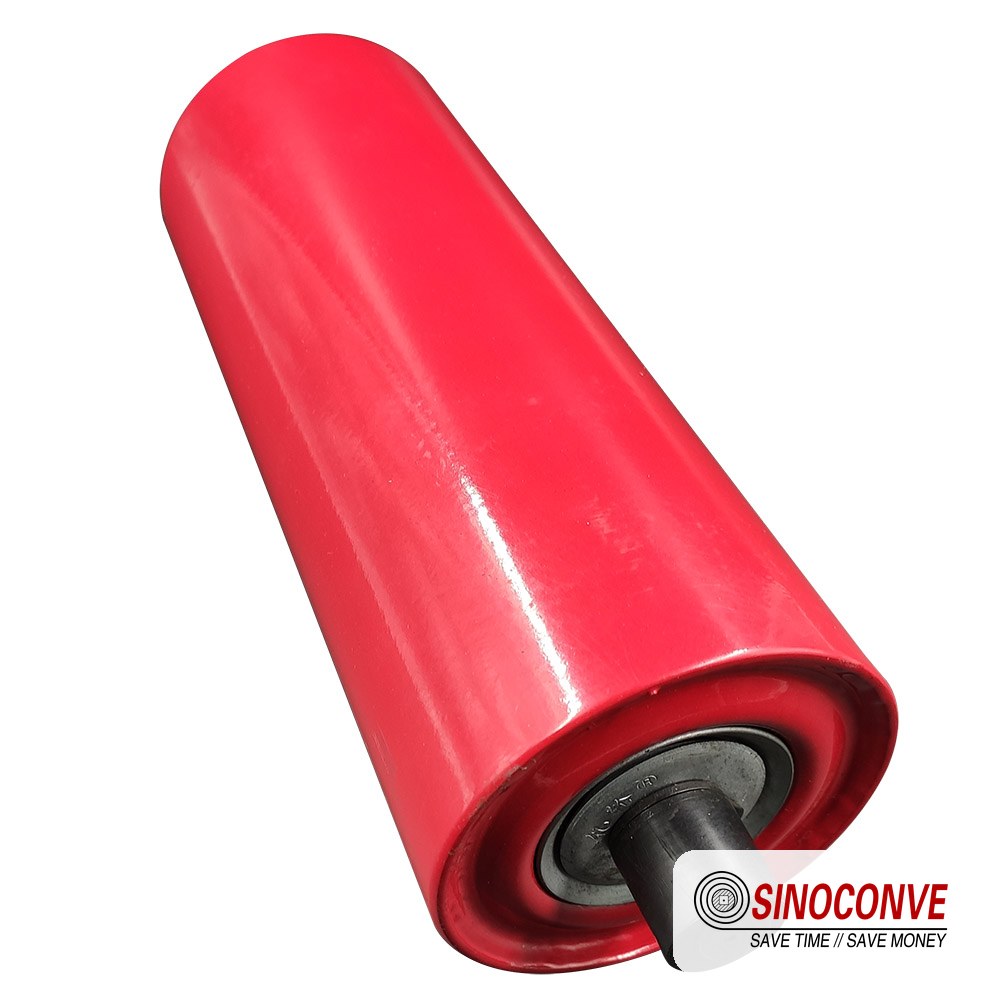
Половина путаницы в запросах, касающихся роликов, возникает из-за того, что для одного компонента используются два слова, а для двух — одно. Ролик — это свободно вращающийся цилиндр, поддерживающий ленту: без привода, без зазоров, без крутящего момента для передачи. Шкив — это барабан в начале или конце ленты, который приводит в движение или перенаправляет ленту. Покупатели, заказывающие «головные ролики», почти всегда спрашивают о шкиве, и когда эти два понятия путают в спецификации, кто-то получает партию роликов и останавливающийся конвейер.
Два компонента, две разные задачи
Шкив передает натяжение. На его корпус обматывается вся лента, поэтому он изготовлен из обработанного барабана, тяжелого вала и сварного шва, рассчитанного на эту нагрузку. Вместо него вес несет ролик: он удерживает ленту в желобе и обеспечивает движение нагруженной нити с минимальным сопротивлением, которое позволяют конструкция подшипника и уплотнения. Ролики устанавливаются в рамах с фиксированным шагом и могут свободно вращаться.
Одно последствие важнее остальных. Шкив проверяется и смазывается как отдельная деталь машины. Ролики — это расходные материалы, закупаемые партиями по 50, 200 или 2000 штук, и именно из-за такой схемы закупок качество уплотнений иногда незаметно снижается между пробной партией и серийной.
Что на самом деле должно выдержать каток, чтобы его пережить
На ленте шириной 1000 мм, перемещающей 1200 т/ч щебня из гранита, один несущий ролик, расположенный под углом 35°, испытывает примерно 1,7 кН колеблющейся радиальной нагрузки, плюс удар от куска размером 300 мм, упавшего на ленту в 2 м выше по потоку. Он работает со скоростью 250 об/мин в условиях такой концентрации пыли, что за смену заполняются пылевые карманы рамы, при температуре окружающего воздуха, которая колеблется от −8 °C в феврале до 44 °C в августе на той же самой конструкции. Добавьте кислую или щелочную суспензию, если материал промывается, и вы получите реальные технические характеристики. В техническом описании ничего не сказано о «одном годе», однако именно это вы получаете за счет дешевого уплотнения.
Пять параметров, определяющих срок службы любого ролика, в порядке убывания их влияния: тип и размер подшипника, степень уплотнения, смазка, толщина стенки корпуса и диаметр вала. Не краска и не цена за штуку.
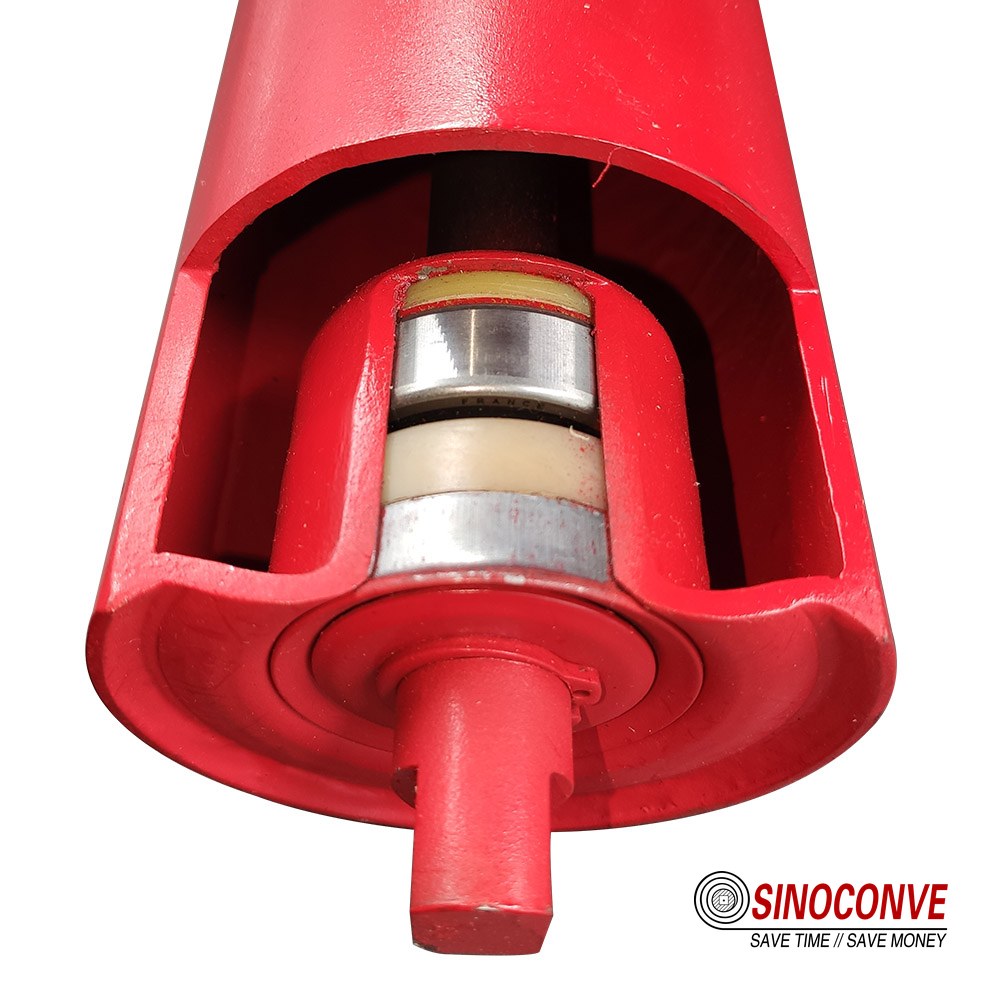
Готовый ролик представляет собой трубу, вал, два корпуса подшипников и два уплотнения. Труба видна, и ее легко рассчитать. Уплотнения же не видны, а именно от них зависит срок их службы.
02Семейство роликовых коньков по позициям: перенос, возврат, удар и переход.
Если отсортировать ролики по их расположению в петле ленты, список станет коротким и полным. Каждый конвейер, от карьерного питателя шириной 500 мм до портового погрузчика шириной 2400 мм, использует некоторую комбинацию перечисленных ниже типов, а размеры, которые мы производим для каждого из них, указаны в нашем каталоге. конвейерный ролик страница.
Натяжные ролики для переноски и желобчатого перемещения
Подающие ролики располагаются под загруженной лентой группами по два, три или пять внутри рамы, угол наклона которой образует желоб. Трехроликовый комплект под углом 35° является стандартным для лент шириной от 800 до 1400 мм. Пятироликовые комплекты и желоба под углом 45° существуют для очень широких лент и узких перевалочных путей, и оба варианта приводят к дополнительной нагрузке на кромку ленты. Ширина лент варьируется от 102 мм на легких линиях до 178 мм на линиях для тяжелой руды, при этом наиболее распространены размеры 127 мм и 152,4 мм.
Расстояние между плитами определяется материалом, а не легендой чертежа. Для плотной руды с плотностью 2,4 т/м³ требуется 1,0–1,2 м; для зерна или древесной щепы допустимо 1,2–1,5 м. В разделе 06 показано, как проверить, соответствует ли унаследованная вами смола допустимому провисанию.
Возвратные ролики
Вес ленты сам по себе воздействует на обратный трос, поэтому обратные ролики имеют на один размер меньше корпуса и на 0,5–1,0 мм тоньше по стенке, при расстоянии между центрами 2,4–3,6 м. Однако они не избегают износа. Прилипший к покрытию обратный поток истирает корпус, как наждачная бумага, поэтому обратный трос установки по производству промытого песка изнашивается роликами быстрее, чем когда-либо изнашивается несущая сторона.
Ударные катки в зоне загрузки
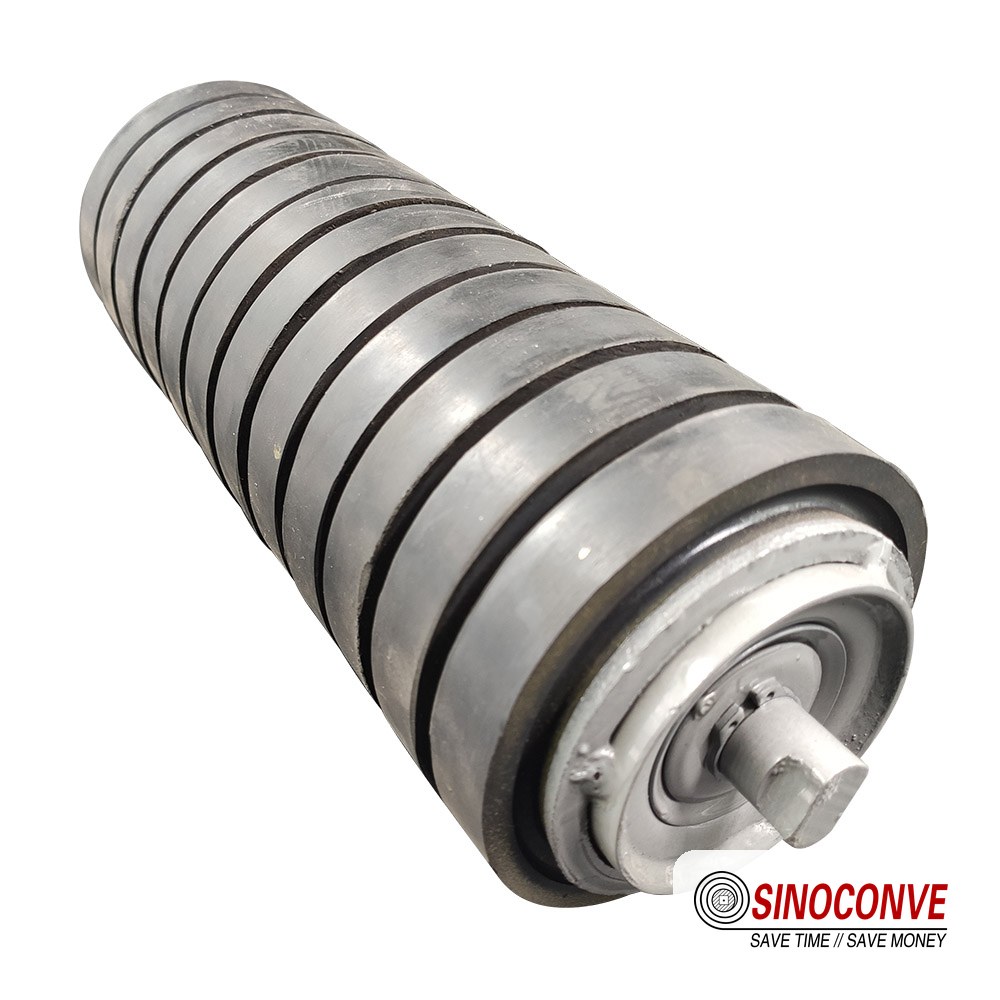
Ничто на конвейере не подвергается такой сильной нагрузке, как 2 метра ленты под желобом. Ударные ролики заменяют голую трубу резиновыми кольцами, резиновым покрытием или дисками на усиленном валу. Податливость распределяет точечную нагрузку по большей части ленты и гасит отскок, который разбрасывает мелкие частицы вокруг юбки конвейера. Комплекты роликов располагаются с шагом 300–500 мм в зоне загрузки, а еще один комплект — на 1–2 шага ниже по потоку, по мере оседания слоя. Диаметры роликов составляют 152–194 мм, а валы начинаются с 30 мм. Наша страница о Поставка ударных роликов для погрузочных зон Рассматриваются вопросы твердости кольца и расчета высоты падения.
Переходные ролики
Переходная зона — это короткий участок между точкой касания шкива и первым полным комплектом желобчатых элементов. Если слишком быстро прокатывать ленту от плоского положения до 35°, края чрезмерно растягиваются, в то время как центр остается провисшим; результатом является растрескивание краев на расстоянии 300–500 мм от каждого края, обычно в течение 18 месяцев. Переходные ролики используются в рамах с более пологим профилем 20° и 30°. В соответствии с общепринятыми рекомендациями CEMA, переходное расстояние составляет 1,5–3 ширины ленты для лент с тканевым каркасом, то есть 1,5–3,0 м для ленты шириной 1000 мм. Если ваша компоновка позволяет использовать 600 мм, никакие характеристики роликов не спасут ленту.
Семья вкратце
| Тип | Положение в цикле | Корпус / валовая лента | Что оно должно нести | Ключевой момент в дизайне, определяющий жизнь |
|---|---|---|---|---|
| Переноска (корыто) | Под загруженной прядью, в 2-, 3- или 5-рулонных рамах. | Корпус 102–178 мм, вал 20–40 мм | Масса пояса плюс масса материала | Размер подшипника и этапы уплотнения самого быстрого ролика в комплекте. |
| Возвращаться | Под пустым обратным кабелем | Оболочка 89–152 мм, толщина стенки 0,5–1,0 мм меньше. | Только масса ремня, плюс износ от переноса. | Поверхностный износ от липкой или влажной обратной подачи |
| Удар (буфер) | Непосредственно под желобом и юбкой | 152–194 мм, резиновые кольца или диски, вал диаметром 30 мм и более | Единичная энергия плюс полная загрузка кузова | Твердость кольца и жесткость вала при ударных нагрузках |
| Переходные ролики | Между касательной к шкиву и первым полным комплектом желобов. | Фиксированные рамки 20° или 30°, 127–178 мм | Масса ленты плюс материал, под малым углом | В планировке предусмотрено расстояние для перехода. |
| Тренировка (самовыравнивание) | Через каждые 30–50 м на обеих нитях длинного конвейера | Поворотный лафет, снаряды калибра 127–178 мм | Нормальная нагрузка на ролик плюс момент рулевого управления | Свобода поворота, а не сам ролик. |
| Направляющий / боковой ролик | Вертикальные или наклонные по краям ленты, линии переноса и реверсивные линии. | 50–89 мм снаряд | Сила контактного воздействия на кромку, прерывистая | Жесткость крепления; боковые ролики, которые изгибаются, ничего не делают. |
Таблица 1. Шесть типов роликов с позиционным управлением, которые используются практически во всех конвейерах для сыпучих материалов. В разделе 03 рассматриваются функциональные варианты — направляющие, спиральные и чистящие ролики — дополнительные затраты на которые обусловлены решением конкретных проблем.
03Ролики выбираются в зависимости от их назначения: для отслеживания направления движения, для спиральных движений и для очистки.
Положение определяет, куда устанавливается ролик. Функция определяет его форму. Три функциональных семейства оправдывают свою дополнительную стоимость решением конкретных проблем, и все три часто устанавливаются не в том месте.
Самоцентрирующиеся и фрикционные направляющие ролики
Тренировочный ролик представляет собой короткую раму на вертикальном шарнире. Его ролики расположены немного впереди оси шарнира, поэтому, если лента смещается, она сильнее тянет переднюю сторону, рама поворачивается, и полученный угол возвращает ленту в центральное положение. В варианте с фрикционным направляющим роликом добавлены боковые ролики с резиновыми накладками для увеличения корректирующей силы при низких нагрузках на ленту. В обоих случаях шарнир должен быть свободен, рама должна быть перпендикулярна ленте в состоянии покоя, а зазор до конструкции должен составлять 5–10 мм.
Где их размещают: один комплект на расстоянии 10–15 м позади головного блока на несущей тяге, затем повторяют на расстоянии 30–50 м, плюс комплект на обратной стороне примерно через каждые три точки возврата. Где их не размещают: под погрузочным желобом, внутри переходной зоны или над пешеходной дорожкой, где качающаяся рама может представлять опасность. сравнение самоцентрирующихся роликов В разделе рассматриваются типы шарнирных соединений и фрикционных соединений, и правила, изложенные в разделе 09, применяются ко всем из них.
Спиральные и винтовые ролики
Если придать гладкой стальной трубе винтовое ребро или выточить на ней неглубокую спиральную канавку, получится вальцовый ролик, не способный удерживать слой влажной глины. Ребро трёт ленту о вращающуюся, а канавка отводит мелкие частицы от линии уплотнения, вместо того чтобы проталкивать их внутрь. Его естественная задача — промывка песка, фильтрованных отходов и влажных удобрений. Недостатком является более шероховатая поверхность контакта и несколько большее сопротивление, поэтому это неподходящий выбор для чистых гранитных участков, где обычный вальцовый ролик обходится дешевле и служит так же долго.
Резиновые дисковые чистящие ролики
Очистительный ролик представляет собой вал с резиновыми дисками диаметром 15–20 мм, расположенными на расстоянии 30–50 мм друг от друга, на возвратной ленте примерно в метре позади шкива головки, и соскребает то, что не попало под основной скребок. Расстояние между дисками определяется конструкцией: слишком большое расстояние — и материал проходит между дисками, слишком узкое — и они забиваются и перестают соскребать. Для материала размером менее 40 мм достаточно расстояния 40 мм; для тонкого фильтрационного осадка — ближе к 30 мм. Эти ролики создают дополнительное сопротивление, поэтому учитывайте их при расчете возвратного привода и держите их подальше от ленты, которая еще достаточно нагрета, чтобы размягчить состав.
Когда лента, ролики и скребок заказываются в комплекте, они поставляются вместе, что проще всего сделать заказом через поставщик конвейерных лент кто поставляет оба вида расходных материалов.
04Материалы корпуса: углеродистая сталь, нержавеющая сталь, полимеры и керамика.
Трубка — это та часть, о которой все спрашивают, потому что это видимая часть. Это также та часть, которая реже всего выходит из строя. Тем не менее, выбор материала влияет как на цену, так и на вес, и в условиях коррозии или интенсивного износа от него зависит, доживёт ли ролик до третьего года эксплуатации.
Углеродистая сталь, по умолчанию
В отрасли стандартом является холоднотянутая или сварная стальная труба с толщиной стенки 3,0–6,0 мм, диаметром от 89 до 219 мм. При высокой влажности она может быть окрашена или оцинкована горячим способом, что обеспечивает наилучшую жесткость на единицу стоимости. Для тяжелых рудных нагрузок мы начинаем с толщины стенки 4,5 мм и переходим к 6,0 мм на трубах диаметром 194–219 мм в зоне погрузки. Прямолинейность так же важна, как и толщина стенки: труба с изгибом 1,5 мм на протяжении 1 м вызывает пульсацию ленты при каждом обороте.
Корпуса из нержавеющей стали и полимеров
Корпуса из нержавеющей стали марки 304 с валами и торцевыми заглушками из нержавеющей стали — это решение для обработки соли, заводов по производству удобрений и пищевых линий, где промывка является обычной практикой. Марка 316 или дуплексная сталь зарезервирована для работы в условиях высокого содержания хлоридов, например, с материалами, извлеченными при дноуглубительных работах в морской воде; нержавеющая сталь все еще изнашивается и стоит в 3–5 раз дороже окрашенной трубы из углеродистой стали. Полиэтилен высокой плотности (HDPE) и сверхвысокомолекулярный полиэтилен (UHMWPE) находятся на другом конце спектра: 2,5–4,0 кг для ролика размером 127 мм × 500 мм против примерно 11 кг для стального аналога. Они устойчивы к кислотам, снижают уровень шума и практически не вызывают износа ленты. Их предельные значения — температура (размягчение выше примерно 80 °C, поэтому не образуется горячий клинкер), ударопрочность и грузоподъемность, которая составляет лишь часть от стали.
Ракеты, покрытые керамикой и толстой резиной.
Керамические плитки, приклеенные к корпусу, решают одну конкретную проблему: образование канавок на ролике в одном и том же месте из-за постоянного засорения дна желоба абразивными частицами. Плитки тверже материала и расширяют зону контакта, поэтому мы используем их только на центральном ролике в сильно нагруженном комплекте. Корпуса с резиновым покрытием выбираются скорее из-за сцепления или уровня шума, чем из-за износостойкости, и вы встретите их на направляющих роликах и наклонных линиях.
| Материал оболочки | Температурный диапазон | Коррозия | Индекс относительной стоимости | Выберите его, когда |
|---|---|---|---|---|
| Окрашенная углеродистая сталь | от -20 до 80 °C | Плохое качество без покрытия | 1.0 | Сухие сыпучие материалы, защищенная галерея, щебень и цемент. |
| Горячеоцинкованная сталь | от -20 до 80 °C | Хорошо подходит для соленого тумана. | 1.2–1.4 | Открытые скотобойни, портовые причалы, прибрежные предприятия |
| Нержавеющая сталь 304 | от −40 до 120 °C | Отлично подходит для обслуживания во влажных условиях. | 3–5 | Соль, удобрения, топливные магистрали, частая промывка. |
| Нержавеющая сталь 316 / дуплексная | от −40 до 120 °C | Лучший показатель содержания хлорида. | 5–8 | Материал, извлеченный при дноуглубительных работах, рассол и кислотные пары. |
| HDPE / UHMWPE | от -30 до 80 °C | Хорошо противостоит большинству кислот | 1.3–2.0 | Легкий, малошумный, ударопрочный, для химических заводов. |
| керамическая плитка сталь | от −20 до 120 °C | В качестве базовой стали | 4–7 | Износ канавок, только одного или двух роликов. |
Таблица 2. Варианты корпусов, сравниваемые по двум критериям, которые фактически их отличают: термическая обработка и химический состав. Индекс стоимости указан относительно окрашенной углеродистой стали.
Ролики работают группами. Угол рамы, шаг и размер корпуса — это одна геометрическая величина, и изменение любого из них перемещает нагрузку на другой ролик в комплекте.
05Подшипники, уплотнения и смазка: где производители дешевых роликов экономят на качестве.
Этот раздел нужно прочитать дважды. Два ролика могут иметь одинаковый корпус диаметром 152,4 мм, одинаковый вал диаметром 25 мм и одинаковое покрытие, но один проработает 45 000 часов, а другой износится за 7 000. Разница заключается в торцевой крышке, и она составляет, возможно, 4% от покупной цены.
Шариковые подшипники против конических роликовых подшипников
Шариковый подшипник с глубоким пазом является стандартным выбором для корпусов диаметром до 178 мм. Он хорошо воспринимает радиальную нагрузку, выдерживает небольшой осевой люфт, необходимый для ролика, и недорог. Обычно диаметры отверстий в роликах составляют 20, 25 и 30 мм, и мы указываем диаметр отверстия, класс зазора и тип защитного кожуха, а не марку, поскольку корпус и уплотнение имеют большее значение, чем логотип на кольце.
Конические роликовые подшипники используются там, где радиальная нагрузка велика, а ударные воздействия реальны: в корпусах диаметром 194–219 мм на разгрузочных площадках первичных дробилок, в перегрузочных башнях и зонах погрузки руды. Они выдерживают большую нагрузку при том же диаметре, но требуют надлежащего осевого зазора, и если зазор ослабнет, они развалятся на части. Именно поэтому они должны устанавливаться на ролики, которые собирает компетентная мастерская, а не на самый дешевый элемент в тендерной документации.
Уплотнение представляет собой ролик.
Пыль не выводит подшипник из строя за один раз. Она измельчает смазку в притирочную пасту, пленка разрушается при температуре 60–90 °C, а поверхность дорожки качения отслаивается. Четырехступенчатый лабиринтный подшипник всегда превосходит по прочности одинарный уплотнитель: в цементной мельнице или в шахте угольного бункера обычное контактное уплотнение 2RS выходит из строя через 6000–9000 часов, в то время как пятиступенчатый лабиринтный подшипник с заполненной смазкой внешней камерой в том же положении выдерживает более 30 000 часов. Обратите внимание на наличие как минимум трех взаимозацепляющихся металлических колец, бесконтактного зазора 0,2–0,5 мм вместо трущегося уплотнителя, смазки, упакованной во внешнюю камеру в качестве пылеуловителя, и обработанного корпуса, который удерживает внешнее кольцо без смещения. Если поставщик не может сказать вам, сколько ступеней лабиринтного уплотнения имеет его ролик, значит, он не знает, и это и есть ответ.
| Комбинация подшипника и уплотнения | Среда, с которой он справляется | Типичный диапазон обслуживания | Неверная подпись ошибки |
|---|---|---|---|
| Шариковый подшипник, одноконтактное сальниковое уплотнение (типа 2RS) | Сухая, грубая, защищенная галерея | 6000–12000 ч | На 10-м месяце кромка изнашивается и образует канавку, на седле вала виден пылевой след. |
| Шарикоподшипник, бесконтактный экран (типа ZZ) | Чистые внутренние линии электропередачи | 4000–8000 часов на открытом воздухе | Смазка становится серо-черной, обороты свободного хода падают с 10 до 2. |
| Шарикоподшипник, 4-5-ступенчатый лабиринт плюс смазочный фильтр. | Мелкая пыль, брызги шлама, промывка | 30 000–45 000 ч | Обычно первым изнашивается корпус или вал, а не подшипник. |
| Конический ролик, лабиринтная форма, высокотемпературная смазка. | Ударная нагрузка, горные породы, зоны 120–150 °C | 20 000–35 000 ч с правильным концевым поплавком | Осевой зазор увеличивается, ролик дребезжит при встряхивании рукой. |
| Полимерный корпус с лабиринтом, полимерная оболочка | Коррозионные зоны, зоны с низкой нагрузкой и тихие зоны | 15 000–25 000 ч | Корпус деформируется раньше, чем подшипник выйдет из строя; сначала проверьте номинальную нагрузку. |
Таблица 3. Комбинации подшипников и уплотнений с рабочими группами, которые мы видим на практике. Выбор необходимой группы зависит от условий эксплуатации, а не от цены.
Ограничения по объему смазки, объему заполнения и температуре.
Литий-комплексная смазка NLGI 2 с противозадирными присадками подходит для большинства типов роликов, работающих в диапазоне температур от −20 °C до +120 °C. При температурах ниже −25 °C базовое масло затвердевает настолько, что сопротивление при запуске ролика диаметром 152 мм может удвоиться, что проявляется в проскальзывании ленты на головном шкиве в холодную утреннюю смену. Холодильные склады, арктические площадки и конвейеры, расположенные рядом с морозильными камерами, нуждаются в синтетической низкотемпературной смазке, и это требование спецификации, а не опция, от которой можно отказаться в результате переговоров.
В горячем состоянии стандартная литиевая смазка окисляется и выделяет жидкость при температуре выше примерно 120 °C. Для клинкера, спека и литейных песков требуется полимочевинная или синтетическая высокотемпературная смазка, рассчитанная на 150–180 °C, с уплотнениями из FKM (фторуглерода), а не нитрила, поскольку нитрил затвердевает и трескается в этом диапазоне. Объем заполнения — это вторая половина истории: ролик обычно заполняется на 30–50% от свободного объема корпуса. Слишком мало — и лабиринтная камера останется сухой; слишком много — и смазка перемешивается, увеличивает сопротивление и открывает уплотнение.
Заметка от наших инженеров с места событий: Портовый терминал трижды за девять месяцев заменил весь ряд роликов на линии экспорта угля, объясняя это угольной пылью. Мы разрезали торцевые крышки на двух из них. Толщина оболочек отличалась от новой всего на 0,4 мм. Подшипники были покрыты зернистой серой пастой, а лабиринт имел три ступени без смазочного отсека во внешней камере, поскольку решение по второму тендеру принималось исключительно на основе удельной цены. Тот же диаметр, тот же вал, тот же сертификат происхождения. Девять месяцев простоя сократились примерно до 4% от удельной цены.
Пыль и вода — два главных врага, и мелкая пыль — худший из них, потому что она распространяется повсюду. Наша страница о герметичные ролики для мелкой пыли Углубляется в геометрию лабиринтов и то, что следует указывать на чертеже. Если вы покупаете у... завод конвейерных лент Компания, которая также производит собственные ролики, просит указывать поперечное сечение уплотнения, а не его название.
06Номинальная грузоподъемность: как рассчитывается нагрузка на один ролик.
Производительность в тоннах в час не является спецификацией роликов. Никогда ею не была. Конвейер подает распределенный вес вниз в желоб, а ролики под ним распределяют его в соответствии со своей геометрией. Шесть строк арифметических вычислений решают этот вопрос, и решают его мгновенно — является ли ролик в предложении избыточным, приблизительно подходящим или же его незаметно просят перевозить вдвое больше, чем позволяет его номинальная мощность.
Уравнение нагрузки
Мы начинаем с веса на метр, потому что все, что находится ниже по течению, строится на этом показателе. qB — это собственная масса ленты, и ее не нужно угадывать. Лента из EP шириной 1000 мм с верхним покрытием толщиной 6 мм, нижним покрытием толщиной 2 мм и четырехслойным каркасом имеет удельный вес примерно 15 кг/м. С материалом ситуация другая — qM вычитается из показателя производительности, так как qM = Q ÷ (3,6 × v), где Q измеряется в т/ч, а v — в м/с. После этого следует два умножения. Гравитация превращает сумму в линейную нагрузку в Н/м, а шаг роликов превращает эту линейную нагрузку в вес, который должен выдерживать один несущий комплект.
F_set = (qB + qM) × 9,81 × S × k
S — расстояние между несущими роликами в метрах. k — наш динамический фактор, и он учитывает те сложные моменты, которые простая формула предпочла бы игнорировать — изгиб ленты между роликами, стук при падении материала и тот факт, что ни один конвейер не работает идеально плавно. При щадящей, хорошо забитой нагрузке мы принимаем k = 1,1. Значение по умолчанию — 1,15. В зоне загрузки, где встречаются комки размером 300 мм, мы переходим к 1,25.
Пример, который вы можете скопировать.
В нашем примере используется конвейер шириной 1000 мм с трехвалковыми желобчатыми системами с углом наклона 35°. Он транспортирует 1200 т/ч гранита при насыпной плотности 1,6 т/м³. Лента движется со скоростью 2 м/с, а шаг несущих валков составляет 1,2 м.
Сначала рассмотрим материал. qM = 1200 ÷ (3,6 × 2) дает 166,7 кг/м, а деление этого значения на насыпную плотность 1600 кг/м³ дает заполненную секцию площадью 0,104 м². Для ленты шириной 1000 мм в желобе под углом 35° эта цифра выглядит правильной. Теперь рассмотрим саму ленту. При qB = 15 кг/м линейная нагрузка составляет 181,7 кг/м, что равно 1782 Н/м.
На каждый несущий комплект нагрузка составляет 1782 × 1,2 = 2139 Н, а применение коэффициента k = 1,15 увеличивает её до 2460 Н. Распределение нагрузки зависит от геометрии, а не от предпочтений. При использовании валков одинаковой длины, расположенных под углом 35°, центральный валок принимает на себя около 65%, а каждый боковой валок — около 17,5% нагрузки, то есть 1599 Н приходится на центр, 430 Н — на каждый боковой валок. Применив обычный коэффициент запаса прочности 1,5 к центральному валку, вы получите валок с номинальной нагрузкой около 2,4 кН.
Вся суть в одной цифре. Новый покупатель открывает каталог подшипников, видит грузоподъемность в несколько раз превышающую 2,4 кН и уходит, убежденный, что подойдет любой ролик такого размера. Это не так. Номинальная нагрузка, указанная производителем, определяется корпусом, жесткостью оболочки и уплотнением при предполагаемом сроке службы L10; подшипник — лишь один из этих четырех факторов. Большинство производителей публично указывают для тяжелых роликов диаметром 152,4 мм на валу диаметром 25 мм с лабиринтным уплотнением диапазон 2,5–3,5 кН. Установите аналогичный ролик легкой серии в ту же раму, и он будет работать на пределе своих возможностей с первого дня.
| Символ | Количество | Значение в примере | Где вы это берете |
|---|---|---|---|
| Б | Ширина ремня | 1000 мм | чертеж компоновки |
| В | Пропускная способность | 1200 т/ч | Обязанности по обработке, а не табличка с названием. |
| в | Скорость ленты | 2,0 м/с | прямо из технической документации на накопитель |
| р | Объемная плотность | 1,6 т/м³ | Измерено, а не принято на основе таблицы. |
| qB | Масса ленты на метр | 15 кг/м | Технические характеристики ремня для данной ширины и покрытия. |
| qM | Масса материала на метр | 166,7 кг/м | Q ÷ (3,6 × v) |
| С | Расстояние между роликами | 1,2 м | Решение за вами, см. проверку на провисание ниже. |
| к | Динамический фактор | 1.15 | 1.1 спокойное дежурство, 1.25 под парашютом |
| F_set | Нагрузите один комплект для переноски. | 2460 с. | (qB + qM) × 9,81 × S × k |
Таблица 4. Наша рабочая таблица для приведенного выше примера, с указанием источника каждой записи рядом. Внесите свои собственные данные в последний столбец и прочитайте нижнюю строку — измените любой отдельный входной параметр, и ролик должен измениться вместе с ним.
Изменение угла впадины влияет как на площадь, так и на разделение.
Обратите внимание на угол желоба, поскольку он учитывается в расчете дважды, и оба значения легко упустить из виду. Более глубокий желоб удерживает большую площадь загрузки при той же ширине ленты, что увеличивает массу материала на метр. Затем происходит нечто менее очевидное — большая часть этой массы переносится на центральный валок.
| Угол желоба | Площадь погрузки на ленте шириной 1000 мм | Доля центрального рулона | Боковая булочка делится между каждым | Где он используется |
|---|---|---|---|---|
| 20° | примерно 0,085–0,09 м² | 40–45% | 27–30% | Узкие ленты, захватывающие легкий материал, и переходные рамы на обоих концах. |
| 30° | примерно 0,09–0,10 м² | 50–55% | 22–25% | Там, где обычно располагаются универсальные приводные ремни, шириной 800–1000 мм. |
| 35° | 0,10–0,11 м² | 60–65% | 17–20% | Стандартный рулон — ленты шириной 1000–1400 мм, три одинаковых рулона, ничего сложного. |
| 45° | 0,115–0,13 м² | 65–70% | 15–17% | Углубленная модернизация трубопроводов и точные переброски на линиях большой пропускной способности. |
Таблица 5. Как мы интерпретируем эти данные. Определите угол, под которым вы работаете, затем посмотрите на центральный валок, прежде чем доверять боковым валкам. Типичные значения для трехвалковых комплектов с равным числом валков — пересчитайте для вашей собственной геометрии.
Расстояние между элементами, провисание и ремень, который вы пытаетесь защитить.
Расстояние между роликами — это рычаг, к которому почти никто не прикасается, и он одновременно воздействует на две вещи — нагрузку на ролик и провисание ленты. Провисание — это классический показатель, и формула для его проверки выглядит так: y = w × S² ÷ (8 × T), где w — линейная нагрузка в Н/м, а T — натяжение ленты в этой точке. Результат должен быть менее 2% от расстояния между роликами; на тонком покрытии ленты или в секции с низким натяжением мы стремимся к 1%.
Если подвергнуть пример умеренному натяжению в 40 кН, закономерность проявится быстро. При S = 1,2 м провисание составляет 1782 × 1,44 ÷ 320 000 = 8,0 мм, что составляет 0,67% от шага. Увеличьте расстояние до 1,5 м, и оно возрастет до 12,5 мм, при этом нагрузка на центральный вал увеличится примерно до 2,0 кН. При 2,0 м провисание достигает 22,3 мм. Растяните до 3,0 м на участке с низким натяжением, и оно превысит 150 мм — лента будет перекручиваться на каждом кадре, а ее покрытие треснет за линию впадины в течение сезона.
Обратные ролики выполняют более простую работу, поскольку они несут только ленту. 15 кг/м превращается в 147 Н/м, а при шаге 3,0 м и том же натяжении 12 кН провисание составляет всего 13,8 мм. Помните, что масса покрытия — это qB, присутствующий в каждой строке уравнения. Вот почему промышленный конвейерный ремень Выбор типа дробильной линии и шага вальцов под ней — это, по сути, одно решение, разделенное на два отдельных заказа на закупку.
07Диаметр корпуса, частота вращения и срок службы подшипника.
Большинство покупателей берут диаметр обоймы прямо из таблицы каталога и сравнивают его с шириной ленты. Это позволяет подобрать подходящий ролик. Однако при этом упускается из виду наиболее полезная зависимость, рассматриваемая в этой статье: при фиксированной скорости ленты большая обойма вращается медленнее, а ролик с меньшей скоростью служит дольше.
Почему диаметр определяет скорость
Скорость вращения определяется только скоростью поверхности. Соотношение n = v ÷ (π × D), где n — число оборотов в секунду, а D — расстояние в метрах. На конвейере со скоростью 2 м/с корпус диаметром 127 мм вращается со скоростью 301 об/мин; если установить на тот же конвейер корпус диаметром 152,4 мм, он будет вращаться со скоростью 250 об/мин. Если же скорость ленты увеличить до 4 м/с, то скорость вращения этих двух роликов составит 601 об/мин и 501 об/мин соответственно. Лента не реагирует на все это. А вот уплотнения и смазка — да.
Запомните одну цифру. На конвейере со скоростью 4 м/с все, что меньше примерно 133 мм, вращается быстрее 570 об/мин, и именно в этом диапазоне однослойное уплотнение нагревается, а подшипник, которому не хватает объема для заполнения, разбрызгивает смазку из сепаратора. На высокоскоростной линии больший корпус дает больше преимуществ, чем когда-либо даст более качественное уплотнение, и причина кроется скорее в арифметике, чем в металлургии.
| Внешняя оболочка | 1,0 м/с | 2,0 м/с | 3,0 м/с | 4,0 м/с | 5,0 м/с |
|---|---|---|---|---|---|
| 89 мм | 215 об/мин | 429 об/мин | 644 об/мин | 858 об/мин | 1073 об/мин |
| 102 мм | 187 об/мин | 374 об/мин | 562 об/мин | 749 об/мин | 936 об/мин |
| 127 мм | 150 об/мин | 301 об/мин | 451 об/мин | 601 об/мин | 752 об/мин |
| 152,4 мм | 125 об/мин | 250 об/мин | 376 об/мин | 501 об/мин | 626 об/мин |
| 178 мм | 107 об/мин | 215 об/мин | 322 об/мин | 429 об/мин | 537 об/мин |
| 194 мм | 98 об/мин | 197 об/мин | 295 об/мин | 394 об/мин | 492 об/мин |
| 219 мм | 87 об/мин | 174 об/мин | 261 об/мин | 349 об/мин | 436 об/мин |
Таблица 6. Удобно, когда кто-то спрашивает, нужен ли более крупный корпус для более быстрой ленты. Скорости для наиболее часто выпускаемых нами размеров корпусов; уменьшите их вдвое, и срок службы подшипника увеличится примерно вдвое, что является самым дешевым вариантом модернизации на скоростной линии.
Компромисс при высокой скорости ленты.
Диаметр не бесплатен. Корпус диаметром 219 мм с той же толщиной стенки весит примерно вдвое больше, чем корпус диаметром 152,4 мм, поэтому рамы, кронштейны и конструкция должны увеличиваться в размерах. Однако это окупается. Лента меньше изгибается на большом ролике, поэтому на длинном конвейере часть дополнительных затрат компенсируется за счет энергии привода. Для 3-километрового наземного конвейера со скоростью 4,5 м/с мы бы рекомендовали использовать несущие ролики диаметром 178–194 мм и смирились бы с более тяжелой рамой. А для 40-метрового конвейера на предприятии со скоростью 1,2 м/с? 127 мм — разумный ответ.
Затем идет вал, и это уже отдельный вопрос. Диаметр корпуса защищает подшипник; диаметр вала защищает кронштейн. В качестве отправных точек мы работаем с валами диаметром 20 мм и корпусами до 102 мм. В диапазоне 127–152 мм мы переходим к 25 мм, а 30 мм обеспечивает нагрузку до 178 мм. Для всего, что работает на роликах тяжелой серии диаметром 194–219 мм в зоне нагрузки, требуется 40 мм. Зажим имеет такое же значение, как и диаметр. Ролик, дребезжащий в изношенном кронштейне, бьет по своим подшипникам, и никакой размер вала его не спасет.
Стоимость не является достаточной причиной для занижения технических характеристик в данном случае. Когда вы покупаете оптом и сравниваете... оптовая продажа конвейерных лент Что касается комплекта роликов, честное сравнение основано на стоимости за 10 000 часов работы, а не на стоимости за штуку. Ролик диаметром 178 мм, который служит вдвое дольше, но стоит в 1,6 раза дороже, оказывается дешевле. Партнеры, которые хранят ролики на складе, обычно хорошо аргументируют свою позицию, поскольку видят повторные заказы. Это справедливо независимо от того, являются ли они... распределитель конвейерных лент Сводные рабочие счета или специализированная мастерская по изготовлению роликов. А если ремни и ролики выходят из строя одновременно, оцените стоимость. резиновый конвейерный ремень рядом с валиком, так что вся нить проектируется одновременно.
08Продолжительность жизни и четыре причины смерти роллера
Срок службы валов равен сроку службы подшипников, но до определенного момента он не истекает. Произведите расчеты, и вы поймете, почему один месяц пылеобразования может обойтись дороже, чем первоначальная стоимость заказа.
Расчет срока службы подшипника, выполненный один раз.
Базовый номинальный срок службы шарикоподшипника составляет L10 = (10⁶ ÷ (60 × n)) × (C ÷ P)³ часов, где C — динамическая грузоподъемность подшипника, а P — фактически выдерживаемая нагрузка. Возьмем ролик диаметром 152,4 мм, подшипники которого рассчитаны на нагрузку 14 кН, работающий со скоростью 250 об/мин под нагрузкой 1,6 кН, рассчитанной в разделе 06. C ÷ P = 8,75, поэтому кубическая величина нагрузки равна 670; величина скорости равна 1 000 000 ÷ 15 000 = 66,7. Умножив эти два значения, получим L10, близкое к 44 700 часам. Именно отсюда и берется цифра в 40 000 часов, приведенная в этой статье.
Теперь удвойте нагрузку до 3,2 кН. Именно такую нагрузку испытывает ролик при перегрузке ленты, неправильном угле наклона желоба или при попадании под кучу отходов. C ÷ P падает до 4,375, а кубический член — до 83,7. L10 снижается примерно до 5600 часов. Увеличение нагрузки на ленту на 17% может сократить срок службы подшипника на 87%. Скорость линейна. Нагрузка кубична. Если ролик выходит из строя преждевременно, проверьте нагрузку, прежде чем винить подшипник.
Четыре типа отказов, в порядке убывания частоты.
На первом месте в этом списке с большим отрывом стоит отказ уплотнения, и именно пыль, проникающая сквозь уплотнение, наносит ущерб. На втором месте – заклинивание подшипника. В большинстве случаев это просто конец того же процесса. На третьем месте – износ корпуса, который проявляется в виде отверстия или канавки в форме лезвия ножа на дне желоба. Исключением является деформация или чрезмерное биение – единственный вид износа, который вредит ленте, а не ролику. Если ролик вращается с отклонением на 1,5 мм, он будет ударять по крышке при каждом обороте, образуя трещины прямо над собой.
| Режим отказа | То, что вы видите | Полевые измерения | Порог действия |
|---|---|---|---|
| Нарушение герметичности, попадание пыли | При вращении вручную слышен скрежет. Обычно на посадочном месте вала образуется пылевое кольцо, а смазка приобретает серо-черный цвет. | Посчитайте обороты руки после сильного нажатия. | Менее 6 оборотов на ролике диаметром 152 мм — и подшипник загрязняется. |
| Заклинивание подшипника | Поверхность корпуса отполирована до блеска, присутствует запах дыма. Крышка непосредственно над ней обгорела. | Направьте инфракрасный измеритель на поверхность снаряда. | Температура воздуха на 40 °C выше температуры окружающей среды — у человека, привыкшего к звуковым каткам, она на 8–20 °C выше. |
| Износ оболочки | Видимая канавка на дне желоба. | Толщина стенки измеряется ультразвуковым манометром или штангенциркулем по линии износа. | Заменить менее 60% номинальной толщины стены. |
| Некруглый / биение | Пульсация ленты и ритмичный стук. Обратите внимание на трещины в крышке непосредственно над валиком. | Радиальное биение относительно корпуса, индикатор часового типа. | 0,5 мм — это хорошо. 1,0 мм — это точка, с которой нужно начать тянуть. |
| Износ кронштейна и торца вала | Валик дребезжит в раме. Плоские поверхности закруглены, и можно почувствовать ступеньки между рамами. | Щуп, плоскость вала к посадочному месту кронштейна | Любой заметный камень. Свободно стоящий ролик ударяет по собственным подшипникам. |
| Избыточный момент сопротивления | Приводной ток постепенно увеличивается, и ремень смещается в одну сторону на участке со смешанным расположением тросов. | Весы пружины на внешней стороне корпуса, длина плеча зафиксирована. | Новый ролик показывает сопротивление менее 0,5 Н·м; при сопротивлении более 1,5 Н·м его следует отбраковать. |
Таблица 7. Шесть проверок и допустимые/недопустимые пределы, которые мы используем. Если проводить их в процессе работы, а не в ходе всей кампании, то почти каждый каток, находящийся на грани отказа, обязательно выявит себя.
Рассматривайте эти проверки как рутинную процедуру, а не как серию мероприятий. Пять минут, проведенных с инфракрасным термометром и индикатором часового типа на обратном пути, позволят обнаружить два важных ролика из четырехсот. Заклинивший ролик также тянет ремень, и это видно по току привода и неравномерному износу на головном шкиве. В случае с горючей пылью это перестает быть просто неудобством при техническом обслуживании и превращается в реальную опасность возгорания.
Заметка от наших инженеров с места событий: На клинкерную линию обратились к нам из-за того, что ролики вышли из строя примерно через 4000 часов работы, тогда как было запланировано 30 000. Проблема была не в роликах. На их возвратной нити образовался слой горячего налета толщиной 40 мм, температура оболочки под ним составляла 145 °C, а на крышке приводного конца — 31 °C; из высокотемпературной части вытекала стандартная литиевая смазка. Мы переместили основной скребок на 150 мм ближе к головному шкиву, затем установили высокотемпературную смазку и уплотнения из FKM на первые четыре позиции возвратных роликов. Следующий комплект роликов отработал более 20 000 часов. Измеряйте температуру обшивки оболочки, прежде чем обвинять поставщика роликов.
На том же предприятии у нас дважды обрывались приводные ремни, оба раза из-за тепла, излучаемого клинкерным желобом. Перегрев — это проблема всей зоны, а не проблема отдельного ролика. Мы производим натяжные ролики и поставляем также ролики для приводной стороны, в качестве дополнительной услуги. производитель приводных ремней и а производитель клиновых ремнейТаким образом, мы видим это с обеих сторон. Решение обычно находится на уровне компоновки, а не в составе системы.
09Монтаж и выравнивание: установка роликов для обеспечения их надежной фиксации.
Большинство жалоб на «неисправные» ролики, которые мы расследуем, оказываются жалобами на неправильную установку. Ролик находится в пределах допустимых отклонений, а рама, в которой он установлен, не перпендикулярна, неровна или не расположена по центральной линии ремня. Рама, смещенная на 0,5°, имеет отклонение на 8 мм на 1000 мм ширины, а 8 мм смещения на комплекте несущих роликов достаточно, чтобы ремень соскочил со шкива. Быстрая установка роликов — это последовательность действий, а не талант, и стоит проверять их на заведомо исправных роликах. диапазон стальных и полимерных направляющих роликов а не против того, что в данный момент находится в кадре.
Выровняйте в правильном порядке.
Начинайте проверку с конструкции и двигайтесь наружу. Сначала проверьте передний и задний шкивы: оба должны быть перпендикулярны оси ленты, а валы должны быть выровнены с точностью до 0,5 мм на метр по ширине. Затем проверьте стрингеры, поскольку изогнутый стрингер приводит к неправильной работе всех рам выше него. Только после этого установите роликовые рамы, а тренировочные ролики проверяйте в последнюю очередь. Бригады, начинающие с тренировочных роликов, гонятся за симптомом, и лента снова начинает работать с перебоями, как только меняется нагрузка.
Установите шпангоуты, используя одну базовую точку. Проведите натянутой проволокой или лазерной линией вдоль верхней грани каждого стрингера, выровняйте каждый шпангоут по этой линии, затем проверьте диагонали шпангоута: они должны совпадать с точностью до 3 мм на стандартном шпангоуте. Не полагайтесь на точность предыдущего шпангоута.
Как ремень реагирует на перекошенный ролик
Классическое эмпирическое правило гласит, что лента перемещается к концу ролика, продвигаемого в направлении движения ленты. Если лента отклоняется влево, продвиньте левый конец отклоняющейся каретки на 3–5 мм в направлении движения ленты, затем понаблюдайте за одним полным оборотом ленты, прежде чем снова корректировать. Попытки исправить проблему с точностью перемещения большими шагами приводят к тому, что проблема с точностью затягивается.
Два предостережения. Выравнивайте ленту так, чтобы она двигалась под нормальной нагрузкой, поскольку пустая лента движется иначе, и именно нагруженная лента будет смещаться. И проверьте возвратный трос, прежде чем прикасаться к несущей стороне; лента, смещаемая вбок из-за неправильно установленного возвратного ролика, никогда не будет двигаться правильно, что бы вы ни делали выше по потоку.
Допуски, которые стоит указать в наряде на выполнение работ.
| Параметр | Цель | Отклонять | Что произойдет, если вы это проигнорируете? |
|---|---|---|---|
| перпендикулярность рамы к центральной линии пояса | в пределах 0,5° (±2 мм на 1 м) | более 1,0° | Ремень смещается, износ кромки только с одной стороны. |
| Высота дна желоба, смежные рамы | в пределах 1,5 мм | более 3 мм | Подпрыгивание ремня, усталость покрытия выше верхней части рамы |
| Угол желоба, левая и правая сторона крена | симметричный с точностью до 1° | более 2° | Материал складывается в одну сторону, затем за ним следует конвейерная лента. |
| Шаг рамы вдоль конвейера | в пределах 3 мм от номинального значения | более 10 мм | Один ролик перегружен, провисание неравномерное, лента бугрится. |
| Зазор оси вращения направляющего ролика | 5–10 мм свободного пространства со всех сторон | Плоская поверхность с прокладками или окантовкой | Тренировочный ролик, не способный поворачиваться, — это обычный ролик с дополнительными затратами. |
| Свободное вращение каждого ролика | 8–10 оборотов ручного вращения | до 5 | Локализованное сопротивление, ремень стремится к более свободной стороне |
Таблица 8. Настройки, которые мы указываем в заказ-нарядах на монтаж. Все здесь дешевле проверить уровнем, проволокой и рулеткой, чем диагностировать проблему после того, как ремень уже износился.
Заметка от наших инженеров с места событий: В карьере установили три направляющих ролика вдоль 320-метрового конвейера, но лента всё равно сместилась на 60 мм от центра у вершины. Все три шарнира были плотно прижаты к раме прокладками, потому что монтажник подложил их, чтобы предотвратить дребезжание, поэтому они ничего не делали, кроме как добавляли вес. Мы обрезали прокладки, выровняли одну продольную балку, которая сместилась на 14 мм на протяжении 20 метров, и лента отцентрировалась за два прохода. Всего использовано деталей: ни одной. Это самое дешевое и распространенное решение из всех описанных в этой статье.
10Какие требования предъявляют к вальцовому станку различные отрасли промышленности
Один и тот же стальной ролик диаметром 152,4 мм является десятилетним компонентом в закрытом зерновом канале и девятимесячным расходным материалом на выходе из первичной дробилки. Условия производства определяются промышленностью, а условия производства определяют технические характеристики. Большая часть нашей продукции поставляется из пяти отраслей.
Добыча полезных ископаемых и разработка карьеров
Крупнозернистый, острый, плотный и непредсказуемый. Камень размером до 600 мм падает на ленту с высоты 2–4 м, поэтому ударные катки с резиновыми кольцами диаметром 10–12 мм и валами диаметром 30–40 мм переносят первые 2 м с шагом 350 мм. Ниже по потоку катки тяжелой серии диаметром 152–178 мм с шагом 1,0–1,2 м принимают линейные нагрузки свыше 250 кг/м. Гранитная пыль перемещается через один край, поэтому на конвейерная система карьера В стандартную комплектацию входит пятиступенчатая лабиринтная герметизация и минимальная толщина стенки 4,5 мм.
Цемент, известь и клинкер
Нагрев, истирание и очень мелкая пыль — всё это вместе. Клинкер выходит из охладителя при температуре 100–180 °C, а температура поверхности обратной нити составляет 120–150 °C, что является нормой. Высокотемпературная смазка и уплотнения из FKM обязательны; нитрил затвердевает и трескается в течение сезона. Локальный износ проявляется в виде полированной канавки вдоль линии желоба, именно здесь и проявляется ценность центрального валика с керамическим покрытием.
Порты и терминалы для насыпных грузов
Высокая производительность, непрерывная работа, соленый воздух, влажные грузы. Судопогрузчики и штабелеукладчики работают со скоростью 2000–4000 т/ч на полосах шириной 1600–2200 мм со скоростью 3,5–5,0 м/с, что позволяет размещать на несущей балке снаряды диаметром 178–219 мм со скоростью 350–500 об/мин. Все защищено от коррозии: оцинкованные рамы и торцевые заглушки, герметизация, рассчитанная на брызги. Терминал не может остановить судопогрузчик из-за одного ролика, поэтому мониторинг здесь выгоднее, чем где бы то ни было. Наши заметки о ролики и шкивы в портовых системах Опишите детали.
Производство электроэнергии и тяжелая промышленность
Уголь, известняк и зола, наряду с пылью, представляют опасность возгорания. Пыленепроницаемые ролики на углеперерабатывающем предприятии частично являются мерой предотвращения возгорания: заклинивший ролик представляет собой горячую поверхность в легковоспламеняющейся атмосфере, а герметичное уплотнение также предотвращает попадание топлива на подшипники. Золопроводы абразивны и часто влажны, что обуславливает необходимость использования более толстых стенок и чистящих роликов.
Сельское хозяйство, продукты питания и упаковка
Меньшие нагрузки, более строгие правила гигиены. На зерновых и кормовых конвейерах используются ролики диаметром 89–127 мм с большим расстоянием между ними, где основными факторами являются устойчивость к коррозии и пыли, а не нагрузка. В линиях для пищевых продуктов и упаковки используются корпуса из нержавеющей стали или полимера с уплотнениями, устойчивыми к промывке, на гораздо более легких конструкциях, где полимеры имеют неоспоримое преимущество: отсутствие ржавчины, меньше шума, отсутствие следов. На этих линиях ролик и ПВХ конвейерная лента Обычно указываются парами.
| Промышленность | Доминирующая угроза | Несущая оболочка / стена | Требования к уплотнению и смазке | Типичное расстояние между опорами |
|---|---|---|---|---|
| Добыча полезных ископаемых и разработка карьеров | Ударное воздействие, крупное истирание, каменная пыль | 152–178 мм, 4,5–6,0 мм | 4–5-ступенчатый лабиринт, смазка EP | 1,0–1,2 м, 350 мм у желоба |
| Цемент и клинкер | Нагрев, мелкая пыль, износ канавок | 152–178 мм, 4,0–5,0 мм, керамика на центральном валу | Высокотемпературная смазка до 150–180 °C, уплотнения из FKM. | 1,0–1,2 м |
| Порты и терминалы | Соленый воздух, мокрый груз, постоянная скорость | 178–219 мм, оцинкованная сталь толщиной 4,5–6,0 мм | Лабиринт с защитой от брызг, покрытие, рассчитанное на использование в морских условиях. | 1,0–1,3 м |
| Обработка электроэнергии и золы | Горючая пыль, влажная зола, истирание | 127–178 мм, 4,0–5,0 мм | Пыленепроницаемый лабиринт, защита от искр | 1,0–1,5 м |
| Промывка заполнителей и песка | Повторный перенос, влажные мелкие частицы, силикатная абразивность | 127–152 мм, 4,0 мм, спиральные возвратные ролики | Водостойкий лабиринт, очистные ролики в верхнем потоке. | 1,2 м перенос, 3,0 м возврат |
| Сельское хозяйство и продовольствие | Влажная коррозия, гигиена, промывка | 89–127 мм, нержавеющая сталь или полимер | Пищевая смазка в местах возможного контакта. | переноска 1,2–1,5 м |
Таблица 9. Профиль отрасли по угрозам, а не по линейке продукции. Прочитайте свою строку, затем дважды проверьте столбец с уплотнениями.
11Десять ошибок при покупке и применении валиков
Вот десять примеров, которые мы видим неоднократно, примерно в порядке убывания их стоимости. Несколько решений были приняты в рамках тендерной документации, а не на месте, поэтому они сохраняются годами.
Десять, с указанием поправок рядом с каждым из них.
| Ошибка | Почему это стоит денег | Что делать вместо этого? |
|---|---|---|
| Покупка по диаметру корпуса и цене. | Срок службы двух роликов с одинаковым внешним диаметром 152,4 мм может отличаться в пять раз. | Запросите информацию о количестве стадий лабиринта и поперечном сечении тюленя. |
| Смешивание момента сопротивления вдоль одного стрингера | Ремень смещается в сторону свободного вращения, поэтому бригада корректирует рамы, которые никогда не были неправильными. | Заменяйте ролики группами, а не по одному. |
| Ударные ролики установлены не на своем месте или отсутствуют вовсе. | Установка колец по всей длине конвейера — это пустая трата денег; отсутствие колец при падении с высоты 3 м приводит к разрушению защитного покрытия за несколько недель. | Измерьте высоту падения, затем разместите ударные комплекты только под желобом. |
| Использование ролика там, где необходим шкив. | Натяжной ролик не рассчитан на натяжение ремня или крутящий момент привода; мы наблюдали, как один из валов вышел из строя за две смены. | Если требуется натяжение или передача мощности, укажите и изготовьте шкив с теплоизоляцией. |
| Игнорируя температурный диапазон смазки | Литиевая смазка затрудняет запуск двигателя при −30 °C и окисляется при температуре выше 120 °C, вызывая растрескивание нитриловых уплотнений. | Укажите в письменном виде параметры смазки и уплотняющего эластомера в зависимости от диапазона температур окружающей среды. |
| Копирование расстояния между роликами со старого чертежа. | При увеличении количества материала с 1,2 до 2,4 т/м³ нагрузка на линию удваивается, нагрузка на центральный валок также удваивается, проверка на провисание не пройдена. | При каждом изменении материала повторно выполняйте расчет по разделу 06. |
| Смешивание диаметров оболочек в одной раме | Ступенька толщиной 12,7 мм ударяет по ремню при каждом обороте и вызывает образование трещины в крышке над высокой рамой. | Сохраняйте одинаковые размеры одной продольной балки. |
| Указание производительности в тоннах в час и игнорирование размера кусков. | Производительность определяет массу ленты; размер кусков и высота падения определяют энергию удара, которая является совершенно другим показателем. | Приложите к запросу оба параметра, иначе ожидайте получения неправильного ролика. |
| Увеличение угла наклона желоба для предотвращения пролития жидкости. | Угол в 45° переносит 65–70% нагрузки на центральный валик и увеличивает натяжение по кромке, поэтому оба валка преждевременно выходят из строя. | Вместо этого отремонтируйте юбку, желоб или центрирующее устройство загрузки. |
| Движение к провалу, потому что ничего не измеряется. | Температура и сопротивление воздуха повышаются за несколько недель до приступа, и первым предупреждающим сигналом становится обгоревший ремень. | Ежемесячная проверка инфракрасного измерителя температуры лучше, чем замена через фиксированный интервал. |
Таблица 10. Десять ошибок, ранжированных по стоимости. Девять из десяти ошибок связаны с выбором технических характеристик, а не с техническим обслуживанием.
Ошибка 6 — это та, которая незаметно губит приводные ремни. Ролик, продаваемый как стандартный, рассчитан на материал с производительностью 1,2 т/м³; если ваша руда перерабатывается с производительностью 2,4 т/м³, то та же деталь будет работать с удвоенной номинальной нагрузкой с первого дня, что, согласно кубической зависимости в разделе 08, составляет одну восьмую часть срока службы подшипника. В заказе на покупку ничего не будет выглядеть неправильно.
Ролики — это расходные материалы, изготавливаемые партиями. Именно поэтому чертеж уплотнения, а не диаметр корпуса, является документом, который необходимо хранить в архиве между заказами.

12Вопросы о конвейерных роликах, которые мы получаем каждую неделю.
Конвейерный ролик — это то же самое, что и направляющий ролик?
В условиях обычной эксплуатации — да. Ролик и направляющая лента — это два слова, обозначающие свободно вращающийся цилиндр, поддерживающий ленту. Слово «шкив» означает нечто другое — приводной или перенаправляющий барабан на концах конвейера.
Как узнать, что ролик вышел из строя?
Три проверки, в таком порядке. Прокрутите вручную: исправный ролик диаметром 152 мм вращается накатом 8–10 оборотов, загрязненный останавливается за два-три оборота. Проведите инфракрасную проверку: исправный ролик работает при температуре на 8–20 °C выше окружающей среды, неисправный — на 40 °C и более. Затем проверьте наличие отполированной плоской поверхности. Любой из этих трех результатов оправдывает снятие ролика.
Сколько роликов необходимо для одного конвейера?
Считайте рамы, а не ролики. Разделите межосевое расстояние на шаг: конвейер длиной 320 м с шагом 1,2 м вмещает около 267 комплектов из трех роликов, примерно 800 роликов на загруженной стороне, плюс около 105 возвратных роликов с шагом 3,0 м. Это не включает зону удара, где четыре или пять расположенных ближе друг к другу рам заменяют одну.
Можно ли установить ролик большего размера в существующую раму?
Иногда, и стоит уточнить, прежде чем делать предположения. Размеры карманов рамы, центров кронштейнов и плоских поверхностей валов рассчитаны на один диаметр корпуса. Переход от 127 мм к 152,4 мм обычно означает необходимость замены рамы, а дополнительные 25 мм поднимают линию ремня, что изменяет траекторию движения ремня на рулевом шкиве.
Стальной или полимерный корпус?
Сталь, если только условия окружающей среды не диктуют иное. Сталь обеспечивает в четыре-пять раз большую грузоподъемность и гораздо лучшие ударопрочности при аналогичной цене. Полимеры находят свое место в эксплуатации с солью, кислотами и пищевыми продуктами, а также на легких конвейерах, где вес, шум и следы от ленты важнее грузоподъемности.
Требуются ли для возвратных роликов другие технические характеристики?
Разные, но не обязательно более дешевые. Возвратные ролики несут только вес ленты, поэтому более тонкая стенка и больший шаг вполне приемлемы. Проблема в обратном износе: влажная или липкая нить возвратного ролика изнашивается быстрее, чем нагруженная сторона, и именно здесь на помощь приходят чистящие ролики и спиральные оболочки. Кроме того, они сильнее нагреваются на горячей нити.
Почему ролики выходят из строя в первую очередь в зоне загрузки?
Поскольку падающий комок передает свою энергию на несколько квадратных сантиметров за несколько миллисекунд. Стандартное решение — это использование резинокольцевых ударных роликов с шагом 300–500 мм и вала диаметром 30 мм. Если желоб выбрасывает материал на края ленты, ни один ролик там не выдержит, поэтому в первую очередь следует проверить желоб.
Что же на самом деле препятствует попаданию мелкой пыли в подшипники?
Многоступенчатая лабиринтная конструкция и заполненная смазкой внешняя камера, а не один резиновый уплотнитель. Запросите поперечное сечение уплотнения и посчитайте ступени. Четыре или пять ступеней с зазором 0,2–0,5 мм, не контактирующим с материалом, — это разница между 8000 и 35000 часами работы в цементной галерее, и это самая дешевая опция, которую можно добавить к покупке валка.
Как часто следует проверять ролики?
Ежемесячно на двухсменном заводе, еженедельно в зоне погрузки или на участке возврата промытого материала. Маршрут короткий: ручная отжимка, инфракрасный пистолет, поиск плоских участков. Экономия достигается за счет обнаружения двух роликов, которые вот-вот заклинят, а не того, который уже заклинил.
13Сопутствующие товары, которые могут вам понадобиться
| Продукт | Что это такое | Типичная обязанность |
|---|---|---|
| Конвейерный ролик | Стальные, нержавеющие и полимерные ролики, 89–219 мм, для переноски, возврата, удара и обучения. | Конвейеры для сыпучих грузов в горнодобывающей промышленности, карьерах, цементной промышленности и портах. |
| Резиновая конвейерная лента | Лента с тканевым сердечником EP и NN, обладающая износостойким, термостойким, масло- и огнестойким покрытием. | Основные и второстепенные транспортные обязанности |
| Резиновая конвейерная лента EP | Каркас из полиэстера и нейлона для высоких нагрузок и длинных центров. | Наземные и высокоскоростные линии |
| Термостойкая конвейерная лента | Защитные кожухи, рассчитанные на подачу клинкера, спека и цемента в печи. | Цементные, известковые и литейные заводы |
| ПВХ конвейерная лента | Легкий конвейерный ремень для перемещения грузов и промывочных линий. | Посылки, упаковка продуктов питания, складирование |
| V-belt | Фрикционные ремни с обмоткой и необработанными краями для приводов на этом же предприятии. | Приводы дробилок, вентиляторов и насосов |
| Полный каталог продукции | Все семейства ремней, натяжных и приводных ремней, которые мы производим, с различными вариантами класса прочности. | Начните здесь, если указываете целую строку. |
14Похожие записи в блоге
- Направляющая ролика конвейера: как выбрать подходящую — последовательность отбора, как только вышеизложенная теория будет окончательно утверждена.
- Самоцентрирующийся ролик: выбор оптимального конвейерного решения — Геометрия точки опоры и то, где на самом деле работает вспомогательный ролик.
- Герметичные конвейерные ролики для мелкой пыли
- Поставка ударных роликов для погрузочных зон — твердость кольца, высота падения и то, насколько близко к желобу они оказываются.
- Стальные конвейерные ролики: руководство по выбору для тяжелых условий эксплуатации
- Характеристики роликов стальной конвейерной ленты под давлением.
- Конвейерные ролики в системах ленточных конвейеров большой грузоподъемности
- Поставщик коррозионностойких конвейерных роликов — Обработка солью, кислотой и промывка.
- Поставка роликов и шкивов для конвейерных систем в порты.
- Производитель конвейерных роликов для транспортировки сыпучих грузов в горнодобывающей промышленности
- Производитель конвейерных роликов OEM для проектов
- Полное руководство по резиновым конвейерным лентам (2026): типы, марки и как выбрать.
- Руководство по отслеживанию конвейерной ленты EP — Исправления со стороны ремня, которые соответствуют настройкам роликов в разделе 09.
- Руководство по выбору конвейерных роликов для надежной транспортировки материалов
- Термостойкая конвейерная лента для транспортировки клинкера на цементном заводе.