Каждый агрегатный завод по-разному отвечает на один и тот же вопрос, и ответ обычно скрывается внутри ленты. Вулканизированное соединение на магистральной линии из стального троса длиной 1200 мм, питающей дробилку первичного дробления, должно выдерживать скорость 5 м/с, производительность 6000 т/ч и головную часть, находящуюся под открытым небом. Та же задача на штабелеукладчике диаметром 650 мм, перевозящем отбросы минус 20 мм, — это двухчасовой ремонт между сменами. Обе работы называются вулканизацией агрегатов на конвейере, и их одинаковое планирование приводит к тому, что карьер теряет ночь производительности, которую не может восстановить.
Мы проектируем ленты для карьеров и отправляем в них бригады, поэтому стык мы видим с обеих сторон. Нижеследующее не является очередным описанием того, как работает пресс. Именно толщина, тип каркаса, пыль, вода, ветер и фиксированный календарь отключений меняют способ планирования, изготовления, защиты, приемки и утверждения соединения на действующей агрегатной линии.

При работе с песком, гравием и щебнем мы определяем соединения для всего: от двухслойной тканевой ленты на просеивающей платформе до тяжелого стального каркаса на магистральном конвейере, а также проверяем и повторно обрабатываем соединения, построенные другими подрядчиками. Ничто не обнажает слабое соединение быстрее, чем веревка из заполнителя, поэтому детали, представленные ниже, здесь имеют большее значение, чем практически в любой другой рабочей точке.
01Почему карьер переписывает план сращивания
Сращивание цеха построено на ровном полу, под крышей, с трехфазным питанием, потолочной балкой для подъема пресса и кладовщиком, который может принести рулон жевательной резинки за четыре минуты. Карьерный стык не имеет ничего из этого. Соединение обычно строится в середине колонны, над передаточным желобом или приводной станцией, а ближайшее укрытие может находиться на расстоянии ста метров. Это единственное различие определяет все последующие решения: от того, сколько жевательной резинки мы завозим, до того, сколько швов одна бригада может надежно выполнить до возобновления работы завода.
Агрегатные ремни также физически тяжелее, чем большинство рабочих ремней, которые мы видим. Стволы основной линии здесь состоят из четырех-шести слоев EP или каркаса из стального корда с покрытием толщиной от 10 до 16 мм, а вес ленты может значительно превышать 40 кг на метр. Перемещение конца ремня длиной 1600 мм для выравнивания шарнира требует такелажа, а не мускулов, а сам пресс может весить две-три тонны, распределенный по тяжелой раме. Бригада, которая планирует соединение в карьере так же, как оно планирует соединение на заводе, вдвое недооценит время такелажа.
Что наши команды встречают на том лице, чего никогда не бывает в мастерской
Пыль — первый гость. Мелкие частицы щебня оседают на каждой отполированной поверхности в течение нескольких минут, если только область соединения не закрыта, а слоя, который вы не можете почувствовать кончиком пальца, уже достаточно, чтобы истощить соединение. На втором месте стоит вибрация, поскольку дробилка, сито или находящийся рядом погрузчик поддерживают всю конструкцию гудящей на частоте от 10 до 30 Гц, даже когда лента остановлена, а пресс, опирающийся на живую раму, может выйти из квадрата во время остановки.
Власть — третье ограничение. На удаленном штабелеукладчике или наземном конвейере ближайший промышленный источник питания может находиться на расстоянии 300 метров, и бригаде приходится запускать плиты от нанятого генератора, напряжение которого падает, когда включается второй поршневой насос. В мастерской отсутствуют все три условия, и все три меняют то, что требуется для успешного соединения на месте.
Почему один и тот же рецепт лекарства неэффективен на открытом воздухе
Тепло покидает пресс быстрее при движении воздуха. Плита, выдерживающая температуру 150 °C внутри цеха, может упасть на два-три градуса по краям одного и того же стыка, когда боковой ветер со скоростью 15 км/ч отводит тепло от неизолированной рамы, и в первую очередь потери проявляются на плече ремня. На объекте, который мы обследовали в горах к востоку от нашей фабрики, температура окружающей среды колебалась от 4 °C перед рассветом до 31 °C к полудню, и команда дважды за неделю вылечила одну и ту же суставную конструкцию с заметно разными краями.
Холодный окружающий воздух замедляет достижение температуры отверждения; горячий окружающий воздух может вытолкнуть и без того теплый ремень за пределы точки, где дополнительное тепло начнет разрушать сеть. Это не повод менять состав. И то и другое является причиной необходимости изолировать пресс, регистрировать температуру интерфейса, а не манометра, и защищать место соединения от прямого ветра.
02Толщина ремня, количество слоев и тип каркаса
Конструкция ремня определяет, сколько времени потребуется теплу, чтобы достичь слоев, и как нагрузка проходит через соединение, а при совокупной нагрузке эти два числа редко бывают малы. Покрытие толщиной 6 мм в два слоя представляет собой тонкий ремень для легких условий эксплуатации; крышка толщиной 14 мм над металлокордным каркасом - это совершенно другая тепловая проблема, хотя пресс и оператор выглядят одинаково. Более толстая резина является лучшим изолятором, поэтому той же температуре плиты требуется больше времени, чтобы достичь линии соединения, а выдержка, отсчитываемая от плиты, сгладит стык, который все еще холоден в середине.
Данные по лечению для каждой поставляемой нами конструкции остаются у нас, а производитель резиновой конвейерной ленты передает этот лист бригаде. Приведенные ниже различия — это те, которые действительно меняют наше планирование на карьере.
Двухслойный EP с защитным покрытием толщиной 6 мм — легкий вариант для карьерных работ. Тепло проходит через эти тонкие слои за считанные минуты, поэтому на легком поясе мы делаем короткие шаги и отпускаем пресс через два-три часа после зажима. Четыре слоя меняют все. Под крышкой толщиной 12 мм шаг ступеней увеличивается до 320 мм, второй интерфейсный датчик должен находиться глубоко в ступеньке, а пауза увеличивается примерно на десять минут, в то время как весь сварной шов растягивается на час.
На каркасе из стального корда сверхпрочное покрытие толщиной 14 мм значительно усугубляет тепловую проблему, поскольку резиновая подушка глубокая, и теплу приходится гораздо дольше распространяться, прежде чем оно достигнет кордов в центре соединения. Одного прохода не хватит. Лечим их вдоль корда в два этапа и держим давление от первого контакта до отпускания, а на широком ремне нормальным является одинарный нахлест в 1200 мм. Степень износа также имеет значение. Мокрый гравий и острый щебень повредят участок, который мягче, чем покрытие вокруг него, поэтому мы подбираем резинку к ремню, а не к полке магазина.
Каркас из стального шнура и более длинный путь сквозь толстую крышку
Ремень из стального корда несет натяжение в параллельных кордах, а не в тканых слоях, поэтому вулканизированное соединение здесь вовсе не является ступенчатым соединением. Шнуры с каждого конца уложены в шахматном порядке и скреплены внахлест, длина которого обычно составляет одну ширину ремня, а резина между кордами передает нагрузку. Такая геометрия означает, что площадь соединения большая, резиновая подкладка глубокая, и теплу придется пройти долгий путь, прежде чем середина соединения затвердеет.
Толстые укрытия замедляют дальнейшее путешествие. Обычно мы видим, что соединение стального корда требует от 50 до 60 минут выдержки на линии скрепления, а двухступенчатая система прессования является нормальной для широких лент, поскольку один пресс не может закрыть все перекрытие сразу. Любая бригада, рассматривающая соединение стального корда как кусок ткани, откроет пресс с необработанной серединой.
Ремни EP и NN на более коротких совокупных склонах
Тканевые ленты по-прежнему доминируют в хвостовой части агрегатного завода, где передаточные конвейеры, просеивающие платформы, радиальные штабелеукладчики и устройства подачи штабелей обычно имеют ширину от 650 до 1200 мм и имеют два-четыре слоя. Здесь хорошо работают ступенчатые соединения, а длина соединения остается небольшой, поскольку рабочее натяжение ниже, а покрытие тоньше.
Однако не думайте, что это так просто. Четырёхслойный ремень EP с покрытием толщиной 12 мм по меркам мастерских является тяжёлым стыком, и тот же ремень на крутом уклоне выдерживает большее натяжение, чем на ровном. При выборе длины шага наши полевые бригады учитывают количество слоев и угол наклона вместе, потому что на коротком шаге на нагруженном уклоне мы обнаруживаем первые трещины.
03Соединение геометрии на тяжелых тушах
Длина шага — это единственное число, определяющее потолок на стыке ткани, а в совокупном режиме это число больше, чем предполагает большинство таблиц. Каждая тонна рабочего натяжения передается от одного конца ремня к другому через зону сдвига между слоями, поэтому более длинный шаг распределяет ту же нагрузку на большее количество резины. На ремнях с покрытием более 8 мм мы избегаем шагов короче 250 мм, а на четырехслойных основных линиях мы обычно отрезаем от 300 до 350 мм на слой, даже если ширина ремня всего 900 мм.
Мы рисуем макет шага для каждого заказа в виде поставщик промышленной конвейерной ленты наши полевые бригады воспроизводят идентичную геометрию на месте, поэтому отремонтированная секция не ведет себя иначе, чем остальная часть линии. Соблазн при кратковременном отключении всегда состоит в том, чтобы уменьшить шаг и сэкономить час. Этот час выкупается из срока службы сустава.
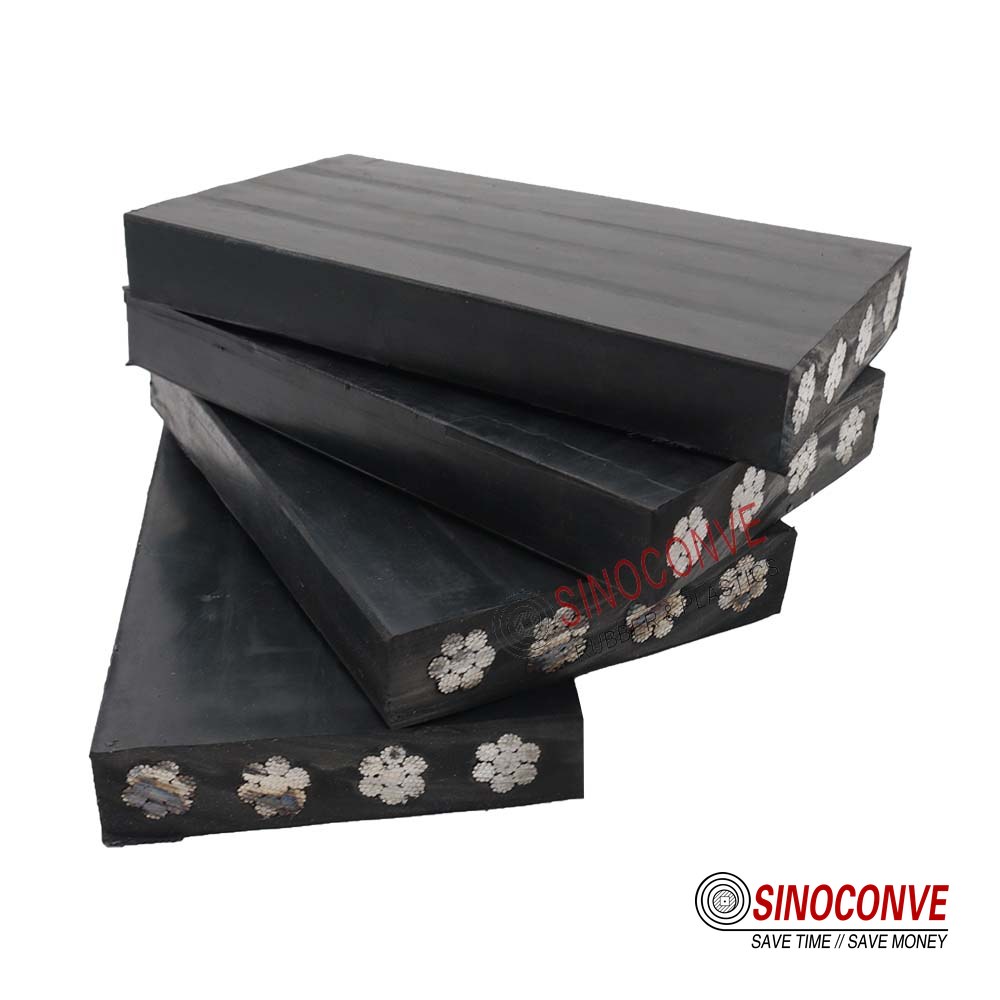
Счет шагов соответствует количеству слоев тканевого ремня, поэтому три слоя означают три шага, а концы сцепляются, поэтому ни один слой не заканчивается на той же линии, что и соседний. Стальной корд отличается от других, и неправильная структура ткани, скопированная на кордовый ремень, создает соединение, которое сбивает каждый встреченный шкив. Шнуры должны располагаться в шахматном порядке, чтобы промежутки между ними никогда не совпадали по ширине шва.
Есть причина, по которой мы ограничиваем количество шагов на очень толстой обложке. Больше ступенек означает большую площадь сдвига, но они также означают больше порезов, больше шансов порезать шнур и больше тепла, удерживаемого в середине соединения. После четырех или пяти шагов по тяжелому покрытию дополнительная площадь перестает окупаться, поскольку ограничивающим фактором становится то, полностью ли затвердел центр соединения, а не достаточно ли большая площадь резины.
Наше рабочее правило – добавлять длину шага перед добавлением количества шагов. Шаг 350 мм на четырехслойном ремне обеспечивает более прочное и предсказуемое соединение, чем шаг 200 мм на пятислойном ремне той же общей толщины, и его легче поддерживать на месте.
04Пыль, влага и подготовка интерфейса на лицевой стороне
Полировка обнажает свежую резину и дает цементу механический ключ; он также поднимает облако мелких частиц, которые оседают обратно на только что очищенную поверхность. В карьере это не мелкая неприятность, а основная причина преждевременного выхода из строя шарниров, поскольку пыль и ремень изготовлены из одного и того же материала, и загрязнение становится невидимым, когда оно оседает на ступеньке.
Влага поступает по агрегатной линии одновременно с двух сторон. Заполнитель часто промывают или подвергают мокрому просеиванию, поэтому лента подходит к стыку уже с поверхностной водой, а сами слои впитывают влагу из воздуха. Ремень, который намок, а потом простоял ночь под брезентом, влажный насквозь, а не только на чехле.
Удаление карьерной пыли — односторонняя операция. Сначала пылесосим поверхность, затем протираем ее чистой безворсовой тканью с растворителем, отходя от стыка, чтобы загрязнения уходили, а не распространялись. Полировальный круг следует вращать на низкой скорости, чтобы не поцарапать резину, а поверхность должна стать матовой, а не блестящей. На четырехступенчатом шве длиной 1400 мм только этап очистки занимает 25–35 минут, а разрезать его пополам — самый дорогой вариант, доступный на объекте.
В наш полевой комплект также входит салфетка с растворителем и проверка высыхания. Чистый отпечаток пальца, оставшийся на слое после отверждения, доказывает, что с поверхностью никогда не обращались должным образом, а поставщик конвейерных лент, который пропускает их, просит команду угадать. Если растворитель медленно испаряется или отполированная поверхность кажется прохладной и влажной, мы останавливаемся и прогреваем шов перед укладкой резинки.
05Ветер, колебания температуры и окно погоды
Погода — это единственная переменная, которую карьер не может контролировать, и, выполняя совокупную работу, он решает, когда можно начинать соединение, а не то, как оно будет построено. Ветер отводит тепло от открытого пресса и переносит песок на отполированную поверхность. Колебание температуры влияет на то, как быстро ремень приближается к температуре отверждения и как долго необходимо остывать стыку, прежде чем его можно будет освободить под собственным весом.
Мы планируем использовать оба варианта. Изоляционные покрытия на раме пресса, защита от ветра с наветренной стороны и начало рабочего времени, выбранное в самые спокойные часы, — все это уменьшает разницу между показаниями печатной формы и температурой на линии склеивания. Однажды в семь утра на прибрежном терминале мы измерили относительную влажность 92 процента и вместо того, чтобы бороться с росой, переместили весь стык под временное укрытие.
Перед началом смены мы считываем ветер и колебания температуры. Когда дневные колебания температуры между началом и концом смены превышают примерно 20 °C, планирование стыка только на основе температуры невозможно. Бригада регистрирует показания температуры окружающей среды при фиксации, выбирает выдержку по датчику интерфейса, а не по часам, и удерживает нагрузку до тех пор, пока температура поверхности ремня не упадет ниже примерно 60 °C, прежде чем сломать зажимы.
Скорость ветра имеет такое же значение, как и температура. При скорости выше 30 км/ч ветрозащиту строим стандартно, так как неэкранированный пресс теряет тепло неравномерно и первым остывает край стыка. Два часа подготовки здесь обычно экономят два дня на доработку позже.
06Планирование окна выключения вокруг нескольких соединений
Один ремень на агрегатном заводе редко нуждается в одном стыке. Магистральный трубопровод может иметь три или четыре стыка, разбросанных по двум километрам, штабелер имеет стык на каждом конце, а плановая замена ленты может включать шесть или более стыков при одном и том же останове. Вопрос планирования заключается не в том, сколько времени потребуется на один сустав, а в том, сколько суставов сможет выполнить бригада и в каком порядке, прежде чем завод возобновит работу.
Расписание строим в обратном направлении от перезапуска. Сначала лечатся те суставы, которые находятся дальше всего от привода и к которым труднее всего добраться, пока экипаж свежий и свет хороший; ближайший к мастерской стык оставляют в конце окна, когда бригада устала и работу легко контролировать. Такой порядок кажется очевидным и игнорируется на большинстве сайтов.
Остановка карьера — это промежуточная проблема, прежде чем она станет проблемой лечения. Соединение магистрального стального корда на приводной станции получает в свое распоряжение первое двенадцатичасовое окно, а двум слесарям плюс такелажнику требуется целых десять часов от зажима до охлаждения ленты. Соединение ткани на хвостовом конце происходит наоборот. Три человека могут закончить его рядом со вторым стыком за одну смену, если два стыка расположены близко друг к другу. На основной линии длиной 1400 мм клеевое перекрытие проходит по всей ширине ленты, поэтому заданная температура поддерживается около 148 °C, выдержка считается по слою корда, а не по размеру плиты, а прессование осуществляется вдоль стыка в два прохода.
Два штабелеукладчика на противоположных концах вводятся в эксплуатацию по ночам подряд. Ремень, который только что затвердел, ни в коем случае нельзя перемещать в горячем состоянии, поэтому второй стык ждет следующего окна. Шесть суставов меняют арифметику. Полная замена ремня становится промежуточной проблемой, а не решением проблемы, когда два пресса, три окна, две бригады по три человека и флоат-окно остаются свободными.
Число бригады, человеко-часы и инструменты, которые мы привозим
При выполнении комплексных работ мы редко отправляем на соединение магистральной линии менее трех человек, а при работе со стальным кордом – четыре человека. Один слесарь подготавливает ленту, другой управляет прессом и регистрирует цикл, а третий занимается оснасткой, прижимами и заменой инструмента. Такое разделение имеет большое значение, поскольку один человек не может одновременно резать, чистить, зажимать и контролировать, не сбиваясь ни на шаг.
Список инструментов для карьерного соединения длиннее, чем для мастерской, потому что ничего нельзя позаимствовать на верстаке. Мы доставляем пресс и его раму, две или более соединительных термопары, зажимы для стержней, прижимные планки, буфер и запасные колеса, горячий нож и запасное лезвие, растворитель, безворсовые салфетки, клейкую и покрывающую резинки, подходящие к ремню, ручной валик, молоток, линейку и ленту, а также генератор, рассчитанный на нагрузку, превышающую нагрузку на пресс.
Запасные части скорее планируются, чем надеются. У нас с собой запас жвачки на один шаг, второй комплект термопар и запасное уплотнение поршня, потому что выход из строя уплотнения на шестом часу двенадцатичасового окна завершает смену. Ничто в этом списке не является экзотическим, и ничто из этого не является необязательным на территории, где ближайший поставщик находится в двух часах езды. Как распределитель конвейерной ленты мы держим этот полевой комплект на складе, поэтому бригада покидает завод готовой, а не надеется на импровизацию.
07Контроль загрязнения на сайте
В цехе окружающая среда и так чистая, поэтому бригаде остается только поддерживать ее в таком состоянии. В карьере бригада должна создать чистую зону там, где ее не было, а затем защищать ее в течение шести-десяти часов, необходимых для сварки. Это другая работа, и для нее нужен собственный план, а не напоминание о необходимости работать аккуратно.
Чистая зона начинается с изоляции. Мы останавливаем ремень, блокируем привод и закрываем место соединения со всех четырех сторон брезентом или листами фанеры, чтобы работающий рядом завод не попадал мелкими частицами на открытую ступеньку. Все, что перемещает воздух, от ближайшего экрана до проходящего погрузчика, становится барьером между ним и работой.
Создание временной чистой зоны вокруг стыка
Под стык подкладываем чистый лист, чтобы все упавшие предметы оставались чистыми, а растворитель, тряпки и резинка не попадали на землю и в пыль. Инструменты протираются до того, как они коснутся отполированной поверхности, а буфер используется короткими проходами, при этом пыль между ними удаляется пылесосом, а не скапливается. Для шва длиной 1600 мм эта подготовка занимает тридцать минут работы, от которой зависит, будет ли этап очистки выполнен в дальнейшем или его придется повторить.
Как производитель конвейерных лент мы изготавливаем наши соединения по одному и тому же стандарту на наших собственных столах для обрезки, и клиенты, которые наблюдают за обоими процессами, говорят нам, что полевая версия более строгая, а не более свободная, потому что последствия хуже. Чистую зону построить дешево, и ее невозможно заменить, если десна оторвалась.
Растворители, время высыхания и тест мокрым пальцем
Цемент — это носитель, а не сама связка, и для правильного смачивания ему нужна сухая матовая поверхность. Два тонких слоя, вбитых в резину, работают лучше, чем один толстый слой, и каждый слой должен отсохнуть, прежде чем отойдет следующий. Толстый слой удерживает растворитель в середине слоя, где тепло должно распространяться дальше всего, чтобы вытеснить его, и такая геометрия приводит к образованию пузырей, которые мы призваны устранять.
Простые проверки позволяют нам быть честными. Если растворителю требуется более нескольких минут, чтобы исчезнуть, или отполированная поверхность кажется прохладной и влажной на тыльной стороне руки, шов еще не готов. Теплый воздух и терпение каждый раз побеждают рванную шерсть, а собранный влажный шов не спасет дополнительная выдержка.
08Дождь, туман и песчаный песок
Вода и песок воздействуют на один и тот же интерфейс и в совокупности обычно попадают вместе. Дождь смачивает отполированную поверхность и впитывается в слои; туман конденсируется на любой прохладной резине и сохраняет поверхность влажной часами; струящийся песок попадает на цемент, пока он еще открыт, и запирается в связке. Реакция в каждом случае одинакова и начинается до первого разреза.
Мы читаем прогноз так же, как монтажник читает график нагрузки. Если внутри запланированного окна вероятен дождь, стык перемещается под навес или ждет; если это маргинальный день, команда строит палатку и поддерживает поток теплого воздуха на стыке. Шестичасовой косяк стоит отложить до следующего спокойного окна, а не лечить в непогоду, которая не выдержит.
Когда мы останавливаемся, когда укрываемся, когда ставим палатку
Возможен небольшой дождь с ветром и теплый воздух. Сильный дождь, стоячая вода на ленте или видимая влага между слоями отсутствуют, и никакая высыхающая на поверхности вода не достигнет уже впитавшейся в каркас туши. Выдувание песка со скоростью выше 30 км/ч вызывает тот же ответ, что и сильный дождь, поскольку закрытый шов все равно пропускает песок, пока пресс открыт.
На одном объекте наша команда провела дополнительные четыре часа под брезентом во время шторма вместо того, чтобы положить жвачку на мокрую ленту, и теперь соединение проработало шесть лет на магистральной линии со скоростью 3,5 м/с. Как завод по производству конвейерных лент мы упоминаем эту историю всякий раз, когда клиент задается вопросом, действительно ли необходимо укрытие в засушливый день.
09Приемка готового соединения на стороне карьера
Выпуск — это решение, а не формальность, и в целом решение должно быть принято там, где находится сустав, а не в лаборатории три дня спустя. Четыре из пяти проверок, которые мы проводим, можно выполнить на месте менее чем за полчаса; пятому нужен образец и пресс. Растения, которые покупают оптовые конвейерные ленты и собственные бригады по техническому обслуживанию используют один и тот же список, поэтому мы публикуем его открыто.
| Приемочная проверка, которую мы проводим на заводе | Как команда выполняет работу на объекте | Что отправляет сустав на доработку | <тр>Визуальный проход вдоль обоих краев и линии шага | Нам нужен равномерный цвет, без блестящих пятен и мягких плеч | Любую липкую область или приподнятую крышку можно поднять ногтем | <тр>Средняя линия совпадает с краем ремня | Мы проводим линию вдоль стыка и измеряем смещение по каждому краю | Отклонение центральной линии более чем на 2 мм по ширине ремня | <тр>Проверка постукиванием легким молотком через фиксированные интервалы | Нажимаем каждые 150 мм и прислушиваемся к твердому звону по твердой резине | Два или более тусклых пятна, сгруппированных близко друг к другу на одной ступенчатой линии | <тр>Ультразвуковое сканирование критических магистральных соединений | Мы проводим зонд вдоль сустава и сравниваем кривую с исправленным эталоном | Сигнал, который пропадает или отражается эхом там, где соединение должно быть сплошным | <тр>Образец разрушительного отслаивания и растяжения из одного и того же цикла | Затвердеваем купон рядом с суставом и переносим его в заводскую лабораторию | Эффективность соединения ниже примерно 85 процентов от прочности родительского ремня |
|---|
| Ситуация, которую мы обнаруживаем в строке агрегирования | Действие, которое мы рекомендуем для этого | Причина, по которой это более дешевый выбор | <тр>Ремень цел, повреждение ограничено одним суставом | Мы вырезаем соединение и закрепляем новое вулканизированное соединение на месте | Локальная перестройка восстанавливает полную прочность без покупки всего пояса | <тр>Обложки потерты, в нескольких местах виден каркас | Мы заменяем ремень вместо того, чтобы гоняться за ремонтом по его длине | Каждый патч на неисправном каркасе просто откладывает следующий сбой | <тр>Ремень в порядке, но окно выключения слишком короткое, чтобы его можно было исправить | Мы устанавливаем временное механическое крепление и планируем правильное соединение | Крепление требует немного прочности соединения, но экономит производство сегодня вечером | <тр>Соединение стального корда разрушилось внутри корда | Мы отключаем соединение и полностью восстанавливаем перекрытие шнура | Заплатка поверх шнуров не будет равномерно распределять нагрузку по ширине | <тр>Срок службы ремня подходит к концу, и производство не может быть остановлено для разнообразия | Мы механически соединяем сустав и параллельно заказываем замену | Он обеспечивает работу завода, пока новый ремень строится и отправляется |
|---|
| Неисправность, которую мы обнаружили в соединении агрегатов | Как это выглядит, когда ремень работает | Причина, к которой мы обычно относим | Предупреждение, которое мы встраиваем в следующее соединение | <тр>Вдоль края ступени рано открываются трещины | В течение первых нескольких недель на плечах появляются мелкие разрывы | Ступени обрезаны слишком коротко, поэтому область сдвига не подвергается натяжению | Мы вырезаем более длинные ступени и растушевываем обложку по конусу от 50 до 80 мм | <тр>Слои, которые не совпадают после затвердевания соединения | Один конец расположен выше, и шарнир ударяет по каждому шкиву, с которым встречается | Концы измеряются от фиксированной отметки, а не вперед от края обрезки | Мы отмечаем каждый шаг вперед и проверяем квадратик, прежде чем какая-либо резинка опустится | <тр>Полые, мягкие выступы вдоль внешнего края | Край звучит тускло при постукивании и приподнимается под нагрузкой | Подушечки слишком тонкие или слишком узкие, чтобы оказывать давление на край ремня | Используем прокладки толщиной не менее 20 мм и проверяем давление по ширине | <тр>Крышка поднимается от шнура на стыке стального корда | Приподнятое пятно открывается вдоль сустава после нескольких дней бега | Растворитель или влага запечатаны под толстым слоем цемента в глубоком слое | Наносим два тонких слоя, полностью высушиваем каждый и раскатываем от центра наружу |
|---|