Лом — это самый негигиеничный материал, который когда-либо будет перевозиться конвейерной лентой. Штамповочный пресс выдавливает каркас из холоднокатаного листа толщиной менее миллиметра, с заусенцами вдоль каждого среза, и он первым делом приземляется на край ленты. Измельчитель выбрасывает куски размером с кулак, обрывки листового металла и запутанную проволоку, и каждый третий кусок, кажется, имеет острый конец. Между этими крайностями находится все остальное, с чем работает сортировочная станция: нарезанная полоса, арматура от сноса зданий, прессованный легкий металл, стружка от механической обработки. Ничто из этого не поступает бережно.
Мы производим конвейерные ленты для этих линий, и характер отказов достаточно повторяющийся, чтобы быть предсказуемым. Конвейерная лента для переработки металлолома редко выходит из строя только из-за истирания. Она выходит из строя из-за того, что тонкий твердый край находит путь сквозь защитное покрытие, а затем второе событие превращает это небольшое отверстие в длинную трещину. Это второе событие обычно заключается в зацеплении за защитную планку, застревании куска под шкивом или заклинивании в месте разряда магнита.

Таким образом, важный вопрос заключается не в твердости резины. Важно то, что происходит в течение четырех секунд после того, как заусенец касается крышки со скоростью два метра в секунду. Ответьте на этот вопрос, и далее последует остальная часть спецификации: состав, толщина покрытия, измельчитель, каркас, геометрия желоба, интервал проверки. Наша производитель конвейерных лент Команда тратит большую часть своих обсуждений на разборки именно на эти четыре секунды.
Задача по выгрузке измельчителя: смесь черных металлов с измельченной сталью, проволокой и мелкими частицами, причем все это движется быстрее, чем оператор успевает среагировать.
01Формы металлолома и три типа отказов, которые мы наблюдаем.
На заводах говорят о сортах. Ленты чувствуют формы, и важны только три формы. Первая — плоская и тонкая: штампованные каркасы, рамы, вырезанные лазером, обрезки гильотины, литографские пластины. Толщина обычно составляет от 0,5 до 3 мм, а режущая кромка представляет собой заусенец, а не лезвие. Это хуже в одном отношении, потому что неровная кромка пилит, а не режет. Вторая — комковатая: измельченный железосодержащий материал размером от 50 до 300 мм, с рваными концами и мелкой фракцией, которая забивается во все углубления. Третья — длинная: арматура, швеллеры, проволока и полоса, которую оставляют ножницы, когда зазор между лезвиями смещается.
Повреждения наносят тонкие края, а не большой вес.
Тюк весом 600 кг, сброшенный с высоты 1,5 м, повредит шкив и расколет тушу, и каждая ремонтная бригада это учитывает. Более незаметным, но опасным препятствием является тонкий кусок листовой стали толщиной 1 мм весом 12 г, стоящий на ребре. Приложите точечную нагрузку в 15 кг к квадрату 20 см, и резина почти не почувствует этого. Приложите те же 15 кг к пятну контакта шириной с заусенец, и локальное напряжение возрастет до уровня, при котором защитное покрытие из стали 60 Shore A просто деформируется.
Один удар ничего не доказывает. Двести тысяч таких ударов, которых за несколько месяцев достигает загруженная линия разгрузки шредера, прорезают канавку. Как только канавка становится глубже примерно 40 процентов толщины покрытия, резина под ней перестает поглощать энергию и начинает передавать ее измельчителю и первому слою ткани. С этого момента начинается обратный отсчет ленты, который никто не записал на доске технического обслуживания.
Почему небольшой прокол расширяется по всей ширине
Прокол, достигающий разрывной нити или первого слоя, создает концентрацию напряжений на краю отверстия. Под действием натяжения отверстие увеличивается, сначала медленно. Если тот же удар также повреждает уточные нити, лента теряет свою ширину, и разрыв проходит по ленте под углом, близким к 90 градусам. Мы измерили эти поперечные разрывы, получив их размеры от 600 до 1200 мм к тому моменту, когда оператор слышит изменение звука.
Именно поэтому мы просим покупателей присылать фотографии поврежденных ремней вместо описаний. Продольный разрыв указывает на заклинивший натяжной ролик, смещение плуга или скопление грязи на возвратном катке. Поперечный разрыв указывает на прокол с последующим зацепом. Эти два типа повреждений требуют разного ремонта и часто требуют разной конструкции ремня. Наши резиновый конвейерный ремень Диапазон цен строится вокруг этого различия, а не вокруг одной-единственной ключевой цифры.
Заметка от наших инженеров с места событий: Штамповочный завод в дельте Янцзы прислал нам 1200-миллиметровый приводной ремень, на котором за шесть недель было зафиксировано 17 проколов. Каждый из них находился в полосе шириной 300 мм, на расстоянии 150 мм от края со стороны привода. Причина была не в ремне. Изношенная дефлекторная пластина сбрасывала обломки ремней углом вперед на ту же полосу покрытия, и завод закупал более толстые ремни вместо 40-миллиметровой стальной износостойкой планки.
02От измельчителя до тюка: где на самом деле работает конвейерная лента.
Линия по переработке металлолома — это не одна операция. Это пять или шесть коротких операций, связанных между собой, и лента, которая выдерживает нагрузку от пресс-подборщика, может не подходить для выгрузки измельчителя. Конвейерная лента для измельчителя металла и лента подачи в пресс-подборщик никогда не должны иметь один и тот же технический паспорт. Мы проводим обследование предприятия в обратном направлении, от пресс-подборщика до приемного бункера, потому что именно в этом направлении распространяются отчеты о повреждениях.
Высота перепада высот и глубина залегания грунта меняют всё.
На приемном конце грейферный ковш открывается на два метра выше ленты и выгружает полтонны смешанного листового металла, поэтому лента подвергается износу, превышающему износ за неделю. Под измельчителем та же лента движется непрерывным потоком со скоростью от 1,5 до 2,5 м/с, при этом глубина засыпки колеблется на 300 мм по мере работы подающего устройства. Ниже по потоку засыпка становится тоньше и чище, но лента запускается и останавливается каждый раз, когда пресс-подборщик запрашивает материал.
Эти три профиля нагружают покрытие по-разному: удары, царапины и усталость в начале процесса. Поэтому использование единого профиля покрытия на всей линии является компромиссом. Предприятия, использующие единые параметры повсюду, обычно заменяют разгрузочный ремень измельчителя в два раза чаще, чем ремень пресса, что в точности соответствует прогнозам таблицы нагрузок. Именно об этом мы и говорим. промышленный конвейерный ремень Инженеры делают это практически при каждом первом посещении объекта.
| Положение конвейера на линии утилизации отходов | Основная нагрузка, сокращающая срок службы ремня. | Обычно мы предлагаем выполнить работы по строительству в этом месте. |
|---|---|---|
| Подача материала осуществляется перед основным измельчителем. | Целые узлы и тяжелые листовые металлы падают прямо из грейферного ковша. | Прочный каркас из эпоксидной смолы с толстым покрытием и плотно расположенными ударными роликами. |
| На выходе из измельчителя находится смесь черных металлов и мелких фракций. | Поврежденные края появляются быстро и в горячем состоянии, а мелкие частицы непрерывно измельчают покрытие. | Покрытие, устойчивое к порезам, на слое ткани с плотным плетением, препятствующим проникновению порезов. |
| Передаточная лента под надленточным магнитом | Металлические частицы сбрасываются с высоты магнита на короткую зону нагрузки. | Короткий центральный противоизносный ремень с усиленной зоной нагрузки и плотной резиновой юбкой. |
| Отсортированное железосодержащее сырье поступает в пресс для прессования тюков. | Частые циклы остановок и запуска приводят к усталости стыка и отверстий для болтов. | Гибкий противоизносный ремень с вулканизированным соединением и большим диаметром шкива. |
| Конвейер для выгрузки тюков и отгрузки готовой продукции. | Точечные нагрузки от плотных тюков плюс истирание от волочения по палубе. | Толстый покров на стальном тросе или тяжелый тубус из эпоксидной смолы с небольшим уклоном. |
Выбор в значительной степени определяется двумя показателями. Первый — это высота свободного падения материала в точке загрузки. При высоте менее 600 мм крышка толщиной 6 мм и измельчитель обычно обеспечивают работу линии разгрузки измельчителя в течение многих лет. При высоте более 1,2 м ни одна крышка не служит бесконечно, и бюджет лучше потратить на защитный кожух для камней, дефлектор или короткую цепную завесу, чем на дополнительные два миллиметра резины. Второй показатель — это фракция мелких частиц: загрузка с большим количеством материала размером менее 10 мм ведет себя как измельчительная паста на обратной стороне.
Мы также задаемся вопросом о цикле работы пресс-подборщика. Линия, работающая на полную мощность в течение шести часов, меньше изнашивает конвейерную ленту, чем та, которая переключается каждые девяносто секунд, потому что каждый запуск создает волну натяжения в месте соединения. Если предприятие не может сгладить цикл, место соединения следует вулканизировать, а не закреплять механически. конвейерная система для переработки В обзоре рассматривается логика компоновки. После прессовального станка исходящий конвейер относится к логистика и складирование сбоку от растения, а не во дворе.
03Чем эта обязанность отличается от утилизации бытовых отходов, электронных отходов и переработки шин?
В индустрии переработки отходов одно слово обозначает четыре совершенно разных потока материалов, и это слово приводит к большему количеству ошибок в технических характеристиках конвейерных лент, чем любое другое. Металлолом плотный, сухой, магнитный и имеет острые края. Остальные потоки не обладают ни одним из этих качеств в таком сочетании. Если предприятие перерабатывает несколько из них под одной крышей, конвейеры не должны иметь одинаковые технические характеристики, и график технического обслуживания также не должен совпадать с одним интервалом. отрасли, которые мы обслуживаем обзор и страница сектора переработки Приложения группируются, но инженерные разработки, лежащие в их основе, разделены.
Что же вместо этого могут решить муниципальные зоны сбора отходов?
Смешанные бытовые отходы поступают в мокром, неровном и непредсказуемом виде. Вредные фракции — это пленочный пластик, наматывающийся на ролики, органические вещества, делающие поверхность ленты скользкой, волокнистые ткани, перекрывающие желоб, и влажность, изменяющаяся в зависимости от погоды. Муниципальная линия борется с обратным переносом и очисткой, а не с проколами. Ленты там часто имеют ребристую или профилированную форму, чтобы предотвратить скатывание материала на наклонной поверхности, а состав обычно обладает масло- и жиростойкостью, поскольку поток содержит пищевые отходы и остатки упаковки.
Ничего из этого не относится к пункту приема металлолома. Черный лом не сворачивается, не гниет и не нуждается в рифленой поверхности на ровной поверхности. Лента, предназначенная для коммунальных нужд, имеет более мягкое и толстое покрытие, обеспечивающее сцепление и очистку, что прямо противоположно тому, что нужно потоку измельченной стали. Если ваша линия также принимает отходы в черных мешках, начните с конвейерная лента для муниципальных отходов В статье рассматривается металлическая ножка как отдельная конструкция. Если она оставляет влагу на перчатке, это проблема коммунальных служб, а если она повреждает перчатку, это проблема металла.
Электронные отходы и линии по переработке шин — это совершенно разные проблемы.
Электронный лом — это мелкие, хрупкие и ценные предметы. Острые частицы — это углы печатных плат, контакты разъемов и осколки стекла, и реальная опасность заключается не в разрыве толщиной 900 мм, а в возгорании литиевой батареи, прошедшей сортировку. Конвейеры для электронных отходов, как правило, узкие, медленные и оснащены металлодетекторами и системами быстрой остановки. Покрытие противостоит мелким твердым предметам, не генерируя статического электричества, а поверхность чисто отделяет мелкие детали, позволяя их извлекать, а не переносить обратно. конвейерная лента для переработки электронных отходов Гид остается внутри этого конверта.
Переработка шин внешне больше похожа на переработку металлолома из-за использования стальной проволоки для борта, но механика процесса отличается. Основная нагрузка приходится на резиновую крошку, куски боковины и пучки проволоки, а основным повреждением является накопление тепла и истирание, при этом масло из резины усугубляет риск скольжения. Кроме того, конвейеры для переработки шин, как правило, работают медленнее и шире, а сопротивление порезам, которое имеет значение для измельченного листового металла, менее важно, чем термостойкость и маслостойкость. Мы рассматриваем это сочетание в… конвейерная лента для переработки шин лучше прочитать статью, а не здесь.
| Поток вещества при поступлении на завод | На поясе обнаружены следы повреждений. | Почему ответ с поясом должен отличаться |
|---|---|---|
| Смешанные бытовые отходы, включающие органические отходы и пленочный пластик. | Обмотанные ролики и скользкие поверхности от влажных органических остатков | Сцепление, устойчивость к очистке и воздействию масла имеют гораздо большее значение, чем глубина реза. |
| Выброшенная электроника с платами, стеклом и элементами питания. | Небольшие порезы, статическое электричество и отдельные следы ожогов возле сортировочной кабины. | Узкие конвейерные ленты с низкой скоростью вращения требуют тонкой фиксации деталей и противопожарной защиты. |
| Целые шины, куски боковины и стальная проволока для борта шины. | Термозакалка, износ канавок и размягчение резины в масле | В этих областях термостойкость и маслостойкость превосходят по устойчивости к проколам. |
| Металлолом, обрезки штамповочных материалов и измельченная сталь. | Точечные проколы, переходящие в поперечные разрывы под воздействием натяжения. | Только такой поток оправдывает использование влагоотводящей ткани и покрытия, устойчивого к порезам. |
04Устойчивые к проколам покрытия и разделительный слой
Устойчивость резины к порезам — это не то же самое свойство, что и износостойкость, и эти два понятия часто продаются так, как будто они идентичны. Износостойкость оценивается по тому, сколько материала она теряет при трении о барабан под нагрузкой. Устойчивость резины к порезам оценивается по тому, сколько энергии она поглощает до того, как острый край начнет разрыв, и по тому, как далеко этот разрыв распространяется после начала разрыва. Резина может показать хорошие результаты в первом тесте и плохие во втором. Именно поэтому ремень с отличным показателем износостойкости может быть проколот штамповочным механизмом в течение первого месяца.
Выключатель — это жертвенный слой, а не экран.
Пробитый слой представляет собой ламинированную ткань с плотным плетением, расположенную между крышкой и корпусом, обычно на глубине двух-трех миллиметров. Его задача — распределить точечную нагрузку по более широкой окружности, как правило, от пятна контакта заусенцев до области диаметром около 25 мм, и предотвратить попадание прокола на несущие слои. По своей конструкции он является жертвенным. Как только пробитый слой прорезается в нескольких местах, распределение нагрузки прекращается, и следующий прокол проходит прямо в корпус.
Следуют три правила. Дробилка полезна только в том случае, если она правильно скреплена; некачественный тонкий слой оставляет плоскость, по которой вода и мелкие частицы распространяются вбок. Более толстый слой над дробилкой дает время, но только до определенного момента, потому что очень толстый мягкий слой деформируется по краям. А дробилка из проволочной сетки — это совсем другое дело: она устойчива к сильным повреждениям, делает ленту жестче, усложняет соединение и ржавеет при попадании влаги. Мы используем проволочную сетку только в основных пунктах сброса, где пропущенный кусок конструкционной стали — вполне реальное явление.
Твердость — еще один важный фактор. Переход от твердости по Шору А 55 к 65 улучшает сопротивление вдавливанию и уменьшает глубину заусенца при заданной энергии удара. Это также снижает податливость вокруг небольших шкивов и повышает напряжение в месте соединения. На линии со шкивами диаметром 400 мм твердость 65 по Шору А обычно достаточна. На хвостовом шкиве диаметром 250 мм это не так, и место соединения сразу это покажет. поставщик конвейерных лент Мы предпочтем указать два варианта твердости, чем спорить о возможных недостатках позже.
| Пункт приема металлолома | Толщину защитного слоя и твердость мы укажем. | Выбор выключателя и обоснование этого выбора. |
|---|---|---|
| Первичная разгрузка из грейферного ковша в приемный бункер. | Защитный слой толщиной 10 миллиметров при толщине 65 по Шору А для тяжелых точечных нагрузок. | Устройство для разрыва проволочной сетки, куда может без предупреждения прибыть конструкционная сталь. |
| Выгрузка измельчителя со смесью черных металлов и разорванных листов | Защитное покрытие толщиной восемь миллиметров, устойчивое к порезам, на глубине шестидесяти градусов по Шору А. | Разделительный слой из однослойной ткани закрытого плетения, приклеенный непосредственно под покрытием. |
| Магнитные конвейеры для транспортировки и короткие сортировочные конвейеры | Шесть миллиметров защитного слоя на участке берега А толщиной шестьдесят дюймов обеспечивают гибкость. | Разрыв ткани допускается только в тех случаях, когда высота падения превышает полметра. |
| Пресс-подборщик подает отсортированные пучки черных металлов и, изредка, пучки проволоки. | Защитное покрытие толщиной пять миллиметров при твердости по Шору А 58 для обеспечения долговечности при изгибе. | После фильтрации и снижения высоты падения потока отбойный молоток не требуется. |
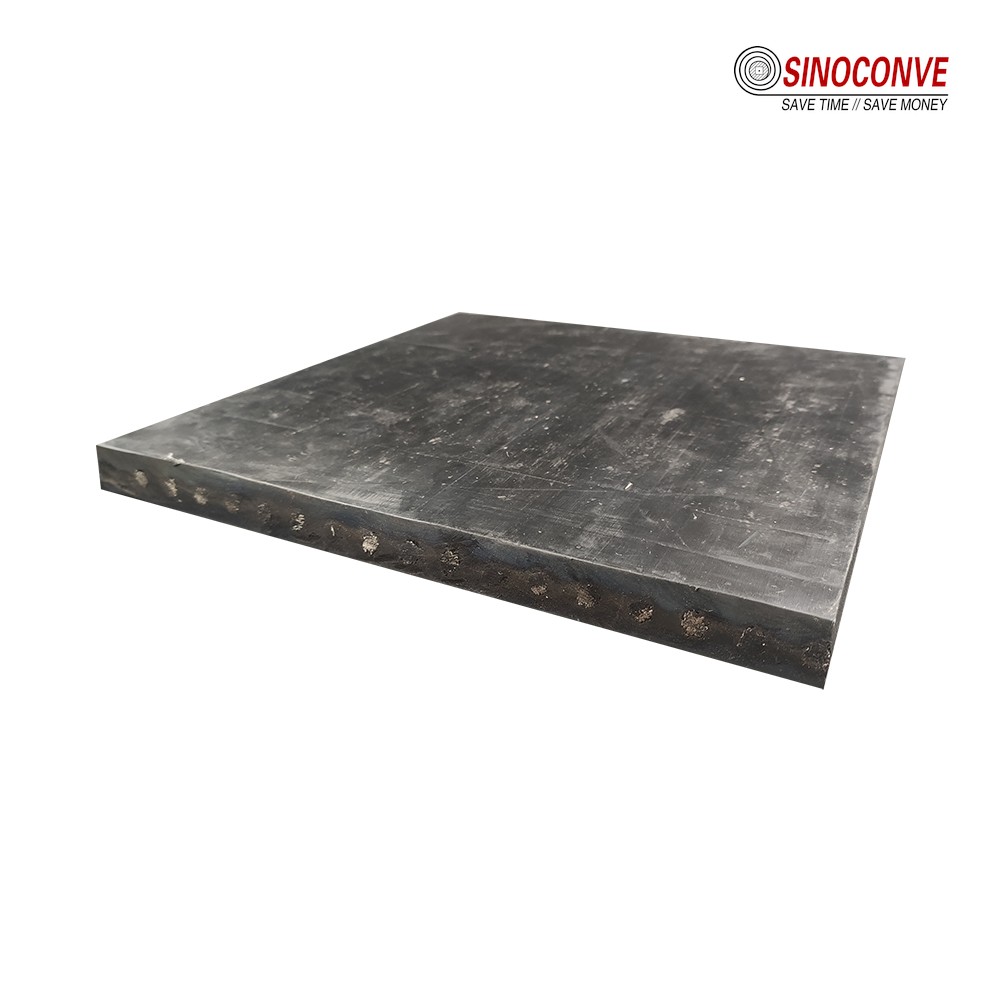
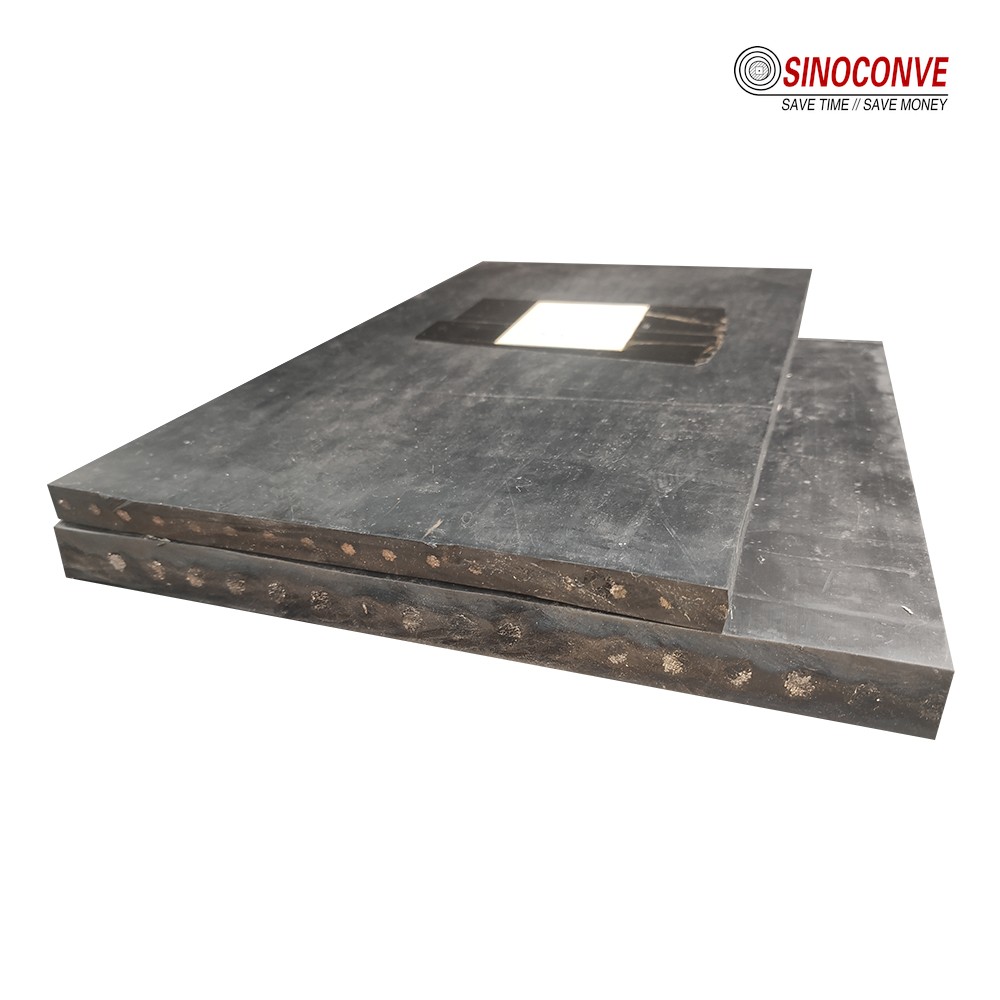
Разделительный слой располагается на два-три миллиметра под покрытием и распределяет точечную нагрузку до того, как она достигнет каркаса.
Покупатели конвейерных лент из стального лома часто хотят получить максимально толстое защитное покрытие. При коротких отрезках чаще встречается обратная ситуация: восьмимиллиметровое покрытие на шкиве диаметром 315 мм сильно изгибается, трескается в месте соединения и пропускает воду внутрь ткани. Толщина защитного покрытия должна соответствовать диаметру шкива, а также энергии удара.
05Стальной шнур или термостойкая ткань: выбор каркаса для острых отходов
На конвейерной ленте для переработки металлолома поведение ленты после повреждения, когда защитное покрытие и измельчитель затвердевают, определяется состоянием её корпуса. Здесь линии транспортировки металлолома расходятся от линий транспортировки заполнителя. На конвейерной ленте карьера корпус в основном является элементом, создающим натяжение; на конвейерной ленте для металлолома он также выполняет функции ограничителя разрыва, ремонтной поверхности и влагозащитного барьера, причем эти функции действуют в разных направлениях.
В чём стальной корд побеждает, а в чём проигрывает.
Стальной корд отлично подходит для длинных конвейерных линий и высоких подъемов. Он мало растягивается под нагрузкой, поэтому ход натяжения короткий, а лента движется предсказуемо. Кроме того, он воспринимает гораздо большее натяжение на миллиметр ширины, чем тканевый каркас, что важно, когда предприятие перемещает 120 тонн в час по склону длиной 200 м. Для длинного участка пути от склада до печного цеха стальной корд часто является оптимальным решением.
Слабое место — устойчивость к повреждениям. В стальном кордовом ремне практически отсутствует армирование утком, поэтому поперечный разрез может разорвать пучок кордов и значительно снизить прочность в этом участке. Затем влага попадает на оголенные проволоки, начинается коррозия, и связь корда с резиной разрушается изнутри. Прокол, который был бы просто неприятностью для ремня из высокопрочного каучука, становится необходимостью замены участка в случае стального корда. Ремонт в полевых условиях также требует горячей вулканизации при правильной подготовке корда, что большинство верфей не могут сделать в два часа ночи.
Ткань EP ведет себя наоборот. Она сильнее растягивается, поэтому требуется большее усилие для натяжения при натяжении, и это имеет значение. Взамен она выдерживает удары, распределяет точечные нагрузки между несколькими слоями и может быть отремонтирована вулканизированной заплаткой или, в экстренной ситуации, механическим крепежом. На разгрузочном конвейере измельчителя длиной от 30 до 60 м мы почти всегда выбираем ткань EP. сравнение ткани и стального корда углубляется в арифметику натяжения.
На предприятиях по переработке металлолома хорошо работает промежуточный вариант: тяжелый каркас из эпоксидной смолы с измельчителем на конвейерах с высокой интенсивностью воздействия, и только стальной корд на длинном чистом участке транспортировки за пределы площадки. Такое разделение линии позволяет выполнять сложные ремонтные работы там, где это возможно на предприятии. Если вы сравниваете конструкции для длинных участков, наши стальной кордовый конвейерный ремень На этой странице указаны варианты количества проводов и типов чехлов, которые мы производим.
| Фактор, определяющий выбор завода по переработке металлолома. | Как ведет себя каркас из электроизоляционной ткани в процессе эксплуатации. | Как ведет себя каркас из стального корда в процессе эксплуатации |
|---|---|---|
| межосевое расстояние и высота подъема при монтаже. | Удобен на коротких и средних дистанциях с умеренным ходом подвески. | Лучший выбор для длинных наземных трасс и высоких подъемников с высоким натяжением. |
| Поведение после того, как острый край перерезал ремень. | Повреждения остаются локальными, поскольку нагрузка распределяется между несколькими слоями ткани. | Поперечный разрез может перерезать множество тросов и лишить их большей части прочности. |
| Варианты ремонта, доступные для ремонтной бригады. | Вулканизированная заплатка или механический крепеж могут быстро восстановить поврежденный участок. | Требуется соединение проводов под напряжением, тщательная подготовка кабеля и квалифицированный персонал. |
| Амортизация удара в точке приложения нагрузки | Плотные эластичные слои смягчают удар и распределяют его по всей длине ремня. | Высокая прочность на растяжение передает ударные нагрузки на место соединения и шкив. |
| Обработка и установка в стесненных условиях. | Более лёгкие рулоны, которые небольшая бригада может перемещать с помощью вилочного погрузчика. | Для перемещения тяжелых рулонов требуется кран и тщательно спланированная процедура протяжки. |
Ещё один момент, который редко упоминается в технических характеристиках: обнаружение. Металлодетектор или петля для разрыва ведут себя по-разному на каждом экземпляре. Стальной корд создаёт помехи для некоторых магнитных детекторов, как и тканевая лента с устройством прерывания. Если предприятие полагается на обнаружение для остановки линии до того, как затор перерастёт в разрыв, об этом следует сообщить до оформления заказа.
Планирование запасных частей относится к той же области. Один рулон с нужными характеристиками на складе позволяет избежать наихудшего исхода: принятия слишком жесткого или слишком тонкого заменителя только потому, что он был в наличии. Наш оптовая продажа конвейерных лент Программа существует именно по этой причине, и каждый рулон от нас завод конвейерных лент Имеется протокол испытаний на толщину, твердость и прочность соединения. Мы также проверяем приводную часть, поскольку проскальзывание привода часто является причиной остановки измельчителя, а также в качестве производитель приводных ремней и производитель клиновых ремней Мы предпочитаем правильно подобрать привод, чем мириться с поломкой ремня. Тот же принцип применим и к модернизации: для небольшого уклона при выходе из пресс-подборщика обычно требуется профилированный ремень, а не более высокий зубчатый, и наши распределитель конвейерных лент Сеть хранит на складе продукцию Chevron именно для таких случаев.
06Геометрия желоба, передача магнитов и устранение заклинивания
Половина проколов на конвейерной ленте для переработки металлолома, которые мы расследуем, образовались выше по потоку, в желобе. Когда конвейер устанавливается под существующей конструкцией, высота падения определяется возможностями стали, и материал поступает с горизонтальным уклоном, который отбрасывает его к защитной балке, а не на ленту. Острый лист металла ударяется о балку, отскакивает и падает углом вниз. Вину за геометрическую проблему возлагают на ленту.
Перед покупкой более толстого ремня, создайте мертвый слой.
Самое дешевое решение — это обычно ящик для камней или мертвая зона: полость материала, которая располагается на дне желоба и поглощает удар вместо ленты. Там, где мертвая зона не подходит, можно использовать отражающую пластину под углом 45 градусов или короткую цепную завесу, которая распределяет поток. Наша цель — обеспечить свободное падение материала менее 600 мм в точке приложения нагрузки и соответствие направления ленты направлению выхода из желоба с точностью до 15 градусов. При превышении этого значения материал, как правило, попадает в зазор ролика, а не на ленту.
Резиновая окантовка также требует внимания. Зазор от 25 до 40 мм обеспечивает герметичность без защемления крышки, а окантовка длиннее примерно 1,5 м увеличивает трение, не обеспечивая при этом существенного направляющего действия. Мы видели, как предприятия сокращали количество проколов примерно на треть, просто укорачивая окантовочные доски и заменяя изношенную облицовку. Оборудование зоны погрузки имеет такое же значение, как и конвейерная лента: Ударные катки для погрузочных зон Шаг 300 мм даст больше пользы потоку измельченной пластины, чем дополнительный миллиметр покрытия.
Вторым слабым местом является механизм переноса магнитов, и он противоречит здравому смыслу. Магнит, расположенный над лентой, поднимает ферромагнит из груза и перемещает его на короткую передаточную ленту на высоте от 200 до 300 мм над поверхностью, поэтому обломки попадают на один и тот же квадратный метр ленты на протяжении всей смены. Магнит на головном шкиве хуже в одном отношении: он удерживает обломки на ленте за счет обмотки, вдавливая острые края в покрытие в месте зацепления, когда лента находится под натяжением. Именно отсюда и возникают скопления проколов на лентах с магнитными хвостами. Изолирование помогает сцеплению, но ничего не делает для покрытия, поэтому в этом случае необходим механизм разрыва ленты.
Застревания заслуживают отдельного внимания. Длинная проволока, арматура и запутавшийся листовой металл цепляются за резиновую юбку, за край желоба или за возвратный кронштейн, а затем затягиваются. Ремень рвется не в точке зацепления, а там, где застрявший кусок окончательно заклинивает. Контроль тока на приводе, ограничение крутящего момента, срабатывающее до остановки ремня, и функция реверсивного движения охватывают большую часть рисков. Ничто из этого не заменяет основного правила: никогда не устраняйте застревание во время работы ремня и никогда не устраняйте его при включенном автоматическом режиме привода. страница сектора промышленного оборудования Описывается, как эти элементы управления обычно интегрируются на линии измельчения.
Очистка также необходима, поскольку остатки на линии утилизации отходов имеют абразивную, а не липкую консистенцию. Мелкие частицы, проходящие через защитную юбку, возвращаются на обратную сторону, измельчают покрытие снизу и забивают ролики. Первичный скребок и вторичный очиститель на головном шкиве, проверяемые еженедельно, поддерживают этот слой тонким. руководство по методам очистки конвейерных лент Рассматриваются случаи, когда скрепер не сработает.
07Картирование ран и инспекция после остановки производства, которая окупается.
Конвейерная лента для переработки металлолома выходит из строя быстрее, чем ремонтная бригада успевает о ней сообщить. Предприятия, которые опережают события, делают одно иначе: они составляют карту повреждений, а не подсчитывают их. Подсчет показывает, что лента выходит из строя. Составление карты показывает, где именно, и эта закономерность указывает на цепочку повреждений.
Составлять карту ран вместо того, чтобы их подсчитывать.
Для этого метода не требуется никакого программного обеспечения. Во время осмотра после остановки производства отметьте каждый срез длиной более 10 мм цветным карандашом, напишите показания измерительного прибора на крышке и запишите расстояние от края со стороны привода. Сфотографируйте участок, поместив в кадр рулетку. После трех проверок у вас получится карта, которая позволит отличить проблему с желобом от проблемы с направляющими и от проблемы со стыком.
Скопления проколов в пределах 300 мм от одного края обычно означают, что поток попадает не по центру или юбка шкива защемляется. Разбросанные по всей ширине проколы указывают на высоту падения. Линия порезов вдоль плеча стыка указывает на диаметр шкива или качество стыка. Порезы только на обратной стороне означают, что повреждение происходит снизу, часто в месте заклинившего ролика или скопления проволоки.
Проверки на случай остановки производства, которые мы бы не стали пропускать.
Четыре проверки заслуживают своего времени на каждом конвейере для отходов. Измеряйте глубину покрытия в одних и тех же шести точках каждый раз, потому что слой, уменьшившийся с 8 мм до 4 мм за год, говорит о том, чего не может сказать календарь. Осмотрите дробилку через самый глубокий разрез с помощью фонарика; если плетение видно и изношено, планируйте заплатку, а не контроль. Проверьте место соединения на наличие приподнятых краев и затвердевшей резины у плеча. И поворачивайте каждый возвратный ролик вручную, потому что ролик, который не вращается свободно, — это разрыв, ожидающий проволоки.
Пороговые значения для ремонта должны быть зафиксированы документально, а не обсуждаться во время поломки. В нашей сервисной работе мы рассматриваем порез, достигающий прерывателя, как заплатку в пределах следующей запланированной остановки. Открытая часть каркаса означает остановку конвейерной ленты. Разрыв кромки длиной более 50 мм обрезается и заделывается до того, как он увеличится в размерах. Три заплатки внутри одного 500-миллиметрового окна оправдывают замену этого участка.
След от цветного карандаша, показания спидометра и фотография превращают прокол в данные, которые можно использовать при следующей проверке.

08Часто задаваемые вопросы
Может ли стандартная конвейерная лента EP перерабатывать измельченный лом?
Нет, не на разгрузочном устройстве измельчителя. Универсальная лента EP обладает достаточной прочностью на разрыв для конвейера, но её оболочка и каркас никогда не были рассчитаны на подачу обрывков листового металла со скоростью два метра в секунду. Она будет работать, но выйдет из строя на ранней стадии: сначала появятся мелкие проколы, а затем поперечный разрыв в месте соединения.
Какую толщину защитного слоя следует указывать для штампованных обрезков?
Для каркасов толщиной менее 3 мм, падающих с высоты менее полуметра, обычно достаточно защитного покрытия толщиной 5-6 мм с твердостью около 60 по Шору А, при условии, что желоб приземляет материал ровно. Если пресс выбрасывает детали углами вперед, используйте покрытие толщиной 8 мм и добавьте разделитель. Одна только толщина не компенсирует неудачное приземление.
Остановит ли защитная ткань прокол полностью?
Нет, и любой поставщик, утверждающий обратное, никогда не осматривал бывшую в употреблении ленту. Устройство для разрыва ленты распределяет нагрузку и предотвращает большинство повреждений каркаса, что значительно увеличивает срок службы. Это всё ещё ткань, и многократные удары в одном месте в конечном итоге её прорежут. Устройство для разрыва ленты даёт время между проверками.
Почему наш ремень рвётся поперёк, а не по длине?
Потому что что-то проткнуло его, а затем что-то зацепило. Для поперечного разрыва необходимы два события: разрез, который обрывает уточные нити, и застрявший кусок, который удерживает часть ремня, в то время как остальная часть продолжает двигаться. Найдите первоначальное отверстие на одном конце. Обычно оно находится в пределах 200 мм от края и меньше, чем ожидала ремонтная бригада.
Стальной корд лучше, чем железобетон, для пункта приема металлолома?
Только там, где длина участка большая и натяжение высокое. На 30-метровом разгрузочном конвейере измельчителя стальной корд хуже поддается ремонту и хуже переносит поперечные повреждения, поэтому предпочтительнее использовать EP с отбойным молотком. На 200-метровом участке вывоза со склада низкое удлинение оправдывает компромисс. Разделение технических характеристик в зависимости от режима работы является обычной практикой на предприятиях, использующих оба режима.
Как часто следует осматривать конвейерную ленту для сбора металлолома?
Еженедельно проверяйте разгрузочный конвейер измельчителя и хвостовую часть магнита, ежемесячно – конвейеры подачи сортированного и прессованного сырья, и всегда после замены лезвия или заклинивания, вызвавшего срабатывание привода. Интервал проверки менее важен, чем регулярность. Предприятие, которое еженедельно фиксирует повреждения, за квартал узнает больше, чем то, которое проводит тщательную проверку раз в год.
Если вы заменяете ленту, которая прокалывалась три раза за год, пришлите фотографии поломки и схему конвейера. Мы сообщим вам, связана ли проблема с другой конструкцией, другим желобом или и тем, и другим. Наши инженеры обычно определяют причину по нескольким изображениям.
Сопутствующие товары, которые могут вам понадобиться
- Резиновый конвейерный ремень для общего использования при обработке металлолома.
- Конвейерная лента из стального корда для длинных перегрузочных маршрутов
- Шевронный конвейер для модернизации конвейеров с малым наклоном
- Конвейерные ролики и ударные ролики для зон погрузки
- Клиновые ремни для обслуживания приводов измельчителей и пресс-подборщиков.
Похожие записи в блоге
- Выбор и очистка конвейерных лент для муниципальных отходов.
- Конвейерная лента для переработки электронных отходов, предназначенная для удаления мелких хрупких отходов.
- Конвейерная лента для переработки шин, подвергающаяся воздействию тепла и масла.
- Конструкция конвейерной ленты: ткань против стального корда
- Ударные ролики для зон загрузки конвейеров