Медный концентрат — это порошкообразная масса, замаскированная под горную породу. К тому моменту, когда он попадает на конвейерную ленту в обогатительной фабрике, руда уже взорвана, измельчена, перемолота и флотирована, а на выходе из фильтр-пресса остается влажный, плотный, слегка мыльный осадок, который скорее останется на ленте, чем покинет ее. Именно такое поведение определяет, прослужит ли конвейерная лента для медного концентрата шесть лет или выйдет из строя в течение девяти месяцев.
Мы производим конвейерные ленты для горнодобывающих комбинатов и много времени уделяем фильтрационным площадкам. На эти работы уходят деньги на скребки, которые за сезон прорезают крышку, на возвратные ролики, на которых образуется слой повторно цементированных мелких частиц, и на ленты, которые сходят со шкивов, потому что один край несет 40 мм затвердевшего осадка, в то время как другой край остается чистым. Ничего из этого не отражается в сравнении цен за метр.
Как производитель конвейерных лент Нас чаще всего просят предоставить «ленту, аналогичную той, что используется в дробильной линии, но более широкую», чем по любому другому вопросу, касающемуся переработки концентрата. Этот запрос почти всегда неверен. В разделе 03 объясняется, почему. Вкратце: для этой задачи требуется плотное покрытие с низкой адгезией, жесткий каркас из эпоксидной смолы и система очистки, выбранная на том же совещании, что и лента.
Если вы сравниваете поставщиков для нового здания фильтрационного цеха, то Обязанности по транспортировке грузов на заводах и терминалах, которые мы выполняем в зависимости от отрасли. Страница лучше, чем список товаров в качестве отправной точки, потому что именно функциональность определяет спецификацию.
01Реалии процесса производства медного концентрата: высокая плотность, мелкие частицы, находящиеся ниже уровня сита, и реология липкого фильтрационного осадка.
Обычно концентрат в концентрате сгущается до содержания сухих веществ от 55% до 65% по весу, затем мембранный или камерный пресс сжимает эту суспензию до состояния осадка, содержащего от 8% до 12% влаги. На вид осадок достаточно сухой, чтобы с ним можно было работать. Для конвейерной ленты это клейкое вещество с минеральным наполнителем.
Почему торт ведёт себя скорее как паста, а не как порошок?
Измельчение до размера частиц от 60 до 100 микрон позволяет получить концентрат, в котором часто 70–85% частиц проходят через сито с размером ячейки 200 меш. Частицы, находящиеся ниже сита, обладают огромной удельной поверхностью, и на них все еще остается пленка коллектора и пенообразователя, образовавшаяся в результате флотации. Ксантогенат и дитиофосфат являются поверхностно-активными веществами по своей природе: они снижают межфазное натяжение, так что тонкая водная пленка может соединять две частицы, и по отношению к резине эта же пленка так же легко соединяет частицы с покрытием.
Фильтрационный осадок также обладает тиксотропными свойствами. В состоянии покоя он застывает, при сдвиге становится текучим, а затем снова застывает, когда сдвиг прекращается. На практике он застывает в желобе, разжижается в точке приложения нагрузки и снова затвердевает в желобе, где лента на мгновение замирает. Любой, кто наблюдал, как фильтрационный осадок падает комком и растекается, образуя полосу шириной 900 мм, видел всю эту последовательность примерно за четыре секунды.
Что касается фильтра, то руки прижимаются к ремню.
Когда плиты открываются, осадок отслаивается плитами толщиной от 20 до 45 мм. Лента обычно располагается на глубине от 300 до 900 мм ниже линии плиты, поэтому падение происходит быстро, а воздействие незначительно по сравнению с горными породами, добытыми обычным способом. Проблема заключается во времени выдержки. Плита приземляется, деформируется и начинает склеиваться, пока лента еще движется под ней, а вода, промытая тканью, добавляет мелкодисперсный туман, который высыхает, образуя глазурь, между сменами.
| Этап в технологической схеме концентрата | Как ведет себя материал на движущейся ленте | Здесь успех зависит от характеристик местности в поясе. | Какие недостатки у ремня общего назначения |
|---|---|---|---|
| Осадок, падающий с тарелок, после фильтр-пресса | Наносится в виде скользящих пластин, затем растекается и склеивается с любой сухой резиной. | Покрытие с низкой поверхностной энергией и матрицей высокой плотности | Создает пленочный слой, который скребок не может поднять. |
| Восстановленные запасы поступают в бункер для отгрузки. | Снаружи сухая корка, но внутри влажная и однородная. | Верхняя крышка обладает устойчивостью к порезам и разрывам. | Засорение желоба с последующим проскальзыванием под струей. |
| Погрузка железнодорожных вагонов через телескопический желоб. | Переливы происходят всякий раз, когда желоб смещен от центра. | Стабильное отслеживание при сильно неравномерной нагрузке | Повреждение краев от многократного пролития жидкости и трения. |
Концентрационный конвейер покидает наш завод в виде цельного рулона, к которому перед отправкой подбираются комплект для соединения, защитная смесь и каркас.
02Проблемы, возникающие при передаче технологических процессов: разгрузка фильтров, восстановительные туннели, погрузка по железной дороге и складирование в порту.
Концентрат не остается мягким. Если тонкий слой концентрата пролежит на обратной нити в течение часа, вода испарится, остаточные соли кристаллизуются, и пленка затвердеет, образуя оболочку, больше похожую на цемент, чем на грязь. Именно эта оболочка истирает ролики, приподнимает кромки стыков и тянет ленту вбок.
Сброс фильтра: худшие тридцать секунд смены.
Цикл прессования задает ленте ритм, для которого она изначально не была предназначена. В течение 20-40 минут лента работает пустой и легкой. Затем плиты разворачиваются, от восьми до двадцати слябов прибивают с интервалом в несколько секунд, и лента шириной 1200 мм под прессом объемом 20 м³ принимает от 12 до 18 тонн материала практически за один раз.
Мы указываем шаг ударных роликов 300 мм для первых трех позиций под прессом, а затем стандартный шаг за пределами зоны юбки. Толщина защитного слоя на этом участке должна составлять 8 мм, а не 6 мм, не потому что ударное воздействие сильное, а потому что скрепер ежегодно снимает с него от 1 до 2 мм, и что-то должно остаться к пятому году.
Приводы вокруг пресса заслуживают отдельного упоминания, потому что их никто не проверяет. Подающие насосы и мешалки обычно приводятся в движение клиноременными ремнями, а ослабленный ремень на подающем насосе подает более жидкую суспензию, растягивает цикл и приводит к образованию более влажного осадка, в чем винят фильтровальную ткань. Наши производитель приводных ремней Настольные расценки, обернутые и зубчатые профили, изготовленные по той же схеме привода, что и конвейеры.
Туннели для рекультивации, погрузка по железной дороге и обратный путь
Подземные конвейеры для возврата отходов – это место, где обратный поток становится структурным элементом. В штольне влажно, лента закрыта, и нет ветра, который мог бы просушить обратный поток. Мелкие частицы, падающие на хвостовой шкив, оседают на полу, снова собираются и перемещаются вдоль рамы, пока не достигнут ролика.
Слой толщиной 20 мм на корпусе ролика изменяет его эффективный диаметр на 8%. Теперь этот ролик вращается быстрее с одной стороны, чем соседние, лента притягивается к нему, и вспомогательные ролики ведут борьбу, в которой не могут победить. Жалоба звучит так: «лента не остается по центру», а причина — ролик, который никто не осмотрел, потому что он расположен на расстоянии 400 мм от пешеходной дорожки.
Дренажные насосы в этих галереях также приводятся в движение клиноременными ремнями, а растянутый ремень во влажном туннеле означает, что насос работает медленно, и никто этого не замечает. производитель клиновых ремней Мы сохраняем профили B и C, обернутые пленкой, которые выдерживают такие условия без остекления.
Здесь находится поставщик конвейерных лент Либо это принесет пользу, либо потратит ваше время впустую. В смете, где указаны только ширина, количество слоев и класс покрытия, не задан важный вопрос. Уточните схему обратной стороны ленты: спиральные ролики, дисковые возвратные ролики или плоская возвратная лента с моечным ящиком. Лента должна соответствовать чистящему оборудованию, и Концентрационные и карьерные конвейеры, которые мы строим для Отличается от линии по производству сухого заполнителя именно по этой причине.
Погрузка — это не только транспортировка, но и взвешивание. 70-тонный вагон заполняется за три-четыре прохода, желоб перемещается между ними, а оставшийся в желобе осадок поступает в виде куска, из-за чего процесс отсечки затягивается.
На терминале тот же материал сталкивается с соленым воздухом, дождем и стрелой штабелера длиной до 60 м. Влажность размягчает корку, образовавшуюся в вагоне, и корка снова намокает на стреле, поэтому конвейерные ленты для погрузки судов должны обладать самыми прочными характеристиками в цепи; стрела разгружается в одной точке в течение нескольких часов, и покрытие никогда не проходит чисто. Работы по погрузке навалочных грузов и судов, которые мы выполняем по вашему заказу. Как правило, страховка премиум-класса оправдывает себя только в случае уборки и потери груза.
| Пересадочный пункт и выполняемые им функции | Симптом, о котором операторы обычно сообщают в первую очередь. | Как правило, первопричину мы подтверждаем на месте. | Коррекция ремня и фурнитуры. |
|---|---|---|---|
| Нагнетание воздуха под фильтрующие пластины. | Торт вытекает за пределы резиновой юбки при каждом цикле | Зазор между юбкой юбки более 30 мм при использовании мягкой резины | Устраните зазор и установите ударные ролики на 300 мм. |
| Регенерационный туннель на обратном участке. | Ремень смещается в одну сторону, и оба его края изнашиваются. | Изменение диаметра вальца на восемь процентов при образовании сгустков мелких фракций | Соответствовать спиральные возвратные ролики и второй набор скребков |
| Стрела погрузки рельсов, подающая вагон | Переполненные товаром вагоны рассыпались по земле. | Комки, оставшиеся висеть в желобе между проходами. | Обложите желоб футеровкой и затяните фиксацию лезвия для обеспечения необходимого давления. |
| Стрела погрузчика судов на портовом терминале | Продукт обнаружен в трюме и на причале. | Повторно увлажненная пленка от торта, которую не удается удалить одним лезвием. | Двухэтапная очистка с использованием покрытия с низкой адгезией. |
03Технические границы: мелкозернистый клейкий концентрат против крупнозернистой медной руды, добываемой из карьера, и обжиговых лент.
Каждую неделю на стол поступают три запроса на конвейерные ленты, которые путают друг с другом. Один запрос поступает с медного рудника, перевозящего руду после первичной дробилки. Другой — с соседнего обогатительного комбината, перерабатывающего фильтрационный осадок. Третий — с кирпичного завода, осуществляющего разгрузку из печи. В двух из них встречается слово «медь», а во всех трех — «тяжелая нагрузка», из-за чего и заказывается неправильная лента.
Мы рассмотрели грубую сторону вопроса в нашем руководстве по... Выбор конвейерной ленты для транспортировки медной руды из шахты.и нагревательный элемент в Направляющая конвейерной ленты для кирпичной печи, предназначенная для работы в режиме горячего контакта.В этой статье намеренно не рассматривается ни один из этих аспектов. Между ними находится то, что почти никто толком не описывает, — это «влажная, тонкая середина».
В этом случае сравнение результатов, полученных как в шахте, так и в печи, оказывается некорректным.
Медная руда, добытая в шахте, после крупнозернистого взрыва достигает размера частиц от 800 до 1200 мм, падает с высоты от 2 до 4 м из бункера-отвала и при точечном ударе высвобождает несколько килоджоулей энергии на килограмм. Решение заключается в толстом мягком защитном слое, близко расположенных ударных роликах и износостойком компаунде, поглощающем энергию за счет деформации. Масса имеет значение, кромки имеют значение, а защитный слой служит своего рода подушкой безопасности.
Фильтрационный осадок практически не обладает ударной энергией. Падение 40-миллиметровой плиты с высоты 600 мм — это мягкое событие. Если же подложить под фильтр-пресс ленту из добытой руды, получится лента, слишком мягкая, слишком толстая и слишком липкая на поверхности, а её покрытие деформируется под скребком, вместо того чтобы сопротивляться ему. Мы наблюдали, как такое сочетание за 11 месяцев разъело 10-миллиметровое покрытие до состояния ткани, при этом лезвие осталось целым, а лента пришла в негодность.
Ленточный конвейер кирпичной печи работает при температуре от 120 до 160 °C в непрерывном контакте с обожженным продуктом, и его врагом является термическое старение: резина затвердевает, трескается по линии изгиба и в конечном итоге расслаивается. Температура окружающей среды в фильтрующем здании составляет от 15 до 35 °C, поэтому термическая обработка просто не входит в технические требования. Концентрат же создает химическую проблему, поскольку остаточный коллектор, пенообразователь и известь остаются на поверхности в виде влажной пленки в течение нескольких часов. Термостойкий состав не может решить эту проблему.
| Критерии отбора, которые мы сравниваем по различным обязанностям. | Налог на перевозку крупнозернистой медной руды | Норма расхода концентрата фильтрационного осадка на заводе | Режим горячего контакта кирпичной печи с обожженной продукцией |
|---|---|---|---|
| Преобладающее напряжение в точке приложения нагрузки | Точечный удар крупной комковатой руды с острыми краями | Адгезия и скребковый сдвиг по всей поверхности покрытия. | Перегрев и истирание от горячих краев кирпича |
| Влажность перевозимого груза | Поверхностная влажность обусловлена только подавлением пыли. | В торте содержится от восьми до двенадцати процентов воды. | По сути, сухой продукт, выходящий из туннеля печи. |
| Температура, с которой фактически контактирует чехол. | Приглушенный свет с периодическим воздействием солнечных лучей на раму. | Температура окружающей среды, редко превышающая 35 °C в фильтрационном зале. | Непрерывный контакт в диапазоне температур от 120 °C до 160 °C. |
| При выполнении этой обязанности необходимо обеспечить защиту наиболее важного имущества. | Поглощение энергии при одновременном повышении устойчивости к порезам и царапинам. | Низкая поверхностная энергия при высокой твердости и плотности. | Сохраняет эластичность после длительных циклов контакта с высокими температурами. |
| Типичный сценарий отказа, если ремень выбран неправильно. | Прокол и надрез по краю слоев туши | Поврежденная обложка, засохшие валики и постоянные сбои в движении. | Затвердевшая оболочка трескается вдоль линии соединения. |
Стоит отметить один важный момент, поскольку он часто встречается в тендерах. промышленный конвейерный ремень Лента, продаваемая как универсальная лента для тяжелых условий эксплуатации, не обязательно является лентой для концентратов, даже если в технической документации указана износостойкость. Износостойкость описывает сопротивление покрытия скольжению абразивных частиц. В ней ничего не говорится о сопротивлении покрытия влажной когезивной пасте, удерживаемой подпружиненным лезвием. Это разные испытания и, что более важно, разные составы.
04Состав компаунда для покрытия: высокоплотная полимерная матрица для низкой адгезии и абразивного износа при использовании скребка.
Разделение на части — это свойство поверхности, и оно устанавливается в смесителе, а не в скребке. Обе крышки могут иметь показатель 65 по Шору А, обе проходят одинаковый тест на истирание и ведут себя совершенно по-разному под влажной коркой. Разница заключается в выборе полимера, структуре наполнителя и количестве пластификатора, остающегося на месте.
Формула, ориентированная на высвобождение, а не на твердость.
Адгезия между влажной минеральной пастой и резиной обусловлена двумя факторами: полярной составляющей поверхностной энергии и реальной площадью контакта. Резина с общей поверхностной энергией от 50 до 60 мН/м² довольно хорошо смачивает гидрофильную минеральную поверхность. Смещение полярной фракции вниз и увеличение плотности матрицы закрывают оба пути.
Плотность — это тот параметр, который покупатели часто упускают из виду. Покрытие с удельной плотностью от 1,20 до 1,32 имеет гораздо меньшую пористость с закрытыми ячейками, чем обычное покрытие с плотностью 1,10, а именно в пористости начинается капиллярное впитывание. Плотное покрытие не позволяет мелким фракциям закрепиться на поверхности, поэтому образующаяся пленка тонкая, и лезвие может поднять ее за один проход, вместо того чтобы втирать в резину.
Выбор пластификатора определяет, останется ли лента чистой в июле. Ароматические масла всплывают на поверхность при температуре от 35 до 45 °C и оставляют липкую пленку, которая притягивает мелкие частицы, как липкая ловушка для мух. Полимерные пластификаторы стоят дороже и мигрируют гораздо медленнее, и именно эта замена объясняет значительную часть жалоб на липкость ленты, которые мы расследуем. Воски против липкости — не простое решение: воск, отталкивающий осадок, также отталкивает амортизирующую смолу в месте соединения.
Твердость имеет предел. При твердости выше 70 по Шору А защитное покрытие становится хрупким в месте изгиба над небольшими шкивами, поэтому повышение сопротивления лезвиям компенсируется растрескиванием. Наш рабочий диапазон для работы с концентратом составляет от 62 до 68 по Шору А для верхнего покрытия, от 18 до 22 МПа прочности на растяжение и прочность на разрыв выше 45 кН/м.
Мы являемся завод конвейерных лент Тот, кто сам смешивает ингредиенты в Нинбо, и это имеет значение в этом деле. Состав концентрата — это серия небольших корректировок, а корректировки возможны только тогда, когда состав находится под вашим собственным контролем. Купите резиновый конвейерный ремень Пройдя через три торговых уровня, никто не сможет сказать, какой именно пластификатор в нем содержится, не говоря уже о том, чтобы его заменить, когда торт начнет прилипать.
05Конструкция каркаса: многослойная эпоксидная ткань и поперечная жесткость для поддержки желоба.
Концентрат плотный, а плотный материал оказывает на ленту такое воздействие, которого не оказывает легкий сыпучий материал. При расходе от 1,8 до 2,2 т/м³ желоб под углом 35 градусов, по которому перемещается 300 мм осадка по ленте шириной 1200 мм, обеспечивает скорость около 1400 т/ч при 2,5 м/с. Это огромная масса на метр, и создаваемое ею натяжение должно передаваться по ленте, а не по резине.
Почему EP, а не NN, и какое значение поперечной жесткости следует приобрести?
Полиэстеровая основа с нейлоновым утком растягивается примерно вдвое меньше, чем полностью нейлоновая основа под той же нагрузкой. На 300-метровом конвейере эта разница определяет, потребуется ли натяжение ленты на 1,2 м под действием силы тяжести или на 2,5 м, и как часто лента будет подтягиваться в течение первых шести месяцев. Низкое удлинение также защищает место соединения, поскольку лента, которая смещается на 1,5% под нагрузкой, продолжает работать с соединением таким образом, для которого ступенчатые края никогда не были рассчитаны.
Поперечная жесткость — это показатель, который никто не рассчитывает. Жалюзи под углом 45 градусов на ленте шириной 1200 мм резко загибают края, и если ткань слишком мягкая, лента задевает ролики, края колышутся, и мелкие частицы попадают под них. Слишком жесткая ткань так же плоха: каркас отрывается от центрального ролика в месте перехода, образуется зазор между ворсом и начинается цикл осыпания с участка 02. Мы стремимся к переходу шириной в 1,5–2 раза превышающей ширину ленты.
Количество слоев определяется натяжением, а не привычкой. Лента шириной 1200 мм при рабочем натяжении 900 Н/мм комфортно работает с четырьмя слоями EP 250 и на грани комфорта с тремя слоями EP 315, если учесть реалистичный запас прочности и место соединения. Что касается рам, то они производятся из... Производитель оборудования, поставляющий конвейерные комплекты OEM-производителям.Мы ориентируемся на диаметры шкивов, а не на каталог, поскольку приводной шкив диаметром 500 мм и трехслойный ремень из стали EP 315 заметно сокращают срок службы ремня.
| Ширина ленты при расчетной производительности | Количество слоев в зависимости от класса ткани | Рекомендуемая нами толщина верхней крышки | Угол желоба в зависимости от расстояния между направляющими роликами. | Обычно такая конструкция размещается на заводе. |
|---|---|---|---|---|
| Восемьсот миллиметров, производительностью 350 т/ч. | Три сбалансированных слоя каркаса из ткани EP 200 | Шесть миллиметров, восемь под давлением | Угол в тридцать пять градусов при расстоянии между роликами 1200 мм. | Небольшие фильтрационные здания и опытные технологические схемы. |
| Толщина в тысячу миллиметров, производительностью 700 т/ч. | Четыре плотных слоя армирующей ткани EP 250 | Восемь миллиметров по всей длине | Угол в тридцать пять градусов при расстоянии между роликами 1200 мм. | Типичная нагрузка на разгрузочный пресс обогатительной фабрики среднего размера |
| Одна тысяча двести миллиметров при 1200 т/ч | Четыре слоя высокопрочной ткани EP 315 в качестве армирующего материала. | Восемь миллиметров с нижней стороной шесть миллиметров | Угол 45 градусов при расстоянии между роликами 1000 мм. | Главный конвейер завода и подающие ленты для отгрузки |
| Одна тысяча четыреста миллиметров при 1800 т/ч | Пять слоев усиленной ткани EP 315 повышенной прочности | Восемь миллиметров с нижней стороной шесть миллиметров | Угол 45 градусов при расстоянии между роликами 1000 мм. | Портовые терминалы с боновыми заграждениями и магистральными трубопроводами для перевозки больших грузов. |
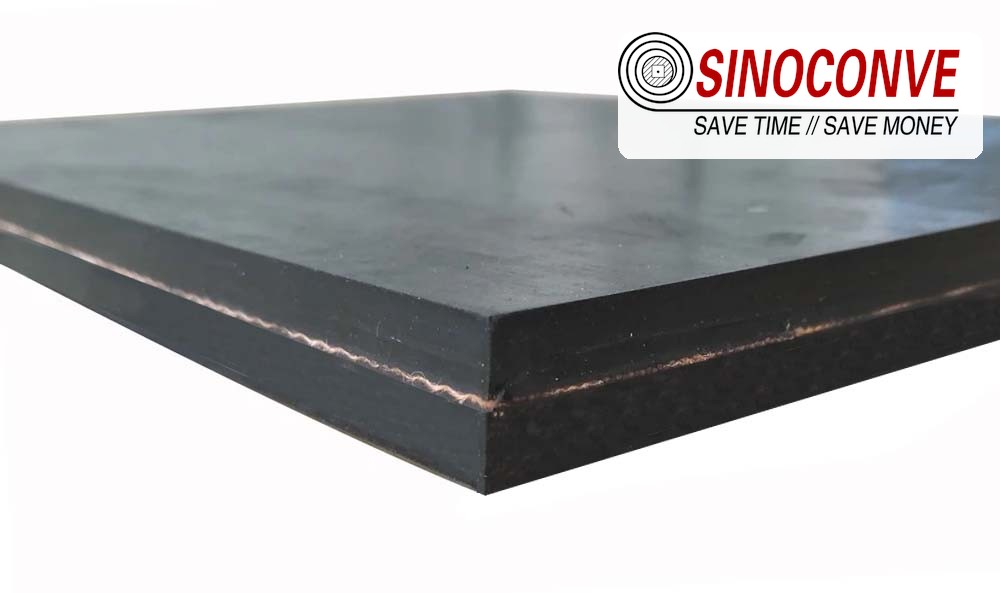
Разрез четырехслойной конструкции из электропорошка: плотное верхнее покрытие служит поверхностью для отделения материала, а тканевые ступеньки воспринимают натяжение, создаваемое массой материала.
Покупатели, объединяющие три завода и терминал в рамках одного рамочного соглашения, как правило, обращаются к нам за следующими услугами: оптовая продажа конвейерных лент При единой спецификации стандартизация приносит свои плоды. Единая конструкция слоя и покрытия на всех площадках означает один комплект для соединения, один тип лезвия и одну стратегию использования запасных рулонов вместо четырех.
06Конструкция системы защиты и очистки возвратной ленты: первичные/вторичные скребки, спиральные возвратные ролики и моечные камеры.
Очистка концентрата представляет собой трехступенчатую систему, и она выходит из строя, если отсутствует хотя бы одна из ступеней. Пресс, использующий только первичный нож, поддерживает в надлежащем состоянии только несущую сторону, оставляя обратную нить грязной. Пресс, использующий два ножа, но без промывочного ящика, поддерживает чистоту покрытия до тех пор, пока соли не кристаллизуются в канавках.
Две ступени скребкового механизма и моечная камера, которая должна следовать за ними.
Основной механизм расположен на головном шкиве, где ремень еще круглый, обычно между 2 и 3 часами, с полиуретановым лезвием, имеющим твердость по Шору А от 60 до 80 и натяжение от 20 до 40 Н на 100 мм. Он удаляет от 70% до 85% рыхлой пленки. Большее натяжение не улучшает качество очистки; оно изнашивает лезвие и нагревает наконечник.
Вторичный резец — это другой инструмент. Он располагается в положении от 4 до 5 часов, где лента начинает сплющиваться, имеет твердосплавный или керамический наконечник под углом атаки от 15 до 20 градусов и усилием от 25 до 50 Н на 100 мм, и определяет величину зазора. Это также лезвие, которое затачивает крышки, если оно установлено слишком жестко или работает с поврежденным наконечником. Оба лезвия нуждаются в механическом упоре, чтобы наконечник не мог быть перегружен, а на 8-миллиметровой крышке мы устанавливаем величину зазора вторичного резца на уровне 1–2 мм.
Вода — единственное, что надежно удаляет содержащую соли пленку, остающуюся после обработки двумя лопастями. Моечная камера с двумя или тремя веерными форсунками под давлением от 3 до 5 бар, установленная непосредственно за головным шкивом, снижает обратный вынос на ленточном конвейере для концентрата еще на 60–80%. Недостатки всегда связаны с водой в туннеле, водой на полу и водным балансом на предприятии. Первые две проблемы — это проблемы герметичности, которые решаются с помощью поддона из нержавеющей стали, прижимного ролика и слива. Третья проблема — ложная, поскольку промывочная вода может возвращаться в поток сгустителя и уносить с собой твердые частицы.
Возвращайте ролики, которые осыпаются вместо того, чтобы собирать.
В данном случае по умолчанию используются спиральные возвратные ролики. Спираль проталкивает мелкие частицы к концам, а не позволяет им плотно прилегать к гладкой поверхности, и поддерживает постоянный эффективный диаметр по всей длине ролика. Резиновые дисковые возвратные ролики работают по тому же принципу и более бережно относятся к покрытию, которое и без того тонкое по краям.
Самоцентрирующиеся возвратные ролики помогают, но они лишь корректируют ситуацию, а не решают проблему. Тренировочный ролик, борющийся с засохшим ремнем, просто сильнее прижимает ленту к конструкции. Сначала устраните засорение. Наше примечание по поводу Решения для обратной транспортировки липких сыпучих материалов с помощью конвейеров Здесь мы не можем подробно рассмотреть вопрос компоновки.
Одна из конфигураций полностью исключает возможность очистки: шевронный профиль. Профилированная крышка приподнимает лезвие над поверхностью, благодаря чему углубления между ребрами остаются заполненными, а ребра удерживают налет, как расческа. Если вы... распределитель конвейерных лент При поставках на предприятия по переработке минерального сырья ожидайте запросов на наклонные перевалочные устройства и посоветуйте использовать промывочный бункер или систему с двойной обратной подачей, поскольку одних только лопастей недостаточно.
Заметка от наших инженеров с места событий: На терминале в Юго-Восточной Азии на одной стреле использовались две вспомогательные лопаты, и при этом происходила потеря продукта за борт. Сами лопаты работали исправно. Обе были установлены на одном натяжном рычаге, поэтому по мере износа верхней части ленты рычаг вращался, и давление на кончики лопаты в середине становилось нулевым. Разделение лопаты на три независимо подпружиненных сегмента позволило сократить потери продукта с 260 г/м² до 55 г/м² за одну смену.
Если на предприятии уже пробовали использовать лезвия и ролики, а обратный жгут по-прежнему теряет форму, воспользуйтесь нашим руководством. Методы очистки конвейерных лент и случаи, когда скребки неэффективны. Стоит прочитать это перед покупкой лезвия третьего типа.
07Аудит технического обслуживания горнодобывающего предприятия: испытания на вес переносимых частиц, проверка натяжения скребков и пороговые значения сноса частиц.
Тест на взвешивание остатков продукции, который мы требуем проводить на каждом предприятии.
Выберите чистый участок возвратной нити примерно в 5 м позади головного шкива. Положите на покрытие шаблон размером 300 на 300 мм, соскребите все содержимое в предварительно взвешенный пакет с помощью шпателя и взвесьте на кухонных весах. Разделите граммы на 0,09, чтобы получить граммы на квадратный метр.
Наши ограничения просты. Показатель менее 50 г/м2 означает, что лента очищается должным образом. При показателе от 50 до 150 г/м2 требуется регулировка натяжения в этом месяце. При показателе более 150 г/м2 где-то происходит формирование оболочки ролика, независимо от того, заметил ли это кто-нибудь. Проводите тест в одном и том же месте каждый месяц, потому что тенденция важнее показаний, и проводите его дважды в первый раз: один раз перед сменой и один раз через четыре часа после начала смены.
Натяжение скребка, смещение следа и журнал соединений
Закрепите пружинный балансир на рычаге лезвия, снимите его с ремня на заданное расстояние и сравните усилие с таблицей натяжения, а не с тем, до какого значения его затянул предыдущий слесарь. Мы обнаруживаем больше недонатянутых вторичных лезвий, чем перенатянутых, обычно после замены лезвия. Износ лезвия также имеет жесткий предел: полиуретановое первичное лезвие, потерявшее высоту на 8-10 мм, или твердосплавный наконечник с зазубриной глубже 1 мм, изношено, а изношенное лезвие меняет угол атаки и полирует канавку до образования единой полосы покрытия.
Для контроля точности отслеживания измерьте расстояние от края ленты до фиксированной точки отсчета в хвостовой, средней и головной частях, при загруженной ленте. Смещение на 25 мм на протяжении 30 м — это начальный уровень регулировки; при меньшем смещении большинство лент следуют за нагрузкой и возвращаются в исходное положение, когда желоб центрируется. Регулируйте направляющий ролик не более чем на 20 мм за проход и дайте ленте пройти три оборота, прежде чем снова коснуться его. Регистрируйте место соединения в том же проходе, поскольку смещение на 5 мм или мягкое место при проверке на герметичность означает, что в соединение попадает вода, а в данном случае это приводит к обрыву соединения и остановке оборудования.
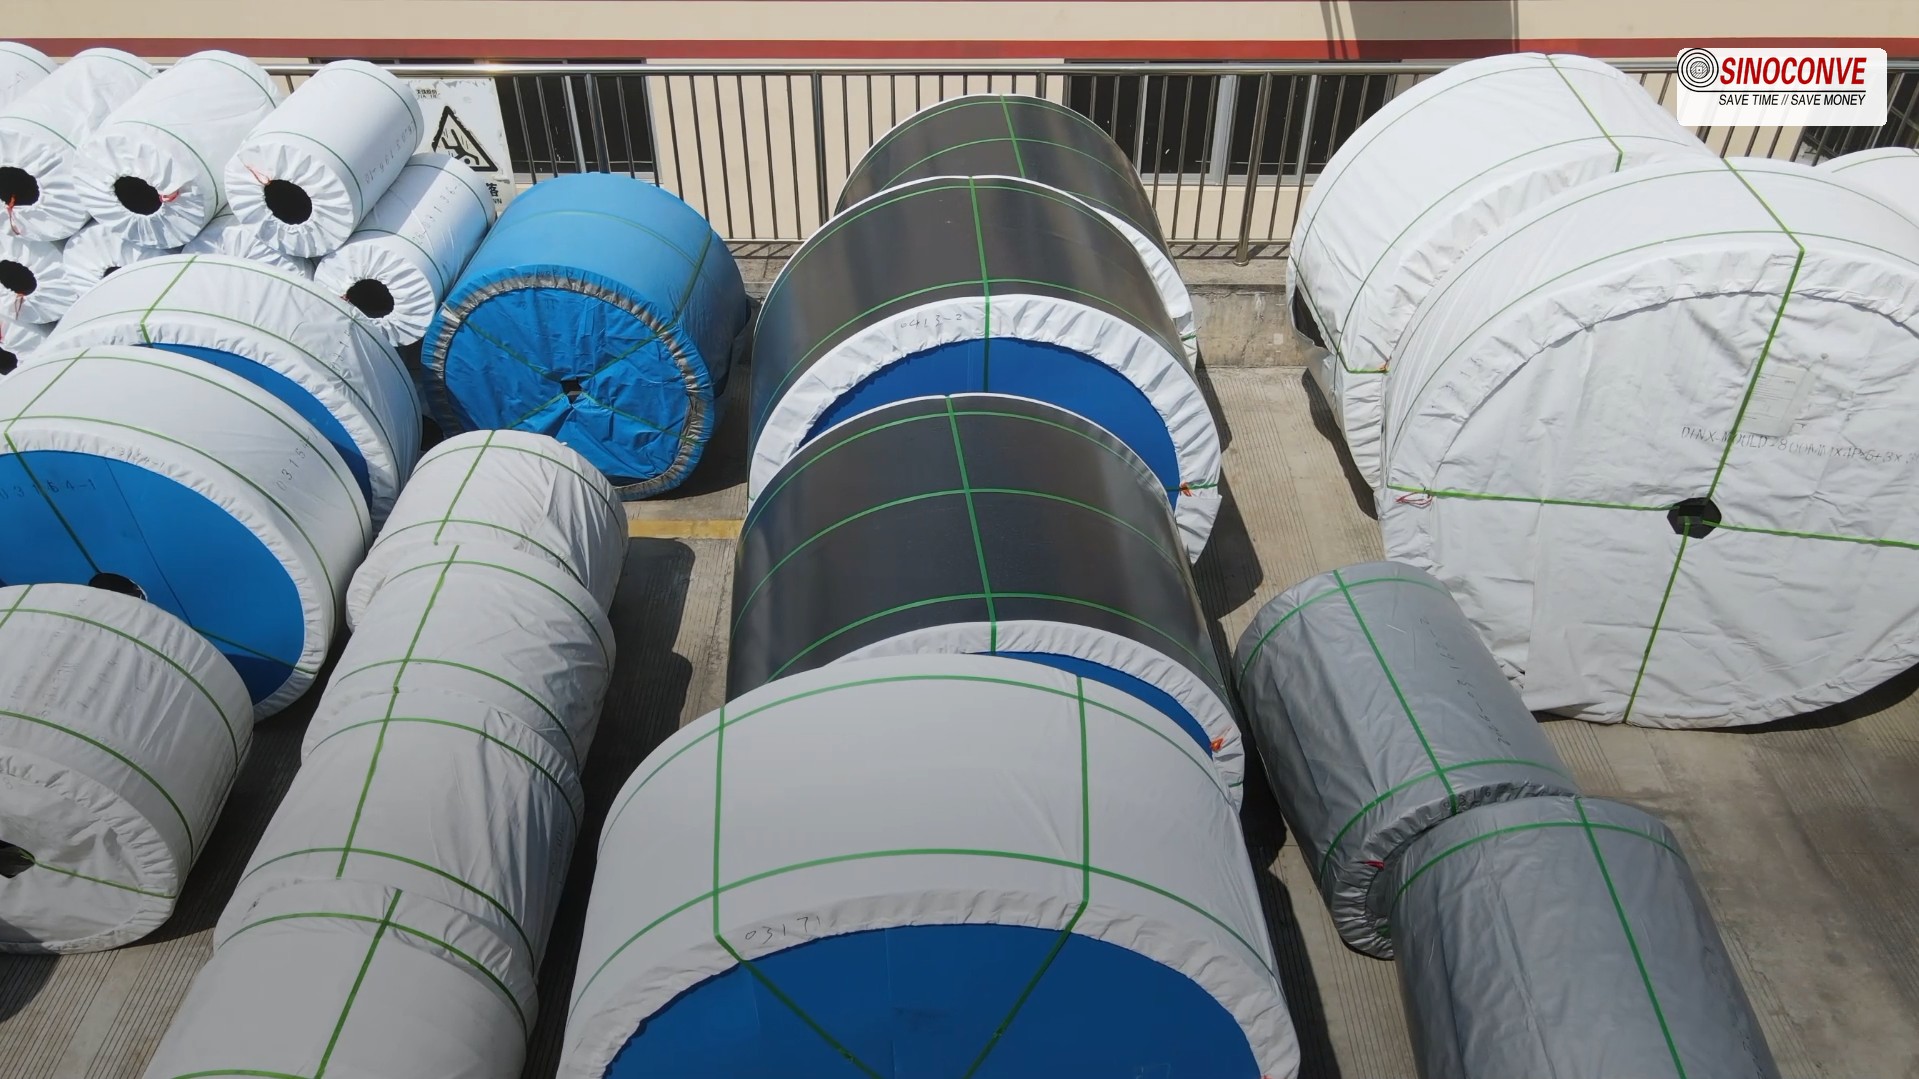
Готовые рулоны на нашей отгрузочной площадке, каждый из которых маркируется указанием класса покрытия, толщины слоев и инструкций по соединению, прежде чем отправиться на горнодобывающую фабрику.

08Часто задаваемые вопросы о конвейерных лентах для медного концентрата
Почему медный концентрат прилипает к ленте, в отличие от медной руды?
Площадь поверхности и химический состав. Концентрат измельчают до степени высвобождения, при которой 70–85% частиц просеиваются через сито с размером ячейки 200 меш, и каждая частица по-прежнему покрыта собирающей пленкой, предназначенной для придания минеральным поверхностям водоотталкивающих и воздухопритягивающих свойств. При влажности от 8% до 12% эти пленки образуют капиллярные мостики к резине. Крупнозернистая руда имеет те же минералы, но в тысячу раз меньшую площадь поверхности при той же массе, поэтому та же вода не оказывает никакого воздействия.
Справится ли износостойкая лента с фильтрационным осадком?
Само по себе это не так. Износостойкость измеряется по скользящей абразивной массе и ничего не говорит об адгезии или о том, как покрытие ведет себя под нагрузкой лезвия. Мы видели, как покрытия с высокой износостойкостью покрывались налетом через неделю, потому что состав был мягким и содержал много масла.
Наши скребки прорезали крышку за несколько месяцев. В чем вероятная причина?
Практически всегда давление на лезвие сочетается с использованием слишком мягкой для данной работы крышки. Проверьте три момента в указанном порядке. Во-первых, вторичное сопротивление лезвия, которое должно составлять от 1 до 2 мм, а не 5. Во-вторых, состояние кончика, поскольку одна поврежденная твердосплавная вставка сама по себе прорежет канавку. В-третьих, твердость крышки, поскольку крышка с твердостью 55 по Шору А прогибается под кончиком, и лезвие скользит в постоянном углублении, которое с каждой неделей становится все глубже.
Как предотвратить образование комков на возвратных роликах из-за попадания остатков материала внутрь изделия?
Удаляйте пленку до того, как она высохнет, а не после. На практике это означает правильное натяжение вторичного лезвия, промывочный бокс, если это позволяет водный баланс установки, спиральные возвратные ролики, чтобы попавший материал не мог уплотниться в гладкую оболочку, и резиновый V-образный плуг перед хвостовым шкивом. Очистка роликов скребком — бесполезная затея; материал затвердевает сильнее, чем оболочка ролика, в течение смены.
Помогает ли шевронная или рифленая лента при подъеме из здания фильтра?
Это помогает материалу оставаться на наклонной поверхности, но значительно затрудняет очистку, поскольку профиль приподнимает лезвие над крышкой и задерживает нагар в углублениях. Если наклон меньше 18 градусов, гладкая крышка с правильно спроектированной юбкой обычно превосходит профиль в этом случае. При более высоком угле наклона обратитесь к Chevron и заложите в бюджет моечную камеру с самого начала.
Какой конвейерный ремень следует выбрать для производительности фильтрации 1200 т/ч?
По умолчанию используется четырехслойный каркас из стали EP 315 шириной 1200 мм, верхнее покрытие толщиной 8 мм с твердостью по Шору А от 62 до 68 на плотном низкоадгезионном компаунде, нижняя сторона толщиной 6 мм, желобчатая структура под углом 45 градусов и трехступенчатая система очистки. Перед принятием решения проверьте расчет натяжения, сопоставив его с фактическими расстояниями между центрами и высотой подъема, поскольку 1200 т/ч на 60-метровом конвейере и 1200 т/ч на 400-метровом конвейере — это разные вещи.
Сопутствующие товары, которые могут вам понадобиться
- Ленточные конвейеры EP для транспортировки туш животных при высоком натяжении концентрата.
- Износостойкие резиновые покрытия для влажных липких минералов.
- Возвратные и желобчатые ролики с герметичными подшипниковыми корпусами
- Полный заводской каталог ремней, роликов и приводов.
Похожие записи в блоге
- Выбор конвейерной ленты для транспортировки медной руды из рудного месторождения
- Конвейерные ленты для кирпичных печей, предназначенные для работы в условиях горячего контакта.
- Решения для конвейерной транспортировки липких сыпучих материалов
- Методы очистки конвейерных лент и причины выхода из строя скребков.