コンベア クリーニング システムは、ハードウェアによって定義されるずっと前に、その境界によって定義されます。排出プーリーで材料がベルトから離れるラインを引き、そのラインを戻りストランドに沿って移動ポイントを通過させ、回収された材料が最終的にビン、脱水装置、またはポンプサンプに到達する場所で停止します。最初にこれを行うと、コンポーネントの引数のほとんどが自動的に解決されます。これをスキップすると、ブレード同士が衝突し、スラリーが問題領域から次の領域に押し出され、メンテナンス スタッフが静かにクリーニング ステーションにまったく関与しなくなります。
当社は寧波で 30 年以上にわたり、プレスベルトや組立ローラー、スクレーパー、加硫装置を製造してきました。採石場、セメント、港湾のオペレーターからの電話は、部品番号で始まることはほとんどありません。それらは症状を伴って開きます。テールプーリーの下に山が増え、クリーナーを追加した後ベルトが追従しなくなり、シフトごとに排水ポンプが作動します。こうした呼び出しの 10 回のうち 9 回は、コンポーネントの問題ではなくスコープの問題であることが判明します。そのため、このページはブレードのジオメトリではなく、境界、インターフェイス、購入基準を中心に構築されています。

サブシステムは、2 つのハード リミットの間にあるすべてのものと考えてください。上流限界は、ベルトが負荷を解放する瞬間であり、通常は排出プーリーですが、スタッカーまたはシャトル コンベアではトリッパーまたはプラウである場合があります。下流限界とは、回収した材料がプロセスの流れに戻されるか、ビンに落とされるか、脱水装置に渡されるポイントです。これら 2 つの制限の間にあるものはすべてクリーニング範囲に属し、1 つのパッケージとして設計する必要があります。外側にあるものはすべて他人のものであり、その境界線を守ることが、ささやかな改修が計画外の資本プロジェクトに変わることを防ぐのです。
01クリーニング サブシステムの範囲を 1 つのパッケージにする必要がある理由
ほとんどの工場は今でもベアリングを購入するのと同じように、検査官が何かを報告するたびに一度に 1 項目ずつ洗浄用のハードウェアを購入しています。このアプローチは、短い搬送コンベアではまったく問題なく機能しますが、約 200 m を超えるものや、含水率が約 8% を超える材料を搬送するものでは機能しません。コンポーネントの弱さが原因で崩壊が発生することはほとんどありません。これは、それぞれが適切に機能し、お互いを弱体化させる 2 つのコンポーネントによって引き起こされます。教科書の例では、プライマリのすぐ後ろに取り付けられたセカンダリ クリーナーが、プライマリがカバーに押し付けたばかりの平らなフィルムと同じものをこすってしまいます。
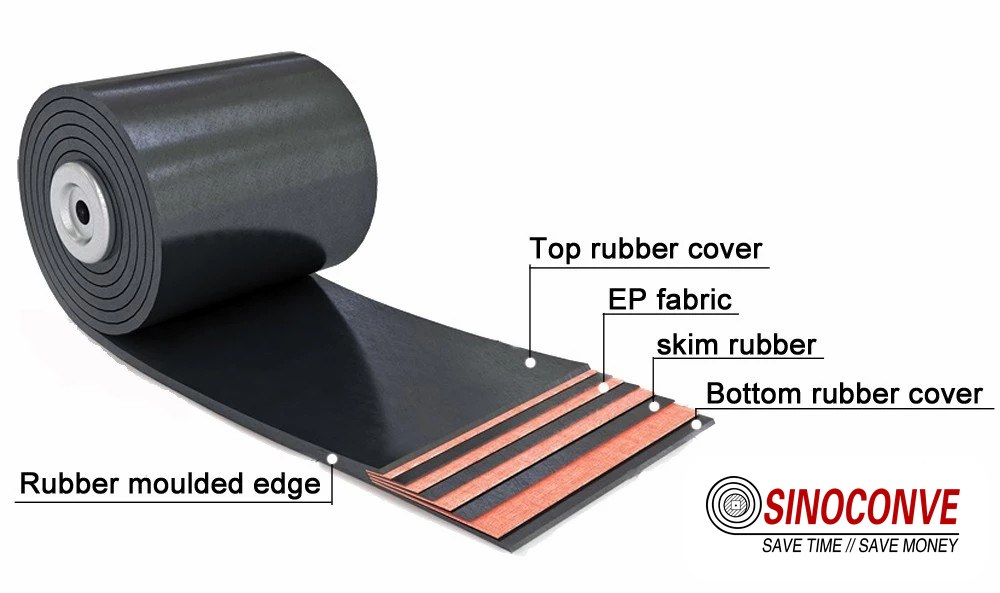
ベルトの選択もこの境界内にあり、購入者はそれを忘れてしまうことがよくあります。 コンベヤ ベルト メーカー では、2 mm から 12 mm までのカバーをプレスしており、リン酸塩スラリーを 3 年間放置した後の 4 mm のカバーがどのようになるかを正確に知ることができます。必要以上に薄すぎるカバーは、ブレードが磨耗するずっと前にスクレーパーの圧力で変形してしまいます。一方、不必要に厚いカバーは、単に細かい粉がより多くのゴムに引っかかる原因となります。どちらの結果も注文書には表示されませんが、両方とも最初の四半期の清掃で表示されます。
適切に範囲を定めた境界によって得られる 2 つ目のものは、誠実な部品表です。同じ出典がコンベア ベルトのサプライヤーであり、ローラーとクリーニング ハードウェアも供給しているため、リターン ストランドは 4 本ではなく 1 本の線として表示され、プロジェクトの誰もインターフェイスが他人の問題だと主張することはできません。
私たちの経験では、インターフェイスの引数によって 2 週間のインストールが 2 か月のインストールに変わるため、明確さには個々のアイテムの割引以上の価値があります。
02システム境界と実際にそれを決定するインターフェイス
4 つのインターフェイスはサブシステムが実行されるかどうかを制御し、一般的なプロジェクトでは、それぞれのインターフェイスが異なる図面によって所有されます。これらの図面が個別に発行される場合、クリーニング スコープは、通常、最後に取り付けられるアイテムであり、最初に問題となるアイテムであるため、累積されたあらゆる許容誤差を吸収します。私たちは 4 つすべてを 1 回の会議で検討するよう依頼し、ベルト、ローラー、構造データを持参します。なぜなら、鉄鋼が地面に着地するまでに、議論はすでに 3 か月前から行われているからです。
ロード ポイント、シュート、スカート ボード
シュートとそのスカート ボードは、洗浄サブシステムが耐えなければならない条件を設定します。適切なゴムシールで閉じられた約 20 ~ 30 mm のスカートのギャップは、負荷を中心に保ち、清掃装置の作業領域に緩んだ物質が入らないようにします。一方、1,200 mm のベルトの 60 mm のギャップでは、シフト全体にわたって微粉がスカートを越えてプライマリ ブレードの下に継続的に供給されます。スカートの底部が開いている場合、ブレードをいくら押してもその下に形成されたパイルを修正することはできません。工学的に正しい答えは、漏れを追跡するために 2 番目のクリーナーを追加するのではなく、スカートを閉じることです。
リターンストランド、アイドラー、放電エンドポイント
戻り鎖は、上流で起こったすべての結果を運びます。アライメントがずれた返品アイドラーはベルトを傾けてブレードの接触角を変化させるため、単一コンポーネントのサイズを決定する前にローラーのアライメントとベアリングの状態を検査します。約 3.5 m/s より速い速度で走行する 1,400 mm のベルトでは、1 つのリターン ローラーが固着すると、ベルトが局所的に数ミリメートル持ち上げられ、ブレードの下に隙間が開いてしまい、バネ張力では閉じることができなくなります。専用の産業用コンベヤ ベルトのジョイントとキャンバーのレビューは、一般に、その基礎が修正されるまで確実に洗浄することはできません。
放電終点は同じ境界面の 3 番目の面であり、図面から完全に省略されることが最も多い面です。サブシステムが回復するものは何であれ、定義された容量と定義された除去ルートを持つ場所に到達する必要があります。そのエンドポイントが排水溜めの場合、土木工事は通常そうではないとしても、その容積、ポンプの役割、および清掃アクセスはすべて清掃範囲に属します。
バケツに見合った大きさのサンプを開けてみたところ、シフトごとに 1 トン近くの固形物が入っていることがわかりました。これは動作の問題ではなく、設計上の欠陥です。適切に位置合わせされた一連のコンベヤ ローラー アセンブリは、これを正しく行う上流半分であり、現場の材料プロファイルは機器と同じくらい重要です。そのため、同じ配置でも採石場と採掘回路は港よりも優れています。
03コンポーネントの組み合わせマトリックス: どのハードウェアがどのゾーンをカバーするか
コンポーネント ファミリは交換可能ではないため、試運転に関する議論で負ける最も早い方法は、価格だけを理由にコンポーネント ファミリを別のコンポーネントと交換することです。プラウとプライマリ スクレーパは両方とも同じベルトから材料を除去しますが、それらは異なるゾーンで動作し、異なる材料に耐え、異なる方法で故障します。以下のマトリックスは、現場でのミーティングに持ち込むバージョンです。これは、ショッピング リストではなく、意図的に一連の条件として書かれています。問題は、抽象的にどのコンポーネントが最適であるかではなく、どの組み合わせが重複することなくストランド全体をカバーするかということでは決してないからです。
引き継ぎの連鎖としてマトリックスを読む
テーブルを下に向かって進めていくと、一連のハンドオフを実際に読んでいることになります。各デバイスは、前のデバイスが残した物質を受け取り、保持できないものを渡します。その残留物が次のデバイスが処理できるほど十分に小さい場合、サブシステムは健全です。 2 つの列が同じゾーンを要求すると不安定になります。これは、二次クリーナーが独自のブラケットにずらして配置されるのではなく、一次クリーナーの取り付けアームにボルトで固定されている場合や、プラウがスプレーバーの真下に置かれ、水が緩んだばかりの材料を受け取る場合に起こります。組み合わせの決定は、機器リストではなく、常にそのカバーするゾーンに対して記録する必要があります。
<テーブルスタイル="幅: 100%; ボーダー崩壊: 崩壊; 背景: #ffffff; ボーダー: 1px ソリッド #e2e8f0;"> <本体>この表を現場で適用するときは、常に 2 つのルールが除外されます。 1 つ目は、ゴム製コンベア ベルトは、柔らかく伸びの高いカバーが付いているため、スクレーパーにわずかに張力がかかりすぎても数週間は耐えられますが、その後突然故障するため、ハードウェアではなくベルトに張力を設定する必要があります。 2 つ目は、すでに別のコンポーネントによってカバーされているゾーンにコンポーネントを追加することは、ほとんど中立的ではないということです。除去率が一時的に 2 倍になるか、新しい摩耗経路が作成されます。2 番目の結果の方がはるかに一般的です。
04一次スクレーパーと二次スクレーパー: 作業の様子分割
1 つのブレードで、乾燥した自由流動性の材料が残したもののほとんどを除去します。残留物がパン粉ではなくコーティングのように動作し始めた瞬間に、2 つの段階の価値が生まれます。 2 つの間の分割はゾーンと粒子サイズの分割であり、品質の階層ではありません。一次ステージは、荷物がまだベルトから離れている間にベルトに接触し、バルクを処理します。第 2 ステージは少し遅れてベルトに到達し、第 1 ステージで保持できなかったものに対処します。 2 番目のブレードを最初のブレードのアップグレードとして扱う購入者は、通常、2 回の支払いで 1 つのゾーンをカバーすることになります。
一次段階の責任はどこで終了するか
第 1 段階では、緩みのないベルトを引き渡しますが、湿気が必ずしも含まれていない必要があり、その引き渡し点が実際の境界となります。プライマリが通過した後もまだ付着しているものは、定義上、セカンダリ ステージのゾーン、またはセカンダリに続くゾーンにあります。プラントがプライマリのパフォーマンスが低下していると報告した場合、通常、最初に疑問になるのは、その時点のベルトが本当に濡れているかどうかです。これは、水の膜を持つゴム製カバーは、乾いた粉塵層を持つゴム製カバーとは異なる動作をするためです。
ここでは、ドライブ側の機器も関係します。洗浄ステーションがクラッシャー ドライブとフレームを共有しているラインでは、ベルトとプーリーの状態が一緒に管理される傾向があり、 伝動ベルトのメーカーの仕様を同じ保守計画に含めます。
ブレード圧力が仕様に含まれる場所
ブレード圧力はインターフェース パラメータであり、クリーニング サブシステムがベルト、プーリー、構造に伝達する負荷であるため、仕様書に 1 つとして記述する必要があります。ポリウレタン チップのデフォルトの作業バンドは、ベルト幅 100 mm あたりおよそ 20 ~ 40 N であり、この数値はカタログ ページから選択するのではなく、カバーの硬度と照らし合わせて確認する必要があります。
バンドの上部にある 60 ショア A カバーを押すと、ゴムが磨かれます。同じブレードをバンドの底部に研磨骨材の作業にセットすると、残留物が残るだけです。圧力数値、カバー グレード、および期待寿命は、データシートの同じ行に属します。
05サブシステム内のリターン ストランド クリーナーが配置される場所
リターンストランドでは、洗浄が単一のステーションではなくなり、一連のステーションになります。これは、排出プーリーから逃れた材料がテールに到達するまでに機械の長さを移動できるためです。私たちの境界内では、戻り鎖は輸送の問題として扱われます。つまり、そこに何が到着するか、どれだけの量が到着するか、そしてどのデバイスが最後の数グラムを担当するかということです。各ユニットの取り付け場所や誤動作時の診断方法など、その機器の詳細な形状については、リターン サイド ベルトのクリーニングについては、ここで繰り返すのではなく参照します。
設計段階で重要なのは受け渡しです。排出ステーションは、残りの負荷が十分に小さく、後端装置が 2 番目の処理ステップなしでベルトを処理できるようにベルトを搬送する必要があります。ハンドオーバーがシフトごとにキログラムではなく数十グラムで測定される場合、通常は軽量で安価な構成で十分です。購入者が複数のコンベヤー プロジェクトを 1 つの注文に統合する場合、返品ストランドにはコンベヤ ベルトの卸売に関する問い合わせは、コンベヤが追加されるたびに独自のステーション チェーンが追加されるため、最も急速に増加する傾向があります。
06媒体の選択: 水、空気、またはその両方
サブシステムで水、圧縮空気を使用するか、まったく使用しないかは、洗浄ステーション自体をはるかに超えた影響を伴う境界決定です。水はプロセスに排水、腐食、湿った負荷をもたらします。空気は粉塵、騒音、電力消費をもたらします。どちらも行わない場合、残留物が生じますので、これを許容し、管理する必要があります。 3 つのルートはランク付けされていません。私たちがよく見る間違いは、実際にはシュートの問題だったキャリーバックの問題を解決するために洗浄ステージを追加したプラントが、その代わりに排出の問題を引き起こしていることに気づくことです。
スプレーを取り付ける前に適用する決定ルール
私たちのルールは単純です。材料が乾燥粉末または自由に流動する鉱物であり、ベルトをステーションから乾燥させたままにしなければならない場合、空気が優先され、テーブル上に水が付着しません。材料が粘着性の鉱物スラリーであり、粉塵管理が美的義務ではなく法的義務である場合、水が優先されますが、それは境界が排出エンドポイントを含むように拡張されている場合に限られます。これら 2 つのケースの中では、機械的な除去が通常最も安価な解決策であり、下流で新たな問題が発生する可能性が最も低い方法です。ノズル レイアウトや水の消費量など、洗浄オプションの背後にあるエンジニアリングの詳細は、専用のスプレー洗浄の記事;ここでは、媒体がスコープに入るかどうかだけを決定します。
同じ決定には商業的な側面もあります。濡れたサブシステムによって、どのベルトを購入するかが変わります。標準的な黒いカバーと軽量で洗える表面のどちらを選択するかは、コンベア ベルト ディストリビュータ。傾斜したセクションでは、水のルートとプロファイルのルートが頻繁に衝突します。これは、傾斜した材料を保持する表面には、スプレーしたばかりの水も保持されるためです。
07ブラシ ローラーと振動装置: 新たな問題紹介
ブラシ ローラーや振動装置は、ブレードがまったく購入できない材料に適しています。これは通常、はさみではなく、繊維、軽い破片、または粘土を汚すものを意味します。どちらも単にベルトから材料を除去するのではなく、ベルト周囲の環境を変化させるため、これらが最初に選択されることはほとんどなく、無料になることもほとんどありません。ブラシがほこりや繊維を空中に飛ばし、振動ユニットがすでに沈殿した物質を再懸濁させます。どちらの影響も境界内のどこかで吸収される必要があり、デザイン内でそれらを吸収するものがない場合、クリーニング サブシステムは問題を解決するのではなく、問題を移動させたことになります。
ブラシや振動ステーションが下流で何を変える
下流の結果は、ほぼ常に囲い込みの問題です。ブラシが取り付けられると、以前はリターンストランドに付着していた微細な塵が空中に浮遊し、ステーションのすぐ後ろにあるアイドラーベアリングがそれを支払うコンポーネントになります。密封されたデザインはまさにこの位置でコストを獲得しており、シールされたコンベア ローラー オプション。
振動装置には別のペナルティが伴います。ベルトにかかるエネルギーが両方向に伝わるためです。また、振動装置の減衰が不十分な場合は、数メートル以内のあらゆる構造物の留め具が緩んでしまいます。どちらのファミリーも、エンクロージャと減衰を同じ範囲で指定する必要があり、粉塵に関する苦情が届いてから後付けで追加するのではありません。この 1 つの規律こそが、機能するクリーニング サブシステムと、偶然フレームを共有するデバイスの集合を区別するものであり、 それは私たちがコンベヤ ベルト工場のフロア。
08システムの境界を移動する設計上の制約
7 つの変数によって境界をどこまで伸ばさなければならないかが決まります。それぞれの変数は特定の点を超えると調整の質問ではなくなり、範囲の質問になるため、表にする価値があります。速度と幅によって、ハードウェアの機械的限界が決まります。機械的除去だけで効果が期待できるかどうかは、水分と粘着性によって決まります。描いたデザインが実際に存在する環境に設置、調整、信頼できるかどうかは、空間、水、塵、温度によって決まります。下の表は、私たちが内側で計画している封筒であり、最後の列は、プロジェクトがその外側にある場合の正直な答えです。
私たちが計画する封筒の中身
<テーブルスタイル="幅: 100%; ボーダー崩壊: 崩壊; 背景: #ffffff; ボーダー: 1px ソリッド #e2e8f0;"> <本体>空間と温度が最初に影響する場所
スペースと温度は、再設計を強いられることが最も多い 2 つの制約であり、プロジェクトの両端に影響を与えます。 400 mm のアクセス要件がシュートの補強材と衝突することが判明した場合、ディテール作成中にスペースが食い込んでしまい、シュートを移動するよりもブラケットを移動する方がはるかに安価になります。その後、指定されたポリウレタンのチップが柔らかくなり始め、冬に完璧に処理された清掃ステーションの作業中に残留物が残り始めると、温度が急激に変化します。
ホットプロセス ラインでは、プロセス温度ではなくステーションでの実際の表面温度を尋ねます。これは、120 度でキルンから出たベルトは、洗浄ハードウェアに到達するまでに 70 度または 80 度に低下することが多いためです。同じフレームが補助装置を駆動する場合、熱への曝露が共通の問題となり、ドライブの V ベルト メーカー データは、通常、温度の影響が最初に現れる場所です。
09このページが他のクリーニング ガイドと連携する方法
クリーニングについてはすでに 4 ページを公開していますが、この 5 ページ目は境界を定義していないため存在します。改めて説明するのではなく、顧客がクエリを送信するときに実際に適用する分割をここに示します。これにより、全員が 1 週間分のメールを節約できるからです。
5 ページにわたる分業
4 つのうちの 1 つ目、洗浄方法とスケジュールでは、そもそも機械洗浄が適切な解決策であるかどうかについて答え、スクレーパーが単純に機能しないケースについても説明します。これは、機器を決定する前に読むべきページであり、意図的にシステム アーキテクチャの手前で止まっています。 2 つ目は、スプレー洗浄では、ノズルの選択、水の消費量、洗浄ボックスのレイアウトにまで踏み込みます。これはまさにここでは除外する詳細です。私たちは水を、媒体が範囲に属するかどうかの境界決定としてのみ扱います。
3 ページ目、戻り側ベルトのクリーニングは、取り付け位置、ブレード角度、摩耗診断、ついでに言及するだけの圧力数値など、排出プーリーの下と戻り動作に沿って起こるすべてのことを所有しています。ご質問がこのユニットをどこに取り付ける必要があるかという言葉で始まっている場合は、そのページが正しいページです。 4 番目はキャリーバック汚泥の削減では、沈降、水の回収、汚泥になった後の材料の取り扱いなど、問題のウェットエンドに対処します。
このページは 4 つすべての上に位置し、別の質問に答えます。サブシステムがどこで始まりどこで終わるのか、どのコンポーネント ファミリがどのゾーンをカバーするのか、シュート、アイドラー、サンプとのインターフェイスは何を保証する必要があるのか、答えを改ざんできるように注文書に何を書き込めばよいのかが問われます。
ここには掃除について教えているものは何もありません。リンクされている 4 つのページがそれを行います。私たちが構築しようとしたのは、どのドアを最初に開けるか、そしてどちらを同じ日に構造設計者や土木設計者に渡すべきかを示すフレームです。
10容量とエンドポイント: 回収されたマテリアルが実際にどこに送られるか
エンドポイントはサブシステムの一部であり、誰も写真を撮らず、誰もが耐えなければなりません。その容量は、設計が試行できるクリーニングの実際の制限を設定し、計算ではなく感覚によってサイズ設定されることが最も多いコンポーネントです。ハードウェアを選択する前に、封筒の裏で簡単な最初の見積もりを行う価値があります。ベルト幅 1 メートルあたりのキャリーバック率に、ベルト幅と稼働時間数を乗算すると、エンドポイントが受け入れなければならない 1 日あたりのトン数がわかります。
1,200 mm のベルトで 1 パスあたり幅 1 メートルあたり 20 g を搬送し、3.6 m/s のベルトを 16 時間走行させると、1 日あたり 1 トンを少し超える回収材料が生成されます。図面上のサンプの容量が 0.5 トンである場合、その設計はすでに失敗しており、ブレードを選択してもそれを救うことはできません。
ハードウェアを選択する前のエンドポイントのサイズ設定
他のすべてが制約されるため、最初にエンドポイントのサイズを設定し、逆方向に作業することを好みます。ビンまたはスクリューコンベアには明らかな容量と定義された排出があるため、正当化するのは簡単です。排水溜めや沈下ピットはそうではなく、それが 1 シーズン以内に密かに制限要因になります。境界がピットに水を供給している場合、私たちは、問い合わせフォームにはめったに記載されない 2 つの質問をします。それは、何が固形物を除去するのか、そして、シフト中の作業員がその除去を現実的にどのくらいの頻度で行うことができるのかということです。答えが不確かな場合、正直な設計上の動きは、上流のステーションを改善することでエンドポイントに入るトン数を減らすことです。これは機器の決定ではなく、サブシステムの決定です。
港やバルクターミナルでは、これらの移送ポイントが狭い間隔で配置されており、回収された物質を港湾バルクマテリアルハンドリング環境では、流出により直接的な商業コストが発生します。
長いマシンでは、同じロジックにより、ベルトが短くなり、転写ポイントが増える方向に設計が進められます。これは、多くの場合、レイアウト図面が示唆するものとは逆になります。各転送ポイントはベルトをリセットし、サブシステムを新たなスタートにします。そのため、エンドポイントに到達するキャリーバックは、走行全体ではなく 1 つのベルトの長さによって制限されます。発注する前に、エンドポイント、排水、除去ルートがすべて同じ図面上に表示されていることを確認する価値があります。出力の行き先がないサブシステムは、単にサイト全体に再配布されるだけであるためです。
11サブシステムの運用およびメンテナンス戦略
境界が固定されると、メンテナンスは好みの問題ではなくなり、しきい値が付加されたスケジュールになります。長い検査リストは誰も完了しないリストであるため、清掃サブシステムに渡す戦略は意図的に小さくなっています。 4 つのチェックポイントには、それぞれアクションを引き起こす番号が付いており、実際に問題が発生するもののほとんどをカバーします。以下の間隔は、研磨材バルクの 2 シフト操作を想定しています。 1 シフトのラインでは長くなる可能性がありますが、24 時間港勤務では短くなるはずです。
検査間隔とそれに関連付けられたしきい値
<テーブルスタイル="幅: 100%; ボーダー崩壊: 崩壊; 背景: #ffffff; ボーダー: 1px ソリッド #e2e8f0;"> <本体>当社のエンジニアによるフィールドノート: 摂氏 42 度のクリンカー ギャラリーで、メンテナンス ログにプロセス温度が記録されている間に、排出プーリーから 300 mm 離れたベルト表面で摂氏 96 度を測定したことがあります。ブレードは 80 度に指定されており、3 週間ごとに交換されていました。仕様を測定された表面温度に移すのに 4 か月以上の交換間隔がかかりましたが、ステーションにはその他の変更は加えられませんでした。
間隔よりもしきい値が重要である理由
診断を依頼されたクリーニングの問題のほとんどは、設計上のエラーではなく、メンテナンスの決定が遅すぎたことが原因であることが判明します。限界を超えて磨耗したチップは削るのをやめてバニシングを開始します。バニシングが始まると、調整されたままの古いブレードよりも新しいブレードで残留物を除去するのが難しくなります。上記のしきい値は、ログブックに記入するためではなく、決定を早めるために存在します。ストランドを搬送するローラーの参照データ、特にコンベヤ ローラー ガイド。
12調達チェックリスト: あらゆる問い合わせで修正すべきフィールド
見積がうまくいかない原因のほとんどは、問い合わせで以下のフィールドの 1 つが空白のままであり、サプライヤーが合理的な仮定を置いてその空白を埋めたためです。それは不誠実ではありません。それは不完全なデータに対する算術です。フィールドの修正には 1 回の現場訪問と 1 日の午後の測定が必要ですが、これにより注文からの紛争リスクがほぼすべて取り除かれます。さまざまな質問に答える見積もりは実際には価格で比較できないため、リストは競合するオファーを比較する最も早い方法でもあります。これらはすべて製品カタログを参照してください。
価格をリクエストする前に修正するフィールド
<テーブルスタイル="幅: 100%; ボーダー崩壊: 崩壊; 背景: #ffffff; ボーダー: 1px ソリッド #e2e8f0;"> <本体>13受け入れ基準と引き継ぎに失敗する間違い
引き継ぎは意見ではなく、測定であるべきです。私たちは 5 つの項目の立会を求めていますが、忙しい項目をパスして 3 か月後に再検討されるよりも、静かな日にそのうちの 1 つが失敗するのを見た方が良いと考えています。以下の基準は、どちらの当事者も特別な装置なしでテストできるように、また意見の相違が同じ方法で 2 回解決できるように書かれています。コンベヤにトラッキング トラブルの履歴がある場合は、EP コンベア ベルトの追跡は、ベルトのふらつきによりこのリストのすべての結果が歪められるため、受け入れ作業が開始される前に行われます。
引き渡し時の立ち会いをお願いするもの
<テーブルスタイル="幅: 100%; ボーダー崩壊: 崩壊; 背景: #ffffff; ボーダー: 1px ソリッド #e2e8f0;"> <本体>ハンドオーバーが失敗するほとんどの原因は 2 つの間違いです。 1 つ目は、雨のない 1 日にステーションを受け入れることです。これでは、本来の問題を議題にしている雨季については何もわかりません。 2 つ目は、ベルトが実際に作業を行っている 2 メートル下流ではなく、ブレードのすぐ後ろでキャリーバックを測定することで、測定値がデザインを引き立てています。どちらも回避するのは簡単であり、承認ラン開始後ではなく、承認ランの開始前に合意する必要があります。また、ローディング ゾーンのインパクト ローラー。
これらの基準はいずれも賢明な測定を必要としません。機器が到着する前に測定に関する合意が必要であり、その合意こそがサブシステム アプローチの実際の成果物となります。いずれかの当事者が 6 か月後に受け入れテストを繰り返し、同じ評決に達することができれば、設計は最初から正しく構成されていたことになります。

14よくある質問
コンベヤに完全なクリーニング システムが必要か、それともスクレーパーだけが必要かはどうすればわかりますか?
まず測定してから決定してください。全幅 300 mm のサンプルのキャリーバックが約 15 g 未満に留まり、ベルトが乾燥している場合は、通常、適切に設定された 1 つのプライマリ ステージで十分です。濡れたフィルム、テールプーリーの下の山、または決して空にならないサンプを見た瞬間、ブレードの問題ではなく、境界の問題に対処していることになります。
サブシステムの境界は実際にどこで終わるべきですか?
回収された物質が永久に洗浄範囲を離れる時点。これは、ほとんどの設計では、除去ルートのないピットではなく、ビン、スクリューコンベア、または脱水装置を意味します。
既存のシングルブレード ステーションに 2 番目のステージを追加できますか?
通常はその通りで、これは利用できる中で最も安価な改善策の 1 つです。条件は、ブラケットが主取り付けから独立していること、および 2 つのユニットを少なくともベルト幅 1 つずらして配置するのに十分な戻りストランドがあることです。プライマリのアームにセカンダリ ブレードをボルトで固定することは、引用を拒否するこの改造の 1 つのバージョンです。
短い搬送コンベア上でサブシステムのアプローチに価値はありますか?
まれにあります。約 20 m 未満では、ベルトが十分に短いため、1 つの調整可能なブレードと位置合わせされたリターン アイドラー セットでストランド全体をカバーできるため、その配置にデバイスを追加すると、通常は削除よりもメンテナンスの手間がかかります。
最も一般的な仕様エラーは何ですか?
ブレードが押し付けられるカバーの硬度を引用せずに、ブレードの圧力を引用します。 2 つの数字は一緒に何かを意味するだけであり、一方が記載されてもう一方が記載されていない見積書を現場で確認することはできません。 2 番目に一般的なのは、エンドポイントを図面から完全に外すことです。
ベルトとクリーニング ハードウェアは 1 つの販売元から購入する必要がありますか?
いいえ、多くの植物はそうではありません。重要なのは、誰かがインターフェースを所有しているということです。ベルト、ローラー、およびクリーニング用ハードウェアが異なるサプライヤーから提供されている場合、引き渡し失敗の責任者は図面ではなく議論によって決定され、その議論がコストのかかる部分になります。ストランドを 1 つのパッケージとして購入すると曖昧さがなくなりますが、それでも利便性ではなく数値で判断する必要があります。
排出プーリーの後ろにはどれくらいの空きスペースが必要ですか?
工具や手のための障害物のないアクセスを約 400 mm 確保するように計画してください。シュート スチフナーがそれよりも少ない場合は、調整できない設置されたステーションは調整されないステーションであるため、ディテール作成中にジオメトリを修正してください。
問い合わせを送信する前に何を測定する必要がありますか?
6 つの項目で大部分がカバーされます。ステーションでのベルト速度とベルト幅、材料の含水率と嵩密度、各アイテムがカバーすると予想されるストランドゾーン、ミリメートル単位の利用可能な取り付けスペース、通常負荷時のベルトの表面温度、エンドポイントの容量と取り外し方法。排出エリアと帰還走行の写真は、特に以前の改修がすでに試みられている場合、どの数値よりも価値があります。
クリーニング サブシステムは交換までどのくらいの期間使用できますか?
寿命は、研磨義務と、メンテナンス計画の基準が実際に遵守されるかどうかによって左右されます。中程度の骨材でよく運営されている一次ステーションでは、チップが 3 ~ 6 か月のサイクルで交換され、構造ハードウェアが数年間持続することがよく見られます。摩耗限界を超えて放置されたステーションは、両方の消費が早くなる傾向があります。これは、現場を見ずに私たちが行う準備ができている 1 つの予測です。
15必要な関連商品
- クリーニング ステーションを運ぶ戻りストランド用のコンベヤー ローラーとアイドラー
- 研磨性と粘着性の用途に合わせたカバーグレードを備えたゴム製コンベヤ ベルト
- 高温プロセス ライン上に洗浄ステーションが設置される耐熱ベルト。
- PVC コンベヤ ベルトは、囲まれたラインの軽量で洗浄可能な表面に使用されます。
- 単一の統合問い合わせに対する全製品範囲
16 件関連ブログ投稿
- スクレーパーがまったく機能しない場合の清掃方法とスケジュール
- スプレー洗浄でノズルのレイアウト、水の消費量、洗浄ボックスの詳細を確認します。
- 取り付け位置、角度、摩耗診断のためのリターン サイド ベルトのクリーニング
- キャリーバックがスラリーの問題になった後、ウェットエンドのキャリーバック スラッジを削減する
- コンベア ベルト クリーナーの基礎は、ブレード ハードウェアの選択についてより広い視野で理解できます。
- クリーニング ステーションの下に設定されたアイドラーのコンベヤー ローラーのタイプと定格荷重。