Cada planta de agregados responde a la misma pregunta de manera diferente y la respuesta generalmente se esconde dentro del cinturón. Una junta vulcanizada en una línea principal de cable de acero de 1.200 mm que alimenta una trituradora primaria tiene que soportar 5 m/s, 6.000 t/h y un cabezal que se encuentre a cielo abierto. La misma tarea en un apilador de 650 mm que transporta cribas de -20 mm es una reparación de dos horas entre turnos. Ambos trabajos se denominan vulcanización con cinta transportadora de agregados, y planificarlos de la misma manera es como una cantera pierde una noche de producción que no puede recuperar.
Diseñamos correas para canteras y enviamos equipos a ellas, por lo que el empalme es algo que vemos desde ambos lados. Lo que sigue no es otro tutorial de cómo funciona una prensa. Así es como el espesor, el tipo de carcasa, el polvo, el agua, el viento y un calendario de parada fijo remodelan la forma en que se planifica, construye, protege, acepta y aprueba una junta en una línea de agregados activos.

En trabajos con arena, grava y roca triturada, especificamos uniones para todo, desde una correa de tela de dos capas en una plataforma de cribado hasta una pesada carcasa de cable de acero en el transportador principal, y también inspeccionamos y volvemos a curar los empalmes que construyeron otros contratistas. Nada expone una unión débil más rápido que una línea de agregados, por lo que el detalle a continuación es más importante aquí que en casi cualquier otro punto de trabajo.
01Por qué una cantera reescribe el plan de empalme
Se construye un taller de empalme sobre un piso plano, bajo techo, con energía trifásica, una viga elevada para levantar la prensa y un almacenista que puede traer un rollo de chicle en cuatro minutos. Un empalme de cantera no recibe nada de eso. La junta normalmente se construye en el medio de la cuerda, sobre un conducto de transferencia o una estación de conducción, y el refugio más cercano puede estar a cien metros de distancia. Esa única diferencia impulsa todas las decisiones que siguen, desde cuánto chicle transportamos hasta cuántos porros puede terminar de manera creíble un equipo antes de que la planta se reinicie.
Los cinturones agregados también son físicamente más pesados que la mayoría de los cinturones de servicio que vemos. Los baúles principales aquí tienen de cuatro a seis capas de EP, o una carcasa de cable de acero con una cubierta de 10 a 16 mm, y la correa puede pesar más de 40 kg por metro. Mover un extremo de una correa de 1.600 mm para alinear una articulación requiere equipo, no músculo, y la prensa en sí puede pesar de dos a tres toneladas distribuidas sobre un marco pesado. Un equipo que planifica un empalme en una cantera de la misma manera que planifica un empalme en una planta subestimará el tiempo de montaje a la mitad.
Lo que nuestros equipos encuentran en la cara que un taller nunca encuentra
Dust es el primer visitante. Los finos de roca triturada se depositan en cada superficie pulida en cuestión de minutos, a menos que el área de la junta esté cerrada, y una capa que no se puede sentir con la yema del dedo ya es suficiente para privar a la unión. La vibración es la segunda, porque una trituradora, una criba o un cargador cercano mantiene toda la estructura zumbando entre 10 y 30 Hz incluso cuando la cinta está parada, y una prensa que descansa sobre un marco dinámico puede salirse de su escuadra durante la parada.
El poder es la tercera limitación. En un apilador remoto o un transportador terrestre, el suministro industrial más cercano puede estar a 300 metros de distancia, y el equipo termina haciendo funcionar placas de un generador alquilado cuyo voltaje cae cuando se activa la segunda bomba de ariete. Las tres condiciones están ausentes en un taller, y las tres cambian lo que requiere una unión exitosa en el sitio.
Por qué la misma receta de cura tiene un rendimiento inferior al aire libre
El calor sale de la prensa más rápido cuando el aire se mueve. Una placa que mantiene 150 °C dentro de un taller puede bajar dos o tres grados en los bordes de la misma junta cuando un viento cruzado de 15 km/h extrae calor del marco no aislado, y el hombro de la correa es donde la pérdida se manifiesta primero. En un sitio que inspeccionamos en las montañas al este de nuestra propia fábrica, la temperatura ambiente osciló de 4 °C antes del amanecer a 31 °C al mediodía, y el equipo curó la misma construcción conjunta dos veces en una semana con bordes visiblemente diferentes.
El aire ambiente frío ralentiza el acercamiento a la temperatura de curado; El aire ambiente caliente puede empujar un cinturón ya caliente más allá del punto donde el calor adicional comienza a romper la red. Tampoco es motivo para cambiar el compuesto. Ambas son razones para aislar la prensa, registrar la temperatura de la interfaz en lugar del medidor de platina y mantener la junta alejada del viento directo.
02Espesor de la banda, número de capas y tipo de carcasa
La construcción de la correa decide cuánto tiempo tarda el calor en llegar a las capas y cómo la carga cruza la unión, y en el trabajo agregado esos dos números rara vez son pequeños. Una cubierta de 6 mm sobre dos capas es una correa delgada para trabajos livianos; una cubierta de 14 mm sobre una carcasa de cable de acero es un problema térmico completamente diferente, aunque la prensa y el operador tengan el mismo aspecto. El caucho más grueso es un mejor aislante, por lo que la misma temperatura de la platina tarda más en llegar a la línea de unión, y la permanencia contada desde la platina suavizará un empalme que aún esté frío en el medio.
Los datos de curado de cada construcción que enviamos se quedan con nosotros y un cinta transportadora de caucho entrega esa lámina al equipo. Las diferencias siguientes son las que realmente mueven nuestra planificación en un sitio de cantera.
El EP de dos capas con una cubierta de desgaste de 6 mm es el extremo liviano del trabajo en cantera. El calor atraviesa esas finas capas en minutos, por lo que en una cinta liviana cortamos pasos cortos y soltamos la prensa dos o tres horas después del cierre. Cuatro capas lo cambian todo. Bajo una cubierta de 12 mm, los escalones crecen hasta un paso de 320 mm, una segunda sonda de interfaz debe colocarse profundamente en el escalón y la permanencia se prolonga durante unos diez minutos, mientras que todo el empalme se prolonga durante una hora.
Sobre una carcasa de cable de acero, una cubierta resistente de 14 mm empeora mucho el problema térmico, porque el lecho de caucho es profundo y el calor tiene que recorrer mucho más tiempo antes de llegar a los cables en el centro de la unión. Una pasada no bastará. Los curamos a lo largo del cordón en dos etapas y mantenemos la presión desde el primer contacto hasta que se sueltan, y en un cinturón ancho una sola superposición de 1200 mm es normal. El grado de desgaste también importa. La grava húmeda y la roca triturada afilada castigarán un parche que sea más suave que la cubierta que lo rodea, por lo que hacemos coincidir el chicle con el cinturón y nunca con el estante de la tienda.
Carcasa de cable de acero y el camino más largo a través de una cubierta gruesa
Una correa de cordón de acero transmite tensión en cordones paralelos en lugar de capas tejidas, por lo que una junta vulcanizada aquí no es un empalme escalonado en absoluto. Los cables de cada extremo se colocan en un patrón escalonado y se unen a través de una superposición que comúnmente tiene una longitud del ancho de una correa, y el caucho entre los cables realiza la transferencia de carga. Esa geometría significa que el área de empalme es grande, el lecho de caucho es profundo y el calor tiene un largo camino por recorrer antes de curar la mitad de la junta.
Los compuestos de cobertura gruesa son más lentos y viajan más lejos. Habitualmente vemos que una unión de cordón de acero necesita de 50 a 60 minutos de permanencia en la línea de unión, y una disposición de prensa de dos etapas es normal en bandas anchas porque una sola prensa no puede cerrar toda la superposición a la vez. Cualquier equipo que trate una unión de cable de acero como si fuera un empalme de tela abrirá la prensa con el centro aún en bruto.
Cinturones EP y NN en las pendientes agregadas más cortas
Las correas de tela todavía dominan la parte final de una planta de agregados, donde los transportadores de transferencia, las plataformas de cribado, los apiladores radiales y los alimentadores de pilas suelen tener entre 650 y 1200 mm de ancho y de dos a cuatro capas. Los empalmes escalonados funcionan bien aquí y la longitud de la junta se mantiene modesta porque la tensión de funcionamiento es menor y la cubierta es más delgada.
Sin embargo, no lo leas tan fácilmente. Una correa EP de cuatro capas con una cubierta de 12 mm es un empalme pesado según los estándares del taller, y la misma correa en una pendiente pronunciada soporta más tensión que una plana. Nuestros equipos de campo tratan el número de capas y el ángulo de inclinación juntos cuando eligen la longitud del paso, porque en un paso corto en una pendiente cargada es donde encontramos las primeras grietas.
03Geometría de empalme en carcasas pesadas
La longitud del escalón es el número único que fija el techo en una junta de tela y, en aplicaciones agregadas, ese número es mayor de lo que sugieren la mayoría de las tablas. Cada tonelada de tensión de funcionamiento cruza de un extremo de la correa al otro a través del área de corte entre las capas, por lo que un paso más largo distribuye la misma carga sobre más caucho. En correas con cubiertas de más de 8 mm evitamos pasos de menos de 250 mm, y en una línea principal de cuatro capas normalmente cortamos de 300 a 350 mm por capa incluso cuando la correa tiene solo 900 mm de ancho.
Dibujamos el diseño de los pasos para cada pedido y como cinta transportadora industrial, nuestros equipos de campo reproducen la geometría idéntica en el sitio para que una sección reparada no se comporte de manera diferente del resto de la línea. La tentación ante una parada breve es siempre recortar el paso y ahorrar una hora. Esa hora se compra de la vida útil de la articulación.
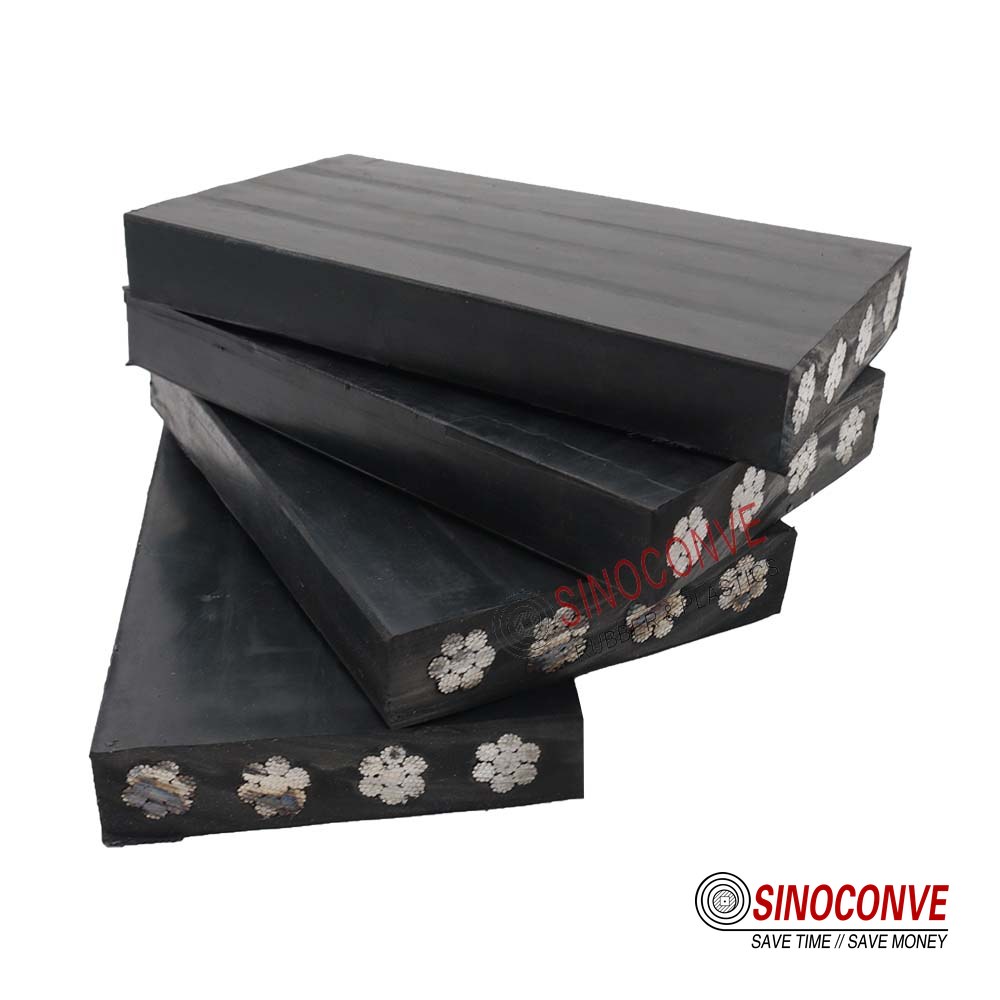
El número de pasos sigue el número de capas en un cinturón de tela, por lo que tres capas significan tres pasos, y los extremos se entrelazan para que ninguna capa termine en la misma línea que su vecina. El cordón de acero es diferente, y un diseño de tela mal pisado copiado en una correa de cordón produce una unión que martilla cada polea con la que se encuentra. Los cables deben estar escalonados para que los espacios entre ellos nunca se alineen a lo largo del ancho de la junta.
Hay una razón por la que limitamos el número de pasos en una cubierta muy gruesa. Más pasos significan más área de corte, pero también significan más caras cortadas, más posibilidades de que el cable se corte y más calor atrapado en el medio del empalme. Después de cuatro o cinco pasos sobre una cubierta pesada, el área adicional deja de amortizarse, porque el factor limitante es si el centro de la junta se curó completamente en lugar de si el área de goma era lo suficientemente grande.
Nuestra regla de trabajo es agregar la longitud del paso antes de agregar el recuento de pasos. Un paso de 350 mm en una correa de cuatro capas proporciona una unión más resistente y predecible que un paso de 200 mm en una correa de cinco capas del mismo espesor total, y es más fácil mantener la escuadra en la obra.
04Polvo, humedad y preparación de la interfaz en la cara
El pulido deja al descubierto el caucho fresco y le da al cemento una llave mecánica; también levanta una nube de finos que se deposita directamente sobre la superficie que acaba de limpiar. En una cantera esto no es una molestia menor sino la causa principal de fallo prematuro de las juntas, porque el polvo y la correa están hechos del mismo material y la contaminación es invisible una vez que se deposita en un escalón.
La humedad llega desde dos direcciones a la vez en una línea de agregado. El agregado a menudo se lava o se tamiza en húmedo, de modo que la banda llega al empalme ya transportando agua superficial y las propias capas absorben la humedad del aire. Un cinturón que ha estado mojado y luego permanece toda la noche bajo una lona está húmedo en toda la carcasa, no solo en la cubierta.
La eliminación del polvo de cantera es una operación unidireccional. Primero aspiramos la superficie y luego la limpiamos con un paño limpio sin pelusa y disolvente, alejándonos de la junta para que la contaminación se vaya en lugar de propagarse. Se debe hacer funcionar una rueda pulidora a baja velocidad para evitar que la goma se vidrie, y la superficie debe tener un acabado mate en lugar de brillante. En una junta de 1.400 mm con cuatro pasos, la sola etapa de limpieza tarda entre 25 y 35 minutos, y reducirla a la mitad es el atajo más caro disponible en el sitio.
Nuestro kit de campo también incluye una toallita con solvente y un control de secado. Una huella digital limpia dejada en una capa después del curado demuestra que la superficie nunca se manejó adecuadamente, y un proveedor de cintas transportadoras que los omite le pide al equipo que adivine. Si el disolvente se evapora lentamente o la superficie pulida se siente fría y húmeda, paramos y calentamos la junta antes de colocar el chicle.
05Viento, cambio de temperatura y ventana meteorológica
El clima es la única variable que una cantera no puede controlar y, en el caso de los agregados, decide cuándo se puede iniciar un empalme en lugar de cómo se construye. El viento extrae el calor de una prensa abierta y transporta la arena sobre una superficie pulida. El cambio de temperatura cambia la rapidez con la que la correa se acerca a la temperatura de curado y el tiempo que necesita enfriarse la junta antes de poder soltarse por su propio peso.
Planificamos en torno a ambos. Las mantas aislantes sobre el marco de la prensa, un cortavientos en el lado contrario al viento y un inicio del horario de trabajo elegido para las horas más tranquilas reducen la diferencia entre la lectura de la platina y la temperatura en la línea de unión. En una terminal costera de agregados, una vez medimos una humedad relativa del 92 por ciento a las siete de la mañana y trasladamos todo el empalme a un refugio temporal en lugar de luchar contra el rocío.
Leemos el viento y la temperatura antes de que comience el turno. Cuando la oscilación diurna supera los 20 °C aproximadamente entre el inicio y el final del turno, la articulación no puede planificarse basándose únicamente en la temperatura. El equipo registra la lectura ambiental en el momento de la sujeción, elige la permanencia de la sonda de interfaz en lugar del reloj y mantiene la carga hasta que la superficie de la correa cae por debajo de aproximadamente 60 °C antes de romper las abrazaderas.
La velocidad del viento importa tanto como la temperatura. A partir de unos 30 km/h construimos de serie una barrera contra el viento, porque una prensa sin protección pierde calor de manera desigual y el borde de la junta se enfría primero. Dos horas de preparación aquí habitualmente ahorran dos días de retrabajo posterior.
06Planificación de la ventana de apagado alrededor de varias uniones
Una sola correa en una planta de agregados rara vez necesita un empalme. Un tronco de línea principal puede tener tres o cuatro uniones repartidas a lo largo de dos kilómetros, un apilador tiene una unión en cada extremo y un cambio de correa planificado puede implicar seis o más empalmes en una misma parada. La cuestión de la planificación no es cuánto tiempo lleva realizar una unión, sino cuántas uniones puede terminar un equipo y en qué orden antes de que la planta se reinicie.
Construimos el cronograma al revés desde el reinicio. Las juntas que están más alejadas del camino y más difíciles de alcanzar se curan primero, mientras la tripulación está fresca y la luz es buena; la junta más cercana al taller se deja para el final de la ventana, cuando el equipo está cansado y el trabajo es fácil de supervisar. Este orden parece obvio y se ignora en la mayoría de los sitios.
El cierre de una cantera es un problema de preparación antes de ser un problema de curado. La unión de cable de acero de la línea principal en la estación de transmisión tiene la primera ventana de doce horas para sí misma, y dos instaladores más un aparejador necesitan diez horas completas desde la sujeción hasta la correa enfriada. Una unión de tela al final de la cola es lo contrario. Tres personas pueden terminarlo junto al segundo empalme en un turno, si las dos uniones están muy juntas. En una línea principal de 1.400 mm, el solapamiento adherido recorre todo el ancho de la banda, por lo que el punto de ajuste se mantiene cerca de 148 °C, la permanencia se cuenta en el lecho del cordón en lugar de en el calibre de la platina, y la prensa se coloca a lo largo de la junta en dos pasadas.
Dos juntas de apilado en extremos opuestos entran en noches consecutivas. Una banda recién curada nunca debe moverse caliente, por lo que la segunda junta espera hasta la siguiente ventana. Seis articulaciones cambian la aritmética. Un reemplazo completo de la correa se convierte en un problema de preparación en lugar de uno de solución, con dos prensas, tres ventanas, dos equipos de tres y una ventana flotante que se mantienen libres.
Tamaño del equipo, horas de trabajo y herramientas que transportamos
En el trabajo agregado rara vez enviamos menos de tres personas a un empalme de línea principal, y un trabajo con cable de acero requiere cuatro. Un instalador prepara la correa, otro maneja la prensa y registra el ciclo, y un tercero se encarga del aparejo, las barras de sujeción y el cambio de herramientas. Esa división es importante porque una sola persona no puede cortar, limpiar, sujetar y monitorear al mismo tiempo sin bajar un paso.
La lista de herramientas para un empalme en cantera es más larga que la versión de taller porque no se puede tomar prestado nada de un banco. Transportamos la prensa y su marco, dos o más termopares de interfaz, abrazaderas de barra, barras de sujeción, un amortiguador y ruedas de repuesto, un cuchillo caliente y una cuchilla de repuesto, solvente, paños sin pelusa, goma para atar y goma protectora a juego con la correa, un rodillo manual, un martillo para machuelo, una regla y una cinta, y un generador clasificado por encima de la carga de la prensa.
Los repuestos están más planificados que esperados. Llevamos goma de mascar para un paso adicional, un segundo juego de termopares y un sello de ariete de repuesto, porque un sello fallido en la hora seis de una ventana de doce horas pone fin al turno. Nada en esa lista es exótico y nada es opcional en un sitio donde el proveedor más cercano está a dos horas en auto. Como distribuidor de cinta transportadora mantenemos ese kit de campo abastecido para que el equipo deje la planta lista en lugar de esperar a improvisar.
07Control de contaminación en el sitio
En un taller el ambiente ya está limpio, por lo que el equipo sólo tiene que mantenerlo así. En una cantera, el equipo tiene que crear una zona limpia donde no existía ninguna y luego defenderla durante las seis a diez horas que dura el empalme. Ese es un trabajo diferente y necesita su propio plan en lugar de un recordatorio para trabajar ordenadamente.
La zona limpia comienza con el aislamiento. Detenemos la cinta, bloqueamos la transmisión y protegemos el área de unión en los cuatro lados con lona o láminas de madera contrachapada para que la planta que se encuentra cerca no llueva finos sobre el escalón expuesto. Cualquier cosa que mueva aire, desde una pantalla cercana hasta un cargador que pasa, forma una barrera entre él y el trabajo.
Construcción de una zona limpia temporal alrededor de la junta
Colocamos una sábana limpia debajo de la junta para que cualquier caída quede limpia, y mantenemos el disolvente, los trapos y los chicles lejos del suelo y del polvo. Las herramientas se limpian antes de que toquen una superficie pulida y el pulidor se usa en pasadas cortas aspirando el polvo entre ellas en lugar de dejar que se acumule. En una junta de 1.600 mm esta preparación son treinta minutos de trabajo que deciden si la etapa de limpieza posterior se mantiene o hay que repetirla.
Como fabricante de cintas transportadoras construimos nuestras uniones con el mismo estándar en nuestras propias mesas de recorte, y los clientes que observan ambos procesos nos dicen que la versión de campo es más estricta, no más flexible, porque las consecuencias son peores. Una zona limpia es barata de construir y imposible de reemplazar una vez que se coloca el chicle.
Disolventes, tiempo de secado y prueba del pulgar húmedo
El cemento es un soporte, no el adhesivo en sí, y necesita una superficie seca y mate para humedecerse adecuadamente. Dos capas finas aplicadas sobre la goma funcionan mejor que una capa gruesa, y cada capa debe evaporarse antes de que caiga la siguiente. Una capa espesa sella el solvente en el medio de la capa, donde el calor tiene que viajar más lejos para expulsarlo, y esa geometría produce las ampollas que debemos reparar.
Las comprobaciones sencillas nos mantienen honestos. Si el solvente tarda más de unos minutos en desaparecer, o la superficie pulida se siente fría y húmeda en el dorso de la mano, la articulación no está lista. El aire caliente y la paciencia siempre derrotan una capa apresurada, y una junta ensamblada mojada no se salvará con una permanencia adicional.
08Lluvia, niebla y arena que sopla
El agua y la arena atacan la misma interfaz y, en tareas conjuntas, suelen llegar juntas. La lluvia moja la superficie pulida y empapa las capas; la niebla se condensa sobre la goma fría y mantiene la superficie húmeda durante horas; La arena soplada cae sobre el cemento mientras aún está abierto y se fija en la unión. La respuesta es la misma en todos los casos y comienza antes del primer corte.
Leemos el pronóstico de la misma manera que un aparejador lee una tabla de carga. Si es probable que llueva dentro de la ventana planificada, el empalme se traslada a un lugar resguardado o espera; si es un día marginal, el equipo construye una tienda de campaña y mantiene aire caliente en movimiento en el lugar. Vale la pena retrasar un porro de seis horas hasta la siguiente ventana de calma en lugar de curarlo en un clima que no aguanta.
Cuando paramos, cuando nos refugiamos, cuando montamos tienda
Es viable una lluvia ligera con protección contra el viento y aire cálido. Las lluvias intensas, el agua estancada en la banda o la humedad visible entre las capas no lo son, y ninguna cantidad de secado en la superficie alcanzará el agua ya absorbida en la carcasa. Soplar arena a más de 30 km/h obtiene la misma respuesta que una lluvia intensa, porque una junta cubierta aún deja entrar arena mientras la prensa está abierta.
En una obra, nuestro equipo pasó cuatro horas más bajo una lona durante una tormenta en lugar de colocar goma de mascar sobre una cinta mojada, y la junta ya ha funcionado durante seis años en una línea principal de 3,5 m/s. Como fábrica de cintas transportadoras mencionamos esa historia cada vez que un cliente pregunta si un refugio es realmente necesario en un día que parece seco.
09Aceptación de una junta terminada en el lado de la cantera
La liberación es una decisión, no una formalidad, y en conjunto la decisión debe tomarse donde se encuentra el porro y no en un laboratorio tres días después. Cuatro de los cinco controles que realizamos se pueden completar in situ en menos de media hora; el quinto necesita una muestra y una prensa. Plantas que compran cintas transportadoras al por mayor y dirigen sus propios equipos de mantenimiento utilizan la misma lista, por lo que la publicamos abiertamente.
| La verificación de aceptación que realizamos en la planta | Cómo lo lleva a cabo el equipo en el sitio | Qué envía la unión de regreso para volver a trabajar | |
|---|---|---|---|
| Un recorrido visual a lo largo de ambos bordes y la línea de paso | Buscamos un color uniforme, sin parches brillantes ni hombros suaves | Cualquier área pegajosa o cubierta levantada la podemos levantar con una uña | |
| La línea central contrasta con el borde del cinturón | Encadenamos una línea a lo largo de la unión y medimos el desplazamiento en cada borde | Una desviación de la línea central más allá de aproximadamente 2 mm sobre el ancho del cinturón | |
| Una prueba de golpeteo con un martillo ligero a intervalos fijos | Golpeamos cada 150 mm y escuchamos un anillo firme sobre el caucho sólido | Dos o más puntos opacos agrupados muy juntos en una línea de paso | |
| Un escaneo ultrasónico en uniones críticas de la línea principal | Pasamos una sonda a lo largo de la junta y comparamos el trazo con una referencia curada | Una señal que desaparece o hace eco donde la unión debería ser sólida | |
| Una muestra destructiva de pelado y tracción del mismo ciclo | Curamos un cupón junto a la articulación y lo tiramos en el laboratorio de la planta | Eficiencia conjunta inferior a aproximadamente el 85 por ciento de la resistencia de la correa principal |
| La situación que encontramos en la línea agregada | La acción que recomendamos para ello | La razón por la que esta es la opción más barata | |
|---|---|---|---|
| El cinturón está sano y el daño se limita a una articulación | Cortamos la unión y curamos un nuevo empalme vulcanizado en obra | Una reconstrucción local restaura toda su fuerza sin comprar un cinturón completo | |
| Las cubiertas están desgastadas y la carcasa se ve en varios lugares | Reemplazamos el cinturón en lugar de buscar reparaciones a lo largo de su longitud | Cada parche en una carcasa defectuosa simplemente retrasa la siguiente falla | |
| El cinturón es bueno pero la ventana de apagado es demasiado corta para curar | Colocamos un sujetador mecánico temporal y programamos un empalme adecuado | La fijación cuesta un poco de fuerza en las articulaciones, pero ahorra producción esta noche | |
| Una unión de cordón de acero falló dentro del lecho del cordón | Desconectamos la unión y reconstruimos la superposición del cordón por completo | Un parche sobre los cables no transferirá la carga de manera uniforme a lo ancho | |
| El cinturón está cerca del final de su vida útil y la producción no puede detenerse para realizar un cambio | Unimos la unión mecánicamente y ordenamos un reemplazo en paralelo | Mantiene la planta en funcionamiento mientras se construye y envía la nueva cinta |
| La falla que encontramos en una junta de agregado | Cómo se presenta una vez que el cinturón está funcionando | La causa a la que normalmente lo rastreamos | La prevención que incorporamos en el siguiente empalme |
|---|---|---|---|
| Grietas que se abren temprano a lo largo del borde del escalón | Aparecen finos desgarros en el hombro durante las primeras semanas | Los pasos fueron demasiado cortos para que el área de corte nunca soportara la tensión | Cortamos pasos más largos y suavizamos la cubierta sobre una forma cónica de 50 a 80 mm |
| Plazas que no se alinean una vez que la unión se ha curado | Un extremo se asienta más alto y la junta golpea cada polea que encuentra | Extremos medidos desde una marca fija en lugar de hacia adelante desde el borde cortado | Marcamos cada paso hacia adelante y revisamos el cuadrado antes de que caiga algún chicle |
| Hombros huecos y suaves a lo largo del borde exterior | El borde suena opaco bajo un grifo y se levanta bajo carga | Almohadillas demasiado delgadas o demasiado estrechas para llevar presión al borde del cinturón | Utilizamos almohadillas de al menos 20 mm de espesor y comprobamos la presión en todo el ancho |
| Cubierta levantándose del cable en un empalme de cable de acero | Se abre un parche elevado a lo largo de la articulación después de unos días de correr | Sellado con solvente o humedad debajo de una capa de cemento pesado en un lecho profundo | Aplicamos dos capas finas, secamos cada una por completo y aplicamos un rodillo desde el centro hacia afuera |