

Sistemas de transporte para el procesamiento de alimentos: Controles de proceso y aceptación en campo.
Revise el proceso de transferencia de producto y el cambio de limpieza en el mismo plano. El ancho, las protecciones y el acceso por el lado de retorno afectan a ambos. Acuerde cómo producción, saneamiento y mantenimiento probarán la instalación antes de comprarla.

01 Trazar los límites de higiene
Utilice el plan de zonas de la planta.
Una cinta transportadora de embalaje puede contener alimentos listos para el consumo abiertos. Identifique la exposición y cualquier tratamiento posterior antes de asignar nombres a las zonas. Incluya el movimiento de alérgenos en la evaluación. Estos términos describen el estado del producto o los requisitos de higiene; utilice los límites definidos de la planta en lugar de un plano de sala universal.
En el plano, siga el recorrido del producto y del personal en cada cruce, y luego rastree las herramientas, los residuos, el agua y el aire. Recorra las rutas durante la producción y la limpieza para comprobar que se mantiene la separación prevista.
Escriba las condiciones junto a la cinta transportadora.
Asigne a cada transportador una función de limpieza y manejo: exposición, tipo de suciedad, temperatura y procedimiento de saneamiento. El acabado de su estructura, sellos y cojinetes deben revisarse bajo esas condiciones. El grado de acero inoxidable y los datos de penetración solo responden a una parte de esa revisión.
02. Ajustar los límites al diseño.
Incluir rutas de mantenimiento y eliminación de residuos
Dibuje los detalles de transferencia, protección y drenaje en un cruce de muro. Muestre el acceso en cada lado y el recorrido que siguen las piezas retiradas. El plano de separación de la planta determina qué accesos están permitidos.
El equipo de seguridad alimentaria debe revisar el mantenimiento y la gestión de residuos junto a la ruta del producto. Si un cruce presenta dificultades, se debe resolver su disposición física y establecer los límites de control antes de aprobar el plano.
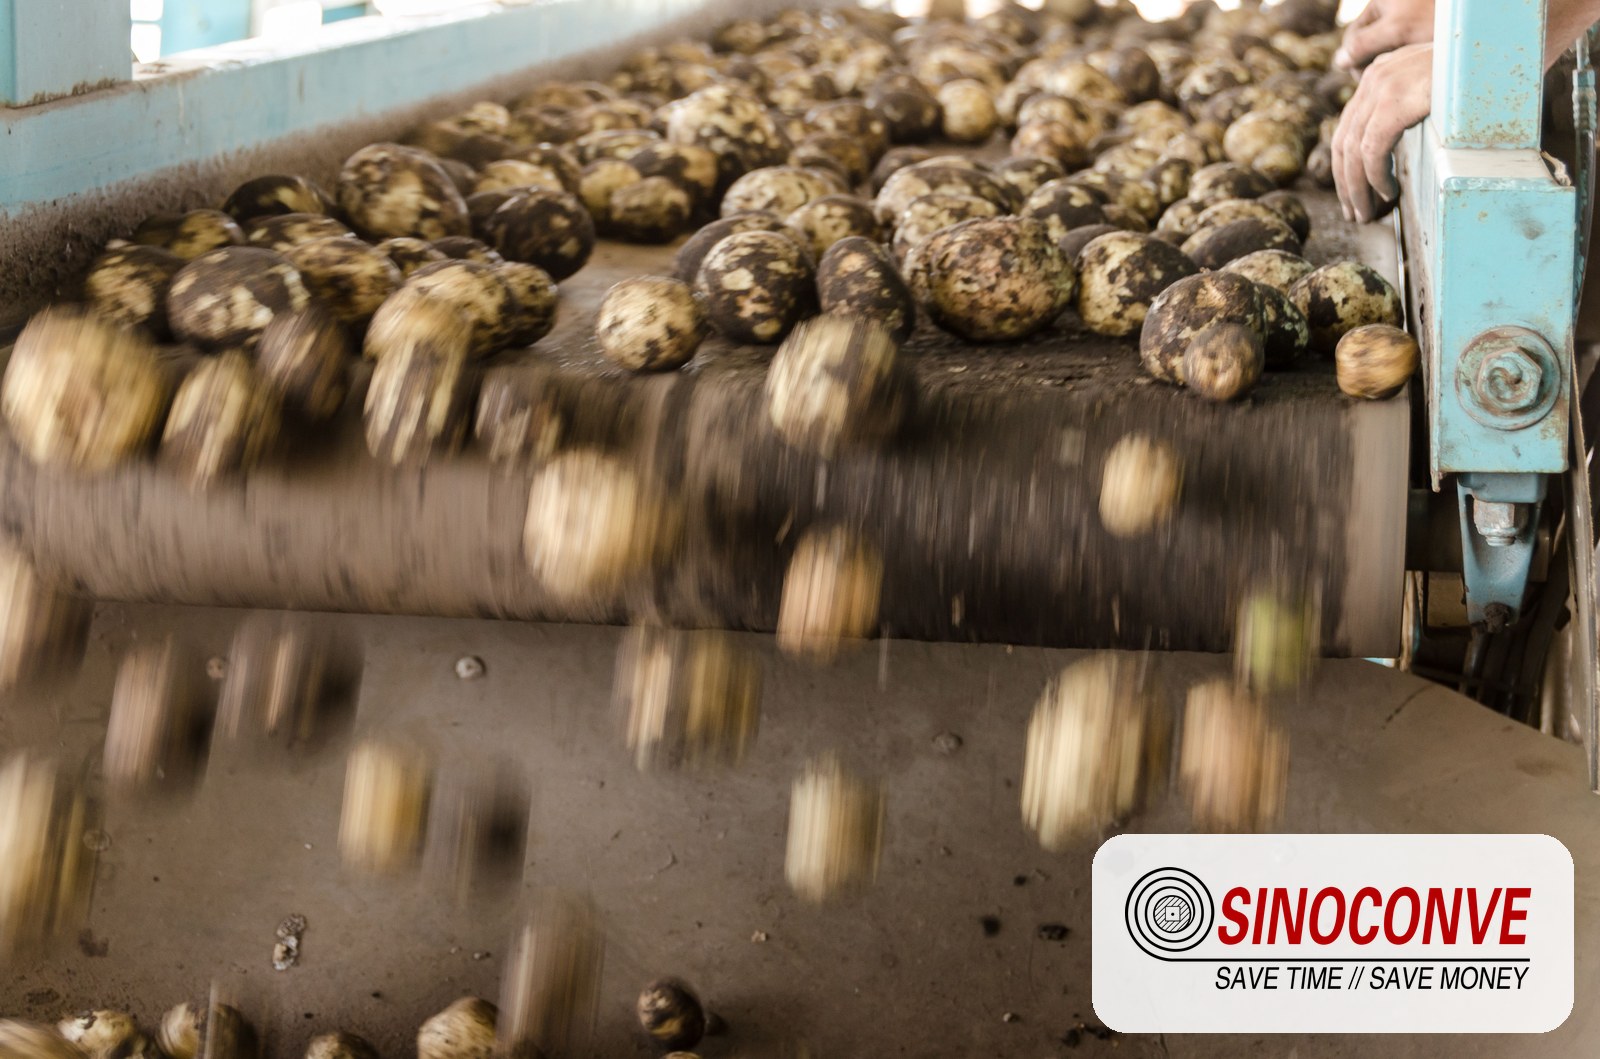
Muestre el acceso para la limpieza junto a la ruta del producto.
03 Defina el sistema que se va a comprar
Asigna una referencia a cada segmento.
Numere las alimentaciones, transferencias, búferes, unidades de inspección e interfaces de máquina en el plano. Cada entrada requiere sus dimensiones de flujo y producto, ancho de cinta útil, rango de velocidad, accionamiento y soportes. Añada limpieza, elevaciones, espacio de extracción y límites de suministro al mismo plano.
El programa de controles debe explicar las señales de control de entrada y salida, las paradas, los atascos, los cambios de velocidad y las condiciones de reinicio. Registre qué señales protegen el tiempo de permanencia del proceso u otro control de seguridad alimentaria. Pruebe estas funciones con el equipo conectado durante la aceptación en planta.
04 Comparar familias de transportadores
| Disposición de la cinta transportadora | Trabajo de candidato | Detalle para demostrar |
|---|---|---|
| Cinturón plano reforzado con tejido | Piezas, porciones y productos envasados | Limpieza de juntas, bordes, parte inferior y rendimiento de transferencia |
| Cinturón modular de plástico | Tareas que requieren el patrón de soporte y drenaje seleccionado | Acceso a bisagras, varillas, piñones y vías de transporte |
| Espiral o torre | El enfriamiento, la fermentación o la congelación se realizan en un espacio limitado. | Tiempo de residencia, flujo de aire, tensión y acceso para limpieza |
| Inclinación con perfiles | Un cambio de nivel con retención de producto | Agarre, tacos, transiciones y eliminación de tierra atrapada |
| Segmento de transferencia | Transferencia entre máquinas | Daños en el producto, huecos, pérdidas y salpicaduras en el caudal máximo. |
| Cinta transportadora de inspección y rechazo | Inspección seleccionada por la evaluación de riesgos | Detección, seguimiento del producto, rechazo y respuesta ante fallos |
Seleccione las unidades según el lavado, la exposición a productos químicos y la temperatura, incluyendo la idoneidad del lubricante. Un código IP describe las pruebas de ingreso específicas, no la aprobación para todos los regímenes de limpieza.
Comparar la fabricación terminada
Compare el drenaje y el acceso a las bisagras en la construcción modular con los detalles de soporte, juntas y bordes en la cinta transportadora plana. Demuestre ambos con el producto y el ciclo de limpieza; ninguna de las dos opciones es superior en todas las tareas.
05 Adaptar la construcción al proceso
Utilice estas condiciones de proceso junto con el plan de zonificación.
| Condición del proceso | Pregunta de construcción | Evidencia a solicitar |
|---|---|---|
| Recepción y preparación | ¿Las superficies de contacto pueden soportar la suciedad y la limpieza? | Alcance, impacto y aptitud para el uso en contacto con alimentos. |
| Cocinar o escaldar | ¿Pueden las correas, las juntas y los perfiles tolerar la exposición? | Límites de temperatura, tiempo y productos químicos. |
| Enfriar o congelar | ¿La estructura se doblará y se deformará con el frío? | Límites de arranque en frío, poleas y accesorios |
| Ensamblaje de alimentos listos para consumir a la vista | ¿Se puede limpiar e inspeccionar el conjunto completo? | Documentación de contacto y evidencia de limpieza |
| Empaquetado y alimentación de la máquina | ¿Los paquetes se transportarán sin marcas ni daños? | Pruebas de velocidad, seguimiento, liberación y sensores |
Compruebe el contraste de color y los sensores con muestras reales. El tono no determina si la muestra está en contacto con alimentos ni la detectabilidad de los fragmentos.
Reseña de Give Rubber of Same Contact
Un paso de cocción posterior no habilita una cinta transportadora de caucho de uso general para el contacto con alimentos. Identifique el punto de contacto y obtenga evidencia de la fabricación, incluso en cintas de PVC y otros materiales.
06 Sistemas de acceso y limpieza in situ
Para la limpieza in situ (CIP), demuestre la cobertura y la limpieza bajo condiciones definidas. Una barra de pulverización por sí sola no es suficiente. Especifique el trabajo manual o el desmontaje restante. Consulte la guía EHEDG .
Inspeccione también el lado de retorno.
Indique la posición de limpieza y la ruta de extracción para cada componente del lado de retorno, incluidas las protecciones. El procedimiento de aislamiento y almacenamiento de energía se aplica al trabajo manual. Los acoplamientos de liberación rápida deben permanecer seguros durante la producción.
Para estas tareas, incluya el plan de retorno en el cronograma de limpieza .
Enviar el ciclo químico completo
Utilice el procedimiento del equipo de saneamiento para indicar cada producto químico, su dilución de trabajo y el tiempo a la temperatura indicada. Incluya las siguientes etapas de enjuague y desinfección en la revisión de compatibilidad de la cinta transportadora ensamblada.
07 Siga el agua a través de la instalación
Ejecute el flujo de limpieza planificado durante el estudio de drenaje. Siga el recorrido pasando por bandejas, soportes y penetraciones, registrando los charcos y cualquier cruce a otra zona. Utilice los resultados del estudio para determinar la capacidad y la pendiente del drenaje.
El personal de mantenimiento del edificio deberá comparar las temperaturas de las superficies superiores con el punto de rocío local. Se registrarán los arranques en frío y las transiciones, y se acordará cómo se recogerá y drenará la condensación potencial, eliminando cualquier residuo del producto.
Acordar las condiciones de secado y liberación. Evaluar la calidad del aire, su dirección y la acumulación alrededor de ventiladores o aspas de aire que podrían dispersar la contaminación. Un tiempo de secado fijo no garantiza que el producto esté listo. Consultar las notas sobre la limpieza por pulverización .
08 Trabajar a través de la capacidad y una parada breve
Los datos de entrada que se muestran a continuación son ejemplos supuestos: porciones idénticas de 40 g con una superficie de 100 mm², cuatro carriles y un pico de 2400 kg/h. La tabla ilustra los cálculos, no los resultados de la puesta en marcha de la planta.
| Controlar | Entradas supuestas | Aritmética | Resultado ideal o límite |
|---|---|---|---|
| Piezas | 2400 kg/h; 40 g; cuatro carriles; paso entre filas de 130 mm | 60.000 piezas/hora; 4,167 piezas/segundo por carril; velocidad = tasa de carril x paso de fila | Velocidad calculada: 0,542 m/s. A 0,55 m/s: aproximadamente 2437 kg/h, o 37 kg/h por encima del valor máximo. |
| Ancho | Cuatro carriles espaciados 130 mm de centro a centro; piezas de 100 mm; 40 mm en cada borde. | Tres centros + un ancho de pieza + dos márgenes de borde | Se requieren 570 mm; pruebe con una correa nominal de 600 mm. |
| Cama a granel | Supongamos 1800 kg/h, densidad 400 kg/m³, ancho 0,500 m y profundidad uniforme 0,025 m. | Caudal volumétrico en m³/s = kg/h / (3600 x densidad); sección = ancho x profundidad; velocidad = caudal volumétrico / sección | 0,00125 m³/s; 0,0125 m²; 0,10 m/s, aumentando a 0,133 m/s a 2400 kg/h antes de las tolerancias |
| Parada corta | 16,67 piezas/s; parada de 1,5 s; cuatro carriles; 130 mm por posición de fila | Flujo de entrada x duración de parada; redondear al alza para completar las posiciones de fila; posiciones x paso | Aproximadamente 25 piezas; siete posiciones de fila; 0,91 m antes de los márgenes de control y parada. |
Determinar las raciones de alimentación y las condiciones de operación en las pruebas. Verificar la densidad aparente y la forma del lecho, y reservar posiciones completas de la fila para la acumulación de piezas.
El producto que ya se encuentra en un búfer ocupa parte de su espacio. Utilice la secuencia de rechazo real: algunas unidades retiran un paquete mientras la cinta transportadora sigue moviéndose. Utilice esa secuencia para completar el diseño de acumulación.
Verifique el tiempo de residencia, la retención del producto, el comportamiento de la inclinación y las condiciones de espera permitidas con estos cálculos. El tiempo de procesamiento requerido puede limitar la velocidad o la acumulación. Confirme el cálculo del accionamiento para carga, elevación, fricción y casos de operación.
09 Límites ambientales y trazabilidad
Incluir condiciones de apagado y limpieza.
Lo que sucede entre turnos también es importante, al igual que la producción. Incluya los arranques en frío y la limpieza en el programa de temperatura del ensamblaje. Incorpore la recolección de polvo y cualquier revisión de polvo combustible en la propuesta de limpieza en seco.
Registre el desgaste de la correa, los daños en las guías y las piezas sueltas en la referencia del componente. Utilice las mismas referencias en los registros de mantenimiento y producción, incluyendo la limpieza y los cambios de recetas. Verifique que los documentos en contacto con alimentos cumplan con los requisitos de fabricación, contacto y destino.
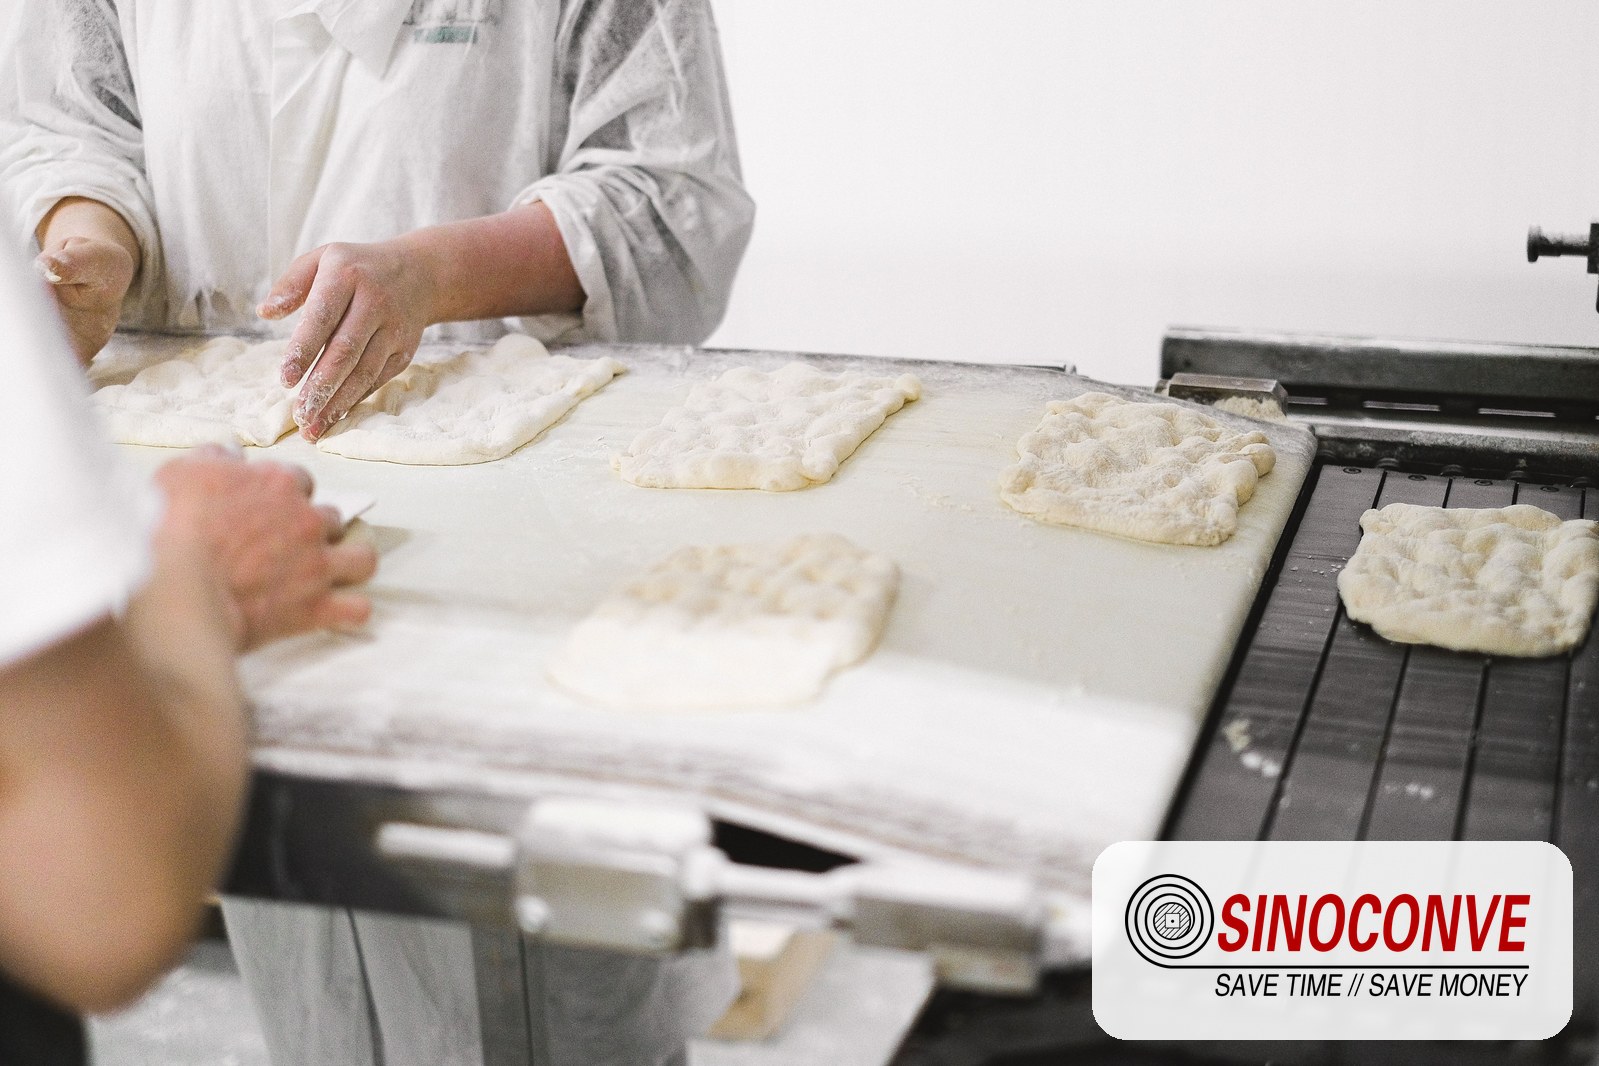
Mantenga una posición de inspección y acceso para mantenimiento en la revisión del diseño.
10. Demostrar la secuencia de inspección y rechazo.
Revise el diagrama de flujo con el equipo de seguridad alimentaria para ubicar la inspección. Incluya el empaque y cualquier posible contaminación posterior. Acuerde la función de control antes de que el proveedor finalice el diseño. METTLER TOLEDO explica los efectos del producto y la selección de la aplicación.
| Pregunta sobre la instalación | Evidencia en el momento de la aceptación |
|---|---|
| ¿Dónde controlará la inspección el riesgo identificado? | Revisar las operaciones de entrada y salida y la ruta del producto. |
| ¿Qué espacio libre necesita la cabeza? | Confirme la compatibilidad de las zonas libres de metal, la correa y las juntas del fabricante original. |
| ¿Puede algún equipo cercano perturbarlo? | Prueba con accionamientos adyacentes, presencia de movimiento y vibración. |
| ¿La apertura es adecuada para el producto? | Pon a prueba el producto, el embalaje, la velocidad y las condiciones de funcionamiento reales. |
Pruebe la ruta del producto hacia el contenedor de rechazos.
Acuerde con el proveedor del equipo y el equipo de seguridad alimentaria las piezas de prueba, su sensibilidad, posición y frecuencia. Registre la referencia de la pieza de prueba y confirme que el producto sometido a prueba llegó al destino de rechazo.
Demuestre la confirmación de rechazo y las respuestas de falla especificadas, incluyendo la pérdida de aire, las condiciones del contenedor y las fallas de los sensores, cuando corresponda. Defina el control del producto después de un desafío fallido, la investigación y el reinicio autorizado.
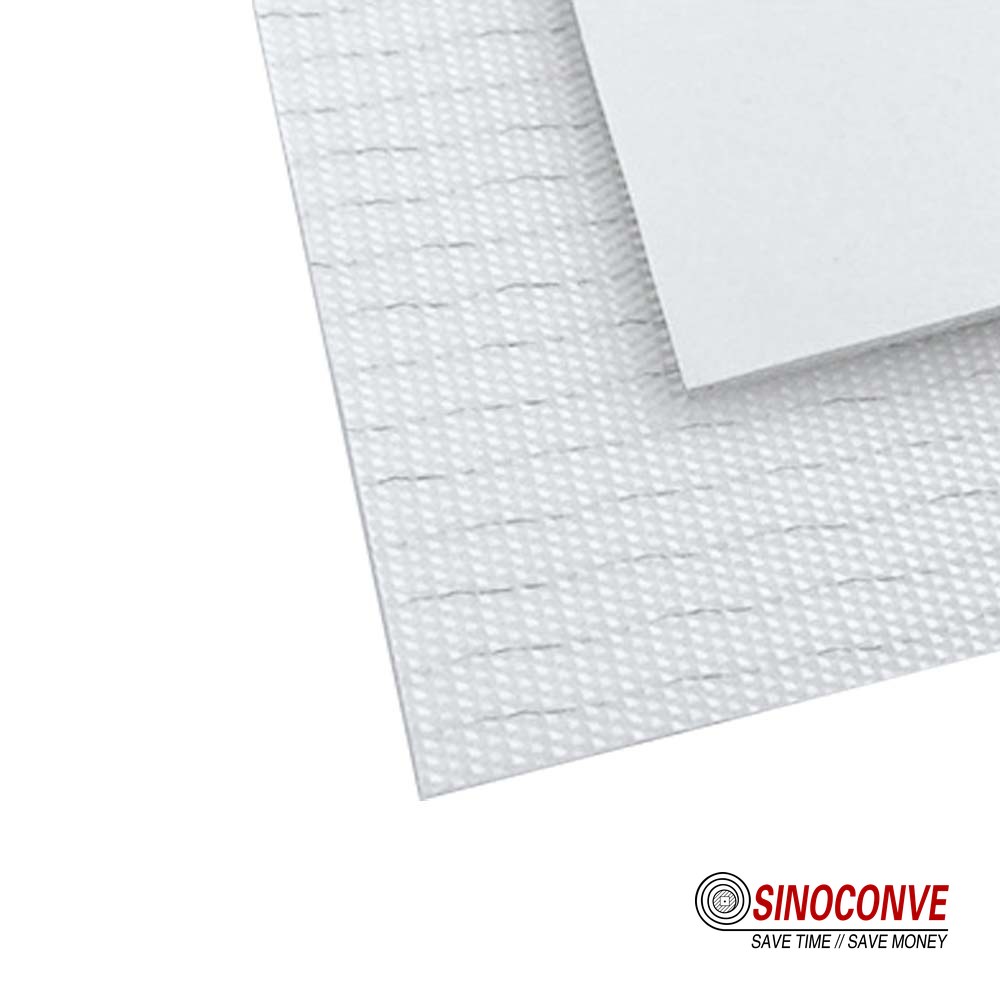
Compare la referencia de este cinturón con sus documentos de contacto y el procedimiento de limpieza.
11. Acordar la evidencia de entrega
Solicite al proveedor que presente un alcance que incluya la instalación de las correas y la fabricación, el acabado del bastidor, el acceso para la limpieza y el drenaje. Incluya los accionamientos, los controles, la unidad de inspección y los repuestos. Acuerde las especificaciones y tolerancias, con criterios para las soldaduras y los acabados, y un responsable para cada interfaz.
Las pruebas de fábrica permiten verificar la compilación y los controles; las pruebas de sitio se centran en las interfaces y utilidades instaladas. Acuerde los productos, los picos de producción, las paradas, los cambios y los límites antes de la entrega. Asigne los elementos pendientes y tome decisiones de lanzamiento.
Abra el conjunto después de limpiarlo.
Abra los puntos acordados después del ciclo de limpieza. Mire detrás de las guías y debajo de la correa, y examine las piezas retiradas y la junta. Fotografie los residuos, el agua retenida o los daños según los criterios de aceptación. Registre el tiempo que tarda el reensamblaje y el desmontaje.
Mantenga el resultado de la prueba de ATP separado del resultado específico para alérgenos o patógenos. El ATP no identifica esos objetivos. Seleccione los métodos adecuados para la pregunta planteada; la información de la FDA y las directrices de saneamiento del FSIS explican esta distinción. Investigue los olores inusuales mediante las comprobaciones acordadas.
12 errores de diseño que deben resolverse antes de la entrega.
| Descubrimiento | Qué investigar | Corrección para demostrar |
|---|---|---|
| Tierra atrapada detrás de los rieles del chasis. | Acceso, superficies y cobertura de limpieza | Detalles revisados y prueba de limpieza repetida |
| El agua cruza un límite de higiene | Rutas de piso, bandeja, desagüe y descarga | Cambios en el drenaje bajo el flujo planificado |
| Daños o salpicaduras en una transferencia | Caída, trayectoria, velocidad y variación del producto | Transferencia revisada probada a las tasas requeridas |
| Piezas de repuesto incompatibles | Uso, dimensiones e intercambiabilidad | Sustituciones homologadas con referencias verificables. |
| Disparos intempestivos del detector | Soporte, interferencia y efecto del producto | Instalación revisada por el fabricante de equipos originales (OEM) y desafíos recurrentes |
Estandarizar cuando la normativa lo permita.
Estandarice únicamente cuando la zona, el contacto y la carga lo permitan. Conserve los equivalentes aprobados y las instrucciones de limpieza en el registro del activo. La guía del rodillo respalda esta revisión.
Envíe a SINOCONVE el diseño, la hoja de especificaciones y el alcance de la aceptación junto con la consulta . Solicite que se identifiquen las correas, los accesorios suministrados y las responsabilidades de la interfaz.

13 preguntas de compradores de cintas transportadoras de alimentos
¿Cómo se puede especificar el ancho antes de elegir un proveedor?
Calcule el costo a partir de la tasa máxima de producción, la disposición y el espaciado de las líneas de producción, o a partir del volumen total y la sección transversal útil. Incluya los costos operativos, las transferencias y el tiempo de permanencia en el proceso. Verifique la compatibilidad de la máquina con la construcción propuesta.
¿Las cintas transportadoras modulares siempre son más fáciles de limpiar?
No. El acceso a las bisagras, las varillas y los soportes es importante, además de la apertura. Compare los conjuntos modulares y de cinta transportadora completos con la suciedad real y el ciclo de limpieza.
¿Qué información debe figurar en la hoja de tareas de limpieza?
Utilice el ciclo real del equipo de saneamiento, con productos químicos, diluciones, tiempo, cambios de temperatura y enjuagues. La revisión de compatibilidad debe abarcar la fabricación completa y otros componentes expuestos.
¿Cuánta acumulación se debe proporcionar?
Utilice el caudal máximo de entrada y el tiempo de interrupción permitido, teniendo en cuenta el producto ya presente y los márgenes de control. Verifique las condiciones de espera y la secuencia real de rechazo o parada antes de dimensionar el espacio.
¿Qué determina la posición de la inspección?
Utilice el diagrama de flujo del proceso y la revisión de riesgos para acordar una postura con ambos equipos. Incluya cómo se retiene el producto rechazado. El proveedor deberá confirmar su diseño y el rendimiento de la instalación.
¿Qué registros identifican la cinta transportadora entregada?
Introduzca el código del producto entregado y el plano de fabricación en el archivo de activos. Guarde allí también la documentación de contacto, los límites de exposición y las instrucciones de limpieza correspondientes, que abarquen la junta y los accesorios.
¿Puede una cinta transportadora cruzar entre zonas de higiene?
Es posible cuando la planta aprueba un sistema de separación viable. Diseñar y probar conjuntamente el procedimiento de transferencia, acceso, drenaje y operación. Registrar sus límites y controlar las modificaciones posteriores.
¿Quién establece el intervalo de limpieza?
El responsable de saneamiento lo aprueba a través del programa de seguridad alimentaria de la planta. Utilice el riesgo del producto y los resultados de la limpieza para revisar el intervalo. Los cambios en la frecuencia o en el método (húmedo o seco) requieren la misma revisión.
¿Qué se debe resolver en el momento de la entrega?
Realizar un seguimiento del producto, el agua, las personas y las piezas retiradas durante la producción y la limpieza. Cerrar las brechas en el acceso, el drenaje, el comportamiento de transferencia y las respuestas de control antes de la liberación.
Productos relacionados que podrías necesitar
- cintas transportadoras de PVC
- Cintas transportadoras de caucho
- Rodillos transportadores
- Correas trapezoidales para accionamientos de procesos
- Correas de distribución para maquinaria de embalaje
- Cintas transportadoras en forma de espiga
- Catálogo de productos SINOCONVE





