

Proceso de vulcanización de cintas transportadoras: Controles de proceso y aceptación en campo
La prensa ha alcanzado la temperatura programada. El controlador indica que está lista. La sonda de borde se ha retrasado. Junto a su lectura, escriba «borde izquierdo, línea de unión» o la ubicación equivalente del plano aprobado; una curva sin etiquetar será difícil de interpretar posteriormente. De esta forma, el personal de turno podrá ver la temperatura recibida en la junta, en lugar de heredar un punto de ajuste y una confirmación verbal.

01 Por qué el control de procesos supera a la prensa que usted posee
Una prensa grande aún puede producir una unión deficiente. Consideremos el error más común: una costura de apariencia limpia cuyo borde nunca recibió el calor o la presión necesarios. La placa superior puede indicar su objetivo, pero una almohadilla mal colocada, un extremo frío de la placa o una cubierta gruesa en ese lado alteran la percepción del caucho. El tamaño de la prensa solo es útil cuando toda la unión preparada se encuentra dentro de su área efectiva de calentamiento y presión.
El calor, el tiempo y la presión deben coincidir en la unión, al mismo tiempo. Una entrada correcta en un calibre no compensa una entrada incorrecta en otro. El pegamento de unión incorrecto, las superficies sucias o un paso de capa mal colocado no se corrigen manteniendo la prensa más tiempo. Un montaje excelente puede resultar en un borde defectuoso si ese borde quedó fuera del área calentada. Antes de que un cuchillo toque la correa, fotografíe la marca de la correa junto con la etiqueta del kit y la revisión del dibujo. Marque las posiciones propuestas para los sensores en ese dibujo.
02 Las ocho etapas de un empalme vulcanizado
Resulta tentador describir el proceso como “preparar, calentar, terminar”. Las comprobaciones útiles se realizan antes de que el caucho quede sumergido en las placas. Marcaría ocho puntos en la ficha de trabajo: cinta y método; disposición; preparación del refuerzo; limpieza; montaje; alineación de la prensa; curado; enfriamiento y liberación. Firma cada paso antes de que la siguiente actividad lo oculte.
| Escenario | Lo que la tripulación revisa antes de continuar. | Registro o evidencia |
|---|---|---|
| Identificar | Construcción de la correa, diseño de empalme, lote de kit y capacidad de prensado | Hoja de trabajo y etiquetas de materiales |
| Extender y preparar | Punto de referencia, geometría de corte, refuerzo intacto | Dibujo y fotografías marcadas |
| Limpiar y construir | Superficies secas, goma compatible, sin residuos atrapados. | Registro de preparación y entrega del kit |
| Presionar y curar | Alineación, presión y temperaturas medidas | Controlador y lecturas independientes |
| Enfriar y liberar | Estado de enfriamiento requerido, inspección de superficie y bordes | Tabla de curación y firma de aceptación |
03 Desbaste y construcción de la junta escalonada
En una cinta transportadora textil, el diseño de los escalones determina cómo se superponen las capas. Recorte únicamente el caucho y la tela especificados en el dibujo. Una pequeña muesca de cuchillo en una capa retenida es insignificante en el banco de trabajo, pero importante bajo tensión. Los escalones deben unirse sin formar un reborde grueso ni una superficie de tela expuesta.
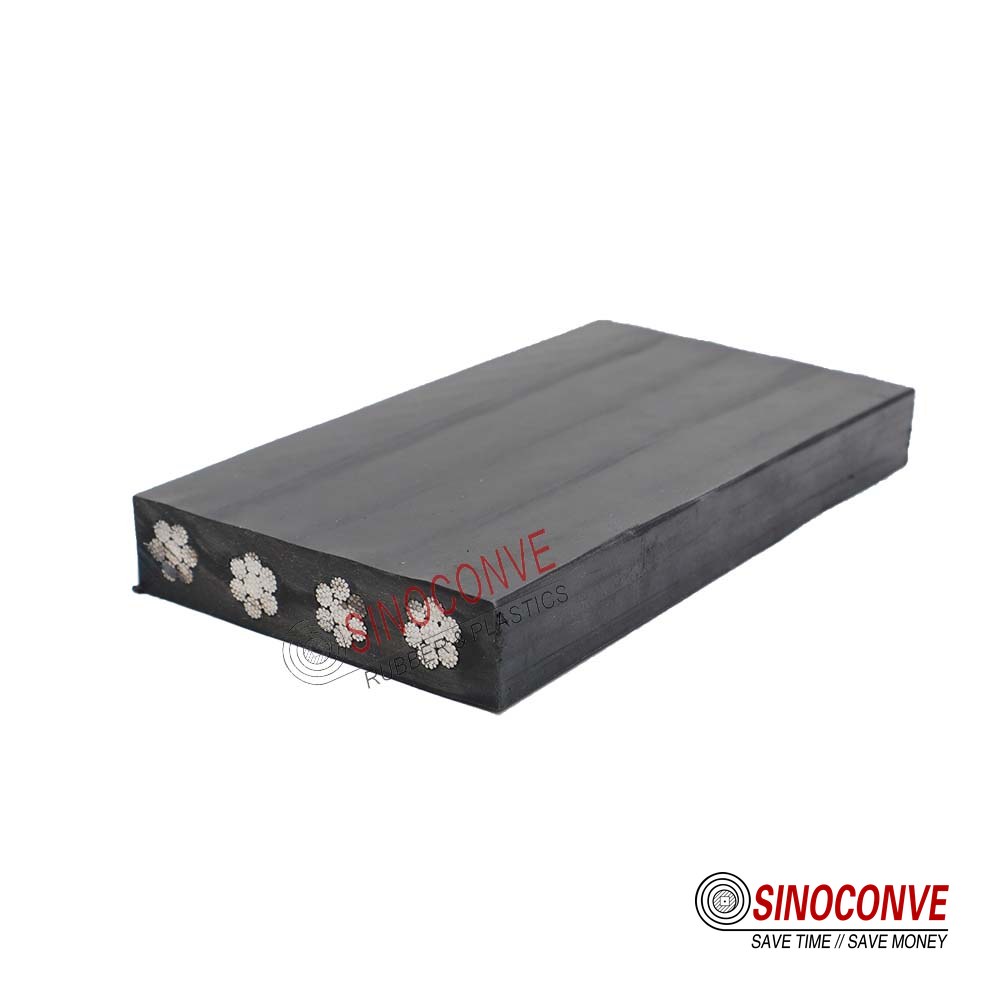
No transfiera ese diseño a una cinta transportadora de cable de acero . Sus cables se cortan y se disponen según un diseño de empalme diferente, aprobado por el fabricante, que suele requerir una zona de preparación mucho más extensa. La posición y el espaciado de los cables, así como el sistema de goma elegido, son fundamentales. Si la construcción o el tipo de cinta transportadora cambian, es necesario revisar el plano de la junta anterior. Bajo la cubierta, sus trayectorias de carga son completamente distintas.
04 Preparación y limpieza de la superficie antes de aplicar cualquier chicle.
Una amoladora situada a dos bahías de distancia puede depositar polvo en una superficie expuesta incluso antes de que se haya abierto el limpiador. El guante "limpio" acaba de transportar grasa de una abrazadera; el trapo estaba húmedo en la caja de herramientas. Coloque una cubierta limpia sobre cada superficie preparada mientras pasan las herramientas y las personas. Deje de pulir en la marca de preparación indicada en las instrucciones del kit. Anote el nombre del disolvente y el tiempo de aplicación junto al tiempo de colocación de la goma, para que el intervalo de secado sea visible.
Inspeccione el techo del refugio en busca de goteos. Luego, toque la parte inferior de un escalón cortado con un guante limpio y seco; un cinturón que se enfríe durante la noche puede acumular humedad sin que haya fugas en la parte superior. El adhesivo puede atraparla allí. La cara superior se ve seca, mientras que la tela cortada debajo permanece fría y húmeda. Tome las lecturas de temperatura ambiente y del cinturón especificadas en la hoja de equipo. Si están fuera de los límites, detenga el montaje mientras la tienda y el cinturón se ajustan al rango permitido. El prensado en caliente no es un buen sustituto de la preparación en seco.
05 Aplicación de cemento, goma de unión y goma de recubrimiento
El kit de empalme no es una bolsa de goma negra intercambiable. El cemento o adhesivo, la goma de unión y la cubierta tienen cada uno un lugar específico en el diseño aprobado. Verifique el lote y las condiciones de almacenamiento al abrir el kit. La goma utilizada en la interfaz de refuerzo debe ser compatible con la correa; la cubierta exterior debe ser adecuada para el uso de la correa. Para una correa resistente al calor , verifique la etiqueta de la cubierta de empalme. Una tira negra genérica puede dejar el medidor más caliente con el compuesto incorrecto.
06 Sujeción, alineación y presurización de la junta
Extienda una cuerda a lo largo de la cinta antes de colocar la platina superior. ¿Coinciden los dos extremos? Una marca central puede coincidir, mientras que el borde opuesto está desviado varios milímetros. Este error se propaga por toda la máquina. Coloque la huella de la prensa sobre la junta marcada. Ninguno de los bordes debe quedar fuera del área de calentamiento prevista. Utilice las almohadillas y el material de relleno especificados; las calzas improvisadas pueden dejar una zona dura junto a una blanda.
La lectura del manómetro en la bomba no permite determinar por sí sola si la almohadilla está ejerciendo una presión uniforme bajo el borde más alejado. Revise si hay daños en la manguera o desgaste en la almohadilla mientras aún estén frías y accesibles. Mantenga la banda objetivo junto al registro de presión, en lugar de anotar solo el valor máximo. Una caída en el manómetro requiere una anotación en el registro y una decisión conforme al procedimiento aprobado. Unos minutos adicionales no eliminan la pérdida de presión.
07 Calentamiento, remojo y enfriamiento bajo presión
Siga el perfil de curado para esta correa y kit de empalme. El cronómetro puede comenzar a una temperatura de interfaz definida, no cuando el controlador alcanza su ajuste por primera vez. Coloque los puntos de medición donde lo indique el procedimiento del fabricante y registre qué punto alcanza el intervalo especificado en último lugar. Si un borde se retrasa, anote la lectura de ese borde. El centro no puede promediarlo.
La retención es simplemente la parte plana de una pista más larga. La línea de unión se calienta más tarde que la platina. Después de la retención, también se necesita tiempo para enfriar hasta el punto de liberación permitido. Mantenga la presión durante el enfriamiento hasta que se cumpla la condición de liberación indicada. No se puede pegar un número de la cinta de tela de la semana pasada en la tarjeta de trabajo de cable de acero de hoy. Pertenecen a las instrucciones de material y prensado aprobadas para este trabajo.
08 Temperatura, tiempo y presión: una ventana, tres variables
Aquí hay una mejor manera de interpretar el registro. Observe la parte más fría medida de la junta mientras la presión se encontraba dentro del rango permitido. ¿Cuánto tiempo permaneció esa ubicación dentro del rango de temperatura especificado? Luego, verifique el punto más caliente para detectar una exposición excesiva y revise el registro de enfriamiento. Tres valores de pico aislados son menos útiles que un registro que muestre las tres condiciones en conjunto.
Una cubierta más gruesa ilustra el problema sin necesidad de inventar una configuración universal. Su exterior puede calentarse antes que la línea de unión. Iniciar la sujeción cuando la platina exterior alcanza el objetivo puede provocar que el material interior no alcance la exposición requerida. Utilice el punto de inicio y la disposición de la sonda definidos en el kit. «Añadir diez minutos» es una estimación, incluso en una banda más gruesa.
| Lee este rastro | Evidencia en la tarjeta | Motivo para hacer una pausa |
|---|---|---|
| Temperatura | Ubicaciones, calibración, calentamiento y traza de mantenimiento | Un punto fuera del rango aprobado |
| Tiempo | Evento de inicio definido y duración real | Rastro faltante o interrumpido |
| Presión | Rango objetivo y perfil observado | Fuga o goteo inexplicable |
| Enfriamiento | Condición de presión mantenida y liberación | La imprenta abrió antes del estado requerido |
09 Por qué no se puede simplemente acelerar una cura
“¿Podrían devolvernos una hora?” es una pregunta válida para detener la producción. Aumentar la temperatura de la platina no es una respuesta aprobada: la superficie exterior podría recibir demasiado calor mientras la línea de unión aún se está calentando. Tampoco una apertura temprana de la prensa demuestra que el borde lento haya tenido una sujeción completa. Obtenga la aprobación de cualquier ciclo diferente antes de que el equipo comience a cortar.
10 puntos de control y registros que resisten una auditoría
El registro de campo debe permitir que alguien que no estuvo en la prensa reconstruya el ciclo. Coloque la identificación de la correa, el número de junta, el equipo, la fecha, los lotes del kit y la revisión del dibujo de empalme en la parte superior. Añada la identificación de la prensa y la calibración del sensor, la ubicación de cada punto de medición, las lecturas de presión, el registro del ciclo, las interrupciones y la decisión de liberación. Una regla en la fotografía previa al montaje establece la escala. Tome vistas detalladas por separado de los bordes izquierdo y derecho terminados.
11 modos de defectos, causas y qué hacer al respecto
Tras el desmoldeo, inspeccione antes de recortar. Un ángulo bajo de la linterna permite observar una burbuja en relieve. Inspeccione el escalón en la cubierta original y utilice una regla para medir una cresta; anote el ancho junto al valor del dibujo. Fotografie primero la junta sin recortar.
| Descubrimiento | Evidencia para consultar | Pregunta de disposición |
|---|---|---|
| ampolla local | Registro de preparación, secado y curado | ¿Es posible evaluar y reparar la zona afectada mediante un método aprobado? |
| borde suave o pegajoso | Registro de temperatura y presión en el borde | ¿El borde completó el ciclo? |
| Levantar en el refuerzo | Compatibilidad y preparación de los materiales | ¿Está dañada la parte que soporta la carga? |
| Cresta gruesa o sesgada | Construir dimensiones y marcas de alineación | ¿Chocará contra algún equipo o se desviará de su trayectoria? |
12. Puesta en servicio de la correa: Criterios de aceptación
La apertura de la prensa es un evento. El permiso para reiniciar la cinta transportadora es otro. Lleve el perfil de curado aprobado a la mesa de entrega. En el trazado real, marque dónde se retrasó la sonda de borde y dónde la presión se desvió de su banda. Una segunda persona verifica la geometría y los bordes según los criterios escritos. Guarde la disposición del ingeniero y el informe de prueba junto con el gráfico marcado. Solo entonces elimine el punto de retención del sitio.
Ponga en marcha la cinta transportadora siguiendo la secuencia de puesta en servicio acordada con la planta. Colóquese donde la costura rodea la cabeza y regresa pasando por el limpiador. ¿Se mueve, se desvía o suena diferente? Registre la primera hora de funcionamiento y la fecha de la siguiente revisión del empalme. Una cubierta lisa no proporciona mucha información sobre la unión enterrada; por eso, el registro del ciclo se guarda junto con la tarjeta de aceptación.
| Elemento de aceptación | Evidencia en el momento de la entrega | Propietario del lanzamiento |
|---|---|---|
| Construcción aprobada | Revisión de planos, mediciones y fotografías de preparación | Supervisor de empalmes |
| Cumplimiento de la cura | Registro calibrado de temperatura, tiempo, presión y enfriamiento | revisor de calidad |
| Junta terminada | Inspección de bordes, superficies y alineación, y resolución de defectos. | Representante del sitio |
| Ejecución inicial | Seguimiento y paso conjunto bajo control de carrera | Operaciones y mantenimiento |
13 errores operativos comunes que aún vemos en el sitio.
Alguien abre un paquete de chicles antes de que la zona de corte esté limpia. Alguien ve que el controlador está en el punto de ajuste y activa la función de retención antes de que la sonda de borde se haya sincronizado. Otro equipo libera la presión porque la placa se siente fría, aunque no se haya alcanzado el punto de liberación documentado. Cada uno elimina una prueba de que la junta recibió el ciclo previsto.
14. Dónde termina esta guía y qué tema sigue
Este artículo trata sobre el control y la aceptación de una unión de campo vulcanizada en caliente. No sustituye los planos del fabricante de la correa ni la capacitación del personal. Para una comparación de métodos, consulte la guía de empalme . El artículo para el comprador de cordón de acero precede a la descripción del trabajo en obra, y la guía de mantenimiento se publica posteriormente.

15 preguntas frecuentes
¿Cuánto tiempo tarda un empalme vulcanizado completo desde el primer corte hasta que vuelve a estar en servicio?
Comience con el plano de unión aprobado y el ciclo de prensado, luego agregue el tiempo necesario para exponer y preparar ambos extremos, ensamblar, enfriar e inspeccionar. El acceso y el tamaño del equipo pueden ser determinantes. El tiempo de curado indicado solo cubre una parte de la parada programada.
¿Qué temperatura debemos ajustar a la prensa?
Siga el procedimiento aprobado por el fabricante de la correa y del material de empalme, incluso en lo que respecta a la medición de la temperatura. Un ajuste del controlador por sí solo no demuestra que la línea de unión haya alcanzado el rango requerido. Una temperatura copiada de la orden de trabajo de otra correa no constituye una especificación.
¿Podemos acortar el tiempo de curado aumentando la temperatura de la placa?
Un ciclo más rápido requiere un procedimiento validado por el fabricante del material. La temperatura exterior más alta y la línea de unión más lenta no se curan al mismo ritmo, por lo que una temperatura más alta con menos tiempo no es una simple compensación.
¿Son realmente necesarios los termopares de interfaz si la prensa tiene un controlador?
Siga los requisitos de medición del procedimiento específico. El controlador informa la ubicación de su sensor, que puede diferir de la línea de unión o del borde frío. Documente las posiciones de los sensores independientes cuando sean necesarias para el trabajo.
¿Cómo podemos saber si la unión está completamente curada sin cortar una muestra?
Conserve la etiqueta del kit, la posición de los sensores, el estado de calibración y el registro de datos. Compare este conjunto con las comprobaciones de aceptación del procedimiento. Una cubierta que parezca impecable no mide la interfaz interna. Un registro de datos incompleto requiere una decisión técnica documentada.
¿Qué causa que el borde de un empalme terminado quede blando y gomoso?
Entre las posibles causas se incluyen un calentamiento o presión insuficientes en el borde, un material inadecuado o un problema de preparación. Compare las mediciones del borde y los detalles del kit con el centro antes de decidir si se realiza una reparación. No elimine la evidencia antes de proceder.
¿Es aceptable realizar empalmes al aire libre en condiciones de alta humedad o lluvia?
Solo si se pueden mantener las condiciones de proceso aprobadas dentro de un área de trabajo protegida y seca. La lluvia y la condensación en la superficie preparada pueden comprometer la adherencia. Registre las condiciones y detenga el proceso cuando no se puedan cumplir los límites requeridos.
¿Qué eficiencia conjunta deberíamos esperar en comparación con la resistencia propia de la correa?
Eso depende de la construcción de la correa, el diseño del empalme y la norma aplicable o la certificación del fabricante. Solicite la eficiencia especificada y la base de prueba para esta unión. No aplique el mismo porcentaje a todas las correas textiles y de cordón de acero.
¿Cuándo merece la pena reparar un defecto en lugar de cortar la junta?
Utilice los límites de reparación del fabricante y tenga en cuenta la ubicación, el tamaño y el efecto del defecto en el refuerzo. Un defecto estético en la cubierta es diferente de un levantamiento en la interfaz de carga. Registre la disposición autorizada antes de reiniciar.





