耐熱ベルトが故障する原因は、データシートの選択ミスにあることはめったにありません。故障の理由は、実際にベルトに到達した熱量が、想定していた熱量と異なっていたからです。私たちは、空気温度が52℃のクリンカー製造工場で、ベルトカバーの温度が121℃にも達する現場に立ち会ったことがあります。また、月平均温度は無害なレベルだったにもかかわらず、搬送ポイントでの急激な温度上昇により、1シフトのうちに8mmのカバーにクレーターができたようなラインにも立ち会ったことがあります。これら2つの状況には正反対の対応が必要であり、ベルト自体を見れば、カタログを開く前にどちらの状況に対応しているかが分かる場合がほとんどです。
以下は現場マニュアルであり、選定ガイドではありません。目視できる損傷パターンを確認し、それを裏付ける測定値を順に調べ、根本原因を特定し、出血を止める順序で修復作業を行います。ベルトがまだ健全で、単にグレードを選択するだけであれば、選定ロジックは当社のマニュアルに記載されています。 耐熱コンベヤベルト究極ガイド2026この記事は、既に問題を抱えているベルトを対象としています。

01データシートを読む前に症状を読んでください
ベルトの故障は、3つの異なる箇所に痕跡を残します。まず、端から端まで光沢があり、硬く、ひび割れている搬送面を見てみましょう。これは、カバーが想定していた温度を何千時間もかけてゆっくりと加熱された結果です。次に、シュートの縁の下に、他の箇所には何の兆候もなく、縁だけが焦げた黒いクレーターが一つだけあるのを見てみましょう。800℃の塊が停止したベルトに落下したのです。端がほつれたロープのように開いたカバーは、また別の問題です。これは熱ではなく、トラッキングによるものですが、通常は同じラインで両方の問題が発生します。これら3つの問題を見分けるには、懐中電灯、ショアA硬度計、巻尺を使って10分もあれば十分です。これを怠ると、工場は同じベルトを2度購入し、2度も無駄にすることになります。
複合的な問題ではなく、失敗の履歴から始めよう
ベルトに触れる前に、私たちは質問をします。なぜなら、答えはどんな実験室でのテストよりも早く候補を絞り込むからです。ベルトは何時間稼働し、その間に何トンの物が搬送されたのか?カバーは数週間かけて劣化したのか、それともラインで何か変更があった数日のうちに劣化したのか?工場は常に変更を加えており、その変更とベルトを結びつけることはめったにありません。新しいシュートライナー、表面により近い位置にあるスカート、キルンへの供給量が8%増加したなどです。私たちが訪れたある採石場では、摩耗した搬送シュートを交換し、衝撃点を上流に400mm移動しました。次のベルトは通常の9ヶ月ではなく11週間しか持ちませんでした。ベルト自体には何も変更はありませんでした。
まず最初に行う4つの測定
4つの数値を毎回同じ順序で測定します。まず、ショアA硬度計で搬送側のカバー硬度を測定します。幅方向に3箇所、長さ方向に3箇所測定し、スプライスから50mm以内には測定しません。次に、カバーの残存厚さを測定します。滑らかなゴムであればデプスゲージで十分ですが、表面が粗い場合は超音波式測定器に切り替えます。これは、超音波式測定器は突起部を拾い、実際の値より2mm高い値を読み取る可能性があるためです。3つ目は、負荷点のすぐ下流側のベルト表面温度です。4つ目は、スプライスです。接合部に段差、浮き、軟らかい部分はありませんか?これら4つの数値を総合的に判断することで、ベルトがゆっくりとした熱劣化、局所的な熱イベント、あるいは熱とは全く関係のない原因で故障したのかが分かります。
として コンベヤベルトメーカー 鉱山、採石場、セメント工場から送られてくる同じようなサービスレポートを読んでみると、あるパターンが浮かび上がってくる。加熱ゾーンの早期故障の約3分の2は、工場側が300ドル程度の硬度計と適切な赤外線温度計を使って現場で測定できたはずの状態に起因するのだ。
一見官僚的な質問に聞こえるがそうではない質問が一つある。ベルトは誰が供給したのか、そしてその書類には化合物の温度データが含まれていたのか? コンベヤベルトの卸売 グレード名だけでは答えられない場合が多いです。「耐熱性、高級品」とだけ書かれた見積書を渡されたことがありますが、その言葉の裏には測定可能な情報が何もありませんでした。 コンベアベルトディストリビューター 連続使用温度およびその根拠となる試験規格を記載したデータシートを作成できない場合は、その数値は存在しないものとみなします。
| ダメージの痕跡を見ることができます | 最も可能性の高い根本原因 | 最初に測定する |
|---|---|---|
| 均一な硬化、全幅にわたる微細な表面亀裂 | ベルト全体が持続的に過熱状態になる | 3つの地点でのショアAの測定(すべて負荷側から) |
| 単一のクレーターで、縁は焦げており、多くの場合、シュートの縁の下にある。 | 瞬間的な高温衝撃荷重 | ドロップポイントにおける材料の最高温度(全シフトにわたって記録) |
| 水ぶくれ、部分的にカバーが剥がれている | カバーの下に閉じ込められた水分や揮発性物質が膨張する | 水ぶくれができた部分を軽く叩いてテストし、ベルトの水分履歴も確認する。 |
| 両端に亀裂が入り、縁のゴムが剥がれてきている。 | 熱によってエッジの張力とトラッキングの問題が悪化する | 端部と中心部の硬度差およびプーリーのアライメント |
| 継ぎ目が引きちぎられ、布の端が見えている | スプライスゴムとベルト本体間の熱膨張率の不一致 | 接合部の温度、接合部の経年劣化、および接合部における段差状態 |
02ホットラインの熱源は一体どこにあるのか
工場に熱問題について尋ねると、返ってくるのは材料温度という一つの数値だけです。この数値は確かに存在します。しかし、これは熱がベルトに到達する5つの経路のうちの1つに過ぎず、私たちが調査したいくつかのラインでは、これが最大の経路ではありませんでした。2番目の経路は、断熱されていないダクトやキルンシェルからの放射熱で、狭いギャラリーでは、材料よりも放射熱の影響が大きいことが測定されています。3番目は、密閉されたギャラリー内の熱風で、近くに高温の材料がなくても、ベルトが90℃になることがあります。4番目は、負荷点での摩擦と摩耗です。5番目は、戻りストランドを200mも伝わって、同じゴムを2度加熱するこぼれです。
継続的な熱と瞬間的な熱ショックは、2つの異なる問題である。
連続加熱は定常状態です。ベルトはセメントキルンラインで6,000時間から20,000時間、何千時間も高温にさらされ、その寿命を縮めるのは化学反応です。架橋が分解し、可塑剤が流出し、カバーが硬化してひび割れます。瞬間的な衝撃は全く別物です。700℃以上の塊が到達し、わずか数平方センチメートルのカバーに2~3秒間、そのすべてのジュールを放出します。経年劣化する時間はありません。ゴムは炭化、つまり燃え尽き、ベルトはその場で使い物にならなくなります。120℃の連続使用向けに作られたコンパウンドが、900℃の衝撃に自動的に適しているとは限らず、その逆も同様に不適切です。単一の温度数値のみを記載した仕様は不完全であり、これは当社の記事で指摘している点です。 耐熱ベルトのサプライヤーが提供すべき温度データとは。
閉鎖されたギャラリーの罠
密閉されたギャラリーは、私たちが遭遇する熱源の中で最も過小評価されているものであり、最も無視しやすいものです。あるセメント工場での調査日:屋外の気温は34℃、クリンカーギャラリー内の気温は58℃でした。誰もこの2番目の数値を測定したことがありませんでした。ベルトは搬送側で104℃、戻り側で91℃で稼働していました。これはほとんどの工場では行わない数値であり、長い密閉された運転では戻り側が搬送側と15℃以内の差になることが多く、ゴムが回復するための冷却パスを一度も受けることができません。硫黄や塩素を含む粉塵は、さらに劣化を加速させます。
エンジニアからの現場メモ: 検査した1,200mm幅のクリンカーベルトでは、工場側は「夏の暑さ」が原因だと主張し、より高い耐熱温度を要求しました。しかし、負荷点から1.5mと6mの地点に設置した2つの熱電対は、全く異なる事実を示していました。ベルトは最初のステーションで131℃、2番目のステーションで96℃に達していたのです。熱はシュートから流入し、余分な35℃がベルトに乗って換気の悪いギャラリーに伝わっていました。スカートライナーをベルトから60mm離し、シュートの向きを調整したところ、コストはほとんどかからず、最初のステーションの温度は112℃まで下がりました。
高温機器からの放射熱
キルンシェル、高温ダクト、蒸気ライン、乾燥機の排気フードは、ベルトに触れることなくベルトを加熱します。放射熱負荷は距離とともに減少しますが、狭いギャラリーではベルトを移動させる場所がないことがよくあります。1つのラインでは、 工業用コンベアベルト ベルトは断熱材のない高温ダクトから300mm離れた場所に設置されていた。両者の間に単純な反射型遮熱板を挟むことで、ベルト表面温度を14℃下げ、耐用年数を約4ヶ月延長できた。安価な解決策だが、あまり行われていない。
同一筐体内の駆動ベルトはコンベアと同時期に製造されたものです。
当社は駆動ベルトとコンベヤベルトの両方を製造していますが、高温の設備ではこの2つが同時に故障します。 トランスミッションベルトメーカー 4週間以内に、ある工場から同じ苦情が2回寄せられました。コンベアのカバーが硬化してひび割れ、駆動部のVベルトが滑りやすくなっているというものです。どちらも換気の悪い囲いが原因でした。保守担当者は通常、これらを無関係な問題として扱うため、修理費用を2回支払うことになります。
A Vベルトメーカー コンベヤベルトのサプライヤーが直面するのと同じ評価上の問題に、ドライブは直面します。そして、その計算は容赦のないものです。周囲温度80℃で見積もられたドライブの寿命は、95℃では全く異なります。起動と停止を繰り返すたびに、ベルトの寿命がさらに短くなります。なぜなら、筐体が最も冷たいときはベルトが最も硬く、最も負荷がかかるときはベルトが最も熱くなるからです。したがって、ドライブの点検はベルトの点検と同じ間隔で行うべきです。ドライブはベルトよりも後に故障しますが、プラントの停止は先に起こります。
03現場で破損した表紙を読む方法
カバーの読み取りはスキルであり、習得可能です。当社では、外観と手触り、硬度測定、および廃棄材からの断面切断という3つの手順を用いており、これらでほぼすべてのケースに対応できます。これら3つはすべて、計画された1回の作業時間内に収まります。通常の設置作業には1時間、ベルトが長くギャラリー内が暑すぎて誰も中にいたくないような場合は2時間を見込んでください。
表面の質感、色、匂い
新しい耐熱カバーはマットで、ゴムの匂いがかすかにします。経年劣化したカバーは最初に光沢を帯び、次に劣化したポリマーのくすんだ灰色の斑点が現れ、過熱ラインでは通常 12 か月以内にこの変化が起こります。新しいひび割れは、浅く斜めに当てた懐中電灯でしか見えない、細かい銀色のクモの巣のように見えます。経年劣化が進んだひび割れはきちんと開き、ひび割れの底に布が見えるようになったら、カバーはすでになくなっています。匂いは、人々が想像する以上に多くのことを教えてくれます。焦げた匂いは局所的な熱イベントを示し、刺激臭は化合物または硬化の問題を示し、硫黄の匂いはプライラインを示します。次に、カバーに親指の爪を押します。健康なゴムは約 1 秒で元に戻ります。熱劣化したゴムはへこみが残ります。
ショアA硬度計による硬度マッピング
カバー硬度の製造公差は約±5ショアAなので、新品のベルトの測定値が60~70であれば、仕様の範囲内です。そのため、絶対値はほとんど意味がなく、変化がすべてです。試運転時に設置時の値を記録してください。誰も記録していなければ、基準値がなく、ベルトに関するその後の議論はすべて推測になります。15~20ポイントの上昇は、著しい経年劣化です。20ポイントを超えると、カバーは弾性回復力をほとんど失い、通常の屈曲でひび割れます。毎回同じ方法で測定してください。幅全体にわたって同じ位置、端から同じ距離、そしてスプライスから少なくとも50mm離れた位置で測定してください。
カバーの下に何が隠されているかを確認するために断面を切断する
廃棄された部分から 100 mm のサンプルを切り出すと、上から 1 か月検査するよりも多くのことが分かります。その断面には 4 つの点が明らかになります。層間の接着は維持されているか? カバーとカーカスの接着は脆くなっているか? ブリスターが層線に沿って発生しているか? そしてカーカス自体が変色しているか? 最後の質問は、他のどの質問よりも多くの議論を解決します。高温で使用されたベルトから断面を切り出すと、EP または NN ファブリックに茶色の変色が忍び込んでいるのが、通常、熱による最初の確固たる証拠であり、その時点で所有者は 6 か月も摩耗のせいにしているのです。結果が確かなものになるようにするには、標準的な方法でテストしてください。 ASTM D378 枝肉接着用、 ASTM D573 熱老化のため、 耐熱ゴムベルトと標準ゴムベルトの比較 両方のベルトが同じ方法で評価された場合にのみ意味を持つ。
04カバーゴムの破損モード:経年劣化、燃焼、膨れ
これら3つは、当社が診断を依頼されるヒートゾーンカバーの故障の大部分を占めています。見た目も異なり、原因となる物理現象も異なり、対処方法も異なります。これらを混同することが、交換用ベルトが同じように故障する最も一般的な原因です。
故障モードその1:熱劣化 ― 硬化、ひび割れ、弾性喪失
熱劣化は、ゆっくりと進行する劣化です。酸素と熱が数千時間もの稼働時間を経てゴムの架橋ネットワークを侵食し、可塑剤が流出し、ポリマー鎖が硬化し、被覆材は伸縮性と復元力を失います。目に見える変化としては、細かいひび割れが網目状に広がる、硬くガラスのような表面が現れます。ベルトが小さなプーリーを通過する部分では、屈曲によるひび割れが発生します。劣化は徐々に進行するため、工場では通常、構造物の下から被覆材が剥がれ落ち始めるまで、劣化に気づきません。
当社が適用する測定可能な判定基準は単純明快です。ショアA硬度が設置時の値より15~20ポイント上昇した場合は、著しい経年劣化を示します。引張強度保持率はより厳密なテストです。元の値の70%以上保持されている場合は、監視しながら継続使用が可能です。50%~70%保持されている場合は、交換を計画する必要があります。50%未満の場合は、見た目に関係なくベルトは交換時期です。 ゴム製コンベアベルト 引張強度が半分になったカバーは、耐衝撃性もほとんど失っているため、最初に届いた大きな材料の塊で完全に破壊されるだろう。
根本原因はほぼ常に、化合物の連続定格を超える動作温度であり、解決策は動作点を変更するか、より定格の高いポリマーに変更することです。エチレンプロピレンジエンモノマーゴム(EPMR)は、 EPDMコンベヤベルト カバー温度は、通常、連続温度で約-40℃から+120℃の範囲で示され、短時間ではそれよりも高くなることがあります。 EPDMコンベヤベルト ベルトが一時的な衝撃を受けるのではなく、実際に高温で稼働している場合、SBR(通常、連続使用温度は+80℃前後)からの自然なアップグレードとなります。破損が均一ではなく段階的に発生する場合は、コンパウンドを変更する前に、セクション02の熱源を再度確認してください。
故障モードその2:落下地点での焼損
焼き抜けは、一度発生すると一目瞭然です。通常、シュートからベルト1本分の幅以内に、焦げて縁がカールしたクレーターや穴が現れます。焼き抜けの原因は瞬間的な熱発生であり、さらに悪いことに、保護が不十分なカーカスの上に薄いカバーがかかっていることです。公表されているクリンカー排出温度は、冷却装置の設計や工程内での位置によって異なりますが、一般的に200℃から1,400℃の範囲とされています。しかし、この範囲の下限であっても、材料が表面に静止し、その下でベルトが停止すると、標準的なカバーは数秒で破壊されてしまいます。
連続的と瞬間的の区別は、ここでは非常に重要である。 クリンカー用コンベアベルト 搬送は両軸で規定する必要があります。つまり、十分な連続定格を持つポリマーと、点熱に耐えられる構造が必要です。実際には、より厚いカバー、耐熱性のあるカーカス、そして多くの場合、衝撃荷重を分散させて単一の塊が生地に焼き付くのを防ぐためのブレーカープライが必要となります。クリンカーラインでは、一般的な耐熱ベルトよりも、クリンカーサービス専用に設計されたEPDMコンベヤベルトを強く推奨します。なぜなら、故障メカニズムが一般的な高温材料ラインとは異なるからです。
確認テスト:起動時を含めた全シフトにわたって、ベルト温度ではなく排出時の材料温度を記録してください。週末の停止後の起動時は、最初に通過する材料が最も高温であり、ベルトは負荷がかかっていない状態で周囲温度になっているため、焼き切れが最も多く発生します。
故障モードその3:水ぶくれと層間剥離
水ぶくれは、カバーの下に閉じ込められたガスが膨張した泡です。このガスは、本体の水分、残留溶剤、未反応の配合成分、あるいは場合によっては損傷した縁から浸入した水がベルト自身の熱で蒸発することによって発生します。水ぶくれの兆候は、ドライバーの柄などで軽く叩くと音が変わる、盛り上がった部分です。
原因は2つに分けられます。製造上の原因:カレンダー加工前の生地の乾燥が不十分、またはカバーと本体が完全に接着していない硬化サイクル。使用上の原因:ベルトが構造上許容できる温度よりも高温で動作しているため、接着ラインが劣化し、洗浄水や素材自体からの水分が内部に入り込む。使用開始後2~3ヶ月以内に水ぶくれが発生した場合は、ベルトの製造上の問題が疑われるため、直ちにサプライヤーに連絡してください。 コンベアベルト工場 プレスおよび乾燥の記録を提示できるはずです。1年以上使用した後に水ぶくれが発生した場合は、熱負荷が原因であると疑われ、負荷点の温度とラインでの洗浄方法を再確認してください。
高温部分で水ぶくれを切って再接着しようとしないでください。パッチが同じ湿気を閉じ込め、数週間以内に再び剥がれてしまいます。次の定期点検時に交換できるようベルトに印を付け、それまでは水ぶくれの縁に亀裂が生じていないか監視してください。
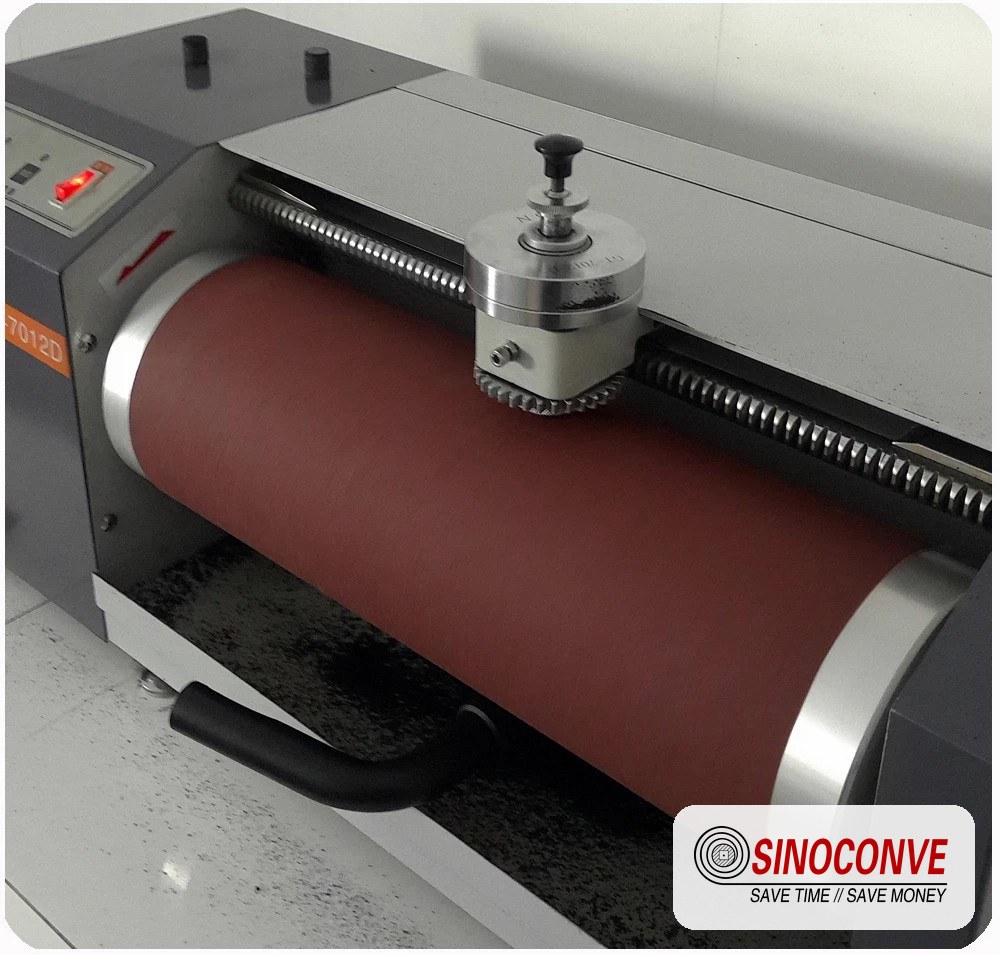
耐熱カバーは、色ではなく、ポリマーの種類、厚さ、接着品質によって評価される。
05端部および本体の破壊モード
熱による故障の中で最もコストのかかる2つのケースは、見た目には劇的ではないものです。端が割れてしまった場合と、本体が静かに強度を失ってしまった場合、どちらもベルトが破れる直前まで作動し続ける可能性があります。それに比べると、カバーが焼けてしまった程度は、ほとんど無難な故障と言えるでしょう。
故障モード4:エッジのひび割れとエッジゴムの剥離
熱によってベルトの張力分布が変化します。搬送側は戻り側よりも高温になり、中央部は端部よりも高温になることが多く、トラフ型コンベヤでは、アイドラー接合部付近で両端が繰り返し屈曲します。カバーコンパウンドが既に硬化している場合、端部は伸びが限界に達する最初の箇所となります。その結果、端部から20mm~60mm内側に縦方向の亀裂が生じ、亀裂線に沿って端部のゴムが剥がれていきます。
診断マーカー:ベルト端から 50 mm 内側の硬度とベルト中央の硬度を比較します。差が約 8 Shore A を超える場合、エッジゾーンはベルト本体よりも早く劣化しており、熱の問題に加えてトラッキング、ミスアライメント、またはアイドラー焼き付きの問題があります。トーチでエッジを観察します。熱による亀裂は主にエッジに沿って平行に発生しますが、ミスアライメント構造による機械的損傷は斜めに溝を形成します。まずトラッキングを修正してください。ベルトが正しく中央に位置しているにもかかわらず、エッジで亀裂が発生し、硬度が均一である場合は、複合的な問題です。
エッジのひび割れをコールドパッチで補修して、高温ゾーンで運転を続けないでください。補修されたエッジは、補修ゴムが経年劣化したベルト本体の熱膨張率にほとんど一致しないため、パッチ境界で破損します。エッジの破損が始まっている場合は、適切な加硫エッジ補修でエッジをトリミングして再シールするか、交換を計画するかのいずれかの現実的な選択肢があります。強化エッジを備えたソリッド織布またはファブリックカーカスベルトについては、担当者と相談する価値があります。 コンベヤベルトサプライヤー 交換品を注文するのと同時に。
故障モード5:EPおよびNNファブリックのカーカス熱劣化
これは、ベルトが上から見ると問題ないように見えるため、人々を欺く故障モードです。カバーにはわずかなひび割れしか見られないかもしれませんが、その下のEP(ポリエステル縦糸、ナイロン横糸)またはNN(ナイロン縦糸、ナイロン横糸)生地はすでに引張強度の大部分を失っています。布製カーカスベルトは、合成繊維自体が熱の影響を受けるため、熱によって強度が低下します。ポリエステルは、約100℃を超える温度に長時間さらされると強度のかなりの部分を失い、ナイロンはさらに悪化します。層間のゴム層も劣化し、層間の接着力が低下するため、ベルトが層間で荷重を伝達する能力が失われます。
カバー硬化よりも危険な理由:カバー硬化は兆候が現れ、徐々に劣化しますが、カーカス劣化は目に見えず、衝撃荷重に対するベルトの安全マージンを低下させます。定格破断強度の40%で稼働しているベルトは、詰まり、プーリーの停止、または湿った材料の塊が到達するまでは問題なく見えますが、その後、何の警告もなくスプライス付近で破断します。定格張力の約60%を超える熱間ラインを稼働させている場合は、推測するのではなく、古いベルトの一部を採取して引張保持力を測定してください。
破壊試験なしで検出するには、トラフ性の低下やアイドラー間のたるみの増加(これはベルト本体の軟化または劣化を示します)に注意し、接合部の健全性を監視します。接合部はベルト本体の弱点が最初に現れる箇所だからです。工場に複数のホットラインがあり、試験履歴がない場合は、使用済みベルトを1本3つのサンプルに切断し、比較試験に送って、今後のあらゆる判断の基準となるデータを取得するのが現実的な方法です。
故障モード#6:熱的原因によるスプライスの故障
加硫接合部が高温部で破損する理由は、施工技術とは無関係です。接合ゴムとベルト本体の経年劣化速度が必ずしも同じではないためです。接合部に異なる耐熱性を持つコンパウンドや異なる加硫システムを使用すると、接合部が軟化するベルト内部で硬い島状になり、段差部分に応力が集中します。フィンガー接合と段差接合の両方でこの問題が発生しますが、特に段差が長い場合、接合ゴムの体積が周囲のベルトとより一致する必要があるため、破損が多く見られます。
特徴は、接合部の残りの部分が接着されたまま、特定の 1 つまたは 2 つのステップでスプライスが開くことです。通常、破壊線には熱で変色したゴムが見られます。引張試験の結果は、スプライスの効率が、良好なホットスプライスが通常達成するベルト強度の 60% ~ 70% を下回ることを示しています。次の 3 つの要因を順に確認する価値があります。スプライス コンパウンドがベルトのカバー コンパウンドと一致しているかどうか。耐熱性ポリマーは異なる硬化サイクルを必要とすることが多いため、硬化温度とプレス時間が高温コンパウンドに適切であったかどうか。スプライスがラインの最も高温の部分にあるかどうか。その場合は、強化するよりも移動させる方が容易かもしれません。
エンジニアからの現場メモ: あるセメント工場から、搬送側温度が60℃に達した1,000mm幅の加熱ベルトの接合部不良が送られてきて、より良い接合部を作り直してほしいと依頼されました。接合部は負荷点から1.8m下流、ベルトの中で最も高温になる部分に位置していました。これを戻り側の緩み部分に移設し、カバーと同じコンパウンドで再接合したところ、14ヶ月間で3回も接合部交換が必要だった問題が解決しました。問題は接合部自体ではなく、その位置にあったのです。
06誤診されやすい故障モード
このクラスターにおける2つの故障モードは、しばしば誤った原因に帰せられる。1つ目はベルトの経年劣化が原因とされるが、実際は化学的適合性の問題である。2つ目はベルトの難燃性が原因とされるが、実際はメンテナンスの問題である。
故障モードその7:EPDMの弱点 ― 油とグリースによる攻撃
EPDMは耐熱性に優れたポリマーである一方、耐油性には劣るという、まさにその特性が人々を惑わせる要因となっています。鉱物油、ディーゼル油、作動油、ギアオイル、そしてほとんどの動植物油は、EPDM被覆材を膨張させ、軟化させ、最終的には崩壊させてしまいます。この膨張は表面的な現象ではなく、炭化水素油が化合物内部に浸透し、架橋ネットワークを破壊することで、体積が数十パーセント増加すると同時に、硬度と引張強度が低下するのです。
そのため、高温ラインにEPDMコンベヤベルトを推奨する前に、油への曝露について確認するようにしています。これは、当社が扱う誤診の中で最も多いものです。よくあるケースは、熱による劣化を防ぐためにSBRからEPDMコンベヤベルトにアップグレードした工場で、新しいベルトが9か月後に柔らかくなり、膨張してベタベタになったというものです。EPDM自体に問題はありませんでした。ラインでは、ヘッドプーリーから4m上流のシールからギアボックスオイルが漏れており、さらに潤滑工程からの油漏れもありました。ベルトがそれを吸収したのです。
熱劣化ではなく油劣化の診断マーカー:カバーの硬度 滝 上昇する代わりに、カバーの厚さ 増加 部分的に、表面はべたつき、滴り落ちる線に沿って膨らみ、幅全体にわたって膨らむわけではありません。また、損傷パターンは油の経路に沿って下に向かっています。熱による劣化は、これらのすべての点で逆の効果をもたらします。新しいヒートベルトを注文する前に、漏れを修理し、代わりにポリクロロプレンまたはニトリルベースのカバーを検討してください。 耐油性コンベヤベルトの購入者向けチェックリスト 見積書で確認すべき事項について説明します。ホットラインの場合 そして 油分が多い場合、正直なところ、完璧な化合物ではなく、妥協の産物となる化合物を選ぶのが一般的であり、データシートではなく、問題の油の実際のサンプルに基づいて選択する必要があります。
食品分野では、同じ化学反応が異なる形で現れます。植物性脂肪と動物性脂肪は鉱物油と同様にEPDMを侵食し、洗浄用化学物質がさらにストレスを与えます。 食品および包装ライン用ベルト その組み合わせに適した化合物の選択肢を検討していくと、肥料や化学薬品分野の工場が、攻撃的な用途に適した化合物を選択する際にも、同じ論理が当てはまります。
故障モードその8:静電気防止機能と難燃性が徐々に劣化する
工場で認証された2つの特性は、ベルト上で生涯保証されるものではありません。 帯電防止コンベヤベルト ベルトは、導電性添加剤(通常はカバーコンパウンド中のカーボンブラック、場合によってはカーカスを貫通する導電性構造と組み合わせたもの)によって表面抵抗率を実現しています。時間の経過とともに、表面汚染、埃の蓄積、ゴムの摩耗、導電性表面層の消失などにより抵抗率が上昇します。新品時に300 MΩ未満だったベルトでも、埃っぽく高温の環境で数年経つと、その値を大幅に超えることがあり、事故が起こるまで誰も気づきません。 帯電防止コンベヤベルト これはメンテナンス用品であり、一度購入すれば済むものではありません。
テストの文言も重要です。 ISO 340 コンベヤベルトの実験室規模の燃焼試験、および用語 ISO 340コンベヤベルト 入札書類では、しばしば「ISO 340 に準拠した難燃性試験済み」という意味で漠然と使われます。この試験は、管理された条件下での炎の伝播について教えてくれます。ベルトの最高使用温度や抵抗率については教えてくれません。これらは別の評価であり、通常は次の方法で参照されます。 ISO 284 電気伝導性については、 EN 12882 一般用途および地下用途のベルトの分類、および米国の鉱山が関係する場合、 MSHA承認済みコンベアベルト 受け入れ 30 CFR パート 14これは独自の承認番号を持ち、工場全体ではなく特定の製品に対して発行されるものです。
この記事全体で最も有害な誤解は、難燃性と耐熱性が等しいという前提です。そうではありません。難燃性とは、ベルトが発火源にさらされたときの挙動を表すものであり、耐熱性とは、ゴムとカーカスが高温の使用環境でどれだけ長く耐えられるかを表すものです。ベルトは MSHA承認済みコンベアベルト また、連続使用温度定格は控えめな場合もあり、非常に高い温度定格のベルトは、石炭や粉塵の危険区域には全く適さない場合があります。一方を指定して他方を想定する購入者は、説明のつかない故障に見舞われることになります。そのため、この記事ではその違いについて詳しく説明します。 耐火ベルトの見積もりで確認すべき事項。
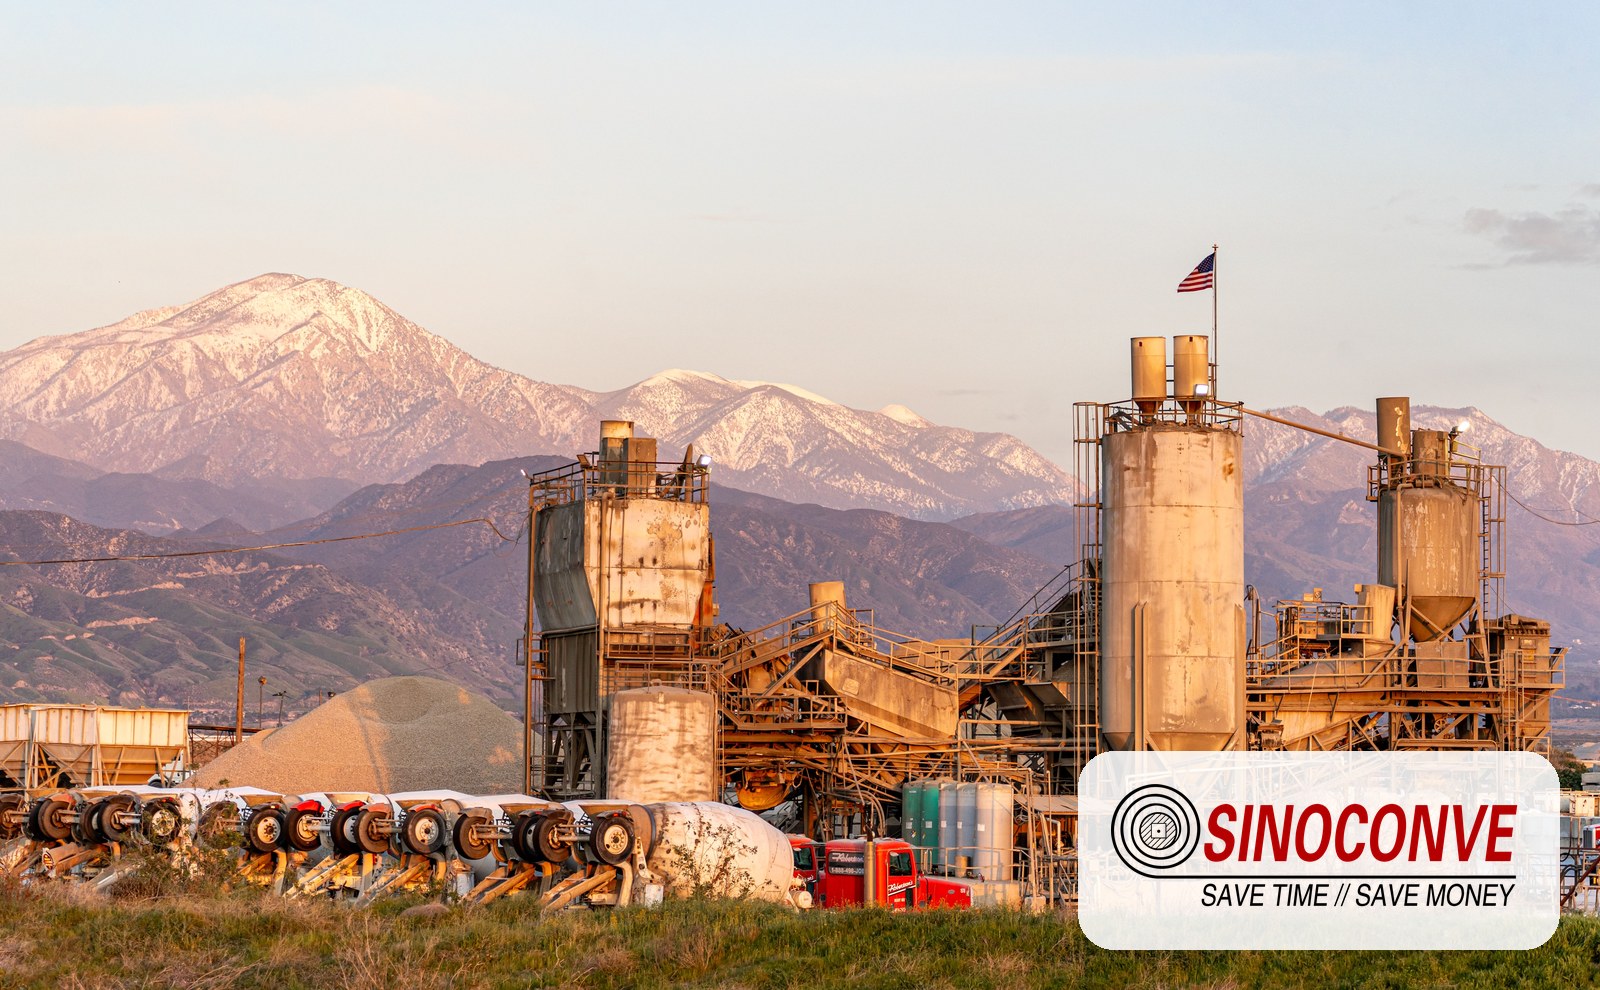
高温のクリンカーラインは、荷重点、端部、および戻りストランドを同時に損傷させる。
07測定の失敗:温度の数値がしばしば間違っている理由
上記のすべては温度を知ることに依存しています。温度の数値が間違っていれば、それに基づいて下されるすべての判断が間違っており、私たちの監査では、温度の数値は他のどのデータポイントよりも頻繁に間違っています。
故障モードその9:間違った場所で間違ったツールを使って温度を測定する
走行中のベルトに向けられた赤外線温度計は、ベルト表面温度、周囲からの反射放射、そして視野角が悪い場合はその上にある高温の材料の温度など、様々な要素が混在した温度を測定します。放射率の設定は通常、工場出荷時のデフォルトのままですが、これは黒いゴム表面ではほとんどの場合正しくありません。動いているベルトを横切る角度から測定された値は、未知の領域で平均化されます。その結果得られる数値は、実際の温度から上下10℃から25℃もずれる可能性があります。
接触式熱電対または表面プローブを使用すれば、より信頼性の高い測定値が得られますが、そのためには、適切な場所にプローブを当て、接合部が安定するのに十分な時間(高速で移動するベルトの場合は20秒以上)当て続け、摩擦熱が発生するほど強くプローブを押し付けないようにする必要があります。信頼性の高い数値が必要な場合は、ベルト自体をセンサーとして使用します。固定点に向けられた非接触式赤外線ロガー、または同じ経路を走行するベルトサンプルに埋め込まれた後部熱電対を、携帯型機器と相関させます。
測定器よりも位置が重要です。適切な測定位置は、排出された材料がカバーに熱を伝え、周囲の空気や移動時間による冷却が始まる前の、負荷点から1~2m下流です。排出点でも測定してください。そこが材料の温度です。戻りストランドは、ヘッドプーリーから最も遠い位置で測定してください。そこはベルトが冷却されない場所です。また、ベルトに通常のトン数の負荷をかけた状態で測定してください。空のベルトでは熱負荷に関する情報は得られません。
| 方法 | 移動する高温ベルト上での一般的な精度 | 私たちがそれを使うとき |
|---|---|---|
| 赤外線温度計、ハンディタイプ、工場放射率 | ±10~25℃、方向は予測不可能 | 迅速なスクリーニングの巡回、仕様のためではない |
| 実際のカバーに合わせて放射率が設定された赤外線温度計 | ±5~10℃ | 固定ステーションにおける定期的な状態監視 |
| ベルト表面に接触式熱電対が保持されている | 適切な方法を用いれば±2~5℃ | 苦情調査および温度データ要求 |
| ベルトサンプルに埋め込まれた、または後部に取り付けられた熱電対 | ±2℃以下 | 新ラインの設計検証または係争中のクレーム |
| サーマルイメージングカメラ、コンベア全体 | ホットスポットを見つけるのに最適だが、絶対値を求めるのには向かない。 | 熱が実際にどこから侵入しているかを特定するための単発調査 |
08参考データ:各カバーコンパウンドが実際に耐えられるもの
下記の範囲は、ベルトの仕様書やサプライヤーの資料で一般的に記載されている連続使用時の数値です。これらは保証値ではなく、またサプライヤー間で互換性があるわけでもありません。なぜなら、同じポリマーファミリーでも、用途によって配合が大きく異なる場合があるからです。この表は、明らかに不適切な選択肢を排除するための目安として活用し、実際の配合を測定温度データと照らし合わせて確認してください。
カバーコンパウンド別連続使用限度
| カバーコンパウンド | 一般的に引用される連続範囲 | 強さ | ホットサービスにおける既知の弱点 |
|---|---|---|---|
| NR(天然ゴム) | 約-40℃~+70℃ | 最高の耐切創性と耐引裂性 | 70℃以上で急速に老化し、油中で膨張する。 |
| SBR(スチレンブタジエン) | 約-40℃~+80℃ | 汎用性の高い万能型 | 90~110℃の範囲で硬化し、ひび割れる。 |
| CR(ポリクロロプレン/ネオプレン) | 約-25℃~+100℃、特定のグレードでは約+120℃まで | 耐熱性、耐油性、耐候性のバランスが取れている。 | 高コスト、低温時の柔軟性が低い |
| NBR(ニトリル) | 約-20℃~+100℃ | 最高の耐油・耐グリース性 | 熱の上限は中程度。オゾン耐性は低い。 |
| EPDM | 約-40℃から+120℃で、短時間ではそれ以上のピークが見られる。 | 最高の耐熱性、耐オゾン性、耐候性 | 油やあらゆる由来の脂肪に対する耐性が低い |
この表から、購入ではなく診断を行う場合、2つの結論が得られます。まず、測定された搬送側温度が100℃を超え、故障したベルトがSBRまたはNRであった場合、故障モードは予測可能であり、コンパウンドに問題があります。次に、故障したベルトがEPDMで、ラインが油性物質を扱っている場合、コンパウンドに問題がある可能性はありますが、理由は逆で、より耐熱性の高いポリマーに変更すると、状況は改善するどころか悪化します。
短期的なピークと保持ルール
ピーク耐性は通常、温度と持続時間で表されます。連続使用温度が120℃のベルトは、短時間であればそれを超える温度上昇にも耐えられますが、持続時間は数秒から1~2分程度であり、数分から数時間ではありません。10分間続くピークはピークではなく、運転状態です。工場では、停止後の起動時、窯の異常時、あるいはシュートが詰まって高温の材料がベルト上に20分間滞留した場合などに、この点を誤解してしまうことがあります。
ベルトが1回以上の異常な負荷に耐えた場合、当社が適用する保持ルールは次のとおりです。全負荷に戻す前に、引張強度保持率を確認します。保持率が70%以上であれば、通常運転を再開し、次回の点検間隔を短縮します。50%~70%の場合は、負荷量を減らし、次回の機会に交換を計画します。50%未満の場合は、ベルトは定格負荷を安全に支えることができないため、交換する必要があります。これは、当社が熱関連のあらゆる判断に用いる合格/監視/交換のロジックと同じであり、「見た目は問題ない」というだけでは安全上の問題にならないため、このロジックが存在します。
路線に繰り返し変動がある場合、 現代の耐熱ゴムベルトソリューションに関する注記 連続定格が変わったと偽ることなく、ピーク許容値を向上させる構造変更(ブレーカープライ、厚めのカバー、遮熱材など)をカバーしてください。複数の拠点で大量購入する場合は、発行する仕様書がベルトをグレード名だけで記述していないか確認することも重要です。温度データのないグレード名は仕様書とは言えないからです。
09審査基準:ベルトの完成時期の判断
ベルトの状態に関する議論は、たいていの場合、二人が同じベルトを見て意見が食い違うという形で終わります。数値を使えば、そうした議論は収まります。以下は、ベルトを引き続き使用すべきかどうかについて意見を求められた際に、私たちが用いる基準値です。
硬度、保持力、厚さの閾値
| インジケータ | 引き続きサービスを提供します | 監視と計画 | 取り除く |
|---|---|---|---|
| 被覆材の硬度上昇(ショアA硬度と施工時の比較) | 最大15ポイント | 15~20ポイント | 20点以上 |
| 熱暴露後の引張強度保持 | 70%以上 | 50%~70% | 50%未満 |
| 積み込み地点での死骸を覆う残りの覆い | 元の70%以上 | 元の価格の40%~70% | 元の40%未満 |
| 切断後の層間接着 | 接着が剥がれる前に生地が破れる | 部分的な接着不良、分離なし | 目に見える分離または層間剥離 |
| スプライス状態 | 平坦、段差なし、リフトなし | わずかな段差や端の浮き上がりが見られたら、トルクを再調整して様子を見てください。 | コード状の生地が見え、段差で開口部がある |
意見をデータに変換するテスト手法
規格が存在するのは、まさに供給業者と工場が「熟成」の意味について合意できるようにするためである。 ASTM D573 この論文は、空気オーブンにおけるゴムの熱老化について扱っており、保持率の数値が引用される際に最もよく参照される文献である。 ASTM D378 そして ISO 583 それぞれ、生地と本体の接着性、およびベルトの総厚に対処する。 DIN 22102 そして RMAグレードI/グレードII 入札で広く使用されているカバーグレードフレームワークを設定する一方で、 AS 1332 オーストラリアのプロジェクトでも同様の作業を行っています。火災と導電率の挙動は別々に処理されます。 ISO 340 そして ISO 284そして米国ではアンダーグラウンドでの受容が MSHA 30 CFR パート14。
工場からサンプルが送られてきて意見を求められた場合、私たちは3つのことを要求します。設置時の硬度記録、負荷点における測定された使用温度、そして異なるステーションから採取した少なくとも2つの切断サンプルです。これらがあれば、保持率の数値が説得力を持つことになります。これらがなければ、関係者全員が感覚的な説明をするだけになってしまいます。
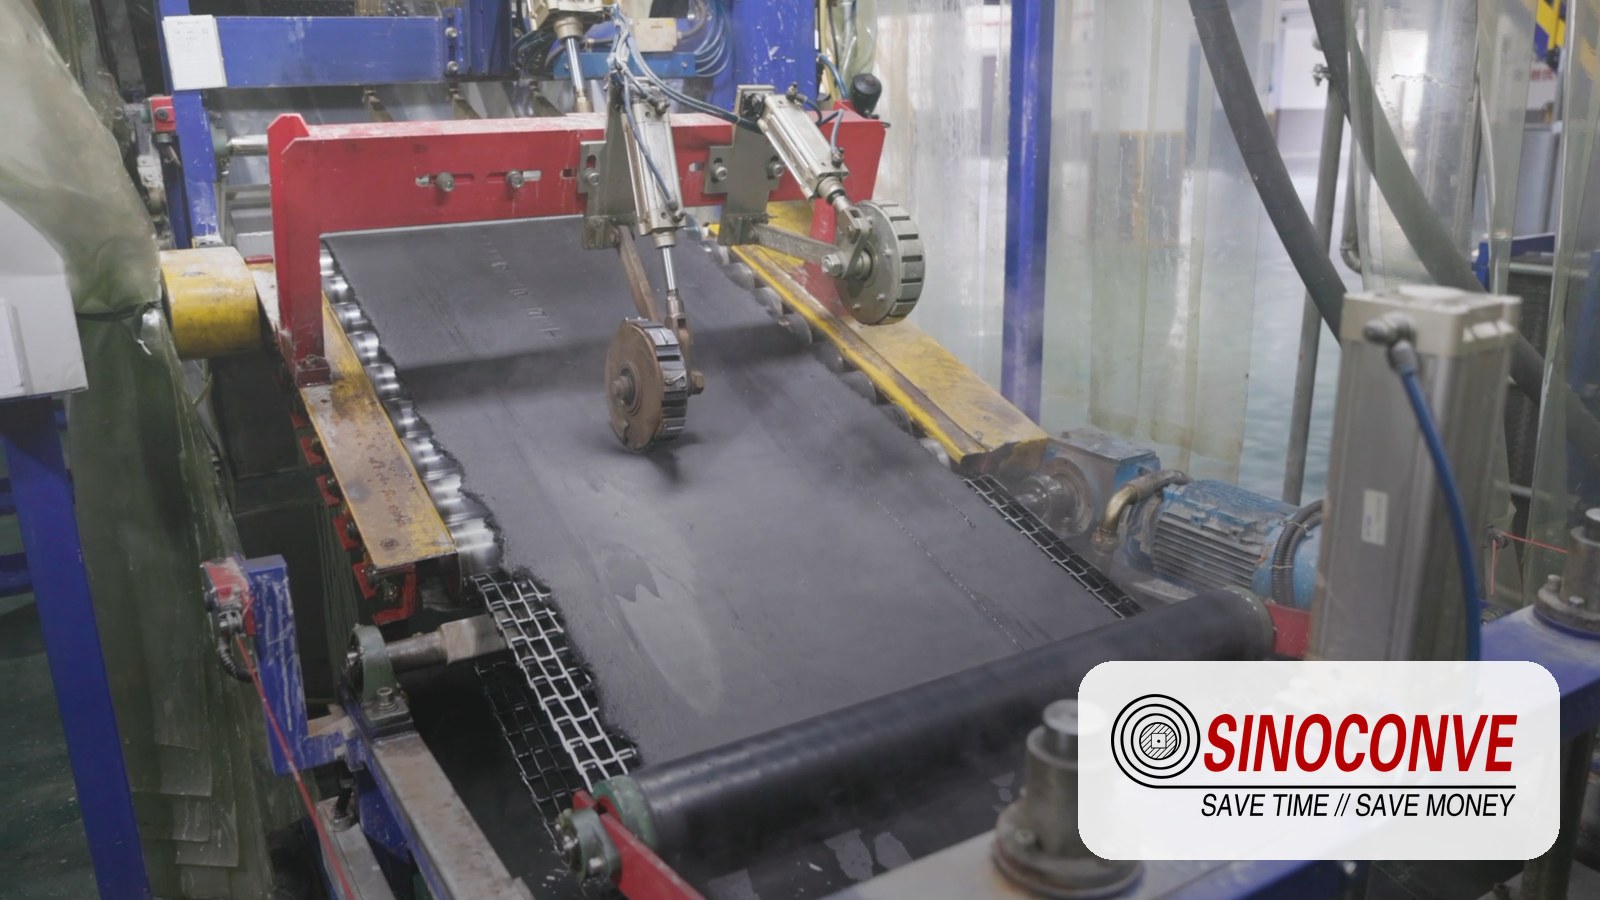
同じ3つの測定箇所で硬度と残存被覆厚を測定することが、熱損傷を受けた被覆材の等級を判定する最も迅速な方法です。
10短期的な解決策:自分を欺かずに数週間を稼ぐ方法
計画された停止までラインを稼働させ続けるための短期的な対策は存在します。これらは正当な技術ですが、いずれもベルトを修復するものではないことを全員が理解している必要があります。これらの対策は損傷の進行を遅らせ、交換が午前3時ではなく、予定通りに行われるようにするためのものです。
対策A:ベルトコンベアへの熱の流入を遮断する
これは最も価値が高く、最も費用のかからない対策です。シュートの向きを調整して、材料がベルトの進行方向と中心線上に着地するようにします。斜めに着地するのではなく、ベルトを横切るように着地するようにします。スカートゴムを持ち上げて、ベルトに引っかからないようにします。材料の流れが跳ね返っている箇所に摩耗ライナーを追加します。設計上可能であれば、落下高さを下げてください。自由落下距離が短くなれば、衝撃エネルギーと粉塵が少なくなるためです。弊社の経験では、シュートの向きを適切に調整することで、負荷点におけるベルトの最高温度を10℃~20℃下げることができ、定格をわずかに超えているベルトの場合、残りの寿命を2倍に延ばすことができます。
修正B:損傷箇所への負荷を軽減する
コンベアの負荷を下げてください。熱で損傷したベルトを設計負荷の70%で運転すると、熱入力と機械的ストレスの両方が軽減され、ほぼ比例して時間を稼ぐことができます。クリンカー製造ラインでは、ベルトが4週間の間に破損するよりも、オペレーターが供給速度を20%下げて4週間運転する方が望ましいでしょう。損傷箇所が局所的な場合は、ベルト上の損傷箇所を記録し、毎シフト点検して、亀裂が裂ける前に発見できるようにしてください。
修正C:ベルトを安全に冷却できる場所で冷却する
水噴霧は効果的ですが、故障モード3で説明したような水ぶくれの原因にもなります。妥協策としては、搬送側ではなく戻り側を冷却し、ジェット噴射ではなく細かい霧状の水を使用することで、水が染み込む前に蒸発するようにします。空気の流れを利用する方がさらに安全です。密閉されたギャラリー内に適切な場所にファンを設置すれば、ベルトの戻り側の温度を5℃~8℃下げることができ、コストもほとんどかかりません。導電性カバー付きのベルトの場合は、駆動端と接地接続部から水を遠ざけてください。
修正D:ホットゾーンにおける規律の修復
加硫補修材または適切に硬化されたスプライスを使用し、コールドパッチは絶対に使用しないでください。また、補修箇所はベルトの最も高温になる部分から離れた場所に配置してください。カバーの一部が欠損している場合は、カバーに適合する補修材を充填し、48時間後、1週間後、1か月後に再度確認してください。3回の検査のうち2回は変化がないはずです。補修箇所が剥がれ続ける場合は、ベルトは修理不能であり、発注に時間を費やす方が賢明です。高温の負荷を運ぶベルトには、火災検知装置、または少なくとも熱遮断装置を装備し、設置するだけでなく必ずテストを実施してください。
11長期的な解決策:ベルトだけでなく、デザインも変更する
上記の短期的な対策は、あくまでも暫定的なものであり、根本的な解決策ではありません。長期的な解決策は、ベルトを破損させた原因を取り除くことです。以下に、重要な4つの対策を、適切な順序で示します。
修正E:実際の温度に一致する化合物に移動
搬送側の測定温度が90℃~120℃の場合、SBRは不適切なコンパウンドであり、EPDMカバーが通常は適切です。油分が存在する状態で80℃~100℃の場合、EPDMよりもCRの方が適切な妥協案となることが多いです。120℃を超える温度が継続的に発生する場合、標準的なゴムコンパウンドでは長寿命は得られず、ポリマーではなく構造と遮熱について検討する必要があります。工場で複数のライン用に複数のグレードを購入する必要がある場合は、各グレードの温度データがベルトとともに伝わるように、1つの販売代理店との関係を通じて統合する価値があります。
化学プラントや肥料ラインでは、化合物の選定は同時に別の要求を満たす必要があり、それについては別の記事で取り上げています。 肥料工場および化学工場向け化合物の選定耐熱性という点では、通常は完全な勝利ではなく、妥協の産物となる。
修正F:構造を変更する
同じコンパウンドで作られた2つのベルトでも、全く異なる挙動を示すことがあります。荷重ゾーンを覆う厚いカバーは、カーカスが衝撃を受ける前に、より多くの衝撃エネルギーを吸収します。耐熱性に優れたカーカスは、ベルトの破損を防ぐ強度層を保護します。クリンカーおよび焼結ラインでは、カバーの下に敷かれたブレーカープライが点荷重をより広い領域に分散させ、ベルトの破損を防ぐ最も効果的な変更となります。 クリンカー用コンベアベルト サービス。コスト増加は確かに存在するが、通常は年間1回のベルト交換費用とそれに伴う生産損失を合わせた額をはるかに下回る。
修正G:バリアまたは遮熱板を追加する
輻射熱が原因の場合は、熱源とベルトの間に反射シールドを設置するのが安価で迅速かつ効果的です。材料自体が問題となる場合は、負荷点の下に断熱層を設ける、排出部に耐熱性のスラットコンベアまたはパンコンベアを短く設置する、あるいは水冷式セクションを設けるといった選択肢があります。これらのいずれも、ベルトにかかる負荷を「負荷点のみ高温」から「均一で管理しやすい」ものへと変化させ、均一な負荷こそがベルトが耐えられる状態です。
修正H:移送ポイントを適切に再設計する
搬送ポイントは、熱と損傷の大部分が発生する場所です。材料をベルトの方向に移動させ、中心線に着地させ、流れがベルトを横切らないように速度を制御し、自由落下を最小限に抑え、適切なアイドラー間隔とインパクトアイドラーでベルトを支え、スカートクリアランスを数ミリメートルに保ちます。これらが正しければ、ベルトはもはや特別なものである必要はありません。これらが間違っていると、優れたベルトでさえ故障し、これが私たちが調査する苦情の大部分の背景にある状況です。同じ原則は、ラインが破砕機に供給する場合や発破岩を扱う場合にも適用されます。これが、私たちが 鉱山および採石作業用のベルト 移送ポイントを付属品ではなく、主要な設計要素として扱う。
12修理、交換、または再設計:意思決定表
セクション08と09の測定値をこの表に当てはめれば、判断は自ずと決まります。2つの行の値が一致しない場合は、より保守的な行が優先されます。
| 状況 | 即時対応 | 次回のシャットダウン | 恒久的な解決策 |
|---|---|---|---|
| 硬度12ポイント向上、引張保持率78%、被覆率80%残存 | 運転を続け、点検間隔を短縮する | 傾向を再測定して記録する | ギャラリーの換気を改善する |
| シュートの下に局所的な燃焼クレーターが発生 | 停止し、ホットバンドから離れた場所で加硫修理を行い、供給量を減らします。 | 損傷した部分またはベルトを交換してください | カバーを厚くし、ブレーカープライを採用し、シュートの設計を変更しました。 |
| 広範囲にわたるひび割れがあり、保持率は50%から70%の間である。 | トン数を削減し、今すぐ交換品を注文してください | 新しいベルトを取り付け、古いベルトは予備として保管してください。 | 化合物をアップグレードし、温度データを確認します。 |
| 柔らかく、膨らんで、べたつくような滴り模様で覆う | オイル漏れはすぐに修理してください。 | 耐油性カバーに交換する | 漏れの原因を取り除き、潤滑方法を見直してください。 |
| 端部のひび割れに加え、端部と中央部の硬度差が8ポイント以上ある。 | トラッキングを修正し、固着したアイドラーを交換します。 | 加硫処理されたエッジの修理またはベルトの交換 | アイドラーの状態プログラムとベルトのトレーニングを確認する |
| 12ヶ月未満で接合効率が60%を下回る | カバーコンパウンドで再接合し、ジョイントの位置を変更する | 高温用化合物の硬化サイクルを確認する | 活線の接続位置基準を設定する |
13交換品の見積もりに必要な情報
交換したベルトが再び故障した場合、それは交換品ではなく、再購入品です。ベルトの寿命が4ヶ月と4年と異なるのは、通常、最初のお問い合わせでどのような情報が寄せられるかによって決まります。そして、その情報をすべて把握するには、現場で約20分かかります。
私たちが求めるデータ
まずはベルト自体から始めましょう。幅、長さ、プライ数、そしてもし入手可能であれば元の仕様書も教えてください。次に負荷について。塊のサイズはどれくらいで、通常のシフトで実際にベルトを通過するトン数は毎時何トンですか?次に温度ですが、ほとんどの問い合わせはここで行き詰まります。排出時の材料温度と、負荷点から1~2m後のベルト温度が必要です。どちらもアイドル時ではなく、通常の負荷時で測定してください。ギャラリー内の周囲温度はどれくらいですか?油性、脂肪性、酸性、アルカリ性の物質がカバーに接触することはありますか?設置場所は地下ですか、それとも粉塵対策が必要な区域ですか?この質問への回答だけで、帯電防止および難燃性構造が必要かどうかが決まります。最後に、履歴を教えてください。過去2年間で何本のベルトが交換され、それぞれどこで故障したのかを正確に教えてください。
工場からこれらの数値が提供されれば、サンプルが届く前にデスク上で故障モードを特定できることが多く、ベルトの問題と設置上の問題の違いも判別できます。これは技術的な面だけでなく、商業的な面でも重要です。シュートのずれを補うために、より高価なベルトに交換する費用を誰も払いたくないからです。
写真とサンプル
3枚の写真で1週間分のメールのやり取りを省けます。シュートがフレーム内に収まるように、破損箇所を撮影してください。そうすれば、材料が実際にどこに落下したかが分かります。ベルト表面を真上から撮影し、スケールを示すために巻尺またはブーツを写し込んでください。端も撮影してください。同じ破損が2回発生した場合は、破損箇所から100mmのサンプルを切り取り、さらにラインに沿って50m先の健全なステーションから2回目のサンプルを切り取り、それぞれ袋に入れてラベルを貼ってください。リストは意図的に短くしています。目的は推測を排除することであり、書類作成を増やすことではありません。等級、リードタイム、書類に関する簡単な問い合わせは、 よくある質問ページまた、日常的なベルト選びの測定面については、概要で説明しています。 高温がコンベアベルトの寿命に及ぼす影響。
この記事から一つだけ習慣を身につけるとしたら、それは測定習慣です。すでにトン数を記録しているのと同じ記録簿に、取り付けた状態のベルトのカバー硬度を記入してください。そして、月に一度、2箇所を測定します。1つは負荷点から1~2m離れたキャリーサイド、もう1つはヘッドプーリーから最も遠いリターンストランドです。シフト中に通過したトン数も記録しておきましょう。これを6か月続けると傾向線が得られ、傾向線があれば、将来起こりうる故障の議論はすべて5分で解決できます。私たちが販売できるどんな計測器も、鉛筆より安いものはありません。

14よくある質問
耐熱ベルトは120℃でどのくらいの速さで劣化しますか?
ほとんどの工場が予想するよりも早く劣化します。実際の120℃では、6~12ヶ月以内に目に見える硬化が見られ、2年以内に硬度が15ポイント以上上昇します。定格限界を10℃超えるごとに、その時点までの時間がほぼ半分になるため、100℃で定格されたベルトを120℃で運転すると、少し早く故障するどころか、計画していた寿命の約4分の1で故障します。そして、もしそのキャリーサイドの数値が、汎用耐熱グレードで本当であれば、ベルトを探すのはやめましょう。ベルトは交換が必要な部品ではなかったのです。
油ミストや油滴が発生するラインで、EPDMコンベヤベルトを稼働させることは可能ですか?
いいえ、6ヶ月でベルトがダメになるのであれば別ですが。EPDMコンベヤベルトは熱には適していますが、炭化水素油には不向きで、熱による劣化とは逆の方向に劣化します。カバーは硬化するのではなく、膨張して柔らかくなり、粘着性が出てきます。油滴が継続的に接触すると、数週間以内にこの現象が始まることが確認されています。まずは漏れを修理し、油が付着している部分にはCRまたはNBRベースのカバーを取り付けてください。ライン全体が高温かつ油まみれの場合は、油のサンプルをお送りいただければ、最適なものを選定いたします。
ISO 340コンベヤベルト試験とMSHA認証の違いは何ですか?
違いは何ですか?これらは競合する規格ではなく、異なる質問に答えるものです。 ISO 340 この試験では、実験室で炎を当てたときのベルトサンプルの挙動を記述しており、入札では、購入者は「ISO 340 コンベヤベルト」という表現を、炎試験済みのベルトの略語として使用します。MSHA の承認は 30 CFR パート 14 これは、地下鉱山でのベルトに関する米国の承認であり、工場ではなく特定の製品に対して発行されています。どちらも最大使用温度を規定していません。どちらも導電率テストに取って代わるものではありません。 ISO 284。
耐火ベルトはクリンカーの温度にも耐えられますか?
自動的にそうなるわけではなく、これはクリンカー製造ラインにおいて最もコストのかかる前提条件の1つです。難燃性と耐熱性は別々の特性であるため、ベルトは完全に有効な難燃性証明書を持っていても、90℃ベルトである可能性があります。200℃の排出物を1,200トン/時で搬送すると、1シーズン以内にベルトは消耗してしまいます。両方の数値を別々に書面で要求し、点衝撃に耐えられるかどうかはゴムの問題ではなく、構造の問題であることを覚えておいてください。つまり、カバーを厚くし、耐熱性のあるカーカス、ブレーカープライが必要です。
コンベア上の材料温度は、具体的にどの位置で測定すればよいでしょうか?
測定すべき箇所は2箇所あり、どちらも重要です。1つは排出口またはシュートでの材料温度、もう1つは積載地点から1~2m後のベルト温度です。この距離は、熱がカバー内に移動するのに十分な距離でありながら、周囲の空気によって熱が奪われるほど近くはありません。さらに、ヘッドプーリーから最も遠い地点での戻りストランドの温度も考慮する必要があります。200mの密閉型ギャラリーでは、この戻りストランドの温度は搬送側よりわずか10~15℃低い場合が多いです。これらすべてを通常のトン数で測定してください。空のベルトからは何も分かりません。
ベルトを交換する前に許容できる硬度上昇はどのくらいですか?
設置時の硬度よりショアA硬度が15ポイント高い程度であれば、継続的に監視していれば通常は許容範囲内です。15~20ポイントの間では、交換を検討し始めるべきです。この範囲では、カバーがひび割れから本格的な亀裂へと、わずか1回のキャンペーンで進行する様子が見られます。20ポイントを超えると、カバーの弾性回復力がほぼ失われ、製造上の許容誤差が±5ショアAであるため、元の硬度を記録しておかない限り、比較は成り立ちません。基準値がなければ、比較もできません。
なぜ高温環境下でわずか4ヶ月後に接合部が破損したのか?
4か月ごとに発生するスプライスについてお問い合わせいただく場合、ほぼすべてに3つの原因が考えられます。以下の順序で確認することをお勧めします。スプライスコンパウンドはベルトのカバーコンパウンドと一致していましたか?ゴムの不一致は他のどの原因よりも多く見られ、その結果、ジョイントは両側のベルトとは異なる速度で劣化します。硬化サイクルは耐熱コンパウンドではなく標準コンパウンドに設定されていましたか?あるいは、スプライスが単にベルト上で最も高温になる部分、つまり負荷点から2m以内の位置にありますか?最後のケースはスプライスの問題ではなく、レイアウトの問題です。ジョイントの位置を変更してください。より強力なスプライスを作るよりも安価です。
粉塵の危険性がある搬送施設では、帯電防止コンベアベルトは必要でしょうか?
通常はそうです。材料が可燃性で、区域が分類されている場合です。帯電防止コンベヤベルトは、表面に電荷が蓄積しないように指定されており、ほとんどの仕様で適用されるしきい値は、ベルトが新品のときに表面抵抗が約 300 MΩ 未満であることです。この数値は永続的なものではありません。粉塵の蓄積、摩耗、導電性表面層の緩やかな劣化はすべて抵抗を押し上げ、粉塵の多い搬送工場では、18 か月以内にベルトが限界値を超えるのを目撃しました。定期的に再テストしてください。納品日の証明書は、今年のことについては何も示していません。
次回の操業停止まで、カバーに水ぶくれができたベルトを稼働させ続けることは可能でしょうか?
通常は可能ですが、条件があり、最初の条件は譲歩できません。次のシフトの担当者が水ぶくれが拡大しているかどうかを確認できるように、水ぶくれが発生した箇所に印を付けてください。毎シフト、端に亀裂が発生していないか確認し、水ぶくれが衝撃点の下にある場合は負荷を下げてください。洗浄水が搬送側にかからないようにしてください。水ぶくれは洗浄水によって水分が供給されます。また、水ぶくれを切ってパッチを当てないでください。修理箇所に水分が閉じ込められ、1か月以内に再び水ぶくれが発生します。水ぶくれが接合部と重なっていたり、カーカスに開いていたりする場合は、運転停止の対象外となり、交換計画を立てる必要があります。
15関連商品
- ゴム製コンベアベルト — EPおよびNNカーカス、耐熱性、耐摩耗性、耐油性等級
- EPゴムコンベヤベルト ポリエステル/ナイロン製の本体にEPDMまたはCR製のカバーを施したもので、これは通常、120℃で900t/hの処理能力を持つライン向けのソリューションです。
- EP1000型砕石機用コンベアベルト — ハードロックや高衝撃用
- シェブロンコンベアベルト —高温の緩い材料を搬送する傾斜ライン用の成形面
- コンベヤ駆動用Vベルト
16関連ブログ記事
- 耐熱コンベヤベルト究極ガイド2026:種類、グレード、選び方 仕様策定段階で、まだ誰も不合格になっていない場合は、ここから始めてください。
- セメント工場におけるクリンカー搬送用耐熱コンベヤベルト
- 耐油性コンベヤベルト:購入者が最初に確認すべきこと ― 液だれのある配管にEPDMカバーを取り付ける前に、これをお読みください。
- 耐火性コンベアベルト購入者の小切手
- 耐熱コンベヤベルトのサプライヤー温度データ データシートに記載すべきこと、そして記載すべきでないこと
- 高温がコンベアベルトの寿命と性能に及ぼす影響