シェブロンベルトが1回のシフトで故障することはめったにありません。通路から上部カバーだけを見ていると見逃しやすい段階的な故障です。リブの根元に細い亀裂が入り、その亀裂が横方向に次のトラフアイドラーの下を通り、6週間後には42℃のクリンカーギャラリーの作業員がフックを使って搬送シュートからリブの破片を拾い上げています。私たちはまさにその時点でプロファイルベルトを数えきれないほど使用停止にしてきましたが、ほとんどの場合、何が問題だったのかを示す証拠は何ヶ月もベルト上に残っていました。誰もそれを測定していなかったのです。
このページは、選定ではなく診断に関するものです。既にシェブロンベルト、サイドウォールベルト、ポケットベルトを使用している保守エンジニア、製粉所プランナー、購買担当者を対象としており、次のシャットダウン期間が終了する前に、この損傷はパッチ修理で済むのか、パターン変更で済むのか、それともベルト交換が必要なのか、という狭い範囲の質問に答える必要があります。以下では、採石場、セメント工場、石炭工場、ターミナル作業で最もよく見られる故障モード、軽微な問題と深刻な故障を区別する測定値、そして実際に効果のある現場での修理方法をご紹介します。まだ購入段階の場合は、まず当社の シェブロンベルトの種類、グレード、および選定ガイドなぜなら、ここで述べた失敗の約半分は、パターン選択によって決まるからである。

01プロファイルベルトがフラットベルトとは異なる故障を起こす理由
平ベルトでは、カーカスが仕事を担い、カバーはそれを保護するだけです。同じカーカスにゴムリブを加硫すると、表面から5~25mm突き出た補強材の列ができ、その一つ一つが応力集中点となります。リブとカバーが接するフィレット部分のひずみは、ファブリックプライの公称走行ひずみとは異なります。ほとんどの場合、リブの根元部分の局所ひずみは、リブ間の平らな部分のひずみの2~4倍にも達し、この比率がプロファイルベルト全体の破損パターンを決定づける要因となります。
3つの結果が導き出され、シェブロンベルトやサイドウォールベルトの点検チェックリストがプレーンベルトのチェックリストと全く異なる理由が説明される。 ゴム製コンベアベルト 同じ幅の部品が摩耗します。まず、上部カバーの摩耗が不均一になります。リブの肩部分が摩耗を受け、その間の平らな部分は摩耗を受けません。次に、クリーナーブレード、スカートゴム、さらにはリターンアイドラが、20 mm の凹みのある表面に接触するため、機械的な干渉がそれ自体で故障の原因となります。第三に、損傷はプーリーと負荷形状に沿った繰り返し領域に集中するため、症状のみに対処する修理を行った後、同じベルト位置で再び故障が発生します。
側壁ベルトは、2つ目の接合部ファミリーを追加します。波状の側壁はベルトの端に沿って接着され、横方向のクリートはベース全体に接着されるため、ポケットベルトやエレベーターベルトは、数百メートルに及ぶ接着された継ぎ目が周囲に走る複合構造となります。そこでの破損は通常、カバーの破損ではなく、継ぎ目の破損です。 コンベヤベルトメーカー 私たちは、平らな胴体と成形された天板の両方を製作します。これは診断に役立ちます。リブの根元が剥がれ落ち、ベースにきれいなゴムがまだ付着している場合は、接合部は良好で、負荷によって破損したということです。リブが剥がれ落ち、光沢のある埃まみれの跡が残っている場合は、接合部が最初から正しくなかったということです。
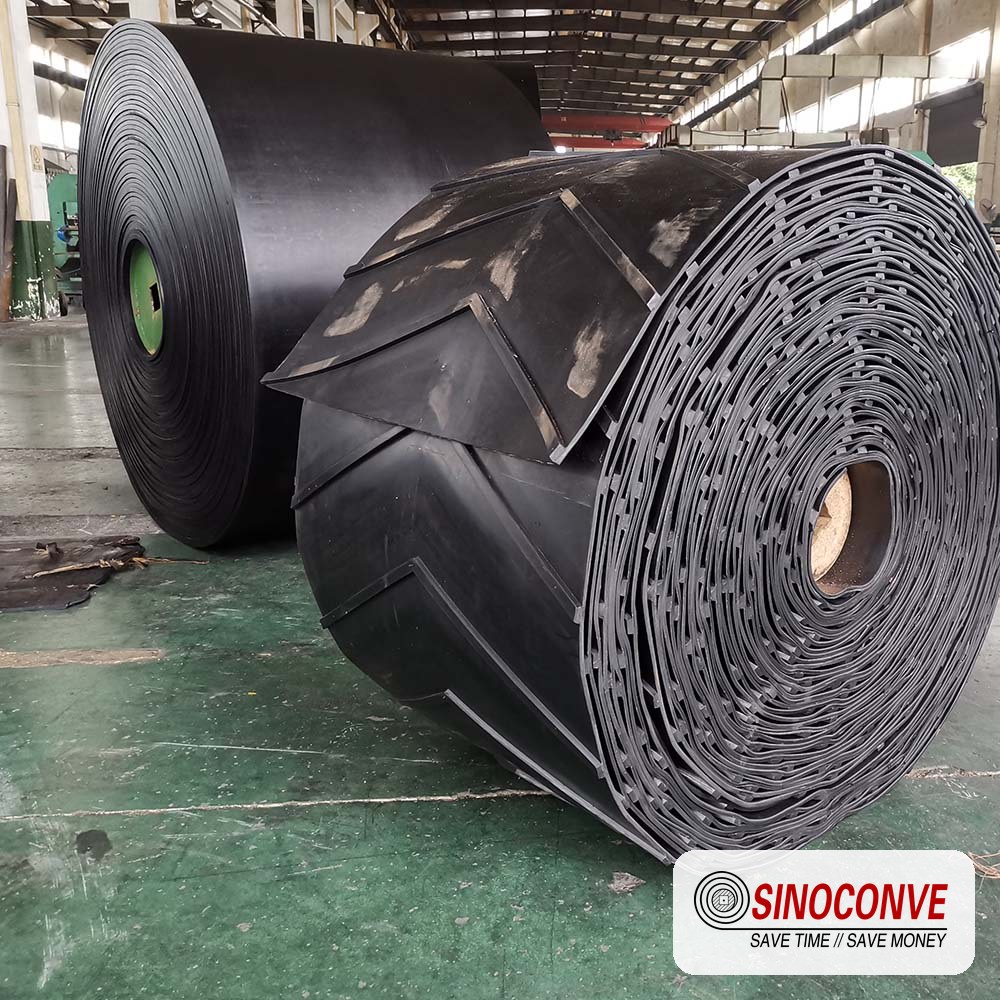
使用前の成形シェブロンコンベアベルト。リブの表面ではなく、リブの根元のフィレットが搬送経路になっている点に注目してください。
エンジニアからの現場メモ: 当社のサービスエンジニアの一人は、ジャケットの中に150mmのスチール定規と30mmの深さゲージだけを携帯しています。石灰石採掘現場への3ヶ月間の出張中、彼は1回のシフトで400mの傾斜を歩き、たった1回の測定で11箇所のリブの位置を特定しました。それは、当初の指示値に対するリブの高さの低下です。11箇所のうち9箇所は、ベルトの積載側3分の1に位置していました。これがその方法のすべてです。故障が生産上の問題になる前に、ベルトの右側3分の1で1つの項目を測定するのです。
02現場診断手順(ステップバイステップ)
ベルトを取り外すことから始めるのではなく、ベルトが動いている様子を観察することから始めます。なぜなら、この記事で説明されている故障の約3分の1は、ベルトが動いている間だけ目に見える痕跡を残すからです。例えば、リブの先端がスカートボードに擦れたり、スクレーパーブレードがリターンローラーからベルトを持ち上げたり、スプライスがヘッドプーリーを通過する際にパチンと切れたりといった具合です。最初にラインを停止してしまうと、張力とともにこれらの痕跡は消えてしまいます。
実行して、停止して、マッピングする
工場で許可されている場合は、ベルトに通常のトン数を積載した状態で、ベルトの全長を両側から歩いて確認してください。積載地点で音を聞いてください。その後、停止してロックアウトし、損傷箇所を数ではなく位置(左端か右端か、搬送側か戻り側か、テールプーリーからの距離(メートル))でマッピングしてください。損傷リストよりも、損傷マップの方がはるかに役立ちます。200メートルにわたって3本の破れたリブがある場合は、摩耗とパターンの問題です。同じ6メートルの範囲内に3本の破れたリブがある場合は、積載またはプーリーの形状の問題であり、カバーコンパウンドを変更しても解決しません。
報告書に記載した内容
すべての検査は同じ 11 の数値と判断で終了するため、6 か月後に技術者が同様のものを比較できます。リブの高さは、プロファイルに応じて 5、10、15、20、または 25 mm の元のコールアウトに対して、深さゲージまたはリブに当てた定規で測定されます。カバーの厚さは、断面ごとに 3 つのポイント (クラウン、リブの肩、およびリブ間の平らな部分) でチェックされます。硬度も記録されます。プロファイルゴムベルトの一般的な作業バンドは 55 ~ 65 ショア A のカバーであり、試運転以来 8 ポイント上昇した読み取り値は、コンパウンドが硬化し、摩耗リスクではなく亀裂リスクになっていることを示しています。
| 私たちが測定するもの | 楽器 | 典型的な健康的な読書 | 行動閾値 |
|---|---|---|---|
| リブ/シェブロンの高さ | 深さゲージまたは定規 | 当初の呼び出しから15%以内 | 損失が30%を超える場合、パターンを再選択する |
| 肋骨根部の亀裂の長さ | 亀裂目目盛り、1mm刻み | 5mmを超える亀裂は存在しない | 25 mm以上または胴体貫通 |
| リブ肩部のカバー厚 | 超音波ゲージ | 名目値の70%以上 | ブレーカープライが露出するほど薄い |
| カバー硬度 | ショアA硬度計 | 55~65ショアA | 運用開始以来8ポイント以上の上昇 |
| 側壁ベース接着ライン | 斜光下での視覚 | 連続した、影のない線 | 目に見える開口部や湿気による染み |
| クリートピッチ間隔 | 10ピッチ以上の長さを巻尺で測る | 公称値(200/300/400 mm)から3 mm以内 | 接合部でピッチが伸びたり、束になったりしている |
| 接着性検査(破壊試験) | 200mmにカットしたサンプルの剥離試験 | 債券の値は元の仕様に近い | 元の価値の約半分以下 |
その表に関して、特に強調しておきたい点が2つあります。まず、プロファイル加工されたベルトでは、リブがトランスデューサーの信号を散乱させるため、超音波検査は困難です。そのため、平らな部分のカバー厚を測定し、リブの肩の部分は熟練した目視による判断に委ねています。次に、接着試験には200mmのベルト片が必要となるため、剥離がすでに目視できる場合にのみサンプルを採取します。これは確認試験であり、調査ツールではありません。
ベルトを地元の店で購入する場合 コンベアベルトディストリビューター納品書に元のリブの高さとカバーの指定を明記してもらうよう依頼してください。基準がない診断は推測に過ぎず、リブが元々15mmだったか20mmだったか誰も覚えていないために、工場が全く問題なく使えるプロファイルを交換してしまうケースを私たちは見てきました。また、以前のシェブロンベルト供給業者からの書類が請求書で終わっていたために、工場が2本のベルトを連続して交換するケースも2回見てきました。有能なサプライヤーがどのような基準で選定するかを知っておくことも重要です。 コンベヤベルトサプライヤー プロファイルベルトには、プロファイル図、複合硬度、被覆グレード、スプライス方法、設計リブ高さを添付する必要があります。 コンベアベルト工場 シェブロン注文に必要な4つのアイテムを生産できない企業は、急角度ラインにとって長期的なパートナーとしては適していません。
03故障モード1:根元でのリブの断裂
これは典型的なシェブロン型搬送装置の故障であり、搬送ラインの停止につながるものです。リブ自体は通常無傷です。問題となるのは、リブとカバーをつなぐフィレット部分で、このフィレットが切断されると、リブは表面摩擦だけでかろうじて固定されている状態になり、ベルトコンベアの高速搬送中にスクレーパーやシュートの縁に引っかかって剥がれてしまいます。
最初の亀裂が始まる場所
荷重がかかる側のリブの上流面、ゴムが上部カバーに曲がる部分を見てください。ほとんどの場合、この接点が亀裂の始まりで、最初は2~4mmの裂け目として現れ、ベルトがプーリーの上で曲がったときにのみ開きます。ベルトが動いているときは隠れてしまいます。張力が弱まった状態で停止しているベルトでも隠れてしまうため、ベルトに張力をかけ、可能であれば曲がった部分がプーリーの上で開いた状態で確認します。薄いフィーラーまたはケガキ針で探ってみてください。裂け目が5mmより深い場合は、その位置に塗料で印を付け、巻尺と一緒に写真を撮っておいてください。そうすれば、次の検査で亀裂が悪化したかどうかを議論するのではなく、拡大度を測定できます。
25mm線と3本リブのルール
根元が切れたからといって必ずしもベルトを交換する必要はなく、メンテナンスチームは交換時期が早すぎたり遅すぎたりする傾向があります。これらは私たちが現場で基準としているものであり、多くのキャンペーンで有効性が証明されたため、今では点検手順書に明記しています。
| 肋骨根部の状態 | 機械的に意味するところは | 実戦作戦 | 標準的な間隔 |
|---|---|---|---|
| 5mm以下の細い亀裂、肋骨1~2本 | フィレのひずみ、枝肉への影響なし | 印を付ける、写真を撮る、再検査する | 500稼働時間ごと |
| 5~25 mm、孤立したリブ、片側はまだ接着している | 根元における局所的な疲労 | 熱加硫によるフィレの補修またはリブの交換 | 2週間以内に準備してください |
| 25mm以上、または1mの窓内に3本以上のリブがある場合 | ゾーンレベルの過負荷であり、ランダムなダメージではない | 2~3mのベルト部分を交換し、負荷源を特定する。 | 次の予定地 |
| 亀裂が生地の層に達するか、本体が膨らむ | 死骸の完全性が損なわれた | スプライス調査を含むベルト全体の交換計画 | 4週間以内に、毎週モニタリングを実施 |
根が裂ける理由:3つの本当の要因
要因1はプーリー径です。リブ径20mmのプロファイルベルトは、プーリー部分では実質的に厚いベルトのように作用し、平ベルト用に設計されたヘッドプーリーまたはテールプーリーでは、回転ごとにリブの根元が過度に曲がります。数十万回の曲げサイクルの後、フィレットは疲労計算で予測される箇所で破損します。要因2はテークアップの移動量です。ストロークの終端付近で動作する重力式テークアップでは、戻り行程にたるみが生じ、ベルトがバタつき、リブがアイドラーを叩きます。要因3は、議論の的となるものです。それは、ローディングゾーンでのベルト速度が過剰であることです。約3m/sを超えると、シェブロンベルトはローディングポイントで材料を運ぶのではなく、材料を飛ばし始め、跳ね返った塊の衝撃がリブの根元に直接当たります。ほとんどの場合、プロファイルベルトの速度を1.0~3.5m/sに維持するのが実用的な作業範囲であり、上限ではシュートの設計に細心の注意を払う必要があります。
04故障モード2:クリートの摩耗とリブの高さの低下
徐々に摩耗していく故障は、何も壊れないため、誰も報告しない故障モードです。ベルトは単に機能しなくなるだけです。18度の傾斜で流れていた細かい材料が逆流し始め、作業員は戻ってきた材料をシャベルでかき出すために2人目の作業員を配置し、最終的に誰かがラインが設計トン数の60%で稼働していることに気づきます。その間、通路から見るとベルトは問題なく見えます。
30パーセントルール
ベルトの荷重がかかる側の3分の1のリブの高さを、リブ面ごとに3箇所で測定し、元の仕様と比較します。リブの高さが約30%以上減少すると、形成される材料ポケットが浅すぎて傾斜面で荷重を保持できなくなり、把持能力が急速に低下します。15 mmのリブが10 mmまで摩耗しても見た目はしっかりしていますが、ポケット容量は規定の3分の2しか保持できません。50%以上の減少は摩耗とは呼ばず、カバーの厚さがどれだけ残っていても、ベルトは機能的に消耗したとみなします。研磨によってトップカバーを再生することはここでは選択肢になりません。現場でリブを再構築しても、成形または熱加硫プロファイルと同じ接着を期待することはできません。
肩から
摩耗は均等に発生するわけではありません。リブの肩部(荷重側の先端角)は、リブの頂部が1mm摩耗するごとに2~3mm摩耗します。これは、その角部が流れに最も急な角度で接し、最初に摩耗を受けるためです。「肩部は摩耗しているが、頂部はまだ鋭い」というパターンは、通常の摩耗パターンであり、コンパウンドの選択を示しています。ベルト全体にわたって片側摩耗のパターンが見られる場合は、トラッキングの問題であり、これは別の故障モードであり、どのコンパウンドを使用しても防ぐことはできません。高シリカおよび硬岩用途では、通常、より高い耐摩耗性カバーグレードを使用し、プロファイルが許す限り、わずかに低いリブと広いベースを使用します。ベース幅が広くなることで衝撃が分散され、短いリブではレバーアームが小さくなります。 採石場での使用に適した耐摩耗性カバーの選定ガイド 採点方法の選択肢について詳しく解説しています。
作業帯外の硬度
ほとんどのプロファイルゴムベルトは、カバー硬度がショアA硬度55~65の範囲で指定されていますが、この数値は目標値ではなくトレードオフの関係にあります。例えばショアA硬度50のように軟らかすぎると、鋭利な角張った岩の下でリブの肩部が摩耗しやすくなります。逆にショアA硬度70以上に硬くすると、リブの耐摩耗性は向上しますが、寒冷地や小型プーリーではフィレット部分に亀裂が生じやすくなります。寒冷地で作業する場合は、低温柔軟性のあるコンパウンドについて問い合わせ、夏場の室温で測定した硬度計の数値に頼るのではなく、ASTM D573規格に準拠した熱および経年劣化データに基づいて低温での挙動を確認してください。
05故障モード3:クリートとカバーの剥離
剥離は接着不良であり、ベルトの製造履歴よりもベルトの製造記録が重要となる唯一の故障モードです。プロファイルベルトは、完成したカバーにゴムリブを硬化させることで作られ、その界面の品質はコンベア上ではなくプレス機で決定されます。これが、ベルトを購入する際にスプライスとプロファイル方法を文書で指定することを強く求める理由です。 工業用コンベアベルト 成形加工されたリブと接着されたリブは、倉庫の写真では見た目が全く同じです。
工場での債券損失と現場での経年劣化の比較
写真では両者は似ているように見えるが、実際に手に取ってみると全く異なる。製造時の接着不良では、リブが剥がれ、ベースに光沢があり摩擦の少ない痕跡が残り、界面に粉塵やタルクが閉じ込められ、高温物質に触れていない部分も含め、ベルト全長にわたって損傷が分布する。現場での熱劣化ではその逆で、ベルトが冷えている部分では接着が維持され、高温ゾーン、通常は高温のクリンカーや焼結物の排出から数メートル以内の搬送側でのみ接着が剥がれ、露出したベースゴムは硬くなり、わずかにひび割れる。その分布が重要な手がかりとなる。ラインの低温端を含む4箇所をサンプリングし、比較する。
尋ねてみる価値のあるピールの数字
成形リブとカバー間の接着力は、コンパウンドと構造によって異なりますが、通常7~12 N/mmの範囲で示され、元の仕様の約半分以下の値を示す場合は、外観上の問題ではなく構造上の問題です。注文時にサプライヤーに値を確認してください。ベースラインがないまま既に使用している場合は、ベルトの冷たく損傷のない部分から200 mmのサンプルを切り取り、清潔に保ち、カバーとカーカスの接合部とリブとカバーの接合部の両方をテストしてください。リブの接合部がカーカスの接合部よりも著しく弱い場合は、プロファイルが最初から弱点だったことになります。これはパッチで解決できる問題ではなく、ベルトの供給元に問い合わせるべき生産上の問題であり、シェブロンベルトのサプライヤーであれば、記憶ではなくプレス記録に基づいて回答できるはずです。
解決策、そして対処すべきでない場合
小さな剥離箇所(リブの角が100~200mmほど持ち上がった場合など)は、健全なゴムまで切り戻し、洗浄、下塗り、ホットリペアパッチで再加硫すれば、周囲の接着がしっかりしていれば良好な状態を保つことができます。しかし、複数のリブが連続して大きく持ち上がった場合は、ベルトの継ぎ目に沿って破損が発生し、補修によって亀裂の先端が移動するだけなので、ほとんどの場合、修理しても修復は成功しません。5本以上のリブが連続して持ち上がっている場合は、パッチ補修を中止し、仕様の見直しを行います。その際、ベルトがホット加硫プロファイルなのか、接着された付属品なのかを再検討する価値があります。その答えによって、同じ供給元から再度購入するかどうかが決まることが多いからです。
06故障モード4:トラッキングミスと片側肋骨咀嚼
ベルトのずれ自体が問題となることは稀です。ずれは、他の場所で発生した小さな問題を増幅させ、ベルトの破損につながる要因となります。プロファイル付きベルトは、フラットベルトにはない構造的な理由で、ベルトのずれがひどくなります。リブと側壁によってベルトの有効断面積が変化し、プロファイルの横方向の非対称性によって、ベルトが走行中に横方向に引っ張られるためです。3mmずれたスプライスを持つシェブロンベルトを使用すると、すべてのリブの外縁が鉛筆削りのように削り取られてしまいます。
摩耗ストライプの読み方
ベルトの端を手袋をした手でこすり、カバーが磨耗している箇所を確認してください。片方の端に幅10~15mmの縞模様があり、リブピッチと同じ間隔でカバーが摩耗している場合は、ベルトが構造物に接触していることを意味します。これは通常、アイドラーのずれ、ストリンガーの曲がり、またはスカートボードの脱落が原因です。常に同じ20mのラインで始まり、同じ場所で終わる噛み跡は、ベルトではなく構造物に問題があることを示しています。この場合、新しいベルトを購入するのではなく、アイドラーをレーザーで調整し、スカートゴムを再調整するのが正しい対応です。ある工場では、実際の問題はテールプーリーがヘッドプーリーに対して12mmずれていたことだったにもかかわらず、4,000ドルのプロファイルベルトを3回も交換した事例がありました。このような状況に耐えられるベルトはありません。
急勾配のラインでは、片側リブ損傷にはもう一つ、厄介な原因があります。それは材料の流れです。シュートがベルトの中心線から 300 mm ずれて排出される場合(摩耗ライナーを交換してチョークを確認しなかった場合に起こりやすい)、負荷が片側に偏り、その側がトラフアイドラーの下で低くなり、永久的なトラッキングバイアスと片側リブ摩耗が発生します。どちらの症状も原因は一つです。まずシュートを修理し、次にランニングギアを確認してください。 プロファイルベルトとフラットベルト、そしてそれぞれのライン上での挙動 本書では、ずれの原因となる構造的な違いについて解説しており、プロファイル自体が問題だと判断する前に読んでおく価値があります。
エンジニアからの現場メモ: ある炭鉱から、古いシェブロンベルトの右側が「自壊」しているという理由で、新しいベルトの見積もりを依頼されました。私たちは見積もりではなく、実際に計測してみました。摩耗痕は62m地点で途切れ、84m地点で再び現れていました。これは、改造時に溶接された通路の支柱の長さと全く同じでした。問題はベルト自体ではなく、ガセットプレートがベルトラインから8mm内側にあり、1回の通過でリブの肩に2回引っかかっていたのです。修理費用は、切断ディスク1枚と土曜日の午前中だけでした。それから9ヶ月後、私たちは再びベルトを納入しましたが、今度は傾斜角度が異なり、正当な理由からでした。
07故障モード5:キャリーバック、リターン側蓄積、およびクリーナー干渉
購入者を驚かせる故障モードは、ベルトを保護するはずの装置によってベルトが損傷するという点です。平ベルトでは、スクレーパーブレードが滑らかなゴム表面を滑ります。シェブロンベルトでは、同じブレードが2.5m/sで移動する15mmのリブの列に当たり、ブレードは設定方法に応じて3つのうちのいずれかの動作をします。設定が軽すぎると、リブの上を通過して戻り側に詰め物をするキャリーバックを残します。設定が重すぎると、食い込んでリブの根元から剥がしてしまいます。適切なリリーフと十分な剛性のマウントを設定すれば、その役割を果たしますが、設定されたパターンとピッチの場合に限られます。
標準的な刃がブロックを切り裂く理由
タングステンチップ付きプライマリスクレーパーは、ブレードとベルトの角度を一定に保ち、ブレードセグメントあたり通常数十ニュートンのチップ荷重を制御するように設計されています。リブに当たると、有効干渉荷重がリブの高さ分だけ一気に増加し、傾斜荷重ではなくステップ荷重となります。ゴムはこの荷重をしばらくの間吸収しますが、その後マウントが疲労し、ブレードの先端がベルトに食い込み、ブレードがリブの肩部を削り始めます。損傷は、ベルト全長にわたってリブごとにきれいに均一に削られたような跡に見え、局所的な衝撃による損傷とは全く異なります。スクレーパーがリブを均一に削っている場合は、ベルト交換ではなく、よりクリーンな設計で解決する必要があります。
リターンサイドの構築とそのコスト
プロファイルベルトのキャリーバックは、単純な幾何学的理由から、フラットベルトよりもひどくなります。2つのリブの間のポケットに、削り取られない材料が溜まるからです。幅1,200 mm、処理速度900 t/h、残留層6 mmのベルトでは、毎シフト、驚くべき量の微粒子がテールプーリーに戻り、リターンストランドを詰まらせ、プーリーのライニングを摩耗させ、最終的にはテイクアップを汚損します。私たちは推定ではなく測定します。1 mの長さのリターンベルトをブラシで掃き、材料の重量を測定します。ベルト1メートルあたり約1 kgを超える場合は、クリーナーの点検が必要です。プロファイルベルトの一般的な対策としては、リターンストランドに回転ブラシクリーナーを取り付ける、テールプーリーの前にリターンプラウを取り付ける、粘着性の高い作業には、ブレードの逃げ幅を広げて一次クリーニング機能を二次位置に移動させるなどがあります。バルクターミナルにもこの問題の独自のバージョンがあり、当社の記事では、 バルクターミナルにおける急勾配の移送、こぼれ、ベルトコンベアの選択 船舶積込作業向けにさらに改良を加えている。
ベルトスピードドライブキャリーバック
キャリーバックは速度に比例して増加するわけではありません。ベルト速度を2倍にすると、ヘッドでベルトから飛び散る質量もほぼ2倍になりますが、同時にスクレーパーが利用できる滞留時間が短くなり、シュート内の乱流も増加します。プロファイルベルトでは、約2.5m/sを超えると、キャリーバックは単なる管理上の問題ではなく、構造上の問題になり始めます。もしラインが1.6m/s用に設計され、処理チームが処理量を増やすために密かに3.0m/sまで速度を上げた場合、リブの損傷とヘッドプーリー下のこぼれは、おそらく同じ原因によるものです。 コンベヤベルトの卸売 標準速度クラスを基準に設計されたプログラムだからといって、このベルトを高速で稼働させ続ける理由にはなりません。プロファイルベルトは、交換前のフラットベルトよりも動作範囲が狭いためです。
08故障モード6:底部における側壁の波状亀裂
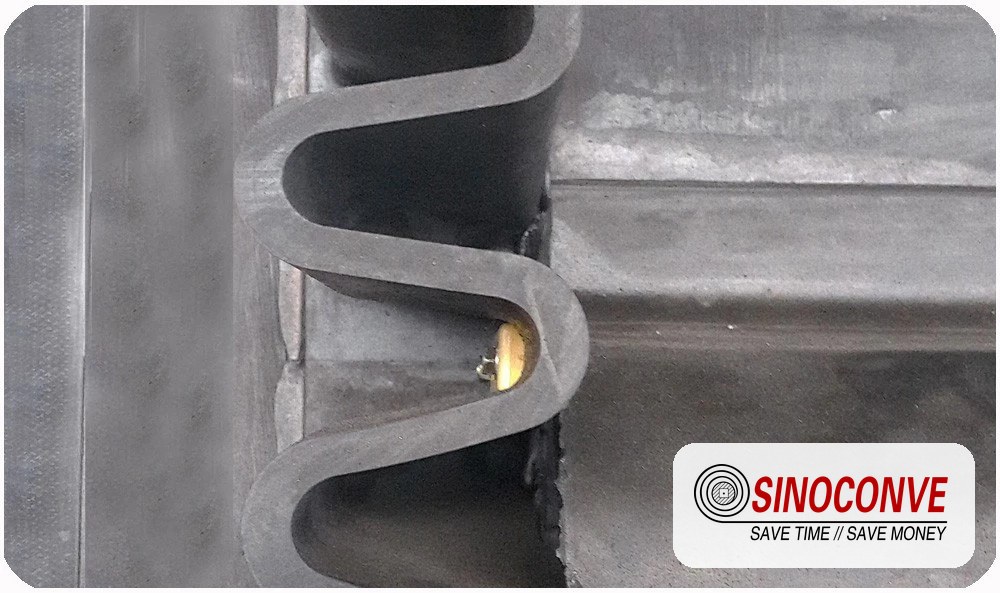
波型サイドウォールベルトは、高額な修理費用が発生するまでほとんど目に見えない形で劣化します。ゴムベローズがベースベルトの端に接着されている波型ベース部分は、ベルトがプーリーに巻き付くたびに圧縮と伸長のサイクルを繰り返します。つまり、波型は曲がりの内側で閉じ、外側で開きます。幅120mmのサイドウォールベルトを2m/sの速度で500mmのプーリーにかけると、そのベース部分は1ヶ月に数十万回も屈曲します。ゴムの疲労は謎ではなく、単純な計算で説明できます。
亀裂がどのようなものか、そしてどのようなものではないのか
ベルトの基部に沿って、通常は搬送側の基部と波状部が接するところから始まる、1 つ以上の波状部の基部に沿って平行な暗い線または細かい亀裂を探します。これは、しばしば迷い込んだボルトによる傷跡と間違えられます。テストは簡単です。波状部を手で曲げて、線が開いたり閉じたりするかどうかを確認します。傷跡は同じ幅のままです。線が開いた場合は、疲労亀裂であり、深く接着されています。そのままにしておくと、最終的には継ぎ目の内側につながり、材料の微粒子がその亀裂に入り込むと、接着線がベルトに沿って徐々に破損します。側壁の高さは 40、60、80、120 mm が一般的な表記で、壁が高いほど基部での曲げモーメントが大きくなります。したがって、サイズが小さいプーリーに 120 mm の壁が付いているのは、不運ではなく設計上のミスマッチです。
この変化の速度を左右する要因は他にも2つあります。温度が重要です。周囲温度25℃では問題ない壁でも、工場で低温材料を扱っていたり、夜間に氷点下になったりすると、1週間で脆くなってひび割れることがあります。そのため、そのような状況では、低温で柔軟性のあるコンパウンドを壁に使用することをお勧めします。また、ボルト締めか加硫かという問題も重要です。熱加硫された波形壁は連続していますが、機械的にボルト締めされた壁には、ひび割れの原因となる留め具穴の列があります。ほとんどの急角度の用途では、ベースに加硫された壁を製造しており、当社の概要では、 非常に急勾配な搬送に適した波型側壁ベルト その選択がどこで問題を引き起こすかを説明します。幾何学自体の背景については、 傾斜搬送用の側壁ベルト構造 は、便利な参考資料であり、床面積が限られている場合に長い傾斜よりも壁の方が優れているという議論は、 狭い敷地面積で急勾配搬送が可能。
急角度での設置。側壁の高さと滑車の直径は同時に選択する必要があります。小さな滑車に高い側壁を取り付けると、疲労試験装置になります。
予防は滑車と幾何学の決定である
仕様を指定する場合は、側壁の高さをプーリーの直径が支えられる範囲内に収め、サプライヤーがレイアウトを把握していると想定するのではなく、傾斜への移行を確認してください。既に稼働していて最初のベースクラックが見られる場合は、中間的な修復方法として、影響を受けた波形のベースに沿って冷間接着補修ストリップを取り付けます。これにより、数年ではなく数ヶ月の猶予が得られます。また、 Vベルトメーカー また、駆動ベルトにも同じゴム配合とプレス能力を使用しているため、寒冷地での使用においては配合の選択に非常にこだわっています。冬を乗り切れるサイドウォールとひび割れてしまうサイドウォールの違いは、多くの場合、工場がどの配合を選んだかという点にあるからです。
09故障モード7:横方向クリートシールの破損と側壁の巻き出し
オン 大量輸送用に設計されたクリート付きベルト横方向のクリートと2つの側壁が3面ボックスを形成し、それが ポケットコンベアベルト リブ付きベルトでは到底不可能な角度で材料を持ち上げることができます。このボックスの性能は、コーナーの出来栄えに左右されます。クリートが各側壁に接する接合部は接着されたT字ジョイントで、ベルト全体で材料が侵入する可能性が最も高い場所です。
物質がどのようにして体内に入り込み、なぜ排出されないのか
破壊の過程は予測可能である。細かく湿った材料(濾過ケーキ、洗浄砂、粘土鉱石など)が、積載中に隅に詰まる。ヘッドプーリーを一周するたびに、詰まった部分は空になり、薄い圧縮膜として残る。ベルトがプーリーでたわむため、この膜は楔のように5~10mmほど継ぎ目に食い込んでいく。そこから継ぎ目は毎週少しずつ開き、さらに材料が入り込み、最終的に隅が外側に崩壊する。 ポケットコンベアベルト この状態では、通常、側壁の上部が外側に巻き込まれています。これは、壁が内部に閉じ込められた材料によって発生する圧力に耐えられないためです。外側に巻き込まれるのは症状であり、目地の破損が原因となっています。壁をまっすぐにしようとせず、目地を開けて清掃してください。
| 角からの観察 | 考えられるメカニズム | 現場での実践的な対応 |
|---|---|---|
| 隅に湿った詰め物があるが、継ぎ目は無傷 | 材料特性であり、欠陥ではありません。 | 洗浄機能を追加するか、ポケットが自動的に洗浄されるように負荷を変更する |
| 関節は手で押すと開き、内部は細かい | 保釈条件違反、進行中 | 次のキャンペーンの前に、角を刈り込み、清掃し、ホットボンドで接着してください。 |
| 上端でサイドウォールが外側に巻き込まれている | 閉じ込められた物質による内部圧力 | 接合部を修理し、クリートのピッチと壁の高さを確認する。 |
| クリート全体が幅方向に持ち上げられた | クリートとベースの接着不良と過負荷 | 選択的交換後、ポケット容量とトン数を再確認する |
クリートピッチは、多くの人がそのままにしておく変数ですが、そうすべきではありません。200mm、300mm、400mmのピッチで作られたポケットは、それぞれ容量が大きく異なり、ジョイントにかかる負荷も大きく異なります。粘着性のある素材に200mmのピッチを設定すると、ポケットが浅くなり、すぐに詰まりやすくなります。ピッチを大きくして壁を高くすると、多くの場合、セルフクリアリングがうまくいきます。これは直感に反するようですが、実際に滑走を見てみると納得できるでしょう。
10故障モード8:荷重部への衝撃と横方向のクリートの破損
ベルト型のスーツを着用している場合、クリートの破損はほぼ必ず荷重の問題となります。横方向のクリートは、サイドウォールベルトやポケットベルトの中で最も剛性の高い部分であり、ベースベルトがたわむ前に落下物の衝撃を全て受け止めます。シュートから2mの高さから400mm間隔のクリートが付いたベルトに落下物がある場合、大きな塊は一点に集中してハンマーで叩かれたような衝撃となり、クリートは曲がるのではなく、ベースとの接合部で破損します。
サイドウォールベルトに段階的な荷重セクションが必要な理由
これは、改修工事で最もよく見られる仕様ミスです。既存の平ベルトやシェブロンベルトを、同じ構造の側壁ベルトに交換してしまうケースです。平ベルトは、スカートが比較的短く、衝撃ゾーンが広いため、負荷をかけやすいのですが、40mmのクリアランスしかないボルト締めスカートでは、120mmの側壁や60mmのクリートが通過する際に引っかかり、ベルトやシュートが破損してしまいます。側壁ベルトの負荷セクションは段階的に負荷をかける必要があります。入口の壁にはクリアランスを設け、スカートゴムは壁の高さより上に持ち上げ、搬送物はポケットラインを垂直に落下させるのではなく、搬送方向に沿って投入しなければなりません。側壁ベルトの設置費用が交換前のベルトよりも高いのはなぜかと聞かれたら、これが理由です。高価なのはベルト自体ではなく、負荷のジオメトリなのです。
私たちが扱うインパクト数値
2つの数値がほとんどの作業を行います。1つ目は、積載ポイントでの自由落下高さです。シュートのリップからベルト表面までの落下をシュートの形状が許す限り短くし、ほとんどの場合、1.5mをはるかに下回る高さで設計します。衝撃アイドラは、標準的な1,000~1,200mmの搬送間隔ではなく、300~400mmのピッチで積載ゾーンの下に配置します。2つ目は、クリートピッチに対する塊のサイズです。公称トップサイズ150mmの塊に対して300mmのクリートピッチは妥当な比率ですが、同じ塊に対して200mmのピッチでは、塊が2つのクリートを橋渡しし、ジョイントにせん断荷重がかかります。 エレベーターコンベアベルト 鋭利で重い岩を持ち上げると、ベルトコンベアに最初に損傷が現れる衝撃ゾーンがあり、残りの部分が標準であっても、そのゾーンをより厚いカバーとより密な衝撃サポートで構築する価値があります。同じ原則は一般的に採石と骨材の義務にも適用され、当社の注記では、 採石場およびバルクハンドリングにおけるサイドウォールベルト シュートの詳細をご覧ください。配合ノウハウは製品ファミリー間でも移転します。 トランスミッションベルトメーカー 重量コンベヤベルトの製造が始まって以来、現在私たちがプロファイルベルトで使用している耐衝撃性コンパウンドの中には、同じ研究所で行われていた駆動ベルトの研究から生まれたものもあります。
破損したクリートの現場修理
ジョイントが破損したクリートは取り外し、ジョイントを清掃して健全なゴムを露出させ、交換用クリートを熱接着で取り付けることができます。これは、破損箇所が分離していて、それぞれが前の破損箇所から100m離れている場合に有効です。 エレベーターコンベアベルト 最初の30メートルで20個のクリートが破損した状態で到着し、積載地点ではベルトのサイズに合わない速度と角度で材料が排出されている。正直なところ、ベルトは問題なく、シュートに問題がある。このような場合、交換用ベルトの見積もりを提示し、まずシュートを修理するようお客様に説得した。2本目のベルトは4年間もつ。
11故障モード9:凸面および凹面曲線上のシェブロンベルト
プロファイル付きベルトは曲線に弱く、新しい傾斜路での最初の3か月間に発生する故障のほとんどは、プロファイルを考慮せずにレイアウトに描かれた垂直曲線に起因しています。凸型の垂直曲線(傾斜から水平に変化する頂点)では、ベルトの上面に張力がかかり、リブが根元で引き離されます。凹型の曲線ではその逆で、プロファイルが圧縮され、リブ同士が突き合い、リブ間のカバーが圧縮され、エッジが持ち上がります。どちらの場合も、平ベルトの設計計算では考慮できない追加の応力がプロファイルにかかります。
実際には、ストレスが増加する。
凸状の曲線では、頂上を通過するリブは、平坦に走るのではなく、一時的に曲線に沿って走ることを求められ、リブの高さと曲線の半径の比率に応じて、根元のひずみが増加します。25mの凸状半径に20mmのリブであれば問題ありません。しかし、同じリブを6mの曲線に通すと、特にベルトが3m/sの速度で走行している場合、数週間以内に根元にひび割れが生じます。実際には、これは、平ベルトからプロファイルベルトにラインを変更する際に、頂上半径を大きくする必要があることを意味し、大きくできない場合は、プロファイルの高さを下げるか、ラインの速度を落とす必要があります。どちらも現場での適切な対処法です。曲線を無視してゴムの配合を変えることは適切ではありません。
波型部分はもっと高くする必要があるでしょうか?
通常はそうではなく、ここで多額の費用が無駄に費やされます。側壁ベルトがカーブ部分で性能が低下すると、材料が端から転がり落ちないように壁を高く指定するのが本能的な対処法です。しかし、そうするとベースの曲げモーメントが悪化し、通常は波形ベースのひび割れが加速します。より良い方法は、カーブを通過する際の遷移形状とアイドラ配置を確認し、それから壁の高さを変更することです。現場で同じ傾斜でより多くの容量が本当に必要な場合は、壁を高くするのではなく、ベルトを幅広くするか、速度を落とすのが現実的な選択肢です。壁の高さと傾斜角度を比較検討する場合、トレードオフは 傾斜搬送用ベルトとその滑り止め特性 リブ付きベルトが壁付きベルトよりも優れた選択肢となる場合など、より詳細な説明がなされています。
12故障モード10:パターン不一致 — オープンV、クローズドV、U字型または側壁
調査を依頼される「不具合」の半分は、実際には不具合ではありません。ベルトが本来の用途どおりに機能しているにもかかわらず、本来の用途とは異なる状況で使用されているのです。乾燥した砕石花崗岩にしっかりと食い込むパターンでも、湿った粘土質の微粒子では同じ角度で滑り、摩耗してしまいます。どんなにメンテナンスをしても、この状況は変わりません。ベルトが摩耗しているのではなく、設計が間違っているのです。
オープンV(ブロークンVまたはスタッガードVとも呼ばれる)は汎用プロファイルです。独立したリブが水を排水し、粘着性のある材料を比較的よく落とすため、屋外の骨材、砂、砂利の用途で主流となっています。これらの用途では、材料が1日中は湿っていて、次の日には粉っぽいことがあります。クローズドVは、ベルト全体にシェブロンが途切れないV字型で連続して走っており、グリップ力が強く、材料が乾燥していて流動性が高く、角度が急な場合に適しています。弱点は、閉じたポケットに水分と微粒子が閉じ込められ、薄い膜として水を上方に運ぶ可能性があることです。U字型とフルポケットプロファイルはカップを深くし、その時点で壁のないサイドウォール挙動に近づきます。破損の兆候はパターンによって異なり、その兆候が通常、原因の手がかりとなります。
| パターン | 最高の素材状態 | 特徴的な故障の兆候 | 通常の最大傾斜 |
|---|---|---|---|
| Open-V | 混合、時折湿潤、流動性あり | 肩の擦り傷にも耐える。雨天時はロールバック | ほとんどの場合18~22度 |
| クローズドV | 乾燥していて、均一で、流動性が高い | ポケットに水と罰金が溜まり、リブの先端が平らにすり減っている。 | 通常25~30度 |
| U字型またはフルポケット | 乾燥からやや湿潤、深めのポケットが必要 | ポケットの膨張、クリートとベースの接着不良 | 通常25~30度 |
| クリート付きサイドウォール | 濡れたり粘着性のあるものも含め、 | 波形基部のひび割れ、コーナー接合部の破損、ロールアウト | 垂直リフトの場合、最大90°まで対応 |
これらのグレードのうち2つか3つが「同じシェブロンベルト」として倉庫に保管されている可能性があるため、故障したベルトと次のラインの正常に動作しているベルトをストップごとに比較することが、多くの場合、最も迅速な診断方法となります。複数の供給元から混在したフリートがあり、地元の業者を通じて購入した工場の場合 シェブロンベルトサプライヤー 長年にわたり、多くの場合そうであるように、プロファイルごとに在庫にラベルを付け、図面を一緒に保管してください。クローズドVベルトを意図した場所にオープンVベルトを取り付けると、20°を超えるあらゆる角度で大幅に性能が低下し、メンテナンスチームは何ヶ月もかけて原因不明の摩耗問題を追うことになります。急勾配のバルク負荷の交換を指定する場合は、当社の注記を参照してください。 急勾配のバルク貨物処理におけるシェブロンベルト 私たちが最も頻繁に引用するパターンとグレードの組み合わせを網羅しています。
13故障モード11:クリートのピッチ、高さ、ベルト速度が間違っている
正しいパターンを使用しても、数値が間違っている可能性があり、ここでのエラーは、最も緩慢で、最も混乱を招くタイプの故障を引き起こします。つまり、2年間は問題なく機能していたベルトが、損傷の兆候が全く見られないまま突然機能しなくなるのです。これら3つの変数は相互に影響し合うため、まとめて扱う必要があります。
塊の大きさに対抗する
クリートとリブのピッチは、積載地点で想定される最大の信頼できる塊よりも大きくする必要があります。そうでないと、塊がプロファイルをまたいで橋渡しされ、転がり戻ったり詰まったりします。一般的な指定は、細粒で脆い材料の場合は 200 mm、一般的な骨材の場合は 300 mm、トップサイズが 150 mm 以上の場合は 400 mm です。砕石の一次搬送で 200 mm のピッチを使用すると、よくある高額なミスマッチが発生します。プロファイルのポケットがすぐにいっぱいになり、ベルトは表面が粗い滑らかなベルトのように動作し、オペレーターは「シェブロンベルトがグリップしない」と報告します。トップサイズを測定してからピッチを選択してください。
傾斜に対する高さ
プロファイルの高さは、リブが保持できる材料の量を決定します。12°の角度で細かい材料に5mmのリブを使用すれば十分ですが、30°の角度で湿った80mmの岩盤に25mmのリブを使用しても、ポケットが荷重の深さに対して浅すぎると、保持しきれない場合があります。私たちがよく目にする作業範囲は次のようになります。
| ベルトの種類 | 標準的なプロファイル高さ | 実用的な傾斜 | 実用的なベルトスピードバンド |
|---|---|---|---|
| オープンVシェブロン | 10~20mm | 18~22度 | 1.0~2.5 m/s |
| 閉じたV字型シェブロン | 15~25mm | 25~30度 | 1.0~2.5 m/s |
| サイドウォールベルト、ベース+クリート | 壁厚40~120mm | 30~60°、垂直方向には90°まで | 1.0~2.5 m/s |
| 深めのポケットのエレベータータイプ | 壁厚60~120mm、ピッチ300~400mm | 垂直およびほぼ垂直 | ほとんどの場合1.0~2.0m/s |
速度の列は無視されがちです。リブ付きベルトや壁付きベルトは、表面に障害物があるベルトであり、どの障害物にも、速度を超えると効果がなくなるものがあります。一般的に、プロファイル付きベルトは 1.0 ~ 3.5 m/s の範囲で最もよく動作し、その範囲の上半分は、十分なシュートを備えた清潔で乾燥した、適切に設計された設備に属します。湿った材料でシェブロンベルトを約 2.5 m/s を超えて押すと、走行装置がまっすぐであっても、リブが材料を運ぶのではなく横方向に偏向させるため、負荷がベルトの片側に移動するのを目にするでしょう。3 m/s を超えると、リブの根元に繰り返し衝撃荷重がかかり、破損はモード 1 に戻ります。特に急勾配搬送用のコンベヤベルトの場合、速度が遅い方がほぼ常に優れています。25° で 1.5 m/s のベルトは、より狭い構造で 18° で 3.0 m/s のベルトと同じトン数を搬送しますが、プロファイルの損傷はごくわずかです。急勾配搬送用にラインをコンベヤベルト式に改造する場合は、既存の駆動装置がどれだけの速度で動くかではなく、目標トン数を満たす最低速度はどれくらいか、という逆の視点で考えてみてください。傾斜搬送用のベルトは、傾斜が上記の許容範囲内であれば、通常、より高速なベルトよりも40%遅い速度で動く方が、はるかに長持ちします。
14診断から修理まで:当社が最も頻繁に指定する改修工事
診断は、その結果が作業内容を変える場合にのみ価値があります。当社が対応を依頼されるプロファイルベルトの故障の大部分は4つの解決策で解決でき、そのうち新しいベルトを購入する必要があるのは1つだけです。
よりクリーンな改修
リブが均等に加工されている場合は、プライマリスクレーパーをリリーフに対応できるものに交換してください。回転ブラシクリーナーは、ブラシがリブに沿って動くため、プロファイルベルトでうまく機能します。また、スプリングまたは空気圧リリーフを備えたセカンダリスクレーパーをリターンストランドのさらに下側に取り付けると、リブに完全に干渉することなく、ほとんどの微粒子を除去できます。生産時間は丸一日を見込んでください。クリーナーの位置、チップの負荷、ブレードのリリーフはすべてベルトが稼働している状態で設定する必要があり、固定されたベルトに設定されたスクレーパーは、負荷がかかった瞬間に間違った状態になります。
セクションの再構築
これは、資本コストがかかり生産が停止するため、最も収益性が高く政治的に最も厄介な解決策です。落下高さを下げ、シュート勾配をベルトの方向に合わせ、ローディングゾーン全体で300~400mmピッチのインパクトアイドラ、プロファイル高さより上に持ち上げたスカートゴム、そして材料をベルトの中心線上に置くチョーク。サイドウォールまたはエレベーターベルトの場合は、段階的な入口を追加します。ローディングセクションを適切に再構築した工場では、通常18か月後にきれいなリブが報告されますが、ベルトのみを交換した工場では、6か月後に同じ損傷が報告されます。
ベルトのパターンを変更し、高さを調整する
測定の結果、プロファイルが損傷ではなく間違っていたことが判明した場合(高さが 30% 低下、塊のサイズに対してピッチが小さすぎる、26° の傾斜で V が開いているなど)、解決策は修正された仕様の新しいベルトであり、次の購入で同じことが繰り返されないように修正を文書化する必要があります。再仕様を行う際には、プロファイルの図面とカバーの等級を文書で要求してください。 シェブロンベルトサプライヤー プロファイルデータなしで「シェブロンベルト、800mm、3プライ」と記載されている場合、今回の購入が前回と同じ間違いを繰り返すことになるかどうかを確認する方法はありません。
修理か交換か
経験則として、損傷が局所的で周囲の材料が手作業で健全な状態であれば修理し、損傷がパターン化している場合は交換します。ベルト全体にわたって同じ間隔で3本のリブが損傷している場合は、パターン化していると言えます。修理は一時的な解決策ではなく、スケジュールの問題であり、3か月後にはより高額な費用と短い操業停止期間で再び現場に戻ることになります。検査ごとに損傷マップを作成しておくと、サプライヤーの意見ではなく自社の履歴と比較できるため、判断が容易になります。
エンジニアからの現場メモ: 湿潤気候の砂処理工場では、競合他社のベルトコンベアで2年間で4本のクローズドV型シェブロンベルトを交換し、価格面でサプライヤーを変更しようとしていました。レール高さの損失を平均34%と測定したところ、搬送される材料の水分含有量が9~12%であることが分かりました。湿潤な原料には、ベルトコンベアのプロファイルとピッチの両方が不適切であり、ブランド自体に問題はありませんでした。そこで、ピッチ300mmのオープンV型ベルトコンベアに切り替え、駆動方式はそのままにしたところ、次のベルトは30ヶ月以上稼働しました。急勾配の負荷では、パターンとピッチが常に他社製品よりも優れていました。
15点検スケジュール、スペアパーツ、および次回の発注仕様
この記事で取り上げた不具合のほとんどは、測定可能な欠陥から生産上の問題へと発展するまでに4週間から12週間かかります。これは、問題が発生してからではなく、定期的に検査を行う限り、十分な期間と言えるでしょう。検査間隔は、カレンダー上の都合ではなく、業務内容に基づいて設定すべきです。
| 義務 | 肋骨の高さチェック | プロファイル全体の検査 | 接合部および継手調査 |
|---|---|---|---|
| 集合体、環境 | 500時間ごと | 四半期ごと | 毎年 |
| セメントまたはクリンカーギャラリー | 300時間ごと | 1,000時間ごと | 2,000時間ごと |
| 濡れた、または粘着性のある物質 | 300時間ごと | 1,000時間ごと | 2,000時間ごと |
| サイドウォールまたはポケットベルト、垂直リフト | 250時間ごと | 積み込みゾーンでの月次 | 1,500時間ごと |
予備品として、ベルトサイズごとに、適切なコンパウンドと硬化時間を備えたリブまたはクリート修理キットを少なくとも1つ、適切なプライ定格の予備スプライスキット、および元のプロファイル寸法の記録されたベースラインを保管してください。最後の項目は些細なことのように聞こえますが、最もよく欠落しているものです。プロファイルベルトは消耗品であり、メンテナンスが重要なベルトを扱うには、 効率に不可欠な資産としてのゴム製サイドウォールベルト これは、設置された日の元の形状を記録することを意味します。
次の注文書を作成する際は、次の 6 つの項目を必ず指定してください: プロファイルの種類とリブまたはシェブロンのピッチ、リブの高さと許容値、カバーの等級と硬度、カーカスの構造とプライの等級、スプライス方法、プロファイルに推奨される最大ベルト速度。自由排水骨材が関係する場合は、 ベルトの引用と並んで、急角度レイアウトのレビューなぜなら、ここで説明した故障モードは、修理するよりも設計段階で排除する方が安価だからです。 シェブロンベルトサプライヤー 直接指示するのではなく、図面だけでなく発注書にも6つの項目が必ず記載されていることを確認してください。現場での不具合は、多くの場合、まず文書上の不備が原因です。
16故障モードから根本原因、そして解決策へ:1ページマトリックス
これを印刷して散歩に持っていきましょう。これは、これまでの15のセクションをクリップボードに収まるように簡略化したもので、原因ではなく、実際に目にするものに基づいて構成されています。
| ベルトの症状 | 根本原因は、 | 現場修正 | 一般的なダウンタイム |
|---|---|---|---|
| 肋骨の付け根に亀裂あり、肋骨はまだ付いている | プーリーのサイズ不足、過剰な速度、曲げ疲労 | 25 mm未満の場合はパッチを当てる。速度を落とす。部分交換または全面交換を計画する。 | パッチ1つにつき1シフト |
| ベルト全体にわたって肋骨が部分的に欠損している | クリーナーブレードの干渉またはシュートリップとの接触 | クリーナーをリセットまたは交換する。シュートのクリアランスを確認する。 | ベルトが無事なら半シフトで済む |
| 肋骨が高さの70%以下まで摩耗している | 配合グレードを超える摩耗、または規定以下のパターン | 耐摩耗性グレードとリブの高さを上げて再指定してください。 | 計画滞在日数:1~3日間 |
| 光沢のある接着痕跡とともにリブが持ち上げられた | 製造上の欠陥 | 供給業者に問い合わせ、サンプルで剥離値を確認する | 計画済み、請求リードタイムあり |
| 高温部のみで剥離が発生する | カバーとインターフェースの熱劣化 | 耐熱グレードのものに交換してください。可能であれば熱源を取り除いてください。 | 計画された交換 |
| リブの片面を噛んだり磨いたりした | トラッキング不良、シュートが中心線からずれている、構造的な障害物 | アイドラーとプーリーの位置を合わせ、負荷を中央に戻し、障害物を取り除く | 1~4時間 |
| ヘッドプーリー下の重い荷物運搬 | プロファイルに対してスクレーパーの設定が軽すぎます。速度が速すぎます。 | 回転ブラシとリリーフスクレーパーの取り付け | 1日 |
| 側壁の基部に沿って細かい亀裂が入る | 波状疲労、小型プーリー上の高壁、低温脆性 | 一時しのぎとして冷間接着ストリップを使用。次回は壁とプーリーの比率を正しく調整する。 | 1シフトの暫定的な修正 |
| サイドウォール上部が外側に巻き込まれている | 角継ぎ目の破損。ポケットに材料が挟まっている。 | 角を開いて清掃し、再接着する。傾斜とポケットの容積を確認する。 | 予定停車地 |
| クリートは荷重ゾーンでのみ破損しています | 落下高さと塊の大きさによる衝撃。衝撃に対するサポートが不十分。 | 積載部を再構築し、衝撃吸収アイドラーを追加し、落下量を減らす。 | シュート作業を含む2~5日間 |
| 根のひび割れは、頂上または谷のカーブ部分のみに発生する。 | 垂直曲線の半径がプロファイルの高さに対して小さすぎる | カーブの半径を大きくするか、プロファイルを低くするか、速度を落とす | エンジニアリング停止 |

リブの高さと接着線は、実際に損傷が始まる箇所で測定します。深さゲージ、定規、ノートがあれば、この記事で取り上げるほとんどの不具合箇所が見つかるでしょう。
17よくある質問:シェブロンベルトおよびサイドウォールベルトの故障に関する質問
ベルトを交換する前に許容できるリブの高さの低下量はどれくらいですか?
リブが元の高さの約30%以上失われると、形成されるポケットが浅くなりすぎて設計傾斜での荷重を保持できなくなり、そこから把持能力が急速に低下します。30%から50%の間であれば、傾斜を緩めるか、積載量を減らすことで通常は運転を継続できます。50%を超えると、カバーが使用可能に見えても、ベルトは実質的に寿命を迎えます。ベルトの荷重がかかる3分の1の部分を測定してください。損失は最初にその部分から発生するからです。
シェブロンベルトのヘッドプーリー付近でリブが剥がれています。これはベルトの不具合でしょうか?
まれに発生します。ヘッドプーリー付近の繰り返し発生するリブの剥離は、ほぼ間違いなく機械的な干渉を示しています。スクレーパーブレードが深すぎる、シュートリップが下がっている、またはプロファイルの高さに対してプーリーが小さすぎるなどが考えられます。ベルトを張った状態でヘッドプーリーのクリアランスを確認し、ブレード先端の荷重を確認してください。リブが引き裂かれるのではなく切断されている場合は、機器によって損傷が発生しています。
破れたシェブロンリブは現場で修理できますか?それとも修理工場に持ち込む必要がありますか?
局所的な損傷であれば、現場での補修は現実的な選択肢です。リブまたはフィレットを健全なゴムまで切り戻し、表面を清掃・乾燥させ、プライマーを塗布した後、携帯用プレス機でホットリペアパッチまたは交換用リブセクションを硬化させます。現場では、元のプロファイルの成形接着品質を回復させることはできないため、現場補修は恒久的な解決策ではなく、次の操業停止までのつなぎとして捉えてください。ベルト全長にわたって複数のリブが損傷している場合は、通常、交換の方が繰り返し補修するよりも安価です。
なぜ当社のスクレーパーはベルトを清掃する代わりにリブを破壊してしまうのでしょうか?
リブ付きの表面は、リブの高さ分だけ瞬時に干渉を増加させるためです。平ベルトに一定の先端荷重をかけたブレードは、リブに到達すると過負荷になり、マウントが疲労して、最終的にはブレードの先端がゴムに食い込んでしまいます。一般的な解決策は、プロファイル付きベルト用に設計されたクリーナーを使用することです。具体的には、戻り側のストランドに回転ブラシを取り付けるか、ベルトがより安定し、リブによる障害が少ないヘッドプーリーから離れた位置にスプリング式または空気圧式のリリーフスクレーパーを取り付ける方法です。
リブ部分は問題なさそうに見えるのに、素材が巻き戻ってきています。何が変わったのでしょうか?
ベルト以外の原因が考えられます。経験上、よくある原因は水分含有量、塊の粒度分布、ベルト速度の3つです。細かい湿った材料は、乾燥供給用に選択されたプロファイルの下では潤滑剤のように作用し、上部の粒度が大きくなると、以前は問題なく機能していたピッチが崩れてしまいます。まず供給を確認し、次に速度を確認してください。トン数を増やすために速度を約1.6m/sから3.0m/sに上げたラインは、以前は問題なく処理できていた傾斜で荷物を落とすことがよくあります。
より急なシェブロンパターンに変更するのではなく、サイドウォールベルトを使用すべきなのはどのような場合でしょうか?
約30°を超える場合、または材料が濡れていたり、粘着性があったり、リブ付き表面から吹き飛ばされるほど軽い場合は、シェブロンベルトの使用を中止し、サイドウォールベルトまたはポケットベルトに切り替えます。壁厚が最大120mm、クリートピッチが200mm、300mm、または400mmの場合、摩擦やリブの干渉に頼るのではなく、材料を保持します。ただし、サイドウォールベルトは段階的な荷重セクションとより優れたプーリー形状が必要となるため、ベルトの長さが短くても設置コストが高くなります。垂直リフトの場合、シェブロンベルトに代わる現実的な選択肢はありません。
側壁の上端が外側に巻き上がっています。ベルトを交換する必要がありますか?
すぐに解決するわけではありませんし、壁をまっすぐにしても効果はありません。ロールアウトとは、材料が壁とクリートの接合部に押し込まれ、壁に内部圧力がかかっている状態を指します。接合部を清掃し、接着が剥がれた箇所を切り取って再接着し、材料とポケットの寸法を確認してください。同じ作業期間中に同じ現象が繰り返される場合は、ピッチとポケットの容量が使用状況に合っていないため、ベルトの仕様を見直す必要があり、修理は不要です。
同じカーカス(胴体)の平ベルトと、形状加工されたベルトでは、プーリーの直径を変える必要がありますか?
はい、これは最もよくある仕様の不備の一つです。20mmの成形リブは、曲げ部分の厚みを効果的に増やし、回転ごとにリブの根元にかかる張力を増加させるため、平ベルト用に設計されたヘッドプーリーやテールプーリーは、プロファイルベルトには小さすぎる可能性があります。生産ラインをプロファイルベルトに変換する場合は、ベルト製造前にプーリーの直径とプロファイルの高さを必ず確認してください。2ヶ月目に根元に最初の亀裂が入ってから確認するのは避けてください。
剥離したリブにおいて、製造時の接着不良と摩耗による損傷をどのように区別すればよいでしょうか?
損傷箇所によって判断できます。製造上の接着不良は、ベルト全長にわたって光沢があり、粉っぽい接合面として現れます。熱による劣化や過負荷は、通常、高温または高負荷の3分の1の領域に現れ、周囲のゴムが硬化したりひび割れたりします。損傷のない冷えた部分からサンプルを切り取り、リブとカバーの接合面を検査してください。その値が元の仕様を大幅に下回る場合は、ベルトが工場出荷時に不良であったため、サプライヤーと話し合う必要があります。
今回の失敗を繰り返さないために、次回の注文にはどのような情報を記載すべきでしょうか?
6つの項目:ピッチ付きプロファイルタイプ、許容値付きリブまたは側壁の高さ、カバーグレードと硬度、カーカスとプライの定格、スプライス方法、プロファイルの推奨最大速度。さらに、材料のトップサイズと含水率範囲を追加します。幅とプライ数だけでシェブロンベルトの見積もりを提示するサプライヤーは、以前の故障が設計上解消されていることを示すことはできず、2番目のベルトも最初のベルトと同じように故障する傾向があります。