Лента с шевронным профилем редко выходит из строя за одну смену. Она изнашивается поэтапно, и это легко пропустить, если смотреть только на верхнюю крышку с площадки. У основания одного ребра появляется тонкая трещина, трещина распространяется вбок под следующий ряд направляющих роликов, и через шесть недель бригада в клинкерной галерее при температуре 42°C вытаскивает куски ребра из перегрузочного желоба с помощью крючка. Мы выводили профилированные ленты из эксплуатации именно в этом месте бесчисленное количество раз, и почти в каждом случае доказательства неисправности хранились на ленте месяцами. Никто их не измерял.
Эта страница посвящена диагностике, а не выбору. Она предназначена для инженеров по техническому обслуживанию, планировщиков прокатных станов и закупщиков, которые уже используют ленты с шевронным, боковым или карманным рисунком и теперь должны ответить на узкий вопрос: является ли это повреждение заплаткой, изменением рисунка или заменой ленты до закрытия следующего окна планового останова? Ниже вы найдете информацию о наиболее часто встречающихся видах отказов в карьерной, цементной, угольной и терминальной промышленности, измерениях, которые отличают незначительную проблему от серьезной, и эффективных методах устранения неисправностей на местах. Если вы все еще находитесь на этапе покупки, начните с нашей страницы. Руководство по типам, классам и выбору ремней с шевронным рисунком, потому что выбор шаблона определяет примерно половину описанных здесь неудач.

01Почему профилированные ремни выходят из строя иначе, чем плоские ремни?
На плоской ленте основную работу выполняет каркас, а покрытие лишь защищает его. После вулканизации резиновых ребер на этом же каркасе образуется ряд ребер жесткости, возвышающихся на 5–25 мм над поверхностью, и каждое из них является концентратором напряжений. Деформация в месте соединения ребра с покрытием не совпадает с номинальной рабочей деформацией в слоях ткани. В большинстве случаев мы измеряем локальную деформацию у основания ребра в два–четыре раза выше, чем деформация в плоской зоне между ребрами, и именно это соотношение определяет всю картину разрушения профилированной ленты.
Из этого вытекают три следствия, которые объясняют, почему контрольный список для проверки шевронного или бокового ремня совершенно не похож на контрольный список для обычного ремня. резиновый конвейерный ремень одинаковой ширины. Во-первых, верхняя крышка изнашивается неравномерно: истирание приходится на плечи ребер, а не на плоскую поверхность между ними. Во-вторых, лезвия очистителя, резиновая юбка и даже возвратные ролики теперь ударяются о поверхность с выступом в 20 мм, поэтому механическое воздействие становится самостоятельным видом отказа. В-третьих, повреждения концентрируются в повторяющихся зонах, выровненных по геометрии шкива и нагрузки, поэтому то же самое положение ремня снова выходит из строя после ремонта, который устранил только симптом.
Боковые ремни добавляют второе семейство соединений. Гофрированная боковая стенка приклеивается вдоль края ремня, а поперечная планка приклеивается по основанию, поэтому карманный или элеваторный ремень представляет собой, по сути, композитную конструкцию с сотнями метров склеенных швов по периметру. Повреждения в этом случае обычно происходят из-за разрушения швов, а не из-за разрушения покрытия. производитель конвейерных лент Мы изготавливаем как плоский каркас, так и профилированную верхнюю часть, что полезно для диагностики: если корень ребра отрывается, оставляя на основании чистую резину, значит, соединение было качественным, а нагрузка его повредила. Если же ребро отслаивается, оставляя блестящий, загрязненный пылью след, значит, соединение было неправильным.
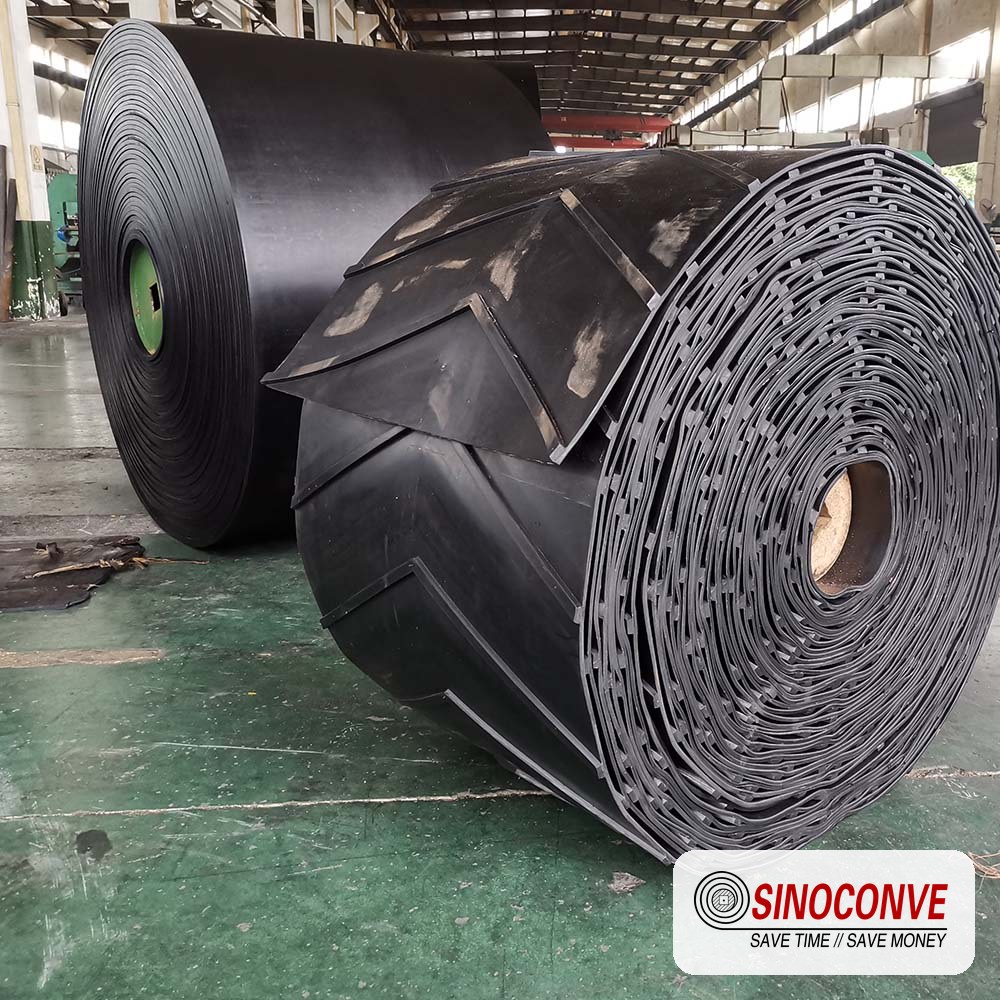
Формованная конвейерная лента с шевронным рисунком до начала эксплуатации. Обратите внимание, что путь прохождения нагрузки проходит через корневой шов ребра, а не через его поверхность.
Заметка от наших инженеров с места событий: Один из наших сервисных инженеров хранит в куртке только стальную линейку длиной 150 мм и глубиномер 30 мм, больше ничего. Во время трехмесячного визита на известняковый завод он за одну смену прошел 400 метров по наклонной плоскости и отметил 11 мест расположения ребер по результатам одного измерения: потеря высоты ребер по сравнению с первоначальным указанием. Девять из одиннадцати находились на загрузочной трети ленты. В этом и заключается весь метод — измерить один параметр, на правой трети ленты, прежде чем отказ успеет перерасти в производственный инцидент.
02Наша пошаговая последовательность полевой диагностики
Мы не начинаем с того, что снимаем ремень. Мы начинаем с наблюдения за его работой, потому что примерно треть описанных в этой статье неисправностей оставляют видимые следы только во время движения ремня: трение концов ребер о боковую панель, отрыв скребка от возвратного ролика, разрыв, который происходит при прохождении ремня мимо шкива головки. Если сначала остановить линию, эти следы исчезнут вместе с натяжением.
Запустите, затем остановите, а затем настройте карту.
Пройдитесь по всей длине ленты с обеих сторон, загрузив ее до стандартной грузоподъемности, если это позволяет завод. Прислушайтесь к месту загрузки. Затем остановитесь, заблокируйте ленту и составьте карту повреждений по положению, а не по количеству: левый или правый край, сторона транспортировки или возврата, и расстояние от хвостового шкива в метрах. Карта повреждений гораздо полезнее, чем список повреждений. Три разорванных ребра, разбросанные на 200 м, указывают на проблему истирания и характера повреждений. Три разорванных ребра в пределах одного 6-метрового окна указывают на проблему с загрузкой или геометрией шкива, и изменение состава покрытия это не исправит.
Что мы указали в отчёте
Каждая проверка завершается одними и теми же одиннадцатью показателями и оценками, чтобы техник через шесть месяцев мог сравнить результаты с аналогичными. Высота ребер измеряется относительно исходного значения — 5, 10, 15, 20 или 25 мм в зависимости от профиля — с помощью глубиномера или линейки, приложенной к ребрам. Толщина защитного слоя проверяется в трех точках на поперечном сечении: в верхней части, на плече ребра и на плоской поверхности между ребрами. Также измеряется твердость. Защитный слой с твердостью от 55 до 65 по Шору А является распространенным рабочим диапазоном для профилированных резиновых лент, а показатель, повысившийся на 8 пунктов с момента ввода в эксплуатацию, говорит о том, что состав затвердел и теперь представляет опасность растрескивания, а не износа.
| Что мы измеряем | Инструмент | Типичный здоровый уровень чтения | Порог действия |
|---|---|---|---|
| Высота ребер/шеврона | Глубиномер или линейка | В пределах 15% от первоначального запроса | Потеря более 30% — перевыберите схему. |
| длина трещины у корня ребра | Шкала трещин, деление 1 мм. | Длина трещины не должна превышать 5 мм. | Более 25 мм или сквозь тушу |
| Толщина покрытия в области плеча ребра | Ультразвуковой манометр | 70% или более от номинала | Достаточно тонкий, чтобы обнажить слой разделителя. |
| Твердость покрытия | твердость по Шору А | 55–65 Берег А | Рост на 8 пунктов и более с момента ввода в эксплуатацию. |
| Линия базового соединения боковой стенки | Визуализация при косом освещении | Непрерывная линия без тени. | Любые видимые отверстия или пятна от влаги. |
| Расстояние между шипами | Измерьте расстояние более чем на 10 позициях с помощью рулетки. | В пределах 3 мм от номинального значения (200/300/400 мм) | Натянутый или спрессованный шаг в месте соединения |
| Проверка адгезии (деструктивный анализ образца) | Испытание на отслаивание образца длиной 200 мм. | Значения облигаций близки к исходным спецификациям. | Ниже примерно половины первоначальной стоимости |
В этой таблице стоит подчеркнуть два момента. Ультразвуковое исследование профилированной ленты затруднительно, поскольку ребра рассеивают сигнал датчика, поэтому мы измеряем толщину защитного слоя на плоских участках, а края ребер оцениваем визуально, опытным специалистом. Кроме того, тест на адгезию стоит 200-миллиметровый отрезок ленты, поэтому мы берем образец только тогда, когда расслоение уже видно. Это подтверждающий тест, а не инструмент для обследования.
Если вы покупаете ремни в местном магазине распределитель конвейерных лентЗапросите в письменном виде в сопроводительных документах информацию об исходной высоте ребер и крышке. Диагностика без базовых данных — это гадание на кофейной гуще, и мы наблюдали, как заводы заменяли вполне исправный профиль, потому что никто не мог вспомнить, были ли ребра изначально 15 мм или 20 мм. Уже дважды мы видели, как завод заменял два ремня подряд, потому что документация от предыдущего поставщика шевронных ремней ограничивалась счетом-фактурой. Также полезно знать, насколько компетентен специалист. поставщик конвейерных лент Необходимо предоставить профилированную ленту со следующими данными: чертеж профиля, твердость композитного материала, марка покрытия, способ соединения и расчетная высота ребер. Любая завод конвейерных лент Тот, кто не может изготовить эти четыре элемента для заказа с шевронным рисунком, не является хорошим долгосрочным партнером для линии с крутым углом наклона.
03Тип повреждения 1: Отрыв ребра у основания
Это классический случай разрушения шеврона, который приводит к обрыву конвейерных линий. Само ребро обычно остается целым. Повреждается лишь галтель, соединяющая его с крышкой, и как только эта галтель обрывается, ребро удерживается лишь за счет поверхностного трения, пока скребок или кромка желоба не оторвут его на полной скорости ленты.
Там, где начинается первая трещина
Посмотрите на верхнюю грань ребра со стороны нагруженной несущей части, в точке, где резина изгибается в верхнюю крышку. В большинстве случаев именно в этой точке начинается трещина, и она начинается как расщепление размером от 2 до 4 мм, которое раскрывается только тогда, когда ремень перегибается через шкив. При работающем ремне трещина скрыта. При остановленном ремне с пониженным натяжением она также скрыта, поэтому мы проверяем трещину при натянутом ремне и, по возможности, при открытом изогнутом участке над шкивом. Прощупайте трещину тонким щупом или разметочным инструментом. Если трещина глубже 5 мм, отметьте это место краской и сфотографируйте его, сравнив с рулеткой, чтобы при следующей проверке можно было измерить ее рост, а не спорить о том, ухудшилось ли состояние трещины.
Линия 25 мм и правило трех ребер
Не каждый поврежденный корень означает необходимость замены ремня, и ремонтные бригады часто меняют его либо слишком рано, либо слишком поздно. Это те пороговые значения, к которым мы стремимся на объекте, и они подтвердились на протяжении достаточного количества кампаний, поэтому теперь мы включаем их в процедуры проверки.
| Состояние корня ребра | Что это значит с механической точки зрения | Полевые действия | Типичный интервал |
|---|---|---|---|
| Трещина в косточке, менее 5 мм, на одном или двух ребрах. | Филе, без участия туши. | Пометить, сфотографировать, повторно осмотреть | Каждые 500 часов работы |
| 5–25 мм, изолированные ребра, все еще скрепленные с одной стороны. | Локализованная усталость в корневом очаге | Ремонт филе или замена ребер методом горячей вулканизации | Подготовьте в течение 2 недель. |
| Более 25 мм, или три и более ребер внутри окна шириной 1 м. | Перегрузка на уровне зоны, а не случайный урон. | Замените участок ленты длиной 2–3 м; найдите источник нагрузки. | Следующая запланированная остановка |
| Трещина распространяется на слои ткани или выпуклости туши. | Целостность туши нарушена | Запланируйте полную замену ремней с обследованием мест соединения. | В течение 4 недель, мониторинг проводится еженедельно. |
Почему происходит повреждение корней: три основных причины
Первый фактор — диаметр шкива. Профилированная лента с ребрами толщиной 20 мм фактически ведет себя как более толстая лента у шкива, а передний или задний шкив, рассчитанный на плоскую ленту, будет чрезмерно изгибать основания ребер при каждом обороте. После нескольких сотен тысяч циклов изгиба галтель разрушается именно там, где, согласно расчетам усталости, и должна. Второй фактор — ход натяжения: гравитационный натяжитель, работающий почти в конце своего хода, обеспечивает провисание при возврате, что позволяет ленте хлопать, а ребрам ударяться о ролики. Третий фактор, вызывающий споры: чрезмерная скорость ленты в зоне загрузки. При скорости выше примерно 3 м/с шевронная лента начинает разбрасывать материал в точке загрузки вместо того, чтобы перемещать его, и удар отскочивших кусков приходится непосредственно на основания ребер. В большинстве случаев оптимальным рабочим диапазоном для профилированной ленты является скорость от 1,0 до 3,5 м/с, а для верхнего предела необходимо уделять пристальное внимание конструкции желоба.
04Вид отказа 2: Износ шипов и уменьшение высоты ребер.
Постепенный износ — это тот тип поломки, о котором никто не сообщает, потому что ничего не ломается. Лента просто перестает выполнять свою работу. Мелкий материал, который раньше перемещался под углом 18°, начинает скатываться обратно, операторы привлекают второго человека для уборки возвратной кучи, и в конце концов кто-то замечает, что линия работает на 60% от проектной производительности. Между тем, с пешеходной дорожки лента выглядит исправной.
Правило 30 процентов
Измерьте высоту ребра в загрузочной трети ленты в трех местах на каждой грани ребра и сравните с исходным обозначением. Как только ребро потеряет более 30% своей высоты, образующийся им карман из материала становится слишком мелким, чтобы удерживать груз на наклонной поверхности, и способность к захвату быстро снижается. Ребро толщиной 15 мм, изношенное до 10 мм, все еще выглядит внушительно, но оно удерживает только две трети объема кармана, на который оно было рассчитано. После потери более 50% мы перестаем считать это износом и рассматриваем ленту как функционально изношенную, независимо от того, какая толщина защитного слоя осталась. Восстановление верхнего защитного слоя путем шлифовки здесь невозможно: невозможно восстановить ребро в полевых условиях и ожидать такой же прочности сцепления, как у формованного или горячевулканизированного профиля.
Сначала плечи
Износ происходит неравномерно. Плечо ребра — передний угол со стороны нагрузки — теряет от 2 до 3 мм на каждый 1 мм, потерянный на вершине ребра, потому что этот угол встречается с потоком под самым крутым углом и первым подвергается истиранию. Характерный рисунок износа «плечи стерты, вершины все еще острые» — это нормальный признак истирания и указывает на неправильный выбор состава. Односторонний износ по всей ленте — это проблема с образованием канавки, что представляет собой другой тип отказа, и никакой состав от него не спасет. Для работы с высококремнеземистыми породами и твердыми горными породами мы обычно переходим к более износостойкому покрытию и, где это позволяет профиль, к немного меньшему ребру с более широким основанием — дополнительная ширина основания распределяет удар, а более короткое ребро имеет меньшее плечо рычага. Руководство по выбору износостойкого покрытия для карьерных работ Подробно рассматриваются варианты оценивания.
Твердость вне рабочей полосы
Твердость защитного слоя в диапазоне от 55 до 65 по Шору А — это стандарт, который чаще всего используется для профилированных резиновых ремней, и это значение является компромиссным, а не целевым. Если ремень мягче, например, 50 по Шору А, то ребро быстрее истирается под острыми, угловатыми камнями. Если же он тверже, 70 по Шору А и выше, то ребро хорошо сопротивляется истиранию, но начинает трескаться в месте закругления в холодную погоду и при использовании шкивов меньшего размера. Если вы работаете в холодном климате, уточните информацию о термостойких компаундах и проверьте их поведение при низких температурах, сравнив с данными по термостойкости и старению по стандарту ASTM D573, а не полагаясь на показания дюрометра при комнатной температуре, измеренные летом.
05Тип отказа 3: Расслоение крепления к защитному слою
Расслоение — это разрушение соединения, и это единственный вид разрушения, при котором история ленты имеет меньшее значение, чем история её производства. Профилированная лента изготавливается путем вулканизации резиновых ребер на готовом покрытии, и качество этого соединения определяется на прессе, а не на конвейере. Именно поэтому мы настаиваем на письменном указании способа соединения и профилирования при покупке ленты. промышленный конвейерный ремень Для профилированного применения: формованное ребро, полученное методом горячей вулканизации, и ребро, приклеенное к основанию, выглядят одинаково на фотографии склада.
Потеря прочности сцепления на заводе в зависимости от старения в полевых условиях
На фотографии они выглядят похожими, но на деле совершенно разные. Разрушение сцепления, произошедшее при производстве, проявляется в виде отслаивающегося ребра с блестящим, низкофрикционным следом на основании, пыли или талька, застрявших в зоне контакта, и повреждений, распределенных по всей длине ленты, включая участки, которые никогда не подвергались воздействию горячего материала. Термостойкость в полевых условиях показывает обратное: сцепление сохраняется там, где лента работает при низкой температуре, и разрушается только в горячей зоне, обычно на транспортирующей стороне в нескольких метрах от горячего клинкера или зоны выгрузки спека, а открытая резиновая основа становится твердой и слегка потрескавшейся. Характерный признак – распределение повреждений. Возьмите образцы в четырех точках, одну из которых находится на холодном конце линии, и сравните результаты.
Какие номера пилинга стоит уточнить?
Адгезия между формованным ребром и покрытием обычно указывается в диапазоне от 7 до 12 Н/мм² в зависимости от состава и конструкции, и значение ниже примерно половины первоначального значения указывает на структурную, а не косметическую проблему. Уточните это значение у поставщика на этапе заказа. Если вы уже используете ремень в эксплуатации без базовых показателей, вырежьте образец длиной 200 мм из холодного, неповрежденного участка ремня, сохраните его чистым и проверьте оба соединения: соединение покрытия с каркасом и соединение ребра с покрытием. Если соединение ребра значительно слабее, чем соединение каркаса, значит, профиль был слабым звеном с самого начала. Это производственный вопрос для вашего поставщика ремней, а не вопрос, на который можно ответить с помощью заплатки, и любой поставщик шевронных ремней должен уметь ответить на него, опираясь на данные пресс-форм, а не на память.
Как это исправить, и когда не стоит этим заниматься.
Небольшие расслоения — например, отслоение угла ребра более чем на 100–200 мм — можно обрезать до неповрежденной резины, очистить, загрунтовать и повторно затвердеть с помощью горячей ремонтной заплатки, и это хорошо держится, если окружающее соединение прочное. Более крупные отслоения, охватывающие несколько последовательных ребер, почти никогда не остаются неисправными, поскольку повреждение происходит вдоль линии стыка по всему ремню, и ремонт просто перемещает вершину трещины. Когда мы видим отслоение более чем пяти последовательных ребер, мы прекращаем ремонт и начинаем уточнять характеристики, и в этот момент стоит еще раз проверить, был ли ремень изготовлен методом горячей вулканизации или представлял собой приклеенный элемент — ответ на этот вопрос обычно определяет, будете ли вы снова покупать у того же поставщика.
06Тип ошибки 4: Неправильное отслеживание и одностороннее пережевывание ребер.
Неправильное отслеживание движения редко является самой проблемой. Это фактор, который превращает небольшую проблему в другом месте в разрушение ребер. У профилированной ленты есть структурная причина плохого отслеживания, которой нет у плоской ленты: ребра и боковые стенки изменяют эффективное поперечное сечение вдоль ленты, и любая поперечная асимметрия в профиле тянет ленту вбок во время движения. Если запустить шевронную ленту со смещением на 3 мм, вы обнаружите, что внешний край каждого ребра сточился, как карандаш на точилке.
Считывание показаний полосы износа
Протрите край ленты рукой в перчатке и посмотрите, где отполировано покрытие. Полоса шириной 10-15 мм вдоль одного края, где покрытие изношено с тем же интервалом, что и шаг ребер, означает, что лента движется по конструкции — обычно это смещенный ролик, погнутая продольная балка или провисшая боковая планка. Следы износа, начинающиеся и заканчивающиеся на одном и том же участке линии длиной 20 м, указывают на неисправность конструкции, а не ленты, и правильным решением будет лазерная регулировка роликов и повторная установка прокладок на боковую планку вместо покупки чего-либо нового. Мы видели, как на заводе трижды меняли профилированную ленту стоимостью 4000 долларов на линии, где фактическая проблема заключалась в хвостовом шкиве, смещенном на 12 мм относительно головного шкива. Ни одна лента не выдерживает такой нагрузки.
Повреждение ребер с одной стороны также имеет скрытую вторую причину на крутых участках: поток материала. Если желоб выходит на 300 мм от центральной линии ленты — что легко может произойти при замене изнашиваемой футеровки и отсутствии проверки дроссельной заслонки — груз располагается с одной стороны, эта сторона опускается ниже под направляющими желобами, и возникает постоянное смещение в сторону плюс истирание ребер с одной стороны. Оба симптома, одна причина. Сначала отремонтируйте желоб, а затем проверьте ходовую часть. Наше сравнение Профилированные и плоские ленты и как каждая из них ведет себя на конвейере. В нем рассматриваются структурные различия, приводящие к смещению, и его стоит прочитать, прежде чем вы решите, что проблема заключается в самом профиле.
Заметка от наших инженеров с места событий: Угольный склад попросил нас рассчитать стоимость новой ленты с шевронным рисунком, потому что старая «сама себя порезала» с правой стороны. Вместо расчета мы произвели замеры. Износостойкая полоса обрывалась на отметке 62 м и начиналась снова на 84 м, точно на расстоянии, соответствующем длине опоры пешеходной дорожки, приваренной во время модификации. Проблема была не в ленте; усиливающая пластина находилась на 8 мм внутри линии ленты и дважды за один проход задевала плечи ребер. Общая стоимость ремонта: один отрезной диск и субботнее утро. Мы все же поставили эту ленту девять месяцев спустя, но уже для другого уклона и по правильной причине.
07Режим отказа 5: обратный перенос, накопление на обратной стороне и помехи от очистителя.
Вот какой тип поломки удивляет покупателей, поскольку повреждение ленты происходит из-за оборудования, предназначенного для её защиты. На плоской ленте скребок скользит по гладкой резиновой поверхности. На ленте с шевронным рисунком тот же скребок встречается с рядом 15-миллиметровых ребер, движущихся со скоростью 2,5 м/с, и скребок ведет себя одним из трех способов в зависимости от его настройки. При слишком слабой настройке он проходит по ребрам и оставляет остатки материала, которые забивают обратную сторону ленты. При слишком сильной настройке он врезается в ленту и отрывает ребра у основания. При правильной настройке и достаточно жестком креплении он выполняет свою работу — но только для той схемы и шага, для которых он был настроен.
Почему стандартное лезвие рвёт блоки
Основной скребок с вольфрамовым наконечником предназначен для поддержания постоянного угла наклона лезвия к ленте с контролируемой нагрузкой на наконечник, обычно несколько десятков ньютонов на сегмент лезвия. При столкновении с ребром эффективное сопротивление резко возрастает по всей высоте ребра, что представляет собой ступенчатую нагрузку, а не ступенчатую. Резина поглощает её некоторое время; затем крепление изнашивается, носик лезвия смещается в сторону ленты, и лезвие начинает обрабатывать плечи ребра. Повреждение выглядит как чистый, равномерно обработанный срез по всей длине ленты — совершенно в отличие от повреждений от удара, которые носят локализованный характер. Если ваши скребки равномерно разрезают ребра, решение заключается в более аккуратной конструкции, а не в замене ленты.
Накопление материала на обратной стороне и его стоимость
На профилированных лентах проблема переноса материала хуже, чем на плоских, по простой геометрической причине: в промежутке между двумя ребрами скапливается материал, который никогда не соскабливается. На ленте шириной 1200 мм, работающей со скоростью 900 т/ч и имеющей остаточный слой толщиной 6 мм, это удивительно большой объем мелких частиц, возвращающихся к хвостовому шкиву каждую смену, забивающих обратную нить, изнашивающих изоляцию шкива и в конечном итоге засоряющих натяжной механизм. Мы измеряем это, а не оцениваем — прочесываем 1-метровый отрезок обратной ленты щеткой и взвешиваем материал. Любой объем, превышающий примерно 1 кг на метр ленты, заслуживает более тщательной проверки. Распространенные решения для профилированных лент включают в себя использование вращающейся щетки для очистки обратной нити, плуга для обратной нити перед хвостовым шкивом, а для липких материалов — перемещение основной функции очистки на второстепенное положение с более широким выступом на лезвии. На терминалах для сыпучих грузов существует своя версия этой проблемы, и наша статья об этом Крутые перевалки, просыпание и выбор конвейерных лент на терминалах для насыпных грузов. Он также предназначен для работы в качестве судопогрузчика.
Ременные приводы с обратной связью
Оборотная масса не зависит от скорости линейно. Удвоение скорости ленты примерно вдвое увеличивает массу, сбрасываемую с ленты в начале конвейера, но также сокращает время работы скрепера и увеличивает турбулентность в желобе. На профилированных лентах со скоростью выше 2,5 м/с мы начинаем видеть, как оборотная масса становится структурной проблемой, а не проблемой поддержания работоспособности. Если ваша линия была рассчитана на 1,6 м/с, а команда разработчиков незаметно увеличила скорость до 3,0 м/с для увеличения тоннажа, то повреждение ребер и просыпание под шкивом в начале конвейера, вероятно, будут иметь ту же причину. оптовая продажа конвейерных лент Программа, построенная на основе стандартного скоростного класса, не является причиной для того, чтобы продолжать использовать этот скоростной режим на высоких скоростях; профильный ремень имеет более узкую рабочую зону, чем плоский ремень, который он заменил.
08Тип отказа 6: Растрескивание гофрированной поверхности боковой стенки у основания.
Ремни с гофрированными боковинами изнашиваются практически незаметно, пока не возникнет дорогостоящая проблема. Основание гофрирования, где резиновый сильфон приклеен к краю базового ремня, подвергается полному циклу сжатия-растяжения каждый раз, когда ремень обматывается вокруг шкива: гофрирование закрывается с внутренней стороны изгиба и открывается с внешней. Если использовать ремень с боковинами толщиной 120 мм со скоростью 2 м/с на шкиве толщиной 500 мм, то это основание будет изгибаться сотни тысяч раз в месяц. Усталость резины — это не загадка, а арифметика.
Как выглядит трещина и чем она не является.
Вам нужно найти темную линию или тонкий разрыв, параллельный ленте вдоль основания одной или нескольких гофрированных полос, обычно начинающийся там, где гофрированная полоса соединяется с основанием на несущей стороне. Часто это ошибочно принимают за царапину от случайного болта. Проверка проста: согните гофрированную полосу рукой и посмотрите, открывается и закрывается ли линия. Ширина царапины остается неизменной. Если линия открывается, это усталостная трещина, и она глубоко въелась в ленту. Если ее не трогать, она со временем сообщится с внутренней стороной шва, и как только мелкие частицы материала попадут в эту трещину, линия соединения будет постепенно разрушаться вдоль ленты. Обычно указываются значения высоты стенки 40, 60, 80 и 120 мм, и чем выше стенка, тем больше изгибающий момент у основания — поэтому стенка 120 мм на шкиве меньшего размера — это не невезение, а конструктивное несоответствие.
Еще два фактора определяют скорость процесса. Температура имеет значение: стена, которая хорошо держится при температуре окружающей среды 25°C, может стать хрупкой и потрескаться за неделю, если на предприятии используется холодный материал или температура ночью опускается ниже нуля, поэтому мы рекомендуем использовать для стен в таких условиях термостойкий компаунд. Также важен вопрос о способе крепления: болтами или вулканизацией. Горячевлуканизированная гофрированная стена является сплошной, в то время как стена, скрепленная механически болтами, имеет ряд отверстий для крепежных элементов, готовых к образованию трещин. Для большинства конструкций с крутым углом наклона мы строим стены, вулканизированные до основания, и наш обзор... Ленты с гофрированными боковыми стенками для транспортировки грузов под очень крутыми склонами Объясняет, к чему приводит такой выбор. Для получения дополнительной информации о самой геометрии, Конструкция боковых ленточных конвейеров для наклонной транспортировки Это полезное дополнительное чтение, и в нем изложены аргументы в пользу возведения стен на длинных склонах при ограниченной площади помещения. транспортировка под крутым углом с небольшой площадью застройки.
Установка с крутым углом наклона. Высоту боковой стенки и диаметр шкива необходимо выбирать одновременно; высокая стенка на небольшом шкиве представляет собой стенд для испытаний на усталость.
Профилактика – это вопрос выбора между блоком и геометрией.
Если вы задаете параметры, следите за тем, чтобы высота боковой стенки не превышала допустимую для диаметра шкива, и подтвердите переход к наклонной плоскости, а не предполагайте, что поставщик знает вашу схему. Если вы уже работаете и видите первые трещины в основании, промежуточным решением является ремонтная полоса, приклеенная холодным способом, вдоль основания поврежденных гофр, что позволит сэкономить месяцы, а не годы. Мы также являемся производитель клиновых ремней и использовать тот же состав резины и ту же производительность прессования, что и для приводных ремней, и это одна из причин, почему мы так настаиваем на выборе состава резины для эксплуатации в холодных условиях: разница между боковиной, которая выдерживает зиму, и той, которая трескается, часто заключается только в том, какой состав резины выбрал завод.
09Тип отказа 7: Поперечный отказ уплотнения защелки и выкатывание боковой стенки
На Лента с рифленой поверхностью, предназначенная для обработки сыпучих материалов.Поперечная планка и две боковые стенки образуют трехгранный ящик, что и делает его таким. карманный конвейер Эта лента способна поднимать материал под такими углами, о которых ребристая лента может только мечтать. Однако её прочность зависит от качества углов. Место соединения защёлки с каждой боковой стенкой представляет собой Т-образное соединение, и это единственное наиболее вероятное место на всей ленте, где материал может проникнуть внутрь.
Как материал попадает внутрь и почему он никогда не выходит наружу.
Последовательность разрушения предсказуема. Мелкий, влажный материал — фильтрационный осадок, промытый песок, глинистая руда — спрессовывается в углу во время загрузки. При каждом проходе вокруг головного шкива карман опустошается, и спрессованный материал остается в виде тонкой сжатой пленки. Поскольку лента изгибается у шкива, эта пленка проникает в стык на 5–10 мм, как клин. С этого момента стык немного расширяется каждую неделю, проникает все больше материала, и в конечном итоге угол разрушается наружу. карманный конвейер В таком состоянии обычно наблюдается выворачивание боковых стенок наружу сверху — стенка недостаточно прочна, чтобы противостоять внутреннему давлению, создаваемому застрявшим материалом. Выворачивание наружу — это симптом. Причина — нарушение целостности шва. Не выравнивайте стену; откройте шов и очистите его.
| Наблюдение на углу | Вероятный механизм | Практическое реагирование в полевых условиях |
|---|---|---|
| В углу влажная прокладка, стык цел. | Характеристики материала, а не дефект. | Добавьте средство для промывки или измените загрузку, чтобы карман самоочищался. |
| Сустав раскрывается под давлением руки, внутри мелкие кусочки металла. | Нарушение условий договора, процесс продолжается. | Обрежьте, очистите и приклейте угол горячим клеем перед следующей кампанией. |
| Боковина загнута наружу по верхнему краю. | Внутреннее давление от захваченного материала | Отремонтируйте стык, затем проверьте угол наклона крепежных элементов и высоту стены. |
| Вся рейка поднята по всей ширине. | Разрыв сцепления между заклепкой и основанием плюс перегрузка | Выборочная замена, затем повторная проверка объема кармана в зависимости от тоннажа. |
Шаг шипов — это параметр, который большинство людей игнорируют, и не должны этого делать. Шипы с шагом 200, 300 и 400 мм имеют очень разный объем и по-разному нагружают шов, а шаг 200 мм на липком материале означает неглубокий стык, который быстрее заполняется. Больший шаг шипов с соответственно более высокой стенкой часто лучше самоочищается, что кажется нелогичным, пока не понаблюдаешь за работой шипов.
10Вид отказа 8: Ударное воздействие на секцию нагрузки и поломка поперечных креплений.
Поломка закладных элементов почти всегда является проблемой при работе в костюме, имеющем форму пояса. Поперечная закладная часть — самый жесткий элемент на боковой стенке или карманном поясе, и она принимает на себя всю силу падающего груза, прежде чем нижняя часть пояса успеет прогнуться. Если желоб сбрасывает материал на высоту 2 м на пояс с шагом закладных элементов 400 мм, каждый крупный груз по сути представляет собой удар молотка, нанесенный в одной точке, и закладные элементы ломаются в месте соединения с основанием, а не сгибаются.
Почему пояс с боковой стенкой должен иметь градуированную зону нагрузки?
Это самая распространенная ошибка в спецификации, которую мы видим при модернизации, когда кто-то заменяет плоскую или шевронную ленту на ленту с боковыми стенками на той же конструкции. Плоская лента может загружаться с довольно короткой юбкой и большой зоной удара; прикрученная к ленте юбка с зазором в 40 мм просто зацепит боковую стенку высотой 120 мм или защелку высотой 60 мм, проходя мимо, и повредит либо ленту, либо желоб. Загрузочная секция ленты с боковыми стенками должна быть ступенчатой: стенки должны иметь зазор на входе, резиновая юбка должна быть приподнята над высотой стенок, а материал должен подаваться в направлении движения, а не падать вертикально через линию кармана. Когда люди спрашивают, почему установка ленты с боковыми стенками стоит дороже, чем замена ленты, причина именно в этом. Дорогая часть — не лента. Дорогая — геометрия загрузки.
Показатели воздействия, с которыми мы работаем
Два параметра выполняют большую часть работы. Во-первых, высота свободного падения в точке загрузки: расстояние от края желоба до поверхности ленты должно быть как можно меньше, насколько позволяет геометрия желоба, и в большинстве случаев проектируйте его на высоту значительно меньше 1,5 м, используя ударные ролики под зоной загрузки с шагом от 300 до 400 мм, а не стандартным шагом от 1000 до 1200 мм. Во-вторых, размер заготовок в зависимости от шага крепления: номинальный размер заготовки 150 мм при шаге крепления 300 мм дает разумное соотношение, в то время как та же заготовка при шаге 200 мм означает, что заготовки перекрывают два крепления и создают сдвиговую нагрузку на соединения. лифт конвейерная лента При подъеме острых, тяжелых камней зона удара — это место, где лента впервые начнет проявлять признаки износа, и стоит укрепить эту зону более толстым слоем породы и более плотной ударной опорой, даже если остальная часть трассы выполнена стандартно. Тот же принцип применим к работе в карьерах и при добыче щебня в целом, и наши заметки об этом... Боковые ленты в карьерах и при обработке сыпучих грузов Углубитесь в детали. Накопленные знания также передаются между различными семействами продуктов: мы были производитель приводных ремней С тех пор, как мы начали производить тяжелые конвейерные ленты, некоторые ударопрочные составы, которые мы сейчас используем на профилированных лентах, появились в результате исследований приводных ремней в той же лаборатории.
Ремонт сломанных шипов в полевых условиях
Сломанный в одном месте шип можно удалить, очистить соединение до состояния неповрежденной резины и приклеить новый шип методом горячей сварки. Это работает, когда разрывы изолированы и каждый из них находится на расстоянии 100 м от предыдущего. Когда лифт конвейерная лента Лента прибыла с 20 сломанными зацепами на первых 30 метрах, точка загрузки выгружает материал со скоростью и под углом, для которых лента изначально не была рассчитана, и честный ответ заключается в том, что лента в порядке, а желоб неисправен. В подобных ситуациях мы предлагали замену лент, а затем убеждали клиента сначала отремонтировать желоб; вторая лента прослужила четыре года.
11Тип отказа 9: Шевронные ленты на выпуклых и вогнутых кривых
Профилированные ленты плохо переносят кривые, и большинство поломок в первые три месяца работы на новом наклонном участке связаны с вертикальной кривой, нарисованной на чертеже без учета профиля. На выпуклой вертикальной кривой — вершине, где линия переходит от наклона к горизонтали, — верхняя поверхность ленты находится в натяжении, поэтому ребра расходятся у основания. На вогнутой кривой происходит обратное: профиль сжимается, ребра прилегают друг к другу, а защитный слой между ребрами сжимается, в то время как края приподнимаются. В обоих случаях на профиль оказывается дополнительное напряжение, которое не учитывается в расчетах для плоских лент.
Дополнительный стресс, в практическом смысле
На выпуклой кривой ребро, проходящее через вершину, на мгновение вынуждено перекрывать кривую, а не двигаться ровно, и деформация в корне возрастает пропорционально отношению высоты ребра к радиусу кривой. Ребро высотой 20 мм на выпуклом радиусе 25 м — это комфортно. То же самое ребро на кривой длиной 6 м начнет трескаться в корне в течение нескольких недель, особенно если лента также работает со скоростью 3 м/с. На практике это означает, что радиус вершины часто приходится увеличивать при переходе от плоской ленты к профилированной, и если это невозможно, то высоту профиля приходится уменьшать или скорость движения ленты должна быть ниже. Оба варианта являются допустимыми решениями на практике. Игнорирование кривой и изменение состава резиновой смеси — нет.
Нужно ли сделать гофрированные листы выше?
Обычно нет, и именно здесь тратятся огромные деньги впустую. Когда конвейерная лента с боковыми стенками показывает низкую производительность на криволинейном участке, инстинктивно возникает желание указать более высокую стенку, чтобы предотвратить перекатывание материала через край. Это ухудшает изгибающий момент основания и, как правило, ускоряет растрескивание основания гофрированной поверхности. Лучше проверить геометрию перехода и расположение направляющих роликов на протяжении всего поворота, и только после этого менять высоту стенки. Если на объекте действительно требуется большая производительность при том же угле наклона, честными вариантами будут более широкая или более медленная лента, а не более высокая стенка. Если вы взвешиваете высоту стенки и угол наклона, компромиссы на Лента для наклонного транспорта и её противоскользящие свойства Они изложены более подробно, в том числе, когда ребристый пояс является лучшим решением, чем пояс с ребрами.
12Тип отказа 10: Несоответствие рисунка — открытая V-образная, закрытая V-образная, U-образная форма или форма боковой стенки
Половина «неисправностей», которые нас просят расследовать, вовсе не являются неисправностями. Это просто ремень, выполняющий именно то, для чего он был создан, но для работы, которая изначально не предназначалась. Ремень, который прекрасно сцепляется с сухим дробленым гранитом, будет деформироваться и скользить по влажной, содержащей глину мелкой фракции под тем же углом, и никакое техническое обслуживание этого не изменит. Ремень не изношен. Он работает неправильно.
Профиль с открытым V-образным профилем (также называемый ломаным или смещенным V-образным профилем) является универсальным. Его независимые ребра достаточно хорошо отводят воду и удаляют липкий материал, поэтому он преобладает при работе с щебнем, песком и гравием на открытом воздухе, где материал может быть влажным сегодня и пыльным завтра. Профиль с закрытым V-образным профилем, где шеврон проходит непрерывной V-образной линией по всей ленте, обеспечивает более сильное сцепление и является лучшим выбором, когда материал сухой и сыпучий, а угол наклона крутой; его недостаток заключается в том, что он задерживает влагу и мелкие частицы в закрытом кармане и может переносить воду вверх по склону тонкой пленкой. U-образные и полнокарманные профили добавляют более глубокую чашу, и в этом случае вы приближаетесь к поведению боковины без стенки. Признаки разрушения различаются в зависимости от рисунка, и этот признак обычно является определяющим.
| Шаблон | Наилучшее материальное состояние | Характерная сигнатура отказа | Обычный максимальный наклон |
|---|---|---|---|
| Открытое V | Смешанный, местами влажный, текучий | Даже при сильном натирании плеч; в дождливые дни происходит откатывание назад. | В большинстве случаев 18–22° |
| Закрытая V-образная форма | Сухой, однородный, сыпучий | Вода и мелкие частицы застряли в кармане; кончики ребер изношены до плоского состояния. | обычно 25–30° |
| U-образный или полный карман | Сухой или слегка влажный, требуется глубокий карман. | Пробитие кармана; разрушение соединения фиксатора с основанием. | обычно 25–30° |
| Боковая стенка с шипами | Любая, включая влажную и липкую, при наличии | Трещины в основании гофрированного листа; повреждения угловых швов; выкатывание | Угол наклона до 90° для вертикальных подъемников |
На складе могут лежать две или три ленты одного и того же типа с шевронным рисунком, поэтому пошаговое сравнение неисправной ленты с исправной на следующей линии часто является самым быстрым способом диагностики. Если у вас смешанный парк лент из нескольких источников — и завод, который закупал их через местный магазин поставщик шевронных ремней Часто так и бывает годами — маркируйте детали по профилю и храните чертеж вместе с ними. Ремень с открытым клином, установленный там, где предполагался ремень с закрытым клином, будет работать значительно хуже при угле наклона более 20°, и ремонтная бригада потратит месяцы на поиски мнимой проблемы износа. Если вы заказываете замену для работы в условиях высоких нагрузок, наши примечания по этому поводу... шевронные ремни при высоких нагрузках на погрузочно-разгрузочные работы охватывают наиболее часто используемые нами сочетания узоров и сортов.
13Тип неисправности 11: Неправильный шаг, высота и скорость ленты защелки.
Даже при правильном подходе цифры могут быть неверными, и ошибки здесь приводят к самому медленному и запутанному типу поломок: ремень, который приемлемо работает два года, а затем перестает работать, не проявляя никаких признаков повреждения. Все три переменные взаимодействуют, поэтому рассматривайте их вместе.
Подача против размера комков
Шаг ребер и выступов должен быть больше, чем самый большой надежный комок, который вы ожидаете увидеть в точке нагрузки, иначе комки будут перекрывать профили и либо скатываться, либо застревать. Типичные значения составляют 200 мм для мелкого и рыхлого материала, 300 мм для общего заполнителя и 400 мм, если верхний размер частиц превышает 150 мм. Шаг 200 мм при работе с первичным щебнем — распространенное и дорогостоящее несоответствие: карманы профиля мгновенно заполняются, лента ведет себя как гладкая лента с шероховатой поверхностью, и оператор сообщает, что «шевронная лента не обеспечивает сцепления». Измерьте верхний размер частиц, затем выберите шаг.
Высота относительно наклонной плоскости
Высота профиля определяет, сколько материала может удерживать ребро. Ребра толщиной 5 мм на мелкозернистом материале под углом 12° вполне достаточно; ребра толщиной 25 мм на влажном камне фракции 80 мм под углом 30° все еще могут оказаться неэффективными, если углубление слишком мелкое по отношению к глубине нагрузки. Чаще всего мы наблюдаем такую рабочую зону.
| Ременный тип | Типичная высота профиля | Практический наклон | Практичный скоростной диапазон ленты |
|---|---|---|---|
| Шеврон открытого V-образного сечения | 10–20 мм | 18–22° | 1,0–2,5 м/с |
| Шеврон закрытого V-образного сечения | 15–25 мм | 25–30° | 1,0–2,5 м/с |
| Боковая стенка, основание + шипы | Толщина стенки 40–120 мм | 30–60°, до 90° по вертикали | 1,0–2,5 м/с |
| лифт с глубокими карманами | Толщина стенки 60–120 мм, шаг 300–400 мм. | Вертикальные и почти вертикальные | В большинстве случаев 1,0–2,0 м/с |
Часто игнорируется столбец скорости. Ребристая или профилированная лента — это лента с препятствиями на поверхности, и каждое препятствие имеет скорость, при которой оно перестает оказывать помощь. В целом, профилированные ленты работают лучше всего при скорости от 1,0 до 3,5 м/с, и верхняя половина этого диапазона относится к чистым, сухим, хорошо спроектированным установкам с широкими желобами. Если разогнать шевронную ленту до скорости более 2,5 м/с на влажном материале, вы увидите, как нагрузка смещается в одну сторону ленты, даже если ходовая часть прямая, потому что ребра отклоняют материал вбок, а не переносят его. При скорости более 3 м/с корни ребер подвергаются многократной ударной нагрузке, и разрушение возвращается к режиму 1. Для конвейерных лент, предназначенных для транспортировки материалов на крутых склонах, более низкая скорость почти всегда лучше: лента со скоростью 1,5 м/с под углом 25° перемещает тот же тоннаж, что и лента со скоростью 3,0 м/с под углом 18° на более узкой конструкции, и делает это с гораздо меньшим повреждением профиля. Если вы переоборудуете линию для транспортировки грузов на наклонных поверхностях под ленточный конвейер, задайте вопрос наоборот — какова минимальная скорость, обеспечивающая необходимый тоннаж, а не какова максимальная скорость существующего привода. Ленточный конвейер для наклонной транспортировки, работающий на 40% медленнее, как правило, прослужит значительно дольше, чем более быстрый вариант, при условии, что угол наклона находится в пределах указанных выше параметров.
14От диагностики до устранения неисправности: наиболее часто используемые нами варианты модернизации
Диагностика имеет смысл только в том случае, если она меняет ваши действия. Четыре способа устранения неисправностей составляют подавляющее большинство поломок ремней, на которые нас вызывают, и только один из них предполагает покупку нового ремня.
Более экологичная модернизация
Если ребра обрабатываются равномерно, замените основной скребок на устройство, способное выдерживать зазор. Роторные щеточные очистители хорошо работают на профилированных лентах, поскольку щетка повторяет форму ребер, а вторичный скребок, установленный дальше по возвратной ленте с пружинным или пневматическим зазором, удалит большую часть мелких частиц, не задевая ребра вплотную. Заложите полный рабочий день: положение очистителя, нагрузка на наконечник и зазор между лезвием и пластиной должны быть установлены во время работы ленты, а скребок, установленный на неподвижной ленте, будет работать неправильно в момент загрузки.
Перестройка раздела загрузки
Это наиболее выгодное, но наименее эффективное с политической точки зрения решение, поскольку оно требует капитальных затрат и останавливает производство. Уменьшение высоты падения, выравнивание наклона желоба по направлению ленты, ударные ролики с шагом 300–400 мм по всей зоне загрузки, поднятие резиновой юбки выше уровня профиля и дроссель, который размещает материал на центральной линии ленты. На боковой или элеваторной ленте добавьте ступенчатый вход. Предприятия, которые правильно восстанавливают секцию загрузки, обычно сообщают о чистых ребрах через восемнадцать месяцев; предприятия, которые заменяют только ленту, сообщают о тех же повреждениях через шесть месяцев.
Изменить выкройку и высоту пояса.
Если измерения показывают, что профиль не поврежден, а неправильный — потеря высоты на 30%, шаг слишком мал для размера куска, открытый V-образный профиль на наклонной плоскости 26° — то решение заключается в замене ленты на новую по исправленным спецификациям, и исправление должно быть задокументировано, чтобы при следующей покупке проблема не повторилась. При повторном указании спецификации запросите чертеж профиля и марку покрытия в письменном виде. Если вы имеете дело с поставщик шевронных ремней Если вы указываете "ремень с шевронным рисунком, 800 мм, 3-слойный" без данных о профиле, у вас нет возможности проверить, не повторяет ли эта покупка предыдущую ошибку.
Ремонт или замена
Наше эмпирическое правило: ремонтируйте, если повреждение локальное и окружающий материал при проверке вручную показывает исправность, заменяйте, если повреждение носит характерный характер. Три поврежденных ребра на сопоставимом расстоянии по всей ленте — это характерный признак. Ремонт — это плановое мероприятие, а не временное решение, и через три месяца вы вернетесь на объект с большим счетом и более коротким сроком простоя. Принять решение проще, если вы будете хранить карту повреждений с каждой проверки, потому что тогда вы будете сравнивать с собственной историей, а не с мнением поставщика.
Заметка от наших инженеров с места событий: Песчаный завод в условиях влажного климата за два года эксплуатации у нашего конкурента сменил четыре конвейерные ленты с V-образным профилем и собирался сменить поставщика из-за цены. Мы измерили потерю высоты направляющих в среднем на 34% и отметили, что влажность материала составляла 9–12%. Проблема заключалась не в марке, а в неподходящем для влажной подачи профиле и шаге ленты. Завод перешел на ленту с открытым V-образным профилем и шагом 300 мм, сохранив тот же привод, и следующая лента прослужила более 30 месяцев. Профиль и шаг ленты каждый раз превосходили характеристики конкурента при работе в условиях высоких нагрузок.
15График проверок, запасные части и спецификация следующего заказа
Большинство поломок, описанных в этой статье, развиваются от измеримого дефекта до производственной проблемы в течение четырех-двенадцати недель. Это удобный временной промежуток, при условии, что вы проводите проверки по графику, а не после того, как что-то пошло не так. Интервал должен соответствовать объему работ, а не удобству календаря.
| Долг | проверка высоты ребер | Полный осмотр профиля | обследование соединений и стыков |
|---|---|---|---|
| Совокупный, окружающий | Каждые 500 ч | Ежеквартальный | Ежегодно |
| Цементная или клинкерная галерея | Каждые 300 ч | Каждые 1000 ч | Каждые 2000 ч |
| Влажный или липкий материал | Каждые 300 ч | Каждые 1000 ч | Каждые 2000 ч |
| Боковая стенка или карманный ремень, вертикальный подъем | Каждые 250 ч | Ежемесячно в зоне погрузки | Каждые 1500 ч |
Для запасных частей следует иметь в наличии как минимум один ремонтный комплект для ребер или шипов на каждый размер ремня с соответствующим составом и временем отверждения, запасной комплект для соединения с нужным количеством слоев, а также задокументированные исходные размеры профиля. Последний пункт кажется тривиальным, но именно его чаще всего и не хватает. Профилированные ремни являются расходными материалами, и их обслуживание крайне важно для поддержания ремней в рабочем состоянии. Резиновый боковой пояс как критически важный элемент для повышения эффективности. означает запись его первоначальной геометрии в день установки.
При оформлении следующего заказа настаивайте на шести параметрах: тип профиля и шаг ребер или шевронов, высота и допуск ребер, марка и твердость защитного слоя, конструкция каркаса и количество слоев, способ соединения и максимальная рекомендуемая скорость ленты для данного профиля. Если используются хорошо дренирующиеся заполнители, запросите... Обзор компоновки с крутым углом наклона вместе с цитатой о ремнеПотому что описанные здесь виды отказов дешевле исключить на этапе проектирования, чем устранять. И если вы работаете над чем-то подобным... поставщик шевронных ремней Вместо того чтобы указывать все пункты напрямую, убедитесь, что они указаны в заказе на покупку, а не только на чертеже. Часто ошибки на месте установки сначала связаны с недостатками документации.
16Анализ причин и выявление причин отказа: одностраничная матрица
Распечатайте это и возьмите с собой на прогулку. Это версия предыдущих пятнадцати разделов, которая помещается на планшете, и она упорядочена по тому, что вы видите на самом деле, а не по тому, что стало причиной увиденного.
| Симптом на ремне | Первопричина, которую мы ожидаем | Исправление поля | Типичное время простоя |
|---|---|---|---|
| Трещина у основания ребра, ребра все еще прикреплены. | Недостаточный размер шкивов, чрезмерная скорость, усталость при изгибе | При толщине менее 25 мм используйте патч; снизьте скорость; спланируйте частичную или полную замену. | 1 смена для ремонта. |
| Вдоль всего пояса местами отсутствуют рёбра. | Более чистое зазорное соединение лезвий или кромки желоба. | Сбросьте настройки или замените очистители; проверьте зазор в желобе. | Полсмены, если лента выдержит. |
| Ребра изношены на 70% высоты или меньше. | Истирание, превышающее допустимые пределы, или рисунок истирания, не соответствующий требованиям спецификации. | Необходимо пересмотреть спецификацию, указав более высокую износостойкость и более высокое ребро. | Планируемая остановка, 1–3 дня |
| Ребро отклеилось, оставив блестящий след от клея. | дефект производственной склейки | Обсудите этот вопрос с поставщиком; проверьте значение шелушения на образце. | Планируется, с учетом времени подготовки заявки. |
| Расслоение происходит только в горячей зоне. | Термическое старение покрытия и интерфейса | Перейдите на термостойкий материал; по возможности уберите источник тепла. | Планируемая замена |
| Одна сторона рёбер была обжевана или отполирована. | Трещина в направляющем механизме, смещение желоба от центральной линии, структурное препятствие | Выровняйте натяжные ролики и шкивы, перецентрируйте нагрузку, уберите препятствие. | 1–4 ч |
| Тяжелый обратный ход под головным шкивом | Скребок слишком лёгкий для данного профиля; скорость слишком высокая. | Установка вращающейся щетки и скребка для отвода конденсата. | 1 день |
| Мелкая трещина вдоль основания боковой стенки. | Усталость от волнообразного деформирования, высокая стенка на малом шкиве, хрупкость при низких температурах. | Временно используется лента холодного склеивания; при следующем заказе будет выбрано правильное соотношение толщины стенки и длины шкива. | 1 смена временное решение |
| Боковина в верхней части загнута наружу. | Повреждение углового соединения; материал, застрявший в углублении. | Откройте, очистите и заново заклейте угол; проверьте шаг и объем лунки. | Запланированная остановка |
| Шипы сломаны только в зоне погрузки. | Влияние высоты падения и размера кусков; недостаточная ударопрочность. | Перестроить загрузочный отсек; добавить ударные ролики; уменьшить падение. | 2–5 дней с работой на желобе |
| Растрескивание корня происходит только на гребне или впадине. | Радиус вертикальной кривой слишком мал для высоты профиля. | Увеличьте радиус кривой, понизьте профиль или снизьте скорость. | Техническая остановка |

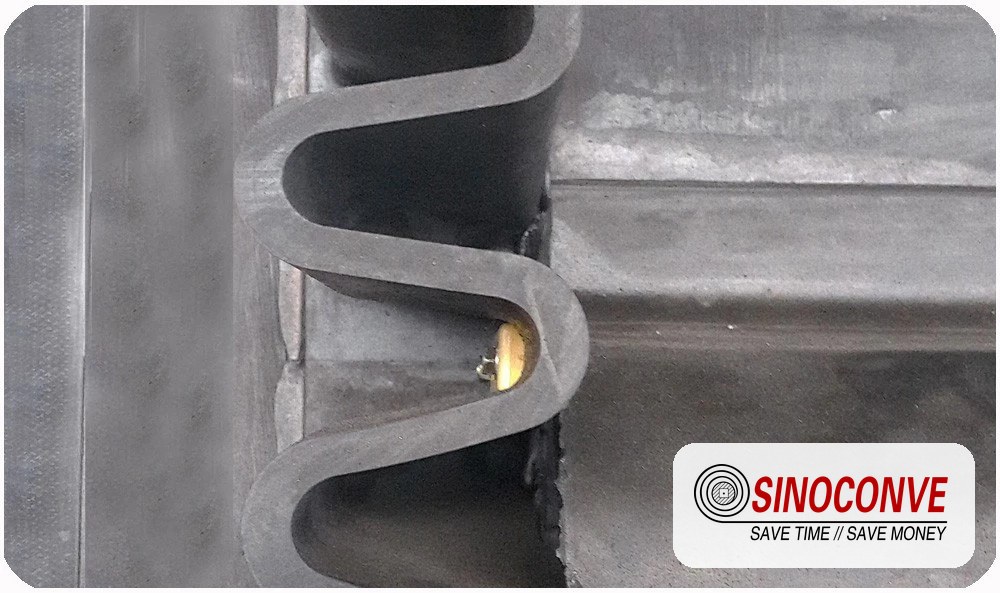
Высота ребра и линия склейки измеряются в месте фактического начала повреждения. Глубиномер, линейка и блокнот помогут обнаружить большинство повреждений, описанных в этой статье.
17Часто задаваемые вопросы: Вопросы о поломках шевронных и боковых ремней
Допустимая потеря высоты ребер до замены ремня — это какой предел?
Как только ребро теряет более 30% своей первоначальной высоты, образующийся карман становится слишком мелким, чтобы удерживать груз при расчетном наклоне, и способность к захвату быстро снижается. При 30-50% обычно можно продолжать работу, если уменьшить наклон или согласиться на меньшую грузоподъемность. После 50% лента функционально изношена, даже если покрытие выглядит пригодным для использования. Измеряйте в загрузочной трети ленты, потому что именно там впервые появляются потери.
Наш шевронный ремень отрывает ребра возле шкива головки. Это неисправность ремня?
Редко. Отрыв ребер в повторяющейся зоне возле головного шкива почти всегда указывает на механическое воздействие: слишком глубоко установленное скребковое лезвие, провисание кромки желоба или шкив, не соответствующий высоте профиля. Проверьте зазор у головного шкива при натянутом ремне и проверьте нагрузку на кончик лезвия. Если ребра не рвутся, а срезаются, повреждение наносится оборудованием.
Можно ли отремонтировать порванное ребро крыльев в полевых условиях, или нужно отправлять лодку в мастерскую?
Ремонт на месте при локальных повреждениях вполне осуществим. Необходимо обрезать ребро или галтель до неповрежденной резины, очистить и высушить поверхность, загрунтовать и отверждать горячую ремонтную заплатку или заменяемый участок ребра с помощью портативного пресса. Однако на месте невозможно восстановить качество формованного соединения исходного профиля, поэтому рассматривайте ремонт на месте как способ довести дело до следующего останова, а не как постоянное решение. Если повреждено более нескольких ребер по всей длине ленты, замена обычно обходится дешевле, чем повторный ремонт.
Почему наши скребки повреждают рёбра конвейерной ленты вместо того, чтобы очищать её?
Поскольку ребристая поверхность мгновенно увеличивает помехи на всю высоту ребра. Лопасть, установленная на плоскую ленту с постоянной нагрузкой на кончик, перегружается при приближении ребра, что приводит к усталости крепления и в конечном итоге позволяет носику лезвия упираться в резину. Обычно в качестве решения используется очиститель, предназначенный для профилированных лент: вращающаяся щетка на возвратной нити или пружинный или пневматический скребок, расположенный дальше от шкива головки, где лента более стабильна, а ребра меньше препятствуют движению.
Материал скатывается, хотя ребра выглядят нормально. Что изменилось?
Помимо ленты, следует обратить внимание на три основных фактора. По нашему опыту, наиболее вероятными являются влажность, распределение размеров кусков и скорость ленты. Мелкий влажный материал ведет себя как смазка при профиле, выбранном для подачи сухого материала, а увеличение размера частиц компенсирует ранее существовавший перепад высот. Сначала оцените скорость подачи, затем скорость. Линия, скорость которой была увеличена с примерно 1,6 м/с до 3,0 м/с для увеличения тоннажа, часто будет терять груз на подъемах, с которыми она ранее справлялась без проблем.
В каких случаях следует использовать поясок с более крутым шевронным рисунком протектора, а не просто переходить к более крутому шевронному рисунку?
При температуре выше примерно 30° или когда материал становится влажным, липким или достаточно легким, чтобы его сдуло с ребристой поверхности, мы прекращаем использовать ленты с шевронным рисунком и переходим к лентам с боковыми стенками или карманами. Стенки толщиной до 120 мм и шаг зацепов 200, 300 или 400 мм удерживают материал, вместо того чтобы полагаться на трение и взаимодействие ребер. Недостатком является то, что ленты с боковыми стенками требуют ступенчатого нагрузочного сечения и лучшей геометрии шкивов, поэтому стоимость монтажа выше, даже если длина ленты короче. Для вертикального подъема реалистичной альтернативы лентам с шевронным рисунком не существует.
Боковая стенка шины выгнулась наружу по верхнему краю. Нужен ли нам новый ремень?
Не сразу, и выравнивание стены не поможет. Раскатывание означает, что материал проник в угловые стыки крепления к стене и оказывает внутреннее давление на стену. Очистите стыки, обрежьте и заново склейте там, где соединение разошлось, затем проверьте материал и размеры кармана. Если это повторяется в течение одной кампании, шаг и объем кармана не соответствуют требованиям, и ремень нужно перепроектировать, а не ремонтировать заново.
Для профилированного ремня требуется другой диаметр шкива по сравнению с плоским ремнем из того же каркаса?
Да, и это одна из наиболее частых проблем, связанных с несоответствием спецификации. Формованное ребро толщиной 20 мм фактически увеличивает толщину в месте изгиба и повышает нагрузку у основания ребра при каждом обороте, поэтому диаметр переднего или заднего шкива, рассчитанный по стандартам плоских ремней, может оказаться меньше, чем необходимо для профилированного ремня. При переоборудовании линии необходимо сверить диаметры шкивов с высотой профиля до изготовления ремня, а не после появления первых трещин у основания на втором месяце.
Как отличить производственный дефект соединения от износа на расслоившемся ребре?
По месту повреждения. Проблема с соединением деталей, возникшая на производстве, проявляется по всей длине ремня в виде блестящего, пыльного следа на границе раздела. Термостойкость или перегрузка при эксплуатации проявляются в определенной зоне, обычно в горячей или сильно нагруженной трети, при этом окружающая резина становится твердой или потрескавшейся. Возьмите образец из холодного, неповрежденного участка и проверьте границу раздела ребра и покрытия. Если значение значительно ниже первоначальной спецификации, ремень вышел из строя, и следует обратиться к поставщику.
Какую информацию следует указать в следующем заказе, чтобы избежать повторения этой ошибки?
Шесть параметров: тип профиля с шагом, высота ребер или боковины с допуском, марка защитного слоя и твердость, прочность каркаса и количество слоев, способ соединения и максимальная рекомендуемая скорость для профиля. Добавьте верхний размер материала и диапазон влажности. Поставщик, предлагающий шевронную ленту только по ширине и количеству слоев, не может показать, что предыдущая поломка была предотвращена, и вторая лента, как правило, выходит из строя так же, как и первая.
Сопутствующие товары, которые могут вам понадобиться
- Шевронная/рисуночная конвейерная лента для наклонной транспортировки
- EP-ткань каркас резиновый конвейерная лента
- Ассортимент резиновых конвейерных лент общего назначения
- Полный каталог продукции конвейерных лент
- клиновые ремни и приводные ремни
Похожие записи в блоге
- Шевронные конвейерные ленты: типы, марки и как выбрать.
- Шевронные конвейерные ленты для наклонных конвейеров с противоскользящим покрытием
- Боковые конвейерные ленты для наклонной транспортировки
- Конвейерная лента с гофрированными боковыми стенками для крутых склонов
- Выбор рифленой конвейерной ленты для обработки сыпучих материалов.
- Износостойкая направляющая конвейерной ленты для карьерных работ