ベルトコンベアを選ぶ前に、実際に作業を行いましょう。MDFやパーティクルボードのマットは安定した成形面が必要ですが、接着合板のベニヤはシート状で届きます。プレス加工後、パネルは排出時に全く異なる接触問題を抱えることになります。材料のグレードについて議論する前に、使用する機械の種類をメモしておきましょう。

01パネルラインと製材ラインの違い
製材所は不規則な形状の木材を扱い、パネル工場はマット、圧縮板、またはベニヤ板を扱います。成形には安定した支持が必要であり、熱転写には耐熱性の確認が必要であり、完成品の板の取り扱いにはグリップ力が必要となる場合があります。「木材ベルト」という仕様は広すぎる表現です。
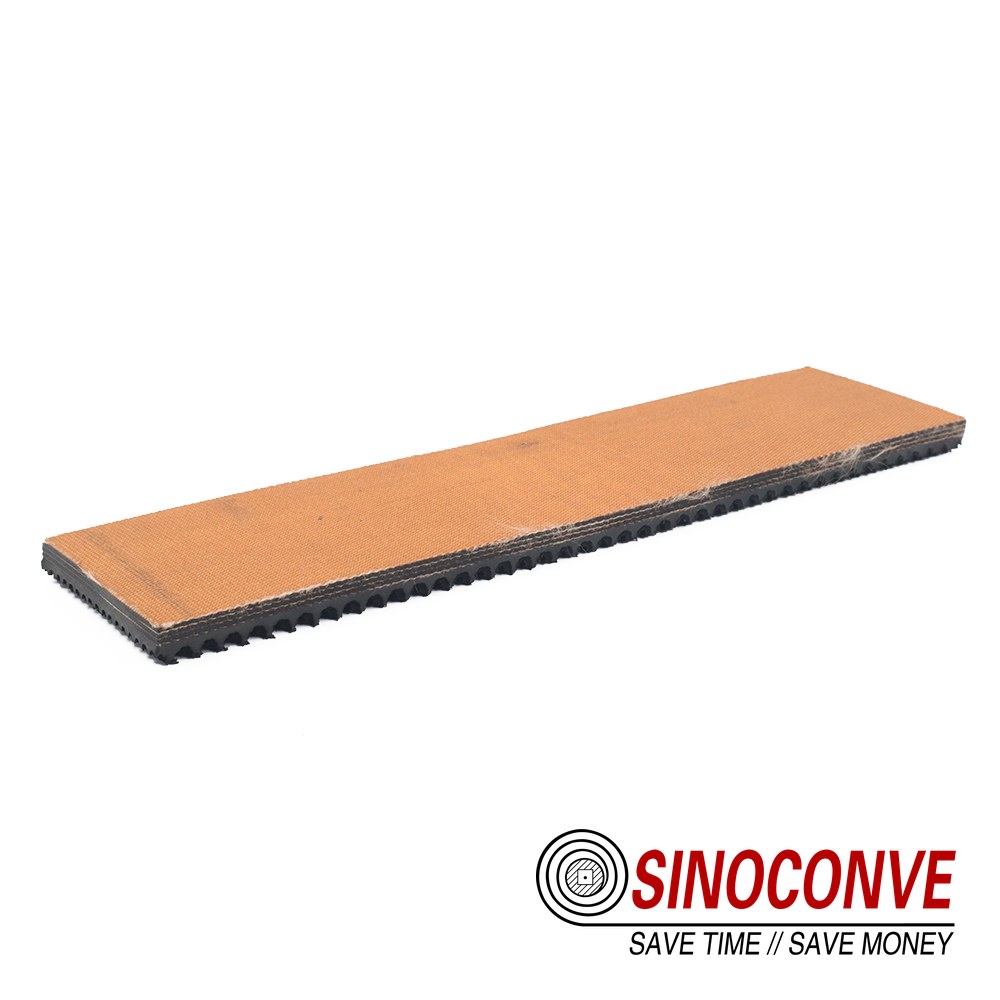
境界線は実際にはどこにあるのか
丸太、角材、粗材については、 製材所向けの移動式ローラーコンベアベルトをご覧ください。製材所での移動式コンベアベルトは、板材や未圧縮マットに必要な幅広く平らな搬送とは別の用途に適しています。
MDFとパーティクルボードは通常、マット状に成形・予備プレスされます。合板はベニヤ積層方式を採用しており、プレスおよび転写レイアウトが異なる場合があります。工程図を適用する前に、製品とステーションを確認してください。
機械図面と、 産業ライン向けゴムコンベヤベルト選定ガイドから始めましょう。センターが短い場合、プーリーが小さくなり、本体と接合部の選択肢が制限されます。本体における残材は、一般的な木材仕様よりも重要になります。
仕様に関する注記:幅広で短いベルトを注文する前に、プーリーの直径、巻き取り範囲、および必要なジョイントを記録してください。
02成形からプレプレスまで:加熱前の負荷
繊維マットやチップマットは容易に変形します。接合部の凹凸、表面残留物、または転写不良によって形状が変化する可能性があります。成形ベルトには適切な平面度と剥離性が必要です。ベニヤ積層には別途位置合わせチェックが必要です。
成形ベルトの評価基準がグリップ力ではなく平坦度である理由
成形面は、材料、樹脂、洗浄性を考慮して選択してください。一部のラインでは、コーティングされた布地またはポリマーベルトを使用しています。ゲージ、ジョイント、最小プーリー径については、機械メーカーに確認してください。滑りにくい表面は、マットの性能を低下させる可能性があります。
03ホットプレス出口:ベルトと熱と樹脂が出会う場所
パネルの温度は、搬送ベルトとの接触部分で測定してください。プラテンの設定温度は、パネルの接触温度とは異なります。プレスへの積載、プレス内部のスチールベルト、および独立した排出部は、それぞれ異なる役割を担います。
熱がカバーに実際に及ぼす影響
高温接触はカバー材の劣化を招き、曲げ加工は本体と接合部に負荷をかける。影響は接触温度、保持時間、冷却後の戻り温度によって異なる。正確な等級を確認し、これらの条件に合わせて接合を行う。
プレス出口での樹脂ピックアップ
パネルの端付近に堆積物が形成されることがありますが、帯状構造には複数の原因があります。それらをパネルの幅と積載経路と比較し、材料を特定してください。隆起した残留物はボードの移動に影響を与える可能性がありますが、未硬化樹脂であることを証明するものではありません。
| ボードがベルトと接触する処理ステーション | その駅のボード温度と負荷状況 | ベルト表面がそこで生き残るために必要なこと |
|---|---|---|
| MDF/PBラインでの成形またはプリプレス | 熱プレス前の緩い繊維またはチップマット | 平面サポート、リリース、および互換性のあるジョイント |
| プレス排出部には、別体の搬送ベルトが取り付けられている。 | ホットパネル;接触条件はステーションと速度によって異なります | 熱負荷、残留物、接合部の健全性を測定した。 |
| クーラーの移送または取り扱いセクション | パネル温度が低下中。支持構造は変化する。 | 位置決め、適切な摩擦、残留物制御 |
| 端材コンベア | 鋭いストリップと可変着陸地点 | エッジへの衝撃、切断摩耗、スクラップ除去 |
| スタッカーへの供給 | 完成したボード、必要に応じてインデックス | 登録、牽引、および繰り返し屈曲 |
04冷却と基板の位置合わせ
工場によってはスタークーラーを使用するところもあれば、原板を異なる方法で処理するところもあります。ベルトが実際に板に接触する箇所を特定してください。冷却によってパネルの形状が変わることがありますが、スタッカーでの歪みだけではクーラーが原因であるとは断定できません。
ワープ、スリップ、そしてスタークーラー
入口、旋回装置通過後、スタッカー供給部におけるパネルの位置を比較してください。直角度が変化する最初の搬送箇所をマークしてください。その後、プーリーサイズと必要なボード接触面に基づいて、当社のゴムコンベヤベルトの製品範囲を絞り込むことができます。
05サンダーとトリムソーについて
サンダーコンベアでは、清掃前にリターン部とプーリーを写真に撮っておきましょう。切りくずは目に見えないところに溜まっていることが多いからです。トリムソーでは、パネル自体はスムーズに動いていても、端材がガイドの横に挟まってしまうことがあります。
2種類の粉塵には2つの異なるリスクがある
適切に隔離された停止位置で、プーリーの片側に粉塵の線がないか確認してください。抽出ダクトの終端位置も確認してください。 防塵コンベヤベルトのサプライヤーページではベルトについて説明しています。 微細粉塵用密閉型コンベヤローラーではアイドラーの保護について説明しています。清掃方法は工場の粉塵対策計画に基づきます。
端部が開いている場合は、最初の切断位置を端材の落下箇所と最も近いガイドにマッピングしてください。挟まったスクラップは、現場のエネルギー制御手順に従ってのみ除去してください。 工業用コンベアベルトの構造は参考例であり、この機械の曲げ加工および切断要件の代替となるものではありません。
06樹脂、接着剤、そして誰も掃除しない持ち帰り
リターン側の堆積物を点検してください。その場所を記録し、ほこり、接着剤、樹脂、またはそれらの混合物を特定してください。こうした証拠は、一般的なノンスティックカバーを要求するよりもはるかに役立ちます。
硬化樹脂の上をスクレーパーが通過する理由
スクレーパーを使えば、剥がれかけたフィルムは除去できますが、接着したフィルムはすべて除去できるとは限りません。締め付ける前に、メーカーが定める接触圧力の制限値を確認してください。 コンベアのフィルム回収ソリューションのページでは、一般的な回収方法について説明しています。
ガードの見直しの際には、クリーナーの設置場所を検討してください。高温のプーリーの近くでは、アクセス性やブレードの温度が既存の設置場所と異なる場合があります。残留物が付着している場合は、ベルトとクリーナーの製造元に承認された方法を問い合わせてください。
コンベヤベルトのサプライヤーにとって、発注書に「樹脂耐性」と記載するよりも、堆積物の写真1枚と工場の洗浄手順書を添付する方がはるかに役立ちます。さらに、基板接触温度とリターン部の図面も追加してください。
| ベルトまたはボードに不具合が見られる | パネルラインで最も可能性の高い原因 | ラインを停止しロックした状態での検査作業 |
|---|---|---|
| ベルト縁付近の帯状構造の形成 | 樹脂、接着剤、埃、または洗浄剤の影響の可能性 | 堆積物を特定し、ボードの幅と接触点と比較する。 |
| カバーにひび割れや硬化が生じる | 熱にさらされた可能性、またはその他の老化 | グレードと接触履歴を確認する。フレックスとジョイントを検査する。 |
| 積み重ねた板が直角になっていない | 原因としては、トランスファー、ガイド、クーラーなどが考えられます。 | 各駅の前後でパネルの位置を比較する |
| 分割は片方の端から始まる | 切りくずによる打痕、挟み込まれたスクラップ、または摩擦の可能性 | エネルギーを遮断した状態でエッジとガイドのクリアランスを検査します。 |
| 短いコンベア上でのジョイントリフティング | 接合部、曲げ、熱、または張力の問題の可能性 | ジョイントを承認済みの設計および運用データと比較する |
07放送局別表紙の選択
各ステーションで、パネルがベルト上でどのような動作をする必要があるかを確認してください。表面が滑らかであれば清掃作業が楽になりますが、パターンが付いているとパネルを傾斜面に保持できますが、跡が残る可能性があります。高温排出の場合は、実際の接触温度に対する定格も必要になります。
地上と駅のマッチング
粗面コンベアベルトガイドは、包装ラインや軽作業ラインの形状基準として使用してください。研磨したばかりの表面は試運転が必要です。パターンに付着した粉塵を調べ、転写後にパネルに跡が残っていないか確認してください。
ベルト接触時のパネル温度を測定し、その接触時間がどれくらいかを記録します。次に、 耐熱コンベヤベルトガイドを参考に、使用可能なグレードを確認し、候補となる耐熱コンベヤベルトのグレードとその接合部を調べます。プレス設定値が不十分です。
PVCコンベヤベルトとゴムコンベヤベルトの比較では、基本的な構造上の違いについて説明します。軽搬送の場合は、候補となるグレードを比較する前に、プーリーとパネルの接触状態を確認してください。 コンベヤベルトメーカーとして、高温排出に関するアドバイスを行うには、機械データが必要です。
08構造、エッジの損傷、およびボード幅の変化
幅の変更によってベルトの余白が変わり、切り落とした端材の着地点も変わります。エッジの摩耗を防ぐため、ボードのサイズ範囲全体、ベルト幅、ガイドを確認してください。
トリムソーの刃先と幅の変更
ボードの幅範囲、ガイド、鋸の排出口を記録します。承認済みの図面に基づいてベルト幅を設定します。当社の卸売コンベヤベルトカタログには、プライとカバーの選択肢が掲載されていますが、どちらも摩擦ガイドの固定には対応していません。
交換作業の際には、補助駆動装置も同時に点検してください。 トランスミッションベルトのメーカー製品にはVベルトも含まれています。交換用ベルトは、見た目だけで判断するのではなく、プーリーの断面形状、速度、駆動方式に合わせて選定してください。
09短軸で幅広ベルトをトラッキングする
間隔の狭いプーリーに幅広のベルトを通すと、ベルトがずれ始めるとすぐに端が擦れてしまうことがあります。ずれが始まる位置をメモしておきましょう。張力を変更する前に、プーリーの直角度、ジョイント、リターン側の材質を点検してください。
漂流の最初の地点をたどる
コンベアにボードが進入する様子を観察してください。積載前にベルトが横方向に動く場合は、機械のアライメントを確認してください。衝突時にドリフトが発生する場合は、 EPコンベアベルトトラッキングガイドを使用して、積載と戻りの手順を確認してください。 コンベアベルト販売店のリストは、この不具合の修正とは関係ありません。
冷間時と稼働時におけるアライメント、巻き取り量、堆積物、接合部の状態を比較してください。機械の測定値が得られ次第、当社のコンベヤベルト工場ではベルトの選択肢を検討いたします。温度だけでは故障の原因を特定することはできません。
熱サイクル下での10箇所の接合
ジョイントはプーリーの上で繰り返し曲げられるため、熱にさらされる可能性があります。その寿命は、構造、製造技術、直径、接触条件によって異なります。リフト、形状、摩耗状態を点検してください。
熱サイクル下におけるスプライス形状
この筐体とカバーには、承認済みの接合図面を使用してください。ステップジョイント、フィンガージョイント、メカニカルジョイントは互換性がありません。 コンベヤベルト接合に関する購入者チェックリストには、アクセスと予備資材の計画に関する情報が含まれています。
11.受入検査と段取り替え計画
取り付け前に、図面、巻き取り、クリーナー、ジョイントを確認してください。単体停止時の基準値を記録してください。一般的なしきい値ではなく、OEMおよびベルトメーカーの許容限界値を使用してください。
| ベルトを取り付ける前に確認すべきアイテム | 現場でどのように確認するか | 引き継ぎにおいて許容されるものとは何か |
|---|---|---|
| ベルトの寸法と承認済み図面 | 幅、長さ、端の状態を確認してください。 | 合意された製造業者およびOEMの許容範囲内 |
| 旅行に出かけよう | 取り付け後および動作状態における位置を記録します。 | 機器およびベルトに関する十分な範囲のドキュメント |
| 共同プロフィールと記録 | 接合部および設置記録を検査する | 承認されたスプライス仕様に準拠しています |
| よりクリーンなセットアップ | クリアランス、材料、ベルトの接触を確認してください。 | クリーナーとベルトメーカーの範囲内 |
| スペアパーツおよび接合材料 | グレード、ロット、適合性を確認してください | 停電計画に適した承認済み在庫 |
停電中は、点検予定のスタッカー駆動装置の表示を確認してください。特に既存のベルトが摩耗して形状が誤解を招くような状態になっている場合は、プーリー部分の情報をVベルトメーカーに伝えてください。

購入者からの12の質問
プレス機の排出ベルトの寿命をどのように見積もればよいですか?
耐用年数を測定するには、接触温度、サイクル、洗浄剤、および接続部のデータが必要です。故障を、選択したグレード、堆積物、アライメント、および戻り条件と比較してください。
プレス出口と研磨ラインの両方に、同じタイプのベルトを使用することは可能ですか?
それぞれ個別に評価してください。排出部と研磨部では、熱、粉塵、摩耗の程度が異なります。同じグレードの研磨材を両方に使用できるのは、各機械の仕様書に記載されている使用条件を満たしている場合に限ります。
ベルトの端に堆積物が発生する原因は何ですか?
両端付近に帯状の箇所がある場合は、パネルの経路を点検してください。狭い生産ロットと広い生産ロットで、その間隔を比較してください。清掃前に写真を撮り、清掃後の物質の状態と洗浄剤の状態を保守担当者に確認してください。
パネルラインに、表面が粗いものが合うことはあるのだろうか?
位置決めやグリップが必要な場合に役立ちます。パターンがボードに跡を残したり、研磨粉が残ったりしないかテストしてください。正しい面は、パネルの種類だけでなく、機械と製品によって異なります。
熱くなった基板がすぐに冷えたらどうなるでしょうか?
可能性はある。接触温度と繰り返し曝露の測定(戻り温度も含む)を行ってください。基板の急速冷却は、標準カバーの安全性を証明するものではありません。
幅広ベルトが、ラインが温かい時だけドリフトするのはなぜですか?
起動前と機械が正常状態に達した後に、プーリーの位置と巻き取り設定を記録してください。搬送時にドリフトが発生した場合は、その搬送装置とクリーナーを点検してください。ホットフレームが関係している可能性もありますが、最終的な判断は測定によって行います。
短くて幅の広いコンベアには、どの接合方法が適していますか?
ベルトメーカーの図面、プーリーの直径、および温度曝露条件に基づいてジョイントを選定してください。ゴム加硫ジョイントの場合は、アクセス方法と硬化時間を計画してください。代替案については、OEMおよび洗浄剤供給業者に確認してください。
見積もりを依頼する際に、どのような情報を送れば良いですか?
ステーション、製品、接触温度、寸法、プーリー、巻き取り量、速度、洗浄剤、接合部へのアクセス方法、および故障時の写真を送ってください。基板幅の範囲と洗浄剤も記載してください。