


Un vulcanizador es el equipo que aplica calor y presión para curar el caucho, impulsando la reacción de reticulación que transforma el compuesto plástico blando en un sólido elástico y resistente. En el ámbito de las cintas transportadoras, el término casi siempre se refiere a una prensa de vulcanización de cintas, la máquina que une los extremos de dos cintas para formar un empalme tan resistente como la carcasa o que cierra una cubierta rota. Sin embargo, fuera del transporte, la misma palabra puede describir un horno de curado, una caldera de reparación o una prensa que moldea y cura productos de caucho como revestimientos para rodillos y revestimientos antiabrasión. En resumen: un vulcanizador es un dispositivo de curado, y el tipo de dispositivo depende del sector que formule la pregunta.

Las plantas buscan esta respuesta porque una palabra abarca al menos cuatro máquinas diferentes, y contratar o comprar la incorrecta consume una ventana de parada que nadie recupera. Las páginas siguientes separan lo que hace una vulcanizadora, cómo difieren las construcciones comunes, qué se encuentra dentro del bastidor y cuándo una planta se beneficia más de un servicio de vulcanización que de poseer el equipo. Treinta años de operar estas prensas en cintas transportadoras de canteras, cemento, puertos y plantas siderúrgicas nos enseñaron algo incómodo: la diferencia entre un empalme que dura ocho años y uno que se abre en ocho semanas reside menos en la máquina que en cómo se configura, opera e inspecciona. fabricante de cintas transportadoras Eso también implica empalmes en el campo, y observamos ambas partes de esa ecuación cada semana.
01Qué es una vulcanizadora, en términos sencillos.
Una definición que, casualmente, abarca cuatro máquinas diferentes.
Una vulcanizadora cura el caucho manteniéndolo a alta temperatura y presión durante un tiempo determinado, de modo que las largas moléculas de caucho se entrelazan formando una red tridimensional. El compuesto sin vulcanizar permanece plástico, se rasga fácilmente y se deforma bajo carga. Al curarlo, el mismo material recupera su elasticidad, resiste la abrasión y mantiene su forma durante una década. Todo el proceso de la máquina está diseñado para distribuir uniformemente el calor y la presión sobre la superficie que está sellando.
El alcance importa más de lo que la gente piensa. En el mantenimiento de correas, el término se refiere a una prensa de empalme, que los equipos de campo también llaman vulcanizadora de correas, prensa de vulcanización o simplemente "la prensa". Dentro de una fábrica que fabrica mangueras, alfombras o revestimientos para poleas, el mismo término puede referirse a un autoclave de curado o a una prensa de platina que da forma al producto. Un taller de neumáticos tiene una pequeña vulcanizadora de reparación para calentar un parche sobre una carcasa. Cuatro oficios, cuatro máquinas, una etiqueta.
La razón por la que una unión de cinta transportadora necesita ser de tipo cinta se reduce a la resistencia. Una unión vulcanizada permite que los cordones de un extremo de la cinta se adhieran a los del otro mediante caucho nuevo, de modo que la unión resultante soporta la carga como una cinta continua en lugar de una costura sujeta. Esto es lo que permite que un tramo de varios kilómetros de longitud resista millones de ciclos de flexión y mantenga su tensión. Un sujetador mecánico, en cambio, perfora la estructura y solo soporta unos pocos centímetros cuadrados de la misma.
Esa confusión en la nomenclatura tiene un costo práctico. Una solicitud de compra que diga "vulcanizadora" sin especificar el tamaño, el ancho de la platina ni el voltaje puede interpretarse de cuatro maneras diferentes, y la respuesta podría ser un presupuesto para una máquina completamente equivocada. Cuando una planta nos envía una consulta, las tres primeras preguntas que hacemos son el ancho de la banda, el tipo de banda y si la unión debe realizarse en la cinta transportadora o en el taller. Esas tres respuestas suelen aclarar cuál de las cuatro máquinas se está describiendo realmente.
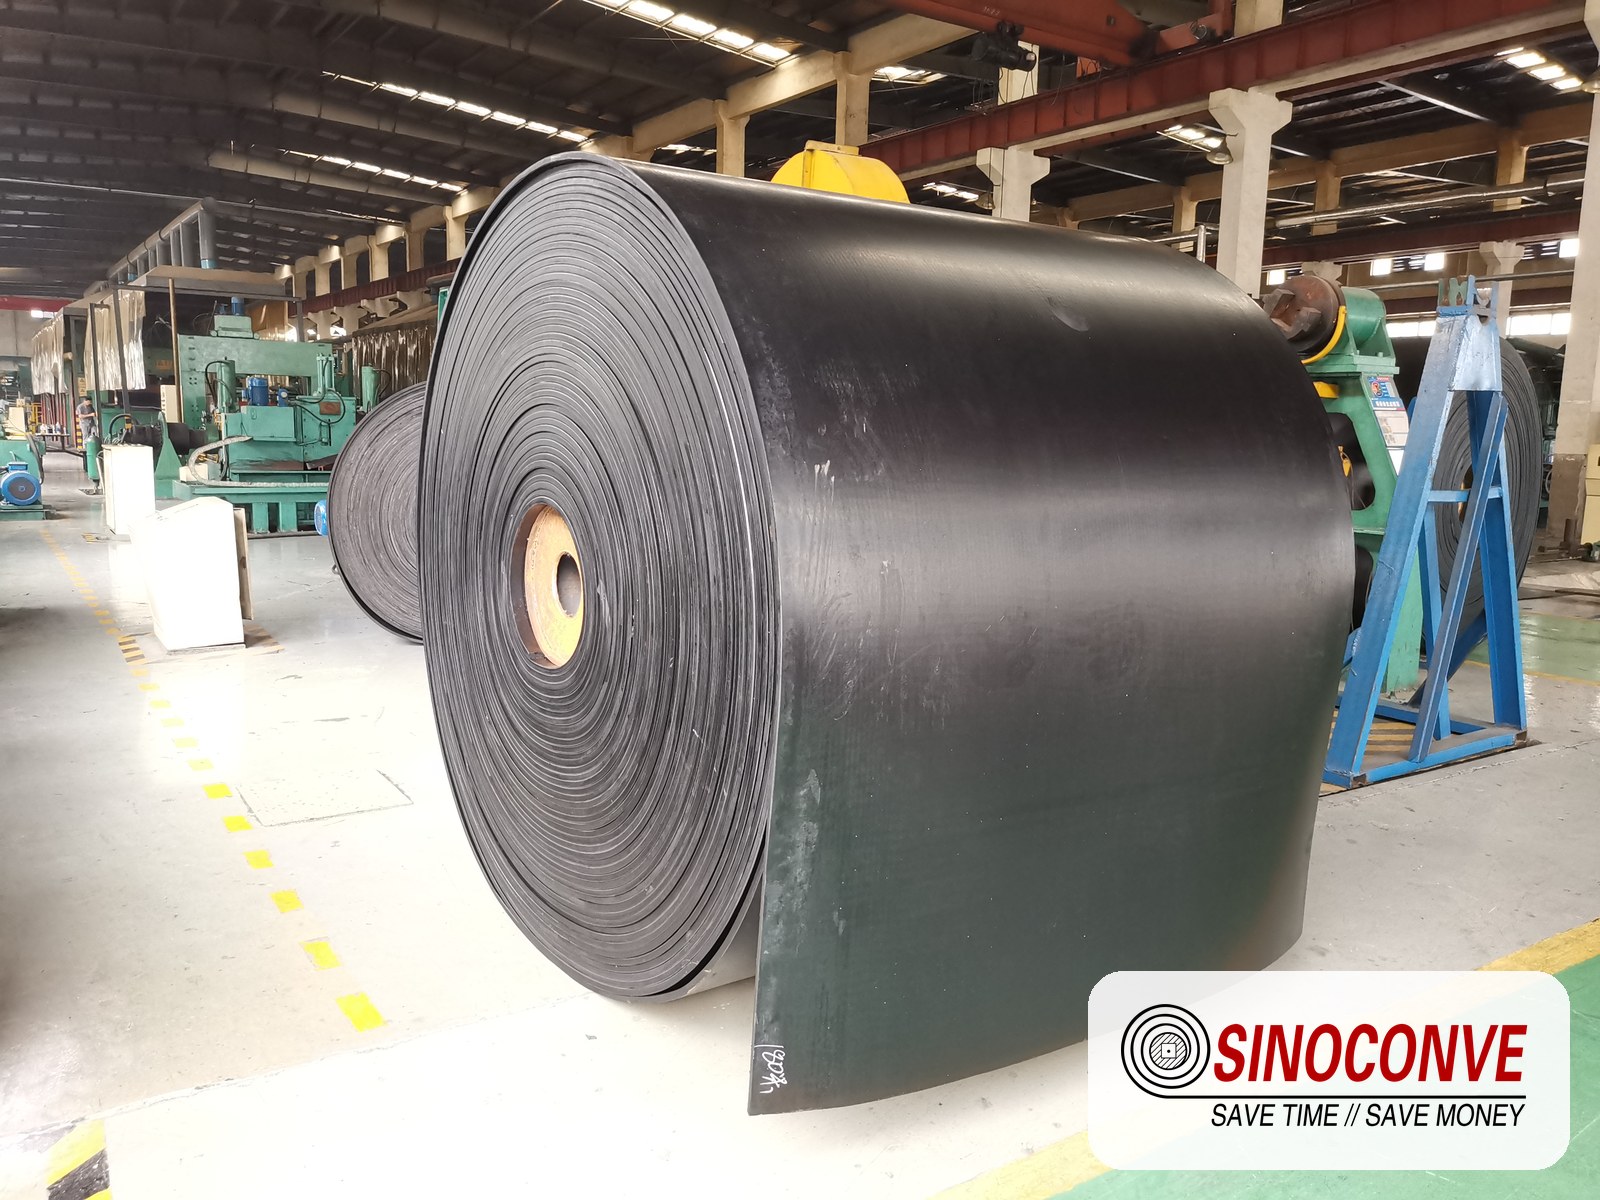
02¿Qué hace realmente una vulcanizadora?: Calor, presión y reticulación.
¿Por qué el calor y el azufre juntos transforman el caucho para siempre?
Al calentar el compuesto de caucho hasta su temperatura de vulcanización, el azufre y los aceleradores ya incorporados reaccionan con las cadenas poliméricas, uniéndolas en distintos puntos a lo largo de su longitud. Esta reacción es irreversible, razón por la cual una cubierta de correa vulcanizada no se puede fundir y reformar como una lámina termoplástica. A temperatura ambiente, el mismo compuesto permanecería blando durante años, por lo que el calor es solo el desencadenante; el tiempo de exposición a ese calor es la dosis.
En un cinta transportadora de caucho Este proceso químico ya se realizó una vez en la fábrica, por lo que una correa nueva llega con la cubierta firme y la resistencia a la tracción fija. La función del vulcanizador en una unión es repetir la reacción dentro de la banda estrecha donde se unen los dos extremos, utilizando compuesto fresco sin vulcanizar como capa de unión. Si la temperatura, la presión o el tiempo de permanencia son incorrectos, la red nunca se formará correctamente en esa banda, aunque la correa circundante parezca perfecta.
Por qué la etapa de presión no es opcional
El calor por sí solo deja huecos, aire atrapado y una unión esponjosa, por lo que la máquina sujeta el empalme entre dos placas y lo comprime mientras se cura. La presión cierra la interfaz, fuerza el compuesto adhesivo hacia la estructura del cordón y mantiene la correa plana para que el empalme final conserve el mismo grosor que el cuerpo. Una prensa que alcanza la temperatura adecuada pero pierde fuerza de sujeción durante el ciclo produce un empalme que parece sólido y falla prematuramente bajo cargas de impacto.
El enfriamiento forma parte de la misma tarea. El caucho debe mantenerse bajo presión hasta que se enfríe lo suficiente para conservar su nueva forma; de lo contrario, la placa se levanta, la junta se afloja y los bordes se curvan. Las placas enfriadas por agua, con canales que las atraviesan, reducen el tiempo de espera a unos pocos minutos en una cinta transportadora gruesa; las placas enfriadas por aire tardan más, pero no requieren suministro de agua en el lugar de trabajo. En un día de 40 °C en una torre de transferencia, hemos visto a un equipo reducir media hora de un plazo de doce horas simplemente enfriando previamente el agua de refrigeración y preparando las placas antes de que llegara la cinta transportadora.
El grosor influye enormemente en el comportamiento de la máquina. El calor debe transmitirse desde las caras de la platina hasta el centro de una banda gruesa, y el caucho es un mal conductor, por lo que un empalme de cable de acero de 20 mm absorbe mucho más calor que uno de tela de 6 mm. Por eso, la misma configuración de prensado que funciona con una banda delgada deja una banda gruesa sin curar, y por eso los operarios observan la banda en lugar de confiar en una receta fija. La compensación se logra con un tiempo de espera más prolongado y una rampa más lenta, no con una placa más caliente.
03La familia Vulcanizer: prensas, hornos y unidades de reparación
Cuatro máquinas comparten el nombre y casi nada más.
Los compradores pierden dinero cuando asumen que una vulcanizadora es una sola cosa. Una prensa de empalme de correas es portátil, se abre como un libro y sujeta los extremos de dos correas entre placas a juego. Un horno de curado es una cámara fija que mantiene las piezas de caucho terminadas a temperatura controlada en lotes. Una caldera de reparación cura parches y componentes pequeños bajo presión de vapor. Una prensa de moldeo da forma y cura productos como almohadillas aislantes o baldosas de revestimiento, donde la placa también da forma al producto. Diferentes tamaños, diferentes controles, diferentes compradores.
La tabla que aparece a continuación muestra las cuatro opciones para que un equipo de compras pueda identificar rápidamente a cuál se refiere cada especificación. No se trata de una guía de selección de máquinas de cinta transportadora ni establece un orden de preferencia entre ellas; simplemente separa las etiquetas que suelen confundirse en presupuestos y correos electrónicos.
| La máquina que mucha gente llama vulcanizadora | Lo que realmente cura o forma | Donde normalmente vive y trabaja | ¿Por qué un comprador elige este? |
|---|---|---|---|
| Prensa de empalme de correas, trasladada y montada por el equipo de turno. | Repara la unión entre los dos extremos de la correa y los daños locales de la cubierta in situ. | Se desplaza hasta la cinta transportadora en la polea de cola o en una bahía de mantenimiento. | Esto evita tener que cortar y volver a enhebrar toda una tirada de correa en el lugar de trabajo. |
| Horno de curado o autoclave, instalado dentro de la planta. | Cura lotes de artículos moldeados como esteras, almohadillas y pequeñas fundas. | Se encuentra en la nave de producción y funciona según un horario por lotes. | Ofrece un rendimiento alto y uniforme cuando la salida son piezas moldeadas, no cintas transportadoras. |
| Hervidor de reparación, un pequeño recipiente a presión de vapor. | Repara parches, botas y componentes de goma sueltos, uno por uno. | Se queda en el taller de mantenimiento, junto al banco de trabajo y las herramientas. | Es ideal para un banco de reparación que nunca realiza empalmes de correa completos. |
| Prensa de moldeo que da forma y cura en un solo paso. | Forma almohadillas aislantes, revestimientos de baldosas y otros productos de caucho bajo calor. | Se encuentra en el taller de caucho, junto a las mesas de mezcla y recorte. | Crea la parte terminada en lugar de cerrar una división existente. |
La mayoría de las plantas que escriben "vulcanizador" en una solicitud de compra se refieren a la primera fila. Esa es la máquina que esta guía explica en detalle, porque es la que afecta la confiabilidad de la correa y la planificación de paradas. El abastecimiento de la correa en sí es una conversación aparte, y una proveedor de cintas transportadoras Normalmente, es la persona adecuada a quien preguntar si la correa y su esquema de empalme coinciden antes de realizar cualquier pedido.
Un comprador que no pueda distinguir entre estos cuatro elementos podría pedir una placa con un ancho incorrecto para la correa, o un sistema de control que nunca alcance la temperatura de curado. La solución es bastante sencilla. Describa la tarea en lugar del nombre: indique si está cerrando una junta de correa, curando un lote de piezas conformadas o reparando un componente pequeño, y luego especifique el ancho y el tipo de correa. Con estos pocos datos, la máquina se seleccionará automáticamente.
04Métodos de calentamiento: placas eléctricas y vapor.
El punto donde el calor penetra en el caucho determina la logística del día.
En las prensas de banda predominan dos métodos de calentamiento. Los elementos de resistencia eléctrica integrados en la platina son la opción más común hoy en día, ya que una unidad portátil puede funcionar con un generador o una toma de corriente y no requiere caldera. Las platinas calentadas por vapor aún se utilizan en plantas que ya cuentan con una red de vapor, y mantienen una temperatura muy uniforme en una superficie amplia, pero requieren mangueras, gestión de condensados y una caldera en funcionamiento al inicio de la parada.
El control de temperatura distingue una prensa profesional de una rudimentaria. En una buena platina, los elementos están zonificados y monitorizados, de modo que una platina de 1200 mm de ancho no alcanza una temperatura 12 °C superior en el centro que en los bordes. Los controladores digitales con un termopar sujeto a la platina permiten al operario observar la temperatura real de la superficie en lugar de estimarla a partir de un indicador. El curado del caucho depende de la temperatura que alcanza la cinta transportadora, no del valor impreso en una etiqueta.
¿Qué temperatura alcanza? Las placas de empalme de correas suelen funcionar a temperaturas entre 140 °C y 160 °C, y en el caso de compuestos pesados o especiales, alcanzan temperaturas de entre 170 °C y 180 °C durante parte del ciclo. Estas son cifras de capacidad del equipo, no una receta. El tiempo de permanencia exacto y la forma de la curva de calentamiento dependen de las especificaciones de cada correa y de las notas de proceso publicadas, que se encuentran en una página aparte.
05Estructura y armazón: construcciones de caja, mandíbula y viga
El marco determina la uniformidad con la que se comprime la correa.
La fuerza de sujeción debe llegar al centro del empalme, no solo a los bordes, y el bastidor es el que soporta esa carga sin flexionarse. Una prensa de sección rectangular utiliza un cuerpo rígido que resiste la deformación en una correa ancha, por lo que es ideal para correas gruesas de alta tensión. Un diseño de mordaza o abrazadera en C se aplica desde el lateral y es adecuado para correas más estrechas y espacios reducidos. Un bastidor de viga abarca el empalme con travesaños y lo carga por el centro, una solución intermedia que ofrece un buen rendimiento.
La rigidez es importante porque un bastidor que se dobla bajo carga deja el centro de la junta con una presión insuficiente. Los operarios suelen compensar apretando demasiado los bordes, lo que deforma la correa y adelgaza el empalme precisamente en los puntos que sufren mayor fatiga. En una correa de cable de acero de 1600 mm de ancho, la diferencia entre una placa rígida y una elástica radica en la diferencia entre un empalme que mantiene su grosor y uno que se deforma alejándose de la línea de unión.
La alineación a lo largo del bastidor es tan importante como la rigidez. Si las dos placas no están paralelas al cerrarse, la unión se endurece más delgada en un borde y más gruesa en el otro, y el lado más delgado es el primero en agrietarse. La mayoría de las prensas permiten al operario ajustar esa separación, y colocar un calibrador de espesores o una regla recta sobre la junta antes de que comience el ciclo evita una unión defectuosa posteriormente. Veinte minutos de preparación compensan con creces un retrabajo de seis horas.
| Estructura montada en una prensa de banda | Cómo se aplica y se mantiene la fuerza de sujeción | Aquí es donde esta construcción se gana su lugar | Qué deben tener en cuenta los equipos de campo |
|---|---|---|---|
| Marco de sección rectangular, un cuerpo rectangular rígido alrededor del empalme. | Resiste la deformación a lo largo de un cinturón ancho y mantiene la parte central de la articulación bajo una presión constante. | Es adecuado para correas gruesas de alta tensión donde el grosor de la unión debe permanecer uniforme. | Su peso requiere equipo de elevación y una base firme debajo del bastidor de la cinta transportadora. |
| Estructura de mordaza o abrazadera en C, con carga desde el lateral de la correa. | Sujeta una banda estrecha desde un borde y une las placas en la junta. | Se adapta a galerías estrechas y cinturones angostos donde no cabe un cuerpo entero. | La carga lateral puede inclinar la platina a menos que la abrazadera esté equilibrada uniformemente. |
| Viga o marco de travesaño que se extiende sobre el empalme | Ejerce presión a través de travesaños que distribuyen la carga a lo largo de la línea de unión. | Viaja bien y maneja cinturones medianos sin necesidad de un plan de levantamiento pesado. | La rigidez del tramo disminuye rápidamente una vez que el cinturón se vuelve más ancho de lo que permite el diseño de la viga. |
06Unidades portátiles de campo frente a máquinas fijas de taller
Por qué la prensa portátil gana en una cinta transportadora en funcionamiento
Una cinta transportadora que mueve 3000 toneladas por hora no se puede desmontar para reparar un empalme de 900 mm, por lo que la prensa se instala en la cinta. Las unidades portátiles se dividen en placas, vigas y una caja de control lo suficientemente ligera para dos personas, y se colocan sobre la cinta donde esta se encuentra. En un trayecto largo por tierra, la alternativa a una prensa portátil es cortar la cinta, llevar los tramos a un taller y volver a enhebrarlos, lo que puede costar una semana de producción por una sola junta.
La clave está en la precisión a cambio de alcance. Una prensa portátil suele tener una platina más pequeña y controles más sencillos que una máquina de taller, por lo que la habilidad del operario para ajustar la alineación y la presión de sujeción influye más en el resultado. Analicemos con objetividad: si una planta realiza empalmes una vez al año, la unidad portátil es la única opción sensata, ya que una prensa fija permanecería inactiva mientras la correa necesita un empalme.
Cuando una prensa de taller fija se amortiza en lugar de
Los talleres que fabrican correas a medida, correas sin fin o que manejan un volumen constante de trabajo de reparación se benefician de una máquina fija. Allí, la máquina se puede nivelar, proteger, conectar y mantener a una temperatura estable, y la misma prensa se encarga del trabajo con correas, revestimientos y piezas moldeadas sin necesidad de desplazamientos. Entre ambas opciones se encuentra la configuración más común en la práctica: una flota de prensas portátiles para el trabajo de campo, respaldada por una prensa fija en el taller para todo lo que se pueda llevar al interior.
El almacenamiento y la manipulación determinan la precisión de una prensa portátil tras unos años. Las planchas apiladas sobre un suelo mojado, los cables arrastrados sobre grava y las cajas de control abiertas reducen la vida útil de una máquina que debe mantener la temperatura dentro de un rango estrecho. Un simple carro, un armario seco para los termopares y un juego de barras de borde de repuesto permiten que una unidad portátil funcione como si estuviera instalada en interiores. Los equipos que cuidan su prensa son los que mantienen la consistencia en sus empalmes.
La distancia es el factor decisivo en la mayoría de los casos. Una prensa portátil que llega a la unión en menos de una hora supera a una prensa fija que requiere seis horas de transporte por cinta en cada sentido, aunque la máquina fija sea más precisa en teoría. Sin embargo, cuando se reemplaza o amplía la cinta transportadora, llevar la pieza a un taller debidamente equipado suele producir el empalme más limpio.
07Dentro del cuadro: Partes y cómo funciona una bicicleta
Las partes que deciden si un empalme sale bien
Al abrir una prensa de banda, encontrará dos superficies de trabajo: las placas superior e inferior, entre las cuales se sujeta la banda. Cada placa alberga los elementos calefactores y, en la mayoría de los modelos modernos, conductos de refrigeración por agua o aire. Debajo de la placa inferior se encuentran los elementos de presión (bolsas de aire, abrazaderas hidráulicas o de tornillo) que presionan las placas y mantienen la presión una vez comprimida la banda. Una caja de control integra las zonas de calentamiento y el temporizador, permitiendo que un solo operario supervise todo el ciclo.
Alrededor de ese núcleo se encuentran los componentes que, silenciosamente, determinan el éxito o el fracaso de una unión. Las mantas aislantes y las placas de sellado distribuyen el calor de manera uniforme y evitan que la cinta se queme en un punto caliente. Las barras de borde mantienen la unión alineada y evitan que el compuesto se salga lateralmente. Los termopares registran la temperatura real de la placa, en lugar de un valor nominal. Si se elimina cualquiera de estos componentes, la misma prensa que produjo una unión limpia el mes pasado dejará un borde blando o un centro frío este mes.
Cómo se desarrolla realmente un ciclo de reparación
El ciclo comienza mucho antes de que se cierren las placas: la banda se recorta para obtener un borde recto y limpio, las capas se escalonan o se cortan los dedos, las superficies se pulen y se limpian, y se aplica compuesto nuevo. A continuación, el equipo cuadra los dos extremos, coloca la prensa sobre la junta y baja las placas. Primero se aplica la presión, que se mantiene mientras las placas alcanzan la temperatura deseada; el temporizador controla el tiempo de espera y, a continuación, comienza el enfriamiento con la banda aún sujeta. La prensa solo se abre cuando la junta está lo suficientemente fría como para mantener su forma.
El problema en ese ciclo suele estar en la preparación, no en la máquina. La contaminación por una cubierta polvorienta, un escalón cortado unos milímetros más corto o una prensa mal ajustada producirán un empalme que fallará en la línea de unión en cuestión de semanas. proceso de vulcanización de la correa Las notas cubren los detalles del paso y la curva de temperatura, que esta página conceptual deja deliberadamente para esa página. Lo que sucede dentro de un fábrica de cintas transportadoras y lo que ocurre en la unión utiliza la misma química, solo que a una escala muy diferente.
08Cómo se relaciona una vulcanizadora con otros métodos de empalme
Unión vulcanizada, mecánica y en frío: tres respuestas a un mismo problema.
La vulcanización es uno de los tres métodos para unir una correa, y saber cuál es el más adecuado para cada aplicación es más útil que conocer la máquina de forma aislada. Un empalme vulcanizado en caliente cura el caucho fresco a través de la unión y alcanza una resistencia similar a la del cuerpo de la correa, por lo que se utiliza en aplicaciones de alta tensión y largas distancias. Un sujetador mecánico une los extremos con pernos o clips y se puede instalar en menos de una hora con herramientas manuales, aunque a costa de la resistencia y de perforar la carcasa. Un empalme de unión en frío utiliza un cemento químico que cura a temperatura ambiente, situándose entre los dos en cuanto a resistencia y esfuerzo.
La elección rara vez se basa en la mejor unión en abstracto. Se trata del tiempo de inactividad, la tensión y el ancho de la correa, y la urgencia de que la línea vuelva a funcionar. Una cantera que puede esperar cuatro horas y necesita una unión de máxima resistencia optará por la vulcanización. Una planta que debe reiniciar sus operaciones en la hora siguiente a la rotura de una correa suele instalar un sujetador mecánico como solución provisional y programar un empalme adecuado para la siguiente parada.
| El método de empalme que puede elegir un equipo | Cómo la articulación soporta la tensión de la correa | Dónde encaja mejor este método de empalme | Lo que te cuesta esta elección en términos de servicio. |
|---|---|---|---|
| Empalme vulcanizado en caliente, curado por la prensa | Une cordón con cordón a través de caucho nuevo, de modo que la carga pasa como si la correa nunca hubiera terminado. | Es adecuado para tramos de alta tensión, largos y empinados que no deben abrirse por impacto. | Necesita una imprenta, un equipo capacitado y un período de inactividad de varias horas. |
| Sujetador mecánico, atornillado o sujeto con clips. | Mantiene los extremos unidos con placas de metal que transfieren la carga a través de orificios perforados. | Es adecuado para correas cortas, reparaciones temporales y emergencias que no pueden esperar. | Solo alcanza una parte de la resistencia del cinturón y puede engancharse en raspadores y faldas. |
| Empalme por unión en frío, curado con cemento químico. | Pega las capas preparadas entre sí y se cura lentamente a la temperatura ambiente. | Adecuado para cinturones ligeros y medianos donde no se puede traer una prensa. | Es sensible al frío, la humedad y el polvo, y se seca mucho más lentamente que el calor. |
Cualquiera que sea la ruta que tome un sitio, el hardware circundante es igualmente importante. Una cinta transportadora mal alineada desgasta sus sujetadores y sus bordes de empalme, por lo que los equipos que planifican una unión a menudo revisan los rodillos y la limpieza al mismo tiempo. Nuestras notas sobre el Métodos de empalme y consejos prácticos abarcar ese panorama más amplio.
El costo y el riesgo rara vez van en la misma dirección. Una junta vulcanizada cuesta más en mano de obra y tiempo de inactividad que un sujetador, pero también elimina el reenganche frecuente que requiere una junta mecánica y el daño en el borde de la correa que pueden causar los sujetadores. En una correa de larga duración que gira 6000 horas al año, la junta más barata suele ser la más cara. Vale la pena considerar esta opción antes de planificar la próxima parada.
09Geometría de las uniones: empalmes solapados, dentados y escalonados
La prensa debe coincidir con la forma de la junta que necesita la correa.
No todos los empalmes se cortan de la misma manera, y la geometría de la unión determina cómo se utiliza la prensa. Un empalme simple superpone dos extremos y los cura juntos, lo cual es rápido pero deja un escalón en una cara. Un empalme escalonado corta las capas hacia atrás de manera que los extremos se entrelazan y la unión queda casi al ras, la opción habitual para correas de tela y carcasa sometidas a tensión real. Un empalme de dedos corta dedos entrelazados en zigzag a lo largo del extremo, lo que proporciona una línea de unión larga y una buena distribución de la carga en ambas direcciones.
Las cintas transportadoras con cordón de acero utilizan una disposición específica de los extremos del cordón, y requieren un mayor esfuerzo de la prensa, ya que la unión debe soportar las tensiones más altas a las que se somete la cinta. En cualquier geometría, la prensa debe alcanzar toda la longitud de la unión y mantenerla plana mientras el caucho se cura, de lo contrario, las capas entrelazadas no se asentarán correctamente. Por eso, un empalme en una cinta ancha puede requerir dos o tres prensas atornilladas entre sí, o una sola prensa que funcione en varias etapas.
La geometría de los dedos y los escalones también influye en la cantidad de la junta que debe cubrir una sola prensa. Una correa estrecha puede requerir solo una placa, mientras que una ancha se cura por secciones, superponiéndolas para que la junta sea continua. Lograr la superposición correcta es una habilidad técnica, y es una de las razones por las que un equipo de empalme experimentado cuesta más que uno principiante. La geometría se corta para adaptarse a la construcción de la correa, no a la prensa.
Nota de campo de nuestros ingenieros: En una línea de clínker con una temperatura ambiente de 42 °C, vimos una vez a un equipo reducir a la mitad el tiempo de curado precalentando las placas del camión incluso antes de cortar la cinta transportadora. La junta quedó limpia y la línea volvió a funcionar antes de que finalizara el plazo previsto. Son pequeños hábitos como ese, más que una máquina más grande, los que permiten que una parada programada se mantenga dentro del plazo.
10Aplicaciones de las vulcanizadoras más allá de los empalmes de correas
Misma temperatura y presión, varios trabajos diferentes
El empalme de correas es su uso principal, pero la misma prensa se utiliza para otros trabajos de caucho en una planta de manipulación de materiales a granel. El revestimiento de poleas se adhiere a un tambor y se cura con calor para que se adhiera a la correa sin deslizarse. Las láminas de revestimiento antidesgaste en tolvas y contenedores se colocan y curan in situ. Las cubiertas rasgadas, los flancos partidos y los bordes dañados se reconstruyen con compuesto nuevo y se prensan. Cada trabajo se basa en el mismo principio: preparación minuciosa, calor, presión y tiempo.
Una planta que maneja un cinta transportadora industrial A menudo, se posee una sola prensa y se utiliza para todas estas tareas. Las máquinas difieren en tamaño y en la longitud de la junta que pueden alcanzar, no en su función fundamental. Existe un parecido entre los modelos de la gama, desde la unidad de reparación más pequeña hasta una prensa que sella empalmes de cable de acero de un metro de ancho.
Otros discos duros en el mismo sitio se curan de manera diferente y se compran en catálogos diferentes. fabricante de correas de transmisión suministra correas trapezoidales que se vulcanizan una sola vez, en la fábrica, en una forma fija, y una fabricante de correas trapezoidales Mantiene las tolerancias de sección y longitud que determinan si una transmisión de múltiples ranuras comparte la carga. Estas correas nunca se someten a una prensa de campo, pero se fabrican bajo el mismo principio de vulcanización del caucho con calor controlado.
El revestimiento de los rodillos, los componentes de las poleas tensoras y los sistemas de limpieza se incluyen junto con la prensa en el plan de mantenimiento de la planta, ya que incluso una unión perfecta y una cinta sin seguimiento se desgastarán prematuramente. Vincular el programa de mantenimiento de las juntas con el resto de la cinta transportadora es la forma en que un equipo de mantenimiento evita problemas en toda la línea, no solo en una junta específica.
Aquí también se aplica el monitoreo de condiciones. Un empalme que se calienta, expulsa goma o suelta un hilo de cable le indica al equipo de mantenimiento que algo se está moviendo antes de que falle. Recorrer la junta siguiendo la misma ruta que las poleas y los raspadores de limpieza permite detectar la mayoría de estas señales tempranas, y solo requiere tiempo. Las plantas que tratan la junta como una parte más de la cinta transportadora, en lugar de una reparación puntual, obtienen la mayor vida útil de ambas.
11Notas de seguridad y funcionamiento
Una máquina caliente, pesada y sujeta merece respeto.
Una prensa de banda es una máquina sencilla que funciona a temperaturas extremadamente altas mientras sujeta toneladas de carga, y la mayoría de las lesiones relacionadas con ella se deben a un manejo negligente. Las placas alcanzan entre 140 °C y 180 °C y permanecen calientes durante mucho tiempo después de que se interrumpe el suministro eléctrico. Las bolsas de aire y las abrazaderas hidráulicas almacenan energía y pueden liberarla repentinamente si falla una conexión. El compuesto de caucho emite vapores al curarse, y un empalme instalado en una torre de transferencia confinada requiere que circule aire antes de que alguien trabaje cerca.
Las buenas prácticas no son complicadas. Solo personal capacitado maneja la prensa, se usan guantes y mangas largas cerca de las placas calientes, y se utiliza equipo de levantamiento en lugar de fuerza muscular para las estructuras más pesadas. La prensa se aísla antes de manipular las placas, se libera la presión deliberadamente y se ventila el área durante el curado. Un breve registro escrito de cada empalme, con la etiqueta del cinturón, la fecha y quién lo realizó, convierte un historial impreciso en información útil para el planificador.
La documentación es fundamental para la seguridad, no un mero trámite burocrático. Un registro de empalme que indique la correa, la prensa, el operario y la fecha permite al planificador observar el comportamiento de una unión específica a lo largo del tiempo y al equipo aprender de su propia experiencia. Cuando una unión falla, ese registro suele ser clave para determinar el diagnóstico correcto.
| Un peligro que se encuentra comúnmente alrededor de un vulcanizador. | De dónde proviene durante el trabajo | Cómo lo controla una tripulación cuidadosa |
|---|---|---|
| Quemaduras por contacto con las superficies calientes de la placa y las barras de borde. | Las placas se mantienen a la temperatura de curado y permanecen calientes mucho después de que finaliza el ciclo. | Guantes aislantes, mangas largas y la clara costumbre de nunca tocar un plato para probarlo. |
| Puntos de pellizco y aplastamiento donde se cierra el marco | Las bolsas de aire y las abrazaderas presionan las placas entre sí con gran fuerza bajo potencia. | Mantenga las manos alejadas de la línea de unión, aísle la unidad y libere la presión antes de realizar el ajuste. |
| Humo y vapores de curado en un espacio confinado | El compuesto de caucho caliente libera vapor que se acumula en torres y túneles. | Haga circular el aire por el área de trabajo y mantenga una vigilancia siempre que el espacio esté cerrado. |
| Operación sin capacitación y ausencia de cualquier registro escrito de empalme. | Un equipo que nunca ha ajustado una prensa puede dañar la cinta transportadora y a sí mismo. | Limite el uso de la máquina a personal capacitado y registre cada empalme con su etiqueta de cinturón y fecha. |
12Comprar una máquina o comprar un servicio
La cuestión es la carga de trabajo, no si puedes permitirte el lujo de contratar a la prensa.
Toda planta que utiliza cintas transportadoras se plantea tarde o temprano si comprar una vulcanizadora o contratar un servicio. La clave está en la frecuencia con la que la planta necesita realizar empalmes, la urgencia de estos y si dispone de personal capacitado o puede retenerlo. Una mina que realiza empalmes de una cinta al mes suele justificar la compra de su propia prensa, ya que la máquina recupera su inversión solo con el tiempo de inactividad evitado. Una planta pequeña que realiza empalmes una vez cada dos o tres años se beneficia más al contratar a una empresa especializada que cuente con una prensa, un equipo y un método de trabajo.
Ser propietario de la máquina también implica ser propietario del resto del trabajo: compuesto, aislamiento, perfiles de borde, repuestos para las abrazaderas, un lugar para almacenarlo todo y la capacitación para usarlo correctamente. Estos costos son reales y fáciles de olvidar ante la ilusión de una prensa nueva. Un contrato de servicio los integra al trabajo y puede ser una mejor solución para una planta cuyo equipo de mantenimiento ya está sobrecargado con una docena de sistemas.
| A lo que se enfrenta una planta en esta posición | Tener una vulcanizadora tiene sentido cuando | Llamar a un servicio de vulcanización encaja mejor cuando |
|---|---|---|
| Con qué frecuencia el sitio une o repara las correas | La planta realiza empalmes o reparaciones de correas casi todos los meses y no puede esperar a un contratista. | Los empalmes son poco frecuentes y la máquina permanecería inactiva entre trabajos. |
| ¿Qué tan rápido tiene que volver a funcionar la línea? | El tiempo de inactividad es tan costoso que un equipo interno debe reparar la correa durante la noche. | Las paradas programadas se pueden planificar con antelación para que el equipo de servicio llegue a tiempo. |
| Habilidad, espacio y repuestos que el sitio puede mantener | Se dispone de operarios capacitados, almacenamiento y abrazaderas de repuesto, y se les presta el mantenimiento adecuado. | El equipo de mantenimiento ya está sobrecargado y nadie puede controlar la prensa. |
| Cómo se obtiene y se conserva el cinturón en sí | La planta dispone de su propio stock de correas y desea que el empalme se ajuste a sus propias especificaciones. | La correa llega de un cintas transportadoras al por mayor gama con el servicio incluido |
Existe una vía intermedia que muchos distribuidores y plantas más grandes toman. Compran a un distribuidor de cinta transportadoraMantenemos una prensa en el taller para trabajos rutinarios y reservamos un equipo especializado para los empalmes de alta tensión, que son los que conllevan mayor riesgo. Esta combinación permite realizar internamente las tareas cotidianas, dejando las más complejas a quienes las llevan a cabo semanalmente.
Cuando se encarga una prensa, los plazos de entrega son tan importantes como el precio. Una unidad portátil que debe importarse puede tardar semanas en llegar, y mientras tanto, la planta que la espera sigue contactando con un contratista. Comprar a través de un socio que tenga en stock la máquina, el compuesto y los repuestos reduce ese tiempo de espera y adelanta la primera fase de producción.
13Malentendidos que escuchamos cada mes
Algunas creencias que cuestan dinero de verdad
Un mito recurrente es que un vulcanizador derrite Los extremos de la correa se unen como si fueran una soldadura de plástico. Pero no es así. La prensa cura un compuesto de caucho fresco que une los extremos preparados mediante una reacción química, por lo que la preparación de la superficie y la elección del compuesto son tan importantes como la temperatura. En segundo lugar, una prensa más grande siempre produce una unión más resistente. El tamaño influye en el alcance de una correa ancha, no en la calidad; una prensa pequeña bien operada siempre supera a una grande mal operada.
Una tercera creencia es que un empalme vulcanizado es permanente y no requiere inspección. Las juntas son la parte más usada de cualquier cinta transportadora y deben revisarse y comprobarse como cualquier otro punto de desgaste. Finalmente, algunos equipos suponen que se puede acelerar el proceso de empalme aumentando la temperatura. Sin embargo, aplicar una temperatura superior al rango de diseño del compuesto puede quemar la capa exterior y dejar el centro sin curar, por lo que un ciclo más corto suele producir una junta más débil que la que se pretendía reparar.
Otro malentendido que merece ser mencionado es la creencia de que la correa debe retirarse del transportador para un empalme adecuado. En la práctica, la gran mayoría de las uniones en campo se realizan sobre la correa, en el bastidor, ya que es allí donde la correa ya se encuentra y donde se puede verificar su alineación con las poleas. Retirar la correa implica manipulación, bombeo y reenhebrado, y rara vez mejora la unión. La prensa fue diseñada para ser móvil precisamente por esa razón.

14Preguntas frecuentes
¿Qué es una vulcanizadora?
Una vulcanizadora es una máquina que cura el caucho mediante calor y presión. En las cintas transportadoras, casi siempre se trata de una prensa de empalme que une los extremos de dos cintas creando una unión tan resistente como la propia cinta, y en una fábrica de caucho, la misma palabra puede referirse a un horno de curado o a una prensa de moldeo.
¿Qué hace un vulcanizador?
Mantiene el caucho a una temperatura elevada y bajo presión durante un tiempo determinado para que el compuesto se reticule y forme un sólido elástico y resistente. En la fabricación de correas, esto significa unir dos extremos preparados con compuesto adhesivo nuevo para formar una sola pieza continua y resistente. La máquina no funde la correa; cura el caucho nuevo que une los extremos antiguos.
¿Qué hacen en un taller de vulcanización?
Un taller con prensa fija realiza trabajos que no se pueden hacer en la cinta transportadora, como fabricar correas a medida, construir correas sin fin y unir revestimientos o paneles aislantes. La prensa está nivelada, protegida y se mantiene a una temperatura adecuada, lo que permite al personal controlar el polvo, la temperatura y el curado con mucha mayor eficacia que en una torre de transferencia expuesta al viento. Muchos centros de trabajo mantienen una prensa fija para tareas rutinarias y envían equipos de campo con unidades portátiles para todo lo demás.
¿Es lo mismo una vulcanizadora que una prensa de vulcanización?
En el mantenimiento de correas, sí. Los equipos de campo usan indistintamente los términos vulcanizador, prensa de vulcanización y prensa de empalme para referirse a la misma máquina. La diferencia radica únicamente en la terminología, no en el hardware, por lo que un presupuesto que mencione una prensa de vulcanización y una solicitud que mencione una vulcanizadora suelen describir lo mismo.
¿Necesito un vulcanizador o un servicio de vulcanización?
Depende de la frecuencia con la que la planta empalme y de la rapidez con la que deba reiniciarse la línea. Una planta que empalma cintas transportadoras casi todos los meses y no puede esperar ayuda, generalmente justificará tener su propia prensa y personal capacitado. Una planta que empalma una vez cada pocos años se beneficia más al contratar el servicio y evitar los costos de compuesto, repuestos, almacenamiento y capacitación. empalme de la lista de verificación del comprador Enumera las preguntas que conviene resolver antes de elegir cualquiera de las dos opciones.
¿A qué temperatura se calienta una máquina vulcanizadora?
Las placas de empalme de correas suelen funcionar a temperaturas entre 140 °C y 160 °C, y los compuestos pesados o especiales pueden alcanzar entre 170 °C y 180 °C durante parte del ciclo. Lo que importa es la temperatura real que la correa experimenta en la unión, no el valor preestablecido en un dial; por eso, las prensas profesionales miden la temperatura directamente en la placa. El valor exacto depende de las especificaciones de cada correa.
¿Cuánto tiempo tarda la vulcanización?
No existe un tiempo de curado fijo. El tiempo de curado depende del grosor de la correa y del compuesto, y el enfriamiento requiere un tiempo de espera adicional antes de que la prensa pueda abrirse. Una correa de tela delgada se puede curar en menos de una hora de prensado, mientras que un empalme de cordón de acero grueso puede ocupar la prensa durante varias horas si se suman el calentamiento, el tiempo de espera y el enfriamiento.
¿Es posible vulcanizar una cinta transportadora in situ?
Sí, y esa es la forma habitual de hacerlo. Las prensas portátiles están diseñadas para transportarse hasta la cinta transportadora, ensamblarse sobre el empalme y alimentarse con una fuente de alimentación o un generador. En una cinta transportadora larga, el empalme in situ es la única opción práctica, ya que desmontar la cinta para unirla en otro lugar supondría un tiempo de inactividad mucho mayor que el de la propia prensa.
¿Siempre se necesita calor para unir una cinta transportadora?
No. Un sujetador mecánico puede unir dos extremos en menos de una hora con herramientas manuales, y un empalme en frío se cura con cemento químico a temperatura ambiente. Ambos son útiles, especialmente para emergencias y correas ligeras, pero ninguno iguala la resistencia ni la suavidad con la que se desliza sobre rascadores y faldones de una junta vulcanizada en caliente.
¿Cómo puedo garantizar la fiabilidad de un empalme terminado?
Trate la junta como un punto de desgaste e inspecciónela en una ruta regular. Una correa que está mal alineada o enterrada bajo el arrastre desgasta sus bordes de empalme más rápido que el resto de la correa, por lo que las comprobaciones de alineación y limpieza protegen la junta tanto como la cubierta. Nuestra guía para Seguimiento y alineación de la correa y nuestras notas sobre limpieza del lado de retorno Cubre los dos cheques que más importan.
15Productos relacionados que podrías necesitar
- cinta transportadora de caucho - Cintas transportadoras de carcasa EP y NN en grados de recubrimiento que se ajusten al material, la zona de carga y el programa de juntas descritos anteriormente.
- cinta transportadora de cable de acero - Las correas de alta tensión, donde un empalme vulcanizado soporta la mayor carga y merece el mayor cuidado.
- Cinta transportadora resistente al calor - para clinker, sinter y material caliente donde el compuesto de recubrimiento debe mantenerse en buen estado mucho después del curado del empalme.
- cinta transportadora en forma de chevrón - Cintas perfiladas para recorridos inclinados, que frecuentemente se unen en el lugar de trabajo con la misma prensa que ya posee el equipo.
- cinta transportadora industrial - El modelo EP1000 está diseñado para líneas de trituración y cribado, donde las cargas de impacto ponen a prueba tanto la correa como la junta.
- catálogo de productos - Toda la gama de productos en un solo lugar cuando una planta necesita adquirir correas, rodillos y correas de transmisión de forma conjunta.
16Artículos de blog relacionados
- Guía definitiva para el empalme de cintas transportadoras 2026: métodos, costes y consejos prácticos. - El artículo clave para elegir entre un empalme en caliente, un sujetador y una unión en frío.
- Proceso de vulcanización de cintas transportadoras - La secuencia paso a paso y la curva de temperatura que esta página conceptual deja para un artículo específico.
- Lista de verificación para compradores de empalmes de cintas transportadoras: 12 cosas que debe verificar antes de realizar su pedido. - Las preguntas que hay que resolver antes de contratar un equipo o comprar una imprenta.
- Vulcanización de transportadores de agregados - cómo se planifica en la práctica el trabajo de empalme en torno a las paradas de trituradoras y cribas.
- Cinta transportadora de caucho sin fin - cuando una correa se une formando un bucle continuo en lugar de empalmarse en el bastidor.
- Limpieza de la correa lateral de retorno - Por qué el arrastre de retorno acorta la vida útil de un empalme y cómo mantener limpio el hilo de retorno.
- Guía de seguimiento de cintas transportadoras EP - alineación, entrenamiento y la desalineación que, silenciosamente, separa las articulaciones.
- Métodos y programas de limpieza de cintas transportadoras, y cuándo no funcionan los raspadores. - Mantener la correa limpia para que los sujetadores y los bordes de empalme duren más.
- Cinta transportadora de caucho de alta resistencia para mejorar la eficiencia en la industria minera. - Las cintas transportadoras de alta carga, donde la resistencia del empalme determina el límite de funcionamiento.
- Guía definitiva de rodillos transportadores 2026: Tipos, materiales y capacidades de carga - los rodillos y poleas que mantienen una correa empalmada funcionando correctamente.
- Cinta transportadora de caucho con cable de acero: durabilidad y eficiencia en el manejo de materiales. - el tipo de correa que impone la mayor exigencia a una junta vulcanizada.
- Transportador de pared lateral flexible - cómo se unen las bandas laterales y por qué sus empalmes requieren especial atención.




