Una cinta transportadora de perfil en V rara vez se avería en un solo turno. Su fallo se produce por etapas que son fáciles de pasar por alto si solo se observa la cubierta superior desde la pasarela. Se abre una pequeña grieta en la base de una nervadura, la grieta se desplaza lateralmente bajo el siguiente conjunto de rodillos tensores y, seis semanas después, un equipo en una galería de clinker a 42 °C está sacando trozos de nervadura de una rampa de transferencia con un gancho. Hemos retirado cintas transportadoras perfiladas de servicio precisamente en ese punto innumerables veces, y en casi todos los casos, la evidencia de la avería había estado en la cinta durante meses. Nadie la midió.
Esta página se centra en el diagnóstico, no en la selección. Está dirigida a ingenieros de mantenimiento, planificadores de planta y compradores que ya utilizan cintas transportadoras de tipo chevron, de pared lateral o de bolsillo y ahora deben responder a una pregunta específica: ¿este daño requiere una reparación, un rediseño o una cinta nueva antes de que finalice el próximo periodo de parada programada? A continuación, encontrará los modos de fallo más frecuentes en canteras, cemento, carbón y terminales, las medidas que permiten distinguir un problema menor de una avería grave y las soluciones prácticas que realmente funcionan. Si aún se encuentra en la fase de compra, le recomendamos comenzar con nuestra sección de Tipos, grados y guía de selección de correas de distribución con diseño de espiga, porque la elección del patrón determina aproximadamente la mitad de los fallos descritos aquí.

01¿Por qué las correas perfiladas fallan de forma diferente a las correas planas?
En una correa plana, la carcasa realiza el trabajo y la cubierta simplemente la protege. Al vulcanizar nervaduras de caucho sobre esa misma carcasa, se crea una hilera de refuerzos que sobresalen entre 5 y 25 mm de la superficie, y cada uno de ellos actúa como concentrador de tensiones. La deformación en la unión entre una nervadura y la cubierta no es la misma que la deformación nominal en las capas de tejido. En la mayoría de los casos, la deformación local en la raíz de la nervadura es de dos a cuatro veces mayor que la deformación en la zona plana entre nervaduras, y esta relación es la que determina el patrón de fallo de una correa perfilada.
De ello se derivan tres consecuencias, que explican por qué la lista de verificación de inspección para una correa con dibujo en forma de chevrón o en el flanco no se parece en nada a la lista de verificación para una correa lisa. cinta transportadora de caucho del mismo ancho. Primero, la cubierta superior se desgasta de forma desigual: la abrasión se produce en los hombros de las nervaduras, no en la superficie plana entre ellas. Segundo, las cuchillas del limpiador, la goma de la falda e incluso los rodillos de retorno ahora golpean una superficie con un relieve de 20 mm, por lo que la interferencia mecánica se convierte en un modo de fallo en sí mismo. Tercero, el daño se concentra en zonas repetitivas alineadas con la polea y la geometría de carga, razón por la cual la misma posición de la correa vuelve a fallar después de una reparación que solo solucionó el síntoma.
Las correas de pared lateral añaden una segunda familia de juntas. Una pared lateral corrugada se adhiere a lo largo del borde de la correa, y la taco transversal se adhiere a través de la base, por lo que una correa de bolsillo o de elevador es realmente una estructura compuesta con cientos de metros de costura adherida que la rodea. Las fallas allí suelen ser fallas de costura, no fallas de la cubierta. Como fabricante de cintas transportadoras Construimos tanto la carcasa plana como la tapa perfilada, lo cual resulta útil para el diagnóstico: cuando la raíz de una costilla se desprende con goma limpia aún adherida a la base, la unión era buena y la carga la dañó. Cuando la costilla se desprende dejando una huella brillante y contaminada con polvo, la unión nunca fue correcta.
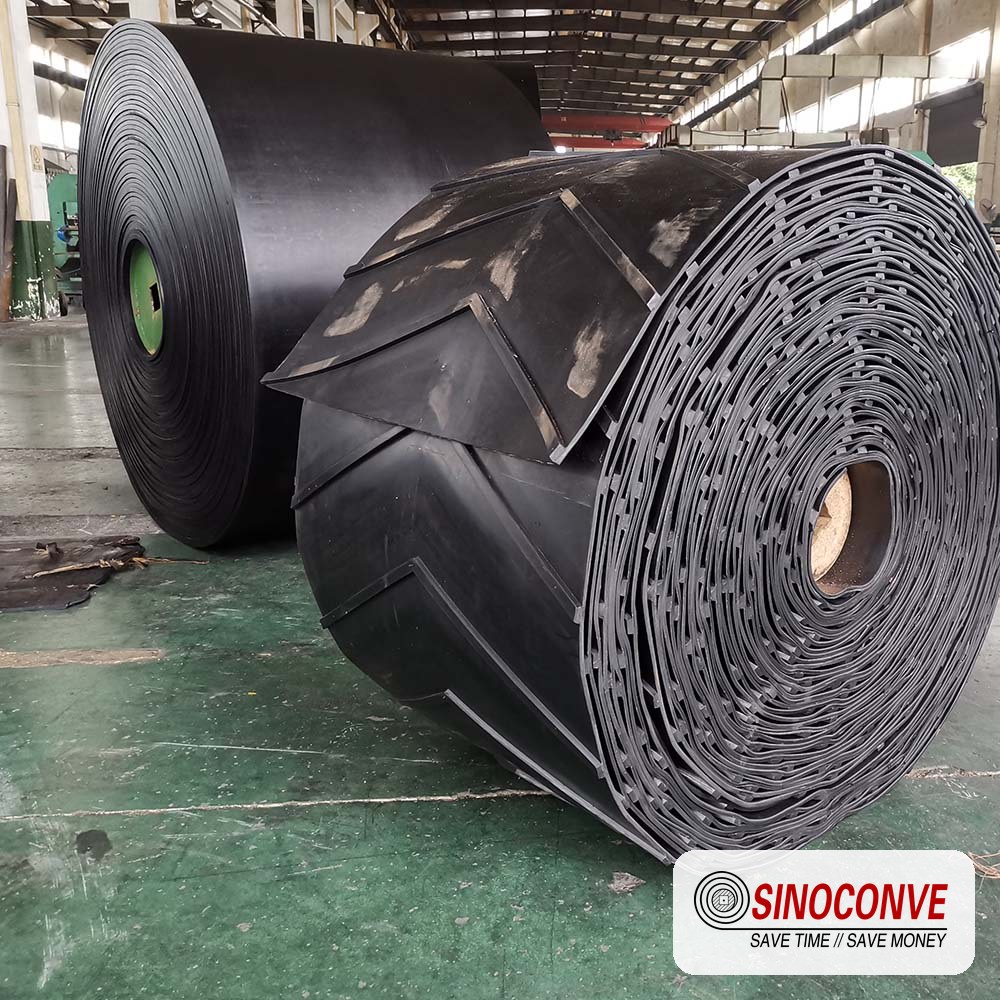
Una cinta transportadora moldeada con diseño de espiga antes de su puesta en servicio. Nótese que la trayectoria de la carga se encuentra en la raíz de la nervadura, no en la superficie.
Nota de campo de nuestros ingenieros: Uno de nuestros técnicos de servicio guarda en su chaqueta una regla de acero de 150 mm y un medidor de profundidad de 30 mm; nada más. Durante una visita de tres meses a una cantera de piedra caliza, recorrió 400 m de pendiente en un solo turno y detectó 11 posiciones de las nervaduras a partir de una única medición: pérdida de altura de la nervadura con respecto a la especificación original. Nueve de las once se encontraban en el tercio de carga de la cinta transportadora. Ese es el método: medir un solo parámetro, en el tercio correcto de la cinta, antes de que la falla tenga la oportunidad de convertirse en un problema de producción.
02Nuestra secuencia de diagnóstico de campo, paso a paso.
No empezamos por desmontar la correa. Empezamos observándola en funcionamiento, porque aproximadamente un tercio de las fallas descritas en este artículo solo dejan una pista visible mientras la correa está en movimiento: las puntas de las nervaduras rozando la placa base, una cuchilla rascadora levantando la correa del rodillo de retorno, un empalme que se rompe al pasar por la polea de cabeza. Si se detiene la línea primero, esa evidencia desaparece con la tensión.
Ejecútalo, luego detenlo, luego mapéalo.
Recorra la cinta transportadora a lo largo de ambos lados con la carga normal, si la planta lo permite. Escuche en el punto de carga. Luego, deténgase, bloquee la cinta y registre los daños por posición en lugar de por cantidad: borde izquierdo o derecho, lado de carga o de retorno y distancia desde la polea de cola en metros. Un mapa de fallas es mucho más útil que una lista de daños. Tres costillas desgarradas distribuidas en 200 m indican un problema de abrasión y patrón. Tres costillas desgarradas dentro de la misma ventana de 6 m indican un problema de carga o geometría de la polea, y cambiar el compuesto de recubrimiento no lo solucionará.
Lo que incluimos en el informe
Cada inspección finaliza con los mismos once números y juicios, de modo que un técnico seis meses después pueda comparar elementos similares. La altura de la nervadura se mide con respecto a la especificación original (5, 10, 15, 20 o 25 mm según el perfil) con un medidor de profundidad o una regla colocada sobre las nervaduras. El espesor de la cubierta se verifica en tres puntos por sección transversal: la corona, el hombro de la nervadura y la superficie plana entre las nervaduras. También se registra la dureza. Una cubierta de 55 a 65 Shore A es el rango de trabajo común para las correas de caucho perfiladas, y una lectura que ha aumentado 8 puntos desde la puesta en servicio indica que el compuesto se ha endurecido y ahora presenta riesgo de agrietamiento en lugar de riesgo de desgaste.
| Lo que medimos | Instrumento | Lectura típica saludable | Umbral de acción |
|---|---|---|---|
| Altura de la nervadura/chevron | Medidor de profundidad o regla | Dentro del 15% de la llamada original | Pérdida superior al 30%: vuelva a seleccionar el patrón. |
| Longitud de la fisura en la raíz de la costilla | Escala de grietas, graduación de 1 mm | Ninguna grieta de más de 5 mm | Por encima de 25 mm o a través de la canal |
| Grosor de la cubierta en el hombro de la costilla | medidor ultrasónico | 70% o más del valor nominal | Lo suficientemente delgada como para dejar al descubierto la capa de protección. |
| dureza de la cubierta | Durómetro Shore A | 55–65 Costa A | Aumento de 8 puntos o más desde su puesta en servicio. |
| Línea de unión de la base del muro lateral | Visual bajo luz rasante | Línea continua, sin sombra | Cualquier abertura visible o mancha de humedad |
| Espacio entre tacos | Cinta métrica sobre 10 pasos | Dentro de 3 mm del valor nominal (200/300/400 mm) | Paso estirado o agrupado en el empalme |
| Prueba de adhesión (muestra destructiva) | Prueba de despegue en una muestra cortada de 200 mm. | Valores de los bonos cercanos a la especificación original | Por debajo de aproximadamente la mitad del valor original. |
Hay dos aspectos importantes que destacar de esa tabla. La medición ultrasónica en una banda perfilada es compleja, ya que las nervaduras dispersan la señal del transductor. Por ello, medimos el espesor de la cubierta en las zonas planas y consideramos los hombros de las nervaduras como una evaluación visual realizada por un experto. Además, la prueba de adherencia requiere un trozo de banda de 200 mm, por lo que solo tomamos una muestra cuando ya se observa una delaminación. Se trata de una prueba de confirmación, no de una herramienta de inspección.
Si compras cinturones a través de un local distribuidor de cinta transportadoraSolicitar la altura original de la nervadura y la especificación de la cubierta por escrito en los documentos de entrega. Un diagnóstico sin una base de referencia es una mera conjetura, y hemos visto plantas reemplazar un perfil perfectamente funcional porque nadie recordaba si las nervaduras eran originalmente de 15 mm o 20 mm. Ya van dos veces que una planta reemplaza dos correas seguidas porque la documentación del proveedor anterior de correas de espiga se limitaba a la factura. También ayuda saber qué hace un técnico competente. proveedor de cintas transportadoras Debe entregarse con una correa perfilada: dibujo del perfil, dureza compuesta, grado de recubrimiento, método de empalme y altura de la nervadura de diseño. Cualquier fábrica de cintas transportadoras Quien no puede producir esos cuatro artículos para un pedido en forma de chevrón no es un buen socio a largo plazo para una línea de pendiente pronunciada.
03Modo de fallo 1: Desgarro de la costilla en la raíz.
Este es el clásico fallo en forma de chevrón, el que acaba con la línea de producción. La nervadura en sí suele estar intacta. Lo que se rompe es el filete que la une a la cubierta, y una vez que se corta ese filete, la nervadura se mantiene unida solo por la fricción superficial hasta que un rascador o el borde de la tolva la retira a máxima velocidad de la cinta transportadora.
Donde comienza la primera grieta
Observe la cara aguas arriba de una nervadura en el lado de carga, en el punto donde la goma se curva hacia la cubierta superior. Ese punto de tangencia es donde comienza la grieta en la mayoría de los casos, y comienza como una hendidura de 2 a 4 mm que solo se abre cuando la correa se dobla sobre una polea. Una correa en movimiento la oculta. Una correa detenida con tensión reducida también la oculta, por lo que revisamos con la correa tensada y, cuando sea posible, con la sección doblada abierta sobre la polea. Sondee con una galga delgada o un punzón. Si la hendidura es más profunda que 5 mm, marque la posición con pintura y fotografíela junto a una cinta métrica, para que en la siguiente inspección se pueda medir el crecimiento en lugar de discutir sobre si empeoró.
La línea de 25 mm y la regla de las tres nervaduras
No todas las raíces rotas requieren una correa nueva, y los equipos de mantenimiento suelen alternar entre reemplazarla demasiado pronto y demasiado tarde. Estos son los parámetros que utilizamos en obra, y se han mantenido vigentes durante suficientes campañas como para incluirlos en los procedimientos de inspección.
| Afección de la raíz de las costillas | Qué significa mecánicamente | Acción sobre el terreno | Intervalo típico |
|---|---|---|---|
| Fisura capilar, menor de 5 mm, una o dos costillas | Variedad de filete, sin participación de la canal. | Marcar, fotografiar, volver a inspeccionar | Cada 500 horas de funcionamiento |
| 5–25 mm, costillas aisladas, todavía unidas a lo largo de un lado | Fatiga localizada en la raíz | Reparación de filete vulcanizado en caliente o reemplazo de costilla | Preparar en 2 semanas |
| Más de 25 mm, o tres o más nervaduras dentro de una ventana de 1 m. | Sobrecarga a nivel de zona, no daño aleatorio. | Reemplazar una sección de correa de 2 a 3 m; encontrar la fuente de carga. | Próxima parada prevista |
| La grieta alcanza las capas de tela o la carcasa se abomba. | Integridad de la canal comprometida | Planificar el reemplazo completo de la correa con un estudio de empalmes. | En un plazo de 4 semanas, se realizó un seguimiento semanal. |
¿Por qué se produce el desgarro de la raíz?: los tres verdaderos impulsores.
El primer factor determinante es el diámetro de la polea. Una correa perfilada con nervaduras de 20 mm se comporta como una correa más gruesa en la polea, y una polea de cabeza o cola dimensionada para una correa plana doblará excesivamente las raíces de las nervaduras en cada revolución. Tras varios cientos de miles de ciclos de flexión, el filete falla exactamente donde lo indica el cálculo de fatiga. El segundo factor determinante es el recorrido de recogida: una recogida por gravedad que funciona cerca del final de su recorrido produce un recorrido de retorno flojo, lo que permite que la correa golpee y las nervaduras impacten contra los rodillos tensores. El tercer factor determinante es el que genera controversia: la velocidad excesiva de la correa a través de la zona de carga. Por encima de aproximadamente 3 m/s, la correa en zigzag comienza a lanzar material en el punto de carga en lugar de transportarlo, y el impacto de los grumos que rebotan cae directamente sobre las raíces de las nervaduras. En la mayoría de los casos, mantener una correa perfilada entre 1,0 y 3,5 m/s es el rango de funcionamiento práctico, y en el extremo superior se requiere especial atención al diseño de la tolva.
04Modo de fallo 2: Desgaste de los tacos y pérdida de altura de las costillas.
El desgaste gradual es el modo de fallo que nadie reporta, porque nada se rompe. La cinta simplemente deja de funcionar. El material fino que antes se desplazaba en una pendiente de 18° comienza a retroceder, los operarios añaden a una segunda persona para palear el montón de material devuelto y, finalmente, alguien se da cuenta de que la línea está funcionando al 60% de su capacidad de diseño. Mientras tanto, desde la pasarela, la cinta parece estar en buen estado.
La regla del 30 por ciento
Mida la altura de la nervadura en el tercio de carga de la correa, en tres puntos por cara de la nervadura, y compárela con la especificación original. Una vez que una nervadura ha perdido más del 30 % de su altura, el bolsillo de material que forma es demasiado poco profundo para sostener la carga en la pendiente, y la capacidad de agarre disminuye rápidamente. Una nervadura de 15 mm desgastada a 10 mm todavía parece robusta, pero solo sostiene dos tercios del volumen del bolsillo para el que fue especificada. Más allá de la pérdida del 50 %, dejamos de considerarlo desgaste y tratamos la correa como funcionalmente agotada, independientemente del espesor de la cubierta restante. Recuperar la cubierta superior mediante rectificado no es una opción en este caso: no se puede reconstruir una nervadura en el campo y esperar la misma adherencia que un perfil moldeado o vulcanizado en caliente.
Primero los hombros
El desgaste no se produce de manera uniforme. El hombro de la nervadura —la esquina delantera en el lado de carga— pierde de 2 a 3 mm por cada 1 mm que se pierde en la corona de la nervadura, porque esa esquina se encuentra con el flujo en el ángulo más pronunciado y sufre la abrasión primero. Un patrón que indique "hombros desgastados, coronas aún afiladas" es una señal de abrasión normal e indica la selección del compuesto. Un patrón de desgaste unilateral a lo largo de toda la banda es un problema de seguimiento, que es un modo de falla diferente y ningún compuesto lo evitará. Para trabajos en suelos con alto contenido de sílice y roca dura, generalmente pasamos a un grado de recubrimiento de mayor abrasión y, cuando el perfil lo permite, una nervadura ligeramente más baja con una base más ancha: el ancho adicional de la base distribuye el impacto y la nervadura más corta tiene menos brazo de palanca. Guía de selección de cubiertas resistentes a la abrasión para uso en canteras Cubre en detalle las opciones de calificación.
Dureza fuera de la banda de trabajo
La dureza de la cubierta se encuentra entre 55 y 65 Shore A, rango en el que se especifican la mayoría de las correas de caucho perfiladas, y este valor representa un compromiso, no un objetivo. Si se opta por una dureza menor, por ejemplo, 50 Shore A, el hombro de la nervadura se desgasta más rápidamente bajo rocas afiladas y angulares. Si se opta por una dureza mayor, de 70 Shore A o superior, la nervadura resiste bien la abrasión, pero comienza a agrietarse en el filete en climas fríos y con poleas de tamaño insuficiente. Si opera en un clima frío, consulte sobre compuestos flexibles a bajas temperaturas y verifique el comportamiento a bajas temperaturas con respecto a los datos de calor y envejecimiento tipo ASTM D573, en lugar de confiar en una lectura de durómetro a temperatura ambiente tomada en verano.
05Modo de fallo 3: Delaminación de la abrazadera a la cubierta
La delaminación es una falla de unión, y es el único modo de falla donde el historial de la correa importa menos que el registro de fabricación de la misma. Una correa perfilada se construye curando nervaduras de caucho sobre una cubierta terminada, y la calidad de esa interfaz se decide en la prensa, no en la cinta transportadora. Esta es precisamente la razón por la que insistimos en especificar por escrito el método de empalme y perfilado al comprar una cinta transportadora industrial En una aplicación específica, una nervadura moldeada vulcanizada en caliente y una nervadura adherida tienen un aspecto idéntico en una fotografía de almacén.
Pérdida de bonos de fábrica frente al envejecimiento en campo
Los dos se ven similares en una fotografía y no se parecen en nada al tacto. La falla de la unión de fabricación muestra una nervadura que se desprende con una huella brillante y de baja fricción en la base, polvo o talco atrapado en la interfaz, y daños distribuidos a lo largo de toda la longitud de la cinta, incluidas las secciones que nunca estuvieron en contacto con material caliente. El envejecimiento por calor en campo muestra lo opuesto: la unión se mantiene donde la cinta funciona fría y se suelta solo en la zona caliente, generalmente en el lado de transporte a pocos metros de una descarga de clínker o sinter caliente, y el caucho de la base expuesto está duro y ligeramente agrietado. La clave está en la distribución. Muestre cuatro puntos, uno en el extremo frío de la línea, y compare.
Los números de peeling que vale la pena solicitar
La adhesión entre una nervadura moldeada y la cubierta suele estar entre 7 y 12 N/mm, dependiendo del compuesto y la construcción. Un valor inferior a la mitad de la especificación original indica un problema estructural, no estético. Consulte el valor con su proveedor al realizar el pedido. Si ya está en servicio sin una referencia, corte una muestra de 200 mm de una sección fría e intacta de la correa, manténgala limpia y haga analizar ambas interfaces: la unión entre la cubierta y la carcasa, y la unión entre la nervadura y la cubierta. Si la interfaz de la nervadura es significativamente más débil que la de la carcasa, el perfil fue el punto débil desde el principio. Esta es una cuestión de producción que debe resolver su proveedor de correas, no algo que se pueda solucionar con un parche, y es una pregunta que cualquier proveedor de correas con perfil en V debería poder responder basándose en los registros de prensa, no de memoria.
La solución y cuándo no molestarse
Las pequeñas zonas delaminadas —una esquina de la nervadura levantada entre 100 y 200 mm— se pueden recortar hasta llegar a la goma sana, limpiar, imprimar y volver a curar con un parche de reparación en caliente, que se mantiene bien si la unión circundante está en buen estado. Los desprendimientos más grandes que abarcan varias nervaduras consecutivas casi nunca se mantienen reparados, porque la falla sigue la línea de empalme alrededor de la correa y la reparación simplemente reubica la punta de la grieta. Cuando vemos más de cinco nervaduras consecutivas levantadas, dejamos de parchear y empezamos a especificar, y en ese momento vale la pena reexaminar si la correa era un perfil vulcanizado en caliente o un accesorio adherido; la respuesta suele determinar si se vuelve a comprar al mismo proveedor.
06Modo de fallo 4: Seguimiento erróneo y masticación unilateral de las costillas
La mala alineación rara vez es la enfermedad. Es el factor multiplicador que convierte un pequeño problema en otro lugar en costillas dañadas. Una correa perfilada tiene una razón estructural para desviarse que una correa plana no tiene: las costillas y los flancos cambian la sección transversal efectiva a lo largo de la correa, y cualquier asimetría transversal en el perfil tira de la correa lateralmente mientras se desplaza. Si se utiliza una correa de espiga con un empalme que está 3 mm fuera de escuadra, se encontrará que el borde exterior de cada costilla está desgastado como un lápiz en un sacapuntas.
Lectura de la franja de desgaste
Frote el borde de la correa con una mano enguantada y observe dónde está pulida la cubierta. Una franja de 10 a 15 mm de ancho a lo largo de un borde, con la cubierta desgastada al mismo intervalo repetitivo que el paso de la nervadura, significa que la correa está rozando la estructura, generalmente un rodillo tensor desalineado, un larguero doblado o una tabla de faldón que se ha caído. Un patrón de mordiscos que comienza y termina, siempre en los mismos 20 m de la línea, apunta a la estructura en lugar de a la correa, y la respuesta correcta es alinear los rodillos tensores con láser y volver a calzar la goma de la falda en lugar de comprar algo nuevo. Hemos visto una planta reemplazar una correa perfilada de $4,000 tres veces en una línea donde el problema real era una polea de cola desalineada 12 mm con la polea de cabeza. Ninguna correa sobrevive a eso.
El daño unilateral en las costillas también tiene una segunda causa insidiosa en líneas inclinadas: el flujo del material. Si la tolva descarga 300 mm fuera de la línea central de la cinta —fácil de hacer cuando se reemplaza un revestimiento de desgaste y no se revisa el estrangulador— la carga se asienta en un lado, ese lado corre más bajo debajo de los rodillos tensores y se produce una desviación permanente en la trayectoria, además de abrasión unilateral en las costillas. Ambos síntomas, una sola causa. Repare primero la tolva y luego revise el tren de rodaje. Nuestra comparación de Correas perfiladas frente a correas planas y cómo se comporta cada una en una línea Analiza las diferencias estructurales que provocan la desalineación, y vale la pena leerlo antes de decidir que el problema reside en el perfil en sí.
Nota de campo de nuestros ingenieros: Un depósito de carbón nos pidió presupuesto para una nueva cinta transportadora de chevrón porque la vieja se estaba desgastando en el lado derecho. En lugar de dar un presupuesto, tomamos medidas. La banda de desgaste se detenía a los 62 m y volvía a empezar a los 84 m, justo en la longitud de un soporte de pasarela que se había soldado durante una modificación. El problema no era la cinta; una placa de refuerzo se encontraba a 8 mm del borde de la cinta y rozaba los hombros de la nervadura dos veces por pasada. Coste total de la reparación: un disco de corte y una mañana de sábado. Nueve meses después, seguimos suministrando la cinta, pero para una pendiente diferente y por la razón correcta.
07Modo de fallo 5: Acumulación de residuos, residuos en el lado de retorno e interferencia del limpiador.
Aquí está el modo de falla que sorprende a los compradores, porque el daño a la cinta es causado por el equipo diseñado para protegerla. En una cinta plana, una cuchilla rascadora se desliza sobre una superficie lisa de goma. En una cinta con patrón de espiga, la misma cuchilla se encuentra con una hilera de nervaduras de 15 mm que se desplazan a 2,5 m/s, y la cuchilla hace una de tres cosas dependiendo de cómo esté ajustada. Si está ajustada demasiado floja, pasa por encima de las nervaduras y deja residuos que compactan el lado de retorno. Si está ajustada demasiado pesada, se clava y arranca las nervaduras desde la raíz. Ajustada con el alivio adecuado y un soporte lo suficientemente rígido, cumple su función, pero solo para el patrón y la pendiente para los que fue ajustada.
Por qué una cuchilla estándar arranca bloques
Un rascador primario con punta de tungsteno está diseñado para mantener un ángulo constante entre la hoja y la correa con una carga controlada en la punta, generalmente de unas pocas decenas de newtons por segmento de hoja. Al encontrar una nervadura, la interferencia efectiva aumenta bruscamente a lo largo de toda la altura de la nervadura, lo que constituye una carga escalonada en lugar de una rampa. El caucho absorbe esta carga durante un tiempo; luego, el soporte se fatiga, la punta de la hoja se introduce en la correa y la hoja comienza a mecanizar los hombros de la nervadura. El daño se ve como un corte limpio y uniforme a través de nervadura tras nervadura a lo largo de toda la correa, a diferencia del daño por impacto, que es localizado. Si sus rascadores están cortando las nervaduras de manera uniforme, la solución es un diseño más limpio, no el reemplazo de la correa.
Acumulación en el lado de retorno y cuánto cuesta
El arrastre de material en una cinta perfilada es peor que en una cinta plana por una simple razón geométrica: el espacio entre dos nervaduras retiene material que nunca se raspa. En una cinta de 1200 mm de ancho que funciona a 900 t/h con una capa residual de 6 mm, eso representa una cantidad sorprendente de finos que regresan a la polea de cola en cada turno, compactando el hilo de retorno, desgastando el revestimiento de la polea y, finalmente, ensuciando el sistema de recogida. Lo medimos en lugar de estimarlo: barremos un tramo de 1 m de cinta de retorno con un cepillo y pesamos el material. Cualquier cantidad superior a aproximadamente 1 kg por metro de cinta justifica una revisión de limpieza. Las soluciones comunes en cintas perfiladas incluyen un cepillo rotatorio en el hilo de retorno, un arado de retorno delante de la polea de cola y, para trabajos con materiales pegajosos, trasladar la función de limpieza principal a una posición secundaria con un alivio más amplio en la cuchilla. Las terminales de carga a granel tienen su propia versión de este problema, y nuestro artículo sobre Transferencia pronunciada, vertido y selección de cintas transportadoras en terminales de graneles Lo lleva aún más lejos para tareas de carga de barcos.
La velocidad de la correa impulsa el arrastre
El arrastre de material no aumenta linealmente con la velocidad. Duplicar la velocidad de la cinta transportadora duplica aproximadamente la masa que se desprende de la cinta en la cabeza, pero también reduce el tiempo de permanencia disponible para cualquier rascador y aumenta la turbulencia en la tolva. En cintas perfiladas con velocidades superiores a unos 2,5 m/s, comenzamos a ver que el arrastre de material se convierte en un problema estructural en lugar de uno de mantenimiento. Si su línea fue diseñada para 1,6 m/s y el equipo de proceso la ha aumentado silenciosamente a 3,0 m/s para aumentar el tonelaje, el daño en las nervaduras y el derrame debajo de la polea de cabeza probablemente sean la misma historia. cintas transportadoras al por mayor Un programa diseñado para una velocidad estándar no justifica que este siga funcionando a alta velocidad; la correa perfilada tiene un área de trabajo más estrecha que la correa plana a la que sustituyó.
08Modo de fallo 6: Agrietamiento de la ondulación de la pared lateral en la base.
Las correas con paredes laterales corrugadas fallan de una manera casi imperceptible hasta que el daño se vuelve costoso. La base corrugada, donde el fuelle de goma se adhiere al borde de la correa base, experimenta un ciclo completo de compresión y extensión cada vez que la correa envuelve una polea: la corrugación se cierra en el interior de la curva y se abre en el exterior. Si se utiliza una correa con paredes laterales de 120 mm a 2 m/s sobre una polea de 500 mm, esa base se flexiona cientos de miles de veces al mes. La fatiga del caucho no es un misterio; es una cuestión de lógica.
Cómo se ve la grieta y qué no es.
Se busca una línea oscura o una pequeña fisura paralela a la correa a lo largo de la base de una o más ondulaciones, generalmente comenzando donde una ondulación se une a la base en el lado de carga. A menudo se confunde con una marca de un perno suelto. La prueba es simple: flexione la ondulación con la mano y observe si la línea se abre y se cierra. Una marca de corte mantiene el mismo ancho. Si la línea se abre, es una grieta por fatiga y está profundamente adherida. Si no se trata, eventualmente se comunica con el interior de la costura, y una vez que las partículas de material entran en esa grieta, la línea de unión falla progresivamente a lo largo de la correa. Las alturas de pared lateral de 40, 60, 80 y 120 mm son las indicaciones comunes, y cuanto más alta sea la pared, mayor será el momento flector en esa base; por lo tanto, una pared de 120 mm en una polea de tamaño insuficiente es un error de diseño, no mala suerte.
Otros dos factores determinan la rapidez con la que esto sucede. La temperatura importa: una pared que está bien a 25 °C de temperatura ambiente puede volverse quebradiza y agrietarse en una semana si la planta está utilizando material frío o permanece bajo cero por la noche, razón por la cual recomendamos un compuesto flexible en frío para paredes en esas condiciones. Y la cuestión de atornillado versus vulcanizado importa: una pared corrugada vulcanizada en caliente es continua, mientras que una pared atornillada mecánicamente tiene una línea de orificios para sujetadores listos para comenzar a agrietarse. Para la mayoría de los trabajos en pendientes pronunciadas, construimos paredes vulcanizadas a la base, y nuestra descripción general de Cinta transportadora de pared lateral corrugada para pendientes muy pronunciadas. explica dónde radica el problema de esa elección. Para obtener información de fondo sobre la geometría en sí, Construcción de la cinta de la pared lateral para el transporte inclinado es una lectura complementaria útil, y el argumento a favor de las paredes sobre las pendientes largas cuando el espacio del piso es reducido se expone en Transporte en pendiente pronunciada con una pequeña superficie ocupada por el terreno..
Instalación con ángulo pronunciado. La altura de la pared lateral y el diámetro de la polea deben elegirse conjuntamente; una pared alta sobre una polea pequeña constituye un banco de pruebas de fatiga.
La prevención es una decisión de poleas y geometría.
Si está especificando, mantenga la altura de la pared lateral dentro de lo que el diámetro de la polea puede soportar y confirme la transición a la pendiente en lugar de asumir que el proveedor conoce su diseño. Si ya está en funcionamiento y ve las primeras grietas en la base, la solución intermedia es una tira de reparación adherida en frío a lo largo de la base de las ondulaciones afectadas, lo que gana meses en lugar de años. También somos un fabricante de correas trapezoidales y utilizamos la misma capacidad de composición y prensado de caucho para las correas de transmisión, razón por la cual insistimos tanto en la elección del compuesto en aplicaciones de clima frío: la diferencia entre un flanco que resiste un invierno y uno que se agrieta a menudo radica simplemente en el compuesto que eligió la fábrica.
09Modo de fallo 7: Fallo del sello de la taco transversal y desprendimiento de la pared lateral.
En un Cinta transportadora con tacos diseñada para la manipulación de materiales a granel., la grapa transversal y las dos paredes laterales forman una caja de tres lados, que es lo que hace que una cinta transportadora de bolsillo Capaz de elevar material en ángulos que una cinta acanalada solo puede soñar. Esa caja es tan buena como sus esquinas. La unión donde el taco se encuentra con cada pared lateral es una junta en T adherida, y es el punto más probable de toda la cinta por donde el material puede introducirse a la fuerza.
Cómo entra el material y por qué nunca sale.
La secuencia de falla es predecible. Un material fino y húmedo —torta de filtración, arena lavada, mineral arcilloso— se compacta en la esquina durante la carga. En cada pasada alrededor de la polea principal, el hueco se vacía y el material compactado queda como una película delgada comprimida. Debido a que la correa se flexiona en la polea, la película se introduce de 5 a 10 mm en la junta como una cuña. A partir de ese punto, la junta se abre un poco cada semana, entra más material y, finalmente, la esquina falla hacia afuera. cinta transportadora de bolsillo En esta condición, generalmente se observa que las paredes laterales se curvan hacia afuera en la parte superior; la pared no es lo suficientemente resistente para soportar la presión interna que genera el material atrapado. La curvatura hacia afuera es el síntoma. La rotura de la junta es la causa. No enderece la pared; abra la junta y límpiela.
| Observación en la esquina | Mecanismo probable | respuesta práctica sobre el terreno |
|---|---|---|
| Relleno de humedad en la esquina, junta intacta | Características del material, no un defecto. | Agregue un sistema de lavado o cambie la carga para que el bolsillo se limpie solo. |
| La articulación se abre bajo presión manual, finos en el interior | Incumplimiento de fianza, en curso | Recorta, limpia y sella con adhesivo caliente la esquina antes de la próxima campaña. |
| El flanco se curvaba hacia afuera en el borde superior. | Presión interna debida al material atrapado | Reparar la junta y luego revisar la inclinación de la grapa y la altura de la pared. |
| La taco se levantó por completo a lo ancho. | Fallo de la unión entre la taco y la base más sobrecarga | Reemplazo selectivo, luego vuelva a comprobar el volumen del bolsillo en relación con el tonelaje. |
La inclinación de los tacos es la variable que la mayoría de la gente ignora, y no debería. Los agujeros con una inclinación de 200, 300 y 400 mm tienen volúmenes muy diferentes y ejercen una carga muy distinta sobre la articulación. Una inclinación de 200 mm sobre un material adherente da como resultado un agujero poco profundo que se compacta más rápido. Una inclinación mayor, con una pared correspondientemente más alta, suele limpiarse mejor por sí sola, lo cual resulta contraintuitivo hasta que se observa una bajada.
10Modo de fallo 8: Impacto en la sección de carga y rotura de grapas transversales.
Las tacos rotos casi siempre representan un problema de carga al usar un traje con forma de cinturón. El taco transversal es el elemento más rígido de un cinturón lateral o de bolsillo, y soporta toda la fuerza de un bulto que cae antes de que la base del cinturón tenga la oportunidad de deformarse. Si el conducto deja caer material desde 2 m de altura sobre un cinturón con una separación entre tacos de 400 mm, cada bulto grande es esencialmente un golpe de martillo aplicado en un punto, y los tacos se rompen en la unión con la base en lugar de doblarse.
Por qué una correa de pared lateral debe tener una sección de carga graduada
Este es el error de especificación más común que vemos en las modernizaciones, donde alguien reemplaza una cinta plana o una cinta de espiga con una cinta de pared lateral en la misma estructura. Una cinta plana puede cargarse con un faldón relativamente corto y una zona de impacto generosa; un faldón atornillado con una holgura de 40 mm simplemente enganchará una pared lateral de 120 mm o una grapa de 60 mm al pasar y destruirá la cinta o la tolva. La sección de carga de una cinta de pared lateral debe estar graduada: las paredes deben tener holgura en la entrada, la goma del faldón debe elevarse por encima de la altura de la pared y el material debe introducirse en la dirección de desplazamiento en lugar de dejarse caer verticalmente a través de la línea de bolsillo. Cuando la gente pregunta por qué una cinta de pared lateral cuesta más de instalar que la cinta que reemplaza, esta es la razón. La cinta no es la parte cara. La geometría de carga sí lo es.
Números de impacto con los que trabajamos
Dos cifras hacen la mayor parte del trabajo. Primero, la altura de caída libre en el punto de carga: mantenga la caída desde el borde de la tolva hasta la superficie de la cinta tan corta como lo permita la geometría de la tolva, y en la mayoría de los casos diseñe para que sea muy inferior a 1,5 m, con rodillos de impacto debajo de la zona de carga con un paso de 300 a 400 mm en lugar del espaciamiento de soporte estándar de 1000 a 1200 mm. Segundo, el tamaño del bulto en relación con el paso de la grapa: un tamaño superior nominal de bulto de 150 mm con un paso de grapa de 300 mm proporciona una relación razonable, mientras que el mismo bulto con un paso de 200 mm significa que los bultos están uniendo dos grapas y cargando las juntas por cizallamiento. En un cinta transportadora del elevador Al levantar rocas afiladas y pesadas, la zona de impacto es donde la cinta mostrará primero deterioro, y vale la pena construir esa zona con una cubierta más gruesa y un soporte de impacto más cercano, incluso si el resto de la línea es estándar. El mismo principio rige el uso de canteras y agregados en general, y nuestras notas sobre cintas laterales en la manipulación de canteras y materiales a granel entrar en los detalles del conducto. El conocimiento compuesto también se transfiere entre familias de productos: hemos sido un fabricante de correas de transmisión Desde que fabricamos cintas transportadoras pesadas, algunos de los compuestos resistentes a los impactos que ahora utilizamos en cintas perfiladas surgieron del trabajo con cintas de transmisión en el mismo laboratorio.
Reparación en campo de tacos rotos
Una cornamusa rota en una junta se puede quitar, limpiar la junta hasta dejar la goma en buen estado y pegar una cornamusa de repuesto en caliente. Esto funciona cuando las roturas están aisladas y cada una está a 100 m de la anterior. Cuando una cinta transportadora del elevador Llega con 20 tacos rotos en los primeros 30 metros, el punto de carga descarga el material a una velocidad y ángulo para los que la cinta no fue dimensionada, y la respuesta honesta es que la cinta está bien y la tolva está defectuosa. Hemos cotizado cintas de repuesto en esa situación y luego hemos convencido al cliente de que primero repare la tolva; la segunda cinta duró cuatro años.
11Modo de fallo 9: Correas en forma de chevrón en curvas convexas y cóncavas
Las cintas perfiladas no toleran bien las curvas, y la mayoría de las fallas durante los primeros tres meses en una nueva pendiente se deben a una curva vertical trazada en el plano sin tener en cuenta el perfil. En una curva vertical convexa —la cresta donde una línea pasa de una pendiente a una horizontal— la superficie superior de la cinta está sometida a tensión, por lo que las nervaduras se separan en su base. En una curva cóncava ocurre lo contrario: el perfil se comprime, las nervaduras chocan entre sí y la cubierta entre las nervaduras se comprime mientras los bordes se levantan. Ambos casos ejercen una tensión adicional sobre el perfil que los cálculos de diseño de cintas planas no contemplan.
El estrés adicional, en términos prácticos.
En una curva convexa, una nervadura que pasa por la cresta se ve obligada momentáneamente a cubrir la curva en lugar de seguir una trayectoria plana, y la tensión en la raíz aumenta con la relación entre la altura de la nervadura y el radio de la curva. Una nervadura de 20 mm sobre un radio convexo de 25 m es aceptable. La misma nervadura sobre una curva de 6 m mostrará grietas en la raíz en pocas semanas, especialmente si la cinta también se somete a una velocidad de 3 m/s. En la práctica, esto significa que a menudo es necesario aumentar el radio de la cresta cuando una línea pasa de una cinta plana a una cinta perfilada, y si no se puede aumentar, hay que reducir la altura del perfil o disminuir la velocidad de la línea. Ambas son soluciones válidas en campo. Ignorar la curva y cambiar el compuesto de caucho no lo es.
¿Es necesario que las ondulaciones sean más altas?
Normalmente no, y aquí es donde se gasta mucho dinero en vano. Cuando una cinta transportadora de pared lateral tiene un rendimiento inferior al esperado en una sección curva, el instinto es especificar una pared más alta para evitar que el material se desborde. Esto empeora el momento flector de la base y suele acelerar el agrietamiento de la base ondulada. Lo mejor es comprobar la geometría de transición y la disposición de los rodillos tensores a lo largo de la curva, y solo entonces cambiar la altura de la pared. Cuando la obra realmente necesita más capacidad con la misma inclinación, las opciones honestas son una cinta transportadora más ancha o una más lenta, no una pared más alta. Si se está sopesando la altura de la pared frente al ángulo de inclinación, las compensaciones en una cinta transportadora inclinada y su comportamiento antideslizante Se exponen con mayor detalle, incluyendo cuándo un cinturón acanalado es una mejor opción que uno liso.
12Modo de fallo 10: Desajuste de patrón: V abierta, V cerrada, forma de U o pared lateral.
La mitad de los supuestos fallos que nos piden investigar no son fallos en absoluto. Se trata de una cinta transportadora que funciona exactamente como fue diseñada, en una tarea para la que nunca fue diseñada. Un patrón que se adhiere perfectamente al granito triturado seco se compactará y se deslizará sobre finos húmedos con arcilla en el mismo ángulo, y ningún mantenimiento lo cambiará. La cinta no está desgastada. Está defectuosa.
El perfil Open-V (también llamado V rota o escalonada) es el perfil de uso general. Sus nervaduras independientes drenan el agua y eliminan el material pegajoso de manera razonable, por lo que predomina en aplicaciones exteriores con agregados, arena y grava, donde el material puede estar húmedo un día y polvoriento al siguiente. El perfil Closed-V, donde el chevron se extiende como una V continua e ininterrumpida a lo largo de la banda, se agarra con más fuerza y es la mejor opción cuando el material está seco y fluye libremente y el ángulo es pronunciado; su debilidad es que atrapa la humedad y las partículas finas en la cavidad cerrada y puede transportar agua cuesta arriba como una película delgada. Los perfiles en forma de U y de cavidad completa agregan una copa más profunda, y en ese punto se está acercando al comportamiento de pared lateral sin pared. Las señales de falla difieren según el patrón, y esa señal suele ser la delatora.
| Patrón | En las mejores condiciones del material | Firma de fallo característica | Inclinación máxima habitual |
|---|---|---|---|
| Open-V | Mezclado, ocasionalmente húmedo, de flujo libre. | Incluso abrasión en los hombros; retroceso en días lluviosos. | 18–22° en la mayoría de los casos |
| V cerrada | Seco, uniforme, de flujo libre | Agua y partículas finas atrapadas en el bolsillo; puntas de las costillas desgastadas | 25–30° normalmente |
| Bolsillo en forma de U o bolsillo completo | De seco a ligeramente húmedo, necesita un bolsillo profundo. | Desplazamiento del bolsillo; fallo de la unión entre la cala y la base | 25–30° normalmente |
| Pared lateral con tacos | Cualquiera, incluyendo húmedo y pegajoso, cuando esté contenido | Grietas en la base ondulada; roturas en las juntas de las esquinas; desenrollado | Hasta 90° para elevaciones verticales |
Dos o tres de estos grados pueden estar almacenados como "la misma correa de chevrón", razón por la cual una comparación parada por parada de una correa defectuosa con una que funcione en la siguiente línea suele ser el diagnóstico más rápido que existe. Si tiene una flota mixta de varias fuentes, y una planta que ha comprado a través de un proveedor local proveedor de cinturones de espiga Durante años, a menudo se hace: etiquete el stock por perfil y guarde el dibujo con él. Una correa en V abierta instalada donde se pretendía una en V cerrada tendrá un rendimiento muy inferior a cualquier valor superior a 20°, y el equipo de mantenimiento pasará meses buscando un problema de desgaste fantasma. Si está especificando un reemplazo para un servicio de gran volumen intenso, nuestras notas sobre Correas en forma de chevrón en aplicaciones de manipulación de materiales a granel en pendientes pronunciadas. Cubren las combinaciones de patrones y grados que citamos con mayor frecuencia.
13Modo de fallo 11: Inclinación, altura y velocidad de la correa de los tacos incorrectas
Incluso con el patrón correcto, los números pueden ser erróneos, y los errores en este punto provocan el tipo de fallo más lento y confuso: una correa que funciona aceptablemente durante dos años y luego deja de funcionar sin mostrar ningún daño. Las tres variables interactúan, así que deben tratarse en conjunto.
Toque contra el tamaño del bulto
El paso de las nervaduras y los tacos debe ser mayor que el tamaño máximo de grumo que se espera en el punto de carga, de lo contrario, los grumos se acumulan entre los perfiles y retroceden o se atascan. Los pasos típicos son 200 mm para material fino y friable, 300 mm para agregados generales y 400 mm cuando el tamaño máximo es de 150 mm o más. Un paso de 200 mm en una aplicación primaria de roca triturada es una combinación inapropiada común y costosa: los huecos del perfil se llenan instantáneamente, la cinta se comporta como una cinta lisa con una superficie rugosa y el operador informa que "la cinta de chevrón no se agarra". Mida el tamaño máximo y luego seleccione el paso.
Altura contra la pendiente
La altura del perfil determina la cantidad de material que la nervadura puede contener. Una nervadura de 5 mm en un producto fino a 12° es suficiente; una nervadura de 25 mm en roca húmeda de 80 mm a 30° aún puede verse superada si la cavidad es demasiado poco profunda en relación con la profundidad de la carga. El rango de trabajo que vemos con mayor frecuencia se ve así.
| Tipo de correa | Altura típica del perfil | Inclinación práctica | Banda de velocidad de correa práctica |
|---|---|---|---|
| Chevron en V abierta | 10–20 mm | 18–22° | 1,0–2,5 m/s |
| Chevron en V cerrada | 15–25 mm | 25–30° | 1,0–2,5 m/s |
| Cinturón lateral, base + tacos | pared de 40–120 mm | De 30 a 60°, hasta 90° verticalmente | 1,0–2,5 m/s |
| Tipo de ascensor de bolsillo profundo | Pared de 60–120 mm, paso de 300–400 mm | Vertical y casi vertical | 1,0–2,0 m/s en la mayoría de los casos |
La columna de velocidad es la que se suele ignorar. Una cinta acanalada o con paredes es una cinta con obstrucciones en su superficie, y cada obstrucción tiene una velocidad a la que deja de ser útil. En términos generales, las cintas perfiladas funcionan mejor entre 1,0 y 3,5 m/s, y la mitad superior de ese rango corresponde a instalaciones limpias, secas y bien diseñadas con tolvas amplias. Si se empuja una cinta de espiga a más de 2,5 m/s sobre un material húmedo, se observará que la carga se desplaza hacia un lado de la cinta incluso cuando el tren de rodaje está recto, porque las nervaduras desvían el material lateralmente en lugar de transportarlo. A partir de 3 m/s, las raíces de las nervaduras soportan una carga de impacto repetida, y la falla vuelve al Modo 1. Para cintas transportadoras específicamente para el transporte en pendientes pronunciadas, una velocidad menor casi siempre es mejor: una cinta de 1,5 m/s a 25° mueve el mismo tonelaje que una cinta de 3,0 m/s a 18° en una estructura más estrecha, y lo hace con una fracción del daño al perfil. Si se está adaptando una línea a una cinta transportadora para el transporte en pendientes pronunciadas, plantéese la pregunta al revés: ¿cuál es la velocidad mínima que cumple con el objetivo de tonelaje, en lugar de la velocidad máxima del sistema de accionamiento actual? Una cinta para transporte inclinado que funcione un 40 % más lento generalmente durará mucho más que la alternativa más rápida, siempre que la pendiente se encuentre dentro del rango mencionado anteriormente.
14Del diagnóstico a la reparación: Las adaptaciones que especificamos con mayor frecuencia
El diagnóstico solo merece la pena si cambia lo que haces. Cuatro soluciones representan la gran mayoría de las fallas de correas perfiladas que atendemos, y solo una de ellas implica comprar una correa nueva.
modernización de limpiador
Si las nervaduras se mecanizan de manera uniforme, reemplace el rascador primario por uno que tolere la deformación. Los limpiadores de cepillo rotatorio funcionan bien en cintas perfiladas porque el cepillo se adapta a las nervaduras, y un rascador secundario montado más abajo en la cinta de retorno con un resorte o alivio neumático eliminará la mayor parte de las partículas finas sin llegar a chocar con una nervadura en su máxima interferencia. Calcule un día completo de producción: la posición del limpiador, la carga de la punta y la deformación de la cuchilla deben ajustarse con la cinta en funcionamiento, y un rascador configurado en una cinta estacionaria estará mal ajustado en el momento en que se cargue.
Reconstrucción de la sección de carga
Esta es la solución con el mejor retorno, pero también la más problemática, ya que requiere inversión de capital y detiene la producción. Se debe reducir la altura de caída, alinear la pendiente de la tolva con la dirección de la cinta, colocar rodillos de impacto con un paso de 300–400 mm en la zona de carga, elevar la goma del faldón por encima de la altura del perfil y añadir un estrangulador que dirija el material hacia el eje central de la cinta. En una cinta lateral o elevadora, se debe agregar una entrada gradual. Las plantas que reconstruyen correctamente una sección de carga suelen reportar nervaduras limpias dieciocho meses después; las plantas que solo reemplazan la cinta reportan el mismo daño en seis meses.
Rediseñar y ajustar la altura del cinturón.
Si la medición muestra que el perfil era incorrecto en lugar de estar dañado (pérdida de altura del 30 %, paso demasiado pequeño para el tamaño del bulto, V abierta en una inclinación de 26°), entonces la respuesta es una nueva correa con una especificación corregida, y la corrección debe documentarse para que la próxima compra no la repita. Cuando vuelva a especificar, solicite el dibujo del perfil y el grado de recubrimiento por escrito. Si está tratando con un proveedor de cinturones de espiga Quien cite "cinturón de espiga, 800 mm, 3 capas" sin datos de perfil, no tiene forma de verificar si esta compra repite el error anterior.
Reparar o reemplazar
Nuestra regla general: reparar cuando el daño es localizado y el material circundante se encuentra en buen estado al tacto; reemplazar cuando el daño se repite. Tres nervaduras dañadas a intervalos similares a lo largo de toda la cinta transportadora constituyen un patrón. Repararlo implica una planificación, no una solución definitiva, y tendrá que volver a la planta en tres meses con una factura mayor y un período de inactividad más corto. La decisión es más sencilla si se lleva un registro de los daños de cada inspección, ya que así se compara con el historial propio en lugar de con la opinión del proveedor.
Nota de campo de nuestros ingenieros: Una planta de arena en un clima húmedo había gastado cuatro correas de chevrón en V cerradas en dos años con nuestro competidor y estaba a punto de cambiar de proveedor por el precio. Medimos una pérdida de altura del riel de un 34% en promedio y observamos que el material se procesaba con una humedad del 9 al 12%. Tanto el perfil como el paso eran inadecuados para la alimentación húmeda, no la marca. Cambiaron a una correa en V abierta con un paso de 300 mm, mantuvieron la misma transmisión y la siguiente correa duró más de 30 meses. El patrón y el paso superaron a la marca en todas las ocasiones en condiciones de trabajo exigentes.
15Programa de inspección, repuestos y especificaciones para el próximo pedido.
La mayoría de los fallos descritos en este artículo tardan entre cuatro y doce semanas en convertirse, desde un defecto detectable hasta un problema de producción. Este plazo es razonable, siempre que se realicen inspecciones programadas y no solo después de que surja un problema. El intervalo debe ajustarse a las tareas, no a la conveniencia del calendario.
| Deber | comprobación de la altura de las costillas | Inspección de perfil completo | Encuesta de empalmes y uniones |
|---|---|---|---|
| Agregado, ambiente | Cada 500 horas | Trimestral | Anualmente |
| Galería de cemento o clínker | Cada 300 horas | Cada 1.000 horas | Cada 2.000 horas |
| Material húmedo o pegajoso | Cada 300 horas | Cada 1.000 horas | Cada 2.000 horas |
| Cinturón lateral o de bolsillo, elevación vertical | Cada 250 h | Mensualmente en la zona de carga | Cada 1.500 h |
Para repuestos, mantenga al menos un kit de reparación de nervaduras o tacos por cada tamaño de correa con el compuesto y el tiempo de curado correctos, un kit de empalme de repuesto con la clasificación de capas adecuada y una base documentada de las dimensiones del perfil original. Ese último elemento parece trivial y es el que más a menudo falta. Las correas perfiladas son consumibles y tratar un elemento crítico para el mantenimiento La banda de rodadura de caucho como un activo crítico para la eficiencia. significa registrar su geometría original el día de su instalación.
Cuando escriba el próximo pedido, insista en seis elementos: tipo de perfil y paso de nervadura o espiga, altura y tolerancia de la nervadura, grado y dureza de la cubierta, construcción de la carcasa y clasificación de capas, método de empalme y la velocidad máxima recomendada de la cinta para el perfil. Si se trata de agregados de drenaje libre, solicite una revisión del diseño de ángulo pronunciado junto con la cita del cinturón, porque los modos de falla descritos aquí son más baratos de diseñar que de reparar. Y si está trabajando en un proveedor de cinturones de espiga En lugar de hacerlo directamente, asegúrese de que esos seis elementos aparezcan en la orden de compra, no solo en el plano. Los errores en los campos suelen deberse primero a un error en el documento.
16De modo de fallo a causa raíz para solucionarlo: Matriz de una página
Imprime esto y llévalo contigo durante el paseo. Es la versión de las quince secciones anteriores que cabe en un portapapeles, y está organizada según lo que ves, no según lo que lo causó.
| Síntoma en el cinturón | Causa raíz que esperamos | Reparación de campo | Tiempo de inactividad típico |
|---|---|---|---|
| Grieta en la raíz de la costilla, las costillas aún están unidas. | Poleas de tamaño insuficiente, velocidad excesiva, fatiga por flexión | Parche si es menor de 25 mm; reduzca la velocidad; planifique la sección o el reemplazo completo. | 1 turno por parche |
| Faltan costillas en parches a lo largo de todo el cinturón. | Interferencia de la cuchilla del limpiador o contacto con el borde de la tolva | Reiniciar o reemplazar los limpiadores; comprobar el espacio libre en la tolva. | Medio turno si la cinta transportadora sobrevive. |
| Costillas desgastadas hasta un 70% de su altura o menos. | Abrasión que excede el grado del compuesto o patrón no especificado. | Reespecificar con un grado de abrasión más alto y una nervadura más alta | Parada prevista: 1-3 días |
| Costilla levantada con huella de unión brillante | defecto de unión de fabricación | Consultar con el proveedor; verificar el valor de pelado en una muestra. | Planificado, con plazo de preaviso para la reclamación |
| Delaminación únicamente en la zona caliente. | Envejecimiento térmico de la cubierta y la interfaz | Utilice un material resistente al calor; retire la fuente de calor si es posible. | Reemplazo planificado |
| Un lado de las costillas masticado o pulido | Fallo de seguimiento, tolva fuera de la línea central, obstrucción estructural. | Alinee las poleas y los rodillos tensores, recentre la carga, retire la obstrucción. | 1–4 h |
| Carga pesada de retorno bajo la polea de cabeza | El rascador está ajustado demasiado ligero para el perfil; la velocidad es demasiado alta. | Instalación de cepillo rotatorio y raspador de alivio | 1 día |
| Fisura fina a lo largo de la base de la pared lateral | Fatiga por ondulación, pared alta en polea pequeña, fragilidad en frío | Tira de unión en frío como solución provisional; relación correcta entre pared y polea en el siguiente pedido. | 1 turno solución provisional |
| El flanco se curvaba hacia afuera en la parte superior. | Rotura de la junta de esquina; material atrapado en el bolsillo. | Abrir, limpiar y volver a pegar la esquina; revisar el tono y el volumen del bolsillo. | Parada prevista |
| Tacos rotos únicamente en la zona de carga. | Impacto debido a la altura de caída y al tamaño del bulto; soporte de impacto insuficiente | Reconstruir la sección de carga; añadir rodillos tensores de impacto; reducir la caída | De 2 a 5 días con trabajo en tolva |
| Agrietamiento de la raíz únicamente en una curva de cresta o valle. | El radio de curva vertical es demasiado pequeño para la altura del perfil. | Aumentar el radio de la curva, bajar el perfil o reducir la velocidad. | Parada de ingeniería |

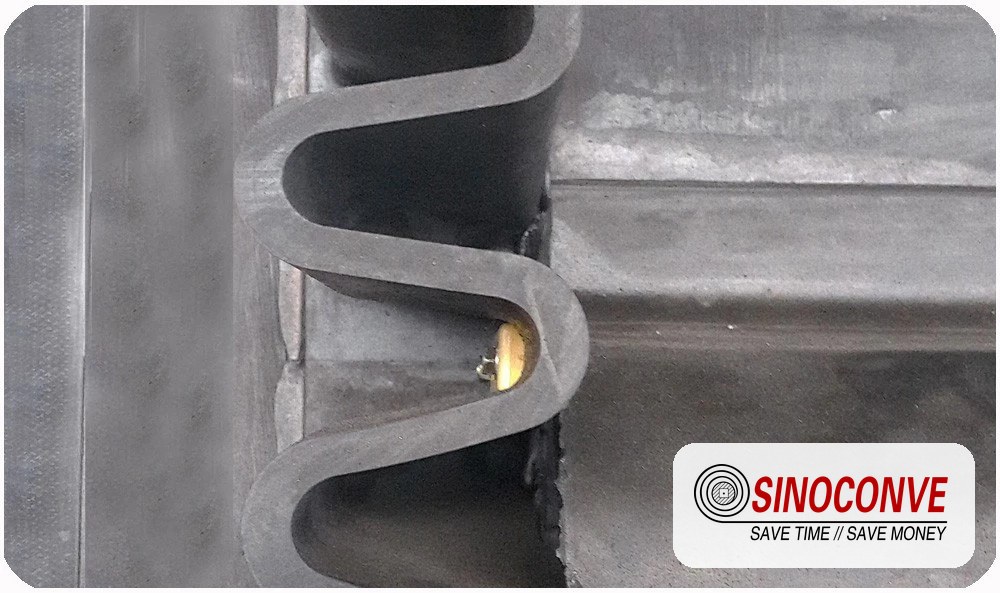
Altura de la nervadura y línea de unión, medidas en el punto donde comienza el daño. Un medidor de profundidad, una regla y una libreta permitirán detectar la mayoría de las fallas descritas en este artículo.
17Preguntas frecuentes: Problemas con las correas de distribución y los flancos.
¿Cuánta pérdida de altura de las nervaduras es aceptable antes de que debamos reemplazar la correa?
Cuando una nervadura ha perdido más del 30 % de su altura original, el hueco que forma resulta demasiado poco profundo para sujetar la carga con la inclinación de diseño, y la capacidad de agarre disminuye rápidamente. Entre el 30 % y el 50 %, normalmente se puede seguir operando si se reduce la inclinación o se acepta un tonelaje menor. A partir del 50 %, la cinta está inutilizada, aunque la cubierta parezca estar en buen estado. Mida en el tercio de carga de la cinta, ya que es ahí donde se observa la primera pérdida.
Nuestra correa de distribución con patrón de espiga pierde nervaduras cerca de la polea de cabeza. ¿Es eso un fallo de la correa?
Rara vez. Las costillas que se desprenden repetidamente cerca de la polea principal casi siempre indican interferencia mecánica: una cuchilla rascadora demasiado baja, un borde de la tolva que se ha hundido o una polea de tamaño insuficiente para la altura del perfil. Verifique la holgura en la polea principal con la correa tensada y compruebe la carga en la punta de la cuchilla. Si las costillas se cortan en lugar de desgarrarse, el daño lo produce el equipo.
¿Podemos reparar una costilla de chevrón rota en el campo, o es necesario llevarla a un taller?
La reparación in situ es viable para daños localizados. Corte la nervadura o el filete hasta llegar a la goma sana, limpie y seque la superficie, aplique imprimación y cure un parche de reparación en caliente o una sección de nervadura de repuesto con una prensa portátil. Lo que no se puede hacer in situ es restaurar la calidad de la unión moldeada del perfil original, por lo que la reparación in situ debe considerarse una solución temporal para la siguiente parada, no una solución permanente. Si más de unas pocas nervaduras están afectadas a lo largo de la cinta, el reemplazo suele ser más económico que las reparaciones repetidas.
¿Por qué nuestros raspadores destruyen las nervaduras en lugar de limpiar la cinta?
Debido a que una superficie acanalada aumenta la interferencia en la altura total de la nervadura en un instante, una cuchilla ajustada a una carga constante en la punta sobre una correa plana se sobrecargará al llegar a una nervadura, lo que fatiga el soporte y, finalmente, permite que la punta se hunda en la goma. La solución habitual es un limpiador diseñado para correas perfiladas: un cepillo giratorio en el hilo de retorno, o un rascador de alivio neumático o de resorte ubicado más lejos de la polea de cabeza, donde la correa es más estable y las nervaduras representan una menor obstrucción.
El material se está enrollando hacia atrás aunque las nervaduras se ven bien. ¿Qué cambió?
Más allá de la cinta transportadora. Según nuestra experiencia, los tres factores más comunes son el contenido de humedad, la distribución del tamaño de los grumos y la velocidad de la cinta. El material húmedo fino actúa como lubricante en un perfil diseñado para alimentación en seco, y un aumento en el tamaño de los grumos puede superar una pendiente que antes funcionaba correctamente. Primero hay que analizar la alimentación y luego la velocidad. Una línea cuya velocidad se ha incrementado de aproximadamente 1,6 m/s a 3,0 m/s para un determinado tonelaje, a menudo pierde su carga en pendientes que antes manejaba sin problemas.
¿Cuándo deberíamos usar un cinturón de flanco en lugar de simplemente optar por un patrón de espiga más pronunciado?
Por encima de los 30° aproximadamente, o cuando el material está húmedo, pegajoso o lo suficientemente ligero como para desprenderse de una superficie acanalada, dejamos de usar correas de tipo chevron y pasamos a correas de pared lateral o de bolsillo. Paredes de hasta 120 mm y pasos de tacos de 200, 300 o 400 mm contienen el material en lugar de depender de la fricción y la interferencia de las nervaduras. La desventaja es que las correas de pared lateral requieren una sección de carga graduada y una mejor geometría de polea, por lo que el costo de instalación es mayor incluso cuando la longitud de la correa es menor. Para un elevador vertical no existe una alternativa viable a las correas de tipo chevron.
El flanco de nuestra correa se ha curvado hacia afuera en el borde superior. ¿Necesitamos una correa nueva?
No de inmediato, y enderezar la pared no ayudará. El desprendimiento significa que el material se ha introducido a la fuerza en las juntas de las esquinas entre el listón y la pared, ejerciendo presión interna sobre esta. Limpie las juntas, recorte y vuelva a pegar donde se haya abierto la unión; luego, revise el material y las dimensiones del bolsillo. Si se repite dentro de una misma campaña, el paso y el volumen del bolsillo no son adecuados para la carga y es necesario reespecificar la cinta en lugar de realizar otra reparación.
¿Una correa perfilada requiere un diámetro de polea diferente al de una correa plana de la misma carcasa?
Sí, y esta es una de las deficiencias más frecuentes en las especificaciones. Una nervadura moldeada de 20 mm aumenta el grosor en la curvatura y eleva la tensión en la raíz de la nervadura en cada revolución, por lo que una polea de cabeza o de cola dimensionada para correas planas puede resultar insuficiente para una correa perfilada. Si va a convertir una línea de producción, verifique los diámetros de las poleas con respecto a la altura del perfil antes de fabricar la correa, no después de que aparezcan las primeras grietas en la raíz al segundo mes.
¿Cómo podemos distinguir un fallo de unión de fabricación del desgaste por rotura en una nervadura delaminada?
Según la ubicación del daño, un problema de adhesión de fabricación se manifiesta a lo largo de toda la correa con una huella de interfaz brillante y polvorienta. El envejecimiento por calor o la sobrecarga de servicio se presentan en una zona definida, generalmente el tercio más caliente o sometido a mayor carga, con el caucho circundante endurecido o agrietado. Corte una muestra de una sección fría y sin daños y haga analizar la interfaz entre la nervadura y la cubierta. Si el valor es muy inferior a la especificación original, la correa salió de fábrica con defectos y deberá hablar con su proveedor.
¿Qué información deberíamos incluir en el próximo pedido para evitar que se repita este fallo?
Seis elementos: tipo de perfil con paso, altura de la nervadura o pared lateral con tolerancia, grado y dureza de la cubierta, clasificación de la carcasa y de las capas, método de empalme y velocidad máxima recomendada para el perfil. Añada el tamaño superior del material y el rango de humedad. Un proveedor que cotiza una correa de chevrón basándose únicamente en el ancho y el número de capas no puede demostrar que se haya eliminado el fallo anterior, y la segunda correa tiende a fallar de la misma manera que la primera.
Productos relacionados que podrías necesitar
- Cinta transportadora con diseño de espiga/patrón para transporte inclinado
- Cinta transportadora de caucho con carcasa de tejido EP
- Gama de cintas transportadoras de caucho de uso general
- Catálogo completo de productos de cintas transportadoras
- Correas trapezoidales y correas de transmisión
Artículos de blog relacionados
- Cinta transportadora Chevron: Tipos, calidades y cómo elegirla
- Cintas transportadoras Chevron antideslizantes para aplicaciones inclinadas
- Cintas transportadoras de pared lateral para transporte inclinado
- Cinta transportadora con paredes laterales corrugadas para transporte en pendientes pronunciadas.
- Selección de cintas transportadoras con tacos para manipulación de materiales a granel
- Guía de cinta transportadora resistente a la abrasión para uso en canteras.