选择传送带前,先仔细检查生产线。松散的中密度纤维板或刨花板垫需要稳定的成型表面;胶合板单板则以片材形式供应。压制完成后,板材在出料时会面临截然不同的接触问题。在讨论材料等级之前,请先记下具体的机器型号。

01板材生产线与锯木生产线有何不同
锯木厂处理的是不规则木材;板材厂处理的是垫板、压制板或单板层压板。成型需要稳定的支撑,热转移需要经过验证的耐热性能,成品板材的搬运可能需要抓握装置。“木材传送带”的定义过于宽泛。
边界究竟在哪里
对于原木、方木和粗加工木材,请参阅我们适用于锯木厂的移动式便携式滚筒输送机。它在锯木厂的移动作业与板材或未压制垫材所需的宽幅、平面搬运作业截然不同。
中密度纤维板和刨花板通常需要预压成型垫层。胶合板采用单板铺层工艺,其压制和转移布局可能有所不同。在应用工艺流程图之前,请确认产品和工位。
首先参考机器图纸和我们的工业生产线橡胶输送带选型指南。较短的中心距可能意味着较小的滑轮,这会限制输送带骨架和接头的选择;相比通用的木材规格,前者(中心距)的残留物更为重要。
规格说明:订购宽而短的皮带之前,请记录皮带轮直径、张紧范围和所需的接头。
02从成型到预压:加热前的装载
纤维和木屑毡容易受到扰动。接缝不平整、表面残留物或转移不良都可能改变其形状。成型带需要具备合适的平整度和脱模性能。单板铺层需要单独进行对位检查。
为什么塑形带的评判标准是平整度,而不是抓握力?
选择成型面时需考虑填料、树脂和清洁问题。部分生产线使用涂层织物或聚合物传送带。请与机器制造商确认厚度、接头和最小滑轮直径;防滑纹理可能会影响垫层的稳定性。
03热压机出口:传送带与热量和树脂的交汇处
测量面板与传送带接触处的温度。压板设置并非面板接触温度。压机装载、压机内部的钢带以及单独的出料装置是不同的功能。
热量对覆盖物究竟会产生什么影响
热接触可能导致表层老化;弯曲会对芯材和接头造成压力。老化程度取决于接触温度、停留时间和回流冷却情况。请根据这些条件检查所选等级和接头。
压机出口处的树脂收集
沉积物可能形成于板材边缘附近,但条带状沉积物的成因有多种。将其与板材宽度和受力路径进行比较,即可确定沉积物成分。凸起的残留物可能会影响板材的移动;但这并不一定意味着树脂未固化。
| 加工站,电路板与传送带在此连接 | 该站电路板温度和负载情况 | 传送带表面必须在那里幸存下来。 |
|---|---|---|
| MDF/PB生产线的成型或预压 | 热压前的松散纤维或碎屑垫 | 平面支撑、释放和兼容关节 |
| 压机出料口,此处装有单独的传送带 | 热面板;触点因站点和速度而异 | 测量了热负荷、残留物和接头完整性 |
| 冷却器输送或处理段 | 面板温度下降;支撑几何形状变化 | 定位、合适的摩擦力和残留物控制 |
| 修边输送机 | 锋利的条纹和可变着陆点 | 边缘冲击、切削磨损和废料清理 |
| 堆垛机进料 | 成品展板,如有索引则使用 | 注册、牵引和反复弯曲 |
04散热和电路板对齐
有些工厂使用星形冷却器;有些工厂则采用不同的板材处理方式。要确定传送带与板材实际接触的位置。冷却过程可能会改变板材的形状,但堆垛机处的倾斜本身并不能断定是冷却器造成的。
扭曲、滑移和星际冷却器
比较板材在进料口、任何翻转装置后以及堆垛机进料口的板材位置。标记板材方正度发生变化的首次转移点。然后,我们可以根据滑轮尺寸和所需的板材接触面积来缩小橡胶输送带的选择范围。
05在砂光机和修边锯处
在砂光机传送带上,清理前请拍摄回程皮带轮和滑轮的照片;废料通常会堆积在不易察觉的地方。在修边锯上,即使板材本身运行顺畅,边角料也可能卡在导轨旁边。
两种尘埃,两种不同的风险
在正确隔离的停机位,观察滑轮一侧是否有粉末痕迹。注意除尘管道的末端位置。我们的防尘输送带供应商页面讨论了输送带; 密封式输送辊用于细粉尘防护,重点关注托辊保护。工厂的粉尘控制方案规定了清洁方法。
如果边缘已打开,请将第一次切割点与废料落料口和最近的导向装置对齐。仅可根据现场的能量控制程序清除残留的废料。 工业输送带的结构仅供参考,不能替代本机器的弯曲和切割要求。
06树脂、胶水和无人清理的背负
检查回风侧积垢情况。记录其位置并确定是灰尘、胶水、树脂还是混合物。这些证据比要求更换通用的不粘盖更有用。
为什么刮刀会刮过固化的树脂
刮刀可以清除松散的残留物,但无法清除所有粘合的薄膜。拧紧刮刀前,请检查制造商规定的接触压力限制。我们的输送机残留物解决方案页面介绍了一般的回流装置。
在检查防护装置时,请考虑清洁器的位置。靠近高温皮带轮时,清洁器的安装位置和刀片温度可能与现有位置有所不同。如果残留物已粘附在皮带上,请向皮带和清洁器制造商咨询认可的清洁方法。
对于输送带供应商来说,一张沉积物的照片和工厂的清洁说明比采购订单上只写“耐树脂”更有帮助。此外,还要加上板材接触温度和回流图。
| 皮带或电路板出现故障 | 面板线上最可能的原因是 | 线路停止并锁定后进行检查操作 |
|---|---|---|
| 带状区域边缘附近的堆积 | 可能是树脂、胶水、灰尘或清洁剂的影响 | 确定沉积物;与板材宽度和接触点进行比较 |
| 覆盖裂缝或硬化 | 可能受热或其他老化因素影响 | 检查等级和接触历史;检查弯曲和接头 |
| 堆叠时板材不方正 | 转移、指南或冷却器可能是造成这种情况的原因之一。 | 比较每个工作站前后面板的位置 |
| 分裂从一侧边缘开始 | 可能是边角料撞击、夹杂的废料或摩擦物 | 检查边缘和导轨间隙,并隔离能量 |
| 短输送带上的联合吊装 | 可能存在拼接、弯曲、过热或张力问题 | 将接头与已批准的设计和运行数据进行比较 |
07按站点选择封面
在每个工位,都要询问面板在传送带上的具体情况。光滑的表面便于清洁;带图案的表面可以使面板保持倾斜状态,但可能会留下压痕。热出料也需要面板具备耐高温性能,以应对实际接触面。
地面与车站匹配
使用粗糙的顶部传送带导轨作为包装和轻型生产线的轮廓参考。新打磨的表面值得进行测试:检查图案中是否残留灰尘,并检查转移后面板上是否有痕迹。
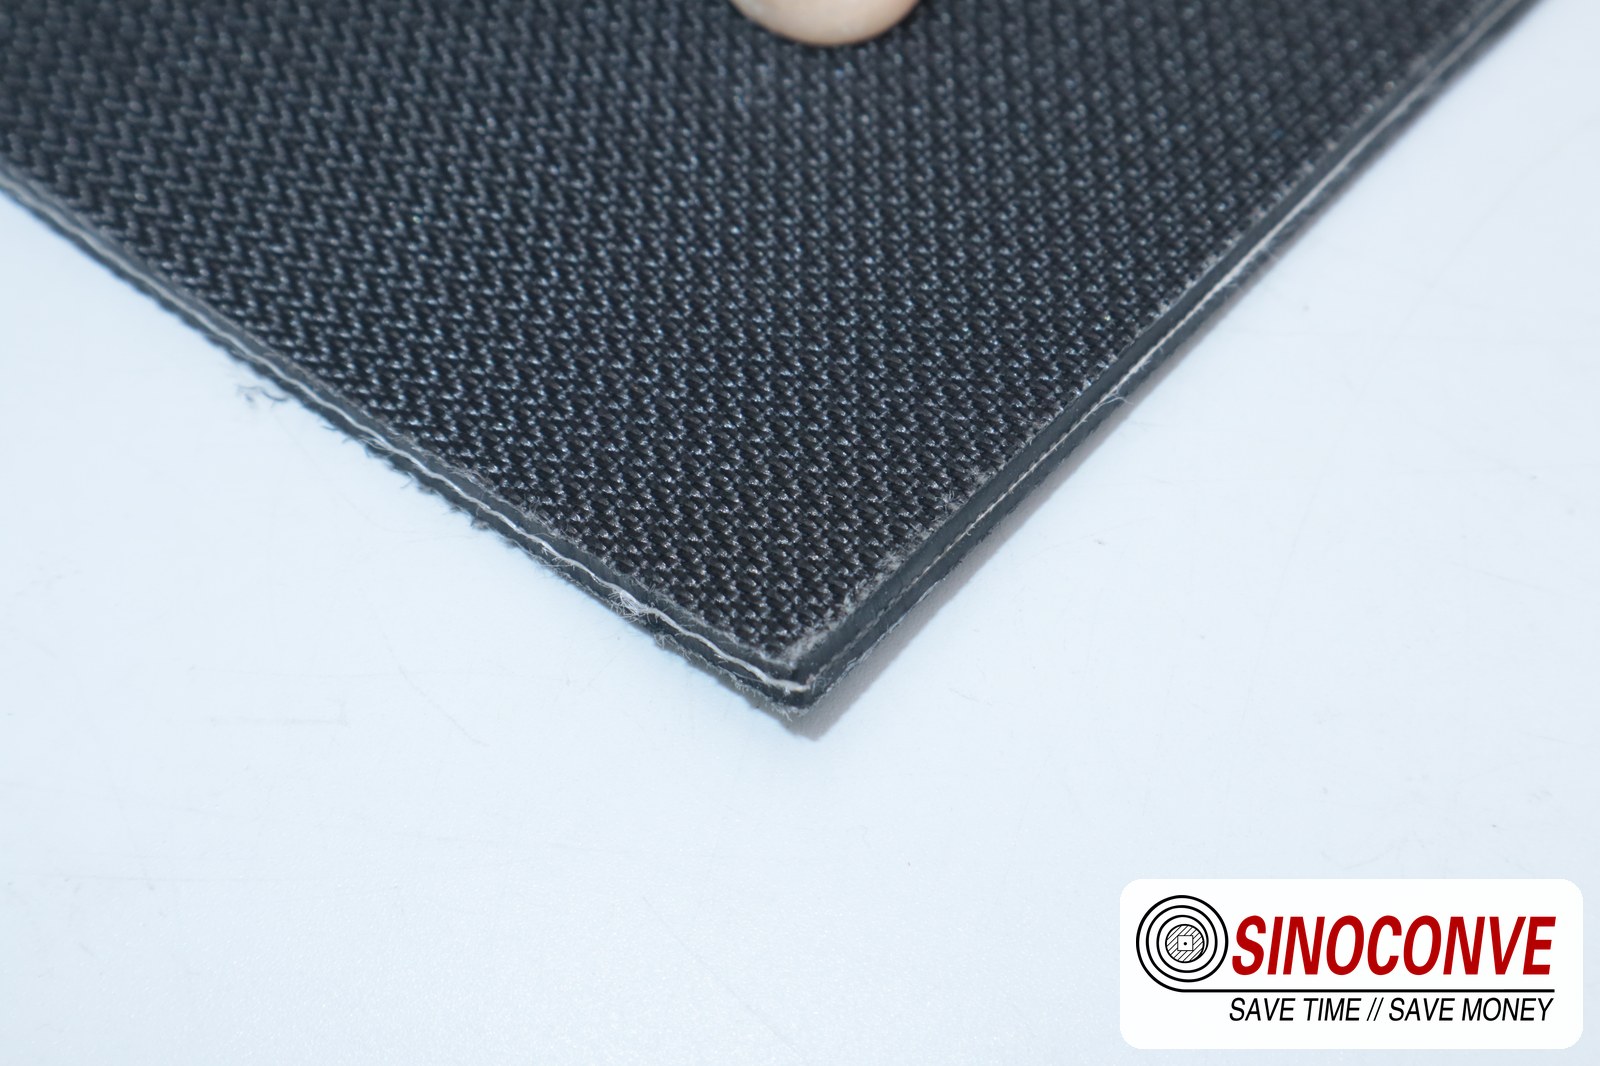
测量传送带与面板接触处的温度,并记录温度保持在该位置的时间。然后,参考耐热传送带指南,检查候选耐热传送带等级及其接头。压力设定点不足。
PVC输送带与橡胶输送带的对比阐述了二者的基本结构差异。在进行轻型输送作业时,请先检查滑轮和面板的接触情况,然后再比较不同等级的输送带。作为输送带制造商,我们需要机器数据来指导热出料作业。
08结构、边缘损伤和板材宽度变化
宽度变化会暴露不同的传送带边缘,并改变裁切料的落点。请检查所有板材尺寸、传送带宽度和导轨,以避免边缘磨损。
修整锯边和宽度变化
记录板材宽度范围、导轨和锯切出料口。根据已批准的图纸设置皮带宽度。我们的批发输送带目录展示了层数和覆盖层选择,但这些都无法固定摩擦导轨。
更换皮带时,同时检查辅助驱动装置。 传动皮带制造商的产品系列包括V型皮带;更换皮带时,应根据皮带轮截面、转速和驱动方式进行匹配,而不是仅凭粗略的目测比较来订购。
09短中心宽带跟踪
宽皮带在间距较小的皮带轮上运行时,一旦开始跑偏,边缘就可能磨损。注意跑偏的起始位置。调整皮带张力前,检查皮带轮的垂直度、接头以及回程皮带的材质。
追踪第一个漂移点
观察板材进入传送带的情况。如果在装载前传送带发生横向移动,请检查机器的对准情况。如果偏移始于冲击点,请使用我们的EP传送带跟踪指南,检查装载和返回过程。 传送带经销商的清单与此故障的纠正无关。
比较冷态和运行状态下的对齐情况、张紧情况、沉积物和接头情况。我们的输送带工厂可以在获得机器测量数据后评估输送带方案;仅凭温度无法判断故障。
10 个接头在热循环下
连接件反复弯曲通过滑轮,可能会发热。其寿命取决于结构、工艺、直径和接触条件。检查提升高度、轮廓和磨损情况。
热循环下的拼接几何形状
请使用经批准的接头图纸连接此输送带骨架和盖板。阶梯接头、指形接头和机械接头不可互换。 输送带接头采购清单涵盖了通道和备件计划。
11.验收检查和换型计划
安装前,请确认图纸、收紧装置、清洁器和接头。记录隔离停止基线。使用原始设备制造商 (OEM) 和皮带制造商的验收标准,而非通用阈值。
| 系上腰带前需要确认的物品 | 我们如何现场检查 | 什么样的交接才算合格 |
|---|---|---|
| 皮带尺寸和已批准图纸 | 检查宽度、长度和边缘状况 | 在制造商和原始设备制造商约定的公差范围内 |
| 开始旅行 | 安装后及运行状态下的记录位置 | 每套装备和腰带的适用范围均已涵盖,并附有相关文件。 |
| 联合概况和记录 | 检查接头和安装记录 | 符合已批准的接头规范 |
| 更干净的设置 | 检查间隙、物料和皮带接触情况 | 在清洁器和皮带制造商的限制范围内 |
| 备件和接头材料 | 检查等级、批次和适用性 | 停电计划所需的正确核准库存 |
停机检修期间,请读取所有计划维修的堆垛机驱动装置的标识。如果现有皮带磨损严重,形状不规则,请将该装置的皮带轮截面信息告知V型皮带制造商。

12 个买家问题
如何估算压机出料带的使用寿命?
使用寿命需要触点温度、循环次数、清洁剂和接头数据。将故障与所选等级、积垢、对准和返回条件进行比较。
一种皮带能否同时满足压机出口和砂光线的需求?
分别进行评估。出料区和打磨区的温度、粉尘和磨损情况各不相同。只有满足每台机器的既定限值,一种砂纸等级才能同时用于这两个区域。
是什么原因导致皮带边缘附近出现沉积物?
面板边缘附近的条带提示需要检查面板路径。比较窄幅和宽幅生产线上的条带间距。清洁前拍照,然后与维护人员一起检查清洁剂的残留物和清洁效果。
粗糙的顶面有可能正好位于面板线上吗?
在需要定位或抓握的情况下,它非常有用。测试图案是否会在板材上留下痕迹或残留砂纸粉尘。正确的表面应根据机器和产品而定,而不仅仅是板材类别。
如果发热的电路板冷却很快怎么办?
或许如此。测量接触温度和反复暴露情况,包括回流过程。快速冷却电路板并不能证明标准盖板是安全的。
为什么只有当线路温度较高时,宽带才会发生漂移?
启动机器前以及机器达到正常工作状态后,记录滑轮位置和张紧设置。如果在一次输送过程中出现偏移,检查其装载情况并进行清洁。可能是机架过热,但需通过测量来确定。
哪种拼接方法适合短而宽的输送机?
根据皮带制造商的图纸、皮带轮直径和温度暴露情况选择接头。规划橡胶硫化接头的安装和硫化时间;如有其他替代方案,请与原始设备制造商 (OEM) 和清洁剂供应商确认。
我需要提供哪些详细信息才能获得报价?
请提供工作站、产品、接触温度、尺寸、滑轮、收卷装置、速度、清洁剂、接头检修口和故障照片。请注明板材宽度范围和清洁剂种类。