Конвейерная линия по производству напитков подвергает ленту такой нагрузке, какой никогда не подвергается конвейерная транспортировка сыпучих материалов. Бутылка легкая, жесткая и становится неустойчивой после наполнения, и она касается крышки лишь небольшой частью своего основания, поэтому лента предназначена не столько для переноса груза, сколько для поддержания движения неустойчивого объекта по прямой линии в помещении, которое большую часть смены остается влажным. Оценка этой нагрузки по ширине и цене — вот как предприятие заменяет одну и ту же ленту три раза в год.

01 Почему на линии по производству напитков по-разному наказывают сотрудников, работающих на неправильной конвейерной ленте
На бумаге линия розлива бутылок выглядит неприхотливой: нет камней, нет ударного слоя, а лента уже, чем размах рук человека. Но на бумаге не учитываются последствия. Остановка разливочного устройства обходится в одну смену, а один осколок, унесенный вниз по потоку, может повредить этикетировочную головку и загрязнить поддон, который затем придется уничтожить.
Характеристики работы необычны. Короткие промежутки между узлами, высокая скорость движения по поверхности, вода большую часть дня. Нагрузка незначительна. Усталость невелика, потому что ремень обматывается вокруг небольших шкивов и меняет направление каждый раз, когда линия останавливается.
Где заканчивается эта страница и начинаются три связанных с ней руководства.
На этом сайте уже есть ответы на соседние вопросы, и указание на нужную страницу лучше, чем повторение информации. Что касается зонирования цехов, организации движения персонала или изменений в гигиеническом дизайне между зонами обработки сырья и готовой продукции, руководство по проектированию конвейерных линий для пищевой упаковки охватывает эти вопросы, а на этой странице это намеренно не рассматривается. Для конвейерных лент с шероховатой поверхностью на линиях сухой упаковки с картонными коробками и лотками начните с руководства по конвейерным лентам с шероховатой поверхностью для упаковочных и легких линий ; здесь единственный вопрос заключается в том, выдержит ли шероховатая поверхность обработку в цехе влажного розлива. Что касается типов поверхностей в виде каталога, руководство по выбору типов конвейерных лент из ПВХ содержит их перечень; мы пропускаем каталог и обсуждаем площадь контакта.
Важно учитывать одну границу. Легкие ПВХ-ленты, которые мы используем для обработки посылок и контейнеров (описано на странице OEM-производителей ПВХ-лент для автоматизации логистики) , выполняют другую функцию. Посылка мягкая, неправильной формы и сухая, и она компенсирует ошибку отслеживания за счет деформации; бутылка же жесткая, хрупкая и влажная, и она этого не сделает. Ленты, которые прекрасно сортируют картонные коробки, могут оказаться неподходящими для разливочной машины, поэтому мы указываем характеристики обеих функций на отдельных чертежах.
02 Скорость, накопление и давление, стоящее за затором
Наибольший ущерб наносит именно скопление бутылок, и именно здесь технические характеристики конвейерной ленты наименее строгие. Когда машина, расположенная ниже по потоку, останавливается, бутылки продолжают поступать и выстраиваются в очередь, каждая из них прижимается к следующей, в то время как её дно находится на движущейся крышке. Затем следуют два режима. Бутылки либо скользят, царапая дно и полируя крышку, либо застревают и наклоняются, нагружая направляющие до тех пор, пока очередь не превратится в затор, который фотодатчик не сможет устранить.
Джем, который продолжает работать после фото- и видеосъемки.
Какой режим работы вы получите, зависит от силы трения между основанием и крышкой, а также от допустимого давления, создаваемого логикой. Привод продолжает толкать до тех пор, пока не достигнет предела крутящего момента или не поступит сигнал остановки, а задержка между этими событиями сжимает очередь. На коротком участке такая нагрузка достаточна для деформации ПЭТ-пластика и битого стекла. Важно измерить давление в состоянии покоя, которое определяется путем вытягивания бутылки с помощью пружинных весов, пока лента еще движется. Если показания растут во время остановки линии, значит, логика борется с приводом, и никакая лента не сможет это исправить.
Для беспрепятственного перемещения бутылки в транспортировочных секциях необходимо хорошее сцепление. На накопительном конвейере требуется контролируемое проскальзывание, что обычно означает использование покрытия с меньшим коэффициентом трения, меньшей площади опоры или роликов вместо ленты. В случае, когда линия приводится в движение через вал, приводной ремень воспринимает крутящий момент раньше, чем сцепление, и производитель приводных ремней рассчитывает его размер с учетом пиковой, а не рабочей нагрузки.
03 Стекло, ПЭТ и алюминий: три различных риска повреждения
Три упаковки проходят по одной линии и выходят из строя по разным причинам. Стекло разбивается, ПЭТ деформируется, алюминий вдавливается, и в любом случае лучше всего обойтись без защитной пленки. Укажите, какая упаковка наименее устойчива к ошибкам на каждом этапе, а затем убедитесь, что она не повредит две другие.
| Тип упаковки и способ загрузки крышки | В первую очередь мы проверяем на месте происшествия характер повреждений. | Что показывает поверхность ленты после завершения работы | Сигнал, указывающий на причастность ремня. |
|---|---|---|---|
| Стеклянная бутылка с формованным каблуком и узким кольцом для стояния. | Сколы и трещины в виде звездочек, начинающиеся у пятки в процессе накопления материала. | Мелкая сверкающая пыль въелась в ткань и образовала небольшие углубления в обложке. | Новые осколки появляются после каждой остановки, а не после каждого старта. |
| ПЭТ-бутылка с лепесткообразным основанием и тонкой растянутой стенкой. | Ползучесть основания, белые кольца напряжения и наклонённые бутылки в остановившейся очереди | На крышке образовалось полированное кольцо именно в том месте, где вращалось основание. | Бутылки вращаются на месте, в то время как очередь неподвижна, а конвейерная лента движется. |
| Алюминиевая банка с тонкими стенками и закругленным дном. | Вмятины на боковой стенке и износ лака вдоль обода основания. | Серый оксидный налет, который не смывается холодной водой. | На рельсах видны яркие следы металлического покрытия, а банки начинают покрываться черепицей. |
Стекло превращает конвейер по производству стеклянных бутылок в источник загрязнения. Осколок, упавший острием вниз, может застрять в крышке и повредить каждую последующую бутылку; мы сталкивались с ситуациями, когда один осколок оставлял новые сколы каждые несколько сотен бутылок. Стеклянная пыль, смешанная с промывочной водой, представляет собой притирочный состав, который проникает в срез и место соединения.
ПЭТ выходит из строя незаметно. Лепестковидное основание стоит на небольших подушках, и длительное давление приводит к их деформации, пока бутылка не наклонится, а не упадет; основание, вращающееся на гладкой крышке, оставляет белое кольцо, которое впоследствии становится источником трещины. Алюминий деформируется на направляющей еще до того, как начнет двигаться, а лак, изношенный по краю, окисляется, образуя серое пятно. Логика та же, что и в промышленном конвейере для камня, и как производитель конвейерных лент мы определяем ее на чертеже.
04 Залы влажного наполнения: вода, сахар и сироп на поверхности конвейерной ленты
В цехе розлива происходит три вида воздействия влаги на конвейерную ленту, каждый из которых по-разному влияет на её работу. Вода для ополаскивания чистая и испаряется. Пролитый продукт — сахар, сироп или концентрат — не высыхает до безвредного порошка. Смазка для конвейерных лент на мыльной основе образует пленку, на которую не похожа ни одна из других.
Сахар – самая сложная тема. По мере высыхания он проходит через липкую фазу, и во влажном помещении может никогда от неё не избавиться. Плёнка остаётся липкой, удерживает стеклянную пыль и клей от этикеток, превращая покрытие в липкую ленту. Засохшему сиропу нужна тёплая вода и время выдержки, поэтому холодный шланг в конце смены перемещает только верхний слой.
Чистая вода тоже не безвредна. Сплошная пленка на гладкой поверхности снижает трение почти до нуля, поэтому бутылка перестает вращаться и перемещается за счет того, что находится позади нее. Бутылки вращаются, потоки воды сжимаются неравномерно, а приводной шкив проскальзывает, потому что обратная сторона влажная. Проскальзывание нагревает крышку, она покрывается глазурью, а глазурь еще больше снижает трение.
Итак, решение — закрытая крышка, край, который не впитывает влагу, и рисунок, который позволяет воде свободно стекать. Если времени на очистку уже слишком мало, начните с этого руководства по графикам очистки и тому, когда скребки перестают работать . Запросите у поставщика конвейерных лент в письменном виде, с какой из трех жидкостей была протестирована крышка.
05 Поверхность и конструкция ленты для обеспечения устойчивости бутылки
Проблема устойчивости возникает не столько из-за трения, сколько из-за площади контакта. Основание из ПЭТ-пластика опирается на несколько подушек, пятка стеклянной банки — на узкое кольцо, банка — на закругленный край, поэтому площадь соприкосновения составляет лишь малую часть площади контакта, а точечное давление намного выше, чем предполагает вес упаковки.
| Структура поверхности и типичная отделка покрытия | Как ведет себя дно бутылки на нем | Где оно заслуживает своего места на линии фола | Сколько времени уходит на уборку и подготовку помещения к следующему дню? |
|---|---|---|---|
| Гладкая закрытая обложка с матовой или глянцевой поверхностью. | Основание скользит с минимальным сопротивлением и остается ровным в очереди. | Таблицы накопления, движение в один ряд и подходы с использованием передаточных платформ. | Смывается быстро, но на поверхности может образоваться водяная пленка, которая может приподнять бутылку над поверхностью. |
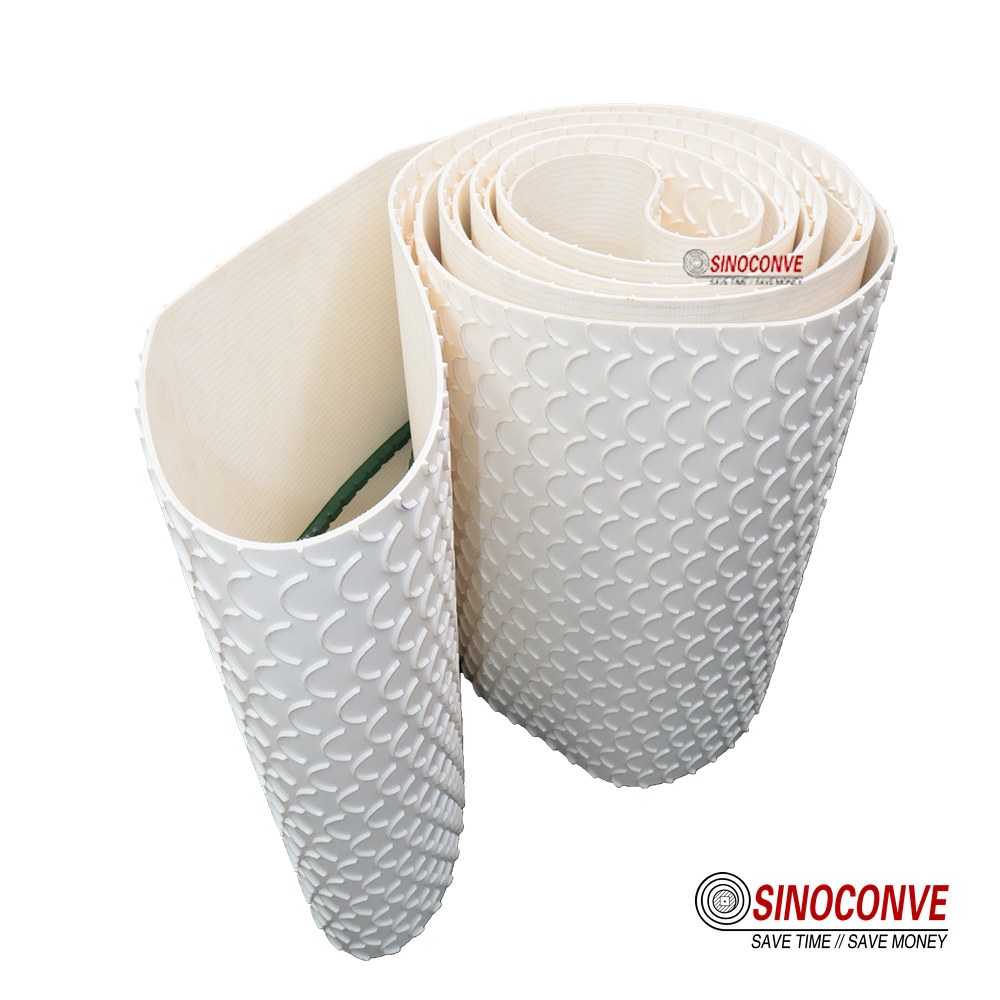
| Равномерно расположенные углубления или рельефный узор в виде гальки | Вода проникает в узор, а основание плотно прилегает к верхушкам. | Залы мокрого наполнения, выходы ополаскивателей и любые участки со стоячей водой. | Рисунок щетки задерживает сироп и стеклянную пыль, поэтому вместо ополаскивания используется чистка щеткой. |
| Рельефные выступы на более плотной тканевой основе чехла | Высокое сцепление, которое удерживает бутылки на наклонных поверхностях и предотвращает их вращение. | Короткие наклонные участки, элеваторы и секции сухой упаковки в конце производственной линии. | Сироп скапливается между выступами, и крышка медленно сохнет. |
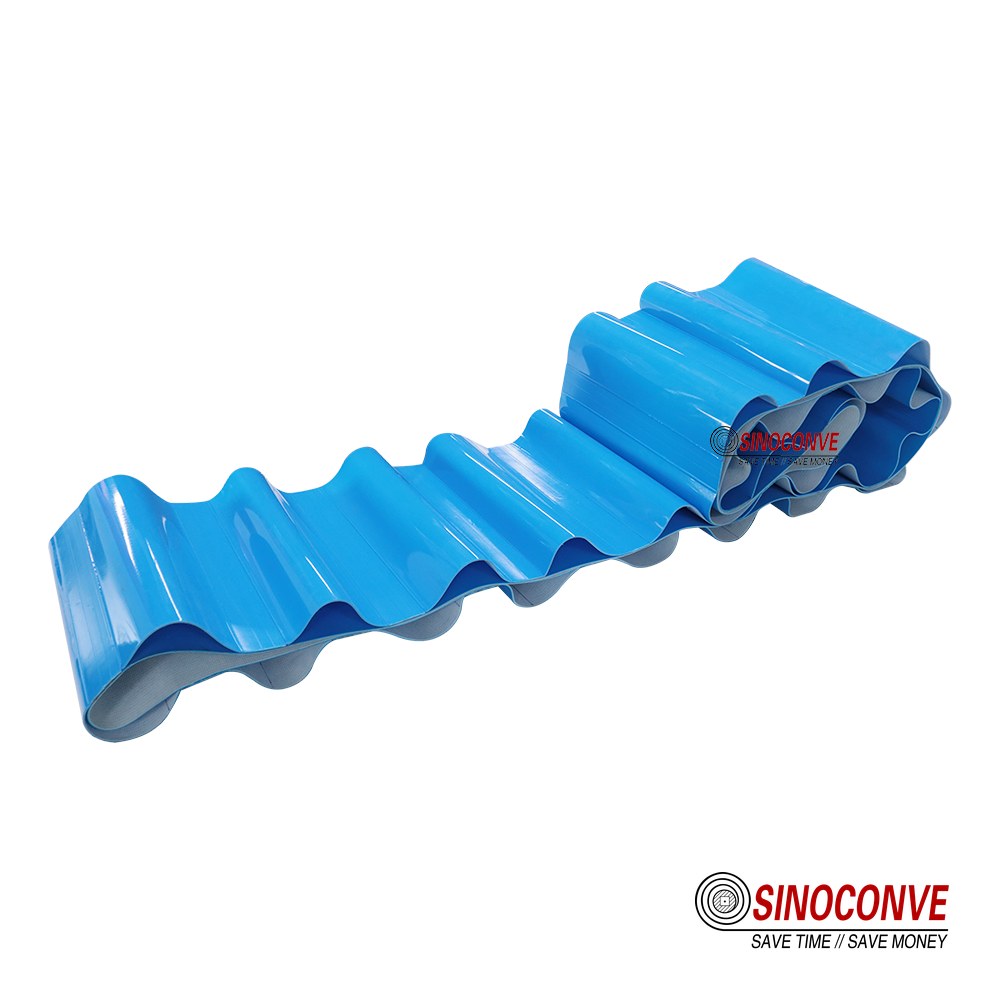
Гладкая, рифленая и шероховатая крышка под основанием бутылки
Захват удерживает бутылку в вертикальном положении и предотвращает ее вращение; он также не позволяет ей скользить, когда очередь останавливается, поэтому давление передается на упаковку. Крышка с шероховатой поверхностью, которая хорошо работает на сухом склоне, может быть худшим выбором в мокром зале, потому что выступы задерживают сироп во всех углублениях, и крышка никогда не высыхает.
Заметка от наших инженеров: На заводе по производству напитков нас попросили проверить белые кольца на ПЭТ-дольках непосредственно перед этикетировочной машиной, на производственной линии, которая часто останавливалась. Лента была из ПВХ с шероховатой поверхностью, выбранная несколько лет назад из-за наклона, который впоследствии был убран. Бутылки застревали, слегка наклонялись, а затем скользили, и дно терлось о выпуклые верхушки. Мы заменили ленту на ленту с мелкой рифленой поверхностью, и кольца исчезли в течение двух смен.
Вмятины — это компромиссное решение, к которому прибегает большинство предприятий, работающих в цехах с мокрым оборудованием, поскольку вода находится ниже плоскости контакта, и основание соприкасается с материалом, а не с жидкостью. Затраты связаны с очисткой, поскольку вмятина представляет собой небольшую чашечку. Экономия объема достигается за счет группировки ширины конвейерных лент по линиям, и эти группировки определяются в обзоре оптовых поставок конвейерных лент .
06 Направляющие рельсы, износостойкие полосы и передаточные пластины
Центрирование выполняют рельсы, а не лента. На конвейерной ленте для банок ее единственная задача — обеспечить ровную поверхность; если ей приходится еще и направлять бутылку, значит, рельсы уже неисправны. Обычно виновником являются изношенные износостойкие полосы, поскольку на них образуется выступ, за который цепляется пятка бутылки, и исправление ситуации проявляется в виде опрокидывания бутылки на несколько метров ниже по течению.
Зазор между бутылкой и жидкостью, определяющий, опрокинется ли она.
Рельс должен располагаться выше центра тяжести самой высокой бутылки на конвейере, иначе высокая бутылка будет вращаться над лентой. Слишком тугое натяжение приведет к застреванию бутылки; слишком слабое – к повреждению поверхности на первом повороте. Чаще всего бутылки опрокидываются именно на передаточных пластинах, поскольку зазор увеличивается по мере износа пластины. Изнашиваемые детали следует заказывать по тому же чертежу, что и ленту, чтобы поставщик конвейерных лент и поставщик пластин не принимали на себя допуски друг друга.
07. Мойка окон и смена продуктов.
Переналадка — это этап, на котором конвейерная лента линии розлива теряет сцепление. Каждая смена продукта требует влажной очистки, а лента сохнет медленнее всего в цехе. Крышка с открытой структурой или глубоким рисунком задерживает жидкость и выпускает ее в следующую партию продукта, что и приводит к жалобам на вкус.
Ключевой критерий — время сушки.
Мы задаемся вопросом, сколько времени проходит от начала движения конвейерной ленты до очистки и сушки, и сравниваем это с временным окном переналадки. Если сушка выходит за пределы этого окна, линия перезапускается с использованием только чистой ленты или с задержкой, и в обоих случаях это приводит к дополнительным расходам. Металлическая обвязка в цехе мойки подвергается коррозии, задерживает сироп и создает благоприятные условия для размножения бактерий, а в руководстве по методам соединения рассматривается вопрос о том, что следует проверять на склеенном соединении.
08. Трение, статическое электричество и шум на скорости линии.
Коэффициент трения на линии подачи напитков — это не одно число. Он меняется в зависимости от толщины водяной пленки, количества сахара, температуры крышки и степени ее полировки. Крышка, которая хорошо измеряется в сухом виде, может потерять большую часть своего сцепления после недели хранения сиропа, поэтому мы просим предоставлять данные о коэффициенте трения, измеренные во влажном состоянии, с указанием метода испытания.
Статические неисправности, запыленность и неисправности датчиков на линиях ПЭТ
ПЭТ — хороший изолятор, поэтому бутылка, скользящая по сухой крышке, может нести заряд, который притягивает пыль, перескакивает через рельс или сбивает с толку емкостной датчик. Заземление через проводящее покрытие или подложку с добавлением углерода помогает; антистатические спреи не выдерживают промывки. Шум на высокой скорости возникает из-за небольших шкивов, дребезжания рельсов о бутылки и эффекта «залипания-проскальзывания» при медленной ленте, несущей тяжелую очередь. Там, где линия приводится в движение валом и клиновыми ремнями, производитель клиновых ремней может предложить профиль, передающий тот же крутящий момент с меньшим проскальзыванием.
09 Отслеживание на длинных, узких линиях транспортировки бутылок
Узкие конвейерные ленты для бутылок плохо скользят на коротких межосевых расстояниях. Соединение, отклоняющееся на один-два градуса от перпендикуляра, приводит к боковому смещению ленты, и чем короче межосевое расстояние, тем меньше хода ленты для компенсации ошибки. На широкой ленте для сыпучих материалов эта ошибка скрыта. На узкой линии для бутылок она проявляется в виде контакта кромок в течение смены, и кромка, которая трется, трется первой.
Шкивы с выпуклой верхней частью и короткие межосевые расстояния
Маленькие шкивы обычно не имеют выпуклости, поэтому точность хода зависит от выравнивания, а не от выпуклости: шкив параллелен раме, рама расположена перпендикулярно, натяжение равномерно по всей ширине. Тепловое расширение вблизи парового туннеля, закрывающего шкив, сильнее сжимает один край, вызывая смещение, которое проявляется только после прогрева. Натяжение — другой рычаг. Слишком сильное натяжение загибает край и создает нагрузку на подшипники; слишком слабое приводит к проскальзыванию ремня, его нагреву и образованию нагара. Установите ремень на работающем, мокром ремне.
10. Выбор материала: ПВХ, полиуретан и аргументы против использования резины.
ПВХ является стандартным материалом для конвейерных линий для бутылок по вполне обоснованным причинам. Он достаточно жесткий, чтобы работать на коротких участках, обеспечивает плотное закрытие, надежно сваривается и выпускается в вариантах, контактирующих с пищевыми продуктами, при правильном подборе рисунка. Однако у него есть и реальные недостатки: пластификатор мигрирует, покрытие затвердевает со временем и под воздействием холода, а конвейерная лента, хранящаяся в холодном помещении, ведет себя по-разному в первый и десятый день.
Полиуретан (ПУ) стоит дороже, но оправдывает свою цену в определенных местах: он обладает лучшей устойчивостью к порезам осколками стекла, большей гибкостью в холодном состоянии и поверхностью, которая дольше сохраняет свои свойства при нанесении под сахар. Там, где в помещении тепло и продукт на водной основе, ПВХ справляется со своей задачей. Подробное сравнение приведено в статье «Сравнение ПВХ и резиновых лент для упаковочных линий» .
Почему резина здесь не подходит в качестве варианта по умолчанию?
Резина обладает сильным сцеплением, а это как раз то, что не нужно очереди из ПЭТ-бутылок. Она оставляет следы на пути движения лёгкого товара, осыпается чёрным мусором и её трудно чистить в сахарном цехе. Резиновая конвейерная лента заслуживает своего места на наклонной поверхности, ведущей из цеха, а не на разливочном столе. Конструкция конвейерной ленты на заводе подчиняется одним и тем же правилам независимо от типа покрытия, поэтому вопрос о материале следует рассматривать на этапе проектирования.
11. Стратегия приемки и обеспечения запасными частями для многолинейного завода.
Приемка продукции – это то, что позволяет предприятию вернуть вложенные средства, поскольку большинство поломок, о которых нас вызывают, были выявлены непосредственно у поставщика.
| Что мы просим показать при зачислении | Необходимые нам документы или вещественные доказательства | Как мы это тестируем перед утверждением | Как выглядит слабый ответ |
|---|---|---|---|
| Твердость покрытия измерялась по всей ширине ленты. | Тестовая запись из партии с указанным методом | Мы сравниваем собственные показания в трех точках по ширине. | Указано одно число для всего рулона без указания способа. |
| Прямолинейность и толщина стыка достигаются в месте соединения. | Протокол склейки с указанием времени прессования, температуры и имени оператора. | Мы вращаем ремень и наблюдаем, как шарнир пересекает самый маленький шкив. | Молчание о том, кто и когда произвел склейку, |
| Качество кромок и герметичность с обеих сторон ленты. | Образцы срезанного края из одной и той же производственной партии. | Мы вручную сгибаем край и ищем, не проступил ли на него рисунок ткани. | Вместо физического образца предлагается фотография. |
Запасные части тоже важны. Одна предварительно собранная запасная часть на каждый критически важный сегмент, хранить в горизонтальном положении, в темноте и не на полу, переворачивая сначала самые старые. Стандартизировать ширину, но не поверхность, на всех этапах накопления и транспортировки.

12 часто задаваемых вопросов
Может ли один тип конвейерной ленты использоваться как для транспортировки, так и для накопления грузов?
Редко, и всегда с компромиссами, вы заметите это на этикетировочном станке. Крышка с достаточным сцеплением, чтобы плавно перемещать бутылку, слишком сильно удерживает её, когда очередь останавливается, поэтому давление переходит в упаковку. Если одна крышка должна выполнять обе функции, выберите крышку с мелкими углублениями.
Как определить, что именно наклоняет наши бутылки: сцепление с поверхностью или направляющие?
Обратите внимание на то, куда падает бутылка. Опрокидывание у перегрузочной пластины указывает на зазор, падение посреди очереди — на высоту и давление рельса, а наклон бутылки без падения — на ползучесть основания. Разметка ленты и наблюдение за тем, насколько поворачивается бутылка, решает вопрос о сцеплении.
Подходит ли шероховатая поверхность для помещения с повышенной влажностью?
На коротком подъеме внутри зала — да, потому что на этом участке сцепление важнее дренажа, и его можно подчистить щеткой при смене направления движения. На ровном участке с накоплением грунта — нет. В каждой впадине бугорки задерживается липкий слой грунта, покрытие никогда полностью не высыхает, и трение становится непредсказуемым. Это хуже, чем стабильное низкое сцепление, потому что никто не может установить рельс или предел давления, чтобы противостоять ему.
Что вызывает появление белого кольца на ПЭТ-основах?
Вращение. Основание, вращающееся на крышке, царапает пятку, и появляется кольцо в месте полировки контактных площадок. Перед заказом нового ремня проверьте давление накопления, поскольку замена крышки не устранит проблему перегрузки конвейерной ленты.
Для стекла и банок нужны разные конвейерные ленты на одной линии?
Для них важнее разные настройки направляющих, чем разные ленты. Стекло выдерживает сцепление, но не удар, поэтому зазоры при переклейке и состояние пластины имеют первостепенное значение; алюминий не выдерживает ни бокового давления, ни шероховатой поверхности. В тех случаях, когда используются оба типа материалов, следует предусмотреть место для стекла в местах переклейки и поддерживать давление на направляющих на предельном уровне для банки.
Когда следует заменять износостойкие накладки и передаточные пластины?
Раньше, чем позволяет большинство графиков, и во время переналадки, а не во время остановки. На полосе образуется бортик задолго до того, как она начнет выглядеть изношенной, а зазор между пластинами увеличивается на доли миллиметра, которые никто не замечает, пока его не обнаружит основание бутылки. Еженедельная проверка линейкой выявляет и то, и другое. Новый дизайн бутылки заслуживает полной проверки перед первым запуском.
Какие детали следует указать в запросе на конвейерную ленту для линии розлива напитков?
Тип упаковки и диаметр основания, ширина ленты и межосевое расстояние, максимальная скорость движения по поверхности, какие участки накапливаются и как долго, чистящие средства и температура воды, а также фотография наихудшего участка перегрузки. Фотография лучше, чем чертеж, показывает состояние рельсов и зазор между пластинами.
Почему новый ремень плохо работает в первые несколько дней?
Поскольку ремень еще не эксплуатировался во влажном, теплом состоянии и под нагрузкой, он сам натягивается на шкивы, и соединение, которое было ровным на верстаке, может выглядеть неровным, как только рама достигнет рабочей температуры. Проверяйте натяжение ремня после первой теплой смены, а не во время установки.
Сопутствующие товары, которые могут вам понадобиться
- Конвейерная лента из ПВХ для линий по перемещению бутылок и банок.
- Резиновая конвейерная лента для наклонных и насыпных секций
- Конвейерные ролики для зон накопления и перемещения
- Ремни привода для разливочных и укупорочных машин