

世界の過酷な産業用途に応えるベルトソリューション

ブログ

ブログ

ホーム/ブログ
最近の投稿
コンベアシステムによる食品加工:プロセス制御と現場受入

コンベアシステムによる食品加工:プロセス制御と現場受入

食品加工におけるコンベヤシステムは、処理量よりも衛生面、洗浄性、製品との接触状況によって仕様が決定され、機器ベンダーを選定する前に下された決定が、監査時のラインの性能を左右します。このガイドでは、湿潤、乾燥、調理済み食品向けのベルト選定、洗浄温度定格、衛生面における布製ベルトとモジュラーベルトの違い、食品グレードベルトに付属するべき文書について説明します。セグメント間のバッファー蓄積、調理済み製品ラインへの金属探知機の設置、衛生ゾーン境界の横断、洗浄頻度と洗浄方法についても解説します。現場での受け入れは、エンジニアリング演習として扱われます。測定すべき項目、記録すべき項目、そして購入者が設置前に図面上で確認できる一般的な設計ミス(共有フレーム、死角、排水制御の不備など)について説明します。

コンベヤベルト加硫工程:工程管理と現場受入

コンベヤベルト加硫工程:工程管理と現場受入

コンベヤベルトの加硫は、修理の近道ではなく、制御された硬化プロセスであり、その結果は、界面温度、プラテン圧力、硬化時間、接合面の清浄度という4つの変数によって左右されます。このガイドでは、ベルトカーカスのステップ長とスプライス形状の選択方法、プラテン温度と圧力の設定と監視方法、プレス機に独自のコントローラーがある場合でも界面熱電対が重要な理由など、最初の切断から運用再開まで重要なプロセス制御について説明します。次に、現場での受入検査、つまり、接合部の効率と親ベルトの強度、柔らかいまたは粘着性のあるエッジが示すもの、屋外作業における湿度と降雨量の制限、サンプルを切断せずに接合部を確認する方法について説明します。最後に、修理か交換かの判断と、作業員が残すべき記録について解説します。

エンドレスゴムコンベヤベルト:仕様、購入者チェック、および現場での使用

エンドレスゴムコンベヤベルト:仕様、購入者チェック、および現場での使用

エンドレスゴムコンベヤベルトは、現場で接合するのではなく、閉じたリングとして加硫されるため、カーカスに継ぎ目がなく、ループの弱点が1つ少なくなります。このガイドでは、エンドレス構造で実現できることとできないこと、つまり、真のリングとして加硫できるループサイズ、発注書に記載すべき長さの許容範囲、写真では同じように見える成形エンドレスと溶接ループの違いについて説明します。カバーグレード、プライ、カーカスの仕様、および制御されたループと過大サイズのループを区別する購入者のチェックについても説明します。また、プーリーのアライメントとクラウニングが間違っている場合にエンドレスベルトがドリフトする可能性がある理由についても説明します。破砕回路と鉱山回路の現場経験から、期待される耐用年数、現場での修理の限界、および追加費用が回収できる時期を示します。

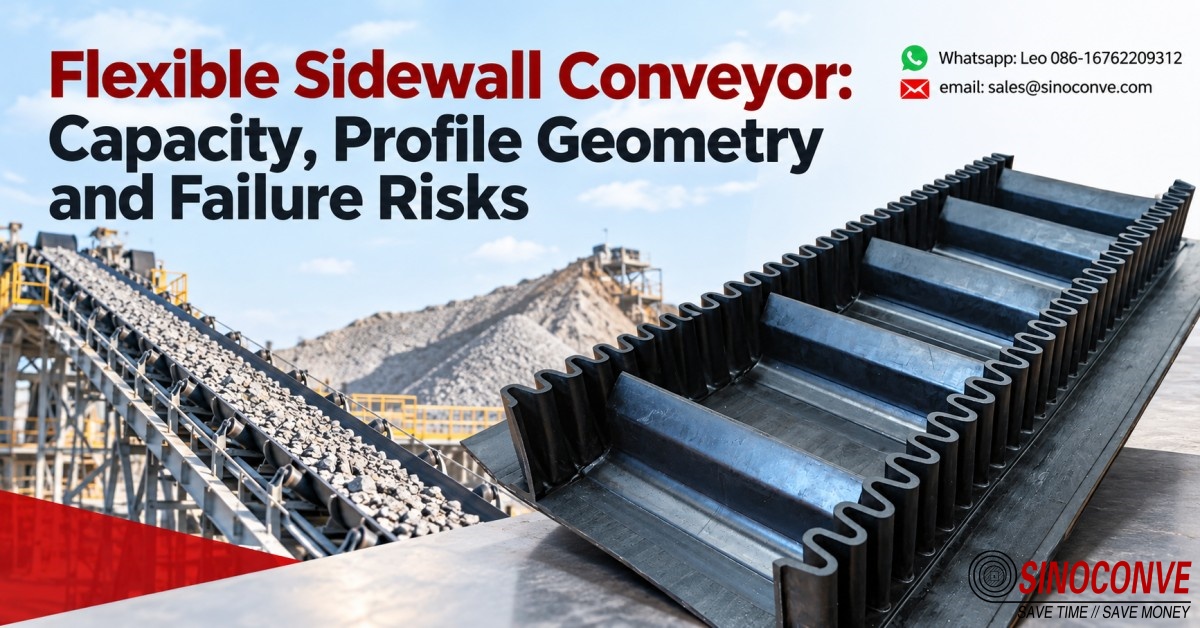
フレキシブルサイドウォールコンベヤ:処理能力、プロファイル形状、および故障リスク

フレキシブルサイドウォールコンベヤ:処理能力、プロファイル形状、および故障リスク

フレキシブルサイドウォールコンベヤは、平ベルトでは搬送できない傾斜面をバルク材を搬送します。その搬送能力は、ベルト幅だけでなく、2つの波型壁と横方向のクリートによって形成される溝の形状に依存します。このガイドでは、搬送能力の計算方法、傾斜面に応じたサイドウォールの高さとクリートのピッチの選択方法、およびコーナーでの材料のこぼれを防ぐプロファイル形状について解説します。次に、これらのベルトの動作を実際に停止させる故障リスク(サイドウォールの根元での亀裂、寒冷時の波型疲労、接着または固定の設計不足によるクリートの剥離)について説明し、それぞれの損傷パターンから故障を読み取る方法を示します。ベース幅、壁の高さの許容誤差、クリートの間隔、リターンアイドラのクリアランスに関する現場チェック手順も記載されているため、ベルトを取り付ける前に納品物を図面と照合できます。

包装機械用タイミングベルトの供給元は?エンジニアリングからの回答

包装機械用タイミングベルトの供給元は?エンジニアリングからの回答

包装機械のタイミングベルトは、OEMから直接供給されることはほとんどありません。産業用ベルトメーカー、コンバーター、販売代理店、そしてOEM自身のアフターマーケットチャネルから供給され、これら4社はそれぞれ全く異なるニーズに対応しています。このガイドでは、ベルトメーカーとベルト販売代理店の見分け方、サプライヤーの能力チェックリストの使い方、そして機械の種類によって最適な選択肢が変わる理由を解説します。ベルトの形状を断続的なインデックス動作と連続的なフィルム動作に適合させる方法、位置決め精度と再現性、コンパウンドとコードの選択、ジョイント構造とエンドレス構造、バッチの一貫性、スペアパーツの在庫状況とリードタイムについても説明します。最後に、新しいベルトが早期に故障した場合に最初に行うべきチェック項目と、最初のベルトを取り付けてから18か月後もインデックスラインが同じ位置に着地し続けるための調達手順(動作適合、サンプル試用、寸法の一貫性、スペアパーツ、取引条件)について解説します。

産業用Vベルト駆動:概要、駆動特性、および適用限界

産業用Vベルト駆動:概要、駆動特性、および適用限界

産業用Vベルト駆動は、くさび作用によってトルクをグリップ力に変換します。このガイドでは、その物理法則に基づいて購入判断を行います。まず、断面形状のファミリー(A、B、C、D)とSPZからSPCまでのメートル法範囲を解説し、くさび角と有効直径がどのように速度比を生み出すか、また、駆動性能が低下した場合、接触弧、弾性クリープ、および真の滑りを区別する必要がある理由を説明します。張力については、設定量と再確認頻度に関する実践的なセクションを設け、マッチドセットの等長ルール、そして早期故障のほとんどの原因となるアライメントとオフセットの問題についても解説します。具体的な例では、動力、トルク、速度から駆動装置のサイズを算出し、適用限界では、Vベルトが不適切な場合を正直に示します。最後に、故障モードと予防策、調達と受入の分野、タイミングベルトやバンドセットとの比較で記事を締めくくります。

コンベアシステムによる食品加工:プロセス制御と現場受入

コンベアシステムによる食品加工:プロセス制御と現場受入

食品加工におけるコンベヤシステムは、処理量よりも衛生面、洗浄性、製品との接触状況によって仕様が決定され、機器ベンダーを選定する前に下された決定が、監査時のラインの性能を左右します。このガイドでは、湿潤、乾燥、調理済み食品向けのベルト選定、洗浄温度定格、衛生面における布製ベルトとモジュラーベルトの違い、食品グレードベルトに付属するべき文書について説明します。セグメント間のバッファー蓄積、調理済み製品ラインへの金属探知機の設置、衛生ゾーン境界の横断、洗浄頻度と洗浄方法についても解説します。現場での受け入れは、エンジニアリング演習として扱われます。測定すべき項目、記録すべき項目、そして購入者が設置前に図面上で確認できる一般的な設計ミス(共有フレーム、死角、排水制御の不備など)について説明します。

コンベヤベルト加硫工程:工程管理と現場受入

コンベヤベルト加硫工程:工程管理と現場受入

コンベヤベルトの加硫は、修理の近道ではなく、制御された硬化プロセスであり、その結果は、界面温度、プラテン圧力、硬化時間、接合面の清浄度という4つの変数によって左右されます。このガイドでは、ベルトカーカスのステップ長とスプライス形状の選択方法、プラテン温度と圧力の設定と監視方法、プレス機に独自のコントローラーがある場合でも界面熱電対が重要な理由など、最初の切断から運用再開まで重要なプロセス制御について説明します。次に、現場での受入検査、つまり、接合部の効率と親ベルトの強度、柔らかいまたは粘着性のあるエッジが示すもの、屋外作業における湿度と降雨量の制限、サンプルを切断せずに接合部を確認する方法について説明します。最後に、修理か交換かの判断と、作業員が残すべき記録について解説します。

エンドレスゴムコンベヤベルト:仕様、購入者チェック、および現場での使用

エンドレスゴムコンベヤベルト:仕様、購入者チェック、および現場での使用

エンドレスゴムコンベヤベルトは、現場で接合するのではなく、閉じたリングとして加硫されるため、カーカスに継ぎ目がなく、ループの弱点が1つ少なくなります。このガイドでは、エンドレス構造で実現できることとできないこと、つまり、真のリングとして加硫できるループサイズ、発注書に記載すべき長さの許容範囲、写真では同じように見える成形エンドレスと溶接ループの違いについて説明します。カバーグレード、プライ、カーカスの仕様、および制御されたループと過大サイズのループを区別する購入者のチェックについても説明します。また、プーリーのアライメントとクラウニングが間違っている場合にエンドレスベルトがドリフトする可能性がある理由についても説明します。破砕回路と鉱山回路の現場経験から、期待される耐用年数、現場での修理の限界、および追加費用が回収できる時期を示します。

フレキシブルサイドウォールコンベヤ:処理能力、プロファイル形状、および故障リスク

フレキシブルサイドウォールコンベヤ:処理能力、プロファイル形状、および故障リスク

フレキシブルサイドウォールコンベヤは、平ベルトでは搬送できない傾斜面をバルク材を搬送します。その搬送能力は、ベルト幅だけでなく、2つの波型壁と横方向のクリートによって形成される溝の形状に依存します。このガイドでは、搬送能力の計算方法、傾斜面に応じたサイドウォールの高さとクリートのピッチの選択方法、およびコーナーでの材料のこぼれを防ぐプロファイル形状について解説します。次に、これらのベルトの動作を実際に停止させる故障リスク(サイドウォールの根元での亀裂、寒冷時の波型疲労、接着または固定の設計不足によるクリートの剥離)について説明し、それぞれの損傷パターンから故障を読み取る方法を示します。ベース幅、壁の高さの許容誤差、クリートの間隔、リターンアイドラのクリアランスに関する現場チェック手順も記載されているため、ベルトを取り付ける前に納品物を図面と照合できます。

包装機械用タイミングベルトの供給元は?エンジニアリングからの回答

包装機械用タイミングベルトの供給元は?エンジニアリングからの回答

包装機械のタイミングベルトは、OEMから直接供給されることはほとんどありません。産業用ベルトメーカー、コンバーター、販売代理店、そしてOEM自身のアフターマーケットチャネルから供給され、これら4社はそれぞれ全く異なるニーズに対応しています。このガイドでは、ベルトメーカーとベルト販売代理店の見分け方、サプライヤーの能力チェックリストの使い方、そして機械の種類によって最適な選択肢が変わる理由を解説します。ベルトの形状を断続的なインデックス動作と連続的なフィルム動作に適合させる方法、位置決め精度と再現性、コンパウンドとコードの選択、ジョイント構造とエンドレス構造、バッチの一貫性、スペアパーツの在庫状況とリードタイムについても説明します。最後に、新しいベルトが早期に故障した場合に最初に行うべきチェック項目と、最初のベルトを取り付けてから18か月後もインデックスラインが同じ位置に着地し続けるための調達手順(動作適合、サンプル試用、寸法の一貫性、スペアパーツ、取引条件)について解説します。

産業用Vベルト駆動:概要、駆動特性、および適用限界

産業用Vベルト駆動:概要、駆動特性、および適用限界

産業用Vベルト駆動は、くさび作用によってトルクをグリップ力に変換します。このガイドでは、その物理法則に基づいて購入判断を行います。まず、断面形状のファミリー(A、B、C、D)とSPZからSPCまでのメートル法範囲を解説し、くさび角と有効直径がどのように速度比を生み出すか、また、駆動性能が低下した場合、接触弧、弾性クリープ、および真の滑りを区別する必要がある理由を説明します。張力については、設定量と再確認頻度に関する実践的なセクションを設け、マッチドセットの等長ルール、そして早期故障のほとんどの原因となるアライメントとオフセットの問題についても解説します。具体的な例では、動力、トルク、速度から駆動装置のサイズを算出し、適用限界では、Vベルトが不適切な場合を正直に示します。最後に、故障モードと予防策、調達と受入の分野、タイミングベルトやバンドセットとの比較で記事を締めくくります。

もっと詳しく見る

私たちはより良い製品とサービスを提供することに尽力します。詳細については、他のコンテンツを参照してください