ドライブは 4 つの番号で結合されます。断面プロファイル、2 つのピッチ直径、小さなプーリーの巻き付け角度、および静的張力を正しく設定すると、ベルトは何年も静かに動作します。どれか一つでも間違った設定をすると、定格寿命が終わるずっと前に滑ったり、溝の中で転がったり、折れたりします。ほぼすべての障害で、私たちはこれら 4 つのうちのいずれかに遡って痕跡を検査するよう呼び出されます。ここでは、ベルトの構築方法ではなく、実際のシャフト上でドライブがどのように動作するかを取り上げているため、構築側が想定されています。
私たちは寧波でトランスミッション ベルトと重量コンベア ベルトを成形し、鉱山、採石場、セメント工場、一般的な工業用床用の溝付きドライブのサイズを毎週測定しています。そのため、私たちが扱う質問は実際には変わりません。どのセクションがその任務に適していますか?荷物には実際に何本のベルトが必要ですか?また、ベルトはプーリーにどの程度きつく固定する必要がありますか? V ベルトが明らかに間違った工具となるのはどのような場合ですか?この3人はほぼ毎回出てきます。モーターの銘板を送っていただければ、お客様が適合するセットを求めたときに当社のエンジニアが行うのと同じように、それに対して以下の実際の例を実行します。

01産業用 V ベルト ドライブがトルクをグリップに変える仕組み
トルクは一定の速度で小さなプーリーに到達し、ベルトは 2 つのシャフトがずれることなくスパン全体でトルクを伝達する必要があります。ウェッジアクションが機能します。 40 度の溝に対する側面の圧力によってグリップ力が倍増するため、同じ張力で平らなリム上をスケートするベルトは食い込み、強く引っ張られ、負荷がかかるとその倍増効果が増大します。以下のほぼすべてのルールは、その単一のジオメトリから派生します。
3 つのレバーが V ベルトの実際のグリップ力を決定します
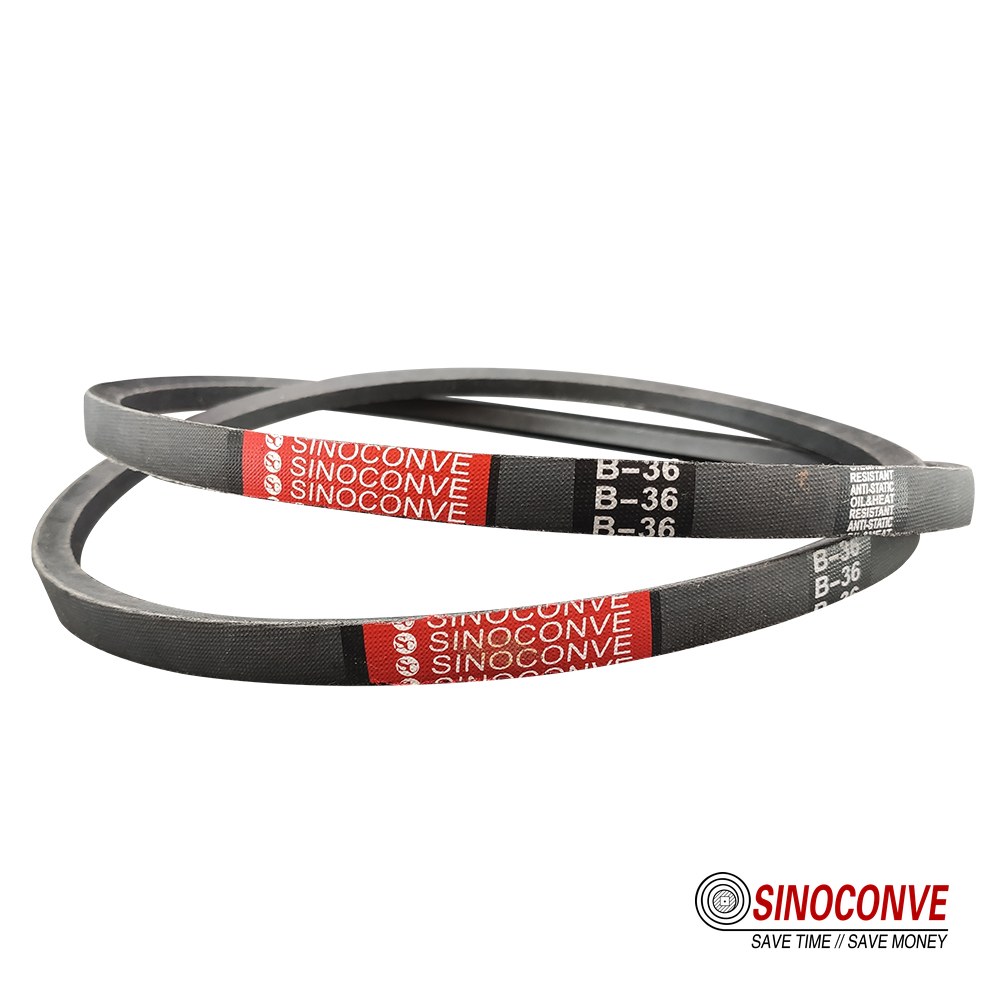
ウェッジから始めます。古典的な A、B、C、または D ベルトは 40 度の夾角で成形され、溝はそれに合わせてカットされているため、両方の側面が壁に対して平らになって荷重を支えます。 Aセクションを取ります。上部の幅は約 13 mm、高さは 8 mm で、溝も同じ角度で彫られています。 2 つの角度が一致せず、接触が単一のエッジに崩れると、ベルトが高くなって滑るか、深く食い込みすぎて調理されます。最も頻繁に発生するのは、あるメーカーのベルトが別のファミリー用に作られた溝に落ち、ドライブが定格出力近くで動作しないままベルトを食い込んでしまう場合です。ベルトと溝のリファレンスの両方をカットするため、ペアを合わせて判断します。これが、 すべてのトランスミッション ベルトのメーカーを尊敬しています。
ラップ角度は 2 番目の手段であり、ほとんどの購入者の予想よりも多くの容量がかかります。それを純粋幾何学と呼びます。トルク容量は接触弧に応じてほぼ低下するため、ラップ 120 度で走行するベルトは、同じベルトが 180 度で伝達するものを伝達できません。大きな速度比、短い中心距離、外側のアイドラーはすべてラップを奪います。セメント工場の 22 kW ファンドライブでは、小さなプーリーで 128 度を測定し、負荷を保持するために 4 つ目のベルトを追加する必要がありました。センターを 150 mm 広げることでラップを 160 度近くに戻し、カウントを 3 に落としました。ベルトの滑りを責める前に、ラップを測定してください。これは、グリップがかつてそこにあったかどうかを示す最初の数値だからです。
張力はウェッジを使用可能な摩擦に変換します。十分な静的張力がないと、ベルトは浅くなり、狭いバンドに沿って溝に触れ、荷重が到着した瞬間に滑ります。そのため、現場で最も一般的な苦情である始動トルク下の鳴きは、ほぼ常にベルトの問題ではなく張力の問題です。たわみルールで設定します。設定内容も記録してください。
<テーブルスタイル="幅: 100%; ボーダー崩壊: 崩壊; 背景: #ffffff; ボーダー: 1px ソリッド #e2e8f0;"> <本体>02セクション プロファイル ファミリ: A、B、C、D および SPZ から SPC メトリック範囲
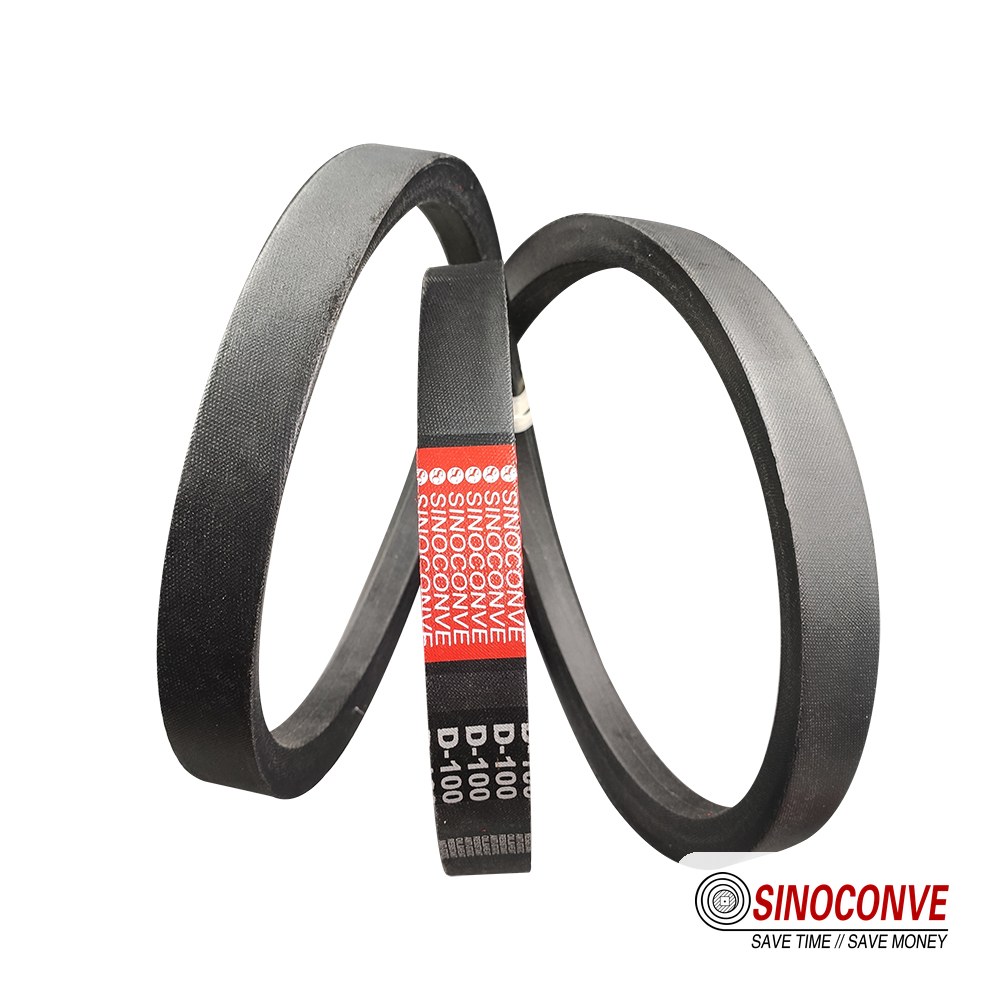
このセクションは何よりも先に選択してください。これは、このセクションが 1 つのベルトで伝達できる動力を制限し、ドライブが使用できる最小のプーリーを設定するためです。 2 つのファミリーでほぼすべてのドライブをカバーします。従来のインチ範囲は A、B、C、D で構成され、メートル法の SP 範囲は SPZ、SPA、SPB、および SPC で構成されます。公称値はどのメーカーでも一致していますが、使用可能な最小プーリ径は速度や荷重によって変化しますので、下表を目安としてベルトメーカーのカタログと照らし合わせてご確認ください。セクションのサイズが小さすぎると、1 か月以内に失敗する可能性があります。
耐荷重は断面に応じてどのように変化するか、またベルトを維持する最小のプーリー
高くて幅の広いセクションは、より重いコードを保持し、より広い側面領域に配置されるため、より多くの電力を伝達します。数字が重要なポイントになります。 1 本の A セクション ベルトは通常速度で 4 kW 近くに達するため、30 kW の負荷には B または C セクション、または 4 本の A ベルトが一致するセットとして動作する必要があり、同じ負荷が 1 つの D 溝内に収まります。他のV ベルト メーカー はそうします。RFQ 段階での仕事は、実際の連続出力とピーク始動トルクを記載することです。
各セクションには最小の実用的なプーリーがあり、それを下回ってもドライブがすぐに故障することはありません。これがまさに間違いが非常に多い原因です。通過するたびにベルトがより強く曲がり、コードの疲労が早くなり、数か月後にはベルトが根元で裂け、その原因は常にデザイン自体ではなくベルトにあります。その階の下では、命は急速に失われます。フレームがきつい場合は、セクションを増やすか、プーリーのサイズを上げます。
速度、熱、セクションサイズは連動して動きます。ベルトの速度はプーリーの直径とシャフトの回転数によって決まり、熱とベルトの寿命の両方が決まります。約 5 m/s 未満では、ウェッジがグリップを構築する時間が少なすぎますが、約 30 m/s を超えると、遠心力によってベルトが溝から持ち上げられ始め、容量が奪われます。ほとんどの産業用ドライブの速度は 10 ~ 25 m/s です。この帯域内では、ゆっくり回転する大きなプーリーが、高速で回転する小さなプーリーよりもほぼ毎回長持ちします。15 kW のバケット エレベーターの例は、まさにその理由から、快適な範囲内で 17.0 m/s で着陸します。
<テーブルスタイル="幅: 100%; ボーダー崩壊: 崩壊; 背景: #ffffff; ボーダー: 1px ソリッド #e2e8f0;"> <本体>03ウェッジ角度と有効直径: 速度比の実際の由来
得られる比率は外径と外径ではありません。そのギャップが人々を驚かせます。 V ベルトは、コードに近いセクション内の位置であるピッチ ラインで走行し、被駆動速度を計算するときはそのラインの直径のみが考慮されます。200 mm の B セクションのプーリーでは 195 mm 近くに達します。これは、被駆動機械が狭い速度ウィンドウのみを許容する比率を移動させるのに十分な大きなシフトです。
ベルトが溝の中で高く乗る理由と、溝の摩耗が比率に与える影響
ベルトが平らになっていません。側面だけが接触し、ベースがクリアなままなのでウェッジが機能するため、数ミリメートル誇らしげに乗ります。乗り心地が高ければ高いほど、有効直径が大きくなり、ドリブンシャフトの回転が速くなります。新しいベルトは設計された高さに収まります。ただし、伸ばして薄くすると、溝の奥深くに落ち込むため、プロセスが中断されるほど出力速度が低下します。
溝は摩耗面であり、側面が摩耗すると溝が広がり、ベルトがより深く下がります。変化は月に数十分の一ミリメートルで徐々に進みますが、それは一方向にしか進みません。私たちは溝が 3 mm 開いたプーリーを引っ張りましたが、オペレーターの唯一の不満は、ドライブ上の何も説明できないほど磨耗しているように見えるのに、シーズンを通して機械が静かに速度を失ったことでした。主要な整備ごとのゲージ溝幅。磨耗したプーリーは、必要な時間のほんの一部で新品の適合セットを破壊してしまいます。
04接触円弧、弾性クリープ、および真の滑りとの違い
ラップとスリップがひとまとめにされることがあまりにも多いため、作業員は間違った故障を追跡することになります。接触円弧は純粋な幾何学形状であり、ベルトが小さなプーリーに接触する角度であり、プーリーが通過できるトルクの上限を設定します。弾性クリープの動作は異なります。ベルトが張った側で張力を受け取り、緩んだ側で張力を戻すと、コードが伸びて元に戻るため、ドライブが完全に動作している場合でも、ベルトの表面はプーリーに対して微細にクリープします。
弾性クリープと実際の滑りを区別する
本当のスリップは、側面が剥がれてベルトが溝内を滑るときに起こる現象です。クリープのような動作はしません。クリープは静かで安定した状態を保ちますが、スリップは熱、負荷がかかると鳴き声、ベルトが斑点状に光沢を帯びて現れます。簡単なテストは、輝きがどこにあるかを読み取ることです。クリープはベルトを均一に保ちます。スリップは、最初に接触を失う溝のベースと側面のエッジを研磨します。 コンベヤ ベルト メーカー 私たちは、ベルトが何年もグリップしなければならないドライブで日々を過ごしており、その光沢パターンの読み取りは、ベルトが坂道を登る場合でも、扇風機を回す場合でも当てはまります。
05テンション: 設定する量と再確認する頻度
張力は、メンテナンス チームがハードウェアを変更せずに制御できる 1 つの変数であるため、最初に正しく設定する必要があり、ほとんどの場合は推測に頼る必要があります。適切な静的張力は、セクション、ベルトの数、ベルトの速度、ドライブが担うトルクによって異なるため、外見上は同じに見える 2 つのドライブでも、非常に異なる設定が必要になる場合があります。 700 mm スパンの C セクション ベルトの場合、メーカーは中間点で 45 N の押し込みと 10 mm のたるみを要求する場合があります。フロアでのルールは簡単です。既知の力で最長スパンの中間点でベルトを押し、たわみを確認します。
たわみルールと元が取れる張力ログ
私たちはすべての現場に、日付、周囲温度、たわみの測定値、ベルトのセット番号を記録する簡単な張力ログを保管するよう求めています。この 1 ページで、1 回の検査よりも多くの問題を発見できます。テンションが漂うから丸太がキープされる。新しいベルトは最初の数十時間にわたって伸び、周囲温度によって測定値は寒い朝と暑い午後の間で変動します。サービスファクタ 1.2 でサイジングした 15 kW のバケット エレベータでは、最初の週次測定値は設定値より 10 パーセント低く戻り、ベルトが光沢を帯びるずっと前に丸太がそれを捕らえました。 コンベア ベルト サプライヤーでは、長いコンベアの稼働でも同様の季節変動が見られます。また、それを修正する自動巻き取りには、固定中心の V ベルト ドライブに相当するものがないため、スケジュールから規律を定める必要があります。
06複数のベルトの一致セットと等長ルール
ドライブに複数のベルトが搭載されている場合、ベルトは長さがほぼ一致している場合にのみ負荷を均等に分散します。その 1 つの要件は、最初のセットが故障し始める前に、ほとんどの購入者が期待するよりもはるかに厳しいことが判明します。わずかに長さの異なる 3 本のベルトを同じプーリーに取り付けると、短いベルトが最もきつく締まり、トルクの最大の割合を占め、最も熱く動作し、最初に伸びます。その余分な伸びは次に短いものに手動でロードされるため、セットはランダムと見なされるパターンで一度に 1 つのベルトに失敗しますが、長さの広がりにまっすぐに戻ります。このギャップを埋めるために、一致するセットが存在します。
一致セットが保証するものと保証しないもの
適合セットとは、ベルトの長さが狭い範囲内に収まるように選択されたベルトのグループであり、多くの場合、長さコードまたは 1 ~ 2 ミリメートルの最大広がりとして引用されます。保証されていないのは、ベルトが 1 つのバッチまたは 1 つのコード ロットから生産されたものであるため、広がりは想定ではなく測定されたものであるということです。 1 つのベルトが故障した場合は、摩耗したベルトの横に新しいベルトを置くのではなく、セット全体を交換してください。新しいベルトが最短になり、すべての負荷がかかるためです。搬送側ではゴム製コンベア ベルトは単一のユニットとして荷重を運ぶため、この問題は発生しません。これが、2 つのファミリーのサイズが異なるルールに基づいて決定されている理由の 1 つです。
07位置合わせとオフセット: ほとんどの早期エラーの隠れた原因
アライメントの失敗は人々を驚かせるものです。なぜなら、ドライブのアライメントがずれていると、問題が発生するまでに数週間も稼働することがよくあるからです。 2 つのシャフトは平行であっても横にオフセットしていたり、小さな角度で交わったり、両方が同時に交わったりすることがあり、それぞれの障害によってベルトにかかる負荷が異なります。ベルトは溝の中を真っ直ぐに走るように求められますが、プーリーはベルトを別の場所に向けようとするため、回転するたびに不一致と闘います。その代償は、溝のエッジの熱、速度とともに上昇するリズミカルなきしみ音として現れ、最終的にはベルトが片方のエッジにのみ摩耗することになります。
平行オフセット、角度のずれ、およびそれらの間に隠れるねじれ
平行オフセットとは、2 つのプーリー面が機械全体で整列していないことを意味し、そのためベルトが斜めに出入りします。角度のずれは、シャフト自体が平行ではないことを意味するため、ベルトは走行中にわずかにねじれます。どちらもベルトの寿命を縮めますが、角度のずれによりベルトが横方向に曲がることになるため、角度のずれの方がより有害です。現場検査にはレーザーは必要ありません。両方のプーリーの面に直定規を置くだけで、両端に日光が当たるのを確認してから、もう一方の面で検査を繰り返します。ベルトの片側へのトラッキングは、マシン自体から届くのと同じメッセージであり、EP コンベヤ ベルト追跡ガイドは、V ベルト ドライブにも適用されます。
08実際の例: パワー、トルク、速度からドライブのサイズを決定する
数値によってプロセスが具体化されるため、ここではモーターの銘板のみからサイズを決定するドライブを示します。任務は採石場のバケットエレベーターで、15 kW の 4 極モーターで 1,450 rpm で駆動され、適度な始動ショックで 1 日約 10 時間稼働します。被駆動シャフトは約 580 rpm で回転するため、比率は 2.5 対 1 に近くなります。以下の各ステップは購入者が繰り返すことができる計算であり、カタログを参照するものではありません。
ステップ 1 では、モーターの銘板の電力を設計電力に変換します。モーターの銘板に記載されている出力は、モーターがそのシャフトで供給するものであり、実際のマシンはすべて負荷がかかった状態で起動し、負荷は 1 日を通して変化するため、ドライブはそれ以上のサイズにする必要があります。乗数は稼働率から選択されるサービス係数で、中程度の衝撃を伴う 10 時間稼働のバケット エレベーターの場合、約 1.2 を使用します。したがって、設計電力は 15 kW × 1.2 となり、18 kW となります。同じドライブがフル負荷のコンベヤまたはクラッシャーを起動した場合、係数と設計出力の両方が上昇します。そのため、モーター定格だけではなく、駆動される機械と起動条件を尋ねます。
ステップ 2 では、プロファイルと 2 つのプーリーの直径を選択します。 1,450 rpm 付近の速度に対して 18 kW を供給するには、C セクション ベルトが適しています。これは、1 本の C ベルトが通常のベルト速度でおよそ 6 ~ 9 kW を伝達するためです。小さなプーリーはそのセクションの最小値を超えている必要があるため、C プロファイルの場合は 180 ~ 200 mm のフロアを快適に上回る 224 mm のピッチ直径を採用します。 224 mm x 2.5 は 560 mm であるため、この比率から大きなプーリーが得られます。ベルト速度は pi と 0.224 m と 1,450 rpm を 60 で割った値で、約 17.0 m/s となり、快適な 10 ~ 25 m/s の範囲内に収まります。
ステップ 3 では、ベルト、中心距離、およびラップを設定します。設計出力を単一ベルトの補正定格で割って切り上げます。 224 mm および 17 m/s では、速度比補正を適用すると、C ベルトは約 6.2 kW に適しているため、18 kW には 3 本のベルトが必要です。まず中心距離を 700 mm に設定し、形状を確認します。小さなプーリーの巻き付きは 180 度から角度の 2 倍を引いたもので、その正弦は中心距離にわたる直径の差の半分です。ここでは約 152 度で、グリップが低下する点を十分に超えています。ベルトの長さは 2,671 mm に近いため、標準の 2,700 mm のベルトでループが閉じられます。また、ベルトがジオメトリの要求よりもわずかに長いため、ドライブに張力を与えるには少なくとも 25 mm の調整が必要です。
<テーブルスタイル="幅: 100%; ボーダー崩壊: 崩壊; 背景: #ffffff; ボーダー: 1px ソリッド #e2e8f0;"> <本体>もう 1 つの番号がループに属しますが、購入者はそれを省略することがよくあります。すべてのベルトは収まるにつれて伸び、テンショナーがたるみを吸収するため、初日に設定した中心距離は、ドライブの寿命にわたって実行するものではありません。少なくとも 25 mm 移動できる調整可能なスロットまたはスイング ベースを備えたベースを構築し、開始位置に印を付けて、次のシフトでベルトがどれだけ移動したかを確認できるようにします。プラントが多数のドライブにわたって標準化されている場合、卸売用コンベア ベルト カタログには、トランスミッションおよび搬送製品全体に適用される同じプロファイル ロジックが示されており、ドライブが柔軟な比率ではなく固定比率を必要とする場合は、同期タイミング ベルトの方が良い答えです。
09アプリケーションの制限: V ベルト ドライブが不正解の場合
V ベルトは寛容なトランスミッションであり、その寛容さこそが、本来は扱えるはずのない状況でも人々が V ベルトに手を伸ばし続ける理由なのです。それぞれの許容誤差には下限があり、下限を超えると、ドライブは決して消えることのないメンテナンス コストに変わります。床の位置がわかれば、購入者は年に 4 回交換されるドライブを取り付ける手間が省けます。
同じ筐体内の熱、オイルミスト、研磨粉塵
温度は V ベルトの寿命を最も早く縮めますが、その危険性は通常、ガードの外側からは見えないことです。標準的なゴムコンパウンドは、連続使用で約 60 °C までは快適ですが、ベルトが硬化して根元に亀裂が入る直前までは健全に見えるため、高温のモータールームでの駆動では誰にも気付かれずにその温度を超えることがあります。オイルミストが 2 番目の敵です。膨張したベルトはグリップを失って高くなり、研磨粉塵が側面と溝を静かに研磨します。熱と油が一緒に到達する場合は、耐熱性と耐油性のコンパウンドを主張し、 ベルトが産業用コンベヤ ベルトが別の機械で同じ作業を行う場合、同じ複合的な質問が当てはまります。
頻繁な起動、デューティの逆転、ロックされた比率の要求
始動、停止、反転するたびにベルトに衝撃が加わり、1 シフトに何百回も衝撃を加えるドライブは、定常負荷の数値が示すよりもはるかに激しく動作します。 V ベルトは衝撃を受けるとわずかに滑りますが、その滑りによって側面が摩耗し、ベルトが加熱されるため、高サイクルの負荷では、キャッチアップ テンションでは修正できないほど寿命が短くなります。ドライブを逆転させると、わずかな位置ずれによってベルトの両端が摩耗するため、2 つ目の問題が追加されます。計量スクリューなど、プロセスでドリフトのない正確な比率が必要な場合、V ベルトでは許容できる柔軟性が欠点となるため、同期ベルトが正しい選択となります。 コンベア ベルト ディストリビュータの範囲は、ディストリビュータが同じ代替質問をどのように検討するかを示しています。
<テーブルスタイル="幅: 100%; ボーダー崩壊: 崩壊; 背景: #ffffff; ボーダー: 1px ソリッド #e2e8f0;"> <本体>現場での 10 の障害モードとその防止方法
私たちが尋ねられるほぼすべての V ベルト ドライブの故障は 5 つの原因で説明され、それぞれの原因が原因を示すサインを残します。署名を正しく読み取ることで、メンテナンス チームが障害ではなく症状を置き換えることを防ぎます。
スリップ、光沢、ベルトの転がり
スリップは最も一般的な症状であり、最も過剰診断されています。これは、張力の低下、側面のオイル、摩耗した溝、またはドライブがこれまで耐えられるサイズを超えた負荷によって発生する可能性があるためです。伝えるのは熱と輝きです。ベルトが十分に長く滑ると、側面は硬くて光沢のある表面になり、グリップ力がさらに低下するため、張力の問題から始まったドライブは、繰り返し購入する問題になります。ベルトがねじれ、溝内で横向きに走行するため、ロールオーバーの動作が異なります。通常、張力が低すぎるか、プーリーの位置が大きくずれているか、溝が磨耗してベルトが深く着座しすぎて上昇することが原因です。ロールオーバーはほぼ常にセットアップミスであり、アライメントとテンションを修正することで解消されます。
プーリー溝の破損、伸び、摩耗
きれいに切れるベルトは、ほとんどの場合、吸収できない衝撃に遭遇したか、コードが切れるまで最小直径以下のプーリー上を走行していました。溝摩耗は、ベルトではなくプーリーに損傷を与えるため、静かなものです。摩耗した溝に取り付けられた新しいセットは、交換したセットよりも早く故障します。昨シーズン、採石場から 1 台のドライブから 3 本のベルトが返還されましたが、いずれも横に倒れており、欠陥全体はベルトが登れるほど深く摩耗した 1 本の溝に遡ります。それは、ベルトと同様に溝も切断しており、 磨耗表面の測定と同じ規律がコンベヤ ベルト工場では、ベルトを年に 4 回交換するよりも、現場でプーリーを年に 1 回測定することを希望します。
<テーブルスタイル="幅: 100%; ボーダー崩壊: 崩壊; 背景: #ffffff; ボーダー: 1px ソリッド #e2e8f0;"> <本体>11産業用 V ベルト注文の調達フィールドと受領フィールド
セクションと長さだけを指定した注文では、メーカーは文字通り図面を満たすものであれば何でも自由に供給できるため、最も重要なベルトにはほとんどの場合隙間が開いてしまいます。それらを解決する方法は、パフォーマンスを決定するいくつかのフィールドを指定し、それぞれを証明するテストに名前を付けることです。明確な RFQ は長くする必要はなく、具体的であれば十分です。
寸法、公差、およびマッチドセット フィールド
寸法ブロックは、断面とその上部の幅、高さ、夾角から始まり、次にピッチ長さと公差クラスを追加します。ベルト幅が公称のものとは異なるため、セクションの寸法は規定の点でゲージを使用して測定されます。長さはマッチングが契約上の条件となるため、測定張力、公差クラスを明記し、マルチベルト駆動の場合はセット全体で許容される最大広がりを記載します。長さを測定したときの張力を伝えることができないサプライヤーは、他の誰とも比較できない数値を提供していることになります。
複合試験、引張試験、油および熱の受け入れ試験
2 つの測定値によって注文が決まりますが、どちらも曖昧なままになりがちです。セクションをプロフィール文字、上部の幅、高さ、角度として書き、その 4 つすべてを通常の制作バンドの内側に保持します。幅 0.5 ミリメートルのベルトは間違った深さで固定され、その後 10 年間グルーヴと格闘するからです。たとえば、A セクションは、40 度の側面の上部を横切って約 13 mm 延びます。
長さの数値を特定するのはさらに困難です。公差クラスに名前を付け、長さが測定された張力を述べ、セット全体の広がりに上限を設けます。これは、3 つのベルト ドライブでは、他のベルトが伸びてそれに適合するまで、最もきついベルトがすべてを保持するためです。昨年の春にサイズを測定した 1 台のドライブの 3 本のベルトの広がりを測定すると、ほぼ 4 ミリメートルでした。
伸びが続きます。規定の基準荷重の下で読み取り、キャップを低く設定します。これは、その荷重で大きく伸びたベルトは何度も張り直すことになるためです。昨シーズン、私たちが供給している採石場から 1 つのドライブから 3 本のベルトが返送されましたが、それぞれが異なる長さに伸びており、それぞれの裏面に刻印されたバッチ参照スタンプから、2 つの出荷品が棚上で混合されていたことがわかりました。
マークを付けるとループが終了します。読みやすいブランド、プロフィール、長さコード、バッチまたは日付の参照を主張し、18 か月後に遡って障害が発生した場合、約束ではなくコードのロットに結びつくようにします。引張、油、摩耗の結果を記録に残してください。
12V ベルト、タイミング ベルト、バンド付きベルトの選択セット
最後の決定は、V ベルトがファミリーの適切なメンバーであるかどうかです。単一の工業用 V ベルトは、安価で耐久性があり、張力を加えるのが簡単なため、ファンやポンプに負けるのは困難です。バンド付きセットは、共通のトップタイで複数のベルトを結合します。これにより、ベルトの歩調が保たれ、クラッシャーや大型ファンに見られる重量や衝撃負荷がかかるドライブのベルトの緩みを引き起こす横転に耐えられます。タイミングベルトは摩擦ではなく歯に作用し、比率を正確に保持し、出力速度が正確である必要がある場所に適しています。 3 つの異なる家族、3 つの異なる義務。
タイミング ベルトまたはバンド付きセットがプレーン V ベルトの代わりとなる場合
A 同期タイミング ベルトは、プロセスがクリープや伸びによって生じるドリフトを許容できない場合、または計量ネジや同期ローラーによって位相がずれないようにシャフトの歩調を合わせておく必要がある場合に引き継ぎます。 1 台のドライブで複数のベルトを実行し、横転や不均一な負荷によって個々のベルトが失われ続ける場合は、バンド付きセットを選択してください。 2 人の交代は重要ですが、3 人目は重要ではありません。負荷が安定していて、比率が害なく 1 パーセント移動でき、環境がゴムに適している場合は、普通の V ベルトを使用してください。ただし、ドライブが設定速度を常に追い求める摩擦ベルトではなく明らかに同期ベルトを必要としている場合には、はっきりと言えます。私たちは 3 つすべてを構築しているため、1 つを他のものに押し付けることはありません。
13V ベルトに関して購入者から寄せられるよくある質問ドライブ
V ベルト ドライブで安全に走行できる最小のプーリーはどれですか?
セクションにリストされている最小値から開始し、それをターゲットではなく下限として扱います。 C セクション ベルトのピッチ直径はおよそ 180 ~ 200 mm が必要で、負荷が重くなり、速度が速くなるほど、その床よりも上に座る必要があります。これを、75 ~ 90 mm に含まれる A セクションと比較してください。フレームがセクションに必要なプーリーを受け入れることができない場合は、ベルトを設計よりもきつく曲げることを強制するのではなく、より小さなシーブを許容するセクションにステップアップしてください。きつく曲げると最初にコードが壊れてしまうためです。
一致するセットの 1 つのベルトが常に最初に失敗するのはなぜですか?
1 つのベルトがほぼすべての作業を行い、残りのベルトはアイドル状態になります。これは、セット内の最も短いベルトが最もきつく締まり、トルクの最大の割合を占め、次に短いベルトが引き継ぐまで伸びるためです。
V ベルト ドライブのベルトはどのくらいの頻度で張り直す必要がありますか?
最初の 1 週間を慣らし期間として扱い、その後は何かが起こるのを待つのではなく、決まったスケジュールに従って作業します。毎月のたわみ測定値を記録します。温度の変動が大きいプラントでは、その測定値がベルトの設定値に反しており、数週間ごとにドライブを巻き取る必要がある場合は、停止してその理由を見つけてください。安定した伸びは通常、過剰な張力、熱、またはオイルを示しているためです。
マルチベルト ドライブのベルトを 1 本だけ交換できますか?
いいえ、セットを長持ちさせたい場合はそうではありません。伸びたベルトの横に新しいベルトを置くと、ベルトが最も短くなり、ベルトが熱くなって伸びて一致するまで全体の負荷がかかり、その後に次に弱いベルトが続きます。
逆転駆動には V ベルトが適していますか?
ウェッジは両方向にグリップするため、ドライブの位置が適切に調整され、ベルトが正しく張られていれば、正常に動作します。問題は、アライメントのずれによって片方のエッジではなく両方のエッジが摩耗し、反転するたびに衝撃がすぐに加算されることです。そのため、この種の用途ではバンド付きセットまたはシンクロベルトが通常の V ベルトよりも長持ちします。
滑るベルトと摩耗したベルトを見分けるにはどうすればよいですか?
損傷を確認し、ドライブの音を聞いてください。滑っているベルトは熱くなり、負荷がかかると鳴き声を上げ、側面が光沢を帯び、光沢が出るとさらにグリップ力が低下します。磨耗したベルトの見た目もかなり変わります。このようなベルトは薄く、ひび割れがあり、張力を保持できなくなるほど伸びており、健全に見えてもまだ滑る場合は、通常、張力が低下しているか、側面の油が付着しているか、溝が摩耗しているか、または単に任務に適していない部分を示しています。
マルチベルト ドライブに一致するベルトのセットが本当に必要ですか?
はい、ドライブに複数のベルトが搭載されている場合は常に、同じ張力での等しい長さに荷重の均等な分担が依存するため、プロファイルと公称長さを共有する一対のベルトは、メーカーがそれらを一緒に測定して書面で広がりを確認するまで、一致したセットではありません。
V ベルトからタイミング ベルトにいつ切り替えるべきですか?
プロセスでドリフトが許されない正確な比率が必要な場合、シャフトの同期を維持する必要がある場合、または騒音と速度により摩擦駆動が妨げられる場合に切り替えます。負荷が安定しており、1 ~ 2% の速度変動が無害で、環境がゴムに適している場合には、V ベルトを使用してください。そのような作業では、普通の V ベルトの方が安価で張力がはるかに簡単であるためです。
V ベルト ドライブには最大ベルト速度がありますか?
約 5 m/s 未満ではウェッジがグリップを構築する時間が少なすぎ、約 30 m/s を超えると遠心力によってベルトが溝から持ち上げられ始めます。どちらの極端な場合でも容量がかかります。 10 ~ 25 m/s の間でベルトはグリップし、冷却されて持続します。これは、ほぼすべての産業用ドライブが設置されている場所です。 15 kW の例では、17.0 m/s で到達します。

必要な関連製品
- 従来の A、B、C、D セクションに加え、メートル法 SPZ、SPA、SPB、および SPC 範囲の工業用 V ベルト
- 比率をロックするための同期タイミング ベルト
- 負荷が実際に停止しない鉱山、採石場、セメント工場での作業向けに構築された頑丈なゴム製コンベア ベルト
- 完全な送信および伝達カタログ