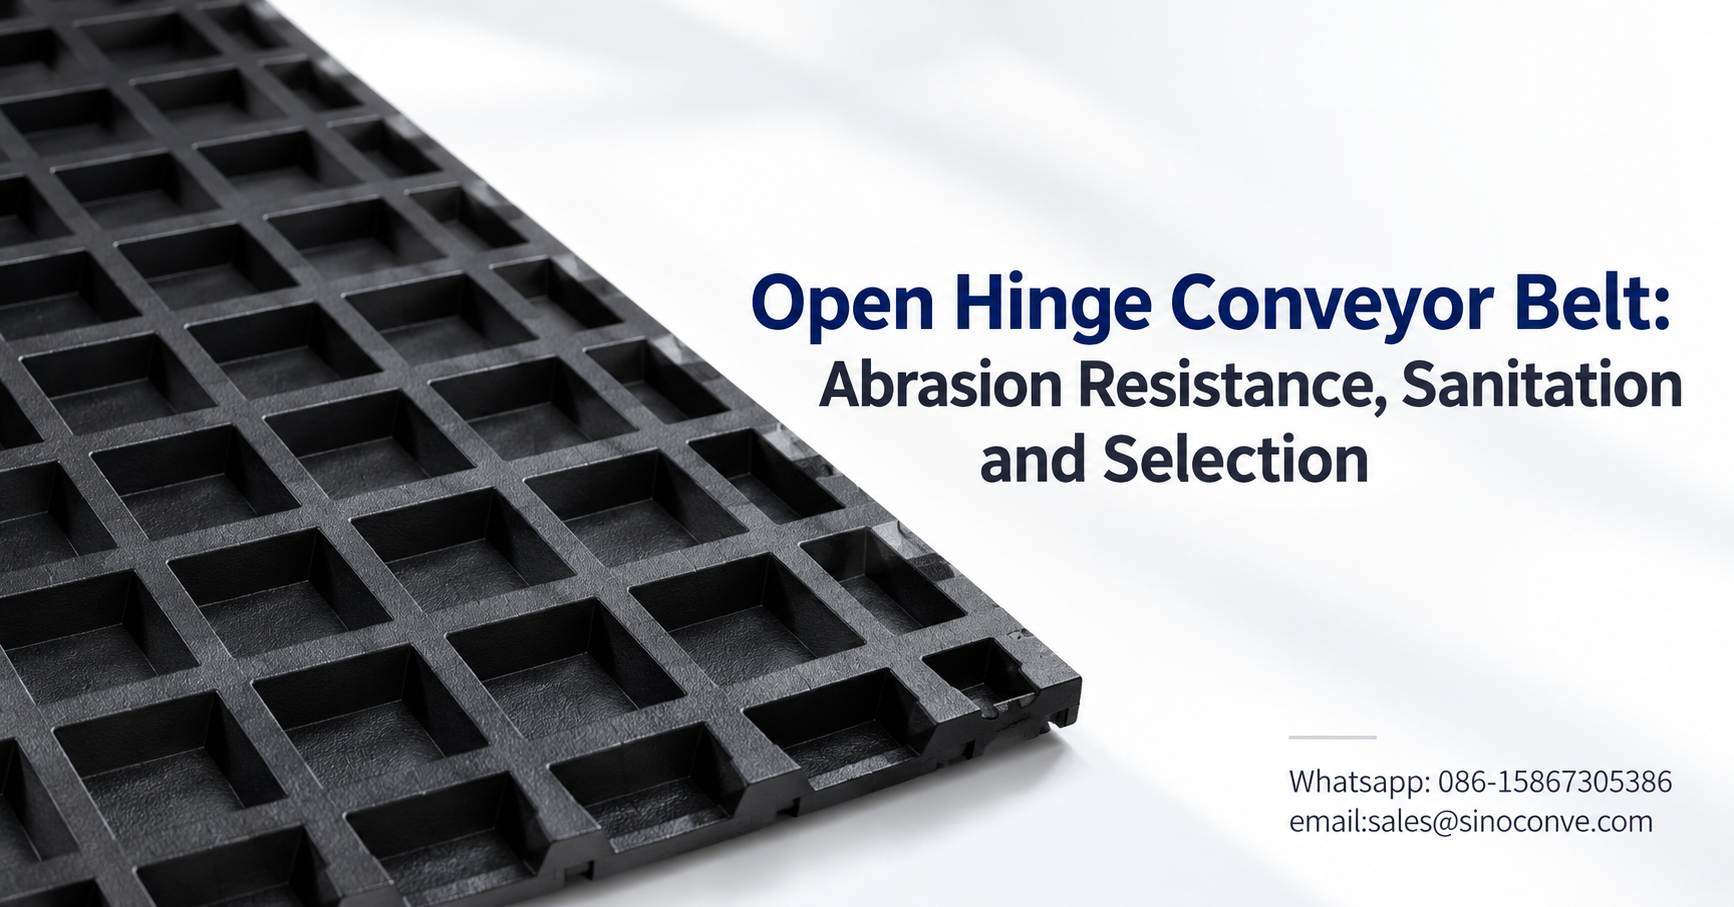
オープンヒンジコンベヤベルトは、横方向のヒンジ接合部が意図的に開いたままになっているモジュラーベルトです。直線走行ベルトで使用される密閉された接合部の代わりに、貫通穴とスロット付きピン穴が設けられています。このたった一つの形状上の決定が、3つの要素を同時に変化させます。すなわち、研磨粉がベルトからどのように排出されるか、洗浄水がどのようにベルトを通過するか、そしてヒンジピンがどのように荷重を支え、摩耗速度がどのくらいになるかです。
以下のセクションは、その構造層に関する記述にとどまります。なぜなら、モジュラーベルトに関する他のほとんどの記述は、ジョイントが一体型であることを前提としているからです。01「オープンヒンジ」の意味と形状の違い
モジュラーベルトは、ピンにねじ込まれた相互に連結するプラスチックモジュールの集合体で、無限に続く表面を形成します。
閉じた直線型設計では、隣接するモジュールは横方向の接合部で突き合わせられ、ピンはほぼ完全に閉じられた穴の中に収まります。モジュール間の隙間は小さく均一なので、走行面は一枚の連続したシートのように見えます。オープンヒンジは同じ連結原理を維持していますが、接合部を意図的に多孔質にしています。穴はスロット状になっており、ピン間の材料は成形されたソリッドではなく切り取られており、ベルトはすべての横方向の継ぎ目に沿って穴が開いているように見えます。これが構造上のすべての違いです。他のすべての違いはここから派生しています。
直線型モジュールとオープンヒンジモジュールの比較
2つのモジュールを並べてみると、3つの点で違いが見られます。
直線型モジュールは、継ぎ目を平らなランドで閉じ、製品を継ぎ目を越えて搬送します。これにより最も滑らかな上面が得られますが、穴に到達した異物が詰まりやすいという欠点があります。オープンヒンジ型モジュールは、このランドを貫通穴の列に置き換えるため、継ぎ目はもはや一体型のブリッジではなくなります。直線型モジュールではピンは製品の流れから保護されていますが、オープンヒンジ型モジュールではピンラインは継ぎ目を通過するあらゆるものに曝されます。この曝されるという点が設計上のトレードオフであり、見た目だけで選択が決まることはない理由です。どちらが適しているかは、2つの点によって決まります。製品は研磨性があり、継ぎ目に到達するほど細かいか?継ぎ目は洗浄されるか?
両方の答えが「はい」の場合、通常はヒンジが開いている方が有利です。その理由は、ベルトの上面とは驚くほど関係がありません。ジョイントのどの部分が実際に開いているのか
開口部に名前を付けるのは重要です。なぜなら、「開いている」というのは決して単一の特徴ではないからです。ジョイント面には、微粒子や水を通過させるための貫通穴が点在しています。ボアにはスロットまたは開口部があり、ピンハウジングをチューブではなくクレードルに変えています。次に、ピンの直径とボアの公差によって決まる、隣接するモジュール間の走行クリアランスがあり、最後にジョイントがエッジモジュールと接する部分の隙間があります。それぞれの開口部は異なる役割を果たし、それぞれが残留物が溜まる場所を作り出します。
弊社では、モジュール式ベルトの見積もりを出す前に、購入者に 4 つの開口部すべてを説明していただくようお願いしています。これは、1 つの開口部を変更すると他の開口部も変更されるためです。たとえば、砂利を排出するために貫通穴を広げると、ピンの支持面積も減り、負荷がかかった状態でモジュールが柔らかくなります。ボアクリアランスが 0.5 mm 変化すると、ピンの支持面が移動し、硬くて乾燥した製品の場合、摩耗寿命が数か月変わる可能性があります。これらの数値は写真から読み取ることはできません。それらは図面と実際に実行する作業内容から導き出されなければなりません。
02ジオメトリの変更が微粒子、水、ピン負荷に及ぼす影響
ジョイントジオメトリの1つの変更は、3つの異なる影響として現れます。オープンヒンジを指定する際のコツは、これら3つすべてを同時に考慮することです。それらは、微粒子がジョイントに到達したときの経路、ベルトに噴霧された洗浄水がたどる経路、そしてモジュールからピンを通って下へ流れる負荷の経路です。3つのうち1つを最適化すると、他の2つも変化します。
この記事の残りの部分では、それぞれの経路を順に見ていきます。ジョイントを通る微粒子の経路
搬送面に2mmの石英グリットが置かれていると想像してください。ヒンジが閉じている場合、グリットは継ぎ目のランニングクリアランスに移動し、そこに留まります。次のモジュールがその上を通過し、ピンがグリットをボア壁に押し付け、グリットはラッピングコンパウンドとして、パスごとに両方の部品に作用します。ヒンジが開いている場合、同じグリットに排出経路ができます。貫通穴とボアスロットにより、グリットは接触ゾーンに閉じ込められることなく、重力とベルトのたわみによって落下します。
摩耗粉をベアリング領域から除去すること、つまり単に摩耗粉に耐えるのではなく、摩耗粉を除去することが、摩耗対策の要点です。ジョイントを通る水の流れ
水も同様に作用しますが、より速いです。閉じたジョイントでは、すすぎ水が継ぎ目に溜まり、そこで残留物を溶かしてピンに付着させます。開いたジョイントでは、水がベルトを上から下へ直接通過し、微粒子を一緒に運び去ります。この流れがあるため、短時間で排水、すすぎ、そして再び排水する必要があるラインでは、オープンヒンジベルトが採用されています。ただし、注意点があります。水を通す開口部は、バイオフィルムが付着する場所にもなるため、排水と洗浄は同じではありません。
コンベヤベルトサプライヤーは、お客様の製品を熟知しており、通常は電話一本で、微粒子がジョイントまで届くほど細かいかどうかを判断できます。
荷重経路は3つ目の要素であり、独立したセクションを設ける価値があります。なぜなら、オープンヒンジベルトではピン摩耗が最も見落とされやすい部分だからです。
セクション04で説明します。03摩耗:なぜ隙間があると微粒子が削り取られずに排出されるのか
モジュラーベルトの摩耗は、製品が上面を滑ることによって発生することはほとんどありません。摩耗の原因は、ジョイントラインに到達した研磨性の微粒子がピンとボアに接触して摩耗することです。ソリッドジョイントの場合、これらの微粒子は行き場がないため、回転するたびに同じ接触面を通して再循環されます。
開放的な形状は、そのリサイクルを阻害します。その仕組みを理解することが、適切なベルトを購入するか、1シーズンでジョイントが摩耗してしまうベルトを購入するかの違いとなります。パッキングヒンジにおける研削効果
この故障モードは「ラッピング」と呼ばれ、非常に厄介です。数グラムの微細で硬い粒子がランニングクリアランス内に存在し、サイクルごとにピンによってボアに押し付けられます。粒子はポリマーよりも硬いため、均一に摩耗するのではなく、溝を刻みます。100万サイクルを超えると、ボアは楕円形になり、クリアランスが拡大し、モジュールがピン上でぐらつき始めます。最初は単なる粉塵の問題だったものが、ピッチを保持できなくなったジョイントへと発展し、表面パターンがずれ始めます。
乾燥した微粒子は、湿った微粒子よりも厄介です。乾燥した膜は流れ落ちずにその場にとどまるためです。材料によって耐摩耗性は異なります。用途に合わせて選択してください。ポリプロピレンは最も安価ですが、砂利の多い接合部では耐摩耗性が最も低くなります。POMははるかに丈夫で、砂利の下でも穴の形状をはるかに長く維持します。サプライヤーが提示する樹脂のDIN 53516耐摩耗性(グレードによって90~250mm³の体積損失)は、表面の耐摩耗性を示すものであり、接合部の挙動を示すものではありません。そのため、これはあくまでも入力値の一つとして扱い、答えとして捉えないでください。
研磨微粒子の落下
ヒンジを開放してもモジュールが硬くなるわけではありません。接合部の自己清掃性を高めるだけです。
貫通穴により、ベルトがスプロケットの上で屈曲して再び上に戻る際に、ジョイント面から砂利が落下します。ピンラインは密閉されておらず露出しているため、通常であれば閉じ込められるはずの材料が戻り側に自由に排出されます。砕石を扱う工業用コンベヤベルトでは、この砂利の排出によってジョイントが粉砕機になるのを防ぎます。開放型ヒンジが非常に細かい乾燥した粉塵には不向きなのもそのためです。粉塵はそのまま通過し、空気中に舞い上がって戻ってくるだけです。エンジニアからの現場報告: 鋳造工場の砂搬送ラインで、同一の駆動装置2台(閉鎖型ヒンジと開放型ヒンジ)を11週間追跡調査しました。閉鎖型ヒンジのベルトは、7週目には横方向4列目に目に見える楕円形変形が見られ、2列の交換が必要となりました。同じ処理量(1.1m/s)の開放型ヒンジのベルトは、ピッチが維持され、ピンシートに摩耗が見られるのみでした。違いは樹脂の種類ではなく、どちらもPOM樹脂でした。砂が一方のジョイントから排出され、もう一方のジョイントでは研磨される必要があったことが原因です。
| 摩耗負荷下でのジョイントの挙動 | 閉じたヒンジまたは直線ヒンジが継ぎ目でどのような動きをするか | 同じ状況でヒンジが開いた状態がどのような影響を与えるか | 研磨材製造ラインにおけるその意味 |
|---|---|---|---|
| 荷重を受ける接合部に到達する研磨粉 | 摺動クリアランス内に閉じ込められ、ボアに再循環される毎サイクル | 貫通穴とスロット穴から排出 | オープンジオメトリは、開口面積を大きくすることで穴の摩耗を遅くします |
| 継ぎ目に到達する水と洗浄液 | 継ぎ目に溜まり、溶解した残留物をしっかりと保持します | ベルトを上から下へまっすぐ通過します | 排水は速いですが、同じ隙間が後にバイオフィルムの付着場所となります |
| ヒンジピンが製品に露出します | ピンはソリッドランドの後ろに隠れており、製品の流れに触れることはほとんどありません | ピンラインは、ジョイント面を通過するあらゆるものに露出しています | ピンの材質の選択は、閉じたヒンジよりも開いたヒンジの方がはるかに重要です |
| 各穴で荷重支持領域が確保されています | 穴の壁全体が、広い接触面全体に引っ張りを分散します | スロット付き穴は面積が広いため、同じ引張力でも接触圧力が上昇します | 大きな引張力では、穴が開いていると接合部が軟化するため、張力定格に注意してください |
| この接合部が通常ライン上に位置する場所 | 乾燥した細かい、排水しない作業で、滑らかな上面が優先される場合 | 洗浄された、ざらざらした作業で作業の合間には、材料を素早く排出して排水する必要があります | ジョイントを作業内容に合わせて選び、メーカーの定格と照らし合わせて確認してください |
04ヒンジピンの摩耗寿命:実際にそれを左右するもの
ピンの摩耗は、オープンヒンジベルトがその価値に見合うかどうかを決定する数値であり、1つの要素ではなく、4つの要素が連携して作用することで決まります。
ピンの材質と表面、ボアの接触面積、ジョイントにかかる荷重、そしてサイクルごとに摩耗率に加算されるライン速度。これらのいずれかが変化すると、期待される耐用年数も変化するため、「ピンはどれくらい持ちますか」という質問に対する正直な答えは、常にこれら4つの要素によって決まる範囲となります。ピンの材質と表面仕上げ
研磨洗浄ラインでは、ステンレス鋼が標準ピンとして使用されています。その理由は、見た目とはほとんど関係のない2つの点にあります。1つは、すすぎ水による腐食に強く、穴が開いてボアを侵食しないことです。もう1つは、ポリマーが焼き付きを起こさずに滑走できる、硬く滑らかな表面を維持することです。グレードも重要です。304ピンはほとんどの食品や骨材のすすぎ液に対応できますが、塩化物や強力な洗浄剤が存在する場合は、316ピンの方がより安全です。
軽作業や非腐食性用途では、ポリマー製または複合材製のピンを使用するメーカーもあります。これらは静かでボアへの負担も少ないですが、研磨剤による摩耗が早くなります。焼入れまたはコーティングされたステンレス鋼製のピンは高価ですが、製品が非常に硬い場合は寿命を延ばすことができます。表面仕上げは、購入者が見落としがちな点です。粗い、絞り加工されたままの仕上げのピンは、ヤスリのようにボアを摩耗させますが、研磨されたピンは、2つの表面が摩擦と熱をはるかに少なくして滑らかに滑ります。ゴムコンベヤベルト ベルトが継ぎ目のないエンドレスタイプであるため、このようなケースは稀ですが、モジュラーベルトではピンは摩耗部品であり、そのように仕様を指定する必要があります。
接触面積、負荷、およびライン速度
同じ材質のピンでも、穴の直径が異なると寿命は異なります。スロット付きの穴は張力が分散される面積が小さいため、ベアリング圧力が上昇し、摩耗も圧力に比例して加速します。張力が強いほど、ベルト幅が広くなるほど、また、ラインの長さが長くなるほど、各ピンにかかる負荷は大きくなります。
ライン速度によって回数が倍増します。0.6 m/s の場合、ピンは 1 メートルピッチで特定のポイントを 1 時間あたり約 1,400 回通過しますが、1.2 m/s の場合、同じピンは約 2,800 回通過します。摩耗は時計よりもサイクル数に大きく影響されます。そのため、ピンと穴のサイズはベルト幅だけではなく、実際のベルトの張力と速度に基づいて決定します。
オープンデザインが排水とすすぎに優れている理由
排水は純粋に幾何学の問題です。閉じた継ぎ目では、毛細管現象によって継ぎ目に液体の膜が残り、その膜が残留物を湿った状態に保ってしまうため、微生物が増殖しやすい状態になります。オープンな継ぎ目は毛細管現象を遮断するため、液体が滞留することなく排出されます。すすぎも同様に容易です。噴霧された水がベルトを通過し、継ぎ目を表面をなぞるのではなく、両面から同時に洗い流します。バッチ間の洗浄時間が短いラインでは、この迅速な排水とすすぎがベルト選定の決定的な要因となる場合があります。
バイオフィルムと残留物の隠れ場所となる開口部
ここで注意点です。すべての開口部は空洞であり、製品が溜まり湿った状態が続く空洞はバイオフィルムの発生源となります。ピン穴、モジュール間の継ぎ目、エッジチェーンポケットはすべて残留物を閉じ込め、上からスプレーするだけでは除去できません。ヒンジが開いている場合、ピンラインは製品経路に直接位置するため、通過するたびに微粒子や食品残渣が穴に押し込まれます。開いているからといって自己洗浄されるわけではありません。そのように扱う工場では、1週間以内に継ぎ目内部に残留物が再び蓄積することになります。
洗浄バリデーションの到達範囲
バリデーションでは、水だけでは届かない場所も対象とする必要があります。つまり、ピン穴、両面のモジュール継ぎ目、端のヒンジポケット、そして物質が沈殿する可能性のある裏側の戻り部分です。特にアレルゲン変更後には、ピン穴が残留物が最後に残る場所であるため、標準的なスワブ検査またはATP検査に加えて、ジョイントレベルのチェックを実用的なルーチンに追加します。コンベヤベルトの洗浄方法、スケジュール、スクレーパーが機能しない場合 基本的に、開いたヒンジは、単に強力なスプレーをかけるだけでなく、ジョイント部分を断続的に分解する必要があります。これは、監査に失敗した後でなく、初日から洗浄計画に含めるべきニュアンスです。
エンジニアからの現場報告: 監査した調理済み食品製造ラインは、2年間オープンヒンジ方式で稼働しており、目視検査はすべて合格していました。ベルト表面の拭き取りサンプルはきれいでした。通常のCIPサイクル後に採取した3列目と4列目のピン穴の拭き取りサンプル12個のうち9個で有機汚れが検出されました。ベルトやCIPレシピに問題はありませんでした。単に、計画でピン穴が食品接触隣接ゾーンとして定義されていなかっただけです。1サイクルあたり2分間ジョイントフラッシングを追加することで解決しました。 text-decoration: underline;" href="https://www.sinoconve.com/products/rubber-conveyor-belt">トランスミッションベルトメーカー、同じ部屋にあるポンプと攪拌機の駆動装置でも同じ教訓が見られます。湿潤ゾーンは、清掃手順で見落とされた表面を容赦なく損傷します。
06材質:PP、POM、PE、ステンレスピン(分かりやすく解説)
材質は、砂塵、熱、洗浄剤に対するヒンジの挙動を左右します。 margin-top: 26px;">モジュール樹脂のトレードオフ
ポリプロピレンは経済的で、化学的に幅広く軽量であり、硬い砂粒のない軽負荷用途に適しています。POM(アセタールとも呼ばれる)はより硬く、耐摩耗性が著しく高いため、砂粒が多く負荷のかかる開放型ヒンジジョイントで主流となっています。ポリエチレンは両者の中間の靭性を持ち、粘着性のある製品を剥離しやすい低摩擦表面を備えていますが、POMよりも早く軟化するため、通常は低温ラインで使用されます。温度制限が重要になります。PPは通常約100℃、POMは約90℃、PEはさらに低い温度まで使用できるとされています。そのため、高温の製品を使用する場合は、摩耗よりも先に樹脂が使用できなくなる可能性があります。
ピン材質のトレードオフ
ステンレス鋼は、洗浄・研磨ラインにおける主力ピンです。グレード304はほとんどのすすぎ水や食品用途に適しており、グレード316は塩化物や強力な洗剤が使用される用途でその性能を発揮します。複合材やポリマー製のピンはコストが低く、静音性にも優れ、軽度で乾燥した用途ではボアを保護しますが、硬い研磨材が付着すると鋼製よりも摩耗が早くなります。重要なのは組み合わせです。硬い鋼製ピンを柔らかいPP製のボアに取り付けると、研磨材が硬い表面に付着し、柔らかい表面を削るため、ピンよりもボアの摩耗が早くなります。このようなミスマッチは、卸売コンベヤベルトの購入者が、原因不明のジョイントのガタつきに悩まされた後に初めて気づくケースです。
部品とその材質
開閉ヒンジにおけるこの材質の強み
仕様を決定する前に考慮すべき限界値
この素材が通常最も適している用途
軽度の研磨作業に適したポリプロピレンモジュール
軽量で手頃な価格、そして幅広い洗浄剤に耐性があります
摩耗や研磨剤による切削速度がほとんどのバイヤーよりも速い、柔らかい内径 期待される性能
軽度で、軽い摩耗を伴う用途で、大きな点荷重がかからない用途
粗い荷重がかかる接合部向けのアセタール(POM)モジュール
剛性が高く、寸法安定性に優れ、3種類の中で最も優れた総合的な耐摩耗性
多くの購入者が想定するよりも高価で、使用温度の上限が低い
特にベルトの駆動側にある、ザラザラとした負荷のかかるジョイント
粘着性のある製品を冷却するためのポリエチレンモジュール
丈夫で摩擦が少ないため、粘着性のある製品が剥がれやすく、衝撃を吸収します
POMよりも柔らかく、融点が低いため、高温ラインには適していません
一般用途向けグレード304ステンレス鋼製ヒンジピン
ほとんどの洗浄および食品環境において、硬く滑らかで耐腐食性に優れています
強塩化物を使用すると、ピットが発生し、周囲の穴が摩耗する可能性があります
#e2e8f0;">ほとんどのラインで、一般的な洗浄と食品グレードのオープンヒンジ用途に対応
塩化物耐性のあるグレード316ステンレス鋼製ヒンジピン
塩化物や強力な洗浄剤が存在する環境下での優れた耐腐食性
日々直面する化学物質によってのみ正当化される高コスト
塩分、酸性、または強力な洗浄が必要な生産ラインや洗浄ゾーン
軽負荷用複合ポリマーピン
軽量で静音性に優れ、ボアに優しく、腐食の心配は全くありません
硬い砂粒の下では摩耗が早く、絶対荷重ははるかに低くなります
静音性が重要な、軽量で乾燥した低摩耗用途向け最も
07開口面積と重量:搬送能力、洗浄力、駆動負荷
開口面積は一種の通貨であり、搬送力を犠牲にして排水能力を得るようなものです。貫通穴面積が大きいモジュールは洗浄力と排水力に優れていますが、製品を搬送したりピン荷重に耐えたりするための材料が少なくなるため、この2つは相反する方向に作用します。
重量も同様の論理で決まります。重量とは、駆動装置が引っ張らなければならない力であり、チェーンが耐えなければならない力です。
開口部の大きさと耐荷重の関係
実用的な開口部ヒンジは、水や微粒子を排出するのに十分な高さがあり、かつ荷重とピンの座面を保持できる高さの、中間的な開口部範囲に位置します。開口部を広げすぎると、モジュールがピン間でたわみ、製品が隙間に流れ込んでしまいます。また、大きな引っ張り力がかかると、露出した穴が単位面積あたりの荷重をより多く受けるため、定格荷重の高い、より重いモジュールが適しています。開口部、モジュールの厚さ、ピンのサイズをベルトの引っ張り力に合わせて決定し、経験則ではなくメーカーの耐荷重に基づいて選択を確認します。エッジの保持も必要な場合は、コンベヤベルト販売店は通常、対応するサイドモジュールを提供できるため、オープンセンターとクローズドエッジを一体のアセンブリとして指定できます。
08エッジチェーン、スプロケット、およびテイクアップ:サポートハードウェアのマッチング
オープンヒンジベルトは単なるベルトではありません。スプロケットが実際に駆動するエッジチェーンの間にオープンセンターモジュールが配置され、テイクアップがループ全体を適切な張力に保つシステムです。
ハードウェアを考慮せずにベルトを購入すると、モジュールを変更しても解決できないトラッキングの問題を抱えることになります。
エッジチェーンとスプロケットの噛み合い
エッジチェーンは引っ張りを担い、経路を設定するため、そのピッチ、ピン径、および横方向のたわみがドライブが受け入れられる範囲を決定します。スプロケットはチェーンのピッチと完全に一致している必要があります。半歯のずれでもベルトが中心からずれて、片方のエッジチェーンに他方よりも大きな負荷がかかります。テークアップストロークは、チェーンが耐用期間中に受ける伸びと、ジョイントの修理に必要なたるみをカバーする必要があります。
コンベヤベルト工場では、チェーンとスプロケットも製造しています。これら3つを1つの購入品、1セットの図面として扱っています。複数のサプライヤーに分割すると、トラッキングエラーのほとんどが発生するからです。また、セットが揃っていれば、キャンペーンの途中でチェーンの交換が必要になった場合でも、スペアパーツの発注が迅速になります。
09駆動効果:張力、スプロケットの噛み合い、速度制限
オープンジョイントは、データシートでは見落としがちな駆動特性の変化をもたらします。
荷重を支える部材が少なく、穴がスロット状になっているため、チェーンの張力はモジュール定格を考慮して設定する必要があり、ライン速度の上限は同等のクローズドサーフェスの場合よりも低くなります。
張力、速度、エッジでのトラッキング
速度が速くなると、各ピンのサイクル数とジョイントがスプロケットに噛み合う際の衝撃が増加するため、オープンヒンジベルトは通常、同じ負荷条件のソリッドベルトよりも低速で運転されます。張力は、チェーンがシートにしっかりと固定されるのに十分な高さに設定する必要がありますが、負荷がかかった際にピンシートが潰れるほど高く設定してはいけません。トラッキングはオープンセンターではなくエッジチェーンで管理されるため、ずれはまずエッジチェーンの不均一な摩耗として現れます。
ラインがコンベヤ駆動装置と、同じフレーム上の別のVベルト駆動装置を組み合わせている場合、湿った環境や埃っぽい環境では両方の出力が低下するため、Vベルトメーカーは、モジュラーベルトが受けるのと同じ条件に合わせて補助駆動装置のサイズを決定します。速度が制約要因である場合、速度を上げるよりもベルト幅やモジュールピッチを調整する方がはるかにコスト効率が良い。
10オープンヒンジベルトが不適切な選択となる場合
オープンジオメトリが常に優れているとは限らず、推奨するのと同じくらい、お客様にはお勧めしない理由をご説明します。この設計は、材料がジョイントから排出されること、そして多少の荷重面積の減少が許容範囲内であることを前提としています。
どちらの前提条件も満たされない場合、通常は密閉型ヒンジが有利になります。
開放型ヒンジに反対する理由
細かい乾燥した、排水されない粉塵は、開放型ヒンジに最も不利なケースです。何もきれいに通過せず、砂粒が溝に溜まり、ベルトは重力の方向に沿って材料を落とします。強い磁性を持つ製品は、2番目の例外です。微粒子は、ヒンジが開いているか閉じているかに関わらず、付着してブリッジを形成します。衛生上の理由や損失を防ぐために、製品をベルトに密着させる必要がある場合、開放型ヒンジはまさに必要な接触を失ってしまいます。これらの理由はすべて、設計に逆らうのではなく、密閉型またはカバー付きヒンジに戻るべき理由となります。
オープンヒンジが使用できない使用条件
この条件下でオープンヒンジが問題となる理由
代替品として検討すべきもの代わりに
排出されない非常に細かい乾燥粉塵
微粒子は排出されずにスロットに溜まり、床に落ちます
集塵装置または上流側のエンクロージャーと組み合わせた閉じたヒンジ
強い磁性または静電気で付着する物質
開口部を横切る微粒子が、自己洗浄ジオメトリを無効にします
滑らかで簡単に取り外せる製品面を備えたカバー付きヒンジ
密閉された接触面が必要な衛生上の義務
貫通穴は、封じ込めに必要な連続接触を妨げます
完全に規定されたクリーニングルーチンを備えたソリッドトップモジュール
低速運転時に非常に大きなベルト張力
スロット付きボアはベアリング圧力を上昇させ、負荷がかかった状態でのピン寿命を短縮します
測定されたベルト張力に対応する厚みのあるモジュールまたは密閉型ジョイント
曲げるとしっかりと密着する粘着性のあるペースト
粘着性のある素材が隙間を塞ぎ、ジョイント内部に水を保持します
摩擦の少ない剥離面と強力な洗浄サイクル
11耐摩耗性および衛生性に関する選定マトリックス
開閉ヒンジの選択は、単一の要因で決まるものではありません。以下のマトリックスは左から順に、要因、開閉ヒンジが有利な条件、開閉ヒンジが有利な条件、そして形状が選択を決定する理由を示しています。
選択肢を絞り込むためにこれを使用し、最終的な決定は経験則ではなく、測定されたデューティデータとメーカーの仕様に基づいて行ってください。
このマトリックスの読み方
ジョイントの選択を左右するデューティ係数
オープンヒンジを推奨 材料と線がこのように見える場合
材料と線がこのように見える場合、閉じたヒンジに傾きます
ジョイントの形状がそれを決定する理由
製品の粒子サイズと研磨性
粗く粒状で硬い物質で、継ぎ目から自然に落ちるもの
非常に細かい乾燥した粉塵で、隙間を通過せずにそこに溜まるもの
隙間があっても、粒子が実際にそこから排出される場合にのみ効果があります
水分量と使用する洗浄方法
湿った製品、スプレーまたは水洗、シフト間で排水が必要なライン
洗浄工程のない乾燥製品で、排水がルーチンに含まれていない場合
スルーフローには、排出経路と通過する水が必要です
製造エリアで要求される衛生レベル
迅速な排水と目視可能なすすぎが、封じ込めよりも重要な洗浄ライン
連続接触面と制御された残留物経路を必要とする高ケアゾーン
開口部があると排水は良くなりますが、清掃計画で到達しなければならない空洞が生じます
ライン速度とランニングサイクル数
ジョイントがスプロケットにスムーズに噛み合う中速
高速回転によりサイクル数が増加し、各ピンに衝撃負荷がかかります
ピンの摩耗は、稼働時間よりも1時間あたりのサイクル数に大きく左右されます
負荷とベルトの引張力
軽い引張力では、ロストボア領域によるベアリング圧力の上昇はそれほど大きくありません
重い、持続的な引張荷重で、穴の壁全体で荷重を分担する必要がある場合
スロット付き穴は面積が小さいため、単位面積あたりの荷重が増加します
樹脂の許容温度範囲に対する製品温度
樹脂の許容温度範囲内に留まる低温から温暖な製品
樹脂の許容温度範囲に近い、またはそれを超える高温の製品
軟化処理により、摩耗が限界となる前にボアの剛性が低下します
このマトリックスはフィルターであり、判定ではありません。
同じ音のする2本の線でも、木目の形状、洗浄剤、実際のベルトの張力が分かれば、異なる接合部に到達する可能性があります。唯一信頼できるテストは、測定された負荷をメーカーの仕様と比較することです。
12この記事が当社の採石場摩耗ガイドとどのように関連しているか
この記事は、隣接する記事ですでにゴムベルトによる摩耗について扱っているため、重複を避けるため、意図的に簡潔にまとめています。当社の採石場および急傾斜搬送用耐摩耗性コンベヤベルトガイドでは、カバーグレードに関する疑問、すなわち摩耗等級、一般的に90、150、250 mm³で示されるDIN 53516体積損失バンド、そして硬岩や傾斜地に適したゴムカバーの選び方について解説しています。ベルトが布製またはスチールコードゴムベルトで、どのカバーコンパウンドが岩石に耐えられるかという疑問をお持ちの場合は、このページをご覧ください。
この記事は全く異なる側面を扱っています。モジュール式のオープンヒンジ構造、つまりジョイント自体が可動部品となる構造、そしてその形状が微粉排出、洗浄、ピン摩耗にどのように影響するかについて解説しています。2つのガイドはどちらも「摩耗」という同じキーワードを扱っていますが、それぞれ異なる疑問に答えています。
カバーゴムは連続面上での滑り摩耗を抑制します。オープンヒンジはベアリングペアから砂利を排出することで摩耗を管理します。洗浄済みで砂利の多いラインでヒンジ付きベルトを調達するバイヤーはこのページを、採石場コンベアのカバー厚さを選択するバイヤーはもう一方のページを参照してください。工場で両方の方式(ゴム製メインラインからモジュール式洗浄セクションへ供給)が運用されている場合、2つの決定は別々に行われ、移送ポイントで調整されます。
ジョイント周辺のハードウェアについては、コンベヤローラーは、同じラインのサポート側をカバーします。
製品カタログには、対応するモジュール、ピン、チェーン、スプロケットが掲載されており、当社のコンベヤローラーは、同じラインのサポート側をカバーします。
13
ご注文前に確認すべき調達および受入チェックリスト
オープンヒンジベルトは、故障したものを交換するために急いで購入されることが多く、その結果、樹脂の不一致やピンのサイズ不足がラインに戻ってしまうことがあります。以下の項目は、すべての購入者に最初に確認していただくようお願いしているものです。これらの項目は、この記事で説明されている故障モードに対応しているため、チェックリストに記入することで、製品の機能に関する簡単な診断にもなります。
リクエストシートに指定する項目
ベルトと見積もりを変更する理由
フォームに記入する内容
モジュール樹脂とピン材質グレード
ペアの耐摩耗性、耐熱温度、耐腐食性を設定します
樹脂(POMまたはPPなど)、ピン(304または316ステンレス鋼など)
開口面積と穴径公差範囲
荷重支持領域に対する排水と微粒子排出を決定します
許容する開口サイズ、ピッチ、およびクリアランス範囲
ベルトの引張力と定格モジュール荷重
開口部がピンシートを潰さずに荷重を支えられることを確認します
ベルトの幅、引張力、およびメーカーが定めるモジュールの定格荷重
ライン速度と製品温度
摩耗率を決定し、耐熱限界に近い樹脂を除外します
動作速度 (m/s) と製品温度範囲 (℃)
洗浄手順と化学物質への曝露
ピンのグレード選択と接合部の洗浄計画を決定します
洗剤、すすぎ液、ジョイントフラッシング手順
在庫のあるスペアパーツとリードタイム
在庫のないピンまたはモジュール列があると、修理が停止につながります
スペア列、ピンセット、および納期
2 つのサポートアイテムは、ベルトの一部ではありませんが、同じ RFQ に含まれます。上流の粉塵制御により、乾燥ラインのジョイントに微細な材料が入り込むのを防ぎます。当社の 防塵コンベヤベルトサプライヤー ページでは、エンクロージャーの選択肢について説明しています。洗浄ラインでは、定義されたスプレーパターンが実際にボアに到達します。これは、当社の コンベヤベルトのスプレー洗浄ガイド。食品および飲料ラインの場合、より広範な衛生コンテキストは、食品加工用コンベヤシステム記事に記載されています。戻り側のローラーとサポートの選択は、コンベヤベルトのスプレー洗浄ガイドに記載されています。 コンベヤローラー究極ガイド、また、密閉型サポートが粉塵の多い場所や湿った場所での使用に適している場合は、当社の密閉型コンベヤローラーメーカーの注記でベアリング保護の構造について説明しています。

14よくある質問
オープンヒンジコンベヤベルトとは?
これは、横方向のヒンジジョイントが開いたままになっているモジュール式ベルトです。貫通穴とスロット付きピン穴があるため、材料や水がジョイント内に溜まることなく通過できます。
オープンヒンジ設計はどのように洗浄性を向上させるのですか?
水は継ぎ目に溜まることなくベルトをまっすぐ通過するため、すすぎ時に残留物が除去され、シフト間の表面乾燥が速くなります。この効果は確かにありますが、洗浄計画がピン穴とモジュール継ぎ目にも及んでいる場合にのみ有効です。
オープンヒンジベルトは摩耗が早いですか?
必ずしもそうとは限りません。クローズドジョイントでは内部で研磨されるような砂粒も、オープンヒンジでは外部に排出されるため、穴の摩耗は少なくなることが多いです。ただし、穴の荷重支持面積が小さくなるため、ピンの材質、荷重、回転速度を適切に調整しないと、強い引っ張りでは利点が失われてしまいます。
オープンヒンジとクローズドヒンジ:どちらを選ぶべき?
粗い材料を扱う場合、ラインが洗浄され、排水が重要な場合はオープンヒンジを選択してください。細かい乾燥粉塵を扱う場合、密閉された接触面が必要な場合、または引っ張りが強く、穴の面積の減少が問題となる場合はクローズドヒンジを選択してください。
オープンヒンジモジュラーベルトはどのような素材でできていますか?
モジュールは通常、PP、POM、またはPEで成形され、ピンは304や316などのグレードのステンレス鋼が一般的です。複合ピンは、軽作業や乾燥作業で使用されます。樹脂は耐熱性と耐薬品性を決定し、ピンのグレードは接合部の耐腐食性や耐摩耗性を決定するため、樹脂とピンはペアで選択され、個別に選択されることはありません。
温度制限は?
おおよその目安として、PEは最も熱に弱く、PPは通常約100℃まで、POMはそれ以下です。ご注文の樹脂の正確な上限温度をご確認ください。限界温度付近で使用すると、摩耗が支配的要因となる前にボアが軟化します。
margin-top: 26px;">ヒンジピンの摩耗を点検するにはどうすればよいですか?
ベルトを止めて、幅方向に数列点検します。穴の真円度、ピンシートの研磨または溝、モジュールがピン上でぐらつくようなガタつきがないかを確認します。最も負荷がかかる駆動側の列から先に穴の寸法を測定します。測定値をサプライヤーから提供された摩耗限界値と比較し、記録しておけば、故障してから対応するのではなく、交換時期を計画的に判断できます。同じ列で、貫通穴に異物が詰まっているかどうかも確認できます。
オープンヒンジベルトは、研磨性のある湿った材料を処理できますか?
それは設計上の想定に近いケースです。透明に落下する粗い研磨材と、排水が必要な洗浄ラインが組み合わさった場合、ピンとボアがベルトの張力に見合ったサイズであれば、オープンジョイントはまさにその真価を発揮します。
margin-top: 26px;">開口部のあるヒンジベルトは、思っているよりも清掃が難しいですか?
通常はそうです。開口部は空洞であり、セルフクリーニング機能ではないからです。良好な排水は、ジョイントが清潔であることとは異なります。そのため、フラッシングと定期的なボアの点検に時間を確保してください。そうしないと、ジョイントは、それ以外はきれいなラインの中で最も汚れた部分になります。
15関連製品
- コンベヤローラー – 研磨性バルクライン用のリターンサイドローラーとインパクトローラー。
- ゴムコンベヤベルト – 研磨性および湿潤材料用途向けのカバーグレード。
- PVCコンベヤベルト – 衛生面を重視するライン向けの軽量で洗浄可能なベルト。
- シェブロンコンベヤベルト – 傾斜面で濡れた材料が滑りやすい部分に模様入りのカバー。
コンベヤベルトの洗浄方法、スケジュール、スクレーパーが使えない場合
コンベヤベルトのスプレー洗浄
コンベヤローラー究極ガイド2026:種類、材質、耐荷重
防塵コンベヤベルトサプライヤー
食品加工用コンベヤシステム
エンジニアからの現場報告: 監査した調理済み食品製造ラインは、2年間オープンヒンジ方式で稼働しており、目視検査はすべて合格していました。ベルト表面の拭き取りサンプルはきれいでした。通常のCIPサイクル後に採取した3列目と4列目のピン穴の拭き取りサンプル12個のうち9個で有機汚れが検出されました。ベルトやCIPレシピに問題はありませんでした。単に、計画でピン穴が食品接触隣接ゾーンとして定義されていなかっただけです。1サイクルあたり2分間ジョイントフラッシングを追加することで解決しました。 text-decoration: underline;" href="https://www.sinoconve.com/products/rubber-conveyor-belt">トランスミッションベルトメーカー、同じ部屋にあるポンプと攪拌機の駆動装置でも同じ教訓が見られます。湿潤ゾーンは、清掃手順で見落とされた表面を容赦なく損傷します。
09駆動効果:張力、スプロケットの噛み合い、速度制限
13
ご注文前に確認すべき調達および受入チェックリスト
オープンヒンジベルトは、故障したものを交換するために急いで購入されることが多く、その結果、樹脂の不一致やピンのサイズ不足がラインに戻ってしまうことがあります。以下の項目は、すべての購入者に最初に確認していただくようお願いしているものです。これらの項目は、この記事で説明されている故障モードに対応しているため、チェックリストに記入することで、製品の機能に関する簡単な診断にもなります。
| リクエストシートに指定する項目 | ベルトと見積もりを変更する理由 | フォームに記入する内容 |
|---|---|---|
| モジュール樹脂とピン材質グレード | ペアの耐摩耗性、耐熱温度、耐腐食性を設定します | 樹脂(POMまたはPPなど)、ピン(304または316ステンレス鋼など) |
| 開口面積と穴径公差範囲 | 荷重支持領域に対する排水と微粒子排出を決定します | 許容する開口サイズ、ピッチ、およびクリアランス範囲 |
| ベルトの引張力と定格モジュール荷重 | 開口部がピンシートを潰さずに荷重を支えられることを確認します | ベルトの幅、引張力、およびメーカーが定めるモジュールの定格荷重 |
| ライン速度と製品温度 | 摩耗率を決定し、耐熱限界に近い樹脂を除外します | 動作速度 (m/s) と製品温度範囲 (℃) |
| 洗浄手順と化学物質への曝露 | ピンのグレード選択と接合部の洗浄計画を決定します | 洗剤、すすぎ液、ジョイントフラッシング手順 |
| 在庫のあるスペアパーツとリードタイム | 在庫のないピンまたはモジュール列があると、修理が停止につながります | スペア列、ピンセット、および納期 |
2 つのサポートアイテムは、ベルトの一部ではありませんが、同じ RFQ に含まれます。上流の粉塵制御により、乾燥ラインのジョイントに微細な材料が入り込むのを防ぎます。当社の 防塵コンベヤベルトサプライヤー ページでは、エンクロージャーの選択肢について説明しています。洗浄ラインでは、定義されたスプレーパターンが実際にボアに到達します。これは、当社の コンベヤベルトのスプレー洗浄ガイド。食品および飲料ラインの場合、より広範な衛生コンテキストは、食品加工用コンベヤシステム記事に記載されています。戻り側のローラーとサポートの選択は、コンベヤベルトのスプレー洗浄ガイドに記載されています。 コンベヤローラー究極ガイド、また、密閉型サポートが粉塵の多い場所や湿った場所での使用に適している場合は、当社の密閉型コンベヤローラーメーカーの注記でベアリング保護の構造について説明しています。
14よくある質問
オープンヒンジコンベヤベルトとは?
これは、横方向のヒンジジョイントが開いたままになっているモジュール式ベルトです。貫通穴とスロット付きピン穴があるため、材料や水がジョイント内に溜まることなく通過できます。
オープンヒンジ設計はどのように洗浄性を向上させるのですか?
水は継ぎ目に溜まることなくベルトをまっすぐ通過するため、すすぎ時に残留物が除去され、シフト間の表面乾燥が速くなります。この効果は確かにありますが、洗浄計画がピン穴とモジュール継ぎ目にも及んでいる場合にのみ有効です。
オープンヒンジベルトは摩耗が早いですか?
必ずしもそうとは限りません。クローズドジョイントでは内部で研磨されるような砂粒も、オープンヒンジでは外部に排出されるため、穴の摩耗は少なくなることが多いです。ただし、穴の荷重支持面積が小さくなるため、ピンの材質、荷重、回転速度を適切に調整しないと、強い引っ張りでは利点が失われてしまいます。
オープンヒンジとクローズドヒンジ:どちらを選ぶべき?
粗い材料を扱う場合、ラインが洗浄され、排水が重要な場合はオープンヒンジを選択してください。細かい乾燥粉塵を扱う場合、密閉された接触面が必要な場合、または引っ張りが強く、穴の面積の減少が問題となる場合はクローズドヒンジを選択してください。
オープンヒンジモジュラーベルトはどのような素材でできていますか?
モジュールは通常、PP、POM、またはPEで成形され、ピンは304や316などのグレードのステンレス鋼が一般的です。複合ピンは、軽作業や乾燥作業で使用されます。樹脂は耐熱性と耐薬品性を決定し、ピンのグレードは接合部の耐腐食性や耐摩耗性を決定するため、樹脂とピンはペアで選択され、個別に選択されることはありません。
温度制限は?
おおよその目安として、PEは最も熱に弱く、PPは通常約100℃まで、POMはそれ以下です。ご注文の樹脂の正確な上限温度をご確認ください。限界温度付近で使用すると、摩耗が支配的要因となる前にボアが軟化します。
margin-top: 26px;">ヒンジピンの摩耗を点検するにはどうすればよいですか?
ベルトを止めて、幅方向に数列点検します。穴の真円度、ピンシートの研磨または溝、モジュールがピン上でぐらつくようなガタつきがないかを確認します。最も負荷がかかる駆動側の列から先に穴の寸法を測定します。測定値をサプライヤーから提供された摩耗限界値と比較し、記録しておけば、故障してから対応するのではなく、交換時期を計画的に判断できます。同じ列で、貫通穴に異物が詰まっているかどうかも確認できます。
オープンヒンジベルトは、研磨性のある湿った材料を処理できますか?
それは設計上の想定に近いケースです。透明に落下する粗い研磨材と、排水が必要な洗浄ラインが組み合わさった場合、ピンとボアがベルトの張力に見合ったサイズであれば、オープンジョイントはまさにその真価を発揮します。
margin-top: 26px;">開口部のあるヒンジベルトは、思っているよりも清掃が難しいですか?
通常はそうです。開口部は空洞であり、セルフクリーニング機能ではないからです。良好な排水は、ジョイントが清潔であることとは異なります。そのため、フラッシングと定期的なボアの点検に時間を確保してください。そうしないと、ジョイントは、それ以外はきれいなラインの中で最も汚れた部分になります。
15関連製品
- コンベヤローラー – 研磨性バルクライン用のリターンサイドローラーとインパクトローラー。
- ゴムコンベヤベルト – 研磨性および湿潤材料用途向けのカバーグレード。
- PVCコンベヤベルト – 衛生面を重視するライン向けの軽量で洗浄可能なベルト。
- シェブロンコンベヤベルト – 傾斜面で濡れた材料が滑りやすい部分に模様入りのカバー。