乳製品コンベヤベルトには、相反する2つの役割が求められます。食品接触面は拭き取り検査に合格するほど清潔でなければならず、苛性洗浄剤を用いたCIP洗浄、冷蔵室の結露、粉乳の付着といった過酷な環境下でも、伸びたり、ひび割れたり、剥離したりすることなく稼働し続けなければなりません。乳製品製造ラインにおいて、ベルトは洗浄される単なる搬送手段ではありません。衛生システムの一部であり、その材質、接合部、端部の状態が、ラインが監査に合格するかどうかを左右します。
このガイドでは、牛乳の受け入れから粉乳製造室までの各工程を段階的に説明し、各工程で課される選択制約を挙げ、最後に乳製品製造ラインが工場を出荷する前に当社のエンジニアが署名する受入チェックリストを示します。受け入れベイ、チーズ製造槽、充填ライン、粉乳製造タワーなどの調達を検討されている場合は、乳製品製造特有の決定事項がすべて以下にまとめられています。
01結論:乳製品コンベアベルトを際立たせる3つの要素
乳製品工場におけるコンベアベルトの性能を決定づける要素は3つありますが、製品の重量はその1つではありません。
まず一つ目は水です。牛乳は牛から出る時点で約9割が水分なので、製品が触れるあらゆる表面は常に湿った状態になり、ベルトコンベアに付着した微生物は移動するための媒体となります。二つ目は化学です。乳製品工場では高温の苛性ソーダ、塩素系アルカリ溶液、酸性溶液で洗浄するため、それぞれがベルトコンベアの異なる部分を攻撃します。三つ目は温度範囲です。一つの建物内に、65℃の洗浄水、4℃の充填室、-25℃の冷凍庫が混在している場合があります。これら3つの要素が組み合わさることで、乳製品工場のベルトコンベアは一般的な食品工場のベルトコンベアとは異なる故障を起こします。ビスケット製造ラインでは表面に乾燥したパンくずが付着しますが、野菜製造ラインでは冷水と中性洗剤で洗浄されます。一方、乳製品製造ラインでは牛乳の膜が残り、それが乾燥して硬いミネラルとタンパク質のスケールとなり、そのスケールがカバーの表面の質感に細菌を付着させてしまうのです。
14ヶ月経過したベルトは、機械的な摩耗はほとんど見られなかったにもかかわらず、溶接部の衛生検査で不合格となりました。これは、堆積物が溜まり、泡が届かない状態になっていたためです。エンジニアからの現場報告: 調査したヨーグルト充填工場では、2台の同一のコンベアが10メートル離れて設置され、同じ製品を搬送していました。1台のベルトは端がほつれたため11ヶ月後に交換されましたが、もう1台は3年間持ちました。搬送する製品は同じでしたが、寿命が短かった方のベルトはチラーコイルの真下に設置されていたため、常に結露水が滴り落ち、ベルトとスライダーベッドの間に水の膜が溜まっていました。
不適切な場所に水が溜まると、乳製品製造ラインのベルトコンベアは製品自体よりも早く劣化します。洗浄液は定期的に、断続的に使用する必要があります
一般的な食品加工室では、1シフトに1回洗浄する程度でしょう。乳製品製造ラインでは、製品切り替えのたびに洗浄を行い、各キャンペーン終了時には完全なCIP洗浄を実施するのが一般的です。そのため、ベルトコンベアは1日に2~3回の洗浄サイクルを受けることになります。これはすぐに蓄積されます。充填ホールのベルトコンベアは、1週間で、他のベルトコンベアが1ヶ月で触れる製品量よりも多くの消毒剤に触れます。塩素系アルカリ溶液はタンパク質を分解しますが、特定のポリマーにはゆっくりと作用します。苛性ソーダは脂肪とタンパク質を溶解しますが、ミネラルスケールには影響を与えません。酸はスケールを除去しますが、脂肪には影響を与えません。
単一の化学物質ではすべての問題を解決できないため、カバーは3種類すべてに対応できる必要があり、どれか1つに特化して選ぶことはできません。ミルクストーンとバイオフィルムが故障の本当の原因
ミルクストーンは、メンテナンス記録には記録されない理由で乳製品搬送ベルトの故障を引き起こす堆積物です。薄いミルク膜が乾燥したり、温かい製品が温かい表面に触れたりする場所に形成され、リン酸カルシウムと変性タンパク質が凝集するため、元のミルク膜よりも密度が高くなります。この層が形成されると、通常のすすぎではミネラル格子が残ってしまい、その下の粗い表面にバクテリアが付着してバイオフィルムを形成し、通常の泡立ちを阻害します。
使用済みベルトを開封すると、堆積物は溶接部、シールされた縁、プロファイルの基部に付着しており、これらはまさにスプレーランスが最後に届く箇所です。SINOCONVEは、食品グレードの軽量ベルトを重量ゴムラインと同じフロアで製造しているため、採石ベルトのサイズ調整を行うチームが、充填コンベヤへのガイドプロファイルの溶接も行います。当社は、ポリマーセルをゴムプレスの隣に配置しているコンベヤベルトメーカーであり、それがコンベヤベルト工場では、納品後に調整するのではなく、カバーとフレームの公差を1つに抑えることができます。
02ステージマップ:牛乳の受け入れから完成品パックまで
乳製品工場は、実際には6つの異なる搬送問題が1つの屋根の下に集まっているようなもので、受け入れホールで機能するベルトは粉体タワーには適していません。製品の搬送順序に従って各ステージを配置し、それぞれのステージをペアとして読み取ります。つまり、ベルトが実際に満たす動作条件と、そこから導き出される選択制約です。
以下のマトリックスは、買い物リストではなく制約リストとして読んでください。ベルトを決定する数値は、スループットシートに印刷されている数値とはほとんど異なるためです。| 乳製品生産ラインの段階 | ベルトが実際に満たす運転条件 | そこから派生する選択制約 | 注文がリリースされる前に確認するポイント |
|---|---|---|---|
| 生乳の受け入れ、濾過、清澄化 | 製品は温かく湿った状態で到着し、有機物が多く含まれており、完全に排出されることはありません。 | 表面は連続した乳膜を剥離し、約30度の低温から高温への温度変化に耐える必要があります。 | 他の作業を行う前に、排水勾配と表面仕上げを確認します。 |
| 発酵、凝固、および乳清分離の段階 | 温かい酸性生成物と乳清は、ミネラルとタンパク質の沈殿物を形成し、冷却されると硬化します。 | 洗浄液は、被覆材を侵食することなく、ミネラルスケールを除去する必要があります。 | 被覆材と溶接部の耐酸性を同じ酸で検査します。 |
| 充填前のバッファリングと製品保持スパン | 充填機がフォーマットを変更している間、製品は湿潤膜の下で待機し、室内はチラー温度に保たれます。 | ベルトは、プーリーを掴む製品負荷がほとんどない状態で、長時間の低速運転中もラインを維持する必要があります。 | 定格容量ではなく、低負荷時のトラッキング動作を確認します。 |
| 充填、密封、およびパッケージ処理作業 | 表面には、シールからの軽い油、充填ヘッドからの細かい凝縮水、および頻繁な霧状洗浄が付着します。 | カバーはフィルムに物質を移し替えてはならず、安定した計量のために十分な平坦性を維持する必要があります。 | 記載された正確な幅で、移行の証拠と表面の平坦性を確認します。 |
| 冷蔵保管、急速冷却、出荷 | 冷蔵ベルトでは、暖かく湿った室内の空気が表面に触れた瞬間に結露が発生します。 | この化合物はマイナス25度付近でも柔軟性を保ち、濡れたカートンをしっかりと掴む必要があります。 | 駆動部の最小プーリー径における最低使用温度を確認済みです。 |
| 粉ミルクおよびホエイパウダーの取り扱い | 微細な吸湿性粉末は水分を素早く吸収し、静電気を発生させる空気のクッションの上を移動します。 | ベルトは静電気の発生を抑制し、微細な粉末をカバーに埋め込むことなく放出する必要があります。 | style="padding: 10px 12px; border: 1px solid #e2e8f0;">出荷前に、生地の端の帯電防止性能と洗浄性を確認します。 |
どの行を見ても、ワンサイズで決めることのコストは明らかです。6つの工程すべてに同じベルトを発注する工場では、通常、バッファリングレーンと出荷レーンは過剰仕様となり、発酵工程と粉末室という最も負荷の高い2つの工程は仕様が不足します。
1つの建物に対して、同じ構造を6回販売するよりも、4つの異なる構造の見積もりを提示する方が良いと考えています。また、当社が取り扱う卸売コンベヤベルトの幅広い品揃えにより、お客様は仕入先を変更することなく、グレードを切り替えることができます。03受入、濾過、清澄
受入ホールは酪農場で最も湿度の高い部屋であり、多くの場合、ユーティリティスペースとして扱われています。
タンクローリーはダンプラインを通して排出され、牛乳はフィルターと清澄器を通過してバランスタンクへと送られます。クレート、原料袋、パレットは同じフロア内を移動します。このフロアの水量は膨大で、床は排水口に向かって急勾配になっており、空気中には霧が漂い、あらゆる水平面を覆います。この部屋のコンベアは製品の下ではなく、水しぶきがかかるゾーンで稼働しているため、仕様が変わってきます。クレート、袋、返却品のスプラッシュゾーン搬送
ここの受入コンベアのほとんどは、製品ではなく包装材を搬送します。空のクレートライン、原料袋の搬出ライン、パレット返却ラインが一般的なコンベアで、牛乳に触れることはありませんが、洗浄エリア内に設置されています。
制約は、排水性と機械的負荷の組み合わせです。300 mm の高さから木箱を落とすと軽いカバーにへこみができ、粉ミルクの袋を落とすと破れてしまいます。このようなスパンでは、より粗い上面とより重い胴体の方が繊細で滑らかなベルトよりも優れており、私たちはしばしばより重い 工業用コンベヤベルト は、搬送物が脆い包装材であり、搬送場所が薄いものには不向きな環境であるため、製造されています。04発酵、凝固、およびホエイ排出
発酵と凝固は、乳製品製造ラインにおいて最も過酷な湿潤環境を生み出し、その過酷さは多くの購入者が過小評価しています。
温かい温度で凝乳が形成され、乳清はpH4.6前後の酸性度で排出されます。ベルトコンベアから排出される液体には溶解したミネラルが含まれています。この乳清膜が温かい表面で乾燥すると、ミネラルとタンパク質の硬い沈殿物が残ります。これは通常のアルカリ性泡洗浄剤では緩められますが、完全に溶解することはできません。カバー化学処理前の排水形状
槽隣接コンベアや凝乳搬送コンベアでは、排水は洗剤よりも重要な役割を果たします。乳清が側面から流れ落ちるベルトと、排水口に向かって2~3度傾斜したフレームにより、洗浄の合間に表面に酸性液体が溜まるのを防ぎます。調理や延伸工程のために製品を保持する必要がある場合は、穴あきまたは開放構造の表面によって乳清を通過させますが、開口部があるほど洗浄が必要になります。
柔らかいカードには、通常、プロファイル加工された排水溝付きのソリッドベルトを推奨し、ホエイ量が非常に多い硬質チーズには、開口部のあるベルトを使用します。この場合、カバーには高い耐酸性が必要です。なぜなら、最もよく見られる不具合は、破れではなく、18か月以内に排出端のカバーが白っぽくくすんでしまうことだからです。エンジニアからの現場報告: 監査に協力したモッツァレラチーズ製造ラインには、同じグレードで同じ年数のベルトが2本ありました。加熱・延伸工程後のベルトは72℃で稼働し、10か月後に表面にひび割れが見られました。一方、8℃の冷却セクションのベルトはまだきれいな状態でした。工場側は、同じチーズを扱っているため、両方のベルトが同じ負荷を受けていると考えていました。 2本のベルトを隔てていたのは、製品ではなく温度でした。
05充填前バッファリングと製品保持
加工工程と充填工程の間には、一見重要でないように見えるコンベア区間がありますが、実際には驚くほど多くの問題を引き起こしています。充填機がフォーマットを変更したり、次のバッチを待ったりする間、製品は湿ったフィルムの下で数分間保持され、室内は冷蔵室の温度に保たれ、ベルトはほとんど何も載っていない状態でゆっくりと回転します。
これは典型的な低負荷・長時間停止運転であり、製品の重量がなく運転が安定しない場合にのみ現れるベルトの弱点を露呈します。ほぼ無負荷での長時間低速運転時のトラッキング
全負荷時には完璧にトラッキングするベルトでも、ほぼ空の状態では、特にフレームが長く、プーリーがわずかにクラウニングされている場合、ふらつくことがあります。バッファリングスパンでは、ベルト幅とプーリー径の比率、テークアップの自由度、そして溝付きプーリー内で走行できる溶接されたセンターガイドの有無に注意を払います。ガイドはトラッキングのずれを解消しますが、ベルト下面にクリーニングラインが発生するため、これはデフォルトではなく意図的に行うトレードオフです。また、冷蔵室の湿度によってベルトのカーカスがわずかに軟化し、シフトごとに同じトラッキング挙動を維持するために必要な張力が変化することもあります。
信頼できるコンベヤベルトサプライヤーは、ガイドとプーリーをセットで見積もり、組み立て時に両者がずれないようにします。06充填、密封、包装処理
充填ホールは、コンベヤベルトが牛乳の搬送を終え、容器の搬送を開始する場所であり、負荷の変更に伴って衛生要件が低下することはありません。
充填済みのカップ、容器、パウチは短い供給ラインを通ってシーラー、チェック計量機、ケースパッカーへと送られ、室内は工程側と同じ洗浄剤で清掃されます。ここでの仕様は主に2つの点に重点が置かれています。1つは、表面からフィルムや包装材に材料が付着しないこと、もう1つは、ベルトが平坦で安定しており、チェック計量機が正確な風袋重量を測定できることです。供給ラインの形状とフィルム接触の問題
充填機の供給ベルトは短く、高速で、負荷も軽く、中心距離が2メートル未満で毎分20~40メートルの速度で走行することがよくあります。この短い形状のため、トラッキングが重要となるため、許容誤差を広げるよりも、ガイドベルトと真に正方形のフレームを採用しています。フィルム接触の問題は別です。
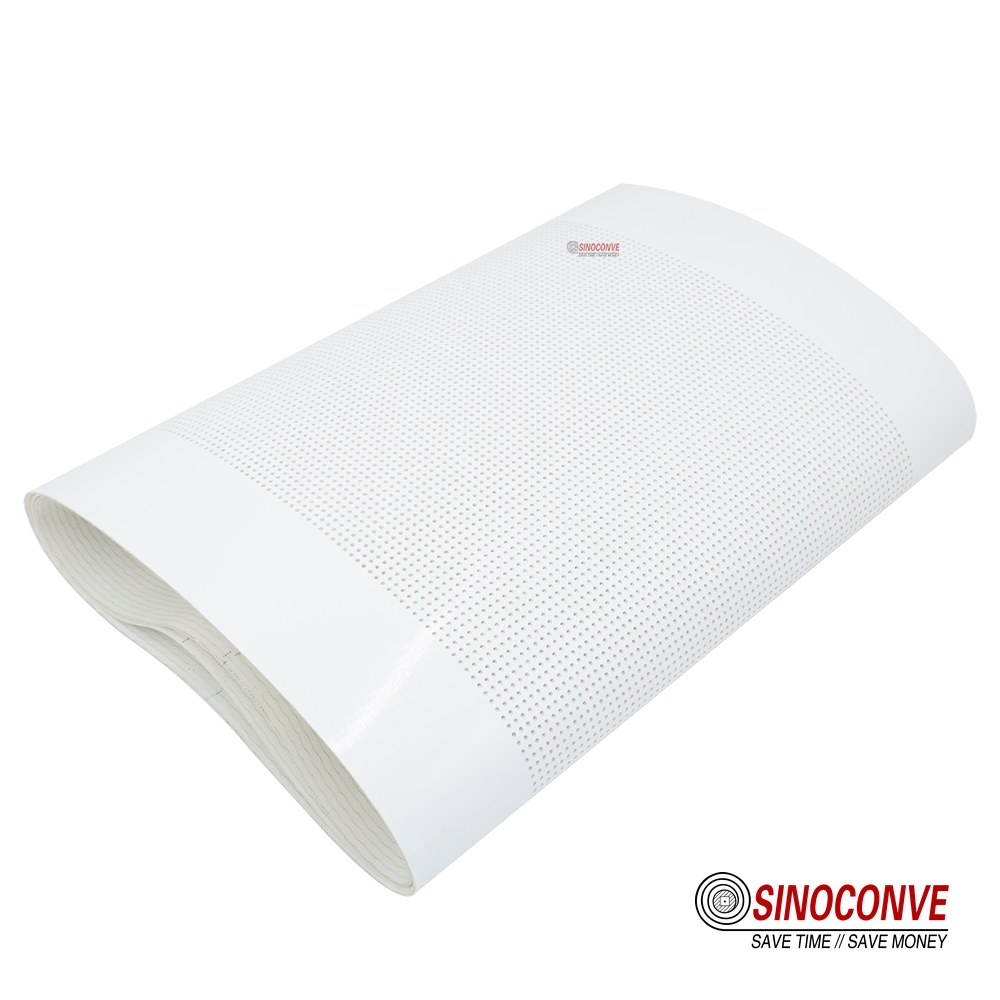
カバーが蓋フィルムの内側に接触する可能性がある箇所では、コンパウンドは想定される使用温度で移行の証拠を示す必要があり、表面は印刷物に跡が残らないほど滑らかでなければなりません。これらの給紙スパンにはPVC構造が一般的で、当社では文書化された範囲のPVCコンベヤベルトはまさにこの用途に適したグレードで、マット仕上げは光沢のあるベルトからの反射が光学センサーを混乱させるのを防ぎます。07冷蔵倉庫、急速冷却、出荷
乳製品工場の冷蔵部門では、2つの物理的な問題が同時に発生しますが、どちらも仕様書には記載されていません。
一つ目は結露です。暖かく湿った室内の空気が、氷点下数度まで冷やされたベルトに触れると、表面に、そしてさらに悪いことに裏面にも、水分が膜状に付着します。二つ目は寸法変化です。暖かい充填工場でしっかりと張っているベルトは、-25℃の冷凍庫では全く同じではありません。どちらの問題も製品自体ではなく、環境に起因するものです。結露が滑りやベルトのずれを引き起こす理由
ベルトの駆動側に水が付着すると、摩擦が最も必要ない場所で潤滑剤として作用します。プーリーのグリップ力が失われ、ベルトが滑り、滑りによって熱が発生し、表面が乾燥してムラのある光沢のある状態になります。その結果、グリップ力が不均一になり、ベルトが片側に引っ張られてしまいます。
冷蔵された出荷室では、表面温度が室温より15℃低いことが確認されています。これは、シフト全体を通して結露膜が持続的に付着するのに十分な温度差です。対策は、奇抜なものではなく実用的なものです。ドリップトレイと小型のエアスイープで下面を乾燥させ、水を溜めるのではなく排水するカバーを選び、わずかな滑りが発生しても緩まることなく回復できるように巻き取り量を調整します。乾燥時のみ機能する高摩擦コンパウンドよりも、優れた剥離性を備えた湿潤室用カバーの方が優れています。温度勾配による張力補正
ベルトは温度変化によって長さが変化します。乳製品工場では、コンベアからわずか数メートル以内の洗浄室と冷凍室の間で60℃もの温度差が生じる可能性があります。
布製のカーカスは寒さで収縮するため、20℃で正しく設定されたベルトでも-25℃では張力が過剰になり、ベアリングとスプライスに過負荷がかかります。解決策は、最悪の低温時の長さに合わせてサイズを決定した、実際の移動量を持つテンション調整機構と、定格範囲の低温側に合わせたスプライスを使用することです。平均室温ではなく、ラインが実際に稼働する最も低温のベルトに合わせて補正値を決定します。故障は年間で最も寒い夜に発生するためです。合成カーカスの軽量ベルト、および負荷が大きい場合は、ゴムコンベヤベルト低温対応コンパウンドを使用したものは、洗浄専用のカバーグレードのものよりもはるかに優れた性能を発揮します。08粉体セクション:粉乳とホエイパウダー
乳製品工場の粉体セクションは、同じ屋根の下にありながら、別の工場のような構造になっています。そのため、バイヤーは湿ったエリアでの作業習慣をそのまま持ち込んでしまうことがよくあります。粉乳とホエイパウダーは、静止状態では乾燥していますが、移動中は危険なほど流動性が高く、3部屋離れた湿った製品とは全く異なる挙動を示します。
粉体ラインでは、工程中に水がほとんど使用されず、ベルト上にもほとんど水が付着しないため、空気中に微細な粉塵が発生し、あらゆる場所に付着して隙間に入り込みます。吸湿性、固結、湿潤膜のトラップ
粉体は吸湿性があり、空気中や接触面から水分を吸収します。すすぎでまだ湿っているベルトでは、粉体が少量付着しただけでも数分以内に粘着性のあるペースト状になり、乾燥すると固まってケーキ状になります。このケーキ状になった粉体はベルト、スクレーパー、フレームを汚染し、湿潤側で発生する乳石と同様の堆積問題を引き起こします。粉体ラインのルールはシンプルです。粉体を再び流す前に、洗浄して完全に乾燥させるか、洗浄してから完全に乾燥させる必要があります。
優れた剥離性を持つカバーと、粉塵が溜まるような平らな突起のないフレームは、どんな特殊添加剤よりも重要です。粉体搬送ラインの傾斜部では、微粒子が落下する開口部のあるベルトが有効ですが、清掃ルーチンで開口部に届くようにしないと、システムは単に粉塵の堆積場所を別の場所に置き換えるだけになってしまいます。この点については、防塵コンベヤベルトサプライヤーに関する記事で詳しく解説しています。静電気の蓄積と帯電防止グレードの必要性
乾燥した粉体が乾燥したベルト上を移動すると静電気が発生します。粉体搬送室では、この静電気は単なる迷惑ではなく、深刻な危険となります。
粉塵雲は可燃性であり、接地されていないベルトやプラスチック部品からの放電によって発火する可能性があります。帯電防止性および導電性のベルトグレード、さらにローラー、フレーム、プーリーの適切な接地により、放電が発生する閾値以下に電荷を抑えることができます。安全性以外にも、静電気は微細な粉塵をベルトやガードに付着させ、清掃が必要なラインを問題に変えてしまいます。工場で大量の乾燥粉塵を搬送する場合、当社では標準で帯電防止カバーを指定し、導電性ベルトであればどれでも大丈夫だと決めつけるのではなく、表面抵抗値を確認します。粉体室でよくある間違いは、粉塵が多いという理由で重いゴムベルトを注文することです。一般的なダストベルトは耐摩耗性に優れていますが、帯電防止性がない場合があり、食品接触検査で十分な光沢を保つのが難しい場合がよくあります。温度も関係する場合、乾燥機に供給する吸込ベルトには耐熱コンベヤベルト 厚い汚染物質隠蔽カバーではなく。
09乳製品用CIP化学処理がベルトに及ぼす影響
定置洗浄(CIP)は乳製品用ベルトに最も大きな化学負荷を与えるものであり、単一の製品ではなく、循環的なプロセスです。苛性ソーダ、塩素系アルカリ、酸はそれぞれ特定の役割を果たし、ベルトに異なる負荷をかけます。
ベルトが明らかな機械的原因がないにもかかわらず早期に故障する場合、原因は通常、以下の3つのいずれかが濃度、温度、または使用順序のいずれかを誤って適用していることにあります。各化学物質が作用する対象
60~80℃で1~2%程度の高温苛性ソーダは、脂肪を鹸化し、タンパク質を溶解します。また、長期間使用すると、研磨されたカバーを曇らせたり、一部の柔軟な化合物から可塑剤を抽出したりすることがあります。塩素系アルカリ製品は、タンパク質汚れを除去する殺菌作用がありますが、特定のポリマーを攻撃するため、塩素を含むサイクルは、苛性ソーダのみのサイクルよりもベルトの寿命を縮める可能性があります。サイクルの最後に硝酸またはリン酸を使用すると、リン酸カルシウムスケールを溶解し、乳石の形成を防ぐことができますが、酸に繰り返しさらされると、一部のカバーが硬化することもあります。
選択する洗浄剤は、3つの工程すべてに対応できるものでなければなりません。そのため、1つの工程への耐性だけを基準に選ばれた洗浄剤は、すぐに候補から外れます。すすぎ、乾燥、そして検証済みの洗浄
化学洗浄サイクルは、すすぎの良し悪しによって左右されます。溶接部やガイドの下に残った残留物は、次のバッチの栄養源となり、完全に乾燥しないベルトは、シフト間の涼しい時間帯にバイオフィルムを形成します。スプレーの塗布範囲は、化学薬品の種類と同じくらい重要です。そのため、洗浄設計はベルトの仕様の一部として捉えています。だからこそ、洗浄剤を選ぶ前に、購入者の皆様にコンベヤベルトのスプレー洗浄の仕組みについてご説明しているのです。
洗浄バリデーションは同じ図面に記載する必要があります。乳製品工場では通常、ATPスワブ検査またはタンパク質残留試験でラインのバリデーションを行います。プロファイルがランスを塞いで角を拭き取れないベルトは、ポリマーの品質がどれほど優れていても、この試験に不合格となります。乾燥は工場が省略し、後で後悔する工程です。高管理室で毎朝のスワブ検査は合格していたものの、週末・休日の点検で不合格になったケースがありました。ベルトが2日間濡れたまま放置され、残留膜が次の生産工程に悪影響を与えたためです。
排出口でのエアナイフ、停止前の短時間の空運転、そして下面からの液だれを防ぐフレームなど、これらすべてにかかるコストは、不良バッチ1回分よりもはるかに安価です。10ミルクストーン、バイオフィルム、そして接合部の洗浄性
私たちが対応を求められる衛生問題の10件中9件は、化学的な問題ではなく、形状の問題です。ポリマー自体は通常問題ありません。問題となるのは、洗浄手順では届かない隙間、留め具、または溶接部であり、そこに蓄積した堆積物が徐々に広がっていくのです。
乳製品搬送ベルトにおいて、結果を左右する2つの箇所は継ぎ目と端部です。これらは滑らかな表面を遮り、洗浄が最も困難な部分だからです。堆積物が隠れる場所
乳石は、周囲よりも表面が粗い場所、2つの材料が接する場所、液体が溜まりやすく排水されにくい場所に集中します。ベルトの場合、これは溶接ビード、クリートの裏側、機械式ファスナーのポケット、そしてほとんど誰も点検しないベルト自体の裏側を意味します。上面に到達したスプレーが戻り側に届かなかった場合、裏側にバイオフィルムが形成され、次の製造工程で製品表面に運ばれてしまいます。
弊社の現場ノート2件でこの点について詳しく解説しており、リターンサイドの清掃習慣は、酪農作業のルーチンに組み込む価値があると弊社のガイド「リターンサイドベルト清掃」で主張しています。ジョイントとエッジの清掃性:方法別
ジョイントは、酪農用ベルトの清掃性を最も左右する決定事項ですが、通常は価格を理由に最後に決定されます。これは間違った順序です。フラッシュヒート溶接されたスプライスは、ベルトが切断されていないかのように機能しますが、機械式ファスナーは、フォームランスが完全に届かない隙間の列になります。
湿った乳製品を扱うラインでは、溶接接合がほぼ常に最良の選択肢であり、端部も同様に処理されるべきである。布製の本体の開口部のある切断面は、毛細管現象によって牛乳を内部に吸い込み、一度汚染物質が層の内部に入り込むと洗浄できなくなる。| 乳製品ベルトで使用されるジョイント方式またはエッジ方式 | 乳製品洗浄および低温サイクル下での挙動 | 当社が監視する洗浄リスクサイト |
|---|---|---|
| 層が互いに噛み合う熱溶着フィンガースプライス | 繰り返しの化学サイクルでも平滑性を維持し、ベルトが小さなプーリーを回転する低温屈曲にも耐えます。 | 数ヶ月の使用後に、硬化不足の溶接部がヘアラインクラックに開くかどうかを検査します。 |
| 継ぎ目のないエンドレスベルト | 可能な限り滑らかな表面を実現し、清掃の際の継ぎ目を完全に排除します。 | 納品前に、フレームがエンドレスベルトをプーリーに装着できるほど十分に開くことを確認いたします。 |
| 機械式ヒンジまたはボルト留めによる接合 | 迅速な現場での修理は可能ですが、金属製の縁やポケットが生じ、製品が挟まり、湿気がこもります。 | 当社では、すべての留め具列を文書化されたリスクとして扱い、可能な限り製品との直接接触を避けています。 |
| 本体側面の縁はシールまたは熱溶接されています。 | 生地層へのミルクの侵入を防ぎ、ガイドやフレームレールとの摩擦による縁のほつれを防ぎます。 | 排出端に取り付けられたスクレーパーの刃先でシールが損傷しないことを確認します。 |
| 溶接された側壁、クリート、またはトラッキングガイドプロファイル | ベルトに機能的なコーナーを追加することで、通常の洗浄時に最も洗浄しにくい部分を改善します。 | ボルト締めで穴が開いているプロファイルではなく、フィレットが開いた溶接プロファイルを採用しています。土壌。 |
11材質の選択:PU、PVC、ポリオレフィン、シリコーン
食品グレードの軽量ベルトでは、主に4種類のポリマーファミリーが使用されています。乳製品用ベルトでは、加水分解耐性、酸・アルカリ耐性、使用温度範囲、食品との接触時の移行挙動という4つの特性によって、これらのポリマーファミリーが区別されます。重量と耐摩耗性も重要ですが、乳製品用ベルトでは負荷が軽いため、これらの特性が決定要因となることはほとんどありません。
通常は化学的な判断が下されますが、4つのファミリーはそれぞれ全く異なるアプローチをとります。乳製品用途における4つのファミリーの選定
ポリウレタンは耐切創性、耐摩耗性に優れ、-30℃から約80℃までの幅広い温度範囲で使用できますが、加水分解が弱点です。そのため、ポリエステル系ポリウレタンは高温の苛性ソーダに長時間さらされると劣化する可能性があり、湿潤充填工場ではポリエーテル系グレードの方が安全です。PVCは乳製品用途の主力材料です。溶接性が良く、耐酸性に優れ、約-5℃まで柔軟性を保ち、ポリウレタンよりも安価ですが、約70℃以上で軟化し、可塑剤が経年変化する可能性があります。
ポリオレフィンは表面エネルギーが低いため、酸やアルカリに対する耐性が高く、粘着性のある物質を剥がしやすい。そのため、攻撃的な化学反応や剥離性が重要な用途に適しているが、耐熱温度はシリコーンよりも低い。シリコーンは、約-60℃から200℃までの最も広い温度範囲をカバーし、化学的に不活性ですが、破れやすく摩耗しやすく、価格も最も高いため、一般的な搬送用途ではなく、高温または高排出用途に限定して使用されます。| 乳製品用途で比較するベルト素材 | 加水分解および乳製品洗浄に対する耐性化学 | ベルトの温度範囲と移動挙動 | 乳製品ラインで指定する場所 |
|---|---|---|---|
| 布製または固体のカーカス上のポリウレタンカバー | カットと耐摩耗性は高いものの、一部のグレードは高温苛性ソーダで加水分解を起こすため、耐加水分解性タイプを選定しています。 | 約-30℃から80℃までの温度範囲に対応し、グレードが承認されれば、食品との直接接触における移行性に関する証拠を提出できます。 | 冷蔵食品ラインや油分の多いフィリングなど、低温、耐油性、耐切創性が求められる箇所に採用しています。 |
| 標準的な布製カーカスに食品グレードのPVCを使用しています。 | 優れた耐酸性と信頼性の高い溶接品質を備え、塩素系アルカリ洗浄にも適度な耐性があります。 | 約-5℃から70℃までの温度範囲に適しており、承認されたグレードには食品接触移行に関する文書が添付されています。 | 乳製品用軽量ベルトとして、充填、緩衝、包装工程全体で標準的に使用しています。 |
| 低エネルギー剥離面を備えたポリオレフィンベルト | 酸性およびアルカリ性の両方に強く、連続湿潤条件下での加水分解に対しても高い耐性があります。 | 中程度の温度範囲で機能し、粘着性のある製品をきれいに剥離します。食品グレードの移行データも利用可能です。 | 強力な化学反応や、PVCカバーが引っかかるような粘着性のある製品に対応するために、この製品を選んでいます。 |
| 高温および剥離が重要な用途向けのシリコンベルト用途 | ほとんどの洗浄剤に対して化学的に不活性で、水にも影響を受けませんが、他のものよりも裂けやすく、摩耗しやすいです。 | 約-60℃から200℃までの最も広い温度範囲をカバーし、適切なグレードでは食品接触承認を取得しています。 | 乳製品ラインでの一般的な搬送ではなく、加熱および剥離用途に使用します。 |
移行と食品接触に関する証拠
移行は、監査人が証明書を要求するまで購入者が忘れがちな特性です。製品に接触する可能性のあるカバーはすべて、想定される温度で有害物質を移行させないことを証明する必要があります。その証拠は、ファミリーレベルの主張ではなく、実際に受け取るグレードと一致していなければなりません。当社では、移行に関する書類を納品物として扱い、正確なコンパウンドと照合し、ベルトとともに書類の記録を保管しています。工場がPVCとより重いゴム構造を比較検討する場合、ゴム製コンベヤベルトカバーのグレードの比較が役立ちます。軽量ベルト側の完全な購入ロジックは、当社のPVCコンベヤベルトの仕様と購入。
12酪農場の湿潤エリアでスチールスクレーパーが最適な選択肢とならない理由
採石場や発電所では、スチールスクレーパーは搬送物の除去に対する標準的な解決策であり、その役割を十分に果たしています。酪農場の湿った場所では、同じ工具を使うとベルトの寿命が短くなることがよくあります。その理由は、鋼材自体の弱点ではなく、土壌特有の性質にあります。乳製品残渣は、湿ったカバーの上に付着した、柔らかく粘着性のあるタンパク質とミネラルスケールの膜です。この膜に硬い鋼製の刃を押し当てると、ミネラルの粒子がポリマーに直接擦り込まれてしまいます。
圧力、粒子、そして刃先が時間とともに引き起こす損傷
鋼製のスクレーパーは、頑固な膜を取り除くために強く押し付ける必要がありますが、湿ったベルトに強い圧力をかけると問題が発生します。刃は乳石に含まれるカルシウムとシリカの粒子を捕捉し、カバーに沿って引きずり込むため、ベルトは数ヶ月で溝状に研磨されてしまいます。溶接されたスプライスやシールされたエッジの場合、同じ刃先が溶接部を持ち上げ、溶接ベルトを購入した本来の目的である接合部を開放してしまう可能性があります。
ブレードの先端も破損することがあり、食品の流れの中に鋼鉄の破片が混入すると、メンテナンス作業ではなく異物混入事故となります。当社の現場での方針は明確です。乳製品の湿潤ゾーンでは、鋼鉄製のブレードを使用する前に、低圧ウレタン製ドクターブレード、回転ブラシ、またはリンススプレーを使用します。スクレーパー洗浄の一般的な限界については、コンベヤベルト洗浄方法とスクレーパーが機能しない場合 のガイドに記載されています。キャリーバックの処理が必要な場合は、戻りラインで最小限の接触圧力で二次洗浄機を使用する方が、より重い一次ブレードよりも効果的です。より幅広い選択肢については、コンベヤ搬送ソリューション。ベルト周辺の補助機器も同様の考え方に基づいています。乳製品室のローラーは、湿気がありやや腐食性の高い環境に置かれるため、密閉ベアリングを備えた耐腐食性ローラーは、標準的なユニットよりもはるかに長持ちします。また、粉体室のラインに付着する微細な粉塵やミストは、密閉が不可欠である理由を、密閉型コンベヤローラーに関するガイドで説明しています。
また、密閉型コンベヤローラーも取り扱っています。まさにこの用途に適したステンレス鋼グレードのコンベヤローラーシリーズ。乳製品ラインのヘッドプーリーを回転させる駆動装置も同様に露出しているため、モーター、ギアボックス、およびその V ベルトメーカーシリーズを単一のトランスミッションベルトメーカーから購入することで、ユニット全体で洗浄保護を統一できます。急勾配で平らなベルトではなくプロファイルベルトを使用する場合は、 コンベヤベルト販売代理店 パターン構造を含む幅広い製品ラインナップにより、同じサプライヤーがフラットスパンとクリートスパンの両方をカバーできます。13その他の食品および清掃ガイドとの分担
この記事は乳製品に特化した内容のみを扱っており、購入者が同じ段落を二度読むことがないよう、意図的に隣接する2つのガイドとは分けています。
最初のページでは、食品工場の衛生設計に関するライン全体の視点から解説しています。生鮮食品、調理済み食品、包装、高衛生ゾーンがレイアウトをどのように決定するか、コンベアシステムの始点と終点、そして処理量目標に基づいてベルト幅と速度をどのように決定するかなどが含まれます。牛乳ではなく、工場のゾーニングやシステム境界に関するご質問であれば、こちらのページをご覧ください。食品加工用コンベアシステムとしてリンクしています。この記事では、ゾーニングのロジックは重複しておらず、処理能力の計算もそちらのページに記載しています。2番目のページでは、スクレーパーやブラシから洗浄、スケジュールまで、あらゆるベルトタイプの洗浄方法について概説しています。また、スクレーパーが効果を発揮しなくなる具体的な条件についても解説しています。
そのページは、一次洗浄機と二次洗浄機の仕組みを抽象的に学ぶのに最適な場所であり、コンベヤベルトの洗浄方法とスクレーパーが機能しない場合 として参照します。この記事では、これらの方法に加えて、乳製品に関する層を追加します。塩素系アルカリサイクルと酸性サイクルが攻撃対象において異なる理由、乳石とバイオフィルムが通常の汚れとは異なる挙動を示す理由、湿った乳製品室で鋼製スクレーパーが低圧ブレードに劣る理由などです。弊社ライブラリには包装ラインのゾーニングガイドもございますが、包装ラインのレイアウトは別のテーマですので、ここでは改めて説明せず、そちらのページをご参照ください。14酪農ベルトの調達および受入チェックリスト
酪農ベルトの発注は、その背後にあるチェックリストの質に左右されます。なぜなら、失敗の原因は目に見えにくいからです。見積書上では書類、寸法、接合部の品質はすべて問題ないように見えますが、最初の6か月間の結果がそれを左右します。
以下のチェックリストは、乳製品の注文をリリースする前に顧客と確認する項目です。各行は、好みではなく、承認または却下する項目です。| 乳製品ベルトの承認前に確認する項目 | 現場での良好な状態 | 実際の検査方法 |
|---|---|---|
| 納品されたベルトの配合とグレードの識別 | ベルトは見積書のグレードと一致しており、追跡可能なバッチ参照番号が付いています。 | 出荷ラベルとミル証明書を、注文された配合と1行ずつ比較します。 |
| 正確なグレードの食品接触および移行に関する文書 | 最新のレポートには、出荷された化合物名と想定される使用温度が記載されています。 | レポート識別子をバッチと照合し、設置前に試運転パックに添付します。 |
| 注文どおりの接合タイプとエッジシール | フラッシュ溶接段差のないスプライスと、ベルトがガイドに接触する部分の密閉されたエッジ。 | ジョイントに沿って定規を当てて段差がないか確認し、サインオフ前に一度冷間屈曲試験を行います。 |
| 負荷時の幅、長さ、およびトラッキング挙動 | ベルトは全負荷時およびほぼ空負荷時において中心に位置し、テークアップストロークも確保されています。 | 負荷の両端でベルトを追跡し、最も寒い部屋での残りの巻き取り量を測定します。 |
| パウダースパンの帯電防止特性と接地 | ローラー、フレーム、プーリーが共通の接地点に接続された導電性グレードを設置します。 | 表面抵抗値を確認し、全体の接地経路の導通試験を行います。ランスが1分以内に届かない箇所があれば、それを確認します。 |
| 戻りランを含むすべての表面を洗浄します | ベルトを分解することなく、スプレー、ブレード、排水口が上面、端面、下面に到達します。 | 通常の洗浄工程を観察し、ランスが1分以内に届かない箇所があれば記録します。 |
| サプライヤー変更後の再確認同じ位置 | 新しいサプライヤーは、ファミリーレベルの同等品ではなく、同一のグレード、ジョイント、エッジであることを証明しました。 | 最初の交換用ベルトについて、移行チェック、ジョイント検査、トラッキングテストを最初からやり直します。 |
最後の行は、工場が見落とし、後で後悔する行です。同じ位置でサプライヤーを変更すると、書類上は単純な交換のように見えますが、異なる工場では、接合部の溶接基準がわずかに異なったり、コンパウンドの硬化点が異なったり、エッジのシール幅が異なったりする可能性があります。そうなると、同じグレード名であっても、ベルトは使用中に異なる挙動を示し、原因は代替品ではなくコンベアにあるとされてしまいます。お客様には、新しいサプライヤーからの最初のベルトについて、同じ位置でチェックリスト全体を再確認してから、残りの注文を発注していただくようお願いしています。
src="https://ptwebimg.pinshop.com/i/2026/09/08/kceyw2-3.jpg" alt="SINOCONVEで乳製品用コンベヤベルトの見積もりを取得">
15乳製品用コンベヤベルトに関するよくある質問
乳製品加工にはどのようなコンベヤベルトが使用されていますか?
一般的な答えは、食品グレードのPVCベルトです。湿式充填および緩衝材部分にはステンレス製のフレームを使用し、耐寒性、耐油性、耐切創性が重要な箇所にはPUカバーを、特定の化学薬品や熱に対する耐性が必要な箇所にはポリオレフィンまたはシリコン製のベルトを使用します。粉体側では、標準的なカバーでは処理できない静電気を帯びやすい粉乳に対応するため、帯電防止グレードのカバーを使用します。接合部と端部の状態は、コンパウンドの種類と同じくらい重要です。溶接された接合部と密閉された端部によって、ベルトを拭き取り洗浄できるかどうかが決まります。
乳製品コンベアベルトには、PVCとPUのどちらが適していますか?
どちらが優れているとは一概には言えず、価格よりも化学組成と温度によって選択が決まります。
乳製品コンベアベルトの洗浄方法は?
洗浄は、工場全体の洗浄工程と同様に、苛性ソーダ、塩素系アルカリ、酸のサイクルで行われます。ベルトは、最後に拭き取る表面としてではなく、CIP(定置洗浄)工程の一部として処理されます。
成功を左右するのは、カバー範囲と排水性です。上面だけでなく下面にも届くスプレーと、シフト間のベルト乾燥を可能にするフレームが必要です。また、停止時には短時間のドライランを行うことをお勧めします。冷蔵室内に残る水分が、次のバイオフィルムの発生源となるからです。乳製品ラインで金属製スクレーパーを使用できますか?
取り付けは可能ですが、乳製品ラインの湿潤エリアでは、硬い鋼の刃が柔らかい湿ったカバーにミネラル粒子を押し込み、溶接された継ぎ目やシールされた端を剥がしてしまう可能性があるため、通常は逆効果になります。
低圧ウレタンブレード、回転ブラシ、またはリンススプレーを使用すれば、乳製品の汚れを損傷することなく除去できます。結露のある低温室ではベルトに何が起こるのでしょうか?
暖かく湿った空気が冷たいベルトに触れると、ベルトの表面と裏面に水の膜が形成されます。この膜はベルトが滑るまで駆動プーリーを潤滑します。滑りによってカバーが不均一に覆われ、ベルトが片側に引っ張られるため、原因が水であるにもかかわらず、症状はトラッキング不良のように見えます。また、ベルトは低温で収縮するため、ベアリングとスプライスに張力と負荷がかかります。
滴下防止、小規模なエアスイープ、そして十分な冷間移動を伴う巻き取りは、別のコンパウンドを使用するよりも問題を解決します。コンベア上で粉ミルクをどのように取り扱いますか?
清潔で乾燥した状態を保ち、ベルトを乾燥状態に維持し、すべてを接地してください。吸湿性の粉は湿った表面を粘着性の塊に変え、粉塵の雲の中で静電気が発生すると、実際に発火の危険性があります。
乳製品搬送用ベルトはエンドレスベルトにするべきですか、それとも溶接継手にするべきですか?
フレームを十分に大きく開いて取り付けられる場合は、エンドレスベルトが最もクリーンな選択肢です。現場で接合する必要があるスパンの場合は、完全に硬化した溶接継手が次善の選択肢です。
供給業者は、納品されたベルトが注文されたコンパウンドと一致することを示すミル証明書またはバッチ番号、および正確なグレードを明記した最新の食品接触および移行に関する文書を提出する必要があります。ジョイントとエッジの仕様も同じ文書に記載し、交換品が仕様と異なることがないようにする必要があります。また、帯電防止ベルトの場合は表面抵抗値、コンパウンドの最低使用温度も要求します。
ライン稼働後に監査員から要求された場合、これらはすべて必須事項となります。酸性ホエイとカード用のベルトはどのように選定すればよいですか?
まず排水性と耐酸性を確認し、次にカバーグレードを実際のホエイのpH値とカードが受ける最高温度に合わせて確認してください。冷却工程では問題のないベルトでも、温かい加熱工程の隣に設置すると10か月後にひび割れを起こす可能性があります。
関連製品
- PVCコンベヤベルトは、乳製品の充填、緩衝、梱包作業に適しています。
- 製品カタログは、軽量ベルトから重量ゴムベルトまで、幅広い製品ラインナップを網羅しています。
- ゴムコンベヤベルトは、重量物の受け入れや冷蔵倉庫での使用に適しています。
- EPゴムコンベヤベルトは、原料投入およびバルク搬送に使用します。
- シェブロンコンベヤベルトは、粉体セクションの急勾配搬送に使用します。
- 洗浄室用ステンレス鋼製コンベヤローラー
関連ブログ記事
- 食品加工用コンベヤシステムでは、食品工場のライン全体のゾーニングとシステム境界について解説しています。
- コンベヤベルトの洗浄方法とスクレーパーが使用できない場合では、一般的な洗浄方法とスクレーパーの限界について説明しています。
- コンベヤベルトのスプレー洗浄では、ノズルのカバー範囲とすすぎの仕組みについて説明しています。
- リターンサイドベルトのクリーニングでは、ベルト下面の清掃が長期的な衛生状態を左右する理由を解説しています。
- コンベヤのキャリーバック対策では、粘着性の汚れに対するブレード、ブラシ、スプレーなどの比較検討を行っています。
- 微細な粉塵や流動性のある粉塵に対応する防塵コンベヤベルトの選び方に関するガイドです。