Промышленные ременные решения для сложных условий

Блог

Блог

Последние сообщения
Завод синхронных ремней: технический аудит и контрольный список для запроса предложений.

Завод синхронных ремней: технический аудит и контрольный список для запроса предложений.

Аудит завода по производству синхронных ремней — это проверка доказательств, и в этом руководстве изложены вопросы, которые необходимо задавать, и правила их анализа. Он начинается с описания пресс-форм для профиля зубьев и возможностей оснастки, затем переходит к контролю натяжения корда и растягивающего элемента, записям о температуре и давлении вулканизации, а также оборудованию для контроля точности шага, лежащему в основе заявленного допуска. Вопрос о прослеживаемости партии рассматривается отдельно, а именно, что должен отвечать номер партии, наряду с записями о калибровке измерительных приборов и инструментов. В разделе, посвященном границам возможностей, перечислены вопросы, требующие честных ответов, за которыми следует полный контрольный список аудита с указанием пунктов, необходимых доказательств и критериев прохождения. Вторая половина охватывает поля запроса предложений (RFQ), которые делают предложения сопоставимыми, критерии входного контроля и приемки, шесть распространенных ошибок аудита, позволяющих слабому заводу пройти проверку, и как превратить замечания аудита в решение о выборе поставщика.
Технические характеристики роликов конвейера: как расшифровать цифры перед заказом.

Технические характеристики роликов конвейера: как расшифровать цифры перед заказом.

Спецификация на ролики конвейера — единственный документ, обязывающий поставщика, поэтому в этом руководстве мы подробно рассмотрим каждый пункт перед размещением заказа. В нем описаны три параметра, при неправильном выполнении которых установка прекращается: наружный диаметр, длина корпуса и удлинение вала, а также объясняется, почему допуск на один конец не является общим. Далее рассматриваются подшипники, валы и линия смазки, в том числе объясняется, почему большее число подшипников не обязательно лучше для легкого обратного троса. Толщина стенки трубы, округлость и радиальное биение зависят от нагрузки, скорости и режима работы, затем следует вопрос о герметизации, классе защиты и покрытии для влажных, пыльных или коррозионных зон. В основе руководства лежит таблица допустимых отклонений, которую покупатель может приложить к заказу, документ, подтверждающий сбор данных перед отправкой контейнера, план отбора проб с указанием инструментов и соотношений, а также правила принятия, отклонения или уступки. Завершается руководство контрольным списком для запроса коммерческого предложения.
Конвейерные системы для карьеров: проектирование системы и контрольный список для покупателя.

Конвейерные системы для карьеров: проектирование системы и контрольный список для покупателя.

Конвейерные системы для карьеров проектируются на стыках задолго до того, как кто-либо рассчитает стоимость ленты, и это руководство по проектированию и закупкам помогает разобраться в этом процессе. В нем определяется граница от разгрузочного края первичной дробилки до последнего разгрузочного желоба или погрузочного желоба, затем указываются два параметра, которые приводят в движение все нижестоящие элементы: гранулометрический состав и влажность подаваемого материала, а также как проектировщик интерпретирует кривую гранулометрического состава для определения глубины желоба и зазора для кусков. Подробный раздел посвящен зонам, которые губительны для лент, включая геометрию желоба и допустимую высоту свободного падения под желобом дробилки. Матрица компонентов разделяет секции дробилки, сортировки и складирования, а пятиступенчатая схема пересчета тонно-часов в ширину ленты приводится к примеру обработки известняка, где лента шириной 650 мм удовлетворяет требуемому тоннажу, но ограничивает размер кусков до 217 мм. Руководство также включает в себя информацию о роликах, шкивах, пылезащитном и защитном кожухе, выборе стального корда как системного решения, техническом обслуживании и запасных частях, контрольном списке закупок и проверках приемки.
Портовые конвейеры: контрольный список проектирования и закупки оборудования.

Портовые конвейеры: контрольный список проектирования и закупки оборудования.

Портовые конвейеры — это не горнодобывающие конвейеры с улучшенной системой окраски, и это руководство по применению и закупкам объясняет, почему. Оно начинается с описания трех условий, отличающих терминал от любой другой конвейерной системы: насыщенный солью воздух, постоянно воздействующий на сталь, потоки грузов, которые меняются гораздо быстрее, чем потоки сырья из шахт, и круглосуточный режим работы. Затем описываются рабочие зоны, начиная от разгрузки судов и очистки трюмов, обработки складированных материалов и заканчивая погрузкой на железнодорожные пути и суда. Борьба с коррозией рассматривается на уровне компонентов, а не по лозунгам: покрытия для конструкционной стали, материалы для роликов и шкивов, предназначенные для морской среды, а также герметизация и смазка подшипников во влажном соленом воздухе. В последующих разделах рассматриваются вопросы пыли и ограждения, длинные участки и крутые уклоны с проверкой корпуса стрелы на 600 м, центрирование ударов и потоков, время безотказной работы за счет резервирования и смены лент в одну смену, матрица компонентов, контрольный список для запроса предложений, специфические для порта пункты приемки и общая стоимость для одного причала.
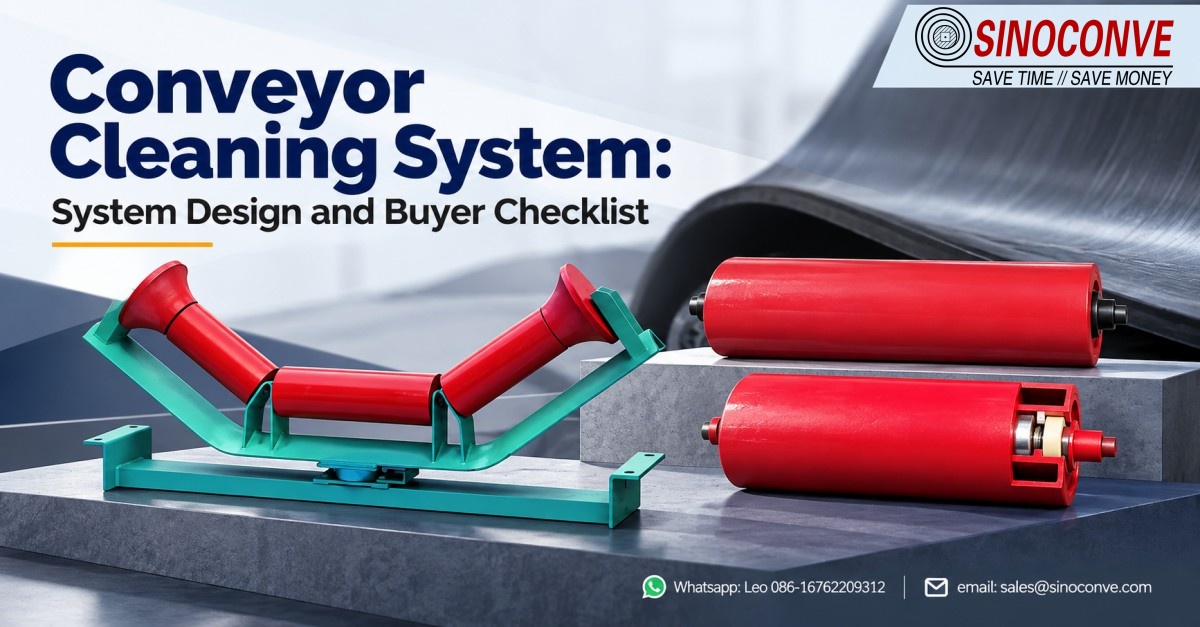
Система очистки конвейера: проектирование системы и контрольный список для покупателя.

Система очистки конвейера: проектирование системы и контрольный список для покупателя.

Система очистки конвейера работает только в том случае, если она рассматривается как единая подсистема, граница которой проходит от разгрузочного шкива вдоль возвратного троса до бункера, шнекового конвейера или точки обезвоживания, которая в конечном итоге принимает извлеченный материал. В данном руководстве эта граница и четыре интерфейса, определяющие производительность, установлены: точка загрузки и боковые ограждения, возвратный трос и его ролики, точка разгрузки и производительность по извлеченному тоннажу за ней. Затем матрица компонентов сопоставляет каждое семейство, первичные и вторичные скреперы, плуги, распылительные ящики, пневматические ножи, щеточные валики и вибрационные устройства, с зоной троса, которую они охватывают, и риском конфликта с соседним оборудованием. В ней рассматривается правило «вода, воздух или ничего», семь переменных проектирования, расширяющих область применения, план технического обслуживания с четырьмя контрольными точками и пороговыми значениями, расчет рабочей точки для ленты шириной 1200 мм, контрольный список закупок и пять критериев приемки, подтвержденных наблюдателями.
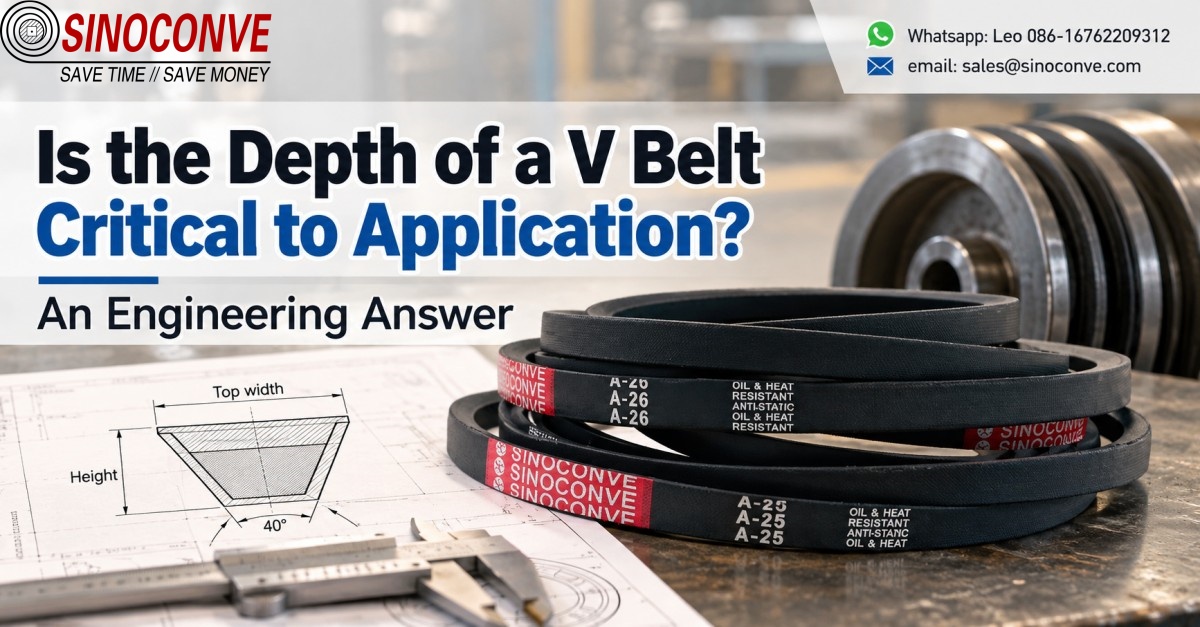
Критически ли важна глубина клинового ремня для его применения? Инженерный ответ.

Критически ли важна глубина клинового ремня для его применения? Инженерный ответ.

Краткий ответ: глубина клинового ремня сама по себе редко приводит к поломке привода, но обычно именно по этой причине привод оказывается недостаточно мощным, перегревается или проскальзывает на шкиве, уже прикрепленном к раме. Данный инженерный ответ начинается с этого двухпараграфного заключения, а затем подробно рассматривает логику посадки. Он охватывает геометрию поперечного сечения и базовую линию, принцип клина, который переносит нагрузку на боковые поверхности, а не на основание, два примера с расчетами, которые можно проверить вручную, касающиеся площади контакта и изгибающей деформации, пробоя и недостаточной глубины, классические и узкие сечения, как зубчатость изменяет изгиб, а не клин, и набор справочных столбцов только по глубине. Завершается он таблицей причин и симптомов отказов, шестиэтапной процедурой выбора, которая сопоставляет диаметр шкива с высотой ремня, а также допусками на высоту и соответствие комплекта, которые стоит указать в заказе на покупку.


Завод синхронных ремней: технический аудит и контрольный список для запроса предложений.

Завод синхронных ремней: технический аудит и контрольный список для запроса предложений.

Аудит завода по производству синхронных ремней — это проверка доказательств, и в этом руководстве изложены вопросы, которые необходимо задавать, и правила их анализа. Он начинается с описания пресс-форм для профиля зубьев и возможностей оснастки, затем переходит к контролю натяжения корда и растягивающего элемента, записям о температуре и давлении вулканизации, а также оборудованию для контроля точности шага, лежащему в основе заявленного допуска. Вопрос о прослеживаемости партии рассматривается отдельно, а именно, что должен отвечать номер партии, наряду с записями о калибровке измерительных приборов и инструментов. В разделе, посвященном границам возможностей, перечислены вопросы, требующие честных ответов, за которыми следует полный контрольный список аудита с указанием пунктов, необходимых доказательств и критериев прохождения. Вторая половина охватывает поля запроса предложений (RFQ), которые делают предложения сопоставимыми, критерии входного контроля и приемки, шесть распространенных ошибок аудита, позволяющих слабому заводу пройти проверку, и как превратить замечания аудита в решение о выборе поставщика.

Технические характеристики роликов конвейера: как расшифровать цифры перед заказом.

Технические характеристики роликов конвейера: как расшифровать цифры перед заказом.

Спецификация на ролики конвейера — единственный документ, обязывающий поставщика, поэтому в этом руководстве мы подробно рассмотрим каждый пункт перед размещением заказа. В нем описаны три параметра, при неправильном выполнении которых установка прекращается: наружный диаметр, длина корпуса и удлинение вала, а также объясняется, почему допуск на один конец не является общим. Далее рассматриваются подшипники, валы и линия смазки, в том числе объясняется, почему большее число подшипников не обязательно лучше для легкого обратного троса. Толщина стенки трубы, округлость и радиальное биение зависят от нагрузки, скорости и режима работы, затем следует вопрос о герметизации, классе защиты и покрытии для влажных, пыльных или коррозионных зон. В основе руководства лежит таблица допустимых отклонений, которую покупатель может приложить к заказу, документ, подтверждающий сбор данных перед отправкой контейнера, план отбора проб с указанием инструментов и соотношений, а также правила принятия, отклонения или уступки. Завершается руководство контрольным списком для запроса коммерческого предложения.

Конвейерные системы для карьеров: проектирование системы и контрольный список для покупателя.

Конвейерные системы для карьеров: проектирование системы и контрольный список для покупателя.

Конвейерные системы для карьеров проектируются на стыках задолго до того, как кто-либо рассчитает стоимость ленты, и это руководство по проектированию и закупкам помогает разобраться в этом процессе. В нем определяется граница от разгрузочного края первичной дробилки до последнего разгрузочного желоба или погрузочного желоба, затем указываются два параметра, которые приводят в движение все нижестоящие элементы: гранулометрический состав и влажность подаваемого материала, а также как проектировщик интерпретирует кривую гранулометрического состава для определения глубины желоба и зазора для кусков. Подробный раздел посвящен зонам, которые губительны для лент, включая геометрию желоба и допустимую высоту свободного падения под желобом дробилки. Матрица компонентов разделяет секции дробилки, сортировки и складирования, а пятиступенчатая схема пересчета тонно-часов в ширину ленты приводится к примеру обработки известняка, где лента шириной 650 мм удовлетворяет требуемому тоннажу, но ограничивает размер кусков до 217 мм. Руководство также включает в себя информацию о роликах, шкивах, пылезащитном и защитном кожухе, выборе стального корда как системного решения, техническом обслуживании и запасных частях, контрольном списке закупок и проверках приемки.

Портовые конвейеры: контрольный список проектирования и закупки оборудования.

Портовые конвейеры: контрольный список проектирования и закупки оборудования.

Портовые конвейеры — это не горнодобывающие конвейеры с улучшенной системой окраски, и это руководство по применению и закупкам объясняет, почему. Оно начинается с описания трех условий, отличающих терминал от любой другой конвейерной системы: насыщенный солью воздух, постоянно воздействующий на сталь, потоки грузов, которые меняются гораздо быстрее, чем потоки сырья из шахт, и круглосуточный режим работы. Затем описываются рабочие зоны, начиная от разгрузки судов и очистки трюмов, обработки складированных материалов и заканчивая погрузкой на железнодорожные пути и суда. Борьба с коррозией рассматривается на уровне компонентов, а не по лозунгам: покрытия для конструкционной стали, материалы для роликов и шкивов, предназначенные для морской среды, а также герметизация и смазка подшипников во влажном соленом воздухе. В последующих разделах рассматриваются вопросы пыли и ограждения, длинные участки и крутые уклоны с проверкой корпуса стрелы на 600 м, центрирование ударов и потоков, время безотказной работы за счет резервирования и смены лент в одну смену, матрица компонентов, контрольный список для запроса предложений, специфические для порта пункты приемки и общая стоимость для одного причала.

Система очистки конвейера: проектирование системы и контрольный список для покупателя.

Система очистки конвейера: проектирование системы и контрольный список для покупателя.

Система очистки конвейера работает только в том случае, если она рассматривается как единая подсистема, граница которой проходит от разгрузочного шкива вдоль возвратного троса до бункера, шнекового конвейера или точки обезвоживания, которая в конечном итоге принимает извлеченный материал. В данном руководстве эта граница и четыре интерфейса, определяющие производительность, установлены: точка загрузки и боковые ограждения, возвратный трос и его ролики, точка разгрузки и производительность по извлеченному тоннажу за ней. Затем матрица компонентов сопоставляет каждое семейство, первичные и вторичные скреперы, плуги, распылительные ящики, пневматические ножи, щеточные валики и вибрационные устройства, с зоной троса, которую они охватывают, и риском конфликта с соседним оборудованием. В ней рассматривается правило «вода, воздух или ничего», семь переменных проектирования, расширяющих область применения, план технического обслуживания с четырьмя контрольными точками и пороговыми значениями, расчет рабочей точки для ленты шириной 1200 мм, контрольный список закупок и пять критериев приемки, подтвержденных наблюдателями.

Критически ли важна глубина клинового ремня для его применения? Инженерный ответ.

Критически ли важна глубина клинового ремня для его применения? Инженерный ответ.

Краткий ответ: глубина клинового ремня сама по себе редко приводит к поломке привода, но обычно именно по этой причине привод оказывается недостаточно мощным, перегревается или проскальзывает на шкиве, уже прикрепленном к раме. Данный инженерный ответ начинается с этого двухпараграфного заключения, а затем подробно рассматривает логику посадки. Он охватывает геометрию поперечного сечения и базовую линию, принцип клина, который переносит нагрузку на боковые поверхности, а не на основание, два примера с расчетами, которые можно проверить вручную, касающиеся площади контакта и изгибающей деформации, пробоя и недостаточной глубины, классические и узкие сечения, как зубчатость изменяет изгиб, а не клин, и набор справочных столбцов только по глубине. Завершается он таблицей причин и симптомов отказов, шестиэтапной процедурой выбора, которая сопоставляет диаметр шкива с высотой ремня, а также допусками на высоту и соответствие комплекта, которые стоит указать в заказе на покупку.
Узнайте больше

Мы стремимся предоставлять вам лучшие продукты и услуги. Добро пожаловать, чтобы просмотреть больше контента для получения подробной информации