Функциональность системы очистки конвейера определяется её границами задолго до того, как она определяется её оборудованием. Проведите линию, где материал покидает ленту у разгрузочного шкива, проведите эту линию вдоль обратного троса и мимо точек перегрузки, и остановите её там, где собранный материал наконец достигает бункера, системы обезвоживания или насосной станции. Сделайте это в первую очередь, и большинство споров о компонентах разрешатся сами собой. Пропустите этот шаг, и вы получите лопасти, борющиеся друг с другом, пульпу, выталкиваемую из одной проблемной зоны в другую, и ремонтную бригаду, которая тихонько перестала вообще заниматься станцией очистки.
Мы более тридцати лет занимаемся производством приводных ремней, роликов, скребков и вулканизационного оборудования в Нинбо, и звонки от предприятий карьерной, цементной и портовой отраслей почти никогда не начинаются с указания номера детали. Они начинаются с симптома: растущая кучка под хвостовым шкивом, ремень, который не движется после добавления очистителя, работающий каждую смену насос для откачки воды из подвала. В девяти случаях из десяти эти звонки оказываются проблемами, связанными с общим масштабом проблемы, а не с компонентами, поэтому эта страница построена вокруг границ, интерфейсов и критериев приемки, а не вокруг геометрии лопастей.

Представьте себе подсистему как все, что находится между двумя жесткими пределами. Предел на входе — это момент, когда лента освобождает свой груз, обычно на разгрузочном шкиве, но на штабеле или челночном конвейере это может быть разгрузочный механизм или плуг. Предел на выходе — это точка, в которой извлеченный материал возвращается в технологический поток, сбрасывается в бункер или поступает в систему обезвоживания. Все, что находится между этими двумя пределами, относится к сфере очистки и должно быть спроектировано как единое целое. Все, что находится за их пределами, относится к кому-то другому, и именно соблюдение этой границы предотвращает превращение скромной модернизации в незапланированный капитальный проект.
01Почему подсистема очистки должна рассматриваться как единый комплексный проект
Большинство предприятий по-прежнему закупают чистящее оборудование так же, как и подшипники, поштучно, когда инспектор выносит замечание. Такой подход отлично работает на коротких конвейерах, но терпит крах на конвейерах длиннее 200 м или при транспортировке материала с влажностью выше примерно 8 процентов. Крах редко вызван слабым компонентом. Он вызван двумя компонентами, каждый из которых выполняет свою работу качественно и подрывает работу другого. Классический пример — вторичный очиститель, установленный настолько близко к первичному, что он соскребает ту же самую приплюснутую пленку, которую первичный только что прижал к крышке.
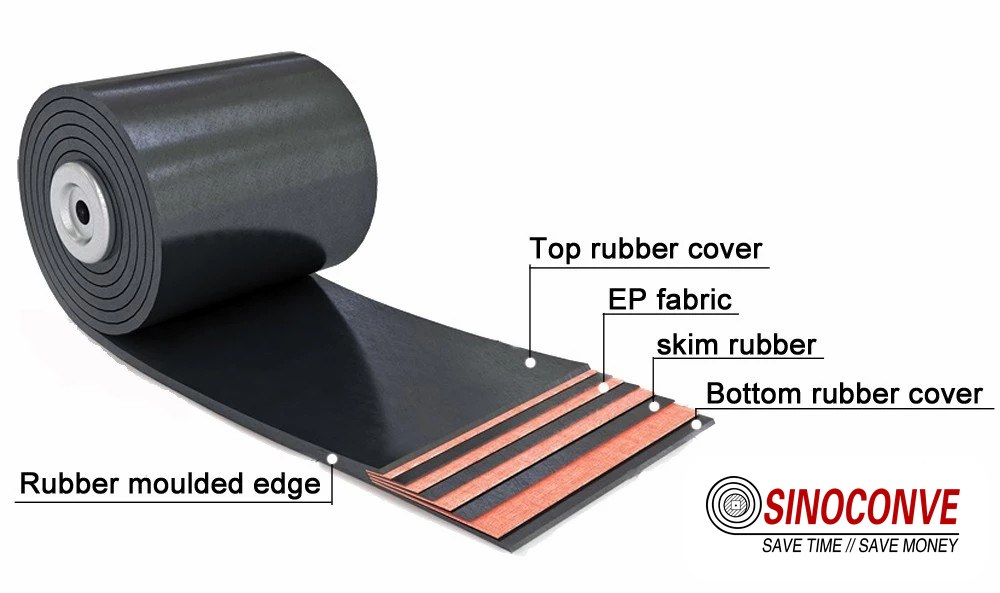
Выбор ремня также находится в этих рамках, и покупатели часто об этом забывают. производитель конвейерных лент Мы прессуем защитные покрытия толщиной от 2 до 12 мм, и мы можем точно сказать вам, как выглядит покрытие толщиной 4 мм после трех лет работы с фосфатной суспензией. Слишком тонкое покрытие деформируется под давлением скребка задолго до износа лезвия, в то время как излишне толстое покрытие просто дает мелким частицам больше резины, к которой они могут прилипнуть. Ни один из этих результатов не виден в заказе на закупку, и оба они проявляются при первой ежеквартальной очистке.
Второе преимущество правильно очерченных границ — это честная смета материалов. Когда один и тот же источник указывает в качестве цены... поставщик конвейерных лент а также поставляет ролики и чистящее оборудование, обратный провод выглядит как одна линия вместо четырех, и никто в проекте не может утверждать, что проблема с интерфейсом — это чья-то чужая проблема.
По нашему опыту, ясность важнее скидки на какой-либо отдельный товар, потому что именно аргументы в пользу интерфейса превращают двухнедельную установку в двухмесячную.
02Границы системы и интерфейсы, которые фактически определяют их.
Четыре интерфейса определяют работоспособность подсистемы, и в типичном проекте каждый из них соответствует отдельному чертежу. Когда эти чертежи выпускаются независимо, объем работ по очистке учитывает все накопленные погрешности допусков, поскольку обычно именно этот элемент устанавливается последним, и именно его обвиняют в проблемах. Мы просим рассмотреть все четыре элемента на одном совещании и приносим с собой данные о лентах, роликах и конструкции, потому что к моменту укладки стали спор уже длится три месяца.
Точка погрузки, желоб и боковые борта.
Желоб и его боковые стенки определяют условия, в которых должна работать система очистки. Зазор в боковой стенке примерно 20-30 мм, закрытый надлежащим резиновым уплотнением, удерживает груз по центру и предотвращает попадание рыхлого материала в рабочую зону очистителя, тогда как зазор в 60 мм на ленте шириной 1200 мм будет обеспечивать непрерывный поток мелких частиц мимо боковой стенки и под основным лезвием в течение всей смены. Если боковая стенка открыта снизу, никакое давление лезвия не сможет устранить скопление материала под ней, и правильным инженерным решением будет закрыть боковую стенку, а не добавлять второй очиститель для устранения утечки.
Обратный провод, натяжные катушки и конечная точка разряда
Обратный трос несет на себе последствия всего, что происходит выше по потоку. Обратные ролики, сбившиеся с оси, наклоняют ленту и изменяют угол контакта с лезвием, поэтому мы проверяем выравнивание роликов и состояние подшипников, прежде чем подбирать размер какого-либо компонента. На ленте шириной 1400 мм, движущейся со скоростью более 3,5 м/с, один заклинивший обратный ролик может локально приподнять ленту на несколько миллиметров и образовать зазор под лезвием, который никакое пружинное натяжение никогда не закроет. Ленты, которые настолько сильно отклоняются от оси, что требуют специального ремонта. промышленный конвейерный ремень Как правило, осмотр стыка и прогиба не позволяют надежно очистить поверхность до тех пор, пока не будет исправлена неисправность фундамента.
Выходное отверстие — это третья грань того же интерфейса, и именно её чаще всего полностью опускают на чертеже. Всё, что извлекает подсистема, должно попасть куда-то с определённой производительностью и определённым маршрутом удаления. Когда этим выходным отверстием является водосборник, его объём, мощность насоса и доступ для очистки относятся к сфере очистки, даже если строительные работы обычно к ней не относятся.
Мы вскрыли отстойники, размеры которых были определены на глаз для ведра, и обнаружили, что в них за каждую смену попадает около тонны твердых частиц, что является скорее конструктивным недостатком, чем ошибкой в работе. Разделение обратного потока на набор правильно выровненных конвейерный ролик Сборка — это подготовительный этап, необходимый для правильного решения задачи, и материальные характеристики площадки имеют такое же значение, как и оборудование, поэтому одна и та же конфигурация будет вести себя по-разному в разных условиях. Карьерно-добывающая сеть чем в порту.
03Матрица комбинаций компонентов: какое оборудование охватывает какую зону
Компоненты не взаимозаменяемы, и самый быстрый способ проиграть спор о вводе в эксплуатацию — это заменить один компонент другим исключительно из-за цены. Плуг и основной скрепер удаляют материал с одной и той же ленты, но работают в разных зонах, выдерживают воздействие разных материалов и выходят из строя по-разному. Приведенная ниже матрица — это версия, которую мы используем на совещаниях на объекте. Она намеренно составлена в виде набора условий, а не списка покупок, потому что вопрос никогда не сводится к тому, какой компонент лучше в абстрактном смысле, а к тому, какая комбинация охватывает всю дорожку без дублирования.
Чтение «Матрицы» как цепочки передач информации
Если рассматривать таблицу целиком, то перед вами предстанет последовательность перераспределения материалов. Каждое устройство принимает материал, оставшийся после предыдущего, и передает то, что не может удержать, и подсистема считается исправной, когда остатки достаточно малы, чтобы с ними мог справиться следующий блок. Она становится нестабильной, когда два ряда занимают одну и ту же зону, что происходит, когда вторичный очиститель прикручен к монтажному рычагу основного, а не установлен в шахматном порядке на собственном кронштейне, или когда плуг находится непосредственно под распылительной штангой и получает материал, который только что разрыхлила вода. Решения о комбинировании всегда следует фиксировать по зоне, которую они охватывают, а не по списку оборудования.
| Семейство компонентов | Зона плетения, для покрытия которой она предназначена. | Условия, оправдывающие его установку. | Риск конфликта с соседним оборудованием | Первый признак того, что он показывает низкие результаты. |
|---|---|---|---|---|
| Первичный скребок с полиуретановым или вольфрамовым наконечником | Поверхность разгрузочного шкива, непосредственно в том месте, где груз покидает ремень. | Свободно текучий или слегка липкий сыпучий материал при скорости ленты до примерно 4,5 м/с | Прижимает ту же пленку, которую должен поднимать вторичный нож, когда расстояние между лезвиями составляет менее одной ширины ленты. | Пленка для обратной подачи остается глянцевой и равномерной по всей ширине ремня. |
| Вторичный скребок на собственном кронштейне | Обратный участок проходит примерно на ширину одного пояса ниже по течению от основного. | Мелкий или влажный материал, который одним лезвием невозможно поднять с мокрой резины. | Создает помехи для возвратных роликов, если крепежные рычаги не расположены в шахматном порядке. | На рабочей поверхности ролика, непосредственно за лезвием, виден гребень из мелких частиц. |
| Плуг или V-образный плуг на обратной линии | Участок возвратного ремня перед хвостовым шкивом, перед хвостовым роликом. | Крупнозернистый материал, уже достигший нижней стороны ленты в виде комков. | Боковая юбка или профиль «шеврон» Chews, если она установлена на профилированном ремне. | Комки скапливаются на крыле плуга, а не в разгрузочном желобе. |
| Расположение распылительной или моющей камеры | Перехватывающая точка или специальное ограждение на обратном кабеле | Подавление пыли и удаление липких минеральных отложений там, где есть вода и дренаж. | Промывочный раствор закачивается в отстойник, потому что граница раздела фаз заканчивается у форсунок. | В желобе скапливается вода, а под зоной мойки накапливаются твердые частицы. |
| Воздушный нож или воздуходувка | Обработка сыпучих грузов, при которой поверхность конвейерной ленты должна оставаться абсолютно сухой. | Сыпучие порошки, зерно и сухие цементные материалы по замкнутым линиям. | В результате в воздух попадает пыль, которую затем приходится поглощать герметичному желобу, расположенному ниже по потоку. | В месте выброса струи ножа появляется видимое облако пыли. |
| Щеточный вал на приводном валу | Обратный жгут, к поверхности которого прилипли волокна, мелкий мусор или пыль. | Текстильные изделия, древесная щепа и легкие грузоперевозки на конвейерных лентах с низкой скоростью, ниже примерно 3 м/с. | Износ щетинок резко ускоряется на абразивном заполнителе при увеличении скорости. | Наконечники щеток приглаживают и полируют крышку, а не сметают ее. |
| Вибрационное или ударное устройство | Зона погрузки и первые несколько метров несущего троса. | Липкая глина или органический материал, который прилипает пластами, а не тонкой пленкой. | При слишком высокой амплитуде колебаний материал встряхивается и сбрасывается обратно на ленту. | Смещенный материал вновь появляется на обратном тросе через несколько метров. |
Из этой таблицы при применении на практике вытекают два правила. Первое заключается в том, что резиновый конвейерный ремень Мягкое покрытие с высокой степенью растяжения позволит слегка перенатянутому скребку потерпеть несколько недель, а затем внезапно выйдет из строя, поэтому натяжение следует регулировать по ремню, а не по крепежным элементам. Во-вторых, добавление компонента в зону, уже покрытую другим, почти никогда не бывает нейтральным; оно либо кратковременно удваивает скорость износа, либо создает новый путь износа, причем второй результат встречается гораздо чаще.
04Первичные и вторичные скреперы: как распределяется работа.
Одно лезвие удаляет большую часть того, что остается после сухого, сыпучего материала, и двухэтапная обработка становится целесообразной, как только остатки начинают вести себя как покрытие, а не как крошка. Разделение между двумя этапами происходит по зонам и размеру частиц, а не по иерархии качества. На первом этапе материал поступает на конвейерную ленту, когда груз еще не покинул ее, и обрабатывает основную массу; на втором этапе материал поступает на ленту немного позже и обрабатывает то, что первый этап не смог удержать. Покупатели, которые рассматривают второе лезвие как улучшение первого, обычно в итоге платят вдвое больше и обрабатывают только одну зону.
Там, где заканчивается ответственность на начальном этапе.
На первичном этапе передаётся лента, свободная от рыхлого материала, но не обязательно от влаги, и эта точка передачи является реальной границей. Всё, что остаётся прилипшим после прохождения первичного этапа, по определению находится в зоне вторичного этапа или в зоне того, что следует за вторичным этапом. Когда предприятие сообщает о низкой эффективности первичного этапа, наш первый вопрос обычно заключается в том, действительно ли лента в этой точке влажная, поскольку резиновое покрытие, несущее водяную плёнку, ведёт себя иначе, чем покрытие, несущее слой сухой пыли.
Здесь в дело вступает и приводное оборудование; на линиях, где станция очистки использует ту же раму, что и привод дробилки, состояние ремней и шкивов, как правило, контролируется одновременно, и мы часто сталкиваемся с подобными ситуациями. производитель приводных ремней Технические характеристики указаны в том же плане технического обслуживания.
Где в технических характеристиках должно быть указано давление на лезвие
Давление лезвия является параметром интерфейса и должно быть указано в спецификации как таковое, поскольку это нагрузка, которую подсистема очистки передает на ленту, шкив и конструкцию. Наш стандартный рабочий диапазон для полиуретанового наконечника составляет примерно от 20 до 40 Н на 100 мм ширины ленты, и это значение следует проверять по твердости покрытия, а не брать со страницы каталога.
Если установить защитное покрытие с твердостью 60 по Шору А в верхней части ленты, вы отполируете резину; если же установить то же лезвие в нижней части ленты на абразивный материал, вы просто оставите на нем остатки. Значение давления, класс покрытия и ожидаемый срок службы должны быть указаны в одной строке технического описания.
05Место установки очистителя обратного провода в подсистеме
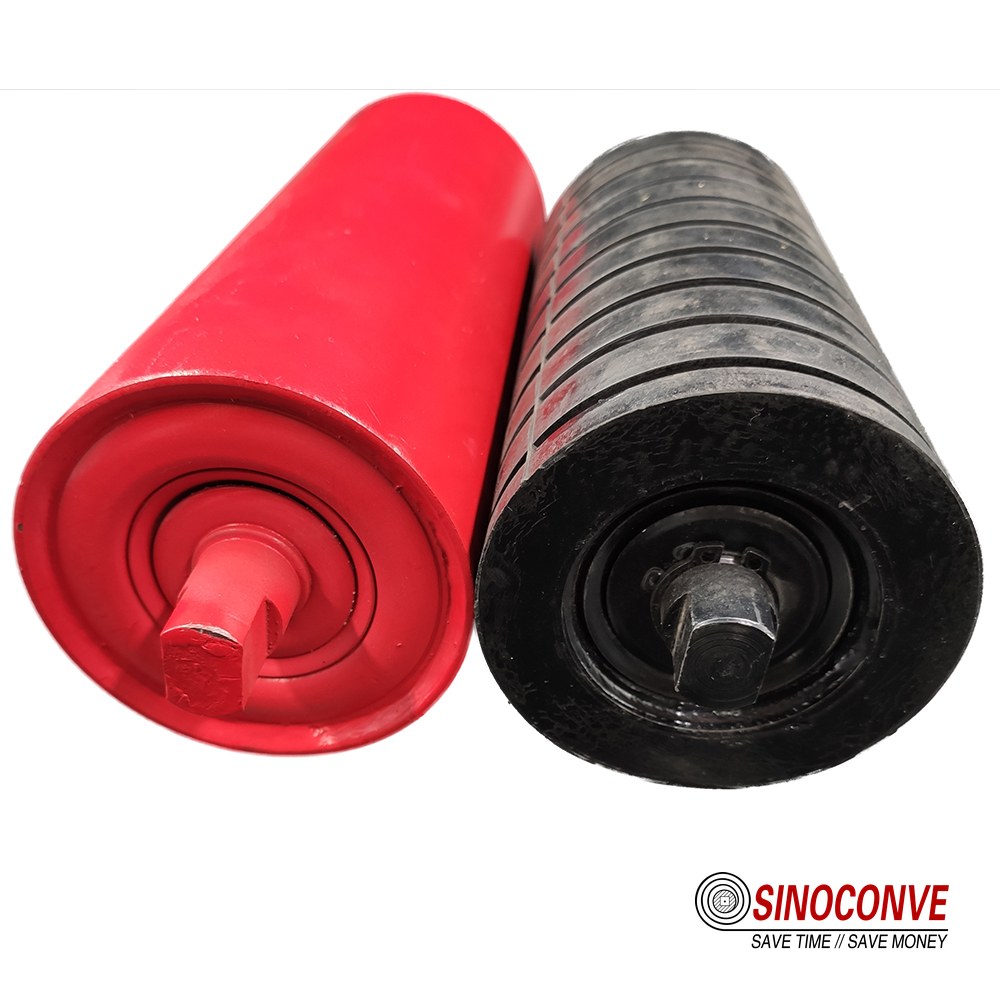
Обратный участок — это место, где очистка перестает быть единой станцией и превращается в цепочку станций, поскольку материалу, выходящему из разгрузочного шкива, предстоит преодолеть расстояние, равное длине машины, прежде чем он достигнет хвостовой части. В рамках нашей компетенции обратный участок рассматривается как транспортная проблема: что туда попадает, сколько этого попадает и какое устройство отвечает за последние несколько граммов. Подробная геометрия этого оборудования, включая места крепления каждого блока и методы диагностики неисправностей, описана на нашей дополнительной странице. очистка ремня обратной стороны, и мы ссылаемся на это, а не повторяем здесь.
На этапе проектирования важна передача груза: разгрузочная станция должна выдавать конвейерную ленту, остаточная нагрузка которой достаточно мала, чтобы хвостовая часть конвейера могла обработать ее без второго этапа погрузки. Если передача груза измеряется десятками граммов, а не килограммами за смену, обычно достаточно более легкой и дешевой конструкции. Когда покупатели объединяют многоконвейерный проект в один заказ, обратный конвейер также является местом передачи груза. оптовая продажа конвейерных лент Как правило, количество запросов растет быстрее всего, потому что каждый дополнительный конвейер добавляет свою собственную цепочку станций.
06Выбор среды: вода, воздух или ни то, ни другое.
Использование воды, сжатого воздуха или полное отсутствие обработки в подсистеме — это принципиальное решение, последствия которого выходят далеко за пределы самой станции очистки. Вода приводит к дренажу, коррозии и образованию влажной нагрузки в процессе; воздух — к пыли, шуму и потреблению энергии; отсутствие воды и воздуха приводит к образованию остатков, которые необходимо терпеть и контролировать. Эти три варианта не ранжированы, и наиболее распространенная ошибка, которую мы видим, — это добавление на предприятии стадии промывки для решения проблемы обратного переноса, которая на самом деле была проблемой желоба, а затем обнаружение того, что взамен это создало проблему с разгрузкой.
Правило принятия решения, которое мы применяем перед установкой любого распылителя
Наше правило простое. Если материал представляет собой сухой порошок или сыпучий минерал, и конвейерная лента должна покидать станцию сухой, то побеждает воздух, а использование воды исключено. Если материал представляет собой липкую минеральную суспензию, и контроль пыли является юридическим, а не эстетическим требованием, то побеждает вода, но только в том случае, если граница распространяется и на точку сброса. Между этими двумя случаями механическое удаление обычно является самым дешевым решением и наименее склонным к возникновению новых проблем в дальнейшем. Технические детали варианта промывки, включая расположение форсунок и расход воды, находятся в нашем специализированном разделе. распыление чистящего средства статья; здесь мы лишь решаем, входит ли данный носитель информации в сферу рассмотрения.
У этого решения есть и коммерческий аспект. Наличие системы с влажным покрытием влияет на выбор ремня, и вопрос о том, какой ремень лучше купить, является одним из наиболее часто задаваемых нами вопросов. распределитель конвейерных лентНа наклонных участках путь прохождения воды и профильный путь часто пересекаются, поскольку поверхность, удерживающая материал на наклонной плоскости, также удерживает воду, которую вы только что на нее распылили.
07Щеточные валики и вибрационные устройства: новые проблемы, которые они создают.
Щеточные валики и вибрационные устройства необходимы для обработки материалов, к которым лезвие не может прикрепиться, обычно это волокна, легкий мусор или плотная глина, которая скорее размазывается, чем срезается. Они редко являются предпочтительным вариантом и почти никогда не бесплатны, поскольку оба устройства изменяют окружающую среду вокруг ленты, а не просто удаляют с нее материал. Щетка поднимает пыль и волокна в воздух, а вибрационный блок повторно взвешивает уже осевший материал. Оба эффекта должны быть поглощены где-то внутри зоны обработки, и если в конструкции нет ничего, что их поглощало бы, то система очистки переместила проблему, а не решила ее.
Какие изменения вносит установка щетки или вибрационной станции ниже по течению?
Последствием этого почти всегда становится вопрос о корпусе. После установки щетки мелкая пыль, ранее осевшая на обратном волокне, поднимается в воздух, и подшипники холостого хода непосредственно за станцией становятся компонентами, которые окупают ее стоимость; герметичные конструкции оправдывают свою стоимость именно в этом положении, и мы рекомендуем покупателям, работающим с мелкодисперсной пылью, ознакомиться с нашими примечаниями по этому вопросу. герметичный конвейерный ролик вариант.
Вибрационное устройство имеет иные недостатки, поскольку энергия, передаваемая ленте, распространяется в обоих направлениях, и плохо демпфированное устройство ослабит крепежные элементы любой конструкции в радиусе нескольких метров. Оба типа устройств следует проектировать с учетом их корпуса и демпфирования в рамках одного проекта, а не добавлять их позже, как бы между прочим, когда начнут поступать жалобы на пыль. Именно эта единственная дисциплина отличает эффективную систему очистки от набора устройств, которые случайно имеют одинаковую раму, и это одна из привычек, которые мы переняли от себя. завод конвейерных лент этажи.
08Проектные ограничения, изменяющие границы системы.
Семь переменных определяют, насколько далеко должна простираться граница, и их стоит составить в таблице, потому что каждая из них, выйдя за определенную точку, перестает быть вопросом настройки и становится вопросом масштаба. Скорость и ширина устанавливают механические пределы оборудования. Влажность и липкость определяют, можно ли ожидать, что механическое удаление будет работать само по себе. Пространство, вода, пыль и температура определяют, можно ли фактически установить, отрегулировать и доверять разработанной вами конструкции в существующих условиях. В таблице ниже показана внутренняя граница, внутри которой мы планируем, а последний столбец — честный ответ, когда проект выходит за ее пределы.
Конверт, внутри которого мы планируем
| переменная проектирования | Диапазон, вокруг которого мы планируем | Какие изменения происходят за пределами этого диапазона? | Как подсистема компенсирует |
|---|---|---|---|
| Скорость ленты на станции очистки | Примерно от 1,0 до 4,5 м/с для очистки с помощью скребка. | Ударные нагрузки на лезвие возрастают, а износ кончика заметно ускоряется. | Перейдите на сегментированный наконечник и сократите интервал между проверками. |
| Ширина ленты поперек станции | 500–2400 мм с сегментированными лопастями | Одно цельное лезвие не может повторять изгибы или стыки. | Разделите контактную поверхность так, чтобы каждый сегмент следовал за покрытием локально. |
| Влажность материала в точке приложения нагрузки | До 8 процентов по весу только на механическую очистку. | Остатки превращаются в покрытие, и лезвия перестают чисто его поднимать. | Расширьте границы, включив в них влажный этап и его конечную точку. |
| Липкость и сцепление материала | Свободно текучая или умеренно сплоченная структура в двухэтапном расположении | На поверхности образуется плотный слой глины, который проходит по лезвию в виде тонкой пленки. | Добавьте устройство для зоны нагрузки и пересмотрите состав защитного покрытия. |
| Пространство за разгрузочным шкивом | Минимальный свободный доступ для инструментов должен составлять около 400 мм. | Замена лезвий и регулировка натяжения не могут быть выполнены безопасно. | Продумайте геометрию желоба на раннем этапе, пока еще ведется детальная проработка стальных конструкций. |
| Наличие воды и водоотведение | Предприятие, на котором уже налажены дренажная система и система пылеудаления. | Промывочный раствор и пыль в воздухе становятся новыми проблемами на объекте. | Включите ограждение и точку сброса в пределы границ участка. |
| Температура на станции очистки | Температура окружающей среды на линиях горячего процесса может достигать примерно 80 градусов Цельсия. | Обычный полиуретан размягчается, и срок службы лезвий быстро сокращается. | Укажите одновременно термостойкий наконечник и соответствующий класс покрытия. |
Где космос и температура начинают действовать первыми
Пространство и температура — это два ограничения, которые чаще всего приводят к необходимости перепроектирования, и они влияют на проект в противоположных направлениях. Пространство становится проблемой на этапе детализации, когда требование доступа на 400 мм вступает в конфликт с усилителями желоба, и гораздо дешевле переместить кронштейн, чем сам желоб. Температура становится проблемой позже, когда полиуретановый наконечник начинает размягчаться, а станция очистки начинает оставлять следы на поверхности, с которой она прекрасно справлялась зимой.
На линиях горячего процесса мы запрашиваем фактическую температуру поверхности на станции, а не температуру процесса, поскольку лента, выходящая из печи при температуре 120 градусов, часто нагревается до 70 или 80 градусов к моменту достижения очистного оборудования. В тех случаях, когда одна и та же рама приводит в движение вспомогательное оборудование, воздействие тепла становится общей проблемой, и производитель клиновых ремней Как правило, первым признаком влияния температуры являются данные, хранящиеся на накопителе.
09Как эта страница разделяется на разделы. Работает с другими нашими руководствами по уборке.
Мы уже опубликовали четыре страницы о чистке, а эта пятая появилась потому, что ни на одной из них не были определены границы. Вместо того чтобы повторять их, вот то разделение, которое мы фактически применяем, когда клиент отправляет запрос, потому что это экономит всем неделю переписки по электронной почте.
Разделение труда на пяти страницах
Первый из четырех, на методы и графики уборкиНа этой странице дается ответ на вопрос, является ли механическая очистка вообще подходящим решением, и рассматриваются случаи, когда скребок просто не подойдет. Это страница, которую следует прочитать перед принятием решения о выборе оборудования, и она намеренно не затрагивает вопросы архитектуры системы. Вторая страница посвящена распыление чистящего средстваВ данном разделе подробно рассматриваются вопросы выбора форсунок, расхода воды и компоновки промывочной камеры, именно эти детали мы здесь и опускаем; мы рассматриваем воду лишь как граничное условие, определяющее, относится ли данная среда к рассматриваемой области.
Третья страница, на очистка ремня обратной стороныОн отвечает за все, что происходит под нагнетательным шкивом и вдоль обратного пути, включая места установки, углы наклона лопастей, диагностику износа и показатели давления, которые мы упоминаем лишь вскользь. Если ваш вопрос начинается со слов «где следует установить это устройство», то эта страница — правильная. Четвертая, на сокращение обратного стока осадкаЭта процедура занимается «мокрой» частью проблемы, включая отстаивание, рекуперацию воды и обработку материала после его превращения в осадок.
Эта страница расположена над всеми четырьмя и отвечает на другой вопрос. На ней спрашивается, где начинается и заканчивается подсистема, какие семейства компонентов охватывают какую зону, что должны гарантировать интерфейсы с желобом, направляющими роликами и поддоном, и что следует указать в заказе на покупку, чтобы ответ был проверяемым.
Здесь нет инструкций по уборке; этим занимаются четыре связанные страницы. Мы постарались создать структуру, которая подскажет вам, какую из них открыть первой, а какую передать вашим проектировщикам-конструкторам и инженерам-строителям в тот же день.
10Производственная мощность и конечная точка: куда фактически поступает переработанный материал.
Конечная точка — это та часть подсистемы, которую никто не фотографирует, и с которой всем приходится мириться. Ее производительность определяет реальный предел того, какой объем очистки может обеспечить конструкция, и именно этот компонент чаще всего рассчитывается на глаз, а не вычисляется. Прежде чем выбирать какое-либо оборудование, стоит сделать простую предварительную оценку на конверте: умножьте коэффициент переноса на метр ширины ленты на ширину ленты и количество часов работы, и вы получите суточный тоннаж, который должна принимать конечная точка.
На ленте шириной 1200 мм, несущей 20 г материала на метр ширины за один проход, лента со скоростью 3,6 м/с, работающая 16 часов, производит чуть более одной тонны переработанного материала в день. Если в резервуар, показанный на чертеже, помещается полтонны, то конструкция уже провалилась, и никакой выбор лезвий ее не спасет.
Определение размеров конечной точки перед выбором оборудования.
Мы предпочитаем сначала определить размеры конечной точки и двигаться в обратном направлении, поскольку это ограничивает все остальное. Бункер или шнековый конвейер имеют очевидную вместимость и определенный объем разгрузки, поэтому их легко обосновать. Отстойник или яма этого не обеспечивают и незаметно становятся ограничивающим фактором в течение одного сезона. В тех случаях, когда граница участка ведет к яме, мы задаем два вопроса, которые редко встречаются в анкетах: что удаляет твердые частицы и как часто это удаление может реально производиться бригадой во время смены. Если ответ неясен, честным проектным решением является уменьшение тоннажа, поступающего в конечную точку, за счет улучшения вышестоящих станций, что является решением, касающимся подсистемы, а не оборудования.
В портах и терминалах для перевалки грузов это легче заметить, чем на большинстве предприятий, поскольку их перевалочные пункты расположены близко друг к другу, и переработанный материал необходимо учитывать в расчетах. портовая обработка насыпных грузов среда, где разлив влечет за собой прямые коммерческие издержки.
На более длинных машинах та же логика подталкивает конструкцию к использованию более коротких лент и большего количества перегрузочных точек, что часто противоречит тому, что указано на чертеже. Каждая перегрузочная точка перезапускает ленту и дает подсистеме новый старт, поэтому переносимые отходы, достигающие конечной точки, ограничены длиной одной ленты, а не всей протяженностью участка. Перед размещением заказа стоит убедиться, что конечная точка, дренажный канал и маршрут удаления отходов указаны на одном чертеже, поскольку подсистема, у которой нет выхода, просто перераспределит свои отходы по всей площадке.
11Стратегия эксплуатации и технического обслуживания подсистемы
Как только границы определены, техническое обслуживание перестает быть вопросом вкуса и превращается в график с установленными пороговыми значениями. Стратегия, которую мы передаем в рамках подсистемы очистки, намеренно кратка, поскольку длинный список проверок — это список, который никто не заполняет. Четыре контрольные точки, каждая с номером, запускающим действие, охватывают большую часть того, что действительно может пойти не так. Приведенные ниже интервалы предполагают двухсменную работу на абразивных сыпучих материалах; односменная линия может их увеличить, в то время как круглосуточная работа в порту должна их сократить.
Интервалы проведения проверок и установленные для них пороговые значения
| Контрольно-пропускной пункт | Рекомендуемый интервал | Пороговое значение, запускающее действие | Как проводится чтение |
|---|---|---|---|
| Износ кончика лезвия на основной станции | Каждые 500 часов работы или при каждом плановом останове | С кончика диаметром 15 мм сместилось более 10 мм. | Измерения проводились при остановленном ремне и снятом защитном кожухе. |
| Ход и фиксация натяжного болта | Ежемесячно в первом квартале, затем ежеквартально. | Остаток регулировки составляет менее четверти длины резьбы. | Записывается на том же листе, что и измерение кончика. |
| Масса, оставшаяся после снятия образца с ленты определенной длины. | В течение первого месяца работы – еженедельно, затем – ежемесячно. | Увеличение примерно на 15 г на образце шириной 300 мм. | Проба была взята примерно в 2 м ниже по течению от станции. |
| Уровень твердых частиц в поддоне и цикл работы насоса | Ежедневно в течение сезона дождей, еженедельно в остальное время года. | Насос работает непрерывно, а не циклически по сигналу датчика уровня. | Сравните с уровнем очистки, указанным на чертеже. |
| Верните регулировку натяжного ролика и температуру подшипника. | Ежеквартально, с проверкой температуры любых подозрительных подшипников. | Оболочка, температура которой превышает температуру окружающей среды более чем на 30 градусов. | Перед тем как свалить вину на лезвие, проверили по линии пояса. |
Заметка от наших инженеров с места событий: В клинкерной галерее, где температура составляла 42 градуса Цельсия, мы однажды измерили 96 градусов Цельсия на поверхности ленты на расстоянии 300 мм после разгрузочного шкива, в то время как в журнале технического обслуживания по-прежнему фиксировалась технологическая температура. Нож был рассчитан на 80 градусов и заменялся каждые три недели. Переход к измерению температуры поверхности увеличил интервал замены более чем на четыре месяца, и никаких других изменений в работе станции не производилось.
Почему пороговые значения важнее интервалов
Большинство проблем с очисткой, которые нам приходится диагностировать, оказываются следствием слишком позднего принятия решения о техническом обслуживании, а не конструктивной ошибки. Изношенный наконечник перестает соскребать и начинает полировать, а после начала полировки остатки становится труднее удалить новым лезвием, чем старым, находящимся в исправном состоянии. Указанные выше пороговые значения существуют для того, чтобы принять решение раньше, а не для заполнения журнала учета, и стоит ознакомиться с данными о роликах, которые перемещают нить, в дополнение к ним, особенно с показателями нагрузки и герметизации в наших инструкциях. направляющая ролика конвейера.
12Контрольный список для закупок: поля, которые следует указать в каждом запросе.
Большинство ошибок в коммерческих предложениях происходит из-за того, что в запросе одно из полей ниже осталось пустым, и поставщик заполнил пробел, основываясь на разумном предположении. Это не нечестность; это арифметические вычисления на неполных данных. Исправление полей обходится в один выезд на объект и один день замеров, и практически полностью исключает риск возникновения споров по заказу. Список также является самым быстрым способом сравнения конкурирующих предложений, поскольку предложения, отвечающие на разные вопросы, на самом деле нельзя сравнивать по цене. Все это можно обработать в рамках одного запроса через наш сервис. каталог продукции если вы предпочитаете не распределять нить между поставщиками.
Поля, которые необходимо исправить перед запросом цены.
| Поле запроса | Почему это меняет цитату или дизайн? | Как выглядит пригодный для использования ответ на бумаге. | Кому обычно принадлежит эта фигурка? |
|---|---|---|---|
| Измерены скорость и ширина ленты на станции. | Изменение скорости влияет на ударную нагрузку лезвия и на семейство наконечников, которое ей подходит. | Для каждого параметра необходимо получить одно измеренное значение, полученное непосредственно на станке, а не с заводской таблички. | Специалист по техническому обслуживанию или инженер, обслуживающий линию. |
| Описание материала с указанием содержания влаги и насыпной плотности. | Влажность определяет, сможет ли механическая платформа вообще работать самостоятельно. | Результаты анализа влажности и диапазон размеров сита или размера частиц, а не торговая марка. | Сотрудники технологического или лабораторного отдела, как правило, из группы контроля качества. |
| Зона покрытия каждого из указанных элементов | Перекрывающиеся зоны являются наиболее распространенной причиной дублирования расходов. | Каждая указанная строка соответствует зоне, отмеченной на чертеже расположения конвейера. | Инженер-конструктор, которому принадлежат границы зоны очистки. |
| Габариты доступа и доступное пространство для монтажа | Доступность определяет, можно ли вообще обслуживать станцию после её установки. | Расстояние от поверхности шкива до ближайшего препятствия, измеренное в миллиметрах. | Обследование участка совместно с производителем желобов. |
| Температура окружающей среды и измеренная температура поверхности ленты. | Температура влияет на выбор материала наконечника, а также на марку покрытия. | Температура поверхности на станции при нормальной нагрузке, вне технологического процесса. | Технологическое проектирование, проверенное на месте с помощью контактного зонда. |
| Состояние соединений, включая зазор между юбкой и выравнивание натяжного ролика. | Плохие условия на входе всегда объясняют поставкой нового оборудования. | Зазор между юбкой и объективом в миллиметрах и проверка выравнивания с указанием даты съемки. | Техническое обслуживание, работы выполняются от центральной линии ленточного конвейера. |
| Максимальная вместимость и метод удаления твердых частиц | Конечная точка устанавливает жесткий потолок тоннажа, который подсистема может извлечь. | Объем в кубических метрах, маршрут сброса и реалистичная частота очистки. | Операции, осуществляемые при поддержке проектировщика гражданских или строительных конструкций. |
13Критерии приемки и ошибки, приводящие к срыву передачи дел.
Передача объекта должна быть оценкой, а не выражением мнения. Мы просим засвидетельствовать пять пунктов, и мы предпочли бы, чтобы один из них не был проверен в спокойный день, чем пропущен в напряженный день и пришлось бы возвращаться к нему через три месяца. Приведенные ниже критерии составлены таким образом, чтобы любая из сторон могла проверить их без специального оборудования, и чтобы разногласия можно было разрешить одним и тем же методом дважды. Если у конвейера есть история проблем с отслеживанием, стоит ознакомиться с нашими примечаниями по этому поводу. отслеживание конвейерной ленты EP до начала приемочных испытаний, поскольку блуждающий пояс исказит все результаты в этом списке.
Что мы просим засвидетельствовать при передаче имущества
| Пункт приемки | Критерии соответствия при передаче полномочий | Как это демонстрируется | Наиболее частые сбои, которые мы наблюдаем на объекте. |
|---|---|---|---|
| Коэффициент переноса измеряется на образце полной ширины. | Примерно 15 г на образце шириной 300 мм. | Два образца за смену в течение трех смен, взвешенные на одних и тех же весах. | Испытание проводится в сухую погоду и никогда не повторяется в дождливую погоду. |
| Отслеживание ленты по сравнению с базовым показателем до установки. | Заметных изменений в положении ремня в хвостовой части не обнаружено. | Проверка отслеживания до и после при одинаковых условиях нагрузки. | Существовавшая ранее неисправность, приводящая к сбоям в движении, связывается с новой станцией. |
| Контакт лезвия с поверхностью по всей ширине ленты. | Ровные следы контакта, без полированных или отполированных полос. | Проверка следов контакта, проведенная при остановленной и защищенной ленте. | На широком, выпуклом ремне соприкасается только центральная часть. |
| Доступ и регулировка без разборки желоба. | Любая регулировка натяжения и износа доступна с помощью ручных инструментов. | Репетиция техника, который будет обслуживать станцию. | Установленный позже защитный кожух или усилитель блокирует ход регулировки. |
| Поведение конечной точки при непрерывной нагрузке | Твердые частицы удаляются с запланированным интервалом без перелива. | Три смены подряд с подписанным протоколом уборки после каждой смены. | Первая неделя проходит нормально, а затем насос работает на полную мощность. |
Две ошибки являются причиной большинства неудачных приемок. Первая — приемка станции в один сухой день, что ничего не говорит о сезоне дождей, из-за которого возникла первоначальная проблема. Вторая — измерение обратного потока непосредственно за отвалом, где показания льстят проекту, вместо двух метров ниже по течению, где лента выполняет реальную работу. Обе ошибки легко избежать, и обе должны быть согласованы до начала приемочного цикла, а не после него. Та же дисциплина применима и к роликам и рамам, которые несут нить, включая позиции для тяжелых нагрузок, описанные в наших заметках. ударные катки в зонах погрузки.
Ни один из этих критериев не требует сложных измерений. Необходимо согласовать измерения до прибытия оборудования, и именно это согласование является реальным результатом подсистемного подхода. Если приемочные испытания могут быть повторены любой из сторон через шесть месяцев и прийти к тому же выводу, значит, проект был разработан правильно с самого начала.

14Часто задаваемые вопросы
Как мне понять, нужна ли моему конвейеру полноценная система очистки или только скребок?
Сначала измерьте, а затем принимайте решение. Если перенос частиц на образце шириной 300 мм остается ниже примерно 15 г, а лента пересыхает, обычно достаточно одной правильно настроенной первичной ступени. Как только вы увидите влажную пленку, скопление жидкости под хвостовым шкивом или постоянно пустующий резервуар, вы имеете дело с проблемой граничных условий, а не с проблемой лезвия.
Где на самом деле должна заканчиваться граница подсистемы?
В точке, где извлеченный материал окончательно выходит за пределы зоны очистки, что в большинстве конструкций означает бункер, шнековый конвейер или систему обезвоживания, а не яму без пути для его удаления.
Можно ли добавить вторую ступень к существующей однолопастной станции?
Обычно да, и это одно из самых дешевых доступных улучшений. Условия таковы: кронштейн независим от основного крепления и имеется достаточное количество возвратного троса, чтобы сместить два блока как минимум на ширину ремня. Прикручивание вторичного лезвия к рычагу основного — это единственный вариант этой модернизации, который мы бы отказались предлагать.
Стоит ли применять подсистемный подход на коротком конвейере для транспортировки грузов?
Редко. На длине менее 20 м лента достаточно короткая, так что одна регулируемая лопасть плюс выровненный комплект возвратных роликов покрывают всю длину пряди, и добавление устройств к такой конструкции обычно требует больше технического обслуживания, чем устраняет.
Какую наиболее распространенную ошибку в технических характеристиках вы наблюдаете?
Указание давления на лезвие без указания твердости покрытия, к которому оно будет прижиматься. Эти два показателя имеют значение только в совокупности, и коммерческое предложение, в котором указан один показатель без другого, невозможно проверить на месте. Вторая по распространенности ошибка — полное отсутствие указания конечной точки на чертеже.
Обязательно ли покупать ремень и чистящие средства в одном месте?
Нет, и на многих предприятиях это не так. Важно то, что кто-то владеет интерфейсом. Когда лента, ролики и чистящее оборудование поставляются разными поставщиками, ответственность за сбой при передаче определяется спорами, а не чертежами, и именно эти споры обходятся дороже всего. Покупка нити в одном комплекте устраняет двусмысленность, хотя все равно следует оценивать ее по количеству, а не по удобству.
Какое свободное пространство мне нужно за разгрузочным шкивом?
Предусмотрите около 400 мм свободного пространства для инструментов и рук. Если ребра жесткости желоба оставляют меньше этого пространства, скорректируйте геометрию на этапе детализации, поскольку установленная станция, которую нельзя отрегулировать, — это станция, которую регулировать не нужно.
Что мне следует измерить перед отправкой запроса?
Шесть факторов позволят определить большую часть параметров. Скорость и ширина ленты на станции, влажность и насыпная плотность материала, зона покрытия каждого элемента, доступное монтажное пространство в миллиметрах, температура поверхности ленты при нормальной нагрузке, а также производительность и способ извлечения материала из конечной точки. Фотографии зоны разгрузки и обратного участка будут столь же ценны, как и любые цифры, особенно если ранее уже предпринималась попытка модернизации.
Как долго должна служить система очистки до необходимости замены?
В процессе эксплуатации скорость износа определяется интенсивностью работы и тем, насколько точно соблюдаются установленные в плане технического обслуживания пороговые значения. На хорошо работающей основной станции с умеренным количеством заполнителя мы обычно видим, что наконечники меняются каждые три-шесть месяцев, а конструктивные элементы служат несколько лет. Станции, которые эксплуатируются после истечения предела износа, как правило, изнашиваются быстрее, и это единственное предсказание, которое мы готовы сделать, не осмотрев объект.
15Сопутствующие товары, которые могут вам понадобиться
- Конвейерные ролики и направляющие ролики для обратного троса, по которому проходит станция очистки.
- Резиновые конвейерные ленты с степенями покрытия, соответствующими абразивным и липким материалам.
- Термостойкие ремни где станция очистки расположена на линии горячего процесса.
- Конвейерные ленты из ПВХ для поверхностей, не подвергающихся интенсивной эксплуатации, и моющихся поверхностей в закрытых трубопроводах.
- Полный ассортимент продукции для единого сводного запроса.
16Похожие записи в блоге
- Методы и графики уборки в тех случаях, когда скребок вообще не работает.
- Очистка распылением для определения расположения форсунок, расхода воды и деталей промывочной камеры.
- Очистка конвейерной ленты с обратной стороны для определения мест установки, углов и диагностики износа.
- Сокращение количества осадка, попадающего в систему водоотведения. для влажной части установки, когда обратный перенос навоза становится проблемой.
- Основные принципы работы очистителя конвейерной ленты для более широкого обзора выбора комплектующих для лезвий.
- Типы и грузоподъемность конвейерных роликов для натяжного ролика, установленного под станцией очистки.