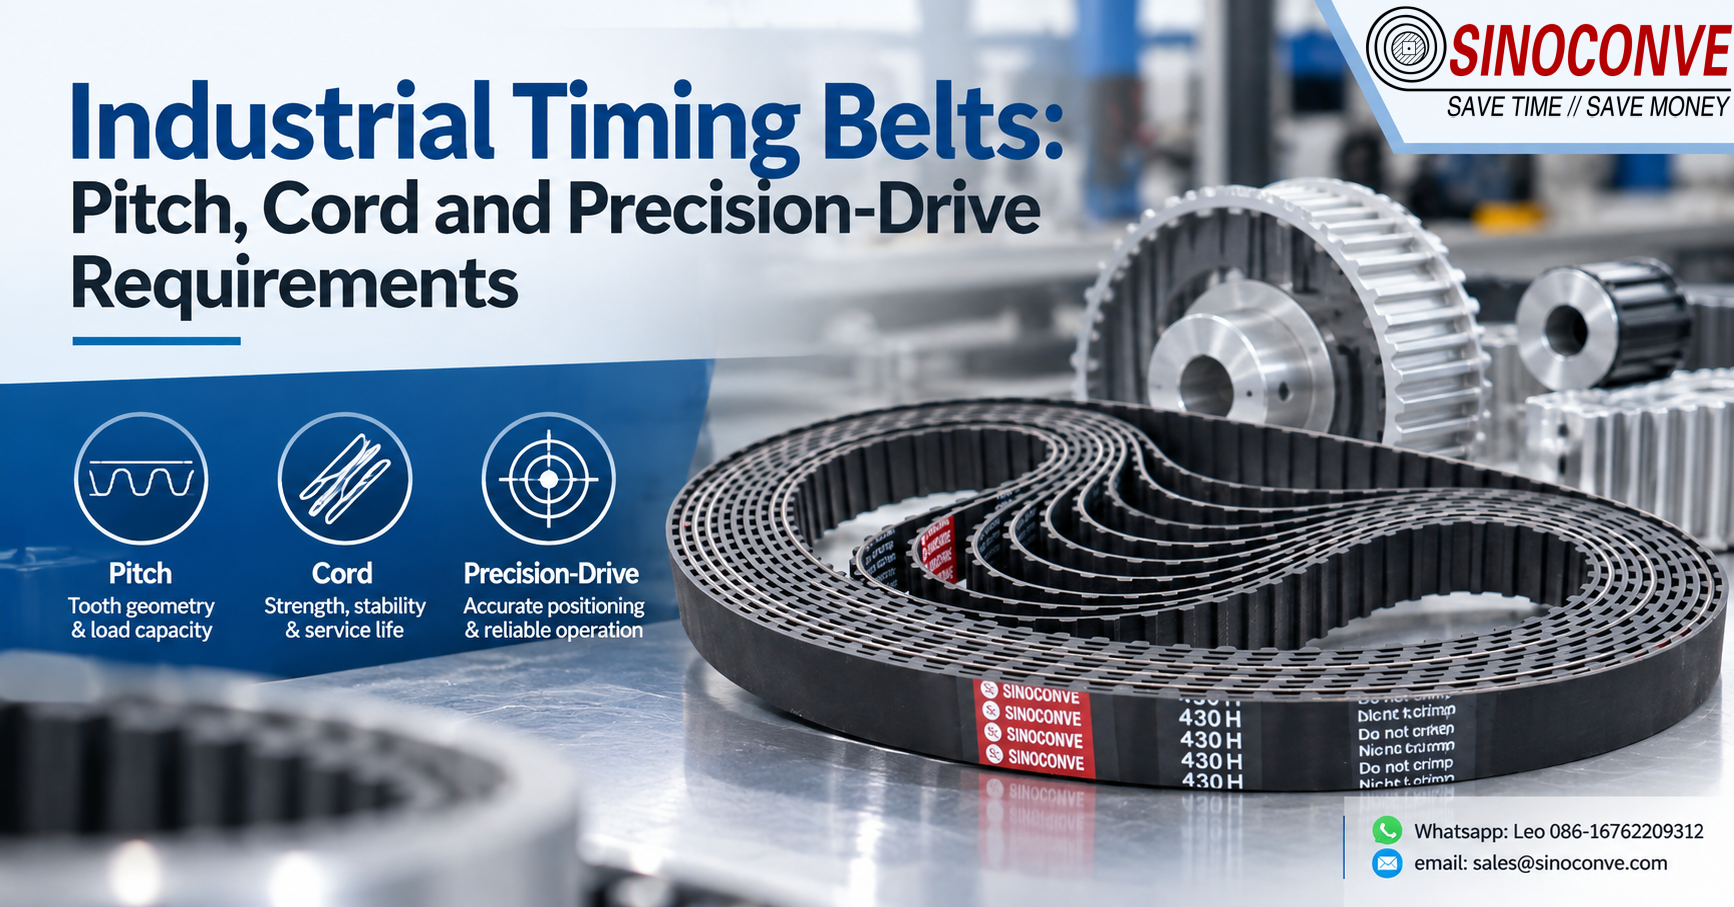
Промышленные зубчатые ремни: шаг, длина троса и требования к точности привода.
Промышленный зубчатый ременный привод — это одна из систем, и в данном руководстве он рассматривается именно как таковая, а не как элемент каталога. В нем рассматриваются семейства зубчатых передач в дюймовых единицах: MXL, XL, L, H, XH и XXH, затем метрические профили T5, T10, AT и GT, и показано, как шаг зуба влияет на нагрузку, скорость и шум. Сравнивается конструкция корда — из стекловолокна, арамида и стали — с точки зрения его поведения при растяжении, после чего дается честное определение того, что на самом деле означает точность в зубчатом приводе и как она измеряется. В разделе, посвященном установке, рассматриваются вопросы натяжения, параллельности и выравнивания шкивов, а также ошибки выравнивания, которые приводят к большинству преждевременных отказов. В качестве примера приводится расчет размеров индексирующего привода T10 на основе крутящего момента и скорости, а также рассматриваются режимы отказов и методы предотвращения, эффективные в полевых условиях. Статья завершается описанием процессов закупки и приемки, полевыми заметками о восстановленных нами приводах и случаями, когда зубчатый привод оказывается неправильным решением.
Конвейерные услуги для горнодобывающей и карьерной промышленности: технические характеристики, проверка заказчиком и использование на объекте.
Услуги по обслуживанию конвейеров в горнодобывающей и карьерной промышленности начинаются с этапа согласования технических условий и заканчиваются там, где ответственность переходит к покупателю, и данное руководство проводит эту границу. В нем перечислен перечень услуг, которые фактически приобретает шахта или карьер, а затем рассматриваются этапы согласования технических условий до изготовления ленты, обследование маршрута, замеры и передача чертежей, надзор за установкой и ввод в эксплуатацию, горячая сварка, вулканизация и ремонт на месте, замена роликов, шкивов и направляющих, а также регулировка натяжения, направляющей и натяжения. Программы инспекций, обучение и передача рассматриваются как результаты работ с пунктами приемки, наряду с планированием запасных частей и реагированием на чрезвычайные ситуации. В разделе проверки описывается, как проверить работоспособность оборудования перед заключением контракта, а использование в полевых условиях охватывает сменную работу, пыль, сезон дождей и удаленную логистику. Сервисные контракты с указанием сроков реагирования, общей стоимости владения с учетом потерь от простоя и проведения тендера на обслуживание без переплаты завершают руководство.
Конвейерная лента на металлургическом заводе: контрольный список проектирования и закупки оборудования.
Сталелитейный завод нельзя рассматривать как единую конвейерную линию, и в данном руководстве он разделен на девять зон, каждая из которых обрабатывает конвейерную ленту по-своему. Технологическая схема охватывает все этапы: от склада сырья и его воздействия, воды и первой реальной загрузки, через спекание, гранулирование, коксование и обработку угля, до загрузки доменной печи, добавок конвертера, непрерывного литья, прокатки и отделки, готовой продукции и лома, и, наконец, обработки шлака — наиболее интенсивного этапа работы завода. Три вида нагрева — окружающий, материальный и лучистый — разделены, поскольку они устанавливают различные требования к составу и покрытию. Матрица комбинаций компонентов сопоставляет каждую зону с обслуживающими ее деталями, за которой следуют критерии закупок и приемки, разработанные для использования на сталелитейном заводе, вопросы безопасности и охраны окружающей среды, включая пыль, дым и периоды технического обслуживания, а также наиболее часто встречающиеся ошибки выбора и их реальную стоимость.
Завод по производству ремней PK: Технический аудит и контрольный список для запроса предложений.
Аудит конвейерной ленты PK — это не аудит конвейерной ленты, и в этом руководстве сначала объясняется разница, а затем — контрольный список. Он начинается с анализа слоев конструкции, которые фактически приобретает покупатель, а затем последовательно проводится пять аудитов процесса: формы для ребер и формовочные инструменты за ними, укладка корда и контроль натяжения, рецептура компаунда для ребер и подложки, циклы вулканизации с записью процесса отверждения, а также шлифовка, резка и калибровка ребер. Каждый аудит связан с подтверждающими документами, которые завод должен предоставить, собранными в одной таблице доказательств аудита завода. Раздел, посвященный границам возможностей, показывает, как звучит честный ответ, когда профиль, длина или объем выходят за рамки допустимого. Руководство завершается полями запроса коммерческого предложения, которые позволяют сравнивать три предложения, критериями приемки и стабильностью партии при поступлении, сравнением приводов PK, синхронных и классических V-образных приводов, а также шестью ошибками аудита, которые позволяют слабому заводу пройти проверку.
Как выбрать подходящего производителя конвейерных роликов? Инженерный ответ.
В этом руководстве дается ответ на вопрос о выборе поставщика роликов, предлагая не список характеристик, а порядок оценки. Последовательно применяются пять этапов: соответствие требованиям, проверка возможностей, подтверждение качества, проверка образцов и опытных партий, а затем доставка, запасные части и послепродажное обслуживание. Соответствие требованиям начинается с определения задачи до сравнения поставщиков, а проверка возможностей перечисляет, что производитель роликов должен доказать, от формовки труб и сварки до посадки подшипников, герметизации и балансировки. Подтверждение качества фокусируется на документах и цифрах, которые прошли проверку, в то время как проверка образцов и опытных партий охватывает весь процесс от первого образца до выпуска в производство. Доставка, запасные части и послепродажное обслуживание рассчитываются отдельными позициями между строками коммерческого предложения, с примером расчета общей стоимости владения, который покупатель может пересчитать самостоятельно. В заключение приводятся вопросы, которые следует задать перед запросом коммерческого предложения, распространенные ошибки и объясняется, как это руководство соотносится с нашей статьей о спецификациях роликов.
Конвейерная лента для логистики: требования к гигиене, захвату и конструкции линии.
Выбор логистической конвейерной ленты определяется назначением, а не цветом из каталога, и данное руководство рассматривает конструкцию ленты, начиная с корпуса. В нем определены три профиля работы, которые обычно выполняются в логистическом здании: сортировка, погрузка посылок и перегрузка на наклонной поверхности, а также требования к конструкции для каждого из них. Выбор материалов честно сравнивается между ПВХ, полиуретаном и резиной при реальных логистических нагрузках, затем рассматриваются дизайн поверхности, текстура, шероховатая поверхность и выступы, а также коэффициент трения при движении на наклонной поверхности. Минимальный диаметр шкива, обратный изгиб и отслеживание рассматриваются с учетом геометрии, определяющей эти параметры, а также ударные нагрузки, высота падения и повреждения от проколов в местах контакта. Требования к гигиене и очистке, статический и огнестойкость в герметичном помещении, взаимодействие со шкивами, роликами, направляющими и боковыми стенками, режимы отказов, входной контроль и поля запроса коммерческого предложения, пропуск которых обходится дороже всего, завершают руководство.