

Завод по производству ремней PK: Технический аудит и контрольный список для запроса предложений.
Полезный маршрут проходит через этапы производства корда, изготовления резиновой смеси, вулканизации и окончательных измерений.
01. Исправьте раздел перед обсуждением цены.
| ПК — это профиль ребер . Проверьте. | Ценить | Примечание |
|---|---|---|
| Номинальный шаг ребра | ПК: 3,56 мм | ПДж: 2,34 мм |
| Пример обозначения | 6PK1080 | Шесть ребер, профиль PK, длина определяется применимой системой маркировки. |
| Стандарт для названия | ISO 9982 для промышленного применения | ISO 9981 для применения в автомобильной промышленности (PK). |
В запросе предложений укажите версию стандарта и чертежа. Чертеж канавки шкива и диапазон натяжителя являются частью соответствия.
02 Обведите один обычный рукав
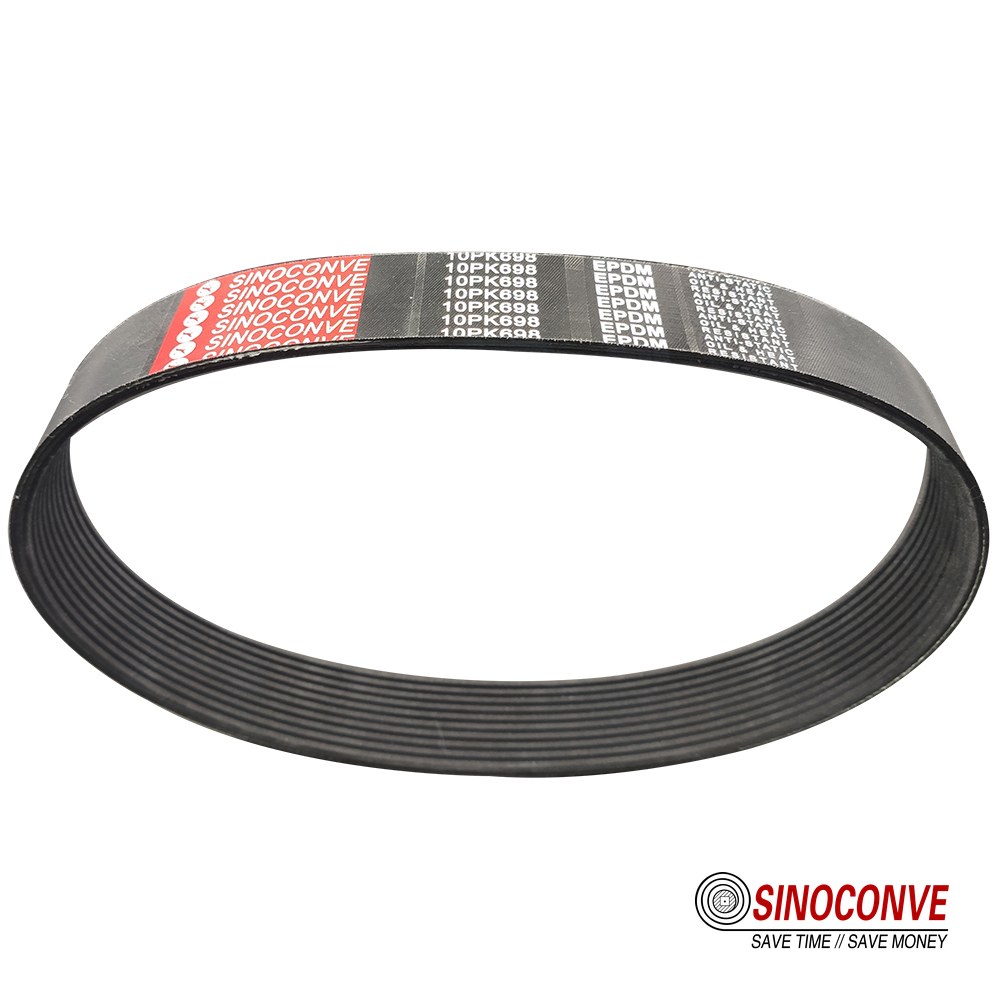
Полезно провести проверку после завершения одной из выявленных сборок, начиная от проблем с компаундом и шнуром и заканчивая нарезанными лентами в коробке. Используйте идентификатор сборки в каждой строке ниже; тип отделочного станка может иметь большее значение для формы отгружаемых ребер, чем регистр пресс-формы.
| Станция | Запись по запросу | Что сравнивать |
|---|---|---|
| Сложная проблема | Карточка партии и номер партии материала | Корректировка рецепта и фактические взвешенные количества. |
| намотка шнура | Комплект шнуров и настройка намотки | Положение, контроль натяжения и любые бракованные втулки. |
| Излечивать | Отслеживание времени, температуры и давления (где это применимо). | Идентификатор сборки, оборудование и утвержденный цикл. |
| Отделка ребер | Проверка состояния и профиля инструмента или колеса. | Первая часть и последующие части серии |
| Нарезка и упаковка | Количество ребер, состояние кромок и идентификаторы ремней. | Сопоставление этикеток на коробках с результатами проверки. |
Номера партий должны указывать на реальные настройки, а не на общий сертификат, прилагаемый к каждой коробке. Также укажите, какие операции выполняются на этом заводе , а какие отправляются в другое место.
03 Смотрите на устройство для намотки шнура
Шнур должен оставаться там, где он указан на строительном чертеже. Визуальный осмотр готовой черной поверхности не может это подтвердить. Если необходимо проверить положение шнура, вырежьте образец из утвержденной конструкции.
Во время посещения производства понаблюдайте за одним проходом намотки. Отображается ли заданное значение и осуществляется ли фактический контроль или проверка? Что происходит, когда шнур обрывается или смещается? Ответы будут более информативными, чем табличка с названием станка. Выбор шнура должен зависеть от режима работы привода, включая изгиб и стабильность длины, а не от общего утверждения, что один тип волокна всегда лучше.
04 Отделите резиновую ребристую часть от подложки.
Ребристая поверхность передает усилие за счет трения и изгибается в канавку каждого шкива. Подложка удерживает растягиваемый элемент и может подвергаться обратному изгибу. Использование одного и того же компаунда с обеих сторон не обязательно. Запросите указанное семейство полимеров, диапазон рабочих температур и подтверждение воздействия масла, охлаждающей жидкости или других веществ на оборудование заказчика. Сам по себе термин «EPDM» не доказывает устойчивость ко всем жидкостям.
В протоколе проверки качества необходимо соединить отгруженный ремень с соответствующей партией компаунда и проверить его вяление. Также необходимо проверить шум самих шкивов и натяжителя.
05. Посмотрите на рёбра после окончания приготовления.
Чертеж является критерием соответствия. Сравните ранний образец ремня с более поздним, вырезанным из рукава. Метод измерения остается неизменным.
| Проверять | Почему это должно быть включено в аудит | Доказательство |
|---|---|---|
| Расстояние между рёбрами и их форма | Прижмитесь к канавкам шкива | Результаты трассировки или измерения сравниваются с заданным чертежом. |
| Высота и поверхность ребер | Сиденья, износ и шум | Показания приборов и фотографии, полученные в ходе выборочных измерений. |
| Ширина и край обрезки | Правильный подсчет ребер и отсутствие поврежденного обнаженного спинного мозга. | Проверка первой и последней детали |
| Техническое обслуживание инструментов | Изменение профиля во время забега | История изготовления пресс-форм или колес и записи о внесенных исправлениях. |
Избегайте общих обещаний, что каждый завод по производству ремней PK может обеспечить один оптимальный допуск по шагу нити. Используйте соответствующий стандарт и утвержденный чертеж, а также согласованный план выборочного контроля. Если измеренное значение шага нити выходит за рамки соглашения, следует задерживать подозрительную партию для дальнейшего расследования; не следует делать вывод о некачественности всех ремней на основании одного показания измерительного прибора, не проверив метод измерения.
06. Проверьте, что означает число длины.
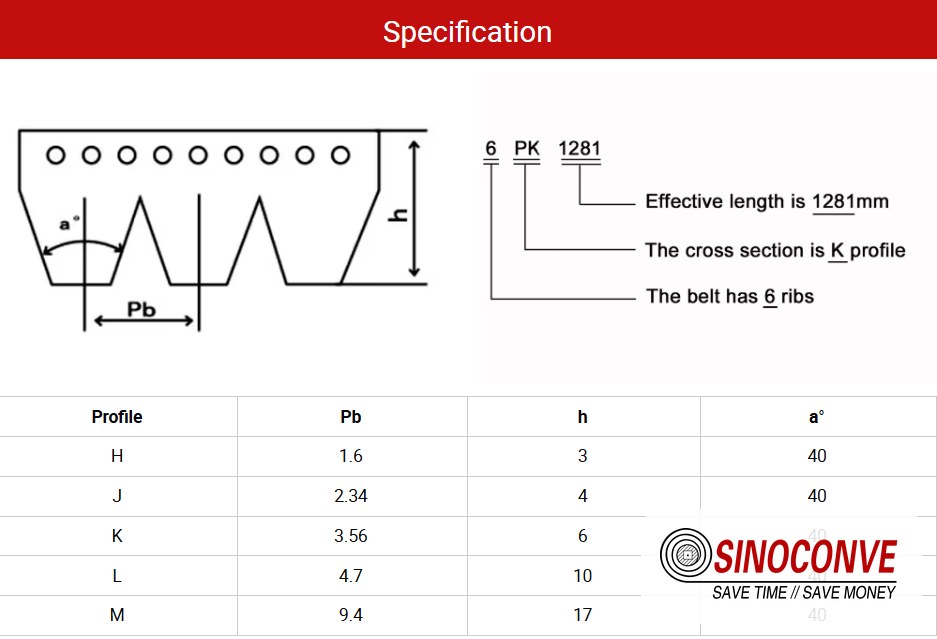
В отчете о длине необходимо указать измерительные шкивы и нагрузку. Поставщик должен указать, относится ли обозначение «1080» к эффективной длине или к другому обозначению. Два ремня с обозначением «1080» могут не совпадать по обозначению, если система обозначений различается. Натяжитель, расположенный в конце хода, не оставляет места для такой неопределенности.

07 Поля в запросе предложений (RFQ)
Начните с маркировки или чертежа ремня и описания станка. Укажите количество ребер PK, обозначение длины и стандарт, размеры шкивов и чертеж канавки, рабочую скорость и мощность, тип натяжителя, ожидаемую температуру окружающей среды и ремня, а также воздействие рабочей жидкости. Отдельно укажите годовой объем и первый заказ.
| Поле запроса предложений (RFQ) | Вход, предоставляемый покупателем | Ответ поставщика для сравнения |
|---|---|---|
| Идентичность пояса | Профиль, ребра, обозначение длины и исправление чертежа. | Производственный маршрут и собственное оборудование |
| Обязанности водителя | Диаметры шкивов, скорость, мощность и натяжитель | Подходящая конструкция и ограничения |
| Среда | Контакт температуры, масла или охлаждающей жидкости | Составные и подтверждающие доказательства |
| План обеспечения качества | Проверка длины и профиля, частота выборки. | Метод измерения, ведение учета и отслеживаемость. |
| Коммерческий | Прогноз, пробный объем, упаковка и место назначения | Минимальный объем заказа, стоимость оснастки и сроки выполнения. |
Для нового профиля может потребоваться изготовление оснастки и сертификация; для существующей пресс-формы PK может потребоваться другой минимальный тираж. Получите в письменном виде фактический ассортимент пресс-форм, варианты шнуров, ограничения по длине и образцы для сертификации. Не следует путать фразу «мы продаем ремни PK » с фразой «мы производим все размеры PK на собственной линии».
08. Принять по утвержденному образцу.
Перед началом серийного производства утвердите образец с протоколом измерений и укажите внесенные изменения. После получения коробок сохраните этикетки с выбранным для проверки образцом. Сравните количество ребер, профиль и длину образца по согласованной методике. Если показания не совпадают, подтвердите испытательную нагрузку и контрольное оборудование, прежде чем объявлять всю партию бракованной.
Испытание на нагрузку или испытание на гибкость полезно при замене шнура, компаунда или нового шкива. Частота его проведения определяется планом квалификации и контроля. Для планового выпуска партии продукции по-прежнему необходимы прослеживаемые проверки размеров и материалов. В условиях закупки должно быть указано, когда необходимо сообщать об изменении процесса или поставщика.
09 Проверьте, принадлежит ли файл PK к приводу.
Ремни PK подходят для компактных многошкивных фрикционных приводов и могут работать на задней поверхности, если это позволяет конструкция. Используйте синхронные зубья там, где требуется фазировка вала. Перед заменой клинового привода на ремни с ребрами проверьте размер и зазор между шкивами.

Вопросы, которые покупатели задают на заводе
Подойдет ли петля PJ для шкивов PK?
Нет. Шаг ребра отличается, даже если маркировка длины выглядит знакомой.
На что должна ориентироваться фабрика при формировании ценового предложения?
Чертеж или обозначение с указанием количества ребер, длины, геометрии привода, режима работы и условий эксплуатации. Попросите отдельно указать все допущения и стоимость оснастки.
С чего следует начать аудит?
Возьмите обычный идентификационный номер гильзы и проследите его по номеру партии, карте состава, протоколу отверждения и показаниям окончательной проверки. Образец без этой информации мало что скажет о следующей партии.
Можно ли проверить эффективную длину с помощью рулетки?
Лента может выявить грубую ошибку, но она не может разрешить спор о незначительных размерах. Используйте указанное оборудование и измерительную нагрузку.
Необходимо ли проводить испытания на усталость каждой партии?
План испытаний зависит от выполняемых задач и изменений в конструкции. Периодические или квалификационные испытания следует согласовывать отдельно от плановых измерений перед выпуском.





