Конвейерные системы для пищевой промышленности: управление технологическими процессами и приемка на месте эксплуатации.
В пищевой промышленности при выборе конвейерных систем гораздо большее значение придается гигиеничности, легкости очистки и контакту с продуктом, чем тоннажу, и решения, принимаемые до выбора поставщика оборудования, определяют, как линия будет работать при проверке. В этом руководстве рассматриваются вопросы выбора конвейерных лент для влажных, сухих и готовых к употреблению продуктов, температурные режимы мойки, разница между тканевыми и модульными лентами с точки зрения гигиены, а также документация, которая должна поставляться с конвейерной лентой пищевого класса. Рассматриваются вопросы накопления буфера между сегментами, размещения металлодетекторов на линии производства готовых продуктов, пересечения границ гигиенических зон, а также частоты и метода очистки. Приемка на объекте рассматривается как инженерная задача: что измерять, что регистрировать, и распространенные ошибки проектирования — общие рамы, слепые углы, неконтролируемый сток — которые покупатели могут выявить на бумаге до установки.
Процесс вулканизации на конвейерных лентах: контроль процесса и приемка на месте эксплуатации.
Вулканизация конвейерной ленты — это контролируемое отверждение, а не упрощенный способ ремонта, и результат зависит от четырех переменных: температуры на границе раздела, давления плиты, времени отверждения и чистоты поверхности соединения. В этом руководстве изложены важные параметры контроля процесса от первой резки до ввода в эксплуатацию, включая выбор длины шага и геометрии соединения для каркаса ленты, установку и контроль температуры и давления плиты, а также почему термопары на границе раздела важны, даже если пресс имеет собственный контроллер. Затем рассматриваются вопросы приемки в полевых условиях — эффективность соединения относительно прочности основной ленты, что означает мягкий или клейкий край, пределы влажности и осадков для работы на открытом воздухе, а также как проверить соединение без вырезания образца. Решения о ремонте или замене и записи, которые должна оставлять бригада, завершают последовательность.
Бесконечная резиновая конвейерная лента: технические характеристики, проверка покупателем и применение на практике.
Бесконечная резиновая конвейерная лента изготавливается в виде замкнутого кольца, а не соединяется на месте, поэтому каркас не имеет стыков, и петля работает с одним слабым местом меньше. В этом руководстве объясняется, что может и чего не может обеспечить бесконечная конструкция: размеры петель, которые могут быть изготовлены в виде настоящего кольца, допуск по длине, который стоит указывать в заказе на покупку, и различия между формованными бесконечными и сварными петлями, которые выглядят идентично на фотографии. В нем рассматриваются спецификации марки защитного слоя, количества слоев и каркаса для эксплуатации, а также проверки покупателя, которые отличают контролируемую петлю от петли увеличенного размера. В нем также объясняется, почему бесконечная лента может смещаться, даже если неправильно выровнены шкивы и выпуклость. Опыт эксплуатации в дробильных и горнодобывающих установках показывает ожидаемый срок службы, пределы ремонта на месте и когда дополнительные затраты окупаются.
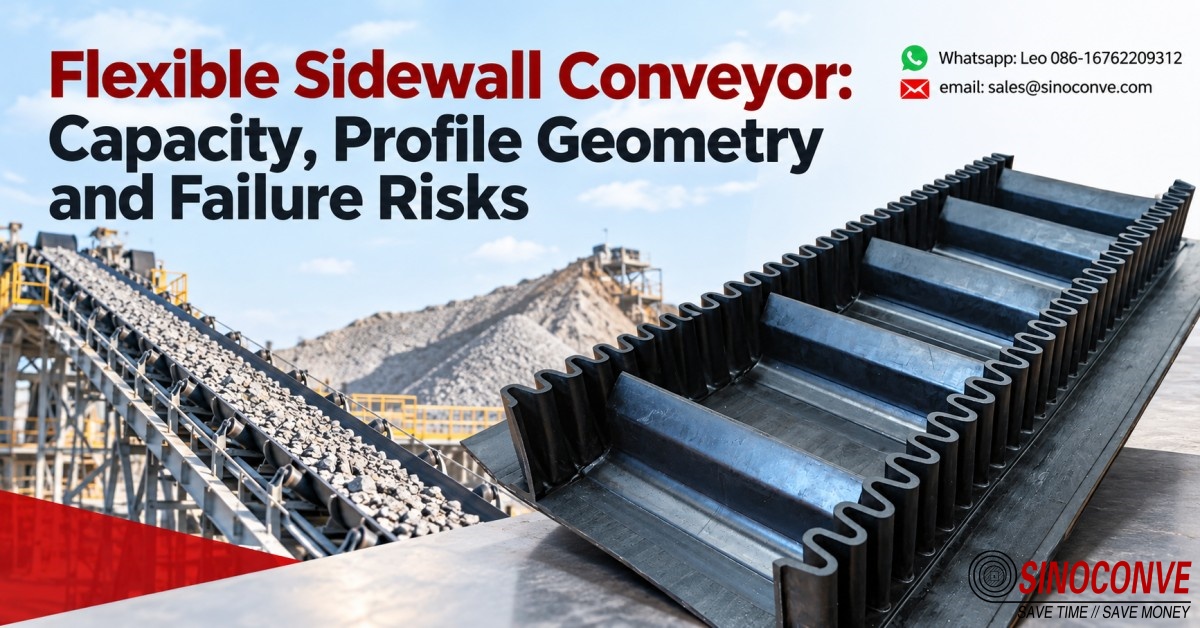
Конвейер с гибкими боковыми стенками: производительность, геометрия профиля и риски отказов.
Конвейеры с гибкими боковыми стенками перемещают сыпучие материалы вверх по наклонным поверхностям, недоступным для плоских лент, и их производительность зависит от желоба, образованного двумя гофрированными стенками и поперечными защелками, а не только от ширины ленты. В этом руководстве подробно рассматривается расчет производительности, выбор высоты боковых стенок и шага защелок для заданного наклона, а также геометрия профиля, предотвращающая рассыпание материала в углах. Затем рассматриваются риски отказа, которые фактически останавливают эти ленты — растрескивание у основания боковой стенки, усталость гофрирования в холодную погоду и отрыв защелок в местах недостаточного сцепления или крепления — и показано, как распознать каждый из них по характеру повреждений. Приведены полевые проверки ширины основания, допуска высоты стенок, расстояния между защелками и зазора возвратного ролика, чтобы можно было сверить поставку с чертежом до установки ленты.
Кто поставляет зубчатые ремни для упаковочного оборудования? Инженерное решение.
Ремни привода для упаковочного оборудования редко поставляются непосредственно производителем оборудования. Они поступают от производителей промышленных ремней, переработчиков, дистрибьюторов и собственных каналов послепродажного обслуживания производителей, и эти четыре категории отвечают на совершенно разные вопросы. В этом руководстве показано, как отличить производителя ремней от реселлера, как работать с контрольным списком возможностей поставщика и почему правильный ответ меняется в зависимости от класса оборудования. В нем рассматриваются вопросы подбора геометрии ремня для прерывистого и непрерывного режима работы с пленочными конвейерами, точности и повторяемости позиционирования, выбора состава и корда, конструкции соединений и бесконечных ремней, стабильности партий, глубины запасных частей и сроков поставки. В заключение описываются первые проверки, которые необходимо провести при преждевременном выходе из строя нового ремня, и последовательность действий при закупке – соответствие режиму работы, пробное использование образцов, соответствие размерам, запасные части, коммерческие условия – которая позволяет линии индексации оставаться в том же положении в течение восемнадцати месяцев после установки первого ремня.
Промышленные клиноременные приводы: профиль, характеристики привода и ограничения по применению.
Промышленный клиноременный привод преобразует крутящий момент в сцепление за счет клинового действия, и это руководство рассматривает физические принципы при принятии решений о покупке. В нем изложены семейства профилей сечения A, B, C и D, а также метрический диапазон SPZ-SPC, затем объясняется, как угол клина и эффективный диаметр определяют передаточное отношение, и почему дуга контакта, упругая ползучесть и истинное проскальзывание должны быть разделены, когда привод работает с недостаточной эффективностью. Практическое раздел посвящен натяжению: сколько его нужно установить и как часто перепроверять, а также правилу равной длины для подобранных комплектов и проблемам выравнивания и смещения, которые незаметно приводят к большинству преждевременных отказов. В приведенном примере показано, как подобрать привод, исходя из мощности, крутящего момента и скорости, а ограничения по применению честно указывают, когда клиноременный ремень является неправильным решением. Разделы, посвященные режимам и предотвращению отказов, областям закупок и приемки, а также сравнению с зубчатыми ремнями и ленточным приводом, завершают статью.