

Процесс вулканизации на конвейерных лентах: контроль процесса и приемка на месте эксплуатации.
Пресс достиг заданной температуры. Контроллер сообщает о готовности. Датчик температуры опаздывает. Рядом с показаниями напишите «левый край, линия склейки» или эквивалентное местоположение из утвержденного плана; кривую без маркировки будет сложно интерпретировать позже. Тогда сменяющая смена сможет увидеть, какое значение было получено для соединения, вместо того чтобы получать заданное значение и устное подтверждение.

01 Почему управление технологическим процессом лучше, чем собственный пресс
Даже при использовании большого пресса может получиться некачественный шов. Возьмем, к примеру, самый легко упускаемый из виду дефект: ровный шов, край которого никогда не подвергался необходимому нагреву или давлению. Верхняя плита может показывать свою цель, но неправильно расположенная прокладка, холодный конец плиты или толстое покрытие с этой стороны меняют то, что видит резина. Размер пресса имеет значение только тогда, когда весь подготовленный шов находится внутри его эффективной зоны нагрева и давления.
В месте соединения должны одновременно сосуществовать тепло, время и давление. Хороший ввод по одному калибру не компенсирует плохой ввод по другому. Неправильный клей для стяжки, загрязненные поверхности или смещенный шаг слоя не исправляются более длительным выдерживанием пресса. Прекрасная сборка может получиться с сомнительной кромкой, если эта кромка находилась за пределами зоны нагрева. Прежде чем нож коснется ленты, сфотографируйте маркировку ленты рядом с этикеткой комплекта и исправлением чертежа. Отметьте предполагаемые места расположения датчиков на этом чертеже.
02 Восемь этапов вулканизированного соединения
Заманчиво описать этот процесс как «подготовка, нагрев, окончательная обработка». Полезные проверки происходят до того, как резина исчезнет под плитами. Я бы отметил восемь этапов на рабочей карте: лента и метод; разметка; подготовка армирования; очистка; сборка; выравнивание пресса; отверждение; охлаждение и снятие. Подписывайте каждый этап до того, как следующий этап его скроет.
| Этап | Что проверяет команда перед тем, как продолжить работу | Запись или доказательство |
|---|---|---|
| Идентифицировать | Конструкция ремня, схема соединения, производительность комплекта и пресса. | Рабочий лист и этикетки материалов |
| Разложите и подготовьте | Базовая точка, геометрия разреза, неповрежденная арматура | Чертежи с пометками и фотографии. |
| Очистка и строительство | Сухие поверхности, совместимая жевательная резинка, отсутствие застрявших загрязнений. | Журнал подготовки и выдача комплекта |
| Прессование и сушка | Выравнивание, давление и измеренные температуры | Контроллер и независимые показания |
| Охладите и выпустите | Необходимый осмотр состояния охлаждения, поверхности и кромок. | Схема лечения и акт приемки |
03. Снятие фаски и формирование ступенчатого соединения
На текстильной ленте расположение ступеней, указанное производителем, определяет, как слои перекрываются. Снимайте фаску только с резины и ткани, указанных на чертеже. Надрез ножом на сохранившемся слое незначителен на верстаке, но важен при рабочем натяжении. Ступени должны сходиться без толстого выступа или открытой тканевой полки.
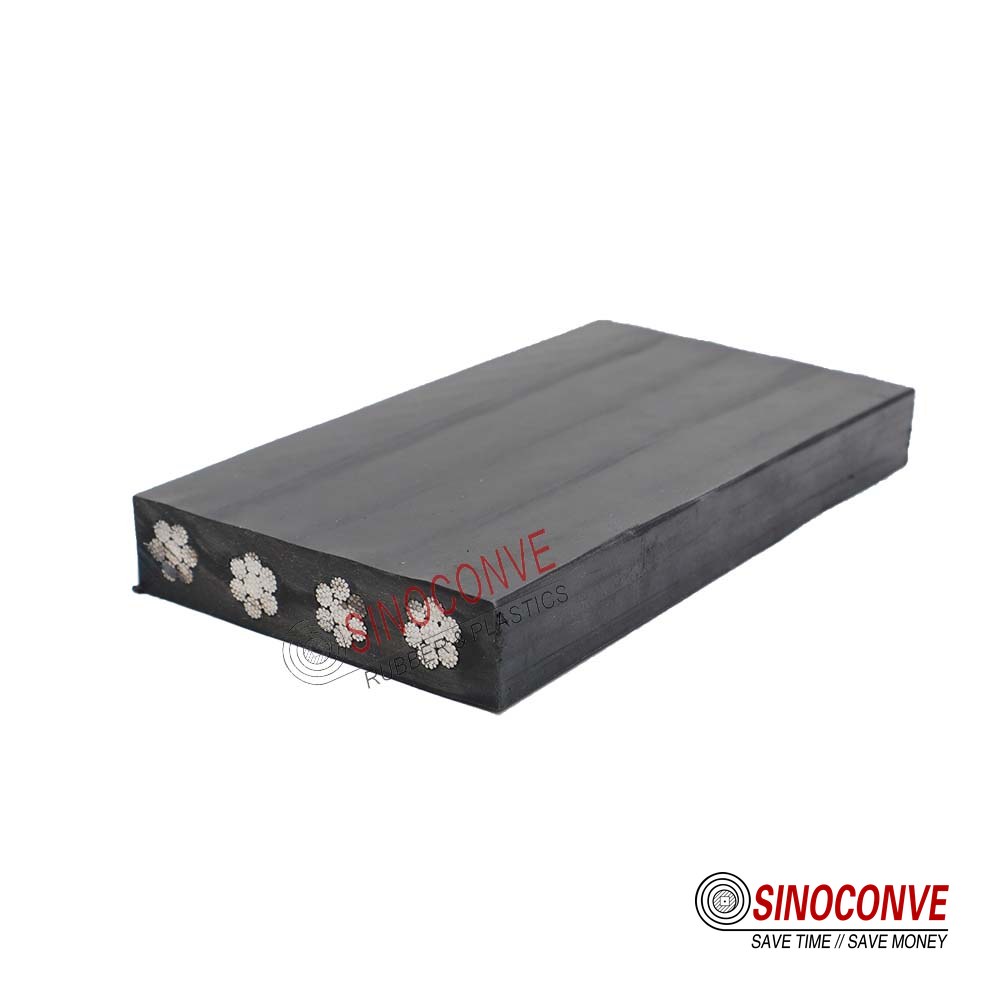
Не переносите эту схему на стальную кордовую ленту . Ее корды обрезаются и располагаются по другой, одобренной производителем схеме соединения, часто с гораздо большей зоной подготовки. Положение кордов, расстояние между ними и выбранная система крепления имеют решающее значение. Если на объекте меняется конструкция ленты или ее уклон, необходимо пересмотреть старый чертеж соединения. Под покрытием пути передачи нагрузки у них совершенно разные.
04 Подготовка и очистка поверхности перед нанесением жевательной резинки
Шлифовальный станок, расположенный в двух боксах от вас, может осыпать пылью открытую поверхность еще до того, как будет открыта крышка чистящего средства. «Чистая» перчатка только что испачкалась смазкой от зажима; тряпка была влажной в ящике для инструментов. Накройте каждую подготовленную поверхность чистым чехлом, пока мимо проходят инструменты и люди. Остановите полировку на отметке подготовки, указанной в инструкции к комплекту. Запишите название растворителя и время нанесения рядом со временем нанесения смолы, чтобы был виден зазор для высыхания.
Осмотрите крышу палатки на наличие протечек. Затем прикоснитесь чистой сухой перчаткой к нижней стороне обрезанной ступеньки; ремень, охлажденный в течение ночи, может собирать влагу, не допуская протечек сверху. Клейкая масса может задерживать ее там. Верхняя сторона выглядит сухой, в то время как обрезанная ткань под ней остается прохладной и влажной. Измерьте температуру окружающей среды и температуру ремня, указанные в инструкции к комплекту. Если они выходят за пределы допустимых значений, приостановите сборку, пока палатка и ремень не будут приведены в допустимый диапазон. Горячий пресс — плохая замена сухой подготовке.
05 Нанесение цемента, связующего клея и защитного клея
Комплект для соединения — это не мешок с взаимозаменяемыми черными резиновыми нитями. Клей или адгезив, стяжная резина и защитное покрытие имеют свое место в утвержденной конструкции. При вскрытии комплекта проверьте партию и условия хранения. Резина, используемая в месте соединения армирующих элементов, должна быть совместима с лентой; внешнее покрытие должно соответствовать условиям эксплуатации ленты. Для ленты, предназначенной для работы при высоких температурах , проверьте этикетку на защитном покрытии для соединения. Использование обычной черной ленты может привести к тому, что даже самый сильно нагревающийся отрезок ленты будет иметь неправильный состав.
06. Зажим, выравнивание и создание давления в соединении.
Перед установкой верхней плиты натяните нить вдоль ленты. Совпадают ли два конца нити? Средняя метка может совпадать, а дальний край может сместиться на несколько миллиметров. Эта ошибка распространяется по всей машине. Приложите отметку пресса к отмеченному стыку. Ничто с обоих краев не должно выходить за пределы предполагаемой зоны нагрева. Используйте указанные прокладки и уплотнения; самодельные прокладки могут оставить твердое место рядом с мягким.
Показания манометра на насосе сами по себе не могут сказать, равномерно ли прилегает тормозная колодка под дальним краем. Проверьте шланг на наличие повреждений и изношенной колодки, пока они еще холодные и доступны. Держите целевую полосу рядом с графиком давления, а не записывайте только самое высокое значение. Падение показаний манометра требует записи в журнал и принятия решения в соответствии с утвержденной процедурой. Несколько дополнительных минут не устранят потерю давления.
07 Нагрев, замачивание и охлаждение под давлением
Следуйте профилю отверждения для этого ремня и соединительного комплекта. Запуск таймера может начинаться с заданной температуры на границе раздела, а не с момента первого достижения контроллером заданного значения. Разместите точки измерения там, где это указано в инструкции производителя, и запишите, какая точка последней достигла заданного диапазона. Если один из фронтов отстает, запишите показание этого фронта. Усреднение по центру недопустимо.
Удержание — это всего лишь плоская часть более длинного участка. Линия склейки нагревается позже, чем прижимная плита. После удержания также требуется время для охлаждения до допустимой точки срабатывания. Поддерживайте давление во время охлаждения до тех пор, пока не будет выполнено указанное условие срабатывания. Номер с ленты для ткани, использованной на прошлой неделе, нельзя наклеивать на сегодняшнюю рабочую карту для стального корда. Они относятся к утвержденным материалам и инструкциям по прессованию для этой работы.
08 Температура, время и давление: одно окно, три переменные
Вот более эффективный способ интерпретации данных. Посмотрите на самую холодную измеренную часть соединения, когда давление фактически находилось в пределах допустимого диапазона. Как долго это место оставалось в пределах указанного температурного диапазона? Затем проверьте самую горячую точку на предмет чрезмерного воздействия и проанализируйте график охлаждения. Три отдельных пиковых значения менее информативны, чем график, показывающий все три условия одновременно.
Более толстый слой демонстрирует проблему без необходимости изобретения универсальной настройки. Его внешняя сторона может нагреться раньше, чем линия склеивания. Начало выдержки, когда внешняя плита достигает целевого значения, может привести к тому, что внутренний материал не получит необходимого времени экспозиции. Используйте заданную в комплекте начальную точку и схему расположения датчиков. «Добавить десять минут» — это лишь предположение, даже на более толстом ленте.
| Прочитайте этот след | Доказательства на карточке | Причина для паузы |
|---|---|---|
| Температура | Местоположение, калибровка, нагрев и трассировка удержания | Точка за пределами утвержденного временного окна |
| Время | Заданное начальное событие и фактическая продолжительность | Отсутствующая или прерванная трассировка |
| Давление | Целевой диапазон и наблюдаемый профиль | Утечка или необъяснимое падение |
| Охлаждение | Удержание давления и состояние разблокировки | Пресс был открыт до достижения требуемого состояния. |
09. Почему нельзя просто ускорить излечение
«Можете ли вы вернуть нам час?» — вполне уместный вопрос о завершении работы. Увеличение высоты прижимной плиты — неутвержденный ответ: внешняя поверхность может получить слишком много тепла, пока линия склейки еще нагревается. Предварительное открытие пресса также не доказывает, что медленный край полностью зафиксировался. Необходимо получить одобрение на любой другой цикл, прежде чем бригада начнет резку.
10 контрольных точек и записей, которые выдерживают проверку.
Полевая документация должна позволять человеку, не присутствовавшему на прессе, восстановить цикл. Вверху укажите идентификацию ремня, номер соединения, бригаду, дату, партии комплектов и версию чертежа соединения. Добавьте идентификацию пресса и калибровку датчика, местоположение каждой точки измерения, показания давления, траекторию цикла, прерывания и решение о выпуске. Линейка на фотографии перед сборкой служит для определения масштаба. Сделайте отдельные крупные планы готовых левого и правого краев.
11 Видов дефектов, их причины и способы их устранения
После снятия покрытия осмотрите его перед обрезкой. При небольшом угле наклона горелки можно обнаружить выпуклый пузырек. Осмотрите выступ в оригинальной крышке и с помощью линейки измерьте выступ; запишите ширину рядом со значением на чертеже. Сначала сфотографируйте необрезанный стык.
| Нахождение | Доказательства для ознакомления | Вопрос о расположении |
|---|---|---|
| Местный волдырь | Запись о подготовке, сушке и отверждении | Можно ли оценить и отремонтировать поврежденную зону с использованием утвержденного метода? |
| Мягкий или липкий край | Траектория температуры и давления на краю | Прошел ли край полный цикл? |
| Подъем в месте соединения | Совместимость материалов и подготовка | Повреждена ли несущая часть? |
| Толстый гребень или косой | Создайте размеры и метки выравнивания. | Столкнется ли оно с оборудованием или собьется с курса? |
12. Возвращение ленты в эксплуатацию: критерии приемки.
Открытие пресса — это одно событие. Разрешение на перезапуск конвейера — другое. Принесите утвержденный профиль отверждения на стол передачи. На фактической траектории отметьте места, где датчик кромки отставал, и места, где давление вышло за пределы заданного диапазона. Второй человек проверяет геометрию и кромки на соответствие письменным критериям. Сохраните любые инженерные заключения и протокол испытаний вместе с отмеченной диаграммой. Только после этого снимите контрольную точку на объекте.
Запустите конвейерную ленту, используя согласованную с заводом последовательность ввода в эксплуатацию. Встаньте там, где шов огибает головку и возвращается за очиститель. Слышен ли какой-либо удар, смещение или изменение звука? Запишите время первого часа работы и дату следующего осмотра места соединения. Гладкое покрытие мало что говорит о скрытом соединении; именно поэтому протокол цикла передается вместе с приемочной картой.
| Пункт приемки | Доказательства при передаче | Владелец релиза |
|---|---|---|
| Утвержденная постройка | Проверка чертежей, замеры и подготовительные фотографии. | Руководитель работ по сварке |
| Соответствие требованиям лечения | Калиброванные записи температуры, времени, давления и охлаждения | Рецензент качества |
| Готовое соединение | Контроль кромок, поверхностей и выравнивания, устранение дефектов. | Представитель объекта |
| Начальный запуск | Отслеживание и совместное прохождение в контролируемом режиме работы | Эксплуатация и техническое обслуживание |
13 распространенных ошибок при работе, которые мы до сих пор наблюдаем на объекте.
Кто-то открывает упаковку жевательной резинки до того, как зона резки будет очищена. Кто-то видит, что контроллер находится в заданном положении, и начинает удержание до того, как датчик края успевает сработать. Другая бригада сбрасывает давление, потому что плита холодная, хотя задокументированная точка сброса не достигнута. Каждый удаляет доказательство того, что соединение прошло свой запланированный цикл.
14. Где заканчивается это руководство и какая тема следует дальше.
В данной статье рассматриваются вопросы контроля и приемки полевого соединения, выполненного методом горячей вулканизации. Она не заменяет чертеж производителя ленты или обучение бригады. Для сравнения методов обратитесь к руководству по соединению . Статья о покупателе стального корда предшествует описанию работ на объекте, а руководство по техническому обслуживанию начинается после публикации.

15 часто задаваемых вопросов
Сколько времени занимает полная вулканизация соединения от первого разреза до ввода в эксплуатацию?
Начните с утвержденного чертежа соединения и цикла прессования, затем добавьте время, необходимое для обнажения и подготовки обоих концов, сборки, охлаждения и проверки. Доступность и численность бригады могут играть решающую роль. Указанное «время отверждения» охватывает лишь часть времени простоя.
Какую температуру следует установить на печатном станке?
Используйте утвержденную производителем ленты и соединительного материала процедуру, включая место измерения температуры. Настройка контроллера сама по себе не доказывает, что линия соединения достигла требуемого диапазона. Температура, скопированная из рабочего задания на другую ленту, не является спецификацией.
Можно ли сократить время отверждения, повысив температуру нагревательной плиты?
Для более быстрого цикла требуется проверенная производителем материала процедура. Более высокая температура снаружи и более медленное отверждение клеевого шва приводят к разным скоростям отверждения, поэтому более высокая температура с меньшим временем — это не простой компромисс.
Действительно ли необходимы термопары для измерения параметров пресса, если в нем установлен контроллер?
Следуйте требованиям к измерениям, указанным в конкретной процедуре. Контроллер сообщает местоположение своего датчика, которое может отличаться от линии склейки или холодного края. Документируйте независимое положение датчиков, если оно необходимо для работы.
Как узнать, что соединение полностью затвердело, не вырезая образец?
Сохраните вместе этикетку комплекта, расположение датчиков, состояние калибровки и фактическую трассировку. Сравните этот комплект с контрольными проверками, предусмотренными процедурой. Аккуратно выглядящая крышка не измеряет глубину скрытого интерфейса. Неполная трассировка требует документированного технического решения.
Что вызывает образование мягкой, клейкой кромки на готовом соединении?
Возможные причины включают недостаточный нагрев или давление кромки, неподходящий материал или проблемы с подготовкой. Перед принятием решения о ремонте сравните показания кромки и характеристики комплекта с данными центра. Не удаляйте следы ремонта сразу.
Допустимо ли проводить сращивание на открытом воздухе при высокой влажности или дожде?
Только при условии, что утвержденные технологические условия могут поддерживаться в защищенной, сухой рабочей зоне. Дождь и конденсат на подготовленной поверхности могут ухудшить сцепление. Зафиксируйте условия и приостановите работу, если требуемые пределы не могут быть соблюдены.
Какую совместную эффективность следует ожидать по сравнению с собственной прочностью ремня?
Это зависит от конструкции ремня, схемы соединения и применимого стандарта или квалификации производителя. Запросите указанную эффективность и основу испытаний для данного соединения. Не применяйте один процент ко всем текстильным и стальным кордовым ремням.
В каких случаях целесообразнее устранять дефект, а не вырезать соединение?
Используйте пределы ремонта, установленные производителем, а также местоположение, размер и влияние дефекта на арматуру. Косметический дефект защитного слоя отличается от отслоения в зоне несущей нагрузки. Зафиксируйте разрешенное решение перед возобновлением работы.





