Конвейер с гибкой боковой стенкой: мощность, геометрия профиля и риски отказа
Внедрение продукта
Posted by SINOCONVE On Sep 30 2026
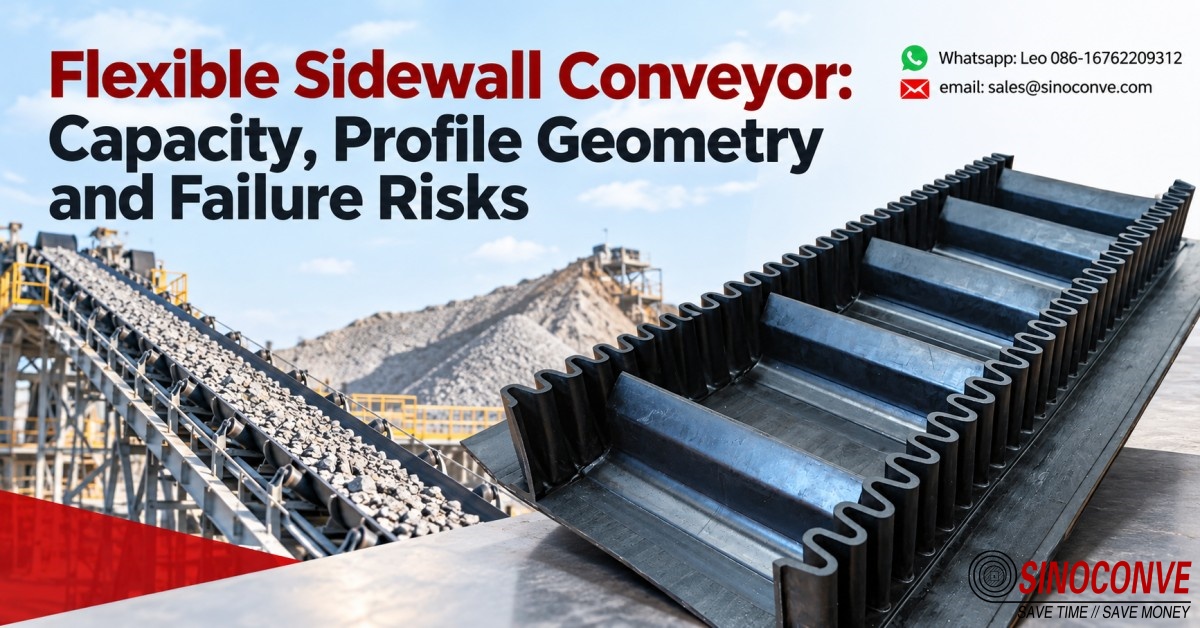
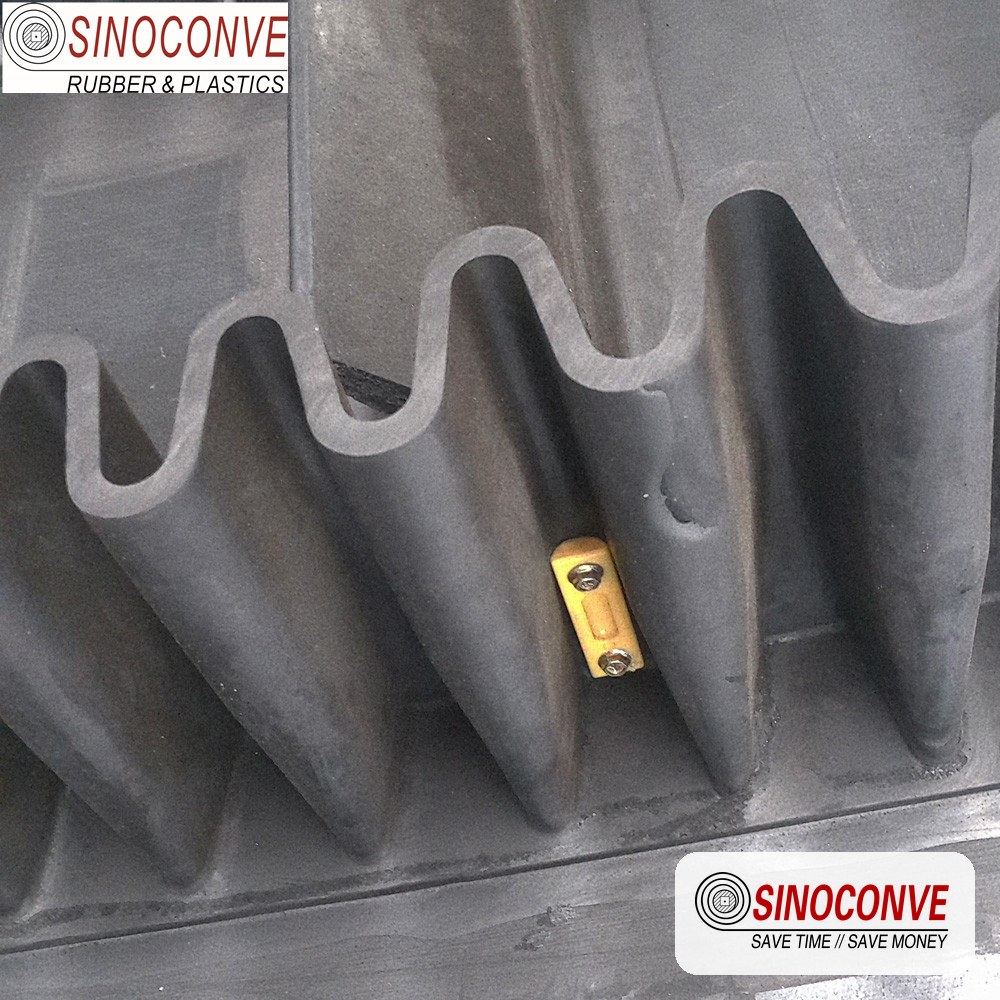
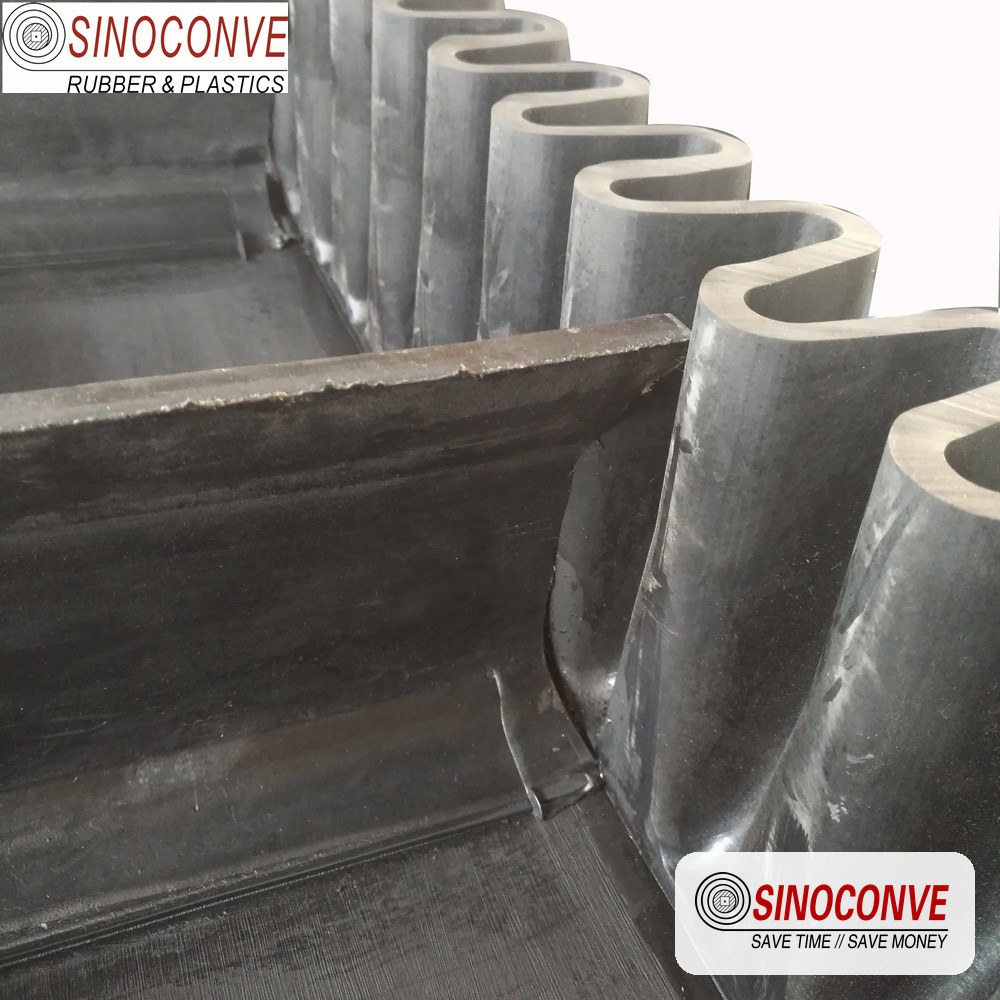
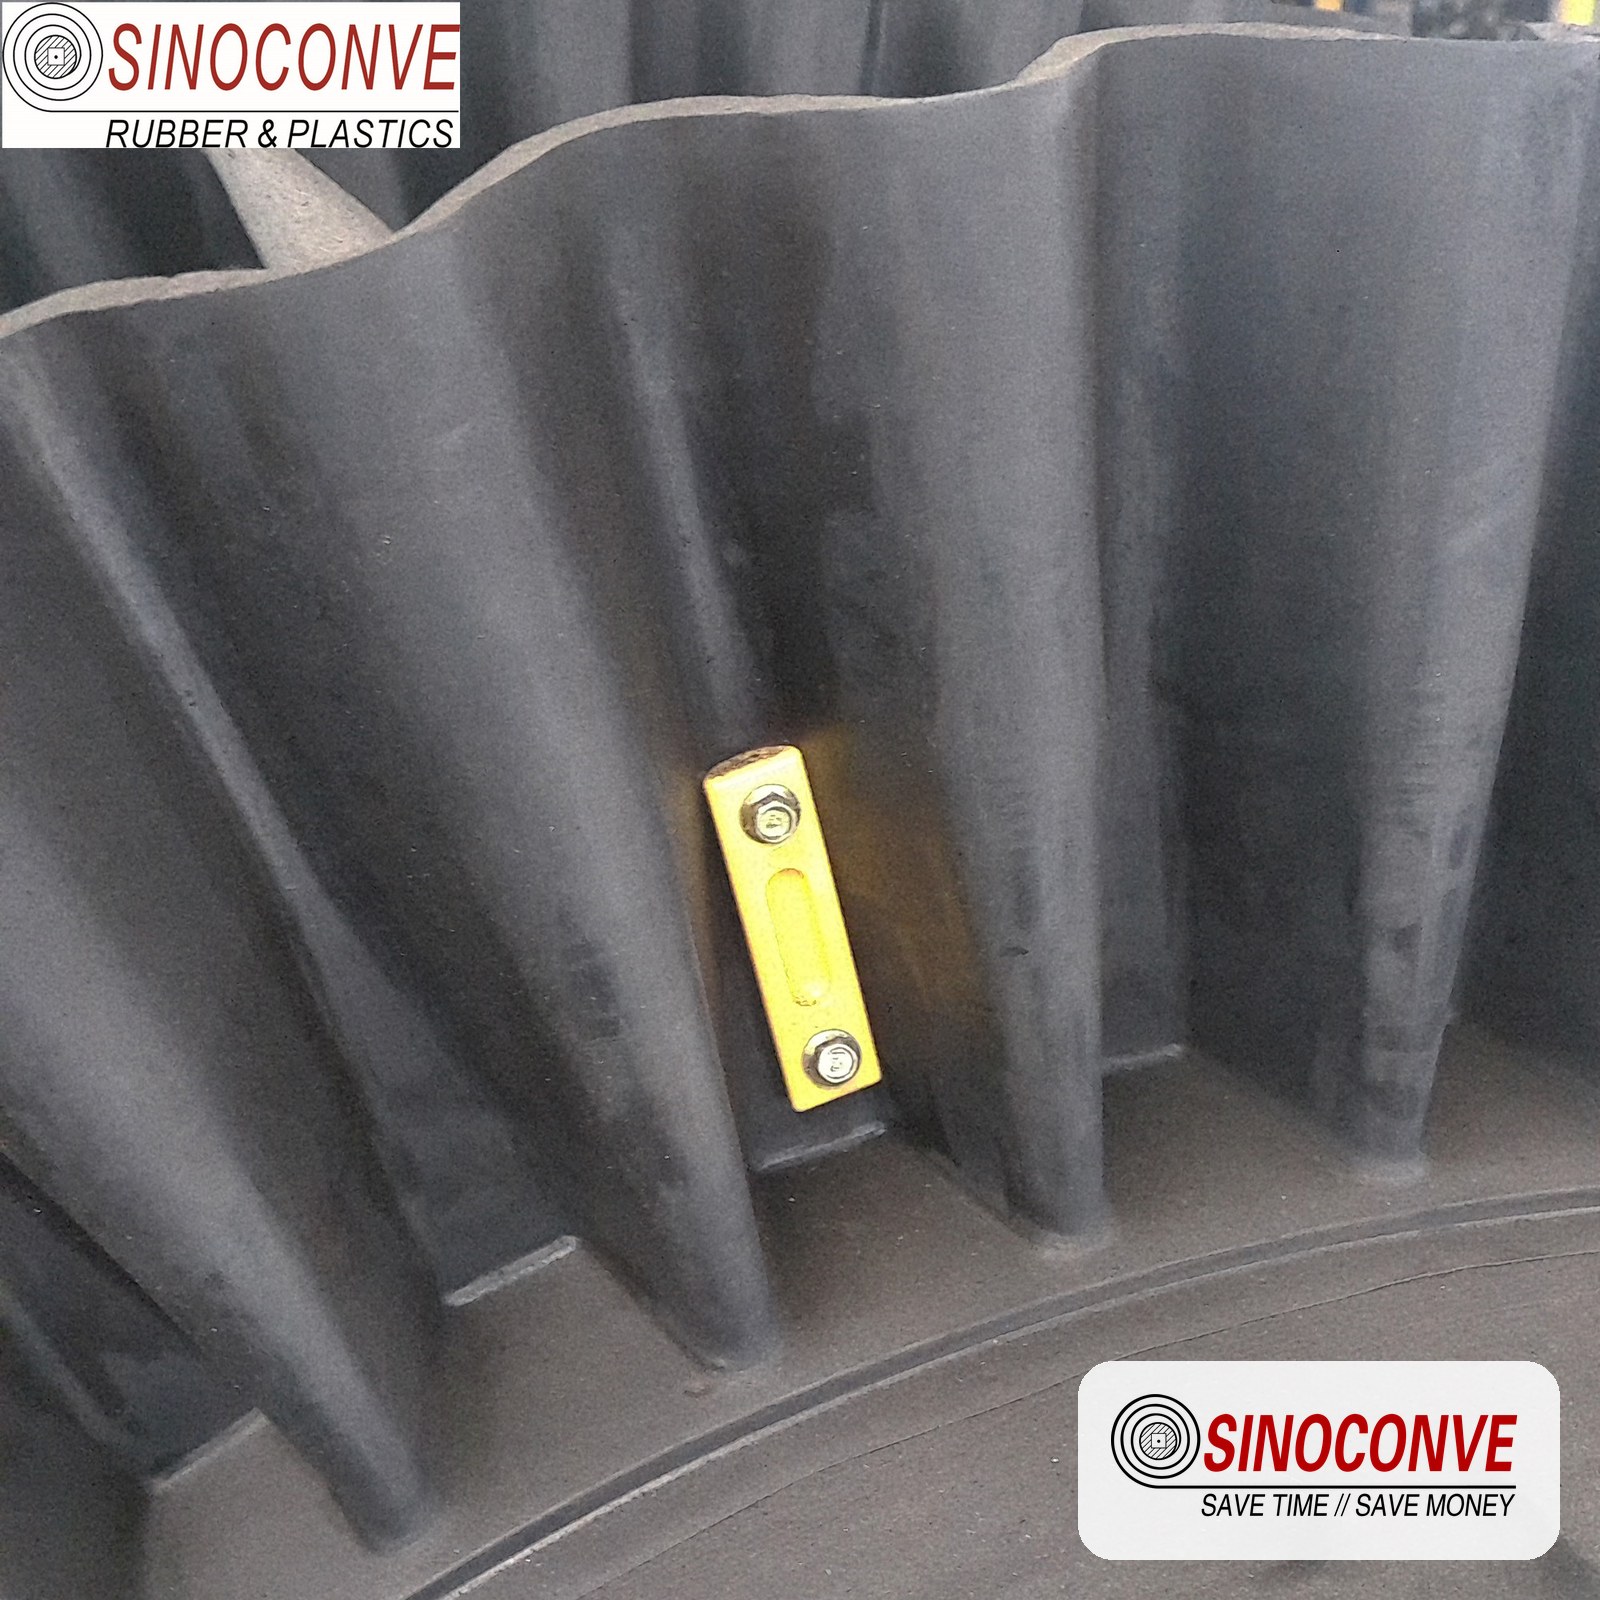
Конвейер с гибкой боковой стенкой представляет собой плоскую базовую ленту с гофрированной резиновой стенкой, прикрепленной вдоль каждого края, а также резиновыми поперечинами, называемыми планками, вулканизированными между этими стенками с фиксированным шагом. Стена и планки вместе образуют движущийся карман, и именно этот карман несет нагрузку на уклонах, где желобчатый ремень может пролиться. Два числа определяют, работает ли установка: полезный объем внутри одного кармана и нагрузка, которую тот же карман оказывает на линию соединения у подножия стены. Сделайте любую ошибку, и ремень будет выглядеть идеально на чертеже, а сайт заменяет его два раза в год.
Мы производим боковые, рифленые и узорчатые ленты в Нинбо для карьеров, цементных линий, портов и складов заполнителей, а также в качестве производитель конвейерных лент мы сталкивались с одним и тем же аргументом на десятках сайтов. Кто-то просит стену повыше, потому что ремень сыпется. В большинстве случаев настоящая неисправность кроется выше по потоку, в подающем желобе, скорости ленты или влаге, находящейся в материале.
Далее следует арифметика, которую мы выполняем, когда клиент присылает нам эскиз маршрута, затем геометрия профиля, которая определяет, какая часть этой мощности физически достижима, затем неисправности, которые мы продолжаем снимать с машин, и, наконец, измерения, которые определяют приемку при поступлении товара.
01Почему система боковых стенок выигрывает на коротких и крутых маршрутах
Боковые ленты стоят дороже за метр, чем плоские ленты, поэтому обоснование должно исходить из геометрии маршрута, а не из-за тоннажа. Карьеру, который мы указали в 2026 году, требовалось поднять 220 т/ч на расстояние 30 м от разгрузки первичной дробилки до отвала, а доступная площадь была ограничена. При угле 45 градусов для подъема требуется примерно 43 м расстояния между центрами ленты. Для обычной желобчатой ленты с уклоном 20 градусов потребовалось бы около 88 м конструкции, плюс точка передачи, второй привод, второй приемный конвейер и вторая панель управления. Одна машина против трёх.
Это сравнение объясняет, почему установки боковых стенок группируются на коротких и крутых подъемах, а также почему многие из них в конечном итоге сталкиваются с проблемами.
Ничто из этого не делает стену усилителем мощности. На горизонтальном ходу желобчатая лента длиной 1000 мм, движущаяся со скоростью 1,2 м/с, обгонит любую боковую ленту той же ширины. Гофрированная стена покупает угол, а угол окупается только тогда, когда альтернативой является передаточная башня и гражданские лица, которые с ней связаны.
Как гофрированная стена меняет схему маршрута
Материал, лежащий на плоской или желобчатой ленте, удерживается на месте за счет трения, поэтому максимальный рабочий наклон соответствует углу трения между резиной и сыпучим материалом, при этом естественный наклон материала определяет практический потолок. Поместите гофрированную стену по каждому краю, и нагрузка больше не будет зависеть от трения, оказывающего ее поддержку. Он находится в кармане, окружен стенками с двух сторон и поддерживается планкой каждые несколько сотен миллиметров. В этом вся хитрость, и именно поэтому вертикальный подъем является механически обычным, если карман определен.
Ничто в организации не является бесплатным. Каждый шип прерывает поверхность ремня, каждая стенка придает жесткость краевой зоне, и оба проходят через каждый шкив дважды за оборот.
Проблема проектирования состоит в том, чтобы сделать этот цикл достаточно мягким, чтобы резина выдержала его в течение 20 000–30 000 часов, которые шахта или цементный завод ожидают от главного конвейера.
Примечание наших инженеров: На трассе клинкера под углом 42 градуса в восточном Китае группа технического обслуживания установила боковую стенку толщиной 160 мм, тогда как в исходном чертеже было указано 120 мм, поскольку первый ремень просыпался при передаче. Разлив не изменился. Перемещение резиновой юбки на 200 мм дальше по желобу решило проблему на той неделе. Все, что было достигнуто при создании более высокой стены, — это добавление массы над линией пояса и более сильный изгибающий момент у основания, и именно здесь одиннадцать месяцев спустя произошел следующий сбой.
02Из чего сделан гибкий желоб и что несет в себе каждая его часть
Ремень с боковой стенкой выходит из пресса как один вулканизированный узел, а не как комплект деталей, при этом базовый ремень, гофрированная стенка и планки соединяются горячим способом за один цикл, поэтому готовое изделие ведет себя как однородный элемент на шкиве. Покупатели иногда спрашивают, можно ли приклеить стену позже, чтобы сэкономить на перевозке или позволить модифицировать ее на месте. Как поставщик конвейерных лент ежедневно работая с карьерами и цементными заводами, мы отказываемся, потому что стены, склеенные холодным способом, отслаиваются по краям в течение нескольких тысяч циклов.
<тело>
<тр>
Элемент сборки и выполняемая им работа
Работа, которую он выполняет на работающей машине
Сигнатура сбоя, которую мы ищем в первую очередь
<тр>
Базовый ремень несет на себе полную растягивающую нагрузку конвейера и принимает каждый цикл изгиба на шкивы и натяжные ролики.
Он противостоит натяжению ремня, передает движущую силу и удерживает поперечную жесткость, которая предотвращает прогибание кармана вбок.
Потертости по краям и разделение слоев сразу за пределами основания стены, обычно там, где отслеживание было плохим в течение нескольких месяцев.
<тр>
Гофрированная стена стоит вертикально с каждого края и ограничивает объемное тело под любым углом, требуемым маршрутом.
Он преобразует открытую поверхность ленты в закрытый желоб и поглощает внешнее давление столба материала внутри него.
Трещины, идущие вдоль линии соединения у корня стены, расширяющиеся со стороны ремня со стороны шкива.
<тр>
Штыри пересекают ремень через фиксированные промежутки и превращают непрерывную поверхность в отдельные карманы.
Они поддерживают столбец материала против силы тяжести на наклонной поверхности и определяют, сколько продукта может вместить каждый карман.
Порваны или отсутствуют шипы возле зоны загрузки, что часто сопровождается бороздками на резиновой юбке.
Стена, планка и пояс основания затвердевают как одна сборка, при этом основание стены находится внутри плоской зоны каркаса.
03Вместимость кармана: определите эффективное поперечное сечение самостоятельно
Аргументы о емкости решаются с помощью калькулятора, а не мнений. Любой, кто цитирует промышленная конвейерная лента для крутого подъема должна иметь возможность полностью отображать карманные арифметические расчеты, поскольку те же цифры также говорят вам, выдержат ли планки.
Геометрический объем внутри одного кармана
Начните с плоской пластины ремня между основаниями стен, поскольку это единственная область, которая фактически заполняется. Лента длиной 1000 мм, несущая горячевулканизированную стенку с основанием 80 мм с каждой стороны, оставляет 840 мм полезной ширины. Установите высоту планки 100 мм и шаг 300 мм, а размер кармана составит 0,84 м x 0,10 м x 0,30 м, что составляет 0,0252 м³ пространства на карман без вычитания чего-либо.
Материал никогда не заполняет этот конверт полностью. Угловой щебень из известняка с содержанием влаги 6 процентов оставляет примерно 70 процентов оболочки занятой, если учесть естественный наклон груза и пространство, потерянное на поверхности планки, поэтому один карман вмещает около 0,0176 м³. При скорости ленты 1,2 м/с и шаге 300 мм каждую секунду через разгрузочную кромку проходят 4,0 кармана. Это дает 0,0706 м³ в секунду, или 254 м³ в час, а при насыпной плотности 1,4 т/м³ геометрическая цифра равна 356 т/ч.
Превращение геометрического объема в тоннаж, которому можно доверять
Геометрический тоннаж — это не число, которое следует указывать в технических характеристиках привода. При уклоне в 45 градусов часть материала, находящегося на поверхности планки, во время подъема скользит обратно по предыдущей планке, и количество потерянного материала зависит от высоты стены, шага, размера частиц и влажности. Наша поправка на эту конфигурацию составляет коэффициент удержания около 0,75, что снижает производительность с 356 т/ч до 267 т/ч. Это то, что мы цитируем, и это цифра, в соответствии с которой должны быть рассчитаны привод, приемное устройство и конструкция.
Еще одна проверка перед подписанием рисунка. Каждый полный карман вмещает около 24,6 кг материала. При расчете компонента силы тяжести вдоль наклона под углом 45 градусов получается примерно 171 Н силы скольжения на каждый карман, а шарнир, рассчитанный на удар в зоне нагрузки, должен выдерживать в три раза больше, то есть около 510 Н у основания шипа.
Примечание наших инженеров: Приведенное выше значение 267 т/ч не является фактором снижения мощности, придуманным для этой страницы. На известняковой установке в Чжэцзяне мы сначала измерили заполнение карманов визуально через смотровой люк, засекли время для 40 карманов, а затем взвесили выпуск в течение двухминутного окна. Взвешенная выходная мощность оказалась в пределах 3 процентов от расчетного значения и на 21 процент ниже геометрического числа, указанного первоначальным поставщиком.
04Геометрия профиля: высота гофра и пояс основания. Спрос
Высота гофра — это самый важный размер на чертеже, поскольку она одновременно определяет грузоподъемность, напряжение в корне и диаметр шкива, который потребуется для установки. Более высокие стены не являются бесплатным обновлением. резиновая конвейерная лента, несущая стену шириной 160 мм, требует основания с достаточной поперечной жесткостью, чтобы удерживать эту стену в вертикальном положении, и достаточной толщиной под основанием стены, чтобы соединение не разорвалось при первом холодном запуске.
Гофры W-типа покидают пресс с волновым периодом, который позволяет ему сжиматься внутри изгиба и открываться снаружи, и именно так стенка вообще выдерживает обход шкива. Высота, период волны и ширина основания перемещаются вместе как согласованный набор. Для стены толщиной 120 мм требуется гофрированное основание шириной около 80 мм на четырехслойном каркасе из EP, а состав стены должен оставаться гибким при самой низкой температуре, которую фактически можно увидеть на объекте, а не той, которая указана в справочном листе.
<тело>
<тр>
Высота гофра, которую мы обычно видим в эксплуатации
Конструкция пояса основания, подходящая для этой высоты стены
Наименьший диаметр шкива, который мы принимаем на этапе ценообразования
Обязанность: эта полоса высоты удобно вписывается
<тр>
От 40 мм до 60 мм, используется для легких и средних карманных работ
Двух- или трехслойный каркас из EP со стандартным покрытием, устойчивым к истиранию
От 500 мм до 630 мм, что позволяет сохранять напряжение корней в пределах удобного диапазона
Мелкий заполнитель, песок, удобрения и упакованные сыпучие материалы на коротких наклонных трассах
<тр>
От 80 мм до 120 мм — оптимальный диапазон в нашей книге заказов
Трёх- или четырёхслойный каркас из EP с дополнительной поперечной жёсткостью под основанием стены
От 800 мм до 1250 мм в зависимости от количества слоев и общей толщины ленты
Карьерный корм, цементный клинкер, щебень и большинство мобильных дробильных материалов
<тр>
От 160 мм до 200 мм, наблюдается на тяжелой руде и портовых установках
Четырех- или пятислойный каркас из EP или NN, созданный специально для карманов с крутыми углами
От 1250 мм до 1600 мм, и мы скорее добавим диаметр, чем примем больше
Железная руда, бокситы, тяжелое кусковое сырье и портовые перегрузочные башни
<тр>
от 250 мм до 400 мм, зарезервировано для действительно сложных вертикальных подъемов
Пяти-шестислойный тяжелый EP или основа из стального корда, где требуется сильное натяжение
От 1600 мм до 2000 мм, и шкив обычно управляет всей компоновкой
Обжиг растительного сырья, агломерация и вертикальные подъемники внутри замкнутых конструкций
Каждая строка в этой таблице содержит одно и то же предупреждение. Высота боковины не должна превышать примерно одной десятой диаметра шкива, через который должен проходить ремень. Нарушьте это соотношение, и корень стены будет изгибаться по радиусу, на который он никогда не рассчитывался.
Период волны, высота стены и высота планки выбираются на чертеже вместе, поскольку изменение любого из трех сдвигов приводит как к объему кармана, так и к деформации изгиба у основания.
05Профили шипов и шаг: размер, определяющий скорость износа
Бутылы выполняют две задачи одновременно. Они разделяют ремень на карманы и несут на себе вес столба материала, который в противном случае соскользнул бы обратно вниз по склону. Обе функции зависят от того, насколько далеко друг от друга расположены шипы, а шаг – это размер, который покупатели чаще всего меняют, не понимая последствий.
Профили T, S и C и место каждого из них
Три семейства шипов, которые мы используем, имеют общую логику. Т-образный профиль имеет прямые боковые стороны и плоскую вершину и подходит для заполнителей, клинкера и большинства полезных ископаемых, где материал свободно течет и умеренно изнашивается. S-профиль имеет облегченную боковую часть, поэтому более тяжелый шип изгибается вместе с ремнем, а не борется с ним, что важно на маленьких шкивах и на реверсивных ремнях. Профиль A C создает изогнутое, более широкое основание под тяжелым корпусом и распределяет нагрузку на отслаивание по большей площади склеивания.
Высота лица зависит от формы. Слишком короткая планка позволяет материалу перекатываться через верх между карманами, а слишком высокая увеличивает массу и инерцию вращения, не принося прироста производительности, поскольку полезная глубина определяется стеной.
Затем Pitch решает, как часто будет осуществляться повторная поддержка нагрузки. На маршруте под углом 45 градусов с шипами 100 мм шаг 300 мм является разумной отправной точкой, а практический диапазон составляет примерно от 1,5 до 3-кратной высоты шипа. Если идти под углом более 60 градусов с влажным или связным материалом, уклон должен сокращаться к нижнему концу, поскольку длинный пролет без опоры позволяет материалу упасть вперед на следующую планку и нагрузить его неравномерно. Если проекту также необходим привод для устройства подачи или укладчика, ремень может быть произведен на том же заводе, что и привод, поскольку мастерская, которая производит эти карманы, также производит резиновые и зубчатые приводные ремни, что означает вопрос, предназначенный для производитель трансмиссионного ремня обычно обращается к одному и тому же инженеру на одной неделе.
Команды, которым также приходится поставлять обернутые и необработанные зубчатые профили для приводов дробилок перед этими конвейерами, имеют дело с производитель клиновых ремней из одного здания, и две линейки продуктов встречаются чаще, чем люди ожидают на мобильных дробильных площадках.
06Соответствие стены и планки конструкции ремня и количеству слоев
Боковой пояс – это не стандартный каркас с добавленной сверху резиной. Основание стены должно располагаться над зоной каркаса, которая не будет растягиваться от него, а нагрузка на отрыв планки должна быть распределена по достаточному количеству ткани, чтобы линия скрепления оставалась сжатой, а не отрывалась от нее. Вот почему количество слоев на боковом ремне увеличивается быстрее, чем потребовалось бы только натяжение.
Почему дополнительные слои приносят больше, чем прочность
Для ленты шириной 1000 мм, несущей стенку 100 мм и шаг планок 300 мм, три слоя — это практичный пол, а четыре — то, что мы обычно рекомендуем. Дополнительный слой не предназначен для перевозки большего количества тонн. Он предназначен для того, чтобы удерживать основание стены плоским под нагрузкой, чтобы повысить поперечную жесткость ремня, чтобы карман не сгибался вбок между натяжными роликами, и чтобы обеспечить достаточное сцепление планки с основой, чтобы он разрушался медленно, а не мгновенно. Покупатели ведут переговоры по оптовые конвейерные ленты часто пытаются отказаться от слоя, чтобы сохранить бюджет, и это неправильный способ сэкономить.
Еще две детали конструкции перемещаются вместе с решением слоя. Ремень должен иметь запас по краю примерно от 40 до 60 мм за пределами основания каждой стены, чтобы стена никогда не находилась на радиусе, где ремень начинает изгибаться. Каркас должен представлять собой тканевую конструкцию, а не конструкцию из стального корда, если только требования к натяжению не являются чрезмерными, поскольку ткань гораздо лучше переносит повторяющиеся локальные изгибы у основания стены.
07Критерии проектирования: угол наклона, защита от влаги и Липкость
Как далеко будет реально простираться каждая угловая полоса
Сухой, сыпучий заполнитель размером до 10 мм будет перемещаться по стене толщиной от 60 до 100 мм при температуре от 30 до 45 градусов в течение всего дня. Переместите угол от 45 до 60 градусов, и стена должна увеличиться до 120 мм с шагом, укороченным до 250 мм, поскольку время, в течение которого материал находится без поддержки, увеличивается с увеличением крутого подъема. При угле выше 60 градусов почти всю работу выполняет карман, а высоту и наклон стены необходимо определять исходя из материала, а не из шаблона чертежа.
Вертикальные подъемы на 90 градусов технически являются обычным явлением, если карман расположен правильно, но они заслуживают предупреждения. При вертикальном движении весь столб материала попадает на планки в результате чистого сдвига, и любой материал, прилипший к поверхности ленты, будет вынесен за разгрузочную кромку вниз по возвратному волоку.
Что влага и сцепление делают с карманом
Поверхностная влага является более опасной из двух. Свободная вода на поверхности частиц действует как смазка между сыпучим материалом и резиной, поэтому карьер, который без проблем перерабатывает известняк с 4-процентной влажностью, может начать терять свой карман при 9-процентной влажности после дождливой недели. Материал, содержащий глину, снова ведет себя по-другому, поскольку он обладает собственной связностью и удерживает вертикальную поверхность внутри кармана, но затем отказывается высвобождаться в точке выгрузки.
Наше практическое правило заключается в том, что материал, имеющий поверхностную влажность более 8 процентов, не следует указывать под тем же углом, что и сухой вариант. Либо стена растет, либо шаг уменьшается, либо угол уменьшается. Материал, который слипается в твердый комок, еще хуже, и мы скорее предпочитаем, чтобы его испытали на сдвиг, чем предполагали.
Одно полевое испытание ничего не стоит и разрешает больше аргументов, чем любой лист данных. Заполните коробку для образцов реальным материалом с рабочей влажностью, поверните ее на рабочий угол и наблюдайте в течение десяти минут. Если лицо опускается или под планкой открывается щель, спецификация должна быть изменена до того, как ремень будет изготовлен. распределитель конвейерной ленты, держащий образцы материала на полке, часто может ответить на этот вопрос во второй половине дня.
08Когда менять подачу вместо углубления стены
Примерно каждая третья жалоба на утечку, которую мы расследуем, не имеет ничего общего с ремнем. Материал доставляется неправильно, и карман не может решить проблему с загрузкой, которую он так и не смог решить.
Симптомы, указывающие вверх по течению от пояса
Наиболее четким сигналом является разлив, сосредоточенный в точке погрузки, а не вдоль уклона. То же самое происходит и с разливом, который появляется только тогда, когда скорость подачи достигает пика или когда второй грузовик разгружается. Если материал попадает на одну сторону ленты из-за смещения желоба, отслеживание ухудшается раньше, чем производительность, а стенка на нагруженной стороне изнашивается в два раза быстрее, чем другая.
Сначала проверьте скорость ленты по подаче. Лента со скоростью 1,6 м/с, питаемая желобом, рассчитана на 1.При скорости 0 м/с материал отбрасывается к стене, а не оседает в кармане, а пыль выходит через каждую щель в юбке. Снижение скорости на 0,3 м/с часто позволяет удалить больше пролитого материала, чем 40 мм дополнительной стенки, и для этого не требуется ничего, кроме замены шкива.
Централизованное размещение груза также зависит от геометрии желоба, а не от выбора ремня, и в этом отношении количество посещений сайта превосходит электронную почту. Любой, кто прошел через завод по производству конвейерных лент и наблюдал, как лента, отверждаемая прессованием, имеет тенденцию более серьезно относиться к зоне загрузки, когда машина находится на своей территории.
09Риск отказа первый: трещины в корне боковой стенки
Корень стенки — это место, где ремень боковины выходит из строя в первую очередь, и почти всегда это проблема изгиба, а не проблема качества резины. Стена стоит на основании шириной около 80 мм, прикрепленном к каркасу, который является жестким в продольном направлении и вполне готов противостоять любому изменению формы, которое ее просят сделать. Каждый раз, когда сборка проходит через шкив, несущая поверхность оказывается за пределами кривой, а основание стены раскрывается по этому радиусу.
Читать корневую трещину до того, как она достигнет каркаса
Трещины начинаются с тонкой линии на краю пера, где основание стены встречается с резиновым покрытием, и их легко не заметить. Регистрируйте их по длине и глубине каждые 500 часов работы. При перегруженной установке типичная трещина вырастает с нескольких миллиметров при 2000 часах работы до 200 мм к 8000 часам, и как только она достигает первого слоя, ремонт становится нецелесообразным.
Почти каждое открываемое нами дело обусловлено четырьмя причинами. Шкив слишком мал для высоты стены, ремень слишком натянут, потому что привод борется с плавным запуском, установка выполняется в обратном направлении и приводит к дополнительному изгибу корня стены, или ремень был зажат и установлен с усилием, и корень согнулся еще до того, как начал двигаться. На карьерной установке в Хэбэе трещины возникли из-за натяжного устройства, находившегося на 40 мм ниже правильного хода после сращивания, что привело к увеличению натяжения на стороне переноски примерно на 12 процентов.
10Риск отказа второй: усталость от гофрирования и холодная погода
Гофрированная стена представляет собой изгибающуюся конструкцию, которой предстоит совершить очень большое количество циклов. Возьмите ремень длиной 1000 мм на шкиве длиной 1250 мм, движущийся со скоростью 1,2 м/с. Окружность шкива составляет около 3,93 м, поэтому ремень совершает примерно 1100 проходов по головному шкиву каждый час и около 2200 циклов полного изгиба в час, если считать хвостовой шкив. Более 7200 часов в год, что составляет порядка 15 миллионов циклов прохождения гофры.
Резиновые ручки удобны, когда тепло и стена имеет подходящую высоту для шкива. Он плохо справляется с этим, когда состав жесткий.
Почему холодный запуск обходится дороже, чем холодный запуск
Низкая температура придает жесткость любому эластомеру, и эффект на гофрированную стенку сильнее, чем на плоскую ленту, поскольку стенке приходится изгибаться по гораздо более узкому локальному радиусу. Компаунд, который хорошо работает при 20 градусах Цельсия, может вести себя совершенно по-другому при температуре минус 25 градусов Цельсия, когда модуль упругости при изгибе резко возрастает, а холодный старт вызывает первую большую деформацию материала, которому не остается гибкости.
Для установок, которые работают в условиях устойчивых отрицательных температур, мы указываем класс низких температур и просим провести испытание на изгиб на минимуме площадки, а не номинальное значение, указанное в паспорте данных. Сайты в Северном Китае и Центральной Азии также имеют тенденцию проводить цикл прогрева перед загрузкой. Это дешевая привычка, продлевающая годы гофрирования.
Два признака сбоя относятся скорее к этой причине, чем к корневому взлому. Первый представляет собой трещину, идущую поперек гребня волны на внешней стороне изгиба, обычно начинающуюся на берегу, имеющем самый длинный неподдерживаемый пролет. Вторая представляет собой беловатую меловую полосу вдоль той же линии, которая указывает на то, что резина какое-то время изгибалась ниже области стеклования.
11Риск отказа третий: отрыв планки, нарушение соединения и Сращивания
Шипы отрываются по трем причинам, и только одна из них — выход из строя резины. Два других — это болтовое крепление, которое никогда не подходило, и соединение, которое было установлено без учета планки.
Скреплено болтами, холодной сваркой или горячей вулканизацией
Крепления, прикрепляемые на месте, часто используются в проектах модернизации, поскольку они позволяют избежать давления. Они также создают отверстие в ремне, которое пропускает воду в каркас и увеличивает напряжение именно там, где изгибающая нагрузка достигает максимума. Шип, прикрепленный болтами на маршруте под углом 45 градусов, и на который давит 24 кг материала, через несколько месяцев удлинит свои отверстия, и тогда ремень начнет пропускать материал через крепление, а не сразу выйдет из строя, что труднее заметить.
Горячая вулканизация во время производства — единственный метод, на который мы даем гарантию. Соединение образуется под воздействием тепла и давления на подготовленную подушку, поэтому стена и планки химически непрерывны с покрытием основного ремня, а не прилипают к нему. Заменить отдельную шиповку в полевых условиях можно с помощью портативного пресса и неотвержденной клеевой резинки, но сначала необходимо отшлифовать склеиваемую поверхность до состояния прочной резины, а шип, повторно приклеенный к окисленной поверхности, прослужит дольше смены, а не месяца.
Расположение места сращивания вокруг сетки планки
Схема соединения — это место, где хороший ремень портится из-за поспешной установки. Два правила имеют значение. Никогда не оставляйте планку на месте соединения или рядом с ним на расстоянии примерно 150 мм, так как зона соединения немного толще и жестче, и планка поднимется по краю. Следите за тем, чтобы шаг шипов был непрерывным по всему соединению, чтобы материал воспринимал равномерный ритм кармана, а не один длинный зазор, который собирает волну нагрузки.
Соединение стены также должно располагаться в шахматном порядке относительно места соединения пояса основания, а не располагаться поверх него. Сложенное соединение превращается в жесткую пластину, которая отказывается сгибаться над шкивом, и именно поэтому гофра начинает трескаться на ремне, который в остальном здоров. Обычно ожидается, что соединение ремня внахлест, подвергнутое горячей вулканизации в полевых условиях, сохранит большую часть номинальной прочности ремня на разрыв, причем производители ремней обычно называют цифры в районе 80–90 процентов.
<тело>
<тр>
Сигнатура неисправности, обнаруженная во время инспекционного обхода
Механизм, нанесший урон в поле
Действие, которое фактически устраняет причину
<тр>
Волосные трещины открываются вдоль подножия стены, особенно со стороны шкива
Повторяющийся изгиб по радиусу, который слишком мал для высоты стены
Увеличьте диаметр шкива, уменьшите натяжение натяжителя или уменьшите высоту стены
<тр>
Белая меловая полоса или расщепление на гребне волны гофра
Усталость при изгибе, когда температура соединения ниже нижнего предела
Укажите низкий уровень температуры и введите цикл прогрева перед загрузкой
<тр>
Шпилька полностью снята с ремня, а резина все еще прикреплена к обеим сторонам
Воздействие кусковой подачи внутри зоны загрузки в сочетании со слишком длинным шагом
Уменьшите шаг, уменьшите высоту падения или переместите первую планку так, чтобы она не подвергалась удару
<тр>
Ремень раздвинут в суставе, остальная часть туши не повреждена
Холодное соединение или плохо подготовленное соединение, несущее полное рабочее натяжение
Повторно обрежьте и закрепите место соединения, затем проверьте с помощью теста на растяжение на купоне
12Обратная сторона: перенос, откат и более чистая интерференция
Обратная ветка бокового конвейера — это та часть конструкции, которую никто тщательно не прорисовывает и все потом ругаются. Стандартное чистящее оборудование рассчитано на плоскую поверхность ленты, а лента со стенкой шириной 120 мм, стоящей по каждому краю, и планками, пересекающими ее через каждые 300 мм, - это не так.
Очистка поверхности, на которой есть стены и планки
Единственное лезвие скребка во всю ширину под шкивом головки будет разрушено за смену, потому что стенка выходит на 120 мм выше поверхности ремня и лезвию некуда деваться. Сегментированные лезвия могут располагаться в зазорах между планками и между стенками, при условии, что шаг был выбран с учетом очистки. Вращающаяся щетка устойчива к стене, поскольку она изгибается. Плуг уносит высвободившийся материал в сторону, прежде чем он достигнет хвоста, а более широкий вопрос о том, когда скребок перестает быть подходящим инструментом, рассматривается в наших примечаниях к методы и графики очистки конвейерных лент.
Что бы вы ни выбрали, настоящий враг — материал, который застревает в кармане. Унос на боковой ленте обычно проходит в углу между основанием стены и лицевой стороной ремня и накапливается до тех пор, пока комок не упадет на возвратные натяжные ролики. Угловые или V-образные возвратные натяжные ролики плохо следят за лентой, из-за чего начинается повреждение кромок в предыдущей таблице.
Откат: там лежал груз, который вы забыли
Каждый нагруженный наклонный конвейер несет потенциальную энергию в столбе материала, а ремень с боковой стенкой может нести больше ее под более крутым углом, чем любой плоский ремень. Возьмем приведенный выше пример: на каждый метр ленты длиной 1000 мм, движущейся со скоростью 1,2 м/с и 267 т/ч, приходится 0,082 т материала, поэтому на наклонном участке длиной 43 м содержится около 3,5 т известняка. При спуске под углом 45 градусов эта масса создает силу примерно 24,6 кН, тянущую ремень назад.
Ограничитель обратного хода или тормоз, размер которого соответствует плоскому ремню, который раньше устанавливался, автоматически не соответствует этой цифре, а откатывающийся назад конвейер наносит немедленный ущерб. Материал затягивается в хвост, карман плотно прижимается к юбке, а застежки отрываются последовательно, а не по одной. Мы также видели, как это же событие оторвало стену от пояса на несколько метров.
Этому препятствуют две привычки. Проверьте номинал удержания по отношению к полностью нагруженной наклонной массе, а не по номиналу привода. А возвратные натяжные ролики располагайте так, чтобы у стенки был зазор, ведь гофра, зажатая между роликом и лентой, — это стенка, которую приходится заменять в полевых условиях.
<тело>
<тр>
Проблема наблюдается на возвратной цепочке
Почему стандартное расположение конвейера не подходит
Компоновка, которая работает на боковом ремне
<тр>
Чистящее лезвие разбилось или погнулось во время первой рабочей смены
Стена стоит далеко над лицевой стороной ремня, и лезвие не может пройти через нее
Сегментированные лезвия в карманах, вращающаяся щетка или диагональный плуг
<тр>
Материал скатывается в хвост и плотно забивает карман
Удерживающее оборудование рассчитано по размеру от привода, а не от нагруженного наклона
Проверьте ограничитель обратного хода по всей наклонной массе и при необходимости добавьте тормоз
<тр>
Гофры сплющены вдоль части обратного пути
Три роликовых натяжных ролика поддерживают поверхность, которая больше не является плоской
Плоские возвратные ролики под центром с зазором для обеих стен
<тр>
После нескольких недель бега ремень смещается в сторону
Переносная часть неравномерно падает на одну стену и тянет эту сторону вниз на ролики
Сначала улучшите выпуск разгрузки, затем заново выровняйте отслеживание на чистой ленте
13Закупка и приемка: что измерить перед отправкой ремня
Большинство споров о боковых ремнях разрешаются путем измерения, а не споров, и измерения не требуют больших затрат. Лента, штангенциркуль, линейка и купон для проверки на растяжение помогут решить практически все вопросы, от которых зависит, соответствует ли ремень требованиям.
Шесть проверок, которые проверяют почти все
Допуск по высоте боковины — первый, и его обычно не учитывают. На номинальной стенке 120 мм работаем с допуском около плюс-минус 3 мм, измеренным в нескольких точках по длине, поскольку стенка, которая варьируется больше этого значения, меняет объем кармана вдоль ремня и нагружает привод неравномерно. Шаг шипов должен оставаться в пределах примерно 5 мм от номинального по всей длине, а высота шипа - в пределах 2 мм, поскольку погрешность шага накапливается в один длинный зазор, который собирает материал.
Прочность соединения — это проверка, которая отделяет хороший ремень от ремня, который вернется через три месяца. Возьмите часть готового ремня со стенкой и планкой, все еще прикрепленными, и снимите стенку с основания, проверив на отслаивание, пока она не отделится. Важным является не только количество, но и характер отказа. Резину следует оставить порванной с обеих сторон.
Проверка качества резины осуществляется в соответствии с собственными спецификациями клиента и нашим Руководство по стойкости к истиранию при карьерной транспортировке объясняет, как эти марки ведут себя на практике. Потери от истирания в соответствии с DIN 53516 в диапазоне от 90 до 150 мм³ являются типичными для карьерного покрытия хорошего качества, классы покрытия обычно указываются в соответствии с DIN 22102 или практикой RMA Grade I и II, а огнестойкость при подземной эксплуатации угля должна подтверждаться в соответствии с применимым стандартом, а не утверждаться в электронном письме.
<тело>
<тр>
Что нужно проверить перед отправкой ремня
Как покупатель может подтвердить это по прибытии
Результат, который мы ожидаем от ремня, соответствующего требованиям
<тр>
Высота боковой стенки и прямолинейность линии стены вдоль пояса
Измерьте стену в пяти точках штангенциркулем и проложите веревку по краю
Высота в пределах нескольких миллиметров от номинальной, стена без видимой волнистости
<тр>
Прочность отслаивания соединения стены с основанием и крепления планки к основанию
Отрежьте образец от конца ремня и снимите стену с помощью тисков
Резина порвана с обеих сторон, а не четко отделена от основания
<тр>
Укажите марку компаунда, класс истирания и огнестойкость, если применимо
Построчно прочитайте сертификат завода по спецификации покупки
Сертификат, в котором указано название соединения и указан использованный метод тестирования
<тр>
Гибкость при низких температурах, когда на объекте наблюдаются настоящие зимние условия
Запросить результат испытания на изгиб при самой низкой температуре в записи объекта
Температура испытания ниже минимальной, а не просто ниже нуля
<тр>
Однородность шага шипов по всей длине, включая область соединения
Пройдите по ленте и измерьте каждый шаг, отмечая любое выходное значение
Равномерный шаг, без длинных зазоров и без выступов вблизи места соединения
<тр>
Конструкция соединения и прочность, которую оно сохраняет в готовом ремне
Осмотрите область соединения на предмет холодного склеивания и запросите проверку купона на растяжение
Шов горячего отверждения со стеной и планками, повторно склеенными под соответствующим давлением
Два отказа относятся к каждому заказу на поставку. Не принимайте ремень с боковой стенкой, стенки или планки которого были прикреплены клеем комнатной температуры, и не принимайте ремень, у которого планка находится на расстоянии примерно 150 мм от места соединения. Оба решения незаметны в накладной и очень заметны через восемь месяцев после начала эксплуатации.
14Гибкая боковина или ремень со стандартным рисунком?
Граница между ними проще, чем предполагает маркетинг. Ремень с рисунком и приподнятыми стержнями основан на трении формы между резиной и сыпучим материалом, он остается открытым по всей ширине и обычно работает под углом от 15 до 30 градусов на маршруте, длина которого позволяет принять этот угол. Гибкий ремень боковых стенок закрывает корыто со стенками и удерживает груз в механических карманах, поэтому он достигает угла от 45 градусов до вертикали без потери содержимого.
Где эти два элемента перекрываются на практике
Перекрытие происходит в диапазоне от 25 до 35 градусов, и здесь выбор сводится к длине маршрута, а не к самой ленте. Короткому, крутому конвейеру, втиснутому в существующее здание, обычно нужен карман, а длинному наземному конвейеру, поднимающемуся на те же 30 градусов, почти всегда нужна узорчатая лента.
Если у вас на столе лежит эскиз маршрута и уклон неудобный, отправьте его. Мы проведем карманные арифметические расчеты, проверим нагрузку на планку относительно материала и прямо скажем вам, является ли правильным ответом стена или желоб для подачи.
15Часто задаваемые вопросы
Является ли конвейер с гибкой боковой стенкой тем же, что и шевронный ремень?
<р>Нет. Шевронный ремень представляет собой открытую ленту с приподнятыми стержнями, которые основаны на трении формы, в то время как конвейер с гибкими боковыми стенками использует склеенные гофрированные стенки и планки для образования закрытых карманов, что обеспечивает гораздо более крутой угол.
Как рассчитать производительность бокового конвейера?
Умножьте полезную ширину ремня между основаниями стенок на высоту планки, а затем на шаг планки, чтобы получить объем одного карманного конверта. Уменьшите этот диапазон для фактического заполнения материала, которое обычно составляет от 65 до 75 процентов для измельченного заполнителя, и умножьте на количество карманов, которые проходят в секунду при скорости рабочей ленты. Преобразуйте объемный расход в объемную плотность, и вы получите геометрический тоннаж. Результат обрежьте по коэффициенту удержания для рабочего угла, в районе 0,75 при 45 градусах для типичного щебня, и только потом цитируйте.
Какая высота боковой стенки соответствует наклону в 45 градусов?
Для заполнителя и клинкера стена толщиной от 80 до 120 мм с шагом планок около 300 мм выдерживает большинство маршрутов под углом 45 градусов. Влажный, мелкий или связный материал нуждается в более высоком конце этого диапазона с более коротким шагом, поскольку он имеет меньшую внутреннюю устойчивость и будет опускаться к следующей планке. Все, что содержит кусковый корм большой грузоподъемности, следует проверять по объему кармана, а не копировать с аналогичной установки, поскольку коэффициент заполнения быстро падает с увеличением размера частиц.
Почему ремень на боковой стенке трескается у основания стены?
Корень стены изгибается по радиусу, который слишком мал для его высоты, что обычно связано с шкивом, меньшим, чем требует стена. Регулировка натяжения с чрезмерным натяжением усугубляет ситуацию, добавляя к деформации изгиба еще и растягивающую нагрузку. Регистрируйте длину трещины каждые 500 часов работы и прекращайте ремонт, как только обнажится первый слой, поскольку корневую трещину, достигающую каркаса, невозможно восстановить в полевых условиях.
Можно ли заменить поврежденную планку на месте?
Может, при условии, что команда снова отшлифовает резину до прочной резины и использует портативный пресс с неотвержденной связующей резиной, а не с клеем. Шип, приклеенный к окисленному или пыльному лицу, продержится несколько недель, а затем снова исчезнет, обычно в менее удобном месте.
Какой высоты может быть гофрированная боковая стенка?
Коммерчески мы поставляем гофрированные стенки толщиной от 40 до 400 мм, а практический потолок на любой конкретной машине определяется диаметром шкива, который мы предпочитаем сохранять как минимум в десять раз больше высоты стены.
Нужны ли мне специальные возвратные ролики для бокового ремня?
Да, и это одна из самых распространенных ошибок конверсии. Стандартные трехроликовые натяжные ролики прижимаются к поверхности, стенки которой теперь возвышаются на 100 мм или более над поверхностью ленты, поэтому гофры сминаются на части обратного пути. Плоские ролики, расположенные под плоским центром ленты, с зазором для обеих стенок, позволяют избежать этой проблемы. Плохой перенос ухудшает расположение роликов, а Очистка ремня с обратной стороны более важна для карманного ремня, чем для плоского, потому что материал застревает в углу стены.
Какой допуск по высоте следует принять на гофрированной стене?
На боковине шириной 120 мм мы работаем с точностью до плюс-минус 3 мм, измеренной в нескольких точках вдоль ремня, и мы ставим под сомнение все, что выходит за пределы плюс-минус 5 мм. Изменение высоты изменяет объем кармана от одной секции к другой, поэтому скорость разгрузки изменяется вместе с ним. Волнистая линия стены также указывает на основание, которое не удерживалось ровно во время лечения, и это является верным предиктором раннего растрескивания корня. Проверяйте рисунок по прибытии, а не после того, как ремень будет сращен и заправлен.
При какой температуре боковой ремень перестает работать?
Единой цифры нет, поскольку она зависит от состава, а не от типа ремня, но стандартная боковина из натурального каучука становится заметно жесткой задолго до минус 20 градусов C, в то время как низкотемпературный класс сохраняет полезную гибкость при дальнейшем снижении, и разница проявляется в первую очередь в гофре, а не в основании ремня.
Какой бы тип ремня ни использовался на вашем маршруте, характер отказа почти всегда определяется в первые несколько метров после точки нагрузки и у основания стены над шкивами. Следите за этими двумя зонами, соблюдайте честную арифметику, и установка на боковине прослужит дольше плоского ремня, который он заменил, с большим запасом. Просматривая наш Сравнение класса покрытия — разумный следующий шаг, если выбор резины все еще открыт и Руководство по стыковке конвейерной ленты описывает, что происходит, когда соединение не запланировано вокруг планки.
Сопутствующие товары, которые могут вам понадобиться