Завод синхронных ремней: технический аудит и контрольный список запросов цен
Внедрение продукта
Posted by SINOCONVE On Sep 29 2026
Заводы по производству ремней синхронизатора снаружи выглядят практически одинаково. Внутри те, которые содержат допуск, и те, которые содержат только образец, разделены шестью доказательствами: инструментами для профиля зубьев, контролем натяжения корда, записями о вулканизации, оборудованием для измерения шага, отслеживанием партии и калибровкой манометра. Технический аудит — это не что иное, как письменный запрос об этих шести вещах перед подписанием заказа на поставку. На этой странице описана структура, которую мы используем, когда находимся на стороне покупателя, а также поля запроса предложений, которые превращают стопку предложений в сопоставимый короткий список.
Большинство неудачных закупок в программах по производству ремней ГРМ не начинаются с плохих переговоров о цене. Они начинаются со слишком расплывчатого рисунка, образца, отобранного вручную из золотой партии, и проверки, которая никогда не покидала выставочный зал. Поддерживать работу накопителя в течение пяти лет — это техническая проблема, поэтому его приходится проверять с техническими вопросами.
01Почему проверка синхронного ремня является доказательством
Ремень синхронизатора — это прецизионный компонент привода, а не кусок резины с запрессованными в него зубцами. Шаг, геометрия боковой поверхности, расположение корда и твердость смеси должны находиться в пределах окна допуска одновременно, и они должны повторяться на каждом метре каждого производственного цикла. Ни одна фабрика не может продемонстрировать эту комбинацию в устной форме. Он может продемонстрировать это только на записях, потому что записи — это процесс. Когда мы проводим аудит линии, мы не оцениваем, насколько современно выглядит здание. Мы проверяем, подтверждают ли документы и измерительное оборудование, что ремень изготовлен так, как того требует чертеж.
Это различие меняет то, что просит покупатель. Вместо того, чтобы запрашивать каталог и прайс-лист, запросите диаграмму отверждения, журнал растяжения, пересмотренный чертеж формы и сертификат калибровки. Завод, который действительно владеет своим процессом, изготовит их в течение дня.
Шесть блоков доказательств, определяющих результат
Каждый полезный аудит, который мы провели, сводится к одним и тем же шести блокам, даже если продукт имеет другую подачу или другую конструкцию. Инструменты для профиля зуба сообщают вам, можно ли физически разрезать геометрию на вашем чертеже. Контроль натяжения шнура сообщит вам, будет ли ремень двигаться прямо или смещаться через несколько сотен часов. Записи о вулканизации сообщают вам, достигло ли соединение состояния отверждения, указанного в паспорте данных. Измерение шага покажет, будет ли готовый ремень четко зацепляться со стандартным шкивом. Прослеживаемость позволяет узнать, можно ли изолировать партию, не соответствующую спецификации, постфактум. Калибровка показывает, заслуживают ли доверия какие-либо из остальных пяти измерений. Пропустите один блок, и проверка окажется слепой зоной. Если пропустить два, то цитата окажется всего лишь дружеской оценкой.
Чего вам не покажет экскурсия по фабрике
Тур показывает движение. Конвейеры работают, прессы работают, рабочие перемещаются между станциями. Ничто из этого не показывает, находится ли боковая поверхность зуба, изношенная за 40 000 циклов использования, в пределах допуска профиля, или же натяжение обмотки сместилось во время дневной смены. Аудиторы, которые полагаются на впечатления, уходят с положительным ощущением и без каких-либо данных. Мы предпочитаем проводить посещение перед экраном и столом: регистратором пресс-форм, историей контроллера отверждения и профильным проектором. Визуальный осмотр происходит в последнюю очередь, потому что к тому времени мы уже знаем, на какие вопросы может ответить фабрика.
02Формы профиля зуба и возможности оснастки
Пресс-форма — это место, где рождается зубчатый ремень, поэтому ее следует проверить в первую очередь. Литые или обработанные полости зубьев, обработка их поверхности и приводка, которая удерживает их на равном расстоянии по окружности, — все это определяет профиль, который в конечном итоге попадает на ремень. Попросите версию чертежа пресс-формы, которая соответствует вашему шагу и форме зубьев, и сравните ее с текущим номером детали, находящейся в производстве. Если версия, представленная в цехе, старше версии, указанной в предложении, это означает, что предложение было записано с учетом геометрии, которую инструмент больше не воспроизводит.
Износ инструмента неизбежен, и его легко скрыть. Важно то, измеряет ли это завод. Пресс-форма, выдержавшая десятки тысяч циклов обработки, изнашивается на кончиках и боковых основаниях зубьев, что медленно выталкивает готовый профиль из ленты. Линия, которая отслеживает срок службы пресс-формы, выводит из эксплуатации инструменты по графику и ведет журнал износа, без колебаний покажет вам этот журнал. Линия, которая не говорит о том, что с плесенью все в порядке.
Совместное чтение чертежа пресс-формы и журнала износа
Мы ищем на чертеже три числа: номинальный шаг, высоту зуба и угол боковой поверхности, а затем ищем допуск, присвоенный каждому. Затем мы запрашиваем самые последние измерения износа, полученные с помощью профильного проектора или координатно-измерительной машины, и проверяем, остается ли износ на готовом зубе внутри окна чертежа после применения вулканизационной усадки. Допуск на усадку – это реальная переменная, и фабрика, которая не может назвать величину усадки для собственного компаунда, делает предположения при каждом заказе.
Форма профиля, которую рабочая линия действительно может разрезать
Складские профили, такие как трапециевидные, криволинейные и модифицированные криволинейные формы, являются основой компетентной линии. Честный вопрос заключается не в том, какие формы существуют в каталоге, а в том, какие формы уже имеются на заводе, поскольку специальный профиль обычно означает новую оснастку и время выполнения заказа, измеряемое неделями. Если поставщик заявляет о мгновенном наличии зуба необычной формы без обсуждения инструментов, это сигнал притормозить и спросить, откуда взялась форма.
Геометрия формованного зуба задается полостью, а не составом покрытия, поэтому регистр пресс-формы является первой целью аудита.
<тело>
<тр>
Доказательства инструментов, которые необходимо запросить
Что это доказывает, когда оно актуально
Предупреждающий знак, если он отсутствует
<тр>
Чертеж пресс-формы с номером версии, соответствующим указанной части.
Подтверждает, что геометрию вашего отпечатка можно вырезать с помощью инструментов, уже имеющихся у фабрики.
Редакции описываются устно, контролируемый рисунок не создается.
<тр>
Журнал износа пресс-формы с датами измерений и используемым инструментом.
Показывает линию, отслеживающую срок службы инструмента, вместо того, чтобы запускать формы до тех пор, пока ремни явно не выйдут из строя.
Износ скорее отрицается, чем измеряется, либо правило выхода из эксплуатации не существует.
<тр>
Показатель допуска на усадку, привязанный к определенному составу и шагу.
Доказывает, что фабрика понимает, что затвердевшая геометрия отличается от геометрии холодной полости.
Одно и то же значение сжатия указано для каждого соединения и каждого профиля.
<тр>
Список форм на сайте по шагу, форме зубьев и ширине полости.
Определяет настоящий конверт продукта и показывает, какие размеры передаются на аутсорсинг.
Каталог обширен, но список форм никогда не публикуется.
03Контроль натяжения шнура и натяжного элемента
Корды внутри ремня синхронизатора несут всю нагрузку привода, и они распределяют эту нагрузку равномерно только в том случае, если они намотаны с постоянным натяжением. Ремень, у которого один провисший шнур и один чрезмерно натянутый шнур, будет двигаться на уровне самого жесткого шнура и медленно терять остальную часть. На приводе мощностью 30 кВт, работающем две смены в день, этот дисбаланс проявляется несколько месяцев спустя в виде неравномерного износа зубьев, стрекотания на скорости или проскальзывания ремня на шкиве. Ни один из этих симптомов не возвращается на намоточную линию, если только завод не зафиксировал натяжение.
На контроль напряжения скучно смотреть, и его трудно подделать. Для этого требуется либо намоточное устройство постоянного натяжения с датчиком нагрузки, либо строгая ручная процедура с документированной целью и периодической проверкой. Любой подход приемлем. Что неприемлемо, так это завод, который не может указать натяжение обмотки в ньютонах и не может показать, когда в последний раз заданное значение проверялось по эталону.
Почему однородность растяжения проявляется в виде смещения шага
Если натяжение шнура неравномерно, затвердевший ремень не просто ослабнет. Самые жесткие корды утягивают расстояние между зубьями в некоторых зонах немного короче и длиннее в других, поэтому шаг ремня меняется по его длине. Затем шкив по-разному взаимодействует с этими зонами, и это изменение считывается на ведомом валу как периодическая вибрация. Вибрация вала такого типа часто связана с шкивом или подшипником, поэтому бригада технического обслуживания может неоднократно заменять оборудование, даже не фиксируя ремень.
Записи, отделяющие контроль от принятия желаемого за действительное
Запросите заданное значение натяжения обмотки, допуск вокруг него, дату калибровки тензодатчика или эталонного датчика, а также образец листа ежедневной проверки. Надежная линия будет показывать целевое значение, например, фиксированное значение на шнур с узкой полосой, а также свидетельство того, что начальник смены подписывает журнал. Мы также задаемся вопросом, как арамид или стальной корд меняют процедуру, поскольку эти два материала выдерживают разные нагрузки при намотке, и завод, который обращается с ними одинаково, где-то срезает углы.
04Записи о температуре и давлении вулканизации
Обработка — это этап, на котором мягкая зубчатая заготовка превращается в ремень с механическими свойствами, обещанными в паспорте. Температура, давление и время работают как единое целое. Если какой-либо из них смещается, соединение может быть недостаточно отвержденным, переотвержденным или отвержденным с образованием захваченной пористости, которая проявляется в виде трещины только после нескольких миллионов циклов. Поскольку взаимосвязь между этими тремя переменными и итоговой силой хорошо понятна, записи также легче всего фальсифицировать во всем аудите, и именно поэтому покупателям следует внимательно их читать, а не принимать краткое изложение.
Схема лечения не является маркетинговым документом. Это кривая зависимости времени от температуры с графиком давления рядом с ней, взятая из реальной партии, а не из шаблона. Мы сравниваем пиковую температуру с указанным окном отверждения соединения, проверяем, соответствует ли время выдержки технологической карте, и наблюдаем за изменением давления. Захваченный воздух между слоями – это дефект, который начинается на прессе, а ровный след давления без наклона — это намек на то, что оператор пропустил шаг.
Что содержит подлинная запись о лечении
Запись, которую мы принимаем, содержит номер партии, идентификатор пресса, номер детали ремня, оператора, время начала и окончания, пиковую температуру и температуру выдержки, заданное и фактическое давление, а также подпись. Он также содержит подтверждение состояния отверждения, независимо от того, получено ли оно на основе кривой реометра для соединения или на основе проверки твердости, взятой из самой партии. Речь идет о данных по конкретной партии. Общая диаграмма, которую можно было бы распечатать для любого заказа, ничего не говорит о заказе, который вы покупаете.
Примечание наших инженеров: Во время посещения прибрежного завода контроллер отверждения работал точно, но давление подачи пара падал в дневную смену, когда запускались другие линии, поэтому один и тот же рецепт давал несколько разные результаты в зависимости от часа. Исправление заключалось не в новом прессе. Он регистрировал давление питания наряду с температурой пресса, чтобы можно было увидеть дрейф. Спросите, что еще регистрируется при регистрации значения нажатия.
05Оборудование для проверки точности шага
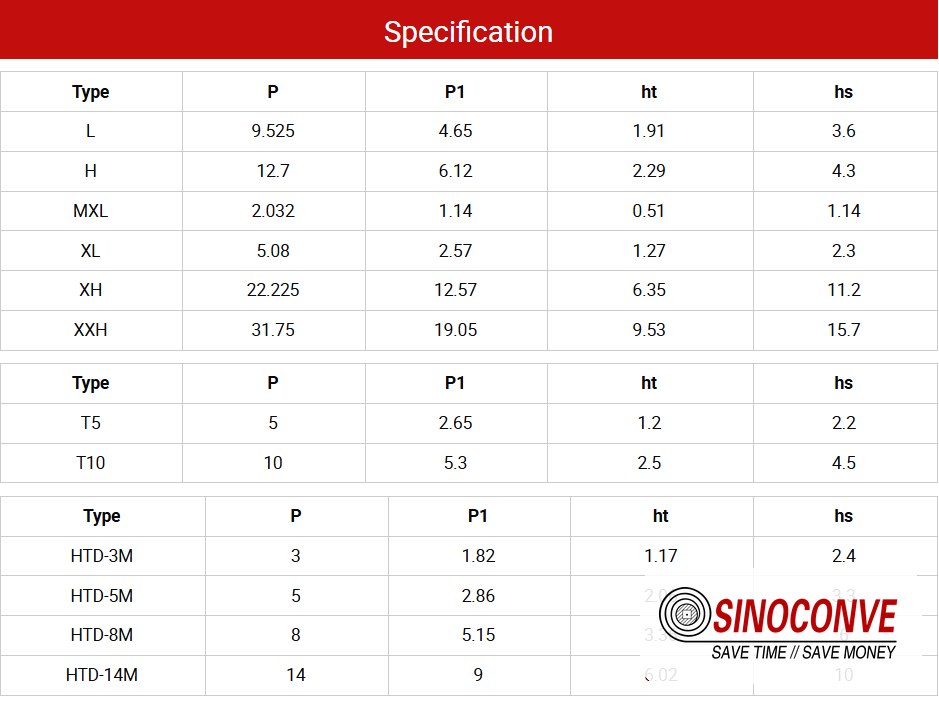
Шаг — это размер, который определяет, будет ли ваш ремень зацепляться со стандартным шкивом или сопротивляться ему. В знакомом профиле T5 или HTD 8M совокупной погрешности в несколько десятых миллиметра на многих зубьях достаточно, чтобы изменить эффективную длину ремня и, следовательно, синхронизацию привода. Поскольку ошибка шага накапливается, а не остается локальной, ее нельзя оценить на глаз или с помощью штангенциркуля, удерживаемого в одной точке. Для этого требуется измерительная машина или правильно установленный калибр с известным количеством зубьев.
Мы обращаем внимание не только на наличие измерительного прибора, но и на его пригодность. Профильный проектор может подтвердить форму зубьев, а специальный прибор для проверки шага или координатно-измерительная машина могут подтвердить расстояние между пролетами при фиксированном количестве зубьев. Когда появляются только рулетка и манометр, завод может подтвердить номинальный размер, но не допуск.
Машины, приспособления и ручные датчики рядом
Для покупателя важно различие между проверкой формы и проверкой размеров. Форма говорит о том, что зуб похож на рисунок. Размерность говорит о том, что зуб находится на определенном расстоянии от следующего. Покупателю, указывающему синхронизированный привод, нужен второй, измеренный на достаточном количестве зубьев, чтобы выявить скопление, и о котором сообщается как отклонение, а не как штамп «прошел или не прошел» без номера.
Планы отбора проб и частота отчетности
Мы спрашиваем, как часто измеряется шаг во время производственного цикла и где записываются результаты. Надежная линия измеряет первый товар, последний товар и промежуточные детали с заданным интервалом, а затем присваивает номера партии. Линия, измеряющая только первое изделие, может отгрузить партию, которая сместилась из-за нагрева пресса, и смещение будет невидимым в файле. Частота так же важна, как и инструмент.
Совокупная ошибка шага, а не локальная форма зубьев, определяет, будет ли ремень четко зацепляться со стандартным шкивом.
06Отслеживаемость партии и что должен решать номер партии
Прослеживаемость — это возможность пройти назад от ленты на вашем складе до партии материала, пресса, оператора и записей измерений, которые ее произвели. Это звучит административно до тех пор, пока не наступит день, когда линия выйдет из строя, и вам нужно будет знать, в одном ли поясе проблема или в четырехстах. Любой серьезный фабрика конвейерных лент рассматривает номер партии как ключ к базе данных, а не как штамп, применяемый для внешнего вида. Если завод не может отнести готовый ремень к своим входам, дефект превращается в игру в угадайку, в которую играют на протяжении всей партии.
Мы проверяем отслеживаемость с помощью простого запроса. Выберите ремень или номер партии и попросите фабрику показать сертификаты партии материала, протокол отверждения, размеры шага и журнал натяжения шнура для этого номера. Фабрика с работающей системой производит файл за считанные минуты. Фабрика, не имеющая такового, предоставляет объяснение того, как записи хранятся где-то еще, или предлагает переизданный документ, который явно был написан постфактум.
Данные, которые пакетная запись должна связывать вместе
Полезная запись связывает несколько слоев, и именно ссылки делают ее полезной. Готовый ремень превращается в заказ на изготовление, заказ на изготовление — в составные партии и партии кордов, а каждый из них — в сертификат поставщика и результат входного контроля. Цепочка должна выдержать возврат, потому что весь смысл отслеживания заключается в ответе на вопрос о конкретной поставке через несколько недель или месяцев после того, как она покинула док.
<тело>
<тр>
Слой трассировки
Запись, в которую она должна разрешиться
Зачем это нужно покупателю
<тр>
Готовый ремень отмечен уникальным номером партии или серийного номера.
Порядок сборки, в котором перечислены все входные данные, использованные во время этого запуска.
Позволяет отследить сбой в обслуживании до одного запуска, а не всего контракта.
<тр>
Идентификаторы составных партий и партий шнуров.
Сертификаты поставщика плюс результаты собственных входящих испытаний завода.
Отделяет проблему сырья от проблемы процесса, прежде чем обвинять поставщика.
<тр>
Нажмите идентификатор, цикл лечения и оператор для запуска.
Сохраненная диаграмма температуры и давления, созданная во время этого цикла.
Показывает, поступила ли плохая партия из одной печатной машины, а не из всего предприятия.
<тр>
Результаты измерения наклона и размеров.
Чтения первой, средней и последней статьи сохраняются в пакете.
Показывает, изменилось ли качество во время выполнения или оно было стабильным от начала до конца.
07Записи о калибровке манометров и приборов
Калибровка — это блок, который проверяет все остальные. Измерение шага имеет смысл только в том случае, если датчик, который его произвел, показывает правильные показания, а показания температуры имеют смысл только в том случае, если термопара и контроллер все еще находятся в пределах допуска. Мы проверяли линии, где все остальные системы работали исправно, а цифры, которым все доверяли, были получены от датчика, который не проверялся в течение двух лет. Процесс был дисциплинированным, но данные были вымышленными.
Мы запрашиваем журнал калибровки, в котором перечислен каждый измерительный прибор, его идентификатор, интервал калибровки, дата последней калибровки, используемый стандарт и следующая дата его выполнения. Приборы, которые не прошли калибровку, должны быть помечены на видном месте и сняты с производства, а не оставлены в ящике рядом с прошедшими проверку. Эта единственная деталь скажет вам, является ли калибровка привычкой или свидетельством на стене.
Какие инструменты на самом деле определяют успех или неудачу
Не каждый инструмент заслуживает одинакового внимания. Те, которые непосредственно принимают решение о принятии или отклонении, - это устройство проверки шага, твердомер, машина для растяжения и датчики температуры и давления пресса. Покупатель должен подтвердить статус калибровки именно этих продуктов и подтвердить, что эталонный стандарт, используемый для их калибровки, сам по себе прослеживается до признанной национальной сети. Блестящая комната, полная несвязанного оборудования, — это не то же самое, что отслеживаемая цепочка. Мы специально сохраняем запрос узким, потому что узкий запрос легко удовлетворить настоящей фабрике, а уклончивый ответ сам по себе информативен.
Ни одна фабрика не производит все, и проверки, которые идут не так, как правило, происходят в тех случаях, когда никто не спрашивает, где проходит граница. Линия может резать полный спектр стандартных профилей небольшой ширины, но при этом ей придется передавать на аутсорсинг очень широкие или очень длинные ленты. Завод может комфортно использовать арамидный корд и незаметно заказывать стальной корд по субподряду. Ничто из этого само по себе не является нечестностью. Это становится проблемой только тогда, когда покупатель узнает об этом после размещения твердого заказа, когда сроки выполнения уже обещаны в графике проекта.
Поэтому аудит должен отображать реальную структуру фабрики, а не ее каталог. Мы требуем самый большой шаг, который может формовать линия, самую широкую полость, самую длинную готовую ленту, самую тонкую подложку, которую может контролировать процесс, и формы профиля, требующие новой формы. Затем мы спрашиваем, какие из них фабрика производит самостоятельно, а какие закупает. Получение конкретного и уверенного ответа на вопрос в конверте часто более ценно, чем любое общее утверждение о качестве.
Шаг, ширина и форма зубцов на практике
Семейства стандартных шагов охватывают подавляющее большинство промышленных приводов, и большинство компетентных линий регулярно их обслуживают. Интересные ответы появляются по краям. Очень мелкий шаг требует точности инструмента, которой в некоторых мастерских просто нет. Для очень широких лент требуются прессы, которые не подходят для некоторых цехов. Когда фабрика четко указывает свои верхние и нижние пределы, эта ясность является хорошим знаком. Смутная уверенность в невероятно широком диапазоне является противоположностью.
Там, где маленькая фабрика незаметно передает субподряд
Шаги по субподряду — наиболее распространенная скрытая переменная, кажущаяся простой последовательность. Завод может купить уже обработанный корд, или отправить ремень на шлифовку, или купить готовую заготовку и обработать ее на месте. Каждая договоренность может быть законной, но она меняет время выполнения заказа, цепочку отслеживания и точку ответственности за дефект. Спросите, какие этапы производства вашего продукта выполняются под крышей, которую вы проверяете, а какие нет.
<тело>
<тр>
Вопрос о возможностях
Уверенный ответ звучит так:
Граница, которую стоит изучить дальше
<тр>
Какие шаги и формы зубьев можно отлить без новых инструментов?
Ограниченный список с названиями форм и их шириной, явно указанными.
Каждый профиль в каталоге заявлен как стандартный без упоминания инструментов.
<тр>
Какую самую широкую и длинную ленту можно использовать в одном куске пресса?
Конкретные размеры, а также то, что происходит с более крупным запросом в дальнейшем.
Да, одеяло, за которым никогда не следует давление или размер валика.
<тр>
Какие материалы шнуров наматываются самостоятельно, а какие покупаются?
Четкое разделение с методом контроля натяжения, названным для каждого типа шнура.
Все типы шнуров описываются как идентичные с точки зрения обработки.
<тр>
Какие шаги, если таковые имеются, покинут объект до того, как ремень будет отправлен?
Именованные шаги, названные партнеры и заявленное влияние на время выполнения заказа и отслеживаемость.
Резкое отрицание того, что какой-либо аутсорсинг имеет место, с последующим расплывчатым сроком выполнения работ.
09Контрольный список аудита: элемент, доказательства и критерий прохождения
Контрольный список имеет смысл только тогда, когда каждая строка объединяет предмет проверки с доказательствами, подтверждающими это, и порогом, определяющим приемлемость. В противном случае аудит превратится в набор показов, зафиксированных в форме. Таблица ниже представляет собой рабочую версию, которую мы привнесли в производитель конвейерных лент, адаптированный к синхронной ленточной линии. Оно намеренно узкое. Двенадцать целенаправленных проверок с пороговыми значениями стоят больше, чем шестьдесят флажков, отмеченных без указания номера.
Две проверки, калибровка и прослеживаемость, действуют как множители. Если они терпят неудачу, все, что происходит дальше, вызывает подозрение, поэтому мы оцениваем их в первую очередь и рассматриваем сбой там как причину приостановить всю оценку, а не отметить и продолжить.
Как оценить контрольный список, не превращая его в формальность
Мы оцениваем каждый пункт на основе фактов, а не уверенности. Фабрика, производящая документ, получает полную оценку. Тот, кто объясняет, почему документ недоступен, не получает ничего, а тот, кто обещает найти его позже, не получает ничего, пока он не будет доставлен. Правило подсчета очков имеет значение, поскольку оно устраняет искушение присудить балл за благие намерения. Если пороговое значение является числовым, мы записываем число в ячейку, чтобы решение не возвращалось позже на основе памяти.
<тело>
<тр>
Элемент аудита
Доказательства для проверки на месте
Применяемый нами критерий прохождения
<тр>
Состояние слепка зуба и контроль версий.
Контролируемый чертеж пресс-формы, журнал износа, текущий номер детали в цехе.
Редакция чертежа соответствует цитате, а износ по-прежнему оставляет зуб в пределах допуска.
<тр>
Контроль натяжения намотки шнура.
Заданное значение в ньютонах, диапазон допуска, калибровка тензодатчика, ежедневный контрольный лист.
Заявленная цель с узкой полосой и подписанным рекордом на текущую неделю.
<тр>
Контроль температуры и давления вулканизации.
Диаграмма отверждения для конкретной партии, трассировка изменения давления, выход оператора.
Кривая соответствует окну отверждения соединения и привязана к фактическому номеру партии.
<тр>
Возможность измерения шага и длины.
Прибор для проверки шага или измерительная машина, приспособление для измерения диапазона, образец отчета об измерениях.
Инструмент охватывает определенное количество зубов и сообщает числовое значение отклонения.
<тр>
Цепочка отслеживания партии.
След одной партии от спинки пояса до составных и шнуровых партий.
Полный файл извлекается в течение нескольких минут без поиска по отделам.
<тр>
Регистр калибровки манометра и прибора.
Регистрация с идентификаторами, интервалами, последней и следующей датами, отслеживаемым стандартом.
Каждый прибор, который определяет принятие или отклонение, находится внутри своего калибровочного интервала.
<тр>
Входящий контроль материалов.
Сертификаты от поставщиков шнуров и компаундов, а также данные собственных испытаний завода.
Завершенная запись проверки существует для каждой партии, а не только для сертификата поставщика.
<тр>
Завершена проверка размеров ремня.
Чтения первой, средней и последней статьи, записи высоты и ширины зубца.
Не менее трех точек за прогон измеряются и сохраняются в партии.
<тр>
Проверка твердости и растяжения.
Показания по Шору А, результаты испытаний на растяжение, используемая машина и дата ее калибровки.
Результаты попадают в указанное окно соединения и привязаны к образцу партии.
<тр>
Контроль несоответствующего материала.
Карантинная зона, журнал бракованных ремней, записи об утилизации использованных ремней.
Отбракованный материал физически отделяется, и его размещение документируется.
<тр>
Раскрытие информации об аутсорсинге специальных процессов.
Список всех шагов, выполняемых снаружи, с указанием партнера и времени выполнения.
Список раскрывается до заказа и не обнаруживается во время задержки.
<тр>
Процесс утверждения первой статьи.
Формат отчета о проверке первого товара и подписанный пример из прошлого заказа.
Отчет с размерами выпускается и утверждается до выпуска полной рабочей версии.
10Поля запроса предложения, которые делают цены на синхронные ленты сопоставимыми
Запрос предложения, в котором отсутствует половина инженерных данных, приводит к получению предложений, которые невозможно сравнить, поскольку каждый поставщик догадывается о недостающих деталях. В результате получается небольшое число, которое спокойно предполагает более дешевый шнур, более узкую ширину или другой состав. Наличие обязательного набора полей исключает необходимость угадывания и заставляет всех участников торгов использовать одну и ту же техническую основу. Мы видели, как разница в более чем тридцать процентов между двумя ценами на один и тот же диск исчезла, как только обе стороны заполнили одни и те же поля.
Приведенный ниже список полей — это тот, который мы прикрепляем к запросам на производитель трансмиссионного ремня или линия синхронных ремней. Он охватывает геометрию, конструкцию, окружающую среду, объем и документацию — пять областей, где обычно скрываются невысказанные предположения. Заполните все поля, даже если ответ представляет собой просто диапазон.
Обязательный набор полей для запроса на ремень ГРМ
Если рисунок уже существует, прикрепите и его, но никогда не полагайтесь только на рисунок. В чертежах часто не учитывается операционная среда и ожидаемая партия, и эти два упущения требуют больше доработок, чем любая двусмысленность размеров. Поставщик, работающий над заполнением пробелов, — это поставщик, который заполнит их иначе, чем следующий.
<тело>
<тр>
Поле запроса предложения
Что указывать и почему это меняет кавычку
<тр>
Шаг и профиль зубьев.
Назовите шаг в миллиметрах и семейство профилей, поскольку необычная форма может потребовать нового инструмента и более длительного времени выполнения.
<тр>
Ширина и конечная длина.
Укажите номинал и допуск, поскольку ширина определяет, какой пресс будет выполнять заказ, а длина определяет сращивание.
<тр>
Количество зубьев и диаметры шкивов в приводе.
Размер ведомого шкива определяет минимальное зацепление зубьев и может исключить ремень, который в противном случае подходит.
<тр>
Тип шнура или растяжимого элемента.
Укажите волокно или стальной корд и должно ли оно противостоять усталости при изгибе, поскольку от материала зависит как цена, так и срок службы.
<тр>
Компаунд основы и покрытия.
Укажите, нужна ли ремню тканевая поверхность, шлифованная поверхность или специальный состав для сцепления и чистоты.
<тр>
Диапазон рабочих температур.
Укажите устойчивые и пиковые температуры, поскольку жаркая среда резко сужает выбор соединений.
<тр>
Воздействие масел, химикатов и истирания.
Назовите присутствующие жидкости и пыль, чтобы можно было выбрать состав, а не использовать его по умолчанию как смесь общего назначения.
<тр>
Скорость, мощность и рабочий цикл.
Укажите киловатты, скорость ленты и часы в день, так как режим работы меняет требуемый запас прочности и конструкцию шнура.
<тр>
Количество заказа и ожидаемые сроки доставки.
Укажите годовой объем и дату первой отгрузки, поскольку амортизация инструментов зависит от того, повторяется ли заказ.
<тр>
Требуются проверка и документация.
Заранее попросите отчет о размерах, сертификаты материалов и отслеживание партии, чтобы стоимость оформления документов была включена в цену.
<тр>
Требования к упаковке и маркировке.
Укажите маркировку партии, направление рулона и любые детали частной торговой марки, поскольку изменение маркировки постфактум увеличивает затраты и риски.
11Критерии приемки и входной контроль
Результаты аудита определяют ожидания, но критерии приемки — это то, что на самом деле защищает заказ. Они входят в спецификацию покупки и записаны в виде чисел, которые инспектор-получатель может проверить без интерпретации. Спецификация, в которой говорится, что ремень должен быть хорошо изготовлен, не имеет юридической силы. Тот, в котором указывается максимальное совокупное отклонение шага при определенном количестве зубьев, окно твердости по Шору А и минимальное значение прочности на растяжение, вступает в силу в момент приземления груза.
Та же логика применима независимо от того, приводит ли ремень в движение упаковочную линию или промышленная конвейерная лента на тяжелонагруженных участках и применяется независимо от того, какой поставщик конвейерных лент выигрывает контракт. Критерии приемки соответствуют спецификации покупки, поэтому они остаются в силе даже при изменении решения о выборе поставщика.
Критерии размерности, механического соответствия и соответствия партии
Мы группируем приемку на три уровня и проверяем их по порядку, поскольку сбой в измерениях делает последующие тесты бессмысленными. В таблице ниже показано, что новый инспектор может реально проверить без присутствия лаборатории, а также проверки, для которых требуется отчет об испытаниях с завода.
<тело>
<тр>
Область проверки
Метод и где это можно сделать
Критерий для записи в спецификацию
<тр>
Совокупное отклонение шага.
Шаг или измерительная машина, охватывающая фиксированное количество зубьев, делается при поступлении товара.
Максимальное значение отклонения, указанное для определенного количества зубьев, а не штампа о прохождении.
<тр>
Высота зуба и форма профиля.
Проектор профиля или проверка образца зуба, вырезанного из партии.
Высота и боковая сторона в пределах допуска чертежа для указанного семейства профилей.
<тр>
Ширина и длина.
Калиброванный штангенциркуль или лента на плоской поверхности, три показания на ремень.
Номинальное значение плюс указанный диапазон допуска по обоим измерениям.
<тр>
Твердость соединения.
Дурометр по Шору на подготовленном образце, либо при поступлении товара, либо на основании протокола испытаний.
Окно твердости по Шору А, соответствующее указанному составу.
<тр>
Прочность корпуса ремня на растяжение.
Испытание на растяжение по соответствующему методу, сообщенное заводом со ссылкой на партию.
Минимальное усилие на единицу ширины, соответствующее согласованному стандарту испытаний.
<тр>
Масло- и термостойкость.
Данные о соединениях плюс, если необходимо, тестирование старых образцов перед утверждением.
Сохраняет свойства в пределах указанного процента после выдержки при указанной температуре.
<тр>
Совместимость партии во всей доставке.
Сравните показания первого и последнего конвейера груза друг с другом.
Распределение между ремнями остается в пределах того же допуска, что и для одного ремня.
Отбор проб, размещение и обработка потенциально опасных ситуаций
Не каждый ремень нужно измерять, и притворяться, что это не так, значит тратить время на получение. Мы используем план выборки, при котором от первой партии новой партии отбирается больше деталей, чем от повторных заказов, поскольку именно при первой отгрузке проявляется изменение процесса. Если показания немного выходят за пределы диапазона, но ремень все еще пригоден к эксплуатации, документально подтвержденная уступка приемлема, если отклонение количественно определено и последствия обслуживания понятны. Спокойно принять это без записи нельзя, потому что тот же самый сдвиг повторится при следующем заказе, и его невозможно будет предвидеть.
12Распространенные ошибки заводского аудита и как их избежать
Большинство ошибок аудита имеют общую причину: покупатель оценивает образец или цену, а не процесс. Образец, отделанный вручную, может быть идеальным, пока производственная линия испытывает трудности, а низкая цена за единицу часто скрывает более легкий шнур или более тонкую основу. Обнаружить закономерность на ранней стадии дешевле, чем обнаружить ее после того, как диск установлен и линия отключена.
Узоры, которые вводят в заблуждение опытных покупателей
Первая ошибка — судить только по выборке. Образец доказывает, что фабрика может изготовить один хороший ремень при идеальном внимании, а не четыреста таким же образом. Второй — сравнение котировок по цене без нормализации технического содержания, что позволяет использовать более светлый конструкция резиновой конвейерной ленты выглядит выгодной покупкой по сравнению с более тяжелой конструкцией. В-третьих, игнорирование согласованности партий, которая является наиболее распространенным источником хорошего образца, за которым следует разочаровывающий повторный заказ. Покупатель, который проверяет только первую партию, никогда не замечает отклонений, возникающих при третьей.
Есть четвёртая модель, более тонкая, и она касается того, с кем вы решите работать. дистрибьютор конвейерных лент, который держит запасы и быстро отгружает запасные части, является настоящим преимуществом для запасных частей, но наличие запасов — это не то же самое, что контроль процесса формования и отверждения. Когда речь идет о техническом аудите того, как изготавливается ремень синхронизатора, разговор должен дойти до той линии, которая реально лечит изделие.
Заметка от наших инженеров: Однажды менеджер по техническому обслуживанию карьера отказал поставщику ремня из-за одного вышедшего из строя зуба, а затем обнаружил, что шкив имеет изношенный профиль, из-за которого повреждался каждый установленный им ремень. Ревизия, которая бы нашла истину, измерила привод, а не только ремень. Прежде чем обвинять ремень, всегда спрашивайте, с чем он зацепился.
13От аудиторских примечаний к решению о выборе поставщиков
Аудит дает ряд результатов, а результаты имеют значение только в том случае, если они преобразованы в правило принятия решений. Мы оцениваем каждый из шести блоков доказательств как сильный, условный или слабый, а затем взвешиваем их по тому, насколько они влияют на конкретное стремление. Для низкоскоростного применения, где допустимо смещение шага, блок натяжения может иметь меньший вес. Для высокоскоростного синхронизированного привода все решают натяжение и шаг.
Вес имеет значение, поскольку он не позволяет одной впечатляющей силе замаскировать серьезный разрыв.Завод с прекрасным механическим цехом, но без возможности отслеживания, — это завод, который не может изолировать плохую партию, и этот риск связан с решением, выглядит ли цех убедительно или нет. Покупателям, концентрирующим объем на нескольких типах ремней, следует применять одну и ту же шестиблочную линзу к каждому Производитель клиновых ремней и линия зубчатых ремней, которые они рассматривают, поскольку система аудита не заботится о том, для какого продукта настроена линия.
Взвешивание результатов перед подписанием
Мы записываем веса перед посещением, чтобы атмосфера сайта не могла изменить их впоследствии. Целью не является найти безупречную фабрику, потому что ее не существует. Цель состоит в том, чтобы точно знать, какие недостатки вы принимаете и сколько они повлекут за собой доработку, простой или ускоренную доставку. Команды, которые объединяют покупки в программа оптовых конвейерных лент, как правило, получает максимальную выгоду от этой дисциплины, поскольку единственный упущенный из виду пробел в возможностях влияет на каждую линию, которая зависит от контракта.
После согласования взвешивания аудит становится исходной информацией для принятия обычного коммерческого решения, а не отдельным мероприятием. Результаты подаются в спецификацию, спецификация — в поля запроса предложения, а поля запроса предложения — в критерии приемки при поступлении товара. Когда эти трое четко связаны друг с другом, посещение завода перестает быть формальностью и становится причиной того, что следующая поставка будет скучной в лучшем смысле.
Аудит заканчивается в цехе, но его решение определяется записями, хранящимися задолго до посещения.
14Часто задаваемые вопросы о заводе синхронных ремней Аудит
Это вопросы, которые покупатели задают нам чаще всего после того, как прочитали отчет об аудите и поняли, что не знают, что делать дальше. Сначала короткие ответы, а затем аргументация, лежащая в основе каждого из них.
В чем разница между заводским аудитом и утверждением образца?
Образец утверждения подтверждает, что один ремень соответствует вашему чертежу. Заводской аудит подтверждает, что процесс, в ходе которого он был произведен, может повторять результат в течение партии, месяца и повторного заказа. Они связаны, но далеко не эквивалентны. Поставщик может пройти первый тест и провалить второй, даже не намереваясь ввести его в заблуждение, поэтому мы никогда не рассматриваем хороший образец как замену чтения записей процесса.
Может ли маленькая фабрика производить ремень ГРМ так же хорошо, как большой?
Да, и размер сам по себе является плохим показателем. Важно то, существуют ли системы управления, а не сколько прессов стоит в зале. Мы проверяли небольшие линии с тщательными записями о растяжении и вулканизации, а также большие линии, на которых никто не мог найти версию формы. Производительность влияет на время выполнения заказа и на то, насколько широкая лента может быть изготовлена, но дисциплина определяет соответствие размеров. Оцените системы, а затем проверьте, подходит ли конверт к вашему диску.
Какой документ мне следует запросить первым?
Пакетный файл трассировки, поскольку один запрос проверяет почти всю систему. Если фабрика может за считанные минуты перейти от одного готового ремня к партиям корда, компаунда и диаграмме отверждения, то и большинство других записей, вероятно, тоже в порядке. Неспособность надежно создать этот файл — это самое раннее предупреждение, которое вы получите, и вам ничего не стоит, кроме электронного письма, чтобы узнать об этом.
Как проверить точность шага без метрологической лаборатории?
Вам не нужна лаборатория, но вам нужен правильный измерительный прибор, а не рулетка. Приспособление для измерения пролета, которое измеряет расстояние по фиксированному количеству зубьев, покажет совокупную ошибку, которую не пропустит штангенциркуль на одном зубе. Попросите завод указать значение отклонения в контрольном листе и самостоятельно проверьте образец при поступлении товара, используя то же количество зубьев. ремни ГРМ. Ассортимент продукции показывает используемые профили и шаги, поэтому вы можете подобрать калибр в соответствии с применением.
Нужно ли проверять шкив вместе с ремнем?
Зачем проверять только половину системы привода, а потом винить в результате ремень? Биение шкива, износ зубьев и правильное выравнивание — все это меняет посадку и износ ремня, а изношенный шкив сокращает срок службы лучшего ремня на рынке. Измерьте биение шкива и проверьте состояние его зубьев, прежде чем тратить деньги на поиск проблемы с ремнем, которая начинается со ступицы.
Какой допуск мне следует указать для совокупного шага?
Используйте значение, которое может выдержать ваш привод, а не общее значение, а затем подтвердите, что завод может измерить это разрешение. Запишите это как максимальное отклонение для указанного числа зубьев и укажите метод измерения. Число без метода — это лишь половина спецификации, и два инспектора, использующие его, придут к разным выводам.
Всегда ли необходима тканевая основа?
Не всегда, и выбор зависит от применения. Тканевая поверхность уменьшает трение о задние натяжные ролики и снижает уровень шума, а голая или шлифованная поверхность позволяет выполнять некоторые функции захвата. Спросите, с чем на самом деле контактирует диск, затем выберите соответствующую грань. Ремень ГРМ и его резиновые аналоги имеют другую конструкцию именно по этой причине.
Как сравнить две цитаты, которые выглядят очень по-разному?
Прежде чем сравнивать цифры, нормализуйте техническое содержание. Разделите каждую цитату на тип шнура, состав, ширину, допуск и документацию и восстановите аналогичную версию обоих. В девяти случаях из десяти разрыв сокращается, когда предположения совпадают, а оставшаяся разница — это либо инструменты, фрахт или документы. Если поставщик отказывается перечислить детали, воспринимайте этот отказ как часть ответа.
Как часто следует проводить повторную проверку поставщика синхронного ремня?
Ежегодно для стабильной программы и сразу после любого изменения источника материала, прессы или ключевого персонала на линии. Проведите повторный аудит раньше, если отгрузка не удалась при поступлении товара или неисправность на месте связана с партией. Записи прослеживаемости — это то, что делает возможным целенаправленный повторный аудит вместо полного повторения. Для покупателей, занимающихся добычей полезных ископаемых или карьеров, то же самое относится и к конвейерной продукции для тяжелых условий эксплуатации, как описано в наших примечаниях к Резиновая конвейерная лента для тяжелых условий эксплуатации для горнодобывающей промышленности, где постоянство партий отделяет хорошую кампанию от дорогостоящей.
Что должно вызвать проверку еще до того, как я сделаю заказ?
Цена, которая существенно ниже, чем у остальных компаний на рынке, обещанное время выполнения заказа, намного более короткое, чем позволяет инструмент, или отказ назвать поставщика шнура — все это требует более пристального внимания, прежде чем деньги перейдут из рук в руки. Любой из них можно объяснить невинно. Все три вместе в одном предложении обычно не используются. Наш страница контактов – это место, куда покупатели отправляют спецификацию, когда им нужно получить второе техническое мнение по ней.
Сопутствующие товары, которые могут вам понадобиться