

世界の過酷な産業用途に応えるベルトソリューション

最近の投稿
歯付きベルト:形状、駆動特性、および適用限界

歯付きベルト:形状、駆動特性、および適用限界

コグドベルトは、プーリー側壁での摩擦によってトルクを伝達するノッチ付きVベルトです。成形されたノッチにより、柔軟性と放熱性が向上しますが、同期タイミングは実現しません。この技術解説では、コグド、ノッチ、成形ノッチ、およびローエッジという重複する用語を明確にし、タイミングベルトや歯付きコンベヤベルトと区別します。AX、BX、CXのクラシックファミリー、XPZからXPCまでのメートル法の狭幅プロファイル、および3VXまたは5VXのインチ指向プロファイルを紹介し、該当するメーカーのデータに正確な寸法を示します。構造セクションでは、引張コード、接着ゴム、圧縮ブロック、ノッチルート、およびローサイドウォールについて説明します。次に、ノッチ形状と曲げ損失、温度、最小プーリーロジック、ベルト速度、巻き付け角度、およびアイドラー位置を関連付けます。最後に、張力、アライメント、シーブ摩耗、マッチドセット規律、故障診断、交換測定、および購入者向けRFQチェックリストについて説明します。

包装機械用ベルト:衛生、グリップ、ライン設計に関する要件

包装機械用ベルト:衛生、グリップ、ライン設計に関する要件

包装機械は通常、単一の汎用構造ではなく、複数のベルトファミリーを組み合わせて使用​​します。このガイドでは、供給と計量からインデックス、シーリング、プルダウン、ラベリング、チェック計量、排出、蓄積までのラインをマッピングします。個別のコーティングタイミングベルトやPVC対ゴムの記事を繰り返すことなく、フラットPVCまたはPUベルト、コーティングタイミングベルト、シームレスループ、サイドベルト、真空ベルト、高グリッププロファイルがどこに属するかを示します。衛生は、食品との直接接触、二次包装、乾式または洗浄洗浄方式に分けられ、正確な見積もり構造のドキュメントパスが示されています。エンジニアリングセクションでは、グリップとリリース、カバー硬度、汚染、小型プーリー、ノーズバー、スプライス形状、静電気制御、穿孔、ガイド、温度暴露について説明します。パウチ、カートン、小包ステーションの作業例から、受入検査、試運転、完全なRFQチェックリストへと続きます。

ローラーの迅速な位置合わせ:選定、セットアップ、および故障診断

ローラーの迅速な位置合わせ:選定、セットアップ、および故障診断

この現場ガイドでは、緊急のコンベヤのトラッキングに関する苦情を、制御されたアライメント手順へと変換します。まず、ロックアウトと固定測定ステーションから始め、次に局所的なドリフト、漸進的なドリフト、および1回転ごとの動きを区別します。この記事では、フレームまたはアイドラーのスキューを、偏心荷重、キャリーバック、プーリーの堆積、固着したローラー、不均一な張力、または曲がったスプライスと区別する方法を説明します。10分間のトリアージ手順は、完全な幾何学的調査とは分けられており、それぞれに必要な実用的なツールと停止条件が示されています。調整手順では、元の位置をマークし、1つの変数のみを変更し、ベルトが数回完全に回転するのを観察し、文書化された荷重の下でテストを繰り返します。搬送側、戻り側、および可逆コンベヤは別々に扱われます。最後のセクションでは、受入記録、交換用ローラーのRFQフィールド、および追加のステアリングで無理にアライメントを調整すべきでない故障パターンについて説明します。

タイミングベルト購入チェックリスト:注文前に確認すべき12項目

タイミングベルト購入チェックリスト:注文前に確認すべき12項目

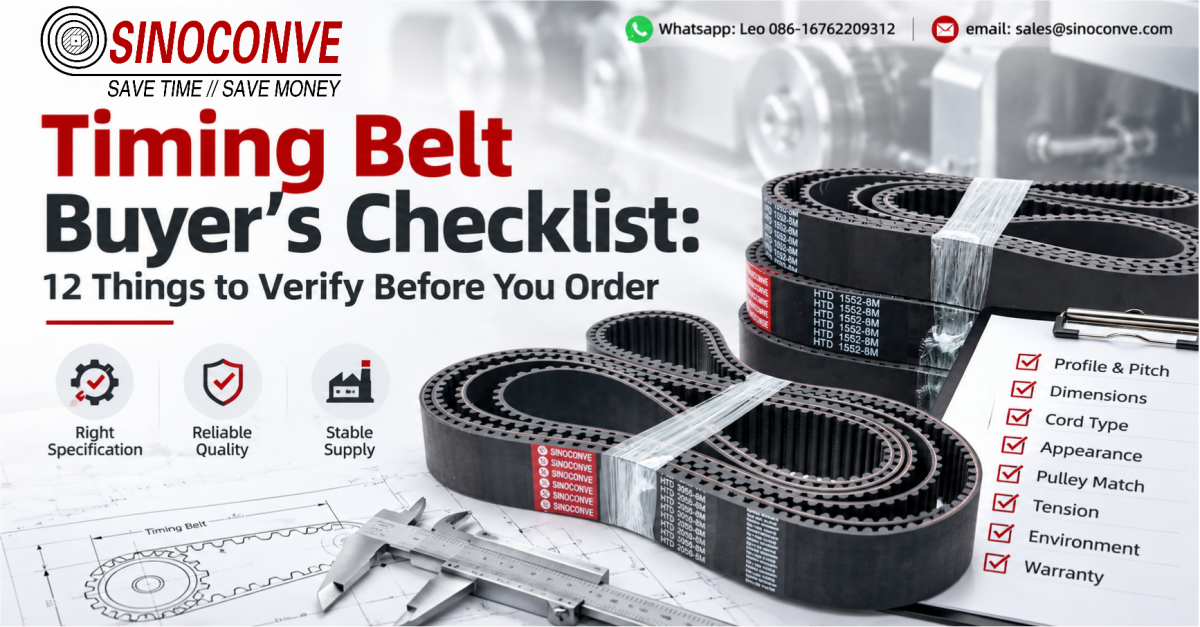
タイミングベルトの注文は、プロファイルの確認からベルトの取り付けまでの短い期間で失敗する可能性があり、各段階で独自のチェックが必要です。このチェックリストは、12 の検証を 4 つずつ 3 つのグループに分けます。注文前には、サンプルまたは図面から歯形とピッチを確認すること、ピッチ長と歯数のどちらが制御寸法であるかを判断すること、幅と裏面処理を固定すること、注文書にコードの種類を記載し、それに関連する証拠を添えることが含まれます。到着後は、チェックは測定に変わります。測定する 3 つの寸法、剥離とコア露出の様子、接合ベルトとエンドレスベルトの違い、ベルトを棚に置く前に読むべきマーキングと経年劣化の詳細などです。取り付け前には、最後の 4 つのチェックで、プーリーと溝の互換性、最小噛み合い歯数、中心距離に対する張力移動、環境、およびクレームの条件となる保証条件をカバーします。

Vベルトのサイズとプロファイルチャート:数字が実際に意味すること

Vベルトのサイズとプロファイルチャート:数字が実際に意味すること

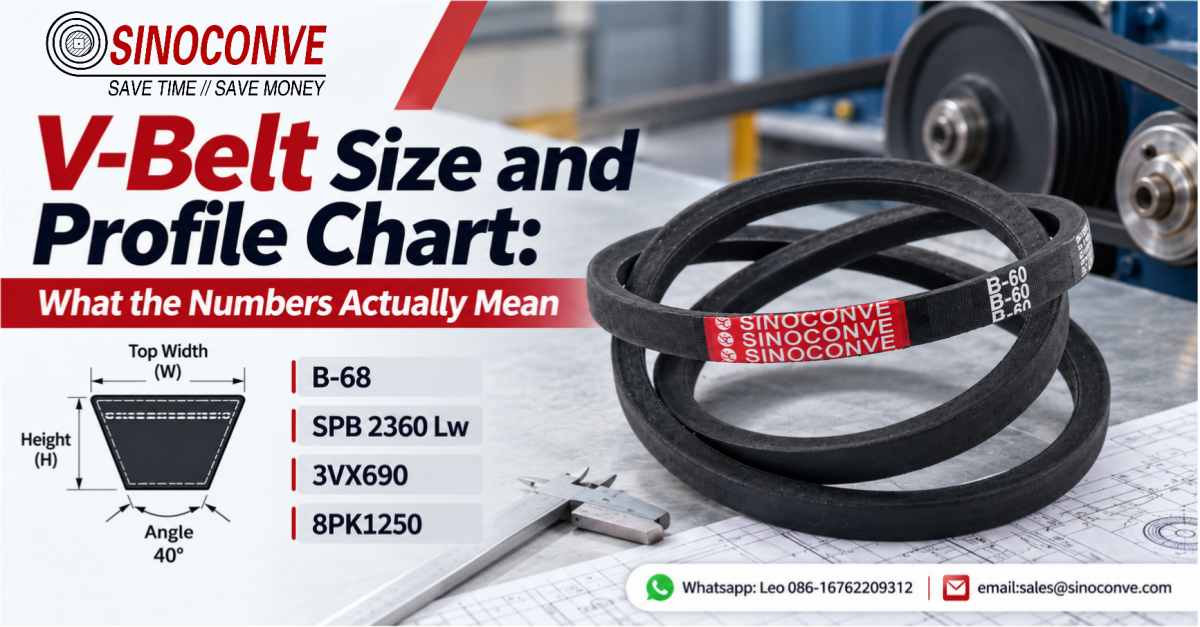
Vベルトのコードは、単位を省略した一連の測定値であり、これが注文の誤りの原因です。このガイドでは、実際のマーキングであるSPB 2360 Lw、B-68、3VX690、8PK1250を分解し、各位置が何を測定しているか、ベルト上のどのラインを参照しているかを説明します。3つの長さの慣例は、最も問題の原因となるため、専用のセクションを設けています。基準長さLw、内側長さLi、有効長さLdを並べて比較し、それらの間のオフセットを示します。次に、断面寸法、上部幅、ベルト高さ、公称40度のウェッジ角度について説明します。角度が公称である理由と、ベルトが摩耗するとどうなるかについても説明します。相互参照表では、従来のAからDを狭断面SPZからSPC、およびインチ規格の3V、5V、8Vファミリーに対応付け、決して置き換えてはならない組み合わせを示します。バンド付きベルトについては、注文方法、リブの数、セット内容、セット内容が実際に何を保証するのかといった点について解説し、最後に12項目の注文チェックリストを掲載しています。

PVCコンベヤベルトとゴムコンベヤベルト:どちらがあなたのラインに最適か

PVCコンベヤベルトとゴムコンベヤベルト:どちらがあなたのラインに最適か

この比較は、包装エンジニアが材料データシートからではなく、製造ラインから逆算して製品を購入する方法に沿って書かれています。まず、包装ラインのベルトを実際に決定する制約、つまり小型プーリー、ナイフエッジトランスファー、短いセンター、蓄積ゾーンについて説明し、次に食品室と小包ハブについても同様に説明します。これら3つの設定が検討された後、PVCとゴムをそれらと比較します。比較項目は、衛生と洗浄性、カバーの硬度とグリップ、耐衝撃性と耐引裂性、小型プーリー上での挙動、温度範囲、接合オプション、メートル当たりのコストと年間コストです。食品接触に関する文書は、スローガンではなく書類作成の手順として扱われ、食品グレード、洗浄可能、抗菌性の違いが明確に説明されています。決定マトリックスでは、用途、材料、温度、洗浄方法が網羅されており、最後のセクションでは、7つの誤った選択と到着時に確認すべき事項がリストされています。

歯付きベルト:形状、駆動特性、および適用限界

歯付きベルト:形状、駆動特性、および適用限界

コグドベルトは、プーリー側壁での摩擦によってトルクを伝達するノッチ付きVベルトです。成形されたノッチにより、柔軟性と放熱性が向上しますが、同期タイミングは実現しません。この技術解説では、コグド、ノッチ、成形ノッチ、およびローエッジという重複する用語を明確にし、タイミングベルトや歯付きコンベヤベルトと区別します。AX、BX、CXのクラシックファミリー、XPZからXPCまでのメートル法の狭幅プロファイル、および3VXまたは5VXのインチ指向プロファイルを紹介し、該当するメーカーのデータに正確な寸法を示します。構造セクションでは、引張コード、接着ゴム、圧縮ブロック、ノッチルート、およびローサイドウォールについて説明します。次に、ノッチ形状と曲げ損失、温度、最小プーリーロジック、ベルト速度、巻き付け角度、およびアイドラー位置を関連付けます。最後に、張力、アライメント、シーブ摩耗、マッチドセット規律、故障診断、交換測定、および購入者向けRFQチェックリストについて説明します。

包装機械用ベルト:衛生、グリップ、ライン設計に関する要件
SINOCONVE
Sep 23, 2026

包装機械用ベルト:衛生、グリップ、ライン設計に関する要件

包装機械は通常、単一の汎用構造ではなく、複数のベルトファミリーを組み合わせて使用​​します。このガイドでは、供給と計量からインデックス、シーリング、プルダウン、ラベリング、チェック計量、排出、蓄積までのラインをマッピングします。個別のコーティングタイミングベルトやPVC対ゴムの記事を繰り返すことなく、フラットPVCまたはPUベルト、コーティングタイミングベルト、シームレスループ、サイドベルト、真空ベルト、高グリッププロファイルがどこに属するかを示します。衛生は、食品との直接接触、二次包装、乾式または洗浄洗浄方式に分けられ、正確な見積もり構造のドキュメントパスが示されています。エンジニアリングセクションでは、グリップとリリース、カバー硬度、汚染、小型プーリー、ノーズバー、スプライス形状、静電気制御、穿孔、ガイド、温度暴露について説明します。パウチ、カートン、小包ステーションの作業例から、受入検査、試運転、完全なRFQチェックリストへと続きます。

ローラーの迅速な位置合わせ:選定、セットアップ、および故障診断

ローラーの迅速な位置合わせ:選定、セットアップ、および故障診断

この現場ガイドでは、緊急のコンベヤのトラッキングに関する苦情を、制御されたアライメント手順へと変換します。まず、ロックアウトと固定測定ステーションから始め、次に局所的なドリフト、漸進的なドリフト、および1回転ごとの動きを区別します。この記事では、フレームまたはアイドラーのスキューを、偏心荷重、キャリーバック、プーリーの堆積、固着したローラー、不均一な張力、または曲がったスプライスと区別する方法を説明します。10分間のトリアージ手順は、完全な幾何学的調査とは分けられており、それぞれに必要な実用的なツールと停止条件が示されています。調整手順では、元の位置をマークし、1つの変数のみを変更し、ベルトが数回完全に回転するのを観察し、文書化された荷重の下でテストを繰り返します。搬送側、戻り側、および可逆コンベヤは別々に扱われます。最後のセクションでは、受入記録、交換用ローラーのRFQフィールド、および追加のステアリングで無理にアライメントを調整すべきでない故障パターンについて説明します。

タイミングベルト購入チェックリスト:注文前に確認すべき12項目

タイミングベルト購入チェックリスト:注文前に確認すべき12項目

タイミングベルトの注文は、プロファイルの確認からベルトの取り付けまでの短い期間で失敗する可能性があり、各段階で独自のチェックが必要です。このチェックリストは、12 の検証を 4 つずつ 3 つのグループに分けます。注文前には、サンプルまたは図面から歯形とピッチを確認すること、ピッチ長と歯数のどちらが制御寸法であるかを判断すること、幅と裏面処理を固定すること、注文書にコードの種類を記載し、それに関連する証拠を添えることが含まれます。到着後は、チェックは測定に変わります。測定する 3 つの寸法、剥離とコア露出の様子、接合ベルトとエンドレスベルトの違い、ベルトを棚に置く前に読むべきマーキングと経年劣化の詳細などです。取り付け前には、最後の 4 つのチェックで、プーリーと溝の互換性、最小噛み合い歯数、中心距離に対する張力移動、環境、およびクレームの条件となる保証条件をカバーします。

Vベルトのサイズとプロファイルチャート:数字が実際に意味すること

Vベルトのサイズとプロファイルチャート:数字が実際に意味すること

Vベルトのコードは、単位を省略した一連の測定値であり、これが注文の誤りの原因です。このガイドでは、実際のマーキングであるSPB 2360 Lw、B-68、3VX690、8PK1250を分解し、各位置が何を測定しているか、ベルト上のどのラインを参照しているかを説明します。3つの長さの慣例は、最も問題の原因となるため、専用のセクションを設けています。基準長さLw、内側長さLi、有効長さLdを並べて比較し、それらの間のオフセットを示します。次に、断面寸法、上部幅、ベルト高さ、公称40度のウェッジ角度について説明します。角度が公称である理由と、ベルトが摩耗するとどうなるかについても説明します。相互参照表では、従来のAからDを狭断面SPZからSPC、およびインチ規格の3V、5V、8Vファミリーに対応付け、決して置き換えてはならない組み合わせを示します。バンド付きベルトについては、注文方法、リブの数、セット内容、セット内容が実際に何を保証するのかといった点について解説し、最後に12項目の注文チェックリストを掲載しています。

PVCコンベヤベルトとゴムコンベヤベルト:どちらがあなたのラインに最適か

PVCコンベヤベルトとゴムコンベヤベルト:どちらがあなたのラインに最適か

この比較は、包装エンジニアが材料データシートからではなく、製造ラインから逆算して製品を購入する方法に沿って書かれています。まず、包装ラインのベルトを実際に決定する制約、つまり小型プーリー、ナイフエッジトランスファー、短いセンター、蓄積ゾーンについて説明し、次に食品室と小包ハブについても同様に説明します。これら3つの設定が検討された後、PVCとゴムをそれらと比較します。比較項目は、衛生と洗浄性、カバーの硬度とグリップ、耐衝撃性と耐引裂性、小型プーリー上での挙動、温度範囲、接合オプション、メートル当たりのコストと年間コストです。食品接触に関する文書は、スローガンではなく書類作成の手順として扱われ、食品グレード、洗浄可能、抗菌性の違いが明確に説明されています。決定マトリックスでは、用途、材料、温度、洗浄方法が網羅されており、最後のセクションでは、7つの誤った選択と到着時に確認すべき事項がリストされています。

もっと詳しく見る

私たちはより良い製品とサービスを提供することに尽力します。詳細については、他のコンテンツを参照してください