

世界の過酷な産業用途に応えるベルトソリューション

最近の投稿
PUタイミングベルトメーカー:技術監査およびRFQチェックリスト

PUタイミングベルトメーカー:技術監査およびRFQチェックリスト

PUタイミングベルトメーカーの選定は、サンプルではなく文書に基づいて行うべきです。なぜなら、ベンチ上では見た目が同じベルトでも、製造工程が異なっている場合があるからです。このガイドでは、価格を見る前に確認すべき3つの質問を提示します。社内で成形されているピッチと歯形、ベルトが成形によるエンドレスベルトかジョイント式ベルトか、そしてバッチ間の寸法変動がどのように記録されているかです。金型と工具の能力を監査し、真のエンドレスベルトであることを確認し、コードと裏地の一貫性を確認する方法を解説します。寸法検査項目、規格に基づく機械的試験結果、表面処理能力、バッチ記録についてもそれぞれ説明します。後半では、監査をRFQフィールドシート、サンプル検証ワークフロー、初回製品承認、梱包とトレーサビリティ、価格、最小発注数量(MOQ)、リードタイムの​​標準化といった文書化へと進めます。保証とクレーム処理でプロセスは完了です。

農業用コンベアサポート:システム設計と購入者チェックリスト

農業用コンベアサポート:システム設計と購入者チェックリスト

農場における搬送サポートの間隔は、習慣ではなく、負荷に応じて設定されます。穀物や農産物をメートルあたり約0.6トンまで搬送する場合、このガイドでは、搬送アイドラーを約1.2~1.5メートル、フレームベイを2.0~3.0メートルに設定し、各積載および移送ポイント周辺で両方を締め付けます。移動式または可搬式ユニットの場合、制限要因は風や不均一な地面下でのフレームの剛性であるため、ベルトの張力を上げる前にサポート間隔を狭めます。アイドラー間隔、フレームとトラスの間隔、負荷計算、トラフ角度はそれぞれ専用のセクションに分かれています。屋外への露出、粉塵や籾殻の蓄積、地面の状態と基礎、メンテナンスアクセス、駆動および巻き取りサポートについてもすべて網羅しています。最後に、検査ルート、購入者チェックリスト、サポートコンポーネントの予想耐用年数を示します。

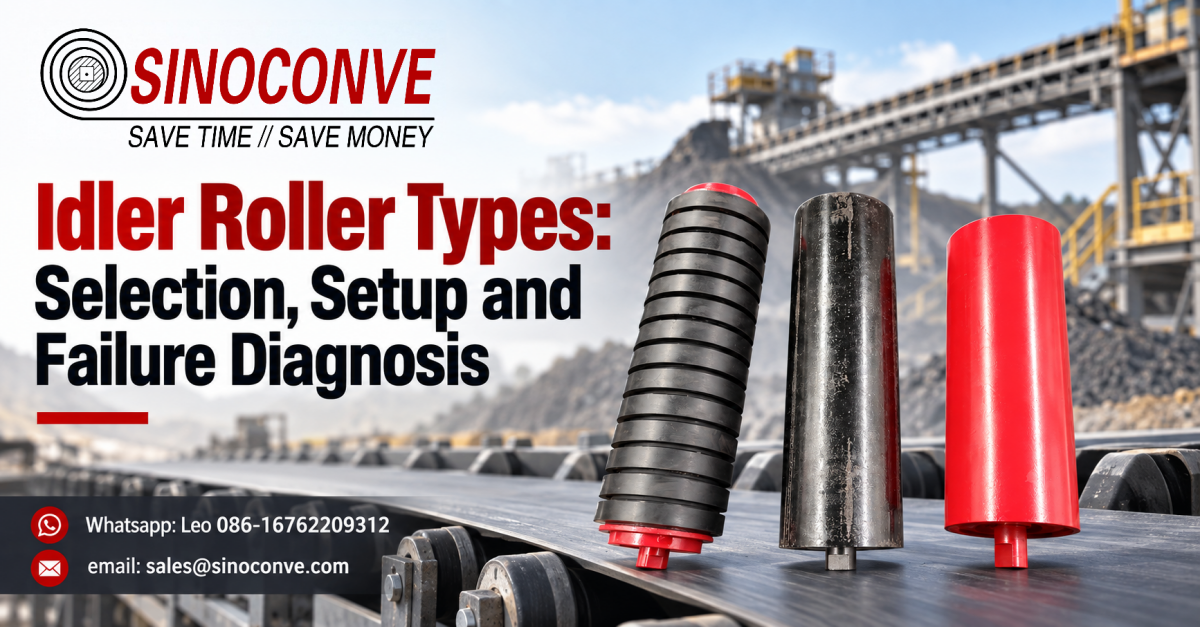
アイドラーローラーの種類:選定、セットアップ、および故障診断

アイドラーローラーの種類:選定、セットアップ、および故障診断

アイドラローラーの種類は、好みではなく、位置と用途によって決定されます。このガイドでは、作業の基準となる4つの設置番号を示しています。キャリーアイドラは1.0~1.5メートル間隔、リターンアイドラは2.5~3.0メートル間隔、インパクトアイドラはすべての負荷ポイントに、セルフアライニングアイドラは約30~50メートル間隔で配置されます。次に、スパイラルアイドラとゴムディスクアイドラ、ディスクリターンローラーとフラットリターンローラー、環境に応じたベアリングとシールの選択など、各位置ファミリーについて順に説明します。間隔ルール、ローラーステーションごとの負荷、用途別の選択マトリックスが、計算済みの数値とともに提供されます。故障診断のセクションでは、固着またはフラットスポットのあるローラーと、現場で最もよくある誤診であるベルトのミストラッキングを区別します。設置許容値、交換戦略、スペアパーツ計画でガイドは締めくくられます。

Vベルトとは何か?工学的な回答

Vベルトとは何か?工学的な回答

AVベルトは、溝付きプーリー内部のくさび摩擦によってトルクを伝達する台形断面のエンドレス駆動ベルトであり、わずかな滑りは欠陥ではなく設計上の挙動です。このページでは、マーケティング上の回答ではなく、エンジニアリング上の回答を提供します。くさびの計算を解説し、40度の挟角が平ベルトと比較して側面法線力を約3倍に増幅する理由を示します。断面形状、側面角度制御、断面ファミリー、未知のベルトを識別する方法が表で示されています。動力定格入力、張力とベルト寿命への影響、ベルトとプーリー溝のマッチング、一般的な誤用について説明されています。工場現場での議論のほとんどは、Vベルトと平ベルト、Vベルトと同期ベルトの2つの比較によって決着がつきます。

果物搬送コンベアベルト:衛生、グリップ、取り扱いに関する要件

果物搬送コンベアベルト:衛生、グリップ、取り扱いに関する要件

ベルト上での果実の損傷は、何よりもまず落下高さとベルトの柔らかさの問題であり、どちらも設計段階で解決されます。このガイドでは、果実の状態が許す限り、すべての搬送落下を150mm以下に抑え、柔らかい果実にはショアA硬度55~70、硬い果実にはショアA硬度75~85のベルト硬度を指定しています。傾斜面でしっかりとグリップするベルトでも、平地では果実に傷をつけてしまうことがある理由を説明しています。これは、アグレッシブなパターンでは接触圧力が分散されるのではなく、皮に集中してしまうためです。果実の種類ごとの傷つき閾値、表面テクスチャのルール、傾斜と落下高さ、果汁や糖分の残留物に関する衛生計画についても解説しています。ベルトを損傷せずに洗浄する方法、果実の種類ごとのベルトの種類、選果ラインのインターフェース、柔らかい搬送ポイントについても説明しています。最後に、検査ポイント、接合に関するアドバイス、購入者チェックリストを掲載しています。

リターン側ベルトのクリーニング:構成部品、位置決め、および故障診断

リターン側ベルトのクリーニング:構成部品、位置決め、および故障診断

戻り側ベルトの清掃は、ブレードの位置ではなく、最初の 300 mm で決定されます。このガイドでは、一次クリーナーをプーリー面から 25 mm 以内に配置する方法、二次クリーナーをベルト幅の約 1 つ分下流に取り付ける方法、ポリウレタンチップの場合、ベルト幅 100 mm あたり約 20 ~ 40 ニュートンのチップ圧力を設定する方法を示します。一次ブレードと二次ブレード、ブラシロール、エアナイフ、プラウを比較し、それぞれがどのような用途に適しているかを説明します。取り付け位置、ブレード圧力、摩耗限界、チップ材料の硬度については、実測値とともに説明します。クリーナー間の相互作用、ベルトのトラッキング、粘着物の蓄積、排出シュートについては、別のセクションで説明します。故障診断チャートでは、スミアリング、チャタリング、エッジの損傷について説明し、続いて点検間隔、改造チェックリスト、クリーナーの性能測定方法について説明します。

PUタイミングベルトメーカー:技術監査およびRFQチェックリスト

PUタイミングベルトメーカー:技術監査およびRFQチェックリスト

PUタイミングベルトメーカーの選定は、サンプルではなく文書に基づいて行うべきです。なぜなら、ベンチ上では見た目が同じベルトでも、製造工程が異なっている場合があるからです。このガイドでは、価格を見る前に確認すべき3つの質問を提示します。社内で成形されているピッチと歯形、ベルトが成形によるエンドレスベルトかジョイント式ベルトか、そしてバッチ間の寸法変動がどのように記録されているかです。金型と工具の能力を監査し、真のエンドレスベルトであることを確認し、コードと裏地の一貫性を確認する方法を解説します。寸法検査項目、規格に基づく機械的試験結果、表面処理能力、バッチ記録についてもそれぞれ説明します。後半では、監査をRFQフィールドシート、サンプル検証ワークフロー、初回製品承認、梱包とトレーサビリティ、価格、最小発注数量(MOQ)、リードタイムの​​標準化といった文書化へと進めます。保証とクレーム処理でプロセスは完了です。

農業用コンベアサポート:システム設計と購入者チェックリスト

農業用コンベアサポート:システム設計と購入者チェックリスト

農場における搬送サポートの間隔は、習慣ではなく、負荷に応じて設定されます。穀物や農産物をメートルあたり約0.6トンまで搬送する場合、このガイドでは、搬送アイドラーを約1.2~1.5メートル、フレームベイを2.0~3.0メートルに設定し、各積載および移送ポイント周辺で両方を締め付けます。移動式または可搬式ユニットの場合、制限要因は風や不均一な地面下でのフレームの剛性であるため、ベルトの張力を上げる前にサポート間隔を狭めます。アイドラー間隔、フレームとトラスの間隔、負荷計算、トラフ角度はそれぞれ専用のセクションに分かれています。屋外への露出、粉塵や籾殻の蓄積、地面の状態と基礎、メンテナンスアクセス、駆動および巻き取りサポートについてもすべて網羅しています。最後に、検査ルート、購入者チェックリスト、サポートコンポーネントの予想耐用年数を示します。

アイドラーローラーの種類:選定、セットアップ、および故障診断

アイドラーローラーの種類:選定、セットアップ、および故障診断

アイドラローラーの種類は、好みではなく、位置と用途によって決定されます。このガイドでは、作業の基準となる4つの設置番号を示しています。キャリーアイドラは1.0~1.5メートル間隔、リターンアイドラは2.5~3.0メートル間隔、インパクトアイドラはすべての負荷ポイントに、セルフアライニングアイドラは約30~50メートル間隔で配置されます。次に、スパイラルアイドラとゴムディスクアイドラ、ディスクリターンローラーとフラットリターンローラー、環境に応じたベアリングとシールの選択など、各位置ファミリーについて順に説明します。間隔ルール、ローラーステーションごとの負荷、用途別の選択マトリックスが、計算済みの数値とともに提供されます。故障診断のセクションでは、固着またはフラットスポットのあるローラーと、現場で最もよくある誤診であるベルトのミストラッキングを区別します。設置許容値、交換戦略、スペアパーツ計画でガイドは締めくくられます。

Vベルトとは何か?工学的な回答

Vベルトとは何か?工学的な回答

AVベルトは、溝付きプーリー内部のくさび摩擦によってトルクを伝達する台形断面のエンドレス駆動ベルトであり、わずかな滑りは欠陥ではなく設計上の挙動です。このページでは、マーケティング上の回答ではなく、エンジニアリング上の回答を提供します。くさびの計算を解説し、40度の挟角が平ベルトと比較して側面法線力を約3倍に増幅する理由を示します。断面形状、側面角度制御、断面ファミリー、未知のベルトを識別する方法が表で示されています。動力定格入力、張力とベルト寿命への影響、ベルトとプーリー溝のマッチング、一般的な誤用について説明されています。工場現場での議論のほとんどは、Vベルトと平ベルト、Vベルトと同期ベルトの2つの比較によって決着がつきます。

果物搬送コンベアベルト:衛生、グリップ、取り扱いに関する要件

果物搬送コンベアベルト:衛生、グリップ、取り扱いに関する要件

ベルト上での果実の損傷は、何よりもまず落下高さとベルトの柔らかさの問題であり、どちらも設計段階で解決されます。このガイドでは、果実の状態が許す限り、すべての搬送落下を150mm以下に抑え、柔らかい果実にはショアA硬度55~70、硬い果実にはショアA硬度75~85のベルト硬度を指定しています。傾斜面でしっかりとグリップするベルトでも、平地では果実に傷をつけてしまうことがある理由を説明しています。これは、アグレッシブなパターンでは接触圧力が分散されるのではなく、皮に集中してしまうためです。果実の種類ごとの傷つき閾値、表面テクスチャのルール、傾斜と落下高さ、果汁や糖分の残留物に関する衛生計画についても解説しています。ベルトを損傷せずに洗浄する方法、果実の種類ごとのベルトの種類、選果ラインのインターフェース、柔らかい搬送ポイントについても説明しています。最後に、検査ポイント、接合に関するアドバイス、購入者チェックリストを掲載しています。

リターン側ベルトのクリーニング:構成部品、位置決め、および故障診断

リターン側ベルトのクリーニング:構成部品、位置決め、および故障診断

戻り側ベルトの清掃は、ブレードの位置ではなく、最初の 300 mm で決定されます。このガイドでは、一次クリーナーをプーリー面から 25 mm 以内に配置する方法、二次クリーナーをベルト幅の約 1 つ分下流に取り付ける方法、ポリウレタンチップの場合、ベルト幅 100 mm あたり約 20 ~ 40 ニュートンのチップ圧力を設定する方法を示します。一次ブレードと二次ブレード、ブラシロール、エアナイフ、プラウを比較し、それぞれがどのような用途に適しているかを説明します。取り付け位置、ブレード圧力、摩耗限界、チップ材料の硬度については、実測値とともに説明します。クリーナー間の相互作用、ベルトのトラッキング、粘着物の蓄積、排出シュートについては、別のセクションで説明します。故障診断チャートでは、スミアリング、チャタリング、エッジの損傷について説明し、続いて点検間隔、改造チェックリスト、クリーナーの性能測定方法について説明します。

もっと詳しく見る

私たちはより良い製品とサービスを提供することに尽力します。詳細については、他のコンテンツを参照してください