

世界の過酷な産業用途に応えるベルトソリューション

最近の投稿
製鉄所のコンベヤ ベルト: アプリケーションの設計と調達のチェックリスト

製鉄所のコンベヤ ベルト: アプリケーションの設計と調達のチェックリスト

製鉄所を 1 つのコンベア業務として扱うことはできません。このガイドでは、製鉄所を 9 つのゾーンに分割し、それぞれがベルトを異なる方法で扱います。プロセス マップは、原料ヤードとその影響、水、最初の実際の負荷ケースから、焼結、ペレット化、コークス炉と石炭の取り扱いを経て、高炉装入、転炉添加剤、連続鋳造、圧延と仕上げ、完成品とスクラップ、そして最後に工場内で最も積極的な任務であるスラグの取り扱いまで続きます。周囲熱、物質熱、輻射熱の 3 種類の熱は、異なる化合物とカバー要件を設定するため、分離されます。コンポーネントの組み合わせマトリックスでは、各ゾーンをそのゾーンに使用される部品にマッピングし、その後に製鉄所での使用、粉塵、煙霧、メンテナンス期間を含む安全性と環境に関するトピック、および実際のコストで最も頻繁に現れる選択エラーについて書かれた調達基準と合格基準が続きます。

PK ベルト工場: 技術監査と RFQ チェックリスト

PK ベルト工場: 技術監査と RFQ チェックリスト

PK ベルト監査はコンベア ベルト監査ではないため、このガイドではチェックリストを説明する前にその違いについて説明します。これは、購入者が実際に購入している構造層から始まり、リブ金型とその背後にある成形ツール、コードの配置と張力の制御、リブとバッキングの配合配合、硬化記録を伴う加硫サイクル、リブの研削、切断、寸法測定という 5 つのプロセス監査を順番に実行します。各監査は、工場が引き渡さなければならない証拠に関連付けられており、1 つの工場監査証拠テーブルに収集されます。能力境界セクションでは、プロファイル、長さ、またはボリュームが境界線の外側にある場合に、正直な答えがどのように聞こえるかを示します。このガイドは、3 つの見積もりを比較するための RFQ フィールド、到着時の受け入れ基準とバッチの一貫性、PK、同期およびクラシック V ドライブの比較、および弱い工場を通過させた 6 つの監査ミスで終わります。

適切なコンベア ローラー メーカーを選択するにはどうすればよいですか?工学的な答え

適切なコンベア ローラー メーカーを選択するにはどうすればよいですか?工学的な答え

このガイドでは、機能リストではなく評価順序を使用して、ローラーの調達に関する質問に答えます。要件の一致、機能検証、品質証拠、サンプルとパイロットバッチの検証、納品、スペア、アフターセールスの 5 つのゲートが順番に適用されます。要件の一致は、サプライヤーを比較する前に義務を定義することから始まり、機能検証では、チューブの成形や溶接からベアリングの取り付け、シールやバランスに至るまで、ローラーメーカーが証明しなければならないことをリストします。品質証拠は監査を通過した文書と数値に集中し、サンプルとパイロットバッチの検証は最初の製品から製品リリースまで実行されます。納入品、予備品、およびアフターサービスは見積明細行間の品目としてコスト計算され、購入者が再計算できる総所有コストの例が示されます。最後に、RFQ の前に尋ねるべき質問、一般的な罠、およびこのガイドがローラー仕様の記事とどのように作業を分割するかについて説明します。

物流コンベヤ ベルト: 衛生、グリップ、ライン設計の要件

物流コンベヤ ベルト: 衛生、グリップ、ライン設計の要件

物流コンベヤ ベルトは、カタログの色ではなく、用途によって選択され、このガイドはベルト本体から外側に向かって機能します。これは、物流ビルが通常実行する 3 つの業務プロファイル (仕分け、パーセル ライン、傾斜搬送) と、それぞれが身体に要求するものを定義します。素材の選択は、実際の物流負荷の下で PVC、PU、ゴム全体で正直に比較され、続いて表面のデザイン、質感、粗いトップとクリート、および傾斜地でのグリップの背後にある摩擦予算が比較されます。最小プーリー直径、バックベンディング、トラッキングは、衝撃、落下高さ、誘導点での穿刺損傷と同様に、それらを決定する形状でカバーされます。衛生と清掃の要件、密閉されたホールでの静電気と難燃性の評価、プーリー、ローラー、ガイド レールと側壁へのインターフェース、故障モード、入ってくる検査ジョブ、およびガイドを閉じたときに最もコストがかかる RFQ フィールド。

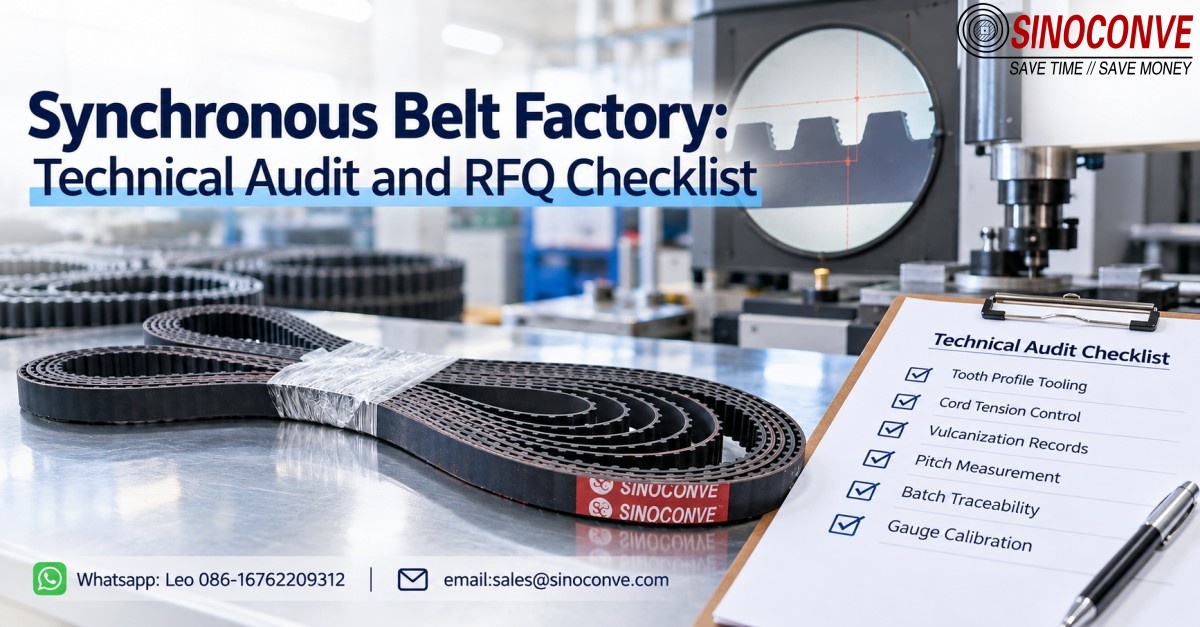
同期ベルト工場: 技術監査および RFQ チェックリスト

同期ベルト工場: 技術監査および RFQ チェックリスト

同期ベルトの工場監査は証拠の演習であり、このガイドでは何を要求し、それをどのように読み取るかについて説明します。それは、歯形の金型とツーリングの機能から始まり、コードと引張部材の張力制御、加硫温度と圧力の記録、公差を主張するピッチ精度検査装置に移ります。バッチのトレーサビリティは、ゲージや機器の校正記録と並んで、バッチ番号が何を解決する必要があるかという質問として扱われます。能力境界セクションには、正直な回答を求める質問がリストされ、その後に項目、必要な証拠、および合格基準を含む完全な監査チェックリストが続きます。後半では、見積を比較可能にするための RFQ フィールド、受入検査と受け入れ基準、弱い工場を通過させる 6 つのよくある監査の間違い、監査メモを調達決定に変える方法について説明します。

コンベヤアイドラー仕様 ご注文前の数値の見方

コンベヤアイドラー仕様 ご注文前の数値の見方

コンベヤアイドラー仕様書はサプライヤーを拘束する唯一の文書であるため、このガイドでは注文前にそれをフィールドごとに読み取ります。間違った場合に取り付けを停止する 3 つの寸法、外径、シェルの長さ、シャフト延長、および端ごとの公差が合計ではない理由について説明します。ベアリング、シャフト、潤滑ラインが続きます。これには、軽いリターンストランドではベアリング番号が大きいほど自動的に優れているわけではない理由も含まれます。チューブの壁の厚さ、真円度、および半径方向の振れは、荷重、速度、負荷に関連付けられ、次にシーリング、保護クラス、および湿った場所、埃っぽい場所、または腐食性の場所のコーティングに関連付けられます。中心となるのは、バイヤーが注文に添付できる許容偏差テーブル、コンテナが出発する前に収集する文書証拠、手段と比率を含む入荷サンプリング計画、および受け入れ、拒否、または譲歩ルールです。最後に RFQ フィールドのチェックリストを表示します。

製鉄所のコンベヤ ベルト: アプリケーションの設計と調達のチェックリスト

製鉄所のコンベヤ ベルト: アプリケーションの設計と調達のチェックリスト

製鉄所を 1 つのコンベア業務として扱うことはできません。このガイドでは、製鉄所を 9 つのゾーンに分割し、それぞれがベルトを異なる方法で扱います。プロセス マップは、原料ヤードとその影響、水、最初の実際の負荷ケースから、焼結、ペレット化、コークス炉と石炭の取り扱いを経て、高炉装入、転炉添加剤、連続鋳造、圧延と仕上げ、完成品とスクラップ、そして最後に工場内で最も積極的な任務であるスラグの取り扱いまで続きます。周囲熱、物質熱、輻射熱の 3 種類の熱は、異なる化合物とカバー要件を設定するため、分離されます。コンポーネントの組み合わせマトリックスでは、各ゾーンをそのゾーンに使用される部品にマッピングし、その後に製鉄所での使用、粉塵、煙霧、メンテナンス期間を含む安全性と環境に関するトピック、および実際のコストで最も頻繁に現れる選択エラーについて書かれた調達基準と合格基準が続きます。

PK ベルト工場: 技術監査と RFQ チェックリスト

PK ベルト工場: 技術監査と RFQ チェックリスト

PK ベルト監査はコンベア ベルト監査ではないため、このガイドではチェックリストを説明する前にその違いについて説明します。これは、購入者が実際に購入している構造層から始まり、リブ金型とその背後にある成形ツール、コードの配置と張力の制御、リブとバッキングの配合配合、硬化記録を伴う加硫サイクル、リブの研削、切断、寸法測定という 5 つのプロセス監査を順番に実行します。各監査は、工場が引き渡さなければならない証拠に関連付けられており、1 つの工場監査証拠テーブルに収集されます。能力境界セクションでは、プロファイル、長さ、またはボリュームが境界線の外側にある場合に、正直な答えがどのように聞こえるかを示します。このガイドは、3 つの見積もりを比較するための RFQ フィールド、到着時の受け入れ基準とバッチの一貫性、PK、同期およびクラシック V ドライブの比較、および弱い工場を通過させた 6 つの監査ミスで終わります。

適切なコンベア ローラー メーカーを選択するにはどうすればよいですか?工学的な答え

適切なコンベア ローラー メーカーを選択するにはどうすればよいですか?工学的な答え

このガイドでは、機能リストではなく評価順序を使用して、ローラーの調達に関する質問に答えます。要件の一致、機能検証、品質証拠、サンプルとパイロットバッチの検証、納品、スペア、アフターセールスの 5 つのゲートが順番に適用されます。要件の一致は、サプライヤーを比較する前に義務を定義することから始まり、機能検証では、チューブの成形や溶接からベアリングの取り付け、シールやバランスに至るまで、ローラーメーカーが証明しなければならないことをリストします。品質証拠は監査を通過した文書と数値に集中し、サンプルとパイロットバッチの検証は最初の製品から製品リリースまで実行されます。納入品、予備品、およびアフターサービスは見積明細行間の品目としてコスト計算され、購入者が再計算できる総所有コストの例が示されます。最後に、RFQ の前に尋ねるべき質問、一般的な罠、およびこのガイドがローラー仕様の記事とどのように作業を分割するかについて説明します。

物流コンベヤ ベルト: 衛生、グリップ、ライン設計の要件

物流コンベヤ ベルト: 衛生、グリップ、ライン設計の要件

物流コンベヤ ベルトは、カタログの色ではなく、用途によって選択され、このガイドはベルト本体から外側に向かって機能します。これは、物流ビルが通常実行する 3 つの業務プロファイル (仕分け、パーセル ライン、傾斜搬送) と、それぞれが身体に要求するものを定義します。素材の選択は、実際の物流負荷の下で PVC、PU、ゴム全体で正直に比較され、続いて表面のデザイン、質感、粗いトップとクリート、および傾斜地でのグリップの背後にある摩擦予算が比較されます。最小プーリー直径、バックベンディング、トラッキングは、衝撃、落下高さ、誘導点での穿刺損傷と同様に、それらを決定する形状でカバーされます。衛生と清掃の要件、密閉されたホールでの静電気と難燃性の評価、プーリー、ローラー、ガイド レールと側壁へのインターフェース、故障モード、入ってくる検査ジョブ、およびガイドを閉じたときに最もコストがかかる RFQ フィールド。

同期ベルト工場: 技術監査および RFQ チェックリスト

同期ベルト工場: 技術監査および RFQ チェックリスト

同期ベルトの工場監査は証拠の演習であり、このガイドでは何を要求し、それをどのように読み取るかについて説明します。それは、歯形の金型とツーリングの機能から始まり、コードと引張部材の張力制御、加硫温度と圧力の記録、公差を主張するピッチ精度検査装置に移ります。バッチのトレーサビリティは、ゲージや機器の校正記録と並んで、バッチ番号が何を解決する必要があるかという質問として扱われます。能力境界セクションには、正直な回答を求める質問がリストされ、その後に項目、必要な証拠、および合格基準を含む完全な監査チェックリストが続きます。後半では、見積を比較可能にするための RFQ フィールド、受入検査と受け入れ基準、弱い工場を通過させる 6 つのよくある監査の間違い、監査メモを調達決定に変える方法について説明します。

コンベヤアイドラー仕様 ご注文前の数値の見方

コンベヤアイドラー仕様 ご注文前の数値の見方

コンベヤアイドラー仕様書はサプライヤーを拘束する唯一の文書であるため、このガイドでは注文前にそれをフィールドごとに読み取ります。間違った場合に取り付けを停止する 3 つの寸法、外径、シェルの長さ、シャフト延長、および端ごとの公差が合計ではない理由について説明します。ベアリング、シャフト、潤滑ラインが続きます。これには、軽いリターンストランドではベアリング番号が大きいほど自動的に優れているわけではない理由も含まれます。チューブの壁の厚さ、真円度、および半径方向の振れは、荷重、速度、負荷に関連付けられ、次にシーリング、保護クラス、および湿った場所、埃っぽい場所、または腐食性の場所のコーティングに関連付けられます。中心となるのは、バイヤーが注文に添付できる許容偏差テーブル、コンテナが出発する前に収集する文書証拠、手段と比率を含む入荷サンプリング計画、および受け入れ、拒否、または譲歩ルールです。最後に RFQ フィールドのチェックリストを表示します。

もっと詳しく見る

私たちはより良い製品とサービスを提供することに尽力します。詳細については、他のコンテンツを参照してください