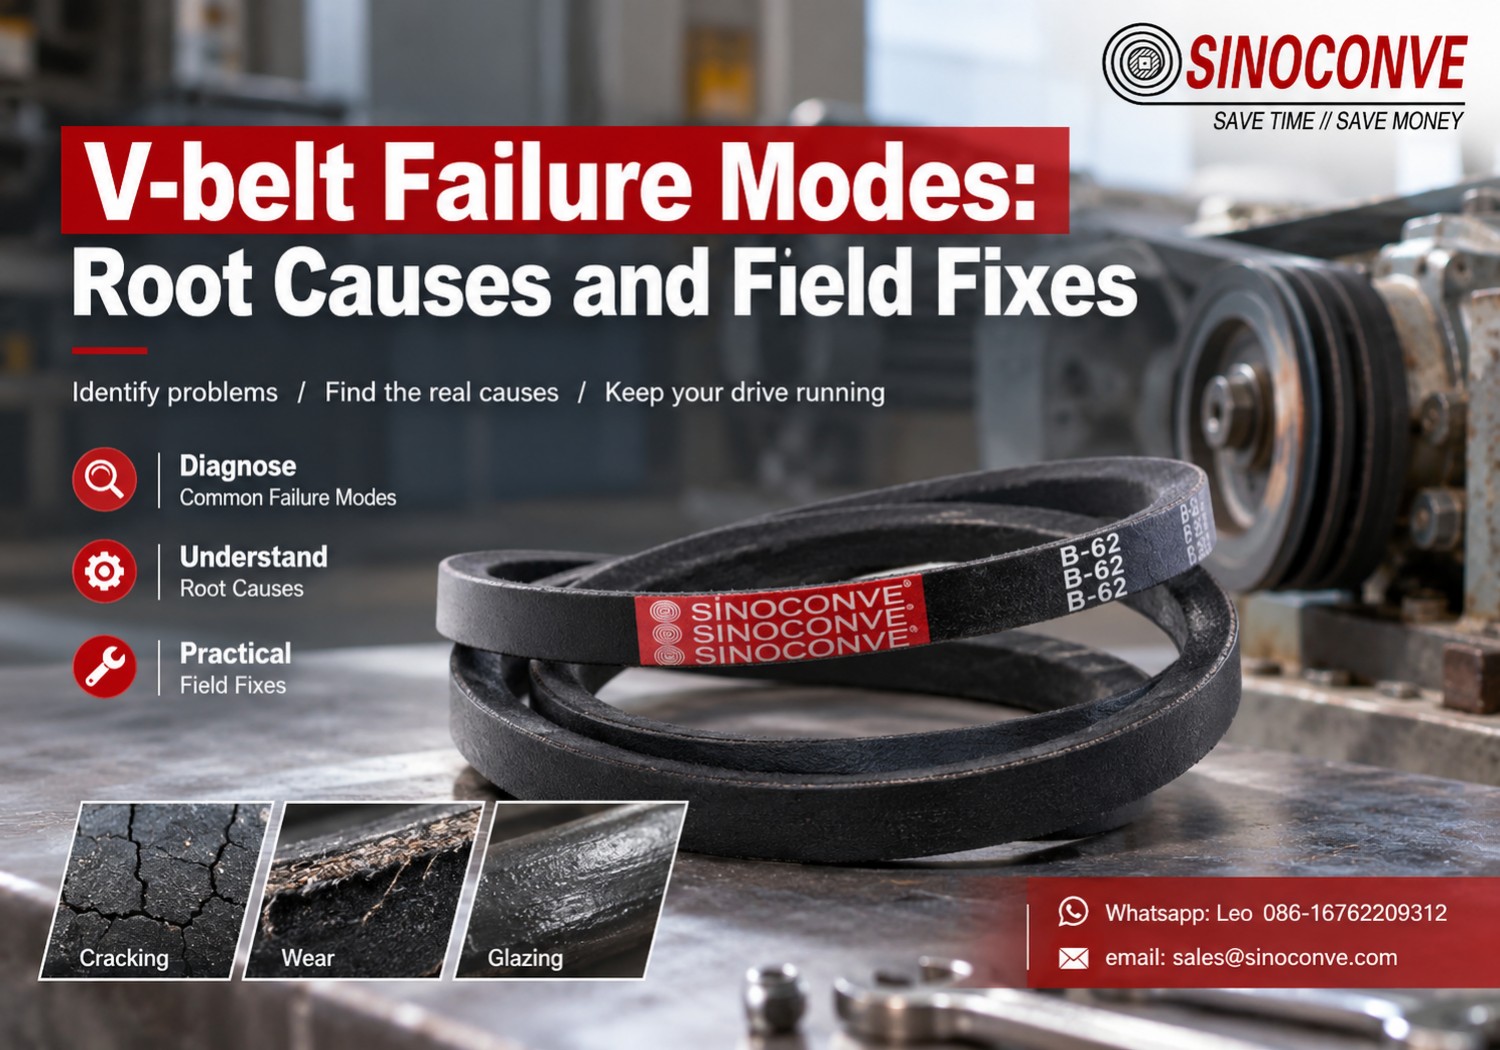
Una correa trapezoidal defectuosa es una prueba, no una conclusión. Cada una guarda un registro de cada arranque difícil, cada deslizamiento, cada gota de aceite y cada ranura en la que se atascó durante su vida útil. Si se lee ese registro con atención, se soluciona el problema de una vez por todas. Si se interpreta mal, se siguen comprando correas.
Somos una fabricante de correas de transmisión En Ningbo, casi todas las semanas recibimos correas defectuosas procedentes de minas, canteras, plantas de hormigón premezclado y puertos. Las correas varían en tamaño y marca, pero las historias que hay detrás de ellas rara vez.
Lo que sigue es una guía de diagnóstico, no un programa de mantenimiento. Nueve modos de falla, las mediciones que los diferencian y las reparaciones que funcionan. Para la parte de instalación del tema, nuestros ingenieros ya escribieron un artículo aparte sobre Selección y mantenimiento de una transmisión por correa trapezoidaly no lo repetiremos aquí.

01Empiece por el accionamiento, no por la correa.
¿Por qué la correa suele ser el último componente que falla?
En nuestros archivos de reparación, aproximadamente una de cada tres correas es realmente la causante del problema. Las otras dos son meras señales. Un cojinete del eje intermedio con 0,4 mm de juego radial permite que una polea impulsada se salga de su plano bajo carga, y la correa informa de esa falla en su cubierta superior mucho antes de que alguien note el cojinete. Lo mismo ocurre con un motor que se asienta sobre guías deslizantes que se han deslizado 3 mm, o con una polea cuya ranura se ha abierto medio milímetro tras años de acumulación de polvo de cemento.
Cambiar la correa permite trabajar uno o dos turnos. Luego, la correa nueva se rompe en el mismo sitio. La planta prueba con otra marca, luego con una sección más resistente, y finalmente con un juego reforzado. Tres meses después, hay cuatro palés con la solución equivocada en la tienda.
Rodamientos, alineación, geometría de la ranura y tensión. Esas son las cuatro variables que comprobamos antes de decir una sola palabra sobre la calidad de la correa, y dos de ellas se pueden medir con una regla y un calibrador.
La cadena que utilizamos: Síntoma, Medición, Causa raíz, Solución
Cada modo que se describe a continuación sigue el mismo orden. ¿Qué observa el operario? ¿Qué podemos medir en diez minutos con una regla, un calibre de ranuras y una marca de tiza en el suelo? ¿Qué muestra la sección transversal de la correa? ¿Qué causa raíz explica las tres respuestas?
Dos reglas garantizan la honestidad. Mide antes de teorizar, siempre. Y cuando dos causas raíz coinciden con la evidencia, realiza primero la prueba más económica: el ancho de la ranura antes que los componentes internos de la caja de cambios, la tensión antes que los cojinetes. La aritmética detrás de los números utilizados aquí se detalla en nuestra Guía de cálculos de ingeniería de accionamiento.
Las horas son el primer filtro, la condición es el veredicto.
Las horas de funcionamiento determinan el desgaste por mal uso más rápidamente que cualquier otro factor. Una correa clásica envuelta en una transmisión limpia y alineada suele tener una vida útil de entre 10 000 y 25 000 horas. Si se coloca la misma correa en una planta trituradora con aire a 42 °C y polvo en suspensión, una vida útil de 8000 horas es un buen resultado. Si se desgasta en 300 horas, no se trata de un problema de la correa, sino de una máquina impulsada que lucha contra su propio sistema de transmisión.
El estado de la correa determina el resto. Una correa con 20 000 horas de uso y flancos limpios aún puede ser útil. Una correa con 600 horas de uso y un flanco duro, brillante y vidriado está inservible, y la razón radica en el desgaste, no en el compuesto.
02El mapa de síntomas: dónde se localiza el daño
Nueve modos, y la mayoría deja su huella en un lugar diferente. Ese es el secreto del diagnóstico. Un cinturón te indica dónde duele mucho antes de explicarte por qué.
Mapa de síntomas a modos de funcionamiento
Esta tabla sirve como filtro, no como veredicto. Reduce nueve candidatos a dos en aproximadamente un minuto.
| Lo que ves | Modo más probable | Primera medición | Horarios que solemos ver |
|---|---|---|---|
| Grietas uniformemente espaciadas en la cara inferior o raíces de engranajes | fatiga por flexión | Diámetro de referencia de la polea pequeña en relación con la altura de la correa | 400–2000 |
| La cubierta superior se está levantando y la tela está deshilachada en uno de los bordes. | Calor, aceite o desalineación | Regla recta a través de ambas caras de la polea, luego temperatura de la carcasa de la caja de engranajes | 800–5.000 |
| Rotura transversal limpia con casi ningún deshilachado. | Sobrecarga o atasco | Máquina accionada para desatascar; estado de la llave y el acoplamiento | A menudo menos de 100 |
| Flancos duros y brillantes y un olor a quemado. | Deslizamiento por baja tensión o aceite | Deflexión en el punto medio, seguida de una prueba de limpieza dentro de la ranura. | 200–3.000 |
| Las correas se asientan profundamente en la ranura, con recogida al final del recorrido. | Alargamiento más allá del límite | Longitud de referencia con respecto a la original, más el recorrido restante del deslizamiento. | 2.000–10.000 |
| Paredes laterales pulidas de arriba a abajo, suelo ranurado brillante | Desgaste de la ranura y desajuste | Calibre de ranura o nonio a lo largo de la ranura en tres puntos | 1.500–8.000 |
| Un cinturón roto, el resto del conjunto aún sin marca y en buen estado. | Dispersión de longitud de conjunto coincidente | Cada cinturón del conjunto se midió bajo la misma tensión. | Cualquier |
Esas bandas horarias asumen un motor de cuatro polos, una distancia entre centros de al menos el doble del diámetro de la polea grande y aire ambiente por debajo de 40 °C. Si se mueve cualquiera de ellas, los números cambian. Son una comprobación de cordura, no una garantía. La misma geometría rige los accionamientos atornillados a un cinta transportadora industrial marco en el mismo edificio, razón por la cual una planta a menudo presenta la misma falla repetida en tres unidades diferentes.
Cómo leer la sección transversal antes de limpiarla.
Fotografía la correa en el lugar donde falló, antes de que alguien la limpie. Humedece la rotura con un trapo y la película de aceite se hará evidente; si la secas frotando, habrás destruido la mejor evidencia que tenías. Luego, corta una sección de 100 mm de ambos lados de la rotura y coloca las dos mitades una al lado de la otra sobre la mesa. Las grietas que recorren la cara inferior y se detienen en la línea de la cuerda apuntan en una dirección. Las grietas que se extienden a través de la pared lateral y levantan la cubierta apuntan en otra dirección completamente distinta.
Si el sello del perfil en la parte posterior se ha desgastado, mida el ancho superior con un nonio y compárelo con una tabla estándar. Una rápida comprobación de la tabla de tamaños de correas trapezoidales solo con el ancho superior identifica la sección en la mayoría de los casos, y nuestros colegas colocan los perfiles correctamente en el Guía de compra de perfiles y tamaños.
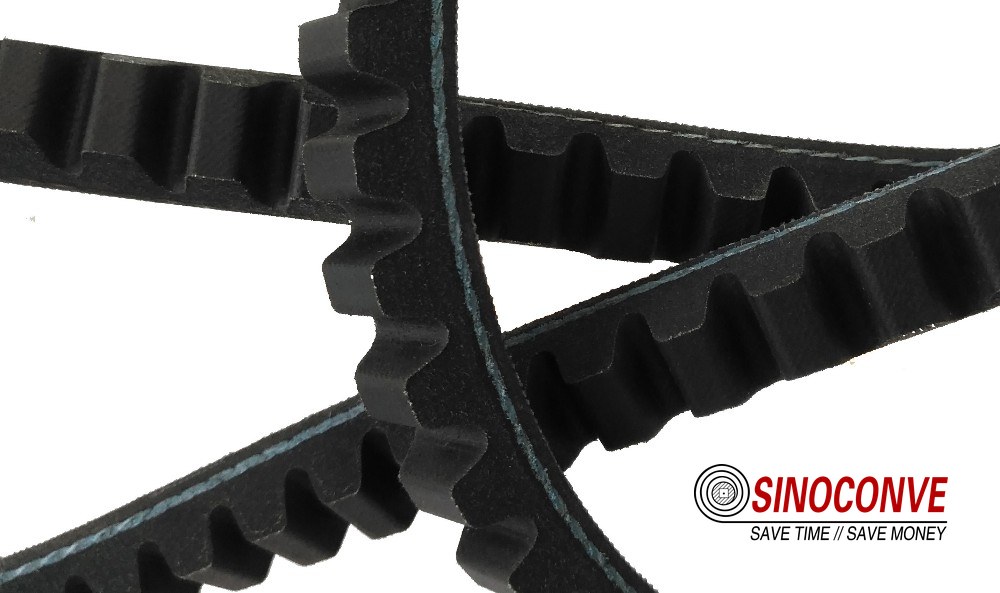
Grietas en la cara inferior, sin deshilachado. Esa geometría indica que la polea es demasiado pequeña para la sección.
03Modo 1: Agrietamiento de la base y división de la raíz dentada
Este es el fallo que vemos con mayor frecuencia, y el que más a menudo se confunde con un problema de goma. En cada revolución, la correa se ve obligada a doblarse alrededor de la polea pequeña y luego a enderezarse de nuevo. En una polea de 90 mm que gira a 1450 rpm, esto equivale a aproximadamente 24 ciclos de flexión por segundo, 86 000 por hora, dos millones al día. La cara inferior y la línea de la correa son las primeras en sufrir esta fatiga.
Lo que te dice el patrón de grietas
La fatiga por flexión se reconoce en unos cinco segundos. Las grietas están espaciadas uniformemente, recorren la cara inferior o se abren en la base de los dientes y no llegan a la cubierta superior. El espaciado coincide con la circunferencia de la polea dividida por el número de dientes, razón por la cual una correa que ha pasado toda su vida útil en una polea pequeña desarrolla grietas con una frecuencia regular y por la que las grietas son más profundas donde la correa rodea el radio más pequeño.
En una correa envuelta, la cara inferior es una cubierta de tela y la goma que hay detrás nunca se expone; la primera señal suele ser una grieta profunda, a la que luego aparecen otras. En una correa dentada de borde sin tratar, el mecanismo es el mismo, pero la ubicación cambia: los dientes se abren y se cierran como un acordeón, y la falla se manifiesta como grietas en la base de los dientes. A menudo se confunden en el taller, porque una correa envuelta usada y una correa dentada usada tienen un aspecto similar una vez que se retira la cubierta.
La diferencia entre ambas es importante desde el punto de vista comercial. Las correas dentadas toleran una polea más pequeña —generalmente entre un 30 y un 40 por ciento por debajo del mínimo envuelto— y funcionan a menor temperatura porque los dientes permiten que la correa se flexione sin generar el mismo calor interno. La desventaja es que el borde sin recubrimiento no tiene protección de tela contra la abrasión y el aceite, por lo que en una transmisión con mucho polvo, una correa dentada barata puede desgastarse en los flancos antes de que la fatiga se convierta en un problema. Nuestros ingenieros compararon ambas construcciones en detalle en el Comparación entre correas clásicas y dentadas.
El número que lo decide: Diámetro de referencia frente a la altura de la correa
Mida el diámetro de referencia de la polea ranurada más pequeña y compárelo con el mínimo que el fabricante de la correa indica para ese perfil. El diámetro de referencia no es el diámetro exterior. Para una polea con una profundidad de ranura de 12 mm, un diámetro exterior de 120 mm da un diámetro de referencia cercano a 96 mm, y esa diferencia de 24 mm es la clave del argumento. Mida la profundidad de la ranura con un medidor de profundidad en el punto más profundo y luego reste el doble de la profundidad al diámetro exterior.
Si la transmisión utiliza una sección demasiado alta para su polea, la solución más sensata es una sección más pequeña, no una correa más resistente. Pasar de una sección B de 17 mm de ancho superior a una SPB de 16,3 mm solo supone una mejora de 0,7 mm. Si se opta por una SPA de 12,7 mm o se cambia a una correa dentada del mismo perfil, el comportamiento de flexión cambia mucho más.
| Sección | Ancho superior | Altura | Fecha mínima de caducidad, envuelto. | Diámetro de referencia mínimo, dentado |
|---|---|---|---|---|
| CON | 10 mm | 6 mm | 50–63 mm | aproximadamente 40 mm |
| A | 13 mm | 8 mm | 71–90 mm | aproximadamente 63 mm |
| B | 17 mm | 11 mm | 112–140 mm | aproximadamente 90 mm |
| do | 22 mm | 14 mm | 180–224 mm | aproximadamente 140 mm |
| D | 32 mm | 19 mm | 315–355 mm | aproximadamente 250 mm |
| Matrícula | 9,7 mm | 8 mm | 63–71 mm | aproximadamente 50 mm |
| SPA | 12,7 mm | 10 mm | 90–112 mm | aproximadamente 71 mm |
| SPB | 16,3 mm | 13 mm | 140–180 mm | aproximadamente 112 mm |
| SPC | 22 mm | 18 mm | 224–280 mm | aproximadamente 180 mm |
| 3V | 9,5 mm | 8 mm | aproximadamente 63 mm | aproximadamente 50 mm |
| 5V | 15,9 mm | 13 mm | aproximadamente 140 mm | aproximadamente 112 mm |
| 8V | 25,4 mm | 23 mm | aproximadamente 280 mm | aproximadamente 224 mm |
Las cifras representan los rangos que se citan en los catálogos publicados. La tabla del fabricante de correas y poleas rige cualquier tipo de transmisión específica.
Dos multiplicadores capturan la mayoría de las fallas por fatiga restantes. Una polea tensora trasera plana debe tener al menos 1,25 veces el diámetro de referencia de la polea ranurada más pequeña, y nunca debe ser más pequeña que la polea ranurada más pequeña en la transmisión. Una transmisión que utiliza una polea tensora trasera de 80 mm contra una polea ranurada de 90 mm desgastará las raíces de los dientes de afuera hacia adentro, y ningún compuesto de correa lo detendrá. Como fabricante de correas trapezoidales y cinta transportadora de caucho que comparte la misma planta de producción que estas unidades, podemos decirles que el argumento geométrico siempre es más barato de resolver que el argumento material.
04Modo 2: Levantamiento de la cubierta superior y deshilachado de los bordes.
La parte posterior de la correa es la que nadie revisa hasta que es demasiado tarde, y es la que suele fallar primero en transmisiones calientes o con aceite. No hay nada que la proteja. En una correa envuelta, la cubierta es una sola funda de tela adherida al cordón superior; en una correa dentada, la parte posterior es de goma desnuda con una banda de sujeción o, simplemente, sin ninguna protección.
El calor y el aceite atacan primero la cubierta.
Los compuestos de caucho se comportan de forma opuesta a medida que aumenta la temperatura. Por debajo de los 60 °C de temperatura ambiente, una correa industrial estándar envuelta funciona correctamente. Si se expone la transmisión a 75 °C junto a una tubería sin aislamiento, el compuesto comienza a endurecerse; la cubierta pierde elasticidad, aparecen fisuras finas en la parte posterior y, finalmente, el tejido se despega en láminas. El aceite produce el efecto contrario. Una gota de la junta de la caja de cambios ablanda la cubierta, la unión se debilita y el borde se deshilacha en pocas horas.
Puedes diferenciar las dos causas sin necesidad de un laboratorio. El caucho endurecido por calor se siente quebradizo y se agrieta al doblar un tramo de 200 mm sobre sí mismo; la uña no deja marca. El caucho ablandado por aceite se mancha, se deforma al presionarlo con la misma uña y deja un residuo oscuro en los dedos. Limpia la ranura con un trapo blanco; una mancha negra con olor a disolvente indica un problema de sellado, no de la correa.
La temperatura de la carcasa de la caja de engranajes es el dato que se toma más rápidamente. Toque la carcasa con un termómetro de contacto, no la correa, y compárela con la temperatura ambiente. Un aumento de más de 25 °C en una transmisión con carga normal significa que la fuente de calor está cerca del recorrido de la correa y que esta se está utilizando como disipador de calor. Cuando la temperatura ambiente supera realmente los 60 °C, una construcción resistente al calor a base de EPDM es la solución habitual, y nuestros ingenieros incorporaron la misma experiencia en compuestos en el línea de transporte resistente al calor Suministramos para la producción de clínker y sinter.
Interpretación del patrón de desgaste de los bordes para detectar desalineaciones
La desalineación tiene una característica distintiva que el calor no posee: es asimétrica. Un borde de la correa está deshilachado, el otro está limpio. Los flancos están pulidos solo en un lado, y el pulido se extiende desde el borde superior hasta el inferior en una banda, en lugar de ser uniforme. Observe también las bridas de la polea. Una correa que roza con fuerza contra una brida pulirá un anillo en la superficie de la misma y, con el tiempo, le creará una ranura.
Esto se rige por dos parámetros. La desalineación angular entre los ejes debe ser inferior a medio grado; el desplazamiento paralelo debe ser inferior a aproximadamente 0,5 mm por cada 100 mm de distancia entre centros. Medio grado puede parecer insignificante, pero no lo es. Con una distancia entre centros de 500 mm, desplaza la cara de la polea casi 9 mm, lo que supera el ancho superior de una correa de sección B. Ningún elemento tan desalineado funcionará sin deformarse.
Utilice una regla recta apoyada contra ambas caras de la polea, comprobando la medida en la cara frontal y de nuevo en la trasera. A continuación, compruebe con un láser o un alambre tensado si la distancia entre centros supera un metro, ya que una regla recta deja de ser precisa a esa longitud. fabricante de correas trapezoidales Nos culpan de muchas correas que simplemente se instalaron en transmisiones que nunca estuvieron alineadas correctamente desde el principio.
05Modo 3: Ruptura transversal limpia
Una correa que se separa en línea recta, con los cordones rotos al ras y muy poco deshilachado, no estaba desgastada. Estaba sobrecargada. La diferencia es importante porque la reparación es completamente distinta.
Sobrecarga, atasco o un objeto extraño
Las grietas por fatiga crecen con el paso de las semanas. Una rotura por sobrecarga ocurre en menos de un segundo. El haz de cables se corta en un punto, la correa se retrae bruscamente y, si el motor sigue energizado, los extremos rotos giran alrededor de la polea y se funden o se pulen contra la ranura en pocas vueltas. Si observa extremos fundidos junto a una rotura limpia, significa que el sistema siguió funcionando después de la falla y que probablemente el operario la escuchó.
La mayoría de los casos se deben a cuatro causas. La máquina accionada se atascó: un tambor mezclador con un trozo de agregado encajado entre la pala y la carcasa, un transportador de tornillo completamente bloqueado. Se utilizó un arranque directo en línea en un accionamiento que debería haberse arrancado con un arrancador suave o un arranque estrella-triángulo, por lo que la correa absorbe todo el par del rotor bloqueado durante el primer segundo. Un objeto extraño pasó por la ranura, abollándola a su paso. O simplemente la correa era demasiado pequeña para la carga y funcionó al 100 por ciento de su capacidad nominal durante años sin margen de seguridad.
Qué medir después de un descanso
Comience con las dos bridas de la polea motriz. Pase un dedo por el borde interior de la brida y encontrará la muesca: una rebaba de medio milímetro es suficiente para desgastar un manojo de cuerdas en unos pocos miles de revoluciones. Luego, revise la correa para ver si hay un solo hilo que sobresale en el punto de rotura. Ese hilo falló primero, y su posición indica si la correa estaba rozando una brida o pasando por una ranura donde se habían acumulado residuos.
Luego, busque la evidencia de la propia máquina. Solicite el registro del amperímetro del turno, pregunte si el atasco ocurrió antes o después de que se rompiera la correa y pregunte qué escuchó el operador. En un accionamiento detrás de una trituradora de mandíbulas o una tolva de alimentación, la rotura de una correa suele ser el tercer evento en una secuencia, no el primero. Fabricamos correas trapezoidales en la misma planta donde operamos nuestras fabricante de cintas transportadoras operaciones, y en ambas líneas de productos la regla es idéntica: averigüe qué dejó de funcionar antes de decidir qué se rompió.
Una vez localizado el atasco, la solución suele ser comprar una correa más resistente. Añada una correa al juego si la transmisión tiene una ranura libre. Instale un pasador de seguridad o un acoplamiento limitador de par en el lado accionado. Corrija el método de arranque para que el primer segundo de par no se produzca de forma brusca. Y compruebe el número de correas con respecto a la capacidad de la transmisión: una polea de cuatro ranuras con tres correas ya indica el problema.
06Modo 4: Engobe, vidriado y cocción
El deslizamiento es la falla que los operadores notan primero y diagnostican al final. Se manifiesta con un chirrido al arrancar, seguido de un olor a quemado que impregna la sala de máquinas durante una semana. Para cuando una correa se ha vitrificado, la superficie que debería proporcionar agarre se ha transformado en algo parecido a piedra pulida.
El sonido y el olor te lo dicen primero.
El caucho genera agarre al deformarse contra la pared de la ranura. Una vez que la superficie se endurece, esa deformación cesa y la correa se desliza en lugar de adherirse. El calor de la fricción eleva entonces la temperatura de la pared lateral hasta que el compuesto se degrada aún más, un ciclo que se rompe en minutos en una transmisión con carga pesada. Una correa vitrificada es dura y brillante en bandas, y si se presiona la pared lateral con la uña, la hendidura permanece. El caucho nuevo recupera su forma elástica.
Dos causas producen el mismo síntoma, y distinguirlas basta con pasar una simple pasada por la ranura. La contaminación (neblina de aceite, polvo de cemento mezclado con agua, una manguera hidráulica con fugas sobre la transmisión) reduce directamente el coeficiente de fricción. Una tensión baja reduce la fuerza normal que puede aplicar la correa. Si la ranura está seca y limpia, pero la lectura de deflexión está fuera de especificación, el problema es la tensión. Si la ranura está cubierta de grasa, repare primero la fuga y luego vuelva a tensar la correa, ya que la correa que se tensó para compensar una ranura grasienta quedará excesivamente tensada en una ranura limpia.
Existe una tercera causa que es fácil pasar por alto: la correa no tiene el perfil adecuado para la ranura. Colocar una sección A en una ranura B es un error común en las instalaciones, y la correa se agarrará por su esquina inferior, se hundirá demasiado y resbalará bajo carga, aunque parezca estar en perfecto estado.
Nota de campo de nuestros ingenieros: En una planta de áridos, un sistema de accionamiento de tornillo sin fin para arena rompía las correas de sección A cada 900 horas aproximadamente. El equipo de mantenimiento las tensaba cada vez que la correa patinaba, lo que funcionó durante dos semanas y luego la rompió. Medimos la polea motriz: 82 mm de referencia frente a un mínimo de aproximadamente 90 mm, y la ranura se había ensanchado unos 0,7 mm. Dos cambios lo solucionaron: una polea rectificada y una correa dentada del mismo perfil, tensada según la tabla del fabricante en lugar de a ojo. Este conjunto duró más de 5000 horas. La lección no fue que las correas dentadas duraran más, sino que el sistema de accionamiento había estado exigiendo a una correa envuelta que se sujetara a una ranura para la que nunca encajó.
Deflexión: La única comprobación de tensión que merece la pena realizar
La presión con los dedos no es una medida. El método de deflexión consiste en: marcar la cinta en el punto medio, colocar una regla metálica detrás, aplicar una fuerza perpendicular conocida y medir el desplazamiento de la cinta. La deflexión objetivo es de aproximadamente 16 mm por cada 1000 mm de longitud, lo que equivale a 1/64 de pulgada por pulgada de longitud libre. La fuerza se aplica a cada cinta, la cual debe estar inmóvil y libre de polvo.
Dos detalles determinan la validez de la lectura. Mida en el tramo libre más largo, nunca junto a una polea. Y utilice la fuerza de la correa usada en lugar de la de una correa nueva una vez que el conjunto haya estado funcionando durante algunos días, ya que una correa usada mantiene una tensión menor para la misma deflexión que cuando está recién sacada de la caja.
| Sección | Objetivo de deflexión | Fuerza por correa, nuevo conjunto | Fuerza por correa, ajuste de rodaje |
|---|---|---|---|
| Matrícula / Z | 16 mm por cada 1000 mm de longitud | 15–22 N | 11–17 N |
| SPA / A | 16 mm por cada 1000 mm de longitud | 25–40 N | 19–31 N |
| SPB / B | 16 mm por cada 1000 mm de longitud | 45–70 N | 34–55 N |
| SPC / C | 16 mm por cada 1000 mm de longitud | 80–120 N | 60–95 N |
| Sección D | 16 mm por cada 1000 mm de longitud | 130–180 N | 100–140 N |
| 5V / 8V | 16 mm por cada 1000 mm de longitud | 45–70 N / 110–170 N | 34–55 N / 85–130 N |
Las bandas indicativas se basan en datos de transmisión publicados habitualmente. Ajuste siempre la tensión de la correa según la tabla del fabricante, que indica el arco de contacto y el ciclo de trabajo.
Vuelva a comprobar la tensión entre 24 y 48 horas después de instalar un juego nuevo, y de nuevo después de la primera semana. Una correa que ha perdido tensión en ese intervalo generalmente se ha asentado en una ranura desgastada en lugar de estirarse, y ese es el momento de medir la polea. Cuando reemplace un juego, pida las correas y las poleas juntas de un proveedor. proveedor de cintas transportadoras y el fabricante de la correa evita la discusión sobre qué pieza causó la falla.
07Modo 5: Elongación más allá del límite
Cada correa se estira. El haz de cordones absorbe la carga durante las primeras horas y se estabiliza, para luego estirarse lentamente durante el resto de su vida útil. La falla no se debe al estiramiento. La falla se debe a que el riel deslizante ya no tiene recorrido y el tornillo de tensión está al final de su rosca.
Estirarse es normal; quedarse sin espacio para absorber no lo es.
La mayoría de las correas trapezoidales industriales envueltas presentan una elongación de entre el 1 y el 2 % durante el rodaje, y los bastidores de transmisión suelen diseñarse con un recorrido de tensión de entre el 3 y el 4 % para absorberla. Una vez que el estiramiento permanente supera aproximadamente el 4 % de la longitud de referencia, el deslizador normalmente queda fuera de su recorrido y el ajuste finaliza. Una correa en ese estado aún parece intacta. Simplemente está profundamente alojada en la ranura sin tensión, deslizándose bajo carga y calentándose, razón por la cual la elongación a menudo se interpreta erróneamente como un problema de deslizamiento.
Dos factores simulan el estiramiento. Una ranura desgastada permite que la correa se hunda más, y la circunferencia efectiva del paso aumenta aunque la correa no se haya movido. La dilatación térmica en un bastidor de transmisión largo produce el mismo efecto que las oscilaciones ambientales. Antes de descartar un juego, observe el recorrido restante del tensor y el estado de la polea. Si el deslizador aún tiene 30 mm de recorrido, la correa no es el problema.
Cómo medir el alargamiento sin una longitud de referencia
El método correcto consiste en extender la correa sobre un suelo limpio, estirarla con la mano hasta que los bordes se toquen y medir la longitud exterior con una cinta métrica comparándola con la longitud estampada en la parte posterior. Una diferencia de aproximadamente el 1 % en un juego de correas iguales es suficiente para que el juego se tense de forma desigual. Si el sello se ha borrado, coloque la correa en el mecanismo de transmisión, marque un punto en la correa y un punto fijo en el bastidor, aplique la tensión de funcionamiento, gire el mecanismo de transmisión 100 revoluciones y mida cuánto se ha movido la marca. Repita la misma prueba con una correa nueva de la misma longitud y tendrá una comparación que no depende de ningún catálogo.
Cuando el alargamiento es real, la causa suele ser la construcción del cordón más que la cubierta. Un cinturón construido con menos cordones, pero más gruesos, se estira más bajo la misma carga. Esa es una razón honesta por la que una muy baja precio de la correa trapezoidal Al final, el coste por hora de funcionamiento es mayor, por lo que conviene comprobar las especificaciones del cable en lugar de la cubierta al comparar presupuestos. Las correas fabricadas según una norma específica suelen tener un requisito mínimo de resistencia del cable, lo que constituye un indicador más fiable que el precio.
08Modo 6: Desgaste de la ranura y desajuste del perfil
El desgaste de las ranuras pasa desapercibido. La correa sigue encajando, la transmisión sigue funcionando y la única señal visible es que la correa está ligeramente más baja que antes. Para cuando se realiza la medición, la geometría ya lleva un año desajustada.
Ángulo de ranura: 34, 36 y 38 grados
El ángulo de la ranura no es una cuestión de preferencia del maquinista. Proviene de la forma en que la sección transversal de la correa se deforma al enrollarse en una polea. En una polea pequeña, la correa se dobla bruscamente, su sección transversal se comprime y la cuña que se asienta en la ranura se estrecha, por lo que la ranura debe cortarse a 34 grados. En una polea grande, la correa es casi recta y la ranura se corta más ancha, a 38 grados. La banda central utiliza 36 grados. Si se utiliza una correa en una ranura demasiado ancha, el contacto se desplaza hacia las esquinas inferiores; la correa se hunde, la acción de acuñamiento se pierde y la correa se desliza y luego se agrieta desde el flanco hacia adentro.
| Sección | Ranura de 34° utilizada hasta | banda de 36° | 38° por encima |
|---|---|---|---|
| Matrícula / Z | aproximadamente 80 mm de nivel de referencia | 80–118 mm | 118 mm |
| SPA / A | aproximadamente 118 mm de referencia | 118–190 mm | 190 mm |
| SPB / B | aproximadamente 190 mm de referencia | 190–315 mm | 315 mm |
| SPC / C | aproximadamente 315 mm de referencia | 315–560 mm | 560 mm |
| Sección D | aproximadamente 500 mm de nivel de referencia | 500–800 mm | 800 mm |
Las bandas indicativas se ajustan al formato de las tablas de ranuras que publican los fabricantes de poleas. Consulte siempre los datos del fabricante para conocer el corte exacto.
Tres maneras de medir una ranura en el campo.
La comprobación más rápida no requiere ningún instrumento. Simplemente coloque una correa nueva en la ranura y observe dónde se asienta su borde superior con respecto al borde de la polea. Una correa del tamaño correcto se asienta con su superficie superior prácticamente al ras del borde, o sobresaliendo uno o dos milímetros. Si el borde superior se hunde más de 1,5 a 2 mm por debajo del borde, la polea está desgastada o el perfil en la ranura es incorrecto, y cualquiera de estas dos causas dañará también el siguiente juego de correas.
Para obtener una medida precisa en lugar de una impresión, utilice un calibre de ranuras si dispone de uno, o un nonio a lo largo de la ranura en tres puntos alrededor de la circunferencia. Una diferencia superior a 0,5 mm entre las lecturas indica que la ranura no es redonda y tiene un diámetro excesivo, lo que suele indicar un problema en el cojinete o en el eje aguas arriba. Un calibre de bola o de tapón del tamaño nominal correcto es la comprobación tradicional y resulta muy económico.
Nota de campo de nuestros ingenieros: En una galería de clinker a 42 °C, nos pidieron que explicáramos por qué un accionamiento SPB consumía un juego de correas cada tres meses. Aparentemente, no había ningún problema hasta que medimos la polea conducida. El ángulo nominal de la ranura era de 38 grados; la medida era cercana a 40,5 grados, y el ancho de la ranura era 0,6 mm mayor de lo necesario. Las correas se hundían unos 2 mm por debajo del borde, por lo que se sujetaban por sus esquinas inferiores en lugar de por sus flancos. Al rectificar la polea y ajustar el juego a la tensión de la correa usada, el accionamiento pasó de consumir un juego cada 3 meses a consumirlo cada 14 meses con el mismo uso. La correa nunca había sido la pieza defectuosa.
Un calibre de ranuras a través de una polea desgastada. Un sobremedida de 0,6 mm es suficiente para dañar un juego cada trimestre.
Las poleas desgastadas son baratas de reparar y caras de ignorar. Un rectificado cuesta menos que tres juegos de reemplazo, y una vez que el ángulo vuelve a estar dentro de la tolerancia, la correa funciona donde fue diseñada para funcionar. Cuando una planta utiliza varios accionamientos del mismo tamaño, a menudo vemos que las poleas se intercambian juntas mientras se realiza un cambio. distribuidor de cinta transportadora Entrega las nuevas correas en la misma visita, lo que garantiza que la geometría y la correa coincidan.
09Modo 7: Un conjunto emparejado que nunca llegó a emparejarse
Se supone que seis correas en seis ranuras deben distribuir la carga equitativamente. En la práctica, la distribuyen de forma inversamente proporcional a su longitud. La correa más corta del conjunto es la que entra en contacto primero, por lo que soporta mayor tensión, se calienta más, se estira con mayor rapidez y falla primero. Las cinco restantes heredan entonces su parte de la carga y fallan en pocas semanas.
¿Por qué uno de los seis cinturones se rompe primero?
Un operario que ve una correa rota y cinco en buen estado suele concluir que la rota era defectuosa. Esta interpretación es errónea. Las cinco correas que sobrevivieron son la prueba: eran más largas, funcionaban sin problemas y seguían en buen estado cuando la otra falló. Si una sola correa de un juego falla mientras que las demás parecen casi nuevas, el juego estaba fuera de tolerancia desde el día de su instalación.
La causa habitual es la compra mixta. Dos correas de un lote de producción y cuatro de otro, o una correa de repuesto añadida posteriormente de una marca diferente con la misma designación nominal pero con una construcción de cordón distinta. La repetición del tamaño nominal no es lo mismo que la coincidencia de longitud. Un juego que difiere en un 0,5 % en longitud sobrecargará desproporcionadamente la correa más corta y reducirá su vida útil a menos de la mitad.
Cómo revisar un set antes de que se instale
Coloque todas las correas del juego una al lado de la otra sobre un piso limpio, estírelas y compare las marcas de coincidencia si las tienen, o mida cada una con una cinta métrica. Rechace cualquier juego con una dispersión superior a aproximadamente el 0,15 por ciento entre la más corta y la más larga. Tampoco mezcle construcciones; una correa envuelta y una correa dentada de la misma sección nominal no se estiran de la misma manera y competirán entre sí en la misma transmisión. Cuando una transmisión es propensa al volteo de la correa y a la carga desigual, una construcción con bandas une las correas individuales con una banda de unión superior y elimina el problema de raíz, que nuestros ingenieros cubrieron en el Guía de selección de transmisiones por correa trapezoidal con bandas.
Cuando haga el pedido, pida el juego completo de un solo lote y mantenga las correas juntas con su identificación de lote hasta que se instalen. Las plantas que compran a un solo proveedor y mantienen un pequeño stock de juegos emparejados evitan por completo la mayor parte de este modo de falla, que es una de las razones por las que los planificadores de mantenimiento consolidan en un solo cintas transportadoras al por mayor y un programa de transmisión en lugar de comprar correa por correa a medida que falla cada transmisión.
10Modo 8: ¿Por qué falla prematuramente una correa trapezoidal para transmisiones de mezcladoras de concreto?
Los sistemas de transmisión para mezcladoras merecen una sección aparte, ya que concentran más factores de fallo en un solo paquete que cualquier otro sistema de transmisión que hayamos visto. Una correa trapezoidal para mezcladoras de hormigón no es una correa de uso general colocada en un lugar especial; es una correa diseñada para soportar un ciclo de trabajo que somete a todas las partes de la estructura a la vez.
La función que hace que los accionamientos de las mezcladoras sean diferentes
Comencemos con la carga. Un tambor que contiene un lote húmedo de 1,5 metros cúbicos transporta más de dos toneladas de material, y el sistema de transmisión debe acelerarlo desde el reposo. El par de rotor bloqueado en el momento del arranque puede ser de tres a cinco veces mayor que el par de funcionamiento en un motor de conexión directa, y ese impacto llega a través de la correa antes que cualquier otro componente del tren. Luego está la inercia: la carcasa del tambor y sus nervaduras de refuerzo actúan como un volante de inercia, y en una transmisión reversible, la correa recibe la energía almacenada en el tambor cada vez que este se invierte para la descarga.
A esto hay que añadir el entorno. El polvo de cemento es fino, alcalino y ligeramente abrasivo. Se deposita en las ranuras y se mezcla con las salpicaduras de agua de la manguera de lavado para formar una pasta que lubrica la ranura y, a la vez, desgasta la pared lateral. El polvo en una ranura no parece un problema, y actúa como un compuesto de pulido contra la superficie de la que depende todo el sistema de transmisión.
Añadamos la geometría. La reducción de velocidad de un motor de cuatro polos a unas 1450 rpm a un tambor que gira a 15 o 20 rpm es enorme, por lo que la mayoría de los accionamientos de mezcladoras realizan la reducción en dos o tres etapas de correa con poleas pequeñas en cada etapa. Una polea de 100 mm en una sección B está justo en el límite del mínimo de correa envuelta. Es precisamente aquí donde una construcción dentada o de borde sin tratar se justifica, y donde la diferencia entre una correa envuelta y una dentada deja de ser una cuestión de preferencia.
Finalmente, el ciclo de trabajo en sí. Una mezcladora arranca y se detiene docenas de veces por turno, invierte su sentido de giro para la descarga y, a menudo, vuelve a arrancar con una carga parcialmente asentada. El deslizamiento estático bajo este patrón es mucho más rápido, por lo que la tensión se pierde antes, las correas patinan, se tensan y las poleas se desgastan más rápido que en un funcionamiento continuo de la misma potencia.
Un conjunto de bandas en una plataforma mezcladora reversible. La banda de sujeción es lo que impide que las bandas individuales se deslicen.
Lista de verificación de firmas de fallas para conjuntos de mezcladores
Las fallas en las mezcladoras suelen agruparse una vez que se sabe qué buscar. La tabla que aparece a continuación es la que les entregamos a los técnicos de planta cuando nos llaman por un problema con el accionamiento del tambor.
| Síntoma en el accionamiento del tambor | Lo que suele significar | Verifique antes de realizar el pedido. | Horario típico |
|---|---|---|---|
| Grietas inferiores uniformemente espaciadas en el conjunto de la primera etapa. | La polea motriz es demasiado pequeña para la sección. | Diámetro de referencia de la polea del motor con respecto al mínimo del catálogo | 300–800 |
| Flancos duros y brillantes con pasta gris compactada en el surco. | Contaminación por polvo y agua de lavado | Limpie la ranura con un trapo blanco; trace el recorrido del chorro de lavado. | 200–1.500 |
| Banda de lazo rota en un conjunto con bandas | Volteo de la correa durante el ciclo de inversión | Alineación de todas las poleas, desgaste de las ranuras, vibración del lado flojo | 500–2000 |
| El nuevo juego falla a las dos semanas de su instalación. | Conjunto emparejado fuera de tolerancia o perfil incorrecto | Extienda todo el conjunto sobre una superficie plana y mida; verifique el sello del perfil. | Menos de 100 |
| Las correas se salen de la polea bajo carga completa. | Juego en los cojinetes del tambor o movimiento del bastidor | Indicador de cuadrante en la carcasa del cojinete del tambor; compruebe si hay grietas en el bastidor. | En cualquier momento |
| Olor a quemado en cada arranque, las correas siguen agarrando cuando están frías. | Demasiado tenso para intentar recuperar un desliz anterior. | Deflexión en el punto medio contra la mesa del fabricante | 100–600 |
| Quebradizo, cubierto de polvo, agrietado en una planta caliente. | Envejecimiento por calor ambiental más ozono | Temperatura ambiente y de la carcasa de la caja de engranajes; trayectoria de ventilación | 1.000–4.000 |
Las reparaciones que mantienen en buen estado el accionamiento de una batidora
Cuatro cosas marcan la diferencia. Aumenta el diámetro del impulsor de la primera etapa donde el bastidor lo permita, o cambia a una construcción dentada del mismo perfil donde no lo permita. Instala correas acanaladas en la etapa de inversión, ya que un juego atado no se desplazará como lo harían seis correas sueltas. Protege las ranuras con una simple lámina protectora para que la manguera de lavado no rocíe la trayectoria de la correa. Y ajusta la tensión desde la mesa del fabricante, luego revísala después de 48 horas, no por tacto, ni por sonido, ni por cuánto se mueve la correa al empujarla.
Si el tambor tiene un problema de amortiguación o de cojinetes, repárelo primero. Ninguna correa resiste un eje accionado que se mueve 0,4 mm al girar el lote.
Nota de campo de nuestros ingenieros: Una planta de hormigón premezclado tuvo que cambiar dos juegos completos de correas en tres meses con un sistema de transmisión reversible y empezó a culpar a las correas. Observamos dos arranques. En cada inversión, el lado flojo del juego se levantaba y la banda de sujeción rozaba la protección. La planta había añadido una protección casera 20 mm demasiado cerca de la línea de la correa, y cada ciclo de inversión la desgastaba. Las ranuras estaban dentro de la tolerancia, la tensión era la correcta y las correas tenían el perfil adecuado. Movimos la protección 20 mm y el tercer juego funcionó durante once meses. El diagnóstico suele consistir en observar la máquina haciendo lo que provoca la rotura de la correa.
11Modo 9: Aceite, calor, ozono y frío
Algunas transmisiones fallan debido al funcionamiento de la correa. Otras fallan debido a su ubicación. Las fallas ambientales son lentas, silenciosas y fáciles de confundir con el desgaste normal, y es el único caso en el que cambiar el compuesto es una solución legítima en lugar de una excusa.
Cuatro agentes contaminantes del medio ambiente y sus características distintivas
El calor endurece y luego agrieta. Las correas de caucho estándar suelen soportar temperaturas ambiente de hasta 60 °C, pero una correa ubicada junto a una tubería de vapor sin aislamiento o dentro de una carcasa cerrada superará esa temperatura en un día cálido. El síntoma característico es una parte posterior quebradiza con finas grietas y una cubierta que se desprende en escamas al doblar la correa. Las correas de EPDM resistentes al calor suelen especificarse para temperaturas de hasta 100 °C, y una menor temperatura ambiente siempre es más económica que una mayor resistencia a la temperatura.
El aceite se ablanda y se hincha. Los flancos se deforman y se ven flojos, la tapa se levanta por los bordes y la correa deja una mancha negra en el trapo. Los compuestos de nitrilo y policloropreno resisten mucho mejor este problema que el caucho común, aunque la solución definitiva sigue siendo el sello de la caja de cambios.
El ozono agrieta una correa que permanece inmóvil. Un juego de repuesto que se deja bajo tensión en un bastidor, o una correa instalada en una transmisión de reserva, mostrará una red de pequeñas grietas en la parte posterior al cabo de una temporada si se encuentra cerca de un motor eléctrico o una carcasa de transmisión. Estas grietas se propagan hasta el cable, y una correa que ha estado sin protección durante dos años no se considera nueva, aunque nunca haya girado.
El frío endurece la correa. Por debajo de los -18 °C, una correa estándar se endurece, y un arranque en frío con una correa endurecida puede agrietar la cara inferior en una sola revolución. Las correas diseñadas para bajas temperaturas extienden el rango de funcionamiento a temperaturas aún más bajas, pero lo más útil al arrancar en invierno es dejar que el mecanismo gire lentamente antes de cargarlo.
Lo que el cinturón dice sobre su pasado
El patrón de daños suele ser suficiente para reconstruir el entorno a partir de una fotografía. Las grietas solo en la parte posterior, con los flancos limpios, indican calor u ozono y una cinta transportadora que permaneció inmóvil durante un tiempo. Los flancos desgastados, brillantes y cóncavos, con la cubierta levantada, indican la presencia de aceite. Las grietas concentradas en la cara inferior con paredes laterales intactas apuntan a la geometría más que a la química. El polvo incrustado en los flancos en una banda, en lugar de estar distribuido uniformemente, indica un entorno abrasivo y probablemente una protección que solo cubre parte del recorrido de la cinta.
Cuando el problema reside en el propio recinto, la ventilación suele ser una solución más económica que un compuesto más costoso. Hemos recorrido suficientes plantas como para afirmar que una sala de accionamiento con un extractor de aire en funcionamiento consume menos correas que una sin él, independientemente del material del que estén hechas. fábrica de cintas transportadoras que suministra ambas familias de correas, vemos el mismo patrón en los accionamientos en tareas de extracción y minería y en cubierto almacén y logística instalaciones donde las cintas transportadoras son más pequeñas, pero las condiciones ambientales son igual de exigentes.
12El kit de campo y una lista de verificación de diez minutos
El diagnóstico es una disciplina de medición, y el kit es pequeño. Una regla de acero de 300 mm, una regla de 1 m, un calibrador vernier, un calibre de ranura o de bola, una balanza de resorte con una lectura de hasta 200 N, un comparador de cuadrante con base magnética, un termómetro infrarrojo y una tiza. Con eso basta para realizar todas las comprobaciones de este artículo.
Qué llevar y con qué compararlo
Lleve consigo los datos de la polea y de la correa, ya que la mitad de estos umbrales corresponden a la geometría y no al material. Si la transmisión no tiene documentación, fotografíe el sello de la polea y el de la correa antes de abandonar las instalaciones; estas dos imágenes suelen aclarar la mayoría de las dudas sobre quién suministró qué.
Los diez controles, en orden
| Controlar | Herramienta | Umbral en el que trabajamos |
|---|---|---|
| Ancho de la ranura | Calibrador Vernier o de ranuras, tres puntos | Dentro de 0,5 mm del valor nominal; dispersión inferior a 0,5 mm. |
| Asentar la correa en la ranura | Un nuevo cinturón de la sección correcta | El borde superior no debe estar a más de 1,5 mm por debajo del borde. |
| Desviación | Regla de acero más escala de resorte, mayor longitud | 16 mm por cada 1000 mm a la fuerza del fabricante |
| Alineación, caras frontal y posterior | Regla, alambre tensado o láser | Angular inferior a 0,5°; desplazamiento inferior a 0,5 mm por cada 100 mm. |
| Desplazamiento de la polea | Indicador de cuadrante en la cara de la brida | Menos de 0,25 mm en total indicado |
| Juego del eje y del cojinete | Calibrador de esfera, o una palanca y un medidor de espesores. | Menos de 0,1 mm radial |
| Temperatura | Termómetro infrarrojo, correa y carcasa | Almacenamiento a temperatura ambiente más 25 °C. |
| Aceite y polvo en la ranura | trapo blanco | Sin manchas, sin asperezas que se sientan como papel de lija |
| Dispersión de conjuntos coincidentes | Cinta métrica, cinturones extendidos | Menos del 0,15 por ciento, del más corto al más largo. |
| Recogida de viajes restante | Cinta métrica en la diapositiva | Al menos el 30 por ciento de los viajes originales |
Ejecute las comprobaciones en ese orden y la mayoría de las unidades se diagnostican antes de las últimas tres. Cada una tarda menos de un minuto en una unidad con la protección desactivada, y la secuencia completa cuesta menos que un juego de reemplazo. Los valores anteriores son los umbrales con los que trabajamos en el campo; cuando una unidad tiene documentación, los datos de la propia unidad tienen prioridad.

13Preguntas frecuentes
¿Cómo puedo distinguir una falla por fatiga de una falla por sobrecarga?
Observa los extremos de la correa. La fatiga produce numerosas grietas pequeñas que crecen a lo largo de las semanas, distribuidas uniformemente en la cara inferior o en las raíces de los dientes, con la cubierta superior aún adherida. La sobrecarga produce una rotura limpia, con los cordones cortados al ras y, a veces, los extremos fundidos, donde la transmisión siguió funcionando después de que la correa se rompiera. Una correa fatigada tiene un historial. Una correa sobrecargada tiene un instante.
¿Que solo una de las correas de mi juego falle es señal de que la correa está defectuosa?
No. Normalmente significa que el conjunto no está emparejado. La correa más corta soporta la mayor carga, se calienta más y falla primero, mientras que las más largas permanecen prácticamente como nuevas. Mídalas todas extendidas sobre un suelo limpio antes de pedir un repuesto y deseche cualquier conjunto con una variación superior al 0,15 %.
¿Qué desviación debo ajustar en el accionamiento de una hormigonera?
La regla es la misma que para cualquier otra transmisión: aproximadamente 16 mm de deflexión en el punto medio por cada 1000 mm de tramo libre, aplicada con la fuerza que el fabricante de la correa indica para esa sección. La diferencia en una mezcladora radica en la frecuencia de las comprobaciones. El arranque, la parada y el cambio de sentido de la marcha reducen rápidamente la tensión de la correa, por lo que conviene volver a comprobarla entre 24 y 48 horas después de la instalación y de nuevo tras la primera semana.
¿Por qué se está agrietando la parte trasera de mi cinturón mientras que los laterales parecen estar bien?
Se trata de calor u ozono, no de carga. Una construcción de caucho estándar soporta temperaturas de hasta aproximadamente 60 °C, y una correa sometida a tensión cerca de una carcasa caliente o un motor eléctrico desarrollará pequeñas grietas en la parte posterior en el transcurso de una temporada, incluso si nunca gira. Una cubierta quebradiza y descascarada indica calor; una red de finas grietas en una correa que ha permanecido inmóvil indica ozono.
¿Puedo usar una correa dentada en una transmisión diseñada para una correa enrollada?
Por lo general, sí, y en poleas pequeñas suele ser la mejor opción, ya que las estructuras dentadas toleran un diámetro de referencia entre un 30 y un 40 por ciento menor. La desventaja es la abrasión. Un borde sin recubrimiento no tiene revestimiento de tela, por lo que en un entorno polvoriento los flancos pueden desgastarse más rápido que los de una correa recubierta, razón por la cual preguntamos sobre las condiciones del entorno antes de recomendar el cambio.
¿Cómo puedo saber si una ranura está desgastada sin un calibre?
Coloque una correa nueva de la sección correcta en la ranura y observe el borde. Si el borde superior de la correa queda a más de 1,5 mm por debajo del borde de la polea, la ranura se ha abierto o se ha instalado un perfil incorrecto, y el siguiente juego fallará de la misma manera. Pasar un trapo blanco por la ranura también le permitirá saber si se trata de un problema de geometría o de contaminación.
¿Cuánto tiempo debería durar una correa trapezoidal?
En una transmisión limpia, alineada y con la tensión adecuada, las correas industriales envueltas suelen tener una vida útil de entre 10 000 y 25 000 horas. En el caso de una mezcladora o trituradora polvorienta, la situación es muy diferente, y en esos casos la vida útil real oscila entre 2000 y 8000 horas. Si pierde correas en cuestión de cientos de horas, deje de comprar correas nuevas y empiece a medir la vida útil de la transmisión.
¿Debo reemplazar la polea al mismo tiempo que las correas?
Si la ranura mide más de 0,5 mm de más, sí. Un rectificado o una polea nueva cuestan menos que tres juegos de repuesto, y colocar correas nuevas en una ranura desgastada simplemente traslada el costo de la polea al presupuesto de las correas. Compruebe también el recorrido de recogida; una corredera con menos del 30 % de su recorrido restante no tiene espacio para que un juego nuevo se asiente correctamente.
¿Acaso tensar demasiado el eje de transmisión ayuda en algún caso a solucionar un problema de deslizamiento?
La tensión adicional solo sirve para ocultar la causa. Aumenta la carga del cojinete, acelera la fatiga de la superficie inferior y acorta la vida útil del eje y del cojinete, mientras que la correa sigue deslizándose sobre la superficie contaminada o desgastada que originó el problema. Si la lectura de deflexión está dentro de las especificaciones y la correa aún se desliza, la falla se encuentra en la ranura, el perfil o la carga, no en el ajuste.
Un hábito distingue a las plantas que luchan contra la misma falla cada trimestre de las que la solucionan de una vez. Fotografie la correa antes de limpiarla, mida la ranura antes de hacer cualquier pedido y anote los dos números en la orden de trabajo. Cuando esa transmisión vuelva a fallar dentro de dos años, la nota le indicará al siguiente ingeniero si la geometría se corrigió alguna vez, y esa simple hoja de papel vale más que cualquier comparación de correas que jamás realice.
Productos relacionados que podrías necesitar
- correas trapezoidales — Correas trapezoidales industriales enrolladas, dentadas y acanaladas en Z, A, B, C, D y SPZ a SPC.
- Correas de distribución — Correas síncronas de accionamiento positivo para mezcladoras y accionamientos de procesos donde el deslizamiento no es aceptable.
- Cintas transportadoras de caucho — para el lado de transporte de la misma planta.
- Cinturón resistente al calor — Uso en procesos de clinker, sinter y cemento donde el calor ambiental destruye los compuestos estándar.
- Cinturones con estampado de espiga y otros diseños — transporte inclinado con material que no se queda quieto sobre una superficie lisa.
- cintas transportadoras de PVC — Líneas de producción ligeras, naves de embalaje e instalaciones cubiertas.
Artículos de blog relacionados
- Selección y mantenimiento de una transmisión por correa trapezoidal. — instalación y mantenimiento.
- Guía de compra de correas trapezoidales: perfiles y tamaños — cómo identificar una sección y especificar una pieza de repuesto.
- Correas trapezoidales clásicas frente a correas dentadas — cuando el comportamiento de flexión de un engranaje con borde sin pulir es importante.
- Correas trapezoidales dentadas con borde sin acabado para transmisiones industriales. — criterios y límites de selección.
- Selección del sistema de transmisión por correa trapezoidal con bandas — conjuntos que no se voltearán bajo carga reversible.
- Fabricante de correas trapezoidales dentadas frente a proveedor de correas envueltas — qué significa en la práctica la diferencia en la construcción.
- Cálculos de ingeniería para transmisiones por correa — los números que explican la tensión, el arco de contacto y el factor de servicio.
- Preguntas frecuentes sobre correas trapezoidales y cintas transportadoras — Respuestas breves a las preguntas más frecuentes de los compradores.