Casi todas las disputas sobre empalmes que nos llaman a arbitrar no comienzan dentro de la prensa. Comienzan en la orden de compra o en el correo electrónico que nunca especificó quién traería el generador. Esta página está escrita para la persona que firma la orden —el planificador de mantenimiento, el ingeniero de compras, el gerente de obra— y cubre solo una parte del asunto: Qué comprobar antes de comprar el servicio de empalme de cintas transportadoras. Si quieres saber cómo se construye realmente un empalme, capa por capa, nuestro equipo de campo ya lo publicó en el Métodos de empalme, costos y consejos prácticos (pilar)y la descripción general método por método se encuentra en el Guía de métodos de unión de cintas transportadorasLee esos para saber cómo. Lee este para saber cómo comprarlo. Son trabajos diferentes, realizados por personas diferentes, y en el segundo es donde se pierde el dinero.
A lo largo de los años, hemos cotizado, presenciado y desarmado muchos empalmes vulcanizados. El patrón es monótono y constante. Una cinta transportadora de tres capas de 1400 mm se instala un sábado, el equipo cura dos juntas, todo se ve plano y limpio a las 6 de la tarde, y once semanas después el comprador llama porque la junta del extremo de entrada se está levantando por un borde. Nueve de cada diez veces, nunca se solicitó la tabla de curado, nunca se anotó el número de lote del compuesto y nadie acordó por escrito quién pagaría la segunda parada. Nada de esto es un problema de empalme. Todo es un problema de compras.
Aquí están los doce puntos, en el orden en que los abordaríamos si estuviéramos en su lugar. Cada uno tiene una respuesta que puede exigir por escrito, un valor numérico o un rango que debe figurar en una tabla, y un espacio en el contrato donde debe ubicarse. Inclúyalos en su próxima licitación y el presupuesto que reciba será más caro sobre el papel, pero mucho más económico en la práctica.
Las doce comprobaciones, en una sola pantalla.
Imprime esto, márcalo y adjúntalo a la solicitud de cotización. La última columna es la parte que la gente suele omitir.
| # | Qué verificar | Pruebas escritas que usted debe conservar |
|---|---|---|
| 01 | División del alcance y la interfaz | Una matriz de suministro firmada que especifica el compuesto, la energía, el agua, el refugio, el aparejo y los residuos. |
| 02 | Especificación de presión contra el ancho de la correa | Ficha técnica: longitud de la barra transversal, presión nominal, número de bolsas de presión, tolerancia de temperatura. |
| 03 | Pasos versus capas | Se confirmó en obra el número de capas y la longitud del escalón que el equipo tiene previsto cortar. |
| 04 | Lote y fecha del compuesto | Número de lote, fecha de curado, grado, temperatura de almacenamiento, muestra conservada. |
| 05 | Puntos de espera por condiciones meteorológicas y suministro eléctrico | Umbrales acordados y el nombre de la persona autorizada para solicitar una parada. |
| 06 | Ventana de apagado | Plan de reinicio hora por hora, con una reserva para imprevistos expresada como porcentaje. |
| 07 | Registro de temperatura, tiempo y presión | Un gráfico por articulación, firmado por el operador y por su testigo. |
| 08 | Criterios de prueba de aceptación y desprendimiento | Tamaño de la muestra, velocidad de la prueba, umbral de aprobación, quién paga el recorte. |
| 09 | Retrabajo y responsabilidad | Definiciones de fallos, tiempo de respuesta, quién asume el tiempo de inactividad. |
| 10 | Repuestos dejados atrás | Lista final de consumibles, herramientas y documentos entregados. |
| 11 | Cómo se elabora la factura | Precios unitarios por ancho y número de capas, más las normas de transporte, espera y curado abortado. |
| 12 | Punto de inicio de la garantía | Una fecha y un tonelaje como factores desencadenantes, especificados en el pedido, no en la factura. |

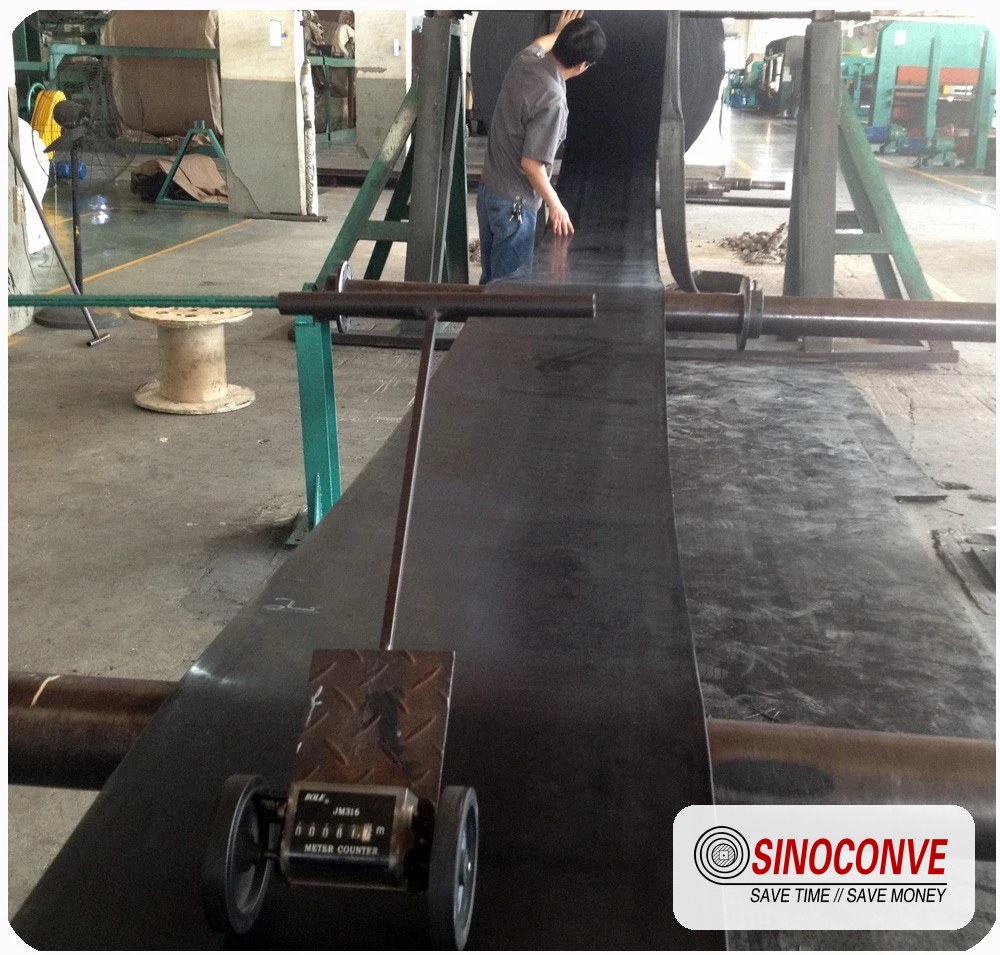
Un empalme de tres capas de 1200 mm bajo la prensa. Todo lo que no se ve en esta foto (el número de lote, el tiempo de remojo, el registro de presión) es para lo que sirve la lista de verificación.
01Alcance e interfaz: ¿Quién suministra qué?
Un equipo de empalme no es una fábrica. Llega con una prensa, un juego de herramientas y un plan, y depende de la obra para casi todo lo demás. Cuando falta alguno de esos elementos, el equipo se detiene, el tiempo sigue corriendo y empieza la discusión sobre quién paga. Hemos visto cómo un trabajo de dos horas se convertía en uno de nueve porque nadie se aseguraba de que la única toma de corriente de 380 V disponible ya estuviera alimentando la bomba de supresión de polvo.
Un presupuesto de empalme debe detallar, no resumir.
Si el presupuesto incluye "suministro e instalación de empalmes", se llevará una sorpresa. Solicite el mismo presupuesto con una matriz de suministros adjunta y asegúrese de que el contratista marque todas las líneas antes de realizar el pedido. Según nuestra experiencia, aproximadamente cuatro de cada cinco disputas sobre facturas de empalme de cintas transportadoras se deben a una línea que ambas partes asumieron que la otra debía cubrir.
| Elemento de línea | Normalmente el lado del comprador | Normalmente, el lado del contratista | Escríbelo como |
|---|---|---|---|
| Compuesto sin curar y tira de recubrimiento | Casi nunca | Sí, con número de lote | El grado y el lote deben registrarse en la hoja de curado. |
| Potencia para la prensa y la bomba. | Sí, a la calificación acordada. | Cables y caja de distribución | Voltaje, fase, tamaño del interruptor, distancia en metros. |
| agua de refrigeración | Sí, para placas refrigeradas por agua. | Mangueras y racores | Caudal, presión, si el sitio puede alcanzar ambos a la vez. |
| Refugio, iluminación y suelo | Tienda de campaña si es necesario | Iluminación de trabajo | ¿Dónde se ancla la tienda de campaña y quién seca el suelo mojado? |
| Manejo de cintas | Cabrestante o grúa, aparejos, abrazaderas | Pasadores de alineación, correas de tracción | Capacidad nominal del equipo de elevación en la obra. |
| Consumibles | A veces disolvente y trapos | Película desmoldante, sellador, lubricante para discos | Listados por nombre, no como "consumibles incluidos". |
| Permisos y aislamiento | Bloqueo, trabajos en caliente, espacios confinados | Su propio EPI | Quién expide el permiso y cuánto tiempo tarda. |
| Desperdiciar | Contenedor o cubo de basura | Limpieza de su propia área | ¿Dónde van los recortes y los tambores? |
Las tres interfaces que causan más problemas
Energía. Agua. Refugio. En ese orden. Un conjunto de placas de tamaño mediano con dos bolsas de presión y una bomba hidráulica normalmente consume entre 25 y 45 kW mientras calienta, y la cifra exacta depende del tamaño del bastidor, la superficie de la manta y si la bomba funciona continuamente. Pregunte por la potencia en kilovatios y el tipo de enchufe, y luego revise usted mismo el panel. Si el lugar solo puede proporcionar 20 kW, infórmelo antes de que se reserve al equipo, porque un equipo que llega y encuentra la mitad de la energía que necesita tendrá que esperar (lo que le costará facturar) o calentar lentamente la conexión y esperar.
El agua es el segundo factor. La mayoría de las prensas portátiles utilizadas para el trabajo con cintas textiles se enfrían con agua, y los caudales indicados por los fabricantes suelen oscilar entre 20 y 40 litros por minuto a una presión de 2 a 3 bares. En una planta con un depósito de 200 litros y sin conexión a la red eléctrica, este se vacía durante un ciclo de enfriamiento. Las placas refrigeradas por aire evitan este problema, aunque a costa de un enfriamiento más lento, lo cual es importante cuando el tiempo de parada es limitado.
El refugio ocupa el tercer lugar, pero es algo que la gente suele pasar por alto hasta que llueve. Un empalme caliente no debe quedar expuesto a la intemperie ni un segundo, y una tienda de campaña con goteras en el punto de empalme es peor que no tener ninguna, porque el equipo seguirá trabajando debajo.
Cómo incluir la división en la RFQ
Sea breve y colóquelo encima del precio, no en las condiciones al final. En nuestros presupuestos, solicitamos al comprador que confirme seis puntos por escrito. Primero, la disponibilidad de energía en el punto de empalme, ya que es lo que puede paralizar un trabajo. Luego, el agua: si existe un punto accesible con manguera y qué caudal proporciona a 2 bares. Quién proporciona la carpa y si el suelo debajo se puede mantener seco (el suelo húmedo ha hundido más empalmes que el caucho en mal estado). Qué equipo de elevación hay en el lugar. La temperatura ambiente prevista para el día. Por último, el nombre del técnico que acompañará al equipo de principio a fin, ya que un equipo sin un responsable se detiene ante cualquier duda. Cuando se responden estas seis preguntas antes de que el equipo se ponga en marcha, los trabajos terminan antes de lo previsto. Cuando se responden por teléfono a las 5 de la mañana del mismo día, normalmente no es así.
Si va a comprar tanto el cinturón como el servicio, vale la pena preguntar si su proveedor de cintas transportadoras gestiona sus propios equipos o los subcontrata, porque esa respuesta decide a quién llamar cuando algo sale mal ocho semanas después. La gama completa de existencias con la que trabajamos se encuentra en el catálogo de productos Si necesita comparar un presupuesto de empalme con la correa que realmente está utilizando.
02Especificación de presión contra el ancho y la presión de la correa
La máquina vulcanizadora de cinta transportadora es el único elemento indispensable en este trabajo. Un equipo puede pedir prestada una abrazadera, un cuchillo o un operario. Pero no puede pedir prestada una barra transversal de 300 mm. Por lo tanto, la especificación de la máquina es la primera pregunta técnica que debe plantearse un comprador, y debe responderse por escrito con el número de modelo, no con la palabra "adecuado".
Saliente de la barra transversal: deje al menos 250 mm por lado.
Cada barra transversal y placa debe extenderse lo suficiente más allá de los bordes de la cinta para que las barras de sujeción, los sellos de borde y la bolsa de presión queden completamente fuera de la cinta. Una regla general que utilizamos es un voladizo de 250 mm por lado como base, y de 300 mm cuando la cinta tiene más de 1400 mm de ancho o los bordes están desgastados o curvados. En una cinta de 1400 mm, esto significa un marco de 1830 mm (72 pulgadas) como mínimo, no de 60 pulgadas. Un equipo que llegue con un marco que apenas abarque la cinta terminará sujetando el borde de la misma, y los bordes de esa junta quedarán subcurados durante todo el proceso de remojo.
La presión es un rango, no un valor máximo.
Tanto la presión insuficiente como la excesiva dañan las uniones, y lo hacen de maneras diferentes. Una presión demasiado baja deja el compuesto poroso: se forman pequeñas burbujas y la junta se ve delgada en el manómetro. Una presión excesiva expulsa el caucho por los lados, adelgaza la unión en los bordes y, en una unión escalonada, presiona los escalones biselados formando una ondulación visible. Para las correas de tela curadas en una prensa de platina, las presiones que se suelen indicar oscilan entre 0,8 y 1,5 MPa, con las correas de alta tensión pesadas en el extremo superior de ese rango y las correas ligeras de PVC o las correas delgadas de dos capas más cerca del extremo inferior. Algunos fabricantes de prensas especifican una presión máxima de 2,0 MPa o más; esta especificación es un límite superior, no un objetivo. Si su contratista no puede indicarle la presión que pretende utilizar, la presión que utilizará será la que marque la bomba.
La uniformidad de la temperatura en toda la platina es igualmente importante, y resulta invisible en el empalme final. Pregunte por la tolerancia que la máquina debe mantener en la zona calentada. Un valor comúnmente citado es de más o menos 3 grados Celsius, y una prensa que esté 12 grados más caliente en un extremo que en el otro producirá una unión quemada en un borde y poco curada en el otro. Esta es una de las razones por las que colocamos termopares en ambos extremos del bastidor en lugar de leer la señal del controlador.
Campos de la ficha técnica que se deben solicitar antes de reservar la tripulación.
Solicite estos datos en la licitación y compárelos con su propio cinturón, no con el folleto del contratista: presión nominal de la platina y el área en la que se aplica, número de bolsas de presión o cilindros hidráulicos, longitud de la barra transversal y de la platina, velocidad de calentamiento, control de rampa, tipo de refrigerante y número y ubicación de los termopares. Si la máquina del contratista se enfría con agua, solicite también el caudal mínimo. Si se enfría con aire, pregunte cómo es el tiempo de enfriamiento en una junta de 1400 mm, ya que el enfriamiento es la parte del ciclo que se recorta cuando una parada se prolonga. Nuestra propia guía para lo que debería ofrecer una máquina de vulcanización moderna repasa esas características con más detalle, y hay una pieza más corta centrada en la máquina en el Guía de la máquina vulcanizadora de cintas transportadoras.
| Ancho de la correa | Longitud mínima de la barra transversal con voladizo de 250 mm | Bolsas de presión que querríamos | Espacio máximo entre barras de sujeción |
|---|---|---|---|
| 800 mm | 1.300 mm | 1 a 2 | 300 mm |
| 1.000 mm | 1.500 mm | 2 | 300 mm |
| 1.200 mm | 1700 mm | 2 a 3 | 350 mm |
| 1.400 mm | 1900 mm | 3 | 350 mm |
| 1.600 mm y superior | 2100 mm o dos prensas en línea | 3 a 4 | 400 mm |
Nota de campo de nuestros ingenieros: Una planta de granito nos pidió que revisáramos una junta que había fallado dos veces en el mismo punto en una cinta transportadora EP de tres capas y 1400 mm de ancho, con una capacidad de aproximadamente 700 t/h. En ambas ocasiones, el equipo había utilizado un bastidor de 60 pulgadas con menos de 100 mm de voladizo a cada lado. El borde de la junta nunca había estado debajo de la bolsa. Medimos los 90 mm exteriores del empalme y observamos un color visiblemente más apagado que el centro. Al retirar la muestra, la falla se encontraba completamente en esa franja exterior. La cinta estaba bien, el compuesto estaba bien, la prensa simplemente era demasiado corta para la cinta. Segunda lección de ese trabajo: el comprador nunca recibió el modelo de la máquina por escrito, por lo que no había nada con qué compararlo antes de la parada.
03Recuento de pasos contra capas de la carcasa
Un empalme escalonado transfiere la carga a través de las capas de tela una a una, por lo que el número de escalones debe coincidir con el número de capas. Suena obvio al leerlo. Es uno de los dos atajos más comunes que encontramos en obra; el otro es acortar la longitud del escalón para ahorrar compuesto y tiempo.
Cuenta las capas en el sitio, no en la etiqueta.
Antes de que el equipo abra el empalme, alguien de su lado debe cortar un trozo pequeño del extremo de la cinta, mojarlo y contar las capas de tela a simple vista. Hemos visto una carcasa de tres capas cotizada como de dos capas porque la documentación del pedido original se copió de una cinta más antigua en la misma cinta transportadora. En una cinta EP, el conteo de capas suele ser fácil de leer en un borde de corte limpio; en una cinta sucia y desgastada puede ser realmente difícil, que es precisamente cuando ocurre el error. Si hay alguna duda, pregunte al fabricante de cintas transportadoras para la construcción del cinturón según sus especificaciones, y que el contratista confirme por escrito el número de pasos antes de sacar la cuchilla de desbaste. En un largo viaje por tierra cinta transportadora industrial Este cheque, que funciona a alta tensión, vale más que cualquier otro elemento de esta lista.
Longitud del paso, ángulo de inclinación y longitud total de la articulación.
La longitud del escalón se escala con la tensión que debe soportar el empalme, no con el ancho de la correa. Para correas comunes de tejido EP y NN, las longitudes de escalón que vemos citadas en documentos de trabajo y en nuestro propio taller se encuentran generalmente entre 200 mm y 300 mm para una correa de tres capas, y más largas —a menudo de 300 mm a 400 mm— cuando la capacidad de la correa es alta o se espera que la unión soporte una polea motriz con una envoltura baja. El borde cortado de un escalón normalmente está sesgado a aproximadamente 60 a 70 grados con respecto al borde de la correa en lugar de ser perpendicular, y los dos extremos deben cortarse con el mismo sesgo en direcciones opuestas para que los escalones se enganchen. Un empalme de escalón de corte perpendicular en una correa de alta tensión es una unión que comenzará a abrirse desde las esquinas.
La consecuencia práctica para el comprador es la longitud de la cinta transportadora que se consume. Una unión de tres capas con pasos de 250 mm consume aproximadamente 750 mm de longitud de unión antes de añadir los márgenes de transición y sujeción, por lo que una zona preparada de entre 900 mm y 1100 mm es lo habitual. Esto es importante en el extremo inicial de una cinta transportadora corta, donde dos o tres uniones pueden consumir fácilmente un metro y medio de cinta, y también lo es al pedir una cinta de repuesto: el proveedor debe saber la longitud que ocuparán las uniones, no solo la distancia entre centros.
| Cuerpo | Pasos necesarios | Longitud de paso que solemos ver citada | Así es como se ve el acceso directo |
|---|---|---|---|
| EP o NN de 2 capas, uso ligero | 2 | 150 a 200 mm | Un solo paso, sin enclavamiento. |
| EP de 3 capas, apto para canteras. | 3 | 200 a 300 mm | Se omitió el tercer paso en un extremo para ahorrar una hora de holgazanería. |
| EP o NN de 4 capas | 4 | 250 a 350 mm | Las longitudes de los escalones se cortan de forma desigual, de modo que una sola capa soporta la mayor parte de la carga. |
| 5 capas o más | 5 o más | De 300 a 400 mm, confirmar con la clasificación de la correa. | Un empalme de dedos que se utiliza cuando los datos de la correa requieren pasos, o viceversa. |
| Cable de acero | No empalmado por etapas | Fabricado según el plano de empalme del propio fabricante de cinturones. | Contratista sin prensa de cable de acero solicita un empalme escalonado tipo tela. |
Si una articulación se abre más tarde, el patrón de la falla generalmente indica cuál de estas falló. Escribimos un artículo más extenso sobre eso en Las causas de fallas en el empalmey conviene leerlo antes de enviar una carta de reclamación, porque la diferencia entre una junta mal curada y un problema de corte escalonado determina quién paga.
04Número de lote del compuesto y vida útil
El compuesto de empalme sin curar es un producto perecedero cuya vida útil comienza a contar desde el día en que se mezcló. Conservará su aspecto y textura de caucho mucho después de haber perdido sus propiedades, por lo que el número de lote es la prueba más sencilla y económica que se puede obtener ese mismo día.
Por qué el número de lote debe figurar en la factura.
Solicita el número de lote y la fecha de curado en el albarán de entrega, y anota ambos en el registro de curado de cada unión. Si un empalme falla en cuatro meses, la primera pregunta que cualquier informe de fallos competente planteará es qué material se utilizó, y sin ese número, solo se puede adivinar. Solicita también una muestra de reserva: un trozo del mismo compuesto, aproximadamente del tamaño de un puño, sellado, etiquetado con el número de lote y guardado por quien pueda encontrarlo posteriormente. Nosotros guardamos muestras de reserva de nuestro propio trabajo de taller de forma rutinaria, y cuando las necesites, valdrán mucho más que los pocos dólares que cuesta embolsarlas.
Vida útil y el reloj de quemado
El caucho compuesto suele tener una vida útil de unos seis meses cuando se almacena sellado, a menos de 25 grados Celsius y protegido de la luz solar directa, aunque algunos lotes tienen periodos de validez más cortos y otros más largos. Dos aspectos se deterioran con el tiempo. El primero es la resistencia al calor: un lote antiguo comienza a fraguar antes, lo que puede significar que el compuesto comience a curarse mientras el equipo aún está realizando el montaje y la alineación, especialmente en una tarde de 35 grados. El segundo es la adherencia. Un lote caducado aún puede curarse formando una lámina sólida y despegarse con una fuerza aceptable, lo que dificulta detectar el problema en el momento de la instalación.
El almacenamiento en obra es tan importante como la fecha de caducidad del envase. Un bidón de compuesto expuesto al sol en un contenedor de acero puede alcanzar fácilmente una temperatura de 15 a 20 grados superior a la ambiente, y una semana en esas condiciones reduce notablemente su vida útil. Si su contratista entrega el material en obra el día anterior, pregunte dónde lo almacenará durante la noche.
Haga coincidir el compuesto con la cubierta, no solo con la correa.
Un empalme es tan bueno como la capa menos compatible que contiene. Si la cinta transportadora de caucho Si utiliza un material resistente al calor que soporta temperaturas superiores a los 100 grados Celsius, el compuesto de empalme y la tira de recubrimiento deben ser del mismo grado térmico, no una goma de uso general. La misma lógica se aplica a las cubiertas de nitrilo resistentes al aceite, a las correas para servicio en frío y a las correas resistentes al fuego, donde el empalme en sí mismo puede necesitar cumplir con los mismos requisitos de resistencia al fuego que la correa según normas como EN 12882 o, para trabajos subterráneos, MSHA 30 CFR Parte 14, y donde el cliente suele solicitar un certificado para la junta terminada. Consulte antes de realizar el pedido, ya que la diferencia de precio entre el grado correcto y el incorrecto es imperceptible.
Otra pregunta sobre calificaciones que la gente suele olvidar: Cinta transportadora resistente al calor Las cubiertas se endurecen con el tiempo, y una junta hecha con un compuesto genérico puede terminar siendo más dura que la correa que la rodea, por lo que el empalme deja de flexionarse con la carcasa y comienza a agrietarse en la transición. La coincidencia de grados no es un detalle menor. Es la diferencia entre una junta que dura toda la vida útil de la correa y una junta que hay que revisar cada año.
05Puntos de control del sitio: Energía, humedad, temperatura
Cada contratista tiene una lista de condiciones bajo las cuales no abrirá una conexión. La pregunta importante no es si existe esa lista, sino si incluye cifras y si estas se acordaron antes de la parada. Si el equipo detiene el trabajo por mal tiempo y nadie se puso de acuerdo sobre qué significa "demasiada humedad", usted estará pagando por estar de guardia mientras dos personas discuten en una carpa.
La regla del punto de rocío, que nadie escribe.
El agua es el enemigo de un empalme en caliente, y el peligro no es la lluvia visible, sino la condensación y la humedad que ya se encuentran entre las capas de tela. Si la superficie de la correa está en o cerca del punto de rocío, al abrir la carcasa, la tela húmeda entra en contacto con el compuesto caliente, y esa agua se convierte en vapor durante el curado. El resultado son ampollas: pequeñas áreas elevadas a lo largo del empalme que solo se pueden encontrar después de liberar la prensa y que la unión se haya enfriado. Un umbral de trabajo comúnmente utilizado es que la superficie de la correa debe estar al menos 3 grados Celsius por encima del punto de rocío, y consideramos 5 grados como más seguro en una correa de tres capas que ha estado expuesta al aire libre durante la noche. La humedad relativa superior al 85 % es otro factor desencadenante que la mayoría de los equipos mencionan.
Lluvia, viento y la cuestión de la tienda de campaña.
Un empalme en caliente nunca se cura al aire libre, y un empalme en frío es apenas más tolerante. Si la cinta ha estado funcionando mojada o ha llovido, necesita secarse, y una cinta de tres capas empapada puede tardar de dos a cuatro horas en secarse correctamente por los bordes; tiempo que debe transcurrir dentro del período de inactividad, no fuera de él. El viento importa por otra razón: en un trabajo de empalme en caliente de cintas transportadoras se utiliza una manta térmica sobre el empalme, y una corriente de aire fuerte a través de la entrada de la carpa extrae el calor de un borde de la manta y levanta la película protectora. Con cualquier brisa superior a la fuerte, pedimos que la carpa esté cerrada en el lado de barlovento. Por debajo de unos 5 grados Celsius de temperatura ambiente, el compuesto se endurece y el ajuste se vuelve difícil y lento; por encima de unos 40 grados, el tiempo de calentamiento comienza a correr antes y el equipo necesita sombra.
| Mantener el punto | Umbral que escribiríamos en el pedido | ¿Quién realiza las comprobaciones y cuándo? |
|---|---|---|
| Temperatura de la superficie de la cinta transportadora frente al punto de rocío | Al menos 3 grados por encima del punto de rocío, antes del primer corte. | El contratista lo lee, la persona del comprador presencia la lectura. |
| Humedad relativa | Menos del 85 por ciento, con la tienda cerrada si está subiendo | Leer cada hora durante la preparación, registrado |
| Lluvia o agua estancada | Ninguna cura comienza con agua en la cinta transportadora o bajo la prensa. | Cualquier persona presente en la obra puede detener el trabajo; ese derecho debe estar por escrito. |
| Temperatura ambiente | Por debajo de 5 °C o por encima de 40 °C, el plan de tratamiento se revisa, no se improvisa. | Acordado el día anterior, revisado por la mañana. |
| Disponibilidad de energía | kW, voltaje y fase acordados, verificados con la prensa y la bomba funcionando simultáneamente. | Tu electricista, antes de que llegue el equipo. |
| Aislamiento y permisos | Se aplicó el bloqueo y se comprobó que la cinta transportadora estaba parada; se emitió un permiso de trabajo en caliente. | Plantar, antes de desempaquetar cualquier herramienta |
Los puntos de retención eléctrica son los que detienen el reloj.
Los retrasos por mal tiempo suelen ser breves. Los problemas eléctricos pueden consumir un turno completo. Confirme el voltaje y la fase en la toma de corriente real, no en la placa de características del panel, y confirme que la prensa y la bomba hidráulica pueden funcionar al mismo tiempo que cualquier otro equipo conectado a ese panel. Si la alimentación es mediante un generador, traiga su propia protección contra fugas a tierra y dimensione el generador con margen: una cifra común de planificación es 1,25 veces la carga nominal de funcionamiento, más un margen para el pico de calentamiento, ya que un generador que se descarga cuando se encienden las placas le costará un ciclo de curado. En un turno con mal tiempo en una cantera, esta es la diferencia entre terminar una junta a las 2 a. m. y terminarla al mediodía. Si su operación funciona de esta manera durante todo el año, la lista de medidas preventivas en nuestra página de minería y canteras es un punto de partida razonable, y las preguntas prácticas que los compradores nos envían con mayor frecuencia se recopilan en el Página de preguntas frecuentes de SINOCONVE.
06Período de parada y compromiso de cronograma
Cada hora de inactividad tiene un costo, y quien proporciona el plazo rara vez es quien paga por un posible error. Por lo tanto, establezca el plazo como un entregable, con un plan que lo respalde y una penalización o cláusula de reserva.
Construye la línea de tiempo hacia atrás desde el reinicio.
Comience en el momento en que la cinta transportadora deba volver a funcionar, luego reste cada actividad y verifique que los cálculos sean creíbles. Para un empalme en caliente simple en una cinta de tres capas de 1200 mm, los números de campo con los que trabajamos se ven aproximadamente así. Cinta detenida, aislada y sujetada: 30 a 45 minutos. Marcado, escuadrado y desbaste a la longitud de paso acordada: dos a tres horas para tres capas, más si la cubierta es gruesa o la cinta está fría. Ajuste en seco, alineación y sujeción: 45 a 60 minutos, y no se puede apresurar porque los pasos deben encajar antes de aplicar calor. Calentamiento a la temperatura de remojo: 20 a 30 minutos dependiendo del grosor de la manta y la cinta. Remojo: normalmente de 30 a 45 minutos para esta clase de cinta. Enfriamiento bajo presión: 40 a 60 minutos, más con una prensa enfriada por aire. Liberar, recortar, limpiar y quitar la tienda: unos 30 minutos. Luego, el reajuste de la tensión y la comprobación de la alineación en la primera prueba: otros 30 a 60 minutos que la mayoría de los presupuestos no incluyen. Eso suma entre seis y nueve horas para una sola junta, y no firmaríamos un plan que prometiera cuatro.
Contingencia y quién autoriza las horas extras
Agregue entre un 20 y un 25 por ciento a lo que diga el plan y escriba el número en el pedido. Si aumenta el número de juntas, los incrementos son menores de lo que uno pensaría una vez que la prensa está caliente y la energía está conectada (generalmente de 1,5 a 2 horas por empalme adicional en la misma cinta), pero la primera junta siempre lleva más tiempo porque no hay nada configurado. Nombre a la persona que puede autorizar a la cuadrilla a seguir trabajando más allá del plazo establecido y acuerde la tarifa por hora para eso antes del fin de semana, no a medianoche. En un puerto con un barco esperando, el reloj de espera es la línea más cara de todo el trabajo, y hemos visto que supera el precio del empalme en sí mismo en un retraso de dos días por mal tiempo. Los compradores que mueven material a granel las 24 horas del día generalmente terminan escribiendo una tarifa de espera fija en lugar de una por hora, y nuestras notas sobre manipulación de materiales a granel en puerto Explicar por qué esa estructura es adecuada para operaciones continuas.
07El registro de curación de tres parámetros
Temperatura, tiempo y presión. Tres números deciden si el cigarrillo que pagaste es un cigarrillo o un problema futuro, y los tres desaparecen en el momento en que se desmonta la imprenta. Este es el elemento de la lista donde una sola hoja de papel tiene el mayor valor, porque es la única evidencia que sobrevive cuando el equipo abandona el lugar.
El punto de ajuste no es una lectura
Cualquiera puede escribir 145 en un formulario. Lo que se busca es la temperatura real de la platina a lo largo del tiempo, desde más de un punto del bastidor. Para las cintas transportadoras de tela, la temperatura de curado con la que trabaja la mayoría de los equipos se sitúa entre 145 y 150 grados Celsius, y este valor debe provenir de los datos del proveedor del compuesto para el material específico, no de la costumbre. Un punto de ajuste del controlador de 150 con una manta funcionando a 138 en el extremo opuesto indica una junta con curado insuficiente en los puntos clave y normal en todas partes. Si el contratista solo lee un termopar, esa lectura indica aproximadamente un centímetro cuadrado de una junta que podría tener 1400 mm de ancho.
Tiempo de remojo versus tiempo total
Tenga cuidado con el número que le indique el equipo. El tiempo total bajo la prensa incluye el calentamiento y el enfriamiento, y citarlo hace que el ciclo parezca más largo de lo que realmente es. El tiempo de remojo es lo que cuenta: los minutos que la unión permanece a la temperatura de curado una vez que toda el área de la platina alcanza la temperatura, lo que puede tardar entre 10 y 20 minutos después de que el controlador indique que se ha alcanzado el punto de ajuste. Para una correa de tela de tres capas, los tiempos de remojo que se suelen indicar oscilan entre 25 y 45 minutos, siendo más largos los tiempos para pilas más gruesas y mayor número de capas. Muchos equipos trabajan con un margen por milímetro más una cifra fija, por lo que la pregunta honesta no es "¿cuánto dura el curado?", sino "¿qué fórmula está utilizando y qué resultado da para esta correa?". Solicite la fórmula por escrito junto con el presupuesto.
Presión que se mantiene donde se estableció
La presión debe mantenerse durante todo el proceso de remojo, no solo al inicio. Una fuga lenta en una bolsa de presión o una válvula que se abre gradualmente se manifestará como huecos en el centro de la junta, y no será visible desde el exterior. Solicite que se registre la presión al inicio, a la mitad y al final del remojo como mínimo, y que cualquier caída superior a aproximadamente 0,1 MPa se anote en el registro junto con la acción tomada. En un trabajo de empalme en frío de cintas transportadoras, la disciplina equivalente es diferente, pero no menos estricta: el adhesivo tiene un tiempo de trabajo y un rango de temperatura, y una junta que se enrolla después de que el adhesivo se haya secado superficialmente fallará en la interfaz en lugar de en el caucho.
| Campo de récords | Así es como se ve una entrada completa. | Por qué debería importarle a un comprador |
|---|---|---|
| Cinturón e identidad conjunta | Etiqueta del transportador, ancho de la cinta, número de capas, número de juntas, posición a lo largo de la cinta | Permite que la reclamación se pueda atribuir a una sola articulación en lugar de presentar una queja general. |
| Detalles del compuesto | Grado, número de lote, fecha de curado, referencia de la muestra retenida | Resuelve la primera cuestión en cualquier análisis de fallos. |
| Condiciones ambientales | Temperatura del aire, humedad y punto de rocío al inicio del trabajo. | Explica la aparición de ampollas que, de otro modo, se atribuirían al compuesto. |
| Curva de temperatura | Inicio, calentamiento, meseta de mantenimiento, enfriamiento, con lecturas desde ambos extremos. | La única forma de demostrar una curación uniforme en una articulación ancha. |
| Duración del remojo | Minutos a temperatura, más la fórmula utilizada para llegar a ella. | Te permite comprobar la segunda articulación con respecto a la primera. |
| Registro de presión | Valores iniciales, intermedios y finales en MPa, con cualquier caída y la respuesta. | Detecta las juntas porosas que parecen perfectas por fuera. |
| Temperatura de liberación | Temperatura de la placa en el momento en que se liberó la presión. | El calor excesivo es una causa clásica de separación de los bordes durante la primera semana. |
| Firmas | Nombre del operador y nombre de su testigo, junto con la hora de finalización. | Convierte un formulario en un registro. Sin firma, sin valor de calendario. |
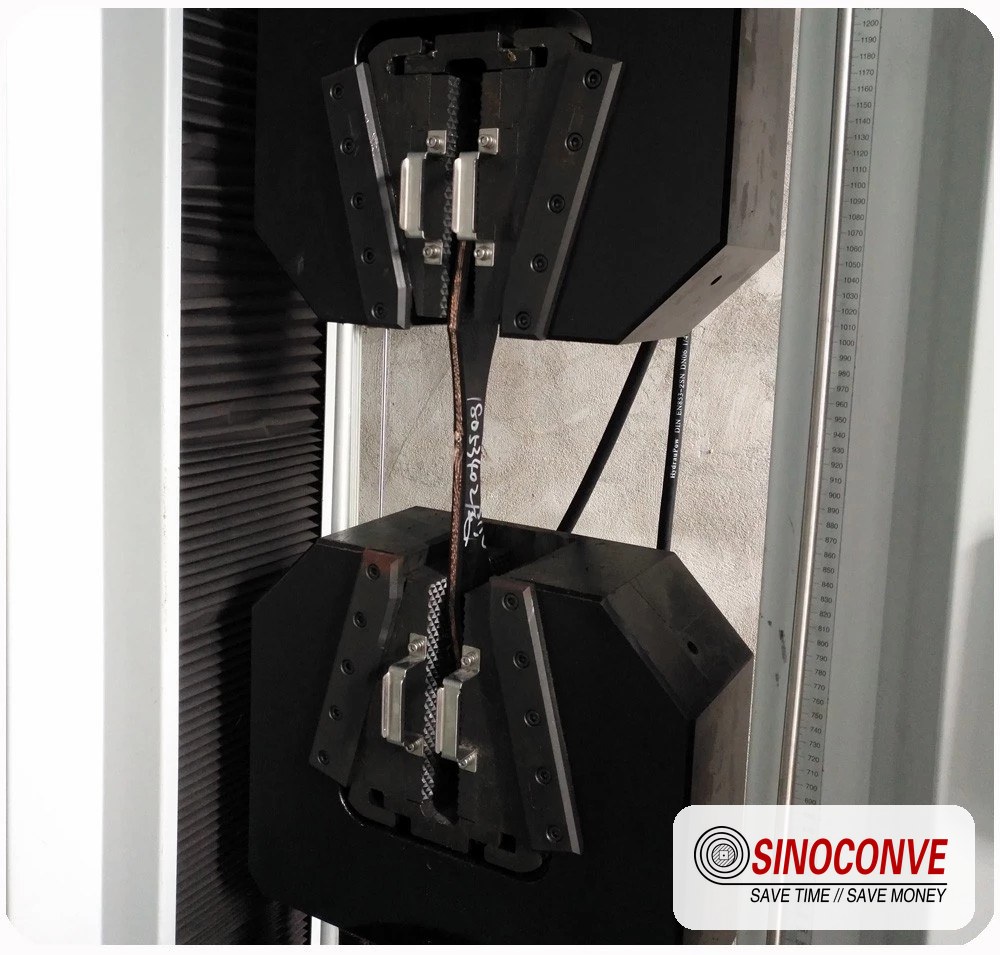
Una muestra desprendida de una unión de tres capas. Donde el desgarro atraviesa el caucho en lugar de seguir la interfaz de las capas, el curado y la adhesión están cumpliendo su función.
Nota de campo de nuestros ingenieros: Una planta de cemento nos envió una gráfica de curado de una junta de dos capas de 1000 mm que se había despegado en el borde después de siete semanas. La gráfica mostraba una sola lectura de termopar y un tiempo de remojo de 22 minutos. La placa era un marco de 60 pulgadas que se usaba en una cinta transportadora que se había ensanchado en algún momento de su vida útil, y el borde más alejado de la manta estaba sobre una sección del marco que nunca alcanzó la temperatura adecuada. Nada en la hoja estaba obviamente falsificado. Simplemente era una sonda y un número para una junta que necesitaba cuatro. Cuando escriba el requisito de registro en el pedido, indique cuántos termopares espera ver y dónde están ubicados.
08Muestreo de aceptación y resistencia al desprendimiento
No se puede inspeccionar un empalme del mismo modo que una soldadura. La unión está oculta dentro de la estructura, y la única prueba fiable consiste en separar un trozo. Por lo tanto, la cláusula de aceptación debe responder primero a una pregunta práctica: qué pieza se retira, de dónde se cortó, quién la cortó y quién la reemplazó.
Qué puedes probar sin acortar la correa
En la mayoría de las cintas transportadoras en funcionamiento no hay longitud sobrante para cortar. Esto deja tres opciones viables, y la correcta depende de si tiene cinta de sobra. Un empalme de prueba en taller, realizado la misma semana con el mismo lote y la misma configuración de prensa, es la evidencia más clara, siempre que el contratista anote que se trata de una muestra de prueba y se obtenga el resultado, no solo un resumen verbal. Si la cinta se va a acortar de todos modos, la pieza que se retira es material libre y se debe realizar la prueba de pelado en ella. Si hay una longitud sobrante genuina enrollada en una pluma, se puede cortar una prueba completa de la junta terminada. Nuestra experiencia indica que un pequeño número de compradores solicita un empalme de prueba en el pedido y todos los demás lo solicitan después del primer fallo, lo cual resulta más costoso. Vale la pena recurrir a laboratorios de pruebas externos para un fallo repetido, y si necesita una segunda opinión sobre una junta de unión en frío, la comparación en nuestra Guía para la unión de cintas transportadoras mecánicas frente a vulcanizadas Explica por qué el método de prueba debe coincidir con el tipo de unión.
Los números de pelado que se deben incluir en el contrato
Los requisitos de adhesión para cintas transportadoras suelen expresarse como adhesión entre capas en la cinta principal o como un valor de despegue en el empalme. Las cifras de RMA publicadas para cintas de tela suelen indicar un mínimo de aproximadamente 15 libras por pulgada para el Grado I y aproximadamente 10 libras por pulgada para el Grado II de adhesión entre la cubierta y la carcasa, lo que equivale aproximadamente a 2,6 y 1,75 newtons por milímetro. En los contratos de empalme, el criterio más común es que el empalme vulcanizado alcance una adhesión entre capas no inferior a la de la cinta principal, con un mínimo entre el 60 y el 75 por ciento para aplicaciones menos críticas. Sea cual sea el criterio elegido, escríbalo como un número junto al método de prueba, ya que la simple expresión "buena adhesión" nunca ha resuelto una controversia.
Solicita también que se definan con antelación los detalles de la prueba: ancho de la muestra, generalmente entre 40 y 50 mm; longitud libre de al menos 200 mm; velocidad de pelado, normalmente de unos 100 mm por minuto; y acondicionamiento de la muestra antes de la prueba. Un resultado sin las dimensiones de la muestra ni la velocidad de la prueba es un dato con el que no se puede comparar.
| Controlar | Método y muestra | Umbral que escribiríamos en | ¿Quién paga por el recorte? |
|---|---|---|---|
| estado de curación | Revisión de la tabla de curación y comprobación de la dureza en toda la articulación. | No hay zonas blandas ni porosas en los bordes. | No se necesita ningún recorte, así que nadie paga. |
| Empalme y pelado | Tira de 40 a 50 mm de ancho, longitud libre mínima de 200 mm, despegada a unos 100 mm por minuto. | No menos que la adhesión de la capa de la propia correa madre, o un porcentaje declarado de la misma. | Acordar de antemano; normalmente el contratista si la muestra falla |
| Espesor final | Calibre de la placa en seis puntos a lo largo de la junta | A una distancia aproximada de 0,5 a 1 mm de la correa principal, no debe haber un desnivel superior a 1 o 2 mm en la junta. | Retrabajo del contratista si está fuera de tolerancia |
| Alineación | Regla recta y cinta adhesiva a lo largo de la junta, comprobado en ambos bordes. | Desviación lateral inferior a 1 o 2 mm en todo el ancho. | Contratista, si es visible en el momento de la entrega |
| Visual y táctil | Inspección completa de la correa y, posteriormente, una segunda revisión después de que la correa haya funcionado durante 24 horas. | Sin ampollas, sin bordes levantados, cubierta al ras y recortada. | Contratista si se encuentra en la inspección de seguimiento |
La prueba de 24 horas es la prueba más barata que tienes.
La mayoría de las fallas tempranas en los empalmes se anuncian durante el primer día de funcionamiento: una tenue línea oscura a lo largo de un borde, una ligera ondulación en la junta, una tira de recubrimiento que comienza a levantarse. No cuesta nada inspeccionar la junta con una linterna después de que la cinta haya soportado unas horas de carga, y es mucho más fácil conseguir que un contratista regrese al sitio el segundo día que el día cuarenta. Si utiliza varias cintas transportadoras y compra empalmes con regularidad, pregunte a su distribuidor de cinta transportadora Si vale la pena establecer un registro de juntas en su planta. Es una tabla sencilla: etiqueta de la cinta, número de junta, fecha, contratista, lote, resultado del pelado y fecha de la inspección de 24 horas. Las plantas que lo mantienen tienden a dejar de discutir sobre quién hizo qué y, en cambio, comienzan a comparar las juntas entre sí.
09Cláusulas de reelaboración y quién paga qué
Ningún comprador disfruta redactando esta sección del pedido, ni ningún contratista disfruta leyéndola. Redáctela de todos modos. Una cláusula de retrabajo no es una acusación, sino una decisión que se toma una sola vez, con calma, en lugar de dos veces, con enojo, durante una crisis.
Definamos el fracaso de manera que el argumento tenga menos puertas.
Cuatro definiciones abarcan la mayor parte de lo que sucede en la práctica. Una falla de unión es una separación dentro del empalme con el caucho aún adherido a ambas superficies. Una falla de borde es una separación a lo largo de uno o ambos bordes mientras el centro permanece unido. Una falla dimensional es una junta fuera de la tolerancia de espesor o alineación acordada. El daño de la carcasa es una lesión en las capas durante el desbaste o corte, que a veces es culpa del contratista y otras veces se descubre que la correa ya estaba degradada. Es importante nombrarlas por separado porque las soluciones difieren y porque un contratista que conoce la definición de falla de borde prestará más atención a los sellos de borde y al voladizo. Los cuatro patrones de falla y sus causas habituales se describen con más detalle en nuestra Notas sobre fallos en el empalme, que vale la pena leer antes de escribir la cláusula.
El segundo cierre es la parte costosa
Casi todos los contratos de empalme estipulan que el contratista reparará una junta defectuosa. Muy pocos especifican quién paga la producción perdida durante la reparación, y ahí es donde reside el verdadero problema. Para una junta reemplazada un domingo por la mañana en una planta tranquila, la respuesta es prácticamente irrelevante. Sin embargo, para una junta reemplazada en una cinta transportadora de carga de barcos en plena temporada alta, puede ser el factor determinante en la disputa. Existen dos estructuras comunes y ambas son viables. El contratista cubre la mano de obra, los materiales y el transporte, y el comprador asume el tiempo de inactividad. O bien, el contratista acepta una cantidad fija por hora fuera del plazo acordado. Lo que no funciona es dejarlo en silencio, ya que un contrato sin cláusulas al respecto implica que el comprador asume todos los costos por defecto. También conviene acordar el tiempo de respuesta: 24 horas es lo habitual para un cliente habitual, 72 para un primer trabajo, y ninguno de los dos plazos es relevante si la cláusula no lo especifica.
Notificación, derechos de inspección y conservación de las pruebas
Dos cláusulas protegen a ambas partes. La primera otorga al contratista el derecho a inspeccionar una posible falla antes de cortar la correa, ya que cortar una junta destruye la evidencia que mostraría qué salió mal. La segunda otorga al comprador un plazo definido para presentar la reclamación, generalmente de 7 a 30 días desde el descubrimiento, contado desde que el problema se hizo visible, no desde la fecha de la factura. Tenga en cuenta que un plazo de reclamación que el comprador no puede cumplir de manera realista, porque la correa solo muestra el problema dos meses después, es una cláusula que no beneficia a nadie. Y cuando una junta falla, guarde la muestra. Un trozo de caucho húmedo, sucio y secado al sol en el suelo de un taller no le dice casi nada a un analista de fallas, mientras que el mismo trozo envuelto en film transparente y etiquetado con el número de correa, junta y fecha es un documento. En centros logísticos de alto rendimiento donde las correas rara vez se detienen, salvo por una parada programada, esta disciplina es lo que marca la diferencia entre una reparación de dos días y una negociación de dos semanas, que es un patrón que nuestra logística y almacenamiento Los clientes se encuentran con más problemas que la mayoría.
10Repuestos y consumibles dejados en el lugar.
Cuando un equipo sale por la puerta, lo que quede en el lugar es problema tuyo. Esto no supone ningún problema si aprobaste la lista, pero sí un desastre si no lo hiciste, porque la siguiente persona que abra el local se encontrará con todo el material que necesita y con la planta cerrada.
La caja de entrega
Solicite una lista de cierre por escrito y revísela físicamente antes de que el equipo se vaya. Para una junta caliente, necesitaríamos una muestra sellada del mismo lote de compuesto, idealmente medio kilogramo o más, etiquetada con el número de lote y la fecha de curado. Luego, un trozo de la tira de cubierta correspondiente, un tubo de sellador de bordes del mismo grado, película de liberación de repuesto y, si la prensa pertenece a su planta, un parche de reparación de manta térmica y un termopar de repuesto. Si la prensa es suya, también pida al equipo que compruebe los termopares antes del trabajo en lugar de después: una comprobación de dos puntos a temperatura ambiente y a temperatura de trabajo lleva diez minutos e invalida toda una clase de excusas. Si el equipo está utilizando una de nuestras prensas bajo un acuerdo de servicio, esa comprobación está en la hoja, y debe solicitarla para cualquier máquina que posea, sea cual sea la marca. Las plantas que compran a granel y mantienen cintas transportadoras al por mayor En un estante, a menudo se agrega un pequeño kit de empalme a la misma tienda para que la reparación de emergencia a las 3 de la mañana no dependa de una entrega.
Los adhesivos para empalmes en frío necesitan fechas, no solo cantidades.
Los materiales de unión en frío son los más propensos a errores en obra, ya que fallan silenciosamente. Solicite el número de lote y la fecha de caducidad de cada lata, así como el rango de temperatura de almacenamiento especificado por el fabricante. Muchos sistemas de unión en frío requieren que el adhesivo y la correa estén a una temperatura de entre 15 y 30 grados Celsius en el momento de la aplicación, y una lata que haya permanecido en una cámara frigorífica durante la noche no desarrollará la resistencia indicada en su etiqueta. Dado que el empalme en frío de las cintas transportadoras suele ser realizado por el equipo más cercano, la disciplina debe partir de la orden de compra: el grado de adhesivo correcto, dentro de la fecha de caducidad, aplicado dentro del rango de temperatura. Además, insista en que se deseche una lata abierta al finalizar el trabajo, en lugar de guardarla en un rincón para la siguiente avería, ya que nadie puede determinar la antigüedad de una lata a medio usar. Un punto importante que evita confusiones posteriores: correas trapezoidales envueltas, correas de distribución y la mayoría de las correas de servicio ligero. correas síncronas Se fabrican de forma continua y no se empalman en absoluto en el campo, por lo que cualquier pedido de consumibles que realice debe reflejar eso.
¿Los consumibles están incluidos en el precio o fuera de él?
Esta es una cuestión de precios disfrazada de pregunta técnica. El compuesto, la tira de recubrimiento, el sellador, la película desmoldante, el disolvente, las cuchillas de corte y el lubricante de desbaste son costos reales que algunos contratistas incluyen y otros facturan aparte. Ninguna de las dos opciones es incorrecta, y un presupuesto que incluya todo suele ser más fácil de gestionar. Lo importante es que el comprador pueda ver el desglose. Solicite la lista de lo que está incluido y luego pregunte qué se añadiría a un trabajo típico. Si el compuesto lo suministra el comprador, también hereda el problema del lote y el almacenamiento, lo cual es una buena razón para preferir que el contratista lo gestione, a menos que se disponga de un almacén controlado.
11Cómo se calcula la factura
Dos presupuestos para el mismo trabajo pueden diferir hasta en un factor de tres y ambos ser honestos, porque cobran por cosas diferentes. La forma de compararlos es forzarlos a tener la misma forma.
Tres estructuras, tres riesgos diferentes
La mayoría de los trabajos de empalme se presupuestan de tres maneras. Un precio fijo por empalme es la opción más sencilla y traslada el riesgo del plazo de entrega al contratista, por lo que suele ser la más cara por trabajo y la más fácil de presupuestar. Una tarifa por metro de ancho de correa es adecuada para plantas con muchas juntas de diferentes tamaños, y debe indicar el número de capas que se asume, ya que una correa de dos capas de 1400 mm y una de cuatro capas de 1400 mm no son el mismo trabajo. Una tarifa diaria por llamada con materiales adicionales es común para trabajos de emergencia y pequeñas reparaciones; es transparente, pero traslada el riesgo del plazo de entrega completamente a usted y no recompensa a nadie por terminar antes de tiempo. En teoría, ninguna de estas opciones es mejor que la otra. Lo importante es saber cuál ha contratado.
| Estructura | Trajes | Dónde reside el riesgo | Qué plasmar por escrito |
|---|---|---|---|
| Precio fijo por empalme | Cierres planificados con un número conocido de cierres conjuntos | Principalmente por el contratista | Definición de "un empalme": ancho, número de capas, tipo de curado, recorrido, materiales |
| Precio por metro de ancho de cinta | Flotas mixtas con muchos tamaños de cinta transportadora | Compartido, con una tabla de unidades clara | Los puntos de ruptura de ancho y los incrementos de capas |
| Tarifa diaria más materiales | Averías de emergencia y alcance incierto | En el comprador | Duración de la jornada, tamaño del equipo, número mínimo de llamadas, margen de beneficio de los materiales |
| Solo inspección | Evaluación de juntas antes de un cierre importante | Bajo riesgo en ambos casos. | Qué contiene el informe y si la tarifa se descuenta del trabajo de reparación. |
Viajes, espera y la cura abortada
Los gastos que disparan el presupuesto casi nunca son la propia empalme. Son los kilómetros de viaje, las noches de hotel, el alquiler de una grúa, un generador y combustible, la carga nocturna o de fin de semana, y las horas de espera después de que finalice el plazo acordado. Solicita cada uno como una unidad y no como un porcentaje. Solicita por separado la tarifa que se aplica si el equipo llega, se instala y no puede empezar porque la cinta transportadora no está donde se indicaba en el plan. Luego pregunta quién paga cuando la reparación se interrumpe por culpa del propio equipo del contratista; la respuesta debería ser nadie más que el contratista, y la cláusula debería especificarlo. Un cálculo útil antes de firmar: un equipo que espera cuatro horas y luego trabaja ocho rara vez es más barato que un equipo que trabaja ocho y se va a casa, una vez que se han sumado la tarifa de espera y la tarifa del día extra.
Comparar presupuestos sin comparar peras con manzanas.
Coloque cada oferta en la misma tabla de una página antes de que alguien se entusiasme con un precio. Ancho de la correa, número de capas, número de juntas, tipo de curado, quién suministra el compuesto, consumibles incluidos, número de cuadrillas, compromiso de ventana, documentación de registro, prueba de aceptación, garantía, tarifas de viaje y de espera. En nuestra experiencia, una cotización que parece un 30 por ciento más alta en la parte superior de la página generalmente resulta incluir el compuesto, el empalme de prueba y la documentación. Cuando el trabajo se ubica cerca de la correa en sí en lugar del servicio que la rodea, hay un punto relacionado que vale la pena mencionar: las plantas que también compran productos de transmisión tienden a comprar correas y empalmes juntos, y una fabricante de correas de transmisión con su propio brazo de servicio a menudo puede agrupar la visita al sitio, lo que cambia por completo los cálculos del viaje. Si también va a comprar cinturones envueltos, pregunte a su fabricante de correas trapezoidales La misma pregunta sobre el soporte del sitio, porque suele ser la misma conversación.
12Garantía y fecha de inicio del plazo
El último punto, y el que se lee con más atención después de que algo sale mal. La garantía de empalme es un documento breve con tres variables: cuándo comienza, cuánto dura y qué excluye. Si se incluyen las tres en el pedido, el resto es trámite administrativo.
Comience al reiniciar o al firmar, no en la factura.
Los contratistas suelen empezar a contar el tiempo cuando se cura la unión, que es el día en que se les paga y no el día en que la unión empieza a funcionar. Si la cinta transportadora permanece inactiva durante tres semanas porque un sistema posterior está averiado, se pierden tres semanas de garantía que usted pagó y nunca utilizó. Solicite que la fecha de inicio sea la posterior entre la firma de aceptación y la fecha en que la cinta transportadora vuelva a la producción normal, e incluya la fecha real en el documento de entrega. En una planta donde una unión puede hacerse y permanecer sin carga durante un mes, esta simple frase vale más que cualquier descuento que ofrezca el contratista.
Dos factores desencadenantes: calendario y rendimiento
La mayoría de las garantías de empalme en esta industria se cotizan entre seis y doce meses, y muchas de ellas también tienen un límite de tonelaje u horas de funcionamiento, lo que ocurra primero. Un límite de tonelaje es más honesto que uno basado en el calendario para una unión que funciona 16 horas al día, y un límite basado en el calendario lo protege en una cinta transportadora que solo funciona ocasionalmente. Solicite ambos y pregunte en qué se basa la cifra de producción. Cuando la propia cinta también está bajo garantía, mantenga los dos documentos alineados para que no se quede con una garantía de la cinta que dure seis meses más que una garantía de empalme. Si desea ver cómo se estructuran normalmente esos compromisos, las notas de capacidad y servicio publicadas por un fábrica de cintas transportadoras Son un punto de referencia razonable, aunque las cifras exactas para su pedido siempre dependen de la correa y del servicio.
Lo que no cubrirá, indicado claramente
Una garantía justa excluirá los daños por impacto causados por objetos metálicos extraños o protuberancias grandes en el punto de carga, los problemas de deslizamiento que rozan el borde de la junta contra una estructura, el funcionamiento por encima de la tensión nominal, los daños causados por una polea tensora atascada y cualquier trabajo realizado posteriormente en la junta por otra persona. Estas son exclusiones razonables y negarse a aceptarlas solo retrasa la negociación. Lo que no debe aceptarse es una exclusión general para cualquier tipo de separación de bordes, ya que una junta bien hecha debería soportar cargas normales en los bordes durante años. Solicite que las exclusiones se enumeren por nombre, en la misma sección, en lugar de estar ocultas entre los términos y condiciones, y pregunte quién realiza la inspección cuando se presenta una reclamación. La inspección de la junta con ambas partes presentes es la vía más rápida para la reparación, y ninguna de las partes debe aceptar una conclusión a la que haya llegado sola.
13Cómo convertir los doce cheques en una solicitud de cotización de una página.
Todo esto se resume en una sola página si se organiza correctamente, y una consulta de una sola página se responde de forma más rápida y precisa que un correo electrónico largo con preguntas intercaladas. Este es el formato que recomendamos, y es el formato que nos gusta recibir.
La página
Cuatro bloques, en este orden. Datos de la cinta: tipo, carcasa, número de capas, ancho, tensión nominal, grado de la cubierta, temperatura de servicio y la referencia de serie o especificación de la cinta, si la tiene. Datos de las juntas: cuántas juntas, dónde en el transportador, caliente o fría, y si la cinta se va a acortar o alargar al mismo tiempo. Datos del sitio: energía disponible, agua, elevación, refugio, rango de temperatura ambiente en la fecha planificada y duración del período de parada. Datos comerciales: la estructura de precios que desea, la documentación que espera, la prueba de aceptación que requerirá, los términos de garantía que necesita y la fecha límite para la finalización del trabajo. Cualquiera que cotice en función de esa página sabe exactamente lo que está cotizando, y cualquiera que no pueda responder a eso en una página probablemente no debería estar cotizando.
Qué adjuntar
Cuatro anexos cubren la mayoría de los trabajos. La especificación o ficha técnica original de la correa. Tres o cuatro fotografías de la ubicación del empalme con una cinta métrica visible en el encuadre, lo que proporciona al contratista más información sobre el acceso y el estado que un párrafo. Un dibujo lineal o boceto sencillo que muestre dónde se ubica cada junta. Y, si existe, el último informe de fallos de esa cinta transportadora, ya que un trabajo repetido es un trabajo diferente. Si su lista de correas es larga o está estandarizando varias cintas transportadoras a la vez, vale la pena comenzar con la gama de nuestra catálogo de productos de modo que el número de juntas y las especificaciones de la correa se coticen con la misma descripción. Los compradores que llevan un registro de juntas a menudo descubren que también compran la misma correa dos veces al año, y ese es el momento en que los cálculos sobre tiradas de correas sin fin o más largas empiezan a tener sentido: las ventajas y desventajas se establecen en nuestra Ventajas y aplicaciones de las cintas transportadoras sin fin El artículo y todo el conjunto de informes de campo se encuentran en el Blog de SINOCONVE.
Un hábito que vale la pena conservar
Guarda cada lista de verificación completada junto con el registro conjunto, tal como la rellenaste, incluso aquellas en las que la respuesta fue "no disponible". Una página con tres campos en blanco le proporciona al siguiente planificador información útil sobre el sitio y te indica dónde invertir el dinero antes del cierre, en lugar de durante el mismo.

Revisar una junta terminada en el taller, donde la luz es mejor y la temperatura no es de 38 grados.
14Preguntas que los compradores nos hacen antes de realizar el pedido.
¿Con cuánta antelación se debe reservar un equipo de empalme?
Para una parada programada, dos o tres semanas es un plazo razonable que permite a todos confirmar los datos del sitio. Para una junta de emergencia en una cinta transportadora de tamaño estándar, entre 24 y 48 horas es un plazo realista en la mayoría de las zonas industriales, e incluso menor si el equipo ya está trabajando cerca. La variable que perjudica la respuesta ante emergencias no es la disponibilidad del personal, sino la falta de información del sitio: suministro eléctrico, acceso y especificaciones de la cinta transportadora.
¿Un precio fijo por empalme siempre resulta ser la opción más cara?
No. Es la que transfiere el riesgo de cronograma al contratista, y usted paga por esa transferencia. Si su ventana de parada es amplia y su sitio está bien organizado, una tarifa diaria generalmente será más económica. Si la cinta transportadora es crítica y la ventana es ajustada, el precio fijo justifica el costo adicional.
¿Tengo que cortar la correa para probar la unión?
Solo si se desea un resultado de desprendimiento destructivo en esa unión específica. Si no es posible acortar la correa, solicite una muestra de prueba fabricada en el taller con el mismo lote de compuesto y la misma configuración de prensa, junto con el certificado de prueba correspondiente. En las uniones donde la correa se va a acortar de todos modos, la sección extraída sirve como material de prueba gratuito y no hay motivo para no utilizarla.
¿Quién debe suministrar el compuesto, el comprador o el contratista?
En la mayoría de los casos, el contratista es responsable. El compuesto debe coincidir con el grado de la cubierta de la correa y tiene una fecha de caducidad; un contratista que mantiene su propio inventario controla ambos aspectos. Si su planta cuenta con un almacén con temperatura controlada y realiza empalmes con frecuencia, comprar el compuesto propio puede ahorrarle dinero, pero entonces usted será el propietario de los registros de lotes y las fechas de caducidad, y una junta defectuosa se podrá rastrear hasta su almacén.
¿Se puede volver a curar una unión vulcanizada que ha fallado?
Casi nunca, y cualquier oferta en ese sentido debe ser vista con recelo. Una vez que una junta se ha curado, enfriado y sometido a carga, el caucho en la zona afectada ya se ha reticulado. Un segundo curado no restaurará una unión que se ha separado; la junta debe cortarse y rehacerse, por lo que la cláusula de retrabajo es más importante de lo que la mayoría de los compradores esperan.
¿Qué debo esperar ver en una gráfica de curación?
Un eje temporal, al menos dos registros de temperatura de puntos diferentes, una meseta de remojo visible y un valor de presión que se mantenga constante durante el remojo en lugar de disminuir. Las temperaturas de remojo para las correas de tela suelen estar entre 145 y 150 grados Celsius. Si el gráfico es una sola línea plana con una sonda y una duración escrita a mano, solicite un registro adecuado la próxima vez.
La etiqueta de la correa se ha perdido. ¿Cómo puedo confirmar el número de capas?
Corte un trozo pequeño del extremo de la correa, humedezca el borde cortado y cuente las capas de tela, o envíe el trozo al proveedor de la correa para su identificación. Según nuestra experiencia, de esta manera se confirma correctamente el número de capas con más frecuencia que con una hoja de pedido antigua, y la diferencia entre dos y tres capas radica en una unión que se comporta de manera completamente distinta.
¿Se necesita la misma documentación para una conexión en frío que para una en caliente?
Mismo principio, diferentes aplicaciones. La unión en frío no tiene una tabla de curado, por lo que el registro se reduce al número de lote del adhesivo, la fecha de caducidad, las temperaturas de la cinta y del adhesivo en el momento de la aplicación, el tiempo de apertura observado y el rodillo utilizado. Esos cinco datos son los que permiten determinar si la unión se realizó dentro del rango de trabajo del material.
¿Cuál es el error más común que cometen los compradores?
Pedir el empalme sin solicitar la información necesaria. El lote del compuesto, el registro de curado, la duración del paso y la fecha de inicio de la garantía no cuestan nada y son lo único que le evitará una disputa tres meses después. El diseño del empalme en sí es responsabilidad del contratista. Saber qué se le hizo a su correa es responsabilidad suya.
Productos relacionados que podrías necesitar
- Cinta transportadora de caucho — Cintas transportadoras de tela EP y NN para uso general en canteras e instalaciones industriales.
- Cinta transportadora de caucho EP para mayor tensión y grandes distancias entre centros.
- Cinta transportadora resistente al calor Para la manipulación de clínker y sinter a temperaturas superiores a 100 grados Celsius.
- Correas con diseño de espiga y con tacos — perfiles que modifican la forma en que se debe cortar un empalme.
- Cinta transportadora de PVC para líneas de trabajo ligeras y medianas, así como para salas de procesamiento de alimentos y envasado.
- Cinta transportadora trituradora de piedra EP1000, un punto de referencia común para el arancel agregado.
- Catálogo completo de productos Si prefieres ver toda la gama a la vez.
Artículos de blog relacionados
- Métodos de unión de cintas transportadoras: una guía completa — la descripción general completa, mecánica y vulcanizada.
- Fijaciones mecánicas frente a uniones vulcanizadas, si aún está decidiendo qué tipo de junta debe tener su transportador.
- Causas de fallas en el empalme de la cinta transportadoraVale la pena leerlo antes de redactar una cláusula de reelaboración.
- Métodos de empalme, costos y consejos prácticos — cómo se ejecuta realmente el trabajo en obra.
- Guía de la máquina vulcanizadora: características y consejos modernos para la selección y especificación de la prensa.
- Guía de la máquina vulcanizadora de cintas transportadoras — Un artículo más breve sobre las calificaciones de las máquinas.
- Cintas transportadoras sin fin: ventajas y aplicaciones cuando una articulación es la respuesta completamente equivocada.