碾米厂并非只是在粮仓侧面装上一台碾米机。从进料坑到封袋机,物料要经历四次变化,每一次变化都会改变下方传送带的承受能力。稻谷运来时粗糙、潮湿,满是田间尘土。糙米很脆弱,米粒稍稍掉到硬物上就会碎裂。精白米则非常干净,哪怕只有一丝锈迹或一小块传送带边缘的碎片,都会被判定为不合格。我们曾参观过一些碾米厂,发现所有五层楼的生产线都采用相同的规格。文件看起来井然有序。然而,抛光车间的传送带仍然每年更换两次。
这就是我们不再引用单个数字的原因。 碾米厂输送带 对于整个工厂而言,碾米厂就像是一系列小型且环境恶劣的工序堆叠在一栋建筑内,在脱壳线上表现优异的传送带往往会在包装车间里落败。本文将阐述我们如何划分生产线,要求买家在下单前测量哪些参数,以及我们的知识仅限于此。

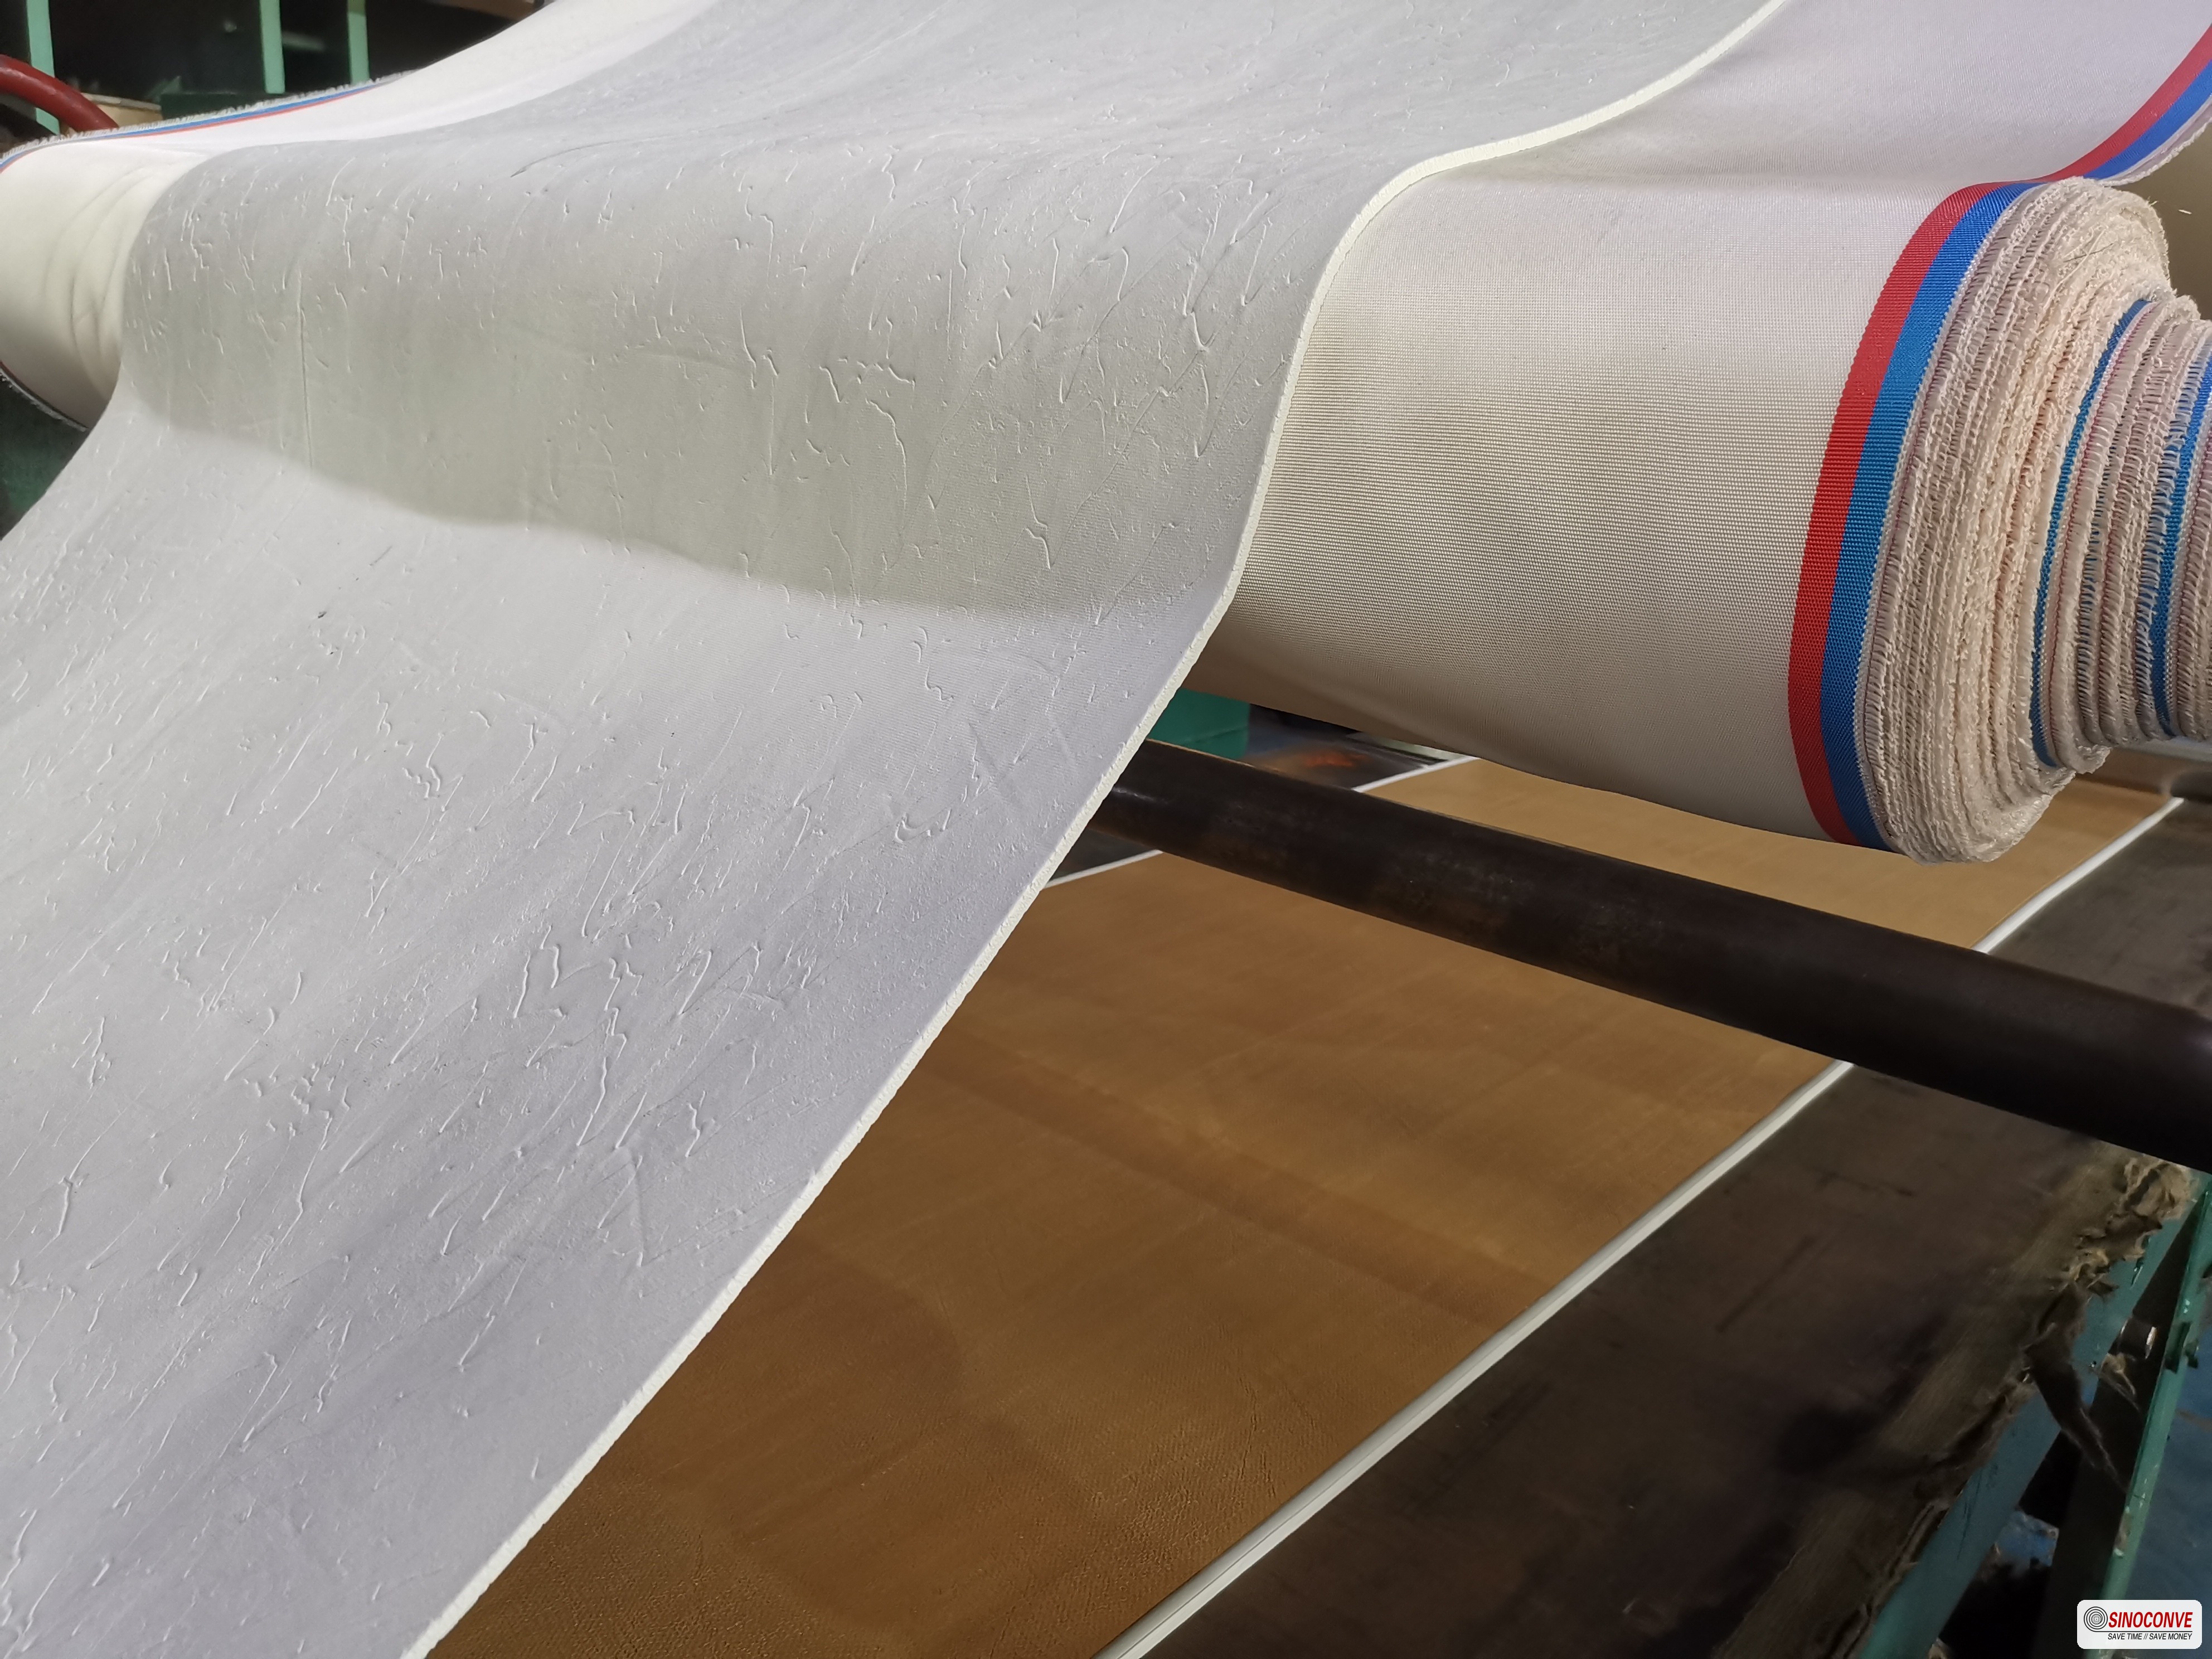
精米输送段上的白色传送带,在包装进料之前拍摄的照片。
01为什么一条传送带无法服务所有碾米区
先从物料本身入手,而不是从传送带目录入手。进料口的稻谷仍然混杂着稻草、泥土、小石子以及富含二氧化硅的稻壳,这些稻壳将在两层之后被排出。糙米去壳后,是包裹在薄薄一层麸皮中的柔软米粒。它容易在集中载荷下凹陷,落地不稳时会开裂。白米经过抛光后,麸皮层已被去除,表面是淀粉,淀粉很容易留下痕迹。三种物料,三种不同的失效模式,而其中只有一种与磨损有关。
碾米机脱壳侧存在磨损问题,并伴有粉尘问题。谷壳碎片非常锋利,肉眼无法察觉,它们会堵塞所有未密封的缝隙。八个月后,我们打开了一条脱壳机卸料输送机,发现托辊表面覆盖着一层灰色的糊状物。这种糊状物对输送机表面的磨损并不均匀;它在中间形成一个凸起,并将边缘向下压紧在输送机结构上。
白米输送带存在清洁问题,并伴有跑偏问题。那里的传送带宽度为 400 至 600 毫米,速度很快,3 毫米的偏差就会显现出来。而且传送带有时会空转,这时劣质的接缝就会开始出现跑偏现象。
腰带的五个区域及其各自作用
表 1 是我们第一次现场考察时在白板上绘制的草图版本。它并非正式规格说明。它的作用是防止买家将五项不兼容的工序合并到一份采购订单中,并解释为什么当一家工厂在所有工序都使用同一种皮带时,第二和第五工序会失败。
| 碾米厂厂房内的加工区 | 皮带表面在实际运行中实际遇到的情况 | 我们现场首先发现的故障模式 | 该区域的关键在于选择重点 |
|---|---|---|---|
| 水稻进料、清理和除石阶段 | 潮湿的田土、稻草碎片和小石子一起运来。 | 装载点处的盖板有刮痕和边缘撕裂 | 更厚的耐磨外壳,边缘密封结构 |
| 脱壳机卸料和壳收集输送机 | 空气中飞扬的尖锐谷壳粉末会落入每一个缝隙中。 | 怠速器卡住和皮带错位,来自加冕面 | 防尘结构和接地静电耗散路径 |
| 糙米分离和米粒分级阶段 | 易碎的玉米粒从低处落到移动的表面上 | 在出料口和接缝冲击点处统计破碎的谷物数量 | 更柔软的外皮、齐平的接头和更大的滑轮直径 |
| 抛光和成品白米转移阶段 | 清除淀粉粉尘、水雾和残留抛光剂 | 无法洗掉的灰色和黄色表面痕迹 | 不留痕迹的白色表面,具有封闭、低孔隙率的饰面 |
| 颜色分选机进料和包装进料传送带 | 狭窄、快速、频繁停止和重启的产品流 | 边缘磨损、导向磨损以及鞋钉根部残留产品 | 精确的宽度公差、模制导轨和易于清洁 |
横着看表格,就能发现规律。第二和第三区悄无声息地亏损,因为卡住的惰轮或破损的谷粒不会导致生产线停工,只会降低产量,直到有人称重为止。最后两个区则明显亏损,因为有瑕疵的包装袋会被送到顾客手中。
02本文到此结束,粮仓指南开始。
我们已经发布了一份篇幅很长的指南,内容是…… 粮仓输送带而该页面则涵盖了不同的领域:收割时的进料坑、烘干机的进料和出料、筒仓装料、料仓清理以及装载卡车或铁路货车的装料口。这些工作涉及物料量、温度和较长的中心距。本页面不再赘述这些内容。
我们这里描述的生产线始于碾米厂围栏内的稻谷棚,止于封袋机。其流程依次为:稻谷接收和预清理、去石、脱壳、稻谷分离、糙米分级、第一和第二道碾白工序、喷雾降温、色选、成品米仓、装袋秤、金属检测和封袋。稻谷棚上游的所有工序均由提升机引导。封袋下游的所有工序均由仓库处理,这是第三个环节。
为什么要把界限划得这么分明?因为一旦越过这条线,数值就会呈数量级变化。筒仓装料输送机中心距 120 米,输送速度 200 吨/小时,皮带宽度 1000 毫米。而色选机进料皮带长度 3 米,输送速度 6 吨/小时,宽度 400 毫米,评判标准是能否在 15 分钟内完成清洁。同一行业,工程设计却截然不同。
两位导游按区域分工
表2以表格形式列出了边界。采购整套碾米厂文件的买家通常会打印这两页文件,并标记重叠部分,这部分通常是稻谷棚。稻谷棚是两份文件唯一重叠的地方,即使在这里,税费也分得很清楚:一侧是接收和晾晒,另一侧是碾米厂饲料。
| 粮食处理链中的阶段 | 哪份文件涵盖了腰带职责 | 为什么这项职责的设计方式有所不同 |
|---|---|---|
| 收获接收坑和预清理棚 | 粮仓指南,因为货物散装且具有季节性。 | 物料含水量高,混有秸秆,且承受冲击载荷。 |
| 谷物烘干机进料和出料输送机 | 粮仓导轨,因为热量主导了选择 | 温暖潮湿的谷物需要耐热的覆盖物和一定的热生长空间。 |
| 筒仓填充、通风底板和料仓清理 | 粮仓指南,因为中心区域较长且交通不便 | 跨距长、槽深,皮带张力由下垂度而非负载决定 |
| 卡车和铁路货车装载管道 | 粮仓导轨,因为冲击力和作用范围决定了设计。 | 自由落体喷洒在车身上方,并在喷嘴处控制扬尘 |
| 糙米脱壳、分离和分级 | 本文之所以如此重要,是因为内核完整性比吨位更重要。 | 短中心、软产品和对碎粒的严格限制 |
| 抛光、颜色分拣和包装饲料 | 本文之所以探讨这个问题,是因为表面清洁度成为关键因素。 | 窄传送带、频繁冲洗和白色产品上的明显痕迹 |
如果您规划的是整个厂区而非单个厂房,那么 行业概览 我们的线条概念按材质分组,并且 农业处理页面 它位于这项工作的稻谷接收和粮食加工环节附近。
工程师现场笔记: 在安徽一家日处理量240吨的碾米厂,我们下午3点测量到脱壳车间的温度为41℃,相对湿度为78%,而40米外的包装车间的温度为26℃。这两个区域都使用了同一条传送带。脱壳车间的传送带在一个季度内就出现了表面结冰和打滑现象;而包装车间的传送带仍然可以正常使用。两条传送带本身都没有问题。显然,设计规范是基于与该车间实际情况不符的气候条件制定的。
03谷壳去除:磨损、粉尘和静电路径
按重量计算,稻壳约占稻谷的五分之一,几乎全部都集中在碾米厂的一个短区域内排出。这种高度集中的特性使得稻壳处理层与其他处理层截然不同。稻壳质地轻盈,通气后如液体般流动,而且具有小麦或玉米所不具备的磨蚀性。稻壳碎片是边缘锋利的薄硅片,每秒钟都有成千上万片碎片经过固定点。
我们按照轻型采石场的标准来设计稻壳生产线,而不是食品生产线。这听起来似乎与碾米厂的实际情况相矛盾,而这正是本文的重点。 橡胶输送带 带有 5 毫米耐磨涂层的皮带通常比脱粒机卸料用的薄热塑性皮带寿命长得多,即使热塑性皮带更容易清洁。从卫生角度考虑的买家通常会更换三次热塑性皮带,才会接受这种权衡。
磨料载荷实际落点在哪里。
观察脱粒机的卸料槽,而不是输送机的中间位置。物料流出卸料槽的速度可能只有 2 米/秒,冲击输送带时形成一条狭窄的带状区域,并在半米范围内扩散开来。如果卸料槽位于中心位置,输送带宽度为 800 毫米,那么磨损带的宽度通常只有 250 毫米。这就是为什么输送带边缘看起来崭新,而中间部分却可能已经磨损殆尽的原因。我们要求提供输送带运行 500 小时后的照片,因为磨损情况比任何图纸都能更清楚地反映卸料槽的状况。
三项改进措施可以解决大部分问题。首先,裙边橡胶可以引导水流而不接触输送带,与输送带保持 15 至 20 毫米的间隙,并带有柔性唇缘。其次,冲击区托辊间距更小,从通常的 1000 至 1200 毫米缩小到 300 毫米,从而在水流冲击处为输送带提供支撑。第三,选择以体积损耗而非抗拉强度为导向的表层材料。抗拉强度来自输送带骨架,而表面耐磨性则来自表层材料,两者分开报价是有原因的。
灰尘、静电和跟踪路径
稻壳粉尘会产生两种令维护团队意想不到的效果:架桥和隔热。架桥是指粉末会形成拱形跨越缝隙,而不是直接落下,因此原本“密封”的托辊会在几周内变成一块坚硬的稻壳块。隔热则意味着机架不再会从干燥、高速运转的传送带上带走物料。在35摄氏度的封闭稻壳巷道中,我们观察到传送带上积聚的物料足以将地面上的粉尘带走,并将其输送到下一个转运点。
接地属于维护项目,而非采购项目。将机架连接至工厂地线,在调试时检查电阻,并在任何结构改造后再次检查。如果买方要求使用静电耗散皮带,我们会提供一条,并请他们单独确认接地路径,因为如果机架是隔离的,静电耗散皮带就起不到任何作用。对于未经我们勘测的磨机,我们不提供爆炸或分类数据。这些数据属于工厂自身的风险评估范围。
该楼层的跟踪问题几乎总是源于物料堆积,而不是皮带几何形状的问题。谷壳堆积在滑轮表面,滑轮实际上变成了拱形,皮带因此发生爬升。 防尘输送带供应商 我们可以提供防尘罩,但皮带轮仍然需要刮刀和观察窗。我们宁愿出售一条皮带轮干净的皮带,也不愿出售三条皮带轮脏污的皮带。 输送带制造商 我们只能控制这个等式的一半,我们在报价阶段就会说明这一点。
04糙米转移过程中不破坏米粒
糙米是整栋建筑中最易碎的物料,它在传送带上停留的时间也比其他任何等级的米都长。麸皮层将米粒包裹在一起,同时也起到润滑表面的作用,使米粒在传送过程中滑动翻滚而不是沉淀。每一次传送都像是一次小小的跌落测试。平放的米粒能够完好无损,而从400毫米高处直立着落下的米粒通常无法幸免。
我们先从落料高度入手,然后逐步推算到输送带。在分级线上,使用倾斜式落料箱或短倾斜滑道将 600 毫米的落料高度降低到 250 毫米,通常比改变输送带本身更能有效地去除碎粒。输送带是第二个杠杆;几何结构是第一个杠杆。如果买家指望通过更换输送带来弥补设计缺陷的转运点,那他们就买错了。
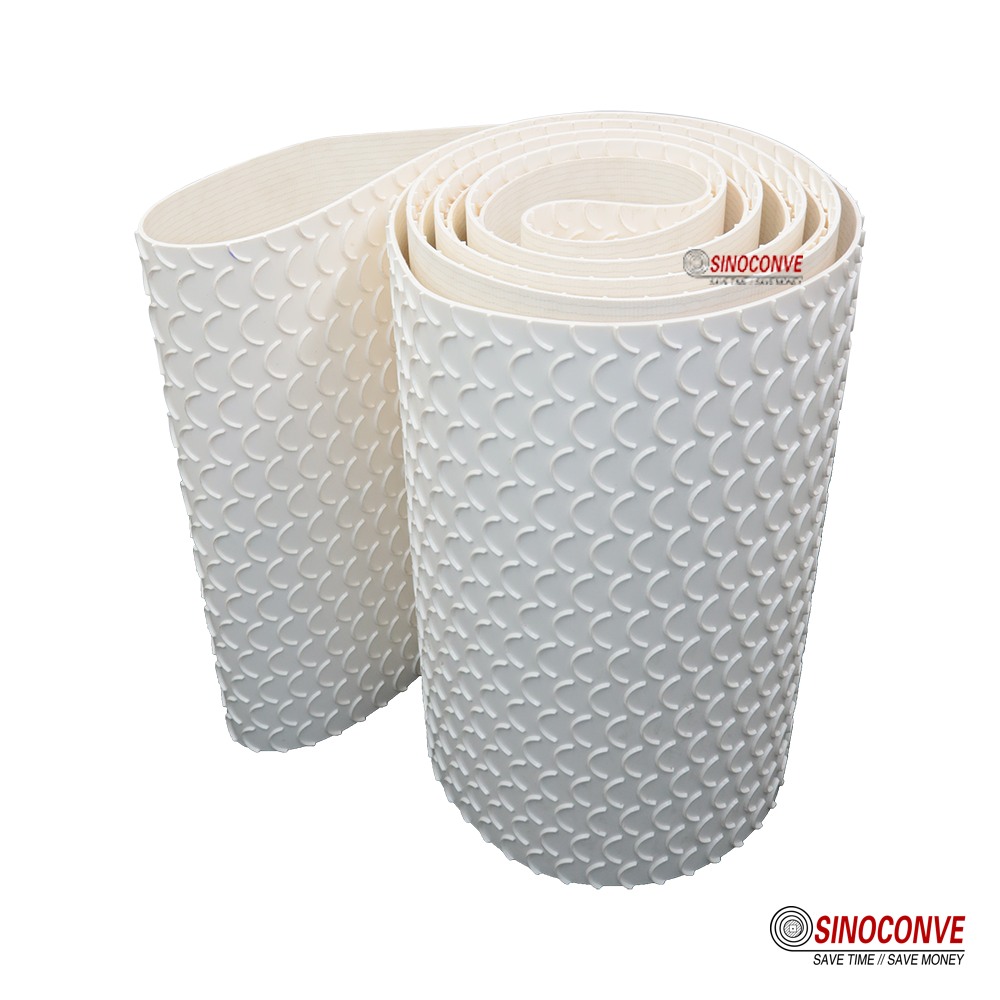
在组装谷物输送段之前,检查白色 PVC 传送带的表面纹理和边缘结构。
落点、裙边橡胶和盖板硬度
硬度在 55 至 65 Shore A 范围内的覆盖物能够吸收冲击力,而不会夹住谷粒。硬度更高的覆盖物在磨损性作业中使用寿命更长,但会将更多冲击力传递到谷粒上,因此我们不在分级输送机上使用脱壳线覆盖物。这种差异是可以测量的:在一条 12 吨/小时的分级线上,在相同的落差高度下,将硬度从 70 Shore A 改为 60 Shore A,碎谷率读数就从明显的分散减少到偶尔出现单个碎谷。虽然这只是一条生产线、一个下午的测试结果,不能保证一定有效,但物理原理表明确实如此。
裙边橡胶的作用是引导而非夹紧。一个常见的错误是将裙边紧贴传送带以防止溢出。这样一来,谷物会通过狭窄的通道,传送带会在几个月内沿着裙边两侧磨出凹槽。我们建议保持 15 毫米的间隙,裙边边缘要有一定的弹性,并略微向外张开,这样可以容纳少量溢出的谷物,并用接料盘接住。
拼接步骤和滑轮直径
接缝处是碎谷最集中的地方。阶梯高度为 0.3 毫米或更小的指状接缝会从谷粒下方穿过,而不会将其提起。1 毫米的阶梯高度相当于一个小斜坡,在 1.2 米/秒的速度下,这个斜坡会甩动谷粒而不是将其输送。如果传送带采用机械固定,则连接板和裸露的螺栓头会成为冲击点,而没有任何覆盖层软化来弥补这些冲击。
皮带轮直径也很重要,原因相同。一条薄皮带在直径为 200 毫米的尾轮上运行时会发生急剧弯曲,这种弯曲会在皮带骨架断裂之前很久就导致皮带接头处的表层开裂。通常,对于 3 毫米厚的表层,我们会将尾轮直径保持在 250 毫米或更大;对于更厚的表层,则需要更大的尾轮。这也是为什么…… 工业输送带 钢绞线骨架的选择常常被误用:用于采石场作业的重型EP钢绞线骨架刚度过大,无法适应小型滑轮,而接头的刚性正是这种刚度的体现。对于轧钢厂作业,我们通常需要更轻、更柔韧的骨架,并且我们根据实际运行张力而非标称额定值来确定钢绞线的尺寸。
拼接方法值得单独讨论,而短轧机输送机上硫化接头与机械紧固件的比较,已在我们的说明中进行了阐述。 拼接连接与机械紧固件连接短中心且频繁启动有利于形成硫化无尽接头,而籽粒损伤数量通常也与之相符。
05精白米:防止黄斑和异物
碾米完成后,米粒离开机器时仍保持温热,略微潮湿,表面裹着一层淀粉。这种组合会造成我们被要求调查的大部分黄色痕迹。这些痕迹很少是霉菌造成的;通常是传送带上的污渍转移到米粒上,或是机器停机期间米粒接触到温暖表面留下的痕迹。
三种来源涵盖了大多数情况。首先,裸露的织物边缘会吸收抛光水,并将染料或污垢带回产品上。其次,黑色或灰色的罩面被导轨磨损,导致细小的橡胶粉末残留在米粒中。第三,磨损的框架、腐蚀的紧固件或裸露的滑轮上的铁屑或锈迹。白色表面并不能完全避免这些问题,但它可以让这些问题更容易被发现并及时处理。
表面颜色、孔隙率和黄斑问题
我们用于精米和包装原料的默认输送带是白色PVC或白色PU材质,表面封闭,边缘密封。孔隙率是关键指标,但却很少被提及。封闭的表面会在刮刀处释放淀粉;而开放的织物纹理表面则会滞留淀粉,滞留的淀粉会在一次作业后变成黄褐色。白色PVC是直线输送的经济之选。在存在油、油脂或清洁剂的场合,白色PU是更好的选择,因为它能抵抗可能导致PVC表面软化的膨胀。
我们不会将这些传送带描述为“经认证可用于食品接触”,买家应该对那些在未询问工厂出口市场的情况下就做出此声明的供应商保持警惕。我们的做法是,选择一种适用于食品接触的表面材料,标明化合物种类和颜色,并将我们持有的相关文件交给买家,以便买家根据自身市场要求进行核实。如果需要特定声明,必须在生产前提出,而不是在港口才发现。
| 我们推荐用于白米的表面处理方式 | 它通常在那儿赢得一席之地 | 它在清洁和标记方面的表现 |
|---|---|---|
| 白色PVC材质,带光滑闭合盖。 | 直磨精米运行和包装进料传送带 | 擦拭即可快速清洁,并能及早发现白色污渍。 |
| 白色PU材质,边缘采用密封织物包边。 | 含有油雾、油脂或腐蚀性清洗剂的管线 | 不易膨胀,并能防止切口边缘吸水 |
| 白色PVC材质,带模压导向型材 | 必须保持直线路径的窄型分拣机进料传送带 | 导轨在加工好的凹槽内运行,完全避免了边缘磨损。 |
| 用于干燥米粉的防静电白色PVC | 封闭式转移点,灰尘会粘附在盖子上 | 释放空气中的灰尘,而不是将其滞留在表面上。 |
买方在下单前应索取的文件
索取化合物数据表、颜色参考信息,以及工厂针对目标市场支持哪些声明的说明。询问签字人是谁,以及该声明涵盖成品传送带还是仅涵盖原材料。这些是不同的文件,而它们之间的差异正是大多数合规性争议的根源。我们保留自己的测试记录,可以追溯传送带的成型批次,但我们不会为了满足买家周五前的要求而捏造证书编号。
大宗采购商通常会将这些皮带与其他轻型物品一起打包购买。 批发传送带 产品目录列出了标准的白色PVC结构,以及 PVC输送带系列 提供厚度和图案选项。如需更详细地了解注重卫生的买家应检查哪些方面,请参阅我们的说明。 食品级PVC皮带检查。 这 食品包装处理页面 展示了这些传送带在包装线上的摆放方式。
06产品等级之间的跟踪、拼接和清理
在色选机下方,传送带变窄,公差要求也更高。分选机的进料传送带通常宽 300 至 500 毫米,长 2 至 4 米,将谷物以均匀的单层形式呈现在摄像机前。如果传送带偏移 5 毫米,谷物层的边缘就会发生偏移,喷射喷嘴就会对着阴影处喷射谷物。操作员在任何人检查传送带之前很久就会注意到废品率的上升。
窄幅传送带最先出现边缘磨损。安装时干净的切割边缘,如果与固定导轨摩擦,运行几百小时后就会出现磨损。一旦织物暴露出来,磨损处会吸收水分,变硬,并开始影响传送带的运行方向。对于宽度小于 600 毫米的传送带,我们更倾向于使用模压成型的导轨型材,并将其安装在机加工的超高分子量聚乙烯 (UHMWPE) 凹槽内,而不是使用固定侧导轨。导轨可以承受负载,边缘保持密封,并且传送带无需使用短中心无法有效利用的导辊即可保持运行轨迹。
在装配台上进行宽度和接缝检查,并在包装前根据订单记录。
短中心距拼接质量
短中心距容错率极低。哪怕接缝偏差1.5毫米,也会导致4米长的皮带在一周内无法正常安装,因为长度不足以抵消误差。我们会在工作台上对每个接缝进行方正和压合,并记录对角线偏差,力求将宽度不超过600毫米的皮带的偏差控制在1毫米以内。在38摄氏度的灰尘车间里用压机压合与在工作台上压合出来的接缝效果不同,因此当买家要求提供技术人员而非整条皮带时,我们会明确说明这一点。
作为一名 输送带供应商 我们不仅要看皮带的覆盖层,还要看接缝,因为接缝是机器实际运转时接触到的部分。如果皮带更换前跟踪就已经不稳定,我们会注意到这一点。 传送带跟踪 按照我们在现场使用的顺序,检查框架、滑轮和负载情况。
更改成绩而不将上一成绩保留到下一学年
等级变更时,干净的皮带就显得尤为重要。升级到高级或出口等级意味着生产线上必须完全清除之前产品的残留物,而容易藏匿纹理的地方也显而易见:挡板根部、导向槽、裙板下方的缝隙以及尾部滑轮护罩。带有模压挡板的光滑盖板只需用刷子和吸尘器即可清除这些残留物。而织物纹理或螺栓固定的挡板则无法做到这一点,操作人员最终只能用刮刀刮擦,而这正是盖板容易被刮伤的原因。
我们建议制定书面的换线流程,并设定目标时间,通常在短包装线上为十五到二十分钟,并在三个固定点进行焊枪检查。我们的说明…… 传送带清洁方法 解释了为什么仅靠刮刀无法清除纹理表面。为多家轧机提供服务的分销合作伙伴通常会采用两种标准皮带结构;我们的 输送带分配器 产品系列包括用于倾斜部分的型材和夹板选项。对于流程的袋装末端, 物流和仓储页面 涵盖了袋子密封后接管工作的传送带。
07询价、验收和日常检查清单
大多数碾米厂糟糕的皮带选择都是在询价之前就做出的,因为询价通常只要求提供宽度、长度和价格。皮带是系统组件,碾米厂掌握着供应商无法预知的信息:皮带轮直径、清洗剂配方、漂白器出料口的温度,以及生产线是否在产品未处理的情况下停止运转。提供这些信息,推荐范围就能迅速缩小。如果忽略这些信息,最终得到的可能只是一条适用于五个区域中两个区域的通用皮带。
询价单上应该包含哪些内容,以及如何接收货物
表4是我们发送给需要在多个楼层更换传送带的工厂的表格。它特意设计得比较简短。每一行都对应着一项验收检查,因为无法在收货时测量的规格只是一种期望,而非强制性要求。
| 询问中需要提供的信息 | 工厂应该记录什么 | 皮带到货后如何核实? |
|---|---|---|
| 产品等级和工艺位置 | 请说明腰带上装的是稻谷、糙米还是精白米。 | 请将封面颜色和材质与订单进行核对。 |
| 宽度、总长度和中心距 | 测量现有皮带时,应保持皮带张紧状态,而不是平放在地板上。 | 在平坦的地面上,分别在三个点测量宽度并测量总长度。 |
| 滑轮直径和可用张紧行程 | 记录滑轮头、尾和止动滑轮的尺寸以及可用的调节范围 | 确认数据表中规定的最小滑轮直径。 |
| 传送带处的温度和湿度 | 在整个轮班结束后,用探针进行测量,而不是在启动时进行测量。 | 将读数与标称的工作温度范围进行比对 |
| 清洁方法和所用化学品 | 请列出洗涤剂名称、浓度和水温。 | 索取涵盖该产品系列的耐化学性声明 |
| 连接类型、导向轮廓和夹板布局 | 描述一下皮带是如何连接的,以及导向装置是否是模压成型的。 | 测量拼接处的垂直度,并对照图纸检查导向位置。 |
收货检验只需二十分钟,却能避免争论。将传送带展开铺在干净的地面上,检查两端和中间的宽度,查看切割边缘是否有外露的布料,并用直尺横跨接缝处。然后确认传送带上标有批次和运行方向。一家保存这些记录的工厂可以区分制造缺陷和安装缺陷,我们也可以。
调试检查的重点在于负载下的运行情况。空载运行传送带 30 分钟,观察尾轮;然后加载物料,再次观察同一位置。记录正常进料速度下的电机电流,因为即使传送带短了 30 毫米,在发生故障之前很久,电流也会明显升高。采集卸料样品,检查碎粒情况,并与之前相同进料速度下的传送带进行比较。如果碎粒数量更多,则应怀疑是传送带接头或盖板前的落料高度过高。
每日巡检只需五分钟,手持焊枪即可完成。我们要求操作人员检查五项内容:边缘状况、承压点处的皮带磨损情况、皮带轮表面的积垢、接头台阶以及裙边下方的物料残留。巡检中发现的任何问题成本都很低;而停机后发现同样的缺陷则成本高昂。每周检查导向槽,每月检查机架接地情况,都能显著延长同一条皮带的使用寿命,而这些都不是产品本身的特性,而是操作规范。
机械制造商和EPC承包商通常需要从同一供应商处采购皮带和传动装置。 V型皮带系列 涵盖了磨机周围的风扇和鼓风机驱动装置,以及作为 V型皮带制造商 我们可以匹配一个 传动带制造商 安排在同一批次的交货时间。如果您想在包装前查看传送带的制造和测试过程, 传送带工厂 该页面显示了成型、压制和检验区域。
工程师现场笔记: 江西一家工厂更换了四条分拣机进料带,因为之前的进料带边缘磨损严重。新进料带厚度增加了2毫米,硬度提高了15邵氏A,但磨损速度更快。在一次机架维修后,固定导轨向进料带路径内移动了2毫米。我们将导轨间隙调整到3毫米后,新一批进料带顺利运行了一个完整的季度。

08关于碾米厂传送带的常见问题
碾米机通常需要多宽的传送带?
400 至 800 毫米的宽度适用于碾米厂的大部分区域,只有两种例外。稻谷进料和稻壳收集通常需要 800 至 1000 毫米的宽度来应对突发负荷,而色选机的进料皮带通常为 300 至 500 毫米,因为相机需要均匀的单层输送带。订购前请测量现有皮带的张紧状态,并检查框架宽度,因为宽度增加 20 毫米的替换皮带会造成摩擦。
一种传送带能否满足从脱壳到包装的整个生产线的需求?
不,而且这种尝试是我们最常见的规格错误。碾米需要耐磨的表层,能够承受尖锐的二氧化硅粉尘。精米则需要不留痕迹的白色表层,以便释放淀粉。单条传送带会同时影响这两方面。采用单一结构的碾米厂通常会接受碾米生产线上传送带寿命较短的事实,如果传送带价格低廉且更换方便,这也不失为一个合理的选择。
为什么精米在接触传送带的地方会变黄?
高温、潮湿和时间都会影响米粉的品质。米粉离开米糠时会保持温热且略微潮湿的状态,而淀粉残留在温热的米糠表面,在生产线停工后的二三十分钟内就会留下污渍。裸露的织物边缘和磨损的深色盖布会使污渍更加严重,因为它们会将残留物混入米粒中。使用封闭的白色盖布、密封的边缘和干净的刮刀可以消除大部分风险,但如果生产线满载米粉而停工,仍然会在产品上留下痕迹。
白色PVC传送带就一定是食品级的吗?
不。颜色并不能说明化合物的任何特性,而且“颜色”这个词在不同的市场有不同的含义。你应该索取化合物数据表、颜色参考信息,以及工厂能够提供哪些符合你目标市场要求的声明。然后在皮带生产之前,将这些文件与你自身的市场要求进行核对。任何供应商如果对这个问题的第一句话就回答“是”,都值得你进一步考察。
轧机皮带应该多久检查一次?
每天检查皮带边缘、皮带罩磨损、皮带轮积垢和接头(用焊枪只需五分钟)。每周检查导向槽和裙边间隙。每月检查机架接地和张紧行程。检查间隔不如检查记录重要,因为从安装以来一直跟踪的皮带能够反映机架而非皮带本身的变化。
你们供应带有模制导轨和挡板的皮带吗?
是的,对于窄型分拣和包装传送带,我们通常推荐模制导轨而非粘合型材。模制导轨在冲洗过程中能保持位置不变,且不会留下残留淀粉的胶线。请在询价时附上槽宽和皮带轮图纸,因为导轨凸出槽宽 1 毫米会导致传送带偏离框架。
您可能需要的相关产品
相关博客文章