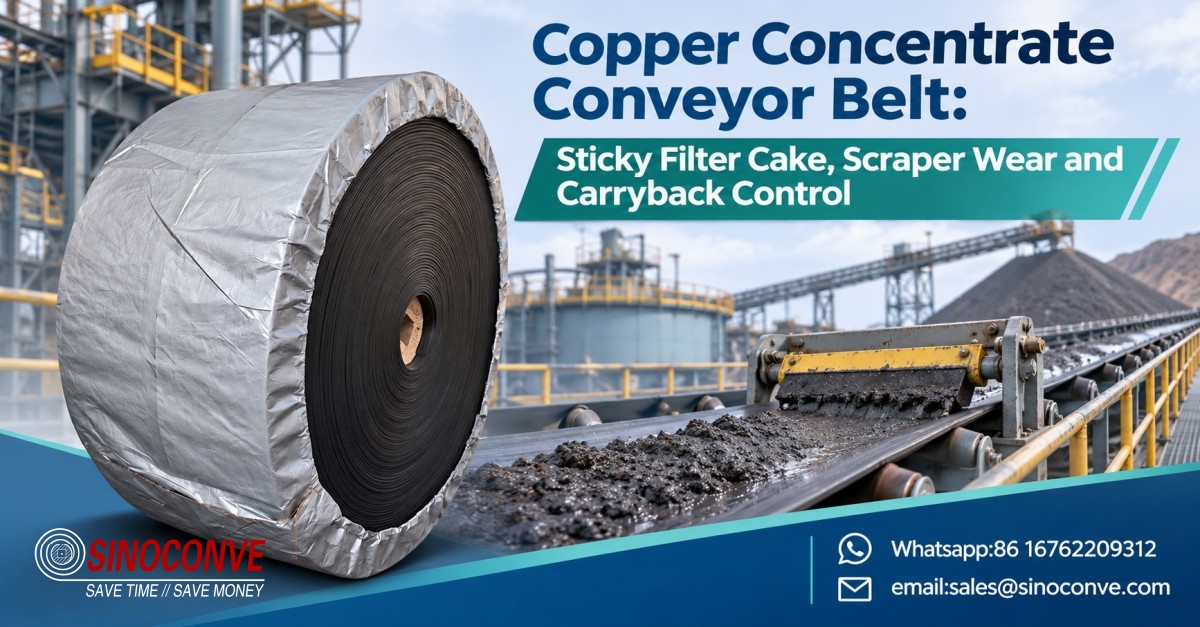
铜精矿的问题本质上是粉末状的,只是伪装成了岩石状的问题。当矿石到达选矿厂的传送带时,它已经经历了爆破、破碎、研磨和浮选等工序,从压滤机出来的是一块潮湿、致密、略带肥皂味的饼状物,它宁愿留在传送带上也不愿离开。这种特性决定了铜精矿传送带的使用寿命是六年还是九个月内就失效。
我们为矿物加工厂制造传送带,并且花费大量时间在滤场上。这项工作的成本都花在了刮板上,这些刮板一个季度就会刮破滤场盖板;回程辊上会积聚一层重新胶结的细粉;传送带也会因为一侧边缘堆积着40毫米厚的结块滤饼而另一侧边缘干净,导致传送带脱轨。所有这些成本都不会体现在每米价格的比较中。
作为一名 输送带制造商 我们被要求使用“与破碎生产线相同的皮带,但更宽”的规格,这种情况在精矿输送作业中最为常见。这种要求几乎总是错误的。第 3 节解释了原因。简而言之:这种作业需要高密度低粘附性的覆盖层、坚固的 EP 骨架,以及与皮带在同一次会议中选定的清洁系统。
如果您正在比较新建过滤设施的供应商,那么 我们按行业涵盖的工厂和码头输送职责 页面比产品列表更适合作为起点,因为职责决定了规格。
01铜精矿回路的实际情况:高密度、筛下细粉和粘性滤饼流变学
典型的浓缩机将最终浓缩液浓缩至固含量55%至65%(重量比),然后通过膜压机或室压机将该浆料压制成含水量为8%至12%的饼状物。肉眼看来,饼状物干燥到可以处理。但对于传送带而言,它却是一种含有矿物填料的压敏胶。
为什么蛋糕的质地像糊状物而不是粉末状?
研磨至60至100微米的粒径后,得到的精矿通常有70%至85%能通过200目筛。筛下颗粒具有巨大的比表面积,并且浮选过程中形成的捕收剂和起泡剂膜仍然附着在其表面。黄药和二硫代磷酸酯本身就是表面活性剂:它们能降低界面张力,使薄水膜能够连接两个颗粒,而同样的膜也能有效地连接橡胶颗粒并覆盖其表面。
这种滤饼也具有触变性。它在静止时凝胶,受到剪切时会流动,剪切停止后又会再次凝胶。实际上,它在溜槽中凝固,在装料点液化,然后在传送带短暂静止的料槽中重新凝固。任何观察过滤饼从成块状落下并扩散成900毫米宽的条状的人,都会看到整个过程大约在四秒钟内完成。
压滤机把手放到传送带上
当压板打开时,石料以20至45毫米厚的板状落下。传送带通常位于压板下方300至900毫米处,因此落差很小,冲击力也比原矿岩石小。问题在于停留时间。石板落地后会发生变形并开始粘结,而此时传送带仍在下方移动,抹布清洗的水会带入一层细粉,这些细粉会在换班间隙干燥成釉。
| 浓缩液流程图中的阶段 | 物料在移动传送带上的表现 | 决定这里成败的腰带属性 | 通用腰带的缺点 |
|---|---|---|---|
| 滤饼从滤板脱落 | 以片状滑落,然后涂抹并粘附到任何干燥的橡胶上。 | 低表面能覆盖层,具有高密度基质 | 形成刮刀无法刮除的薄膜层。 |
| 回收的库存物料输送至装载箱 | 外皮干燥,但内部仍然湿润且富有弹性 | 顶盖具有防切割和防撕裂性能 | 滑槽堵塞后,滑入弹道下方 |
| 通过伸缩式溜槽装载铁路货车 | 当滑槽偏离中心时,水就会溢出边缘。 | 在负载极不均匀的情况下仍能保持稳定的跟踪性能 | 反复泼溅和摩擦造成的边缘损伤 |
浓缩输送带从我们的工厂出来时,是一个单独的卷材,其接头套件、覆盖化合物和骨架在发货前都已匹配好。
02工艺转移挑战:过滤器排放、回收隧道、铁路装载和港口堆垛
浓缩液不会一直保持柔软状态。一旦浓缩液薄膜在回流钢带上停留一小时,水分就会蒸发,残留的盐分会结晶,薄膜就会凝固成一种更接近水泥而非泥浆的硬壳。正是这种硬壳会磨损辊筒、抬起接头边缘并使传送带横向滑动。
过滤器排放:轮班中最难熬的三十秒
压制循环赋予传送带一种它原本设计之外的节奏。在最初的20到40分钟里,传送带空转,重量很轻。然后,压板打开,8到20块钢坯在几秒钟内依次落下,一台20立方米压力机下1200毫米宽的传送带几乎瞬间就能承受12到18吨的物料。
我们规定,在压力机下方的前三个位置,冲击式托辊的间距为 300 毫米;裙部区域之后则采用标准间距。该部分的盖板厚度应为 8 毫米而非 6 毫米,这并非因为冲击力大,而是因为刮刀每年会刮掉盖板 1 至 2 毫米,所以五年后必须保留一定的厚度。
印刷机周围的驱动装置值得一提,因为没人会对其进行审计。进料泵和搅拌器通常由V型皮带驱动,进料泵上的皮带松弛会导致浆料过稀,延长生产周期,并产生较湿的滤饼,而这往往会被归咎于滤布。 传动带制造商 桌面报价包装和齿轮状型材来自与传送带相同的驱动计划。
回收隧道、铁路装载和回程
地下回收输送机中,回料成为结构性问题。巷道潮湿,皮带封闭,没有风来干燥回料。从尾轮掉落的细料落在地面上,再次被拾取,沿着机架移动,直到到达辊筒。
辊筒壳体上20毫米厚的一层物质会使其有效直径改变8%。现在,该辊筒一侧的运行速度比相邻辊筒快,传送带被拉向该辊筒,而调整辊筒则陷入了无法控制的困境。用户抱怨“传送带无法保持居中”,而原因在于一个辊筒,由于它偏离走道400毫米,所以一直无人检查。
这些通道里的污水泵也是用V型皮带驱动的,潮湿的隧道里皮带拉伸过度会导致水泵运转缓慢,而这种缓慢运转往往不会引起注意。 V型皮带制造商 我们保留了能够承受这种环境而无需安装玻璃的包覆式 B 型和 C 型材。
这里是…… 输送带供应商 要么增加价值,要么浪费时间。一份只列出宽度、层数和覆盖等级的报价单并没有问到关键问题。询问回程侧的布局:螺旋辊回程、圆盘回程,还是带清洗箱的平面回程。皮带必须与清洗装置相匹配,并且…… 我们为选矿厂和采石场建造输送设备 正是由于这个原因,它与干集料生产线有所不同。
装载既是称重问题,也是输送问题。一辆70吨的货车需要三四趟才能装满,溜槽在装卸过程中会移动,而留在溜槽里的蛋糕会结成块状,导致截止点火延迟。
在码头,同样的物料会遭遇盐雾、雨水以及长达 60 米的堆垛臂。潮湿的环境会软化料斗中形成的结壳,而堆垛臂上的结壳又会重新被物料浸湿,因此装船传送带需要具备整个链条中最强的脱模性能;堆垛臂会在同一位置连续卸料数小时,物料覆盖层始终无法彻底清洁。 我们指定的散货码头和船舶装载工作 单单是清理和货物损失一项,通常就足以构成购买高额保险的理由。
| 转运点及其功能 | 操作员通常首先报告的症状 | 我们通常会在现场确认根本原因。 | 对皮带和五金件进行修正 |
|---|---|---|---|
| 压出料口位于滤板下方 | 蛋糕在每个循环中都会溢出裙边橡胶。 | 裙边缝隙大于 30 毫米,采用软橡胶 | 缩小间隙,并在 300 毫米处加装冲击惰轮 |
| 回流线上的回收隧道 | 皮带向一侧偏移,两端磨损 | 结块细粉使辊径改变8%。 | 合身 螺旋回程辊 以及第二套刮刀 |
| 铁路装载吊臂向货车输送货物 | 装满货物的货车散落在地上。 | 滑槽里残留着一些杂物,它们会在两次滑行之间悬挂在那里。 | 衬好滑槽并拧紧刀片接触压力 |
| 港口码头的船舶装卸吊臂 | 在船舱水和码头上发现了该产品 | 重新润湿的蛋糕膜,单把刀片无法去除 | 两阶段刮削,采用低粘附性涂层 |
03技术边界:细粒粘性精矿与粗粒原矿铜矿石和窑炉带
每周都有三份传送带询价单送到同一张办公桌上,而且经常被搞混。一份来自铜矿,用于从一级破碎机运送原矿;一份来自隔壁的选矿厂,用于输送滤饼;还有一份来自砖厂,用于窑炉卸料。其中两份询价单上都出现了“铜”字,而三份询价单上都出现了“重型”字样,正是这些错误导致了错误的传送带订单。
我们在指南中已经涵盖了粗糙端的内容。 铜矿石原矿运输用输送带的选择以及热端 用于高温接触的砖窑输送带导轨本文刻意避开了这两者。介于两者之间,且几乎无人明确描述的,是湿润细腻的中间地带。
原矿和窑炉对比都失效的地方
原矿铜矿石经粗爆后,粒径最大可达 800 至 1200 毫米,从料斗中落下 2 至 4 米,每公斤矿石产生数千焦耳的冲击能量。解决方案是采用厚实的软质覆盖层、紧密排列的冲击惰轮以及一种能通过变形吸收能量的耐切割复合材料。质量至关重要,边缘也至关重要,而覆盖层则起到了缓冲作用。
滤饼几乎不产生冲击能量。40毫米厚的滤饼从600毫米高处落下,冲击力很小。如果把普通的矿用滤带放在压滤机下,就会得到一条太软、太厚、表面太粘的滤带,其覆盖层在刮刀作用下会变形而不是起到抵抗作用。我们见过这样的情况:在短短11个月内,一条10毫米厚的覆盖层就被刮得只剩下织物,而刮刀完好无损,滤带却报废了。
砖窑传送带在120至160℃的温度下与高温窑炉产品持续接触,其主要敌人是热老化:橡胶会变硬,在弯曲处开裂,最终分层。过滤车间的环境温度为15至35℃,因此高温并非设计要求。浓缩液带来的问题在于化学反应,因为残留的除尘剂、起泡剂和石灰会在覆盖层上形成一层湿膜,持续数小时。耐热化合物对此无能为力。
| 我们根据各项职责进行比较的选择标准 | 粗粒原矿铜矿石运输负荷 | 工厂滤饼浓缩物负荷 | 砖窑对烧制产品的热接触负荷 |
|---|---|---|---|
| 加载点处的主导应力 | 来自边缘锋利的大块矿石的点状冲击 | 整个盖板的粘附性和刮擦剪切力 | 热浸和热砖边缘的磨损 |
| 所载货物的水分状态 | 仅因抑尘作用导致的表面潮湿 | 蛋糕中含有8%到12%的水分。 | 基本上是干燥的产品离开窑洞。 |
| 盖子实际接触到的温度 | 环境光线,偶尔会有阳光照射到框架上。 | 过滤大厅内环境温度很少超过 35°C。 | 120℃至160℃之间的持续接触 |
| 履行此项职责时,要重点保障最重要的财产安全。 | 能量吸收与抗切割和抗凿削性能 | 低表面能,高硬度和高密度 | 长时间高温接触循环后仍保持弹性 |
| 如果皮带规格错误,典型的故障模式会是这样的。 | 刺穿和边缘切割贯穿骨架层 | 刮痕累累的封面、结块的滚筒和永久性跑偏 | 硬化盖板沿接缝线开裂 |
有一条界限值得一提,因为它会在招标中出现。 工业输送带 标榜为通用重型的输送带并不一定就是浓缩砂带,即使产品规格表上声称具有耐磨性。耐磨性指的是输送带表面抵抗滑动砂砾的能力,而不是抵抗被弹簧刀片压紧的湿粘性砂浆的能力。这两种情况需要不同的测试方法,更重要的是,它们使用的材料也不同。
04覆盖化合物配方:高密度聚合物基质,实现低粘附性和抗刮擦磨损
脱模性能是一种表面特性,它在搅拌机中决定,而非刮刀。两块盖子硬度均为 65 Shore A,均通过相同的耐磨测试,但在湿饼层下的表现却截然不同。区别在于聚合物的选择、填料的结构以及增塑剂的残留量。
配方设计应以释放而非硬度为目标。
湿矿物浆料与橡胶之间的粘附力取决于两个因素:表面能的极性分量和实际接触面积。总表面能为 50 至 60 mN/m 的橡胶能够很好地润湿亲水性矿物表面。降低极性分量并提高基质密度会阻断这两种途径。
密度是采购人员容易忽略的因素。比重为 1.20 至 1.32 的涂层橡胶的闭孔率远低于一般比重为 1.10 的等级,而毛细管吸收正是从孔隙率开始的。高密度涂层橡胶的细小颗粒难以嵌入表面,因此形成的薄膜很薄,刮刀一次就能将其刮除,而不是像抛光那样将其嵌入橡胶中。
增塑剂的选择决定了输送带在七月份能否保持清洁。芳香油在 35 至 45°C 时会析出到表面,形成一层粘性薄膜,像粘蝇纸一样吸附细小颗粒。聚合物增塑剂成本更高,迁移速度也慢得多,而这一项替换就能解释我们调查的许多输送带粘腻的投诉。防粘蜡并非简单的解决方案:防止结块的蜡也会阻碍接头处的缓冲胶的形成。
硬度存在上限。当邵氏A硬度超过70时,在小滑轮处的弯曲线附近,盖板会变得脆性,因此刀片阻力的提升会被开裂所抵消。我们用于精矿作业的盖板工作范围为:顶部盖板邵氏A硬度62至68,抗拉强度18至22兆帕,撕裂强度高于45千牛/米。
我们是 传送带工厂 这家公司在宁波自行配制封面,这一点对这项工作至关重要。浓缩液的配方需要进行一系列细微的调整,而只有当化合物完全由自己掌控时,这些调整才有可能实现。购买 橡胶输送带 经过三层交易,没有人能告诉你里面用了哪种增塑剂,更不用说在蛋糕开始粘连时更换它了。
05骨架工程:多层EP织物和横向刚度用于槽支撑
浓缩物密度高,高密度物料对传送带的冲击力远大于轻质物料。密度为 1.8 至 2.2 吨/立方米时,一个倾角为 35 度的料槽,在 1200 毫米宽的传送带上输送 300 毫米厚的饼料,其输送量接近 1400 吨/小时,速度为 2.5 米/秒。这相当于每米巨大的质量,其产生的张力必须由织物而非橡胶来承受。
为什么选择EP而不是NN,以及需要购买多少横向刚度。
在相同负载下,涤纶经纱加尼龙纬纱的输送带的伸长率约为全尼龙骨架输送带的一半。在300米长的输送带上,这一差异决定了您需要1.2米还是2.5米的重力张紧装置,以及输送带在最初六个月内需要多久重新张紧一次。低伸长率还能保护接头,因为在负载下蠕变1.5%的输送带会持续以阶梯边缘设计无法承受的方式作用于接头。
横向刚度是一个无人计算的参数。1200毫米宽的传送带上,45度角的槽口会使边缘急剧向上弯曲;如果织物太软,传送带会跨越翼辊,导致边缘抖动,细小的纤维会从下方散落。织物太硬同样糟糕:在过渡段,织物会从中心辊上翘起,裙边缝隙增大,从第02段开始发生溢出循环。我们的目标是过渡段宽度为传送带宽度的1.5到2倍。
层数取决于张力,而非习惯。一条 1200 毫米宽、工作张力为 900 牛/毫米的皮带,使用四层 EP 250 材质的皮带时较为舒适,而使用三层 EP 315 材质的皮带时则略显勉强,这需要考虑实际的安全系数和接头的影响。框架来自哪里? 设备制造商,提供OEM输送机组件我们根据皮带轮直径而不是产品目录进行选择,因为 500 毫米驱动皮带轮和三层 EP 315 皮带会明显缩短柔性寿命。
| 皮带宽度与设计容量 | 织物等级的层数 | 我们推荐的顶盖厚度 | 槽角与惰轮间距 | 这种结构通常位于工厂的哪个位置? |
|---|---|---|---|---|
| 800毫米,载重350吨/小时 | 三层平衡的EP 200织物骨架 | 六毫米,压机下方有八毫米 | 惰轮间距 1200 毫米,角度为 35 度 | 小型过滤厂房和中试装置电路 |
| 一千毫米,承载700吨/小时 | 四层厚重的EP 250织物加固层 | 整个运行过程中共八毫米 | 惰轮间距 1200 毫米,角度为 35 度 | 典型的中型浓缩机压机卸料负荷 |
| 1200毫米,1200吨/小时 | 四层高强度EP 315织物增强层 | 八毫米,底面六毫米 | 惰轮间距 1000 毫米,角度 45 度 | 主厂房输送机和装货输送带 |
| 1400毫米,1800吨/小时 | 五层超强EP 315织物加固 | 八毫米,底面六毫米 | 惰轮间距 1000 毫米,角度 45 度 | 港口码头吊臂和高吨位干线 |
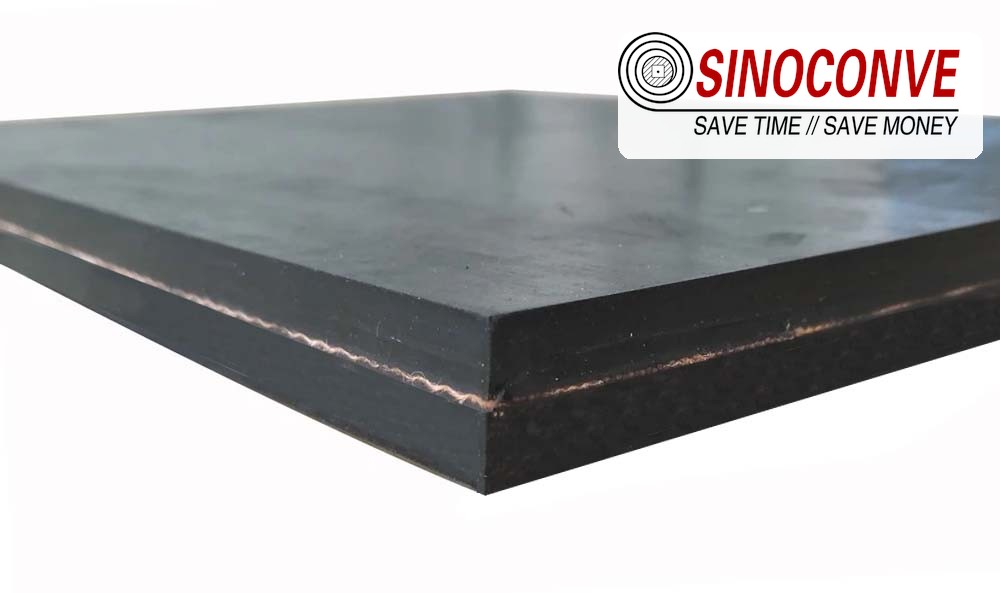
透过四层EP结构观察:致密的顶层是脱模面,织物层承受蛋糕体产生的张力。
将三家工厂和一个码头整合到一份框架协议下的买家通常会向我们咨询以下问题: 批发传送带 只需采用单一规格,标准化就能带来显著优势。所有工地都使用同一种层数和覆盖层结构,意味着只需一套拼接套件、一种刀片类型和一套备用卷材方案,而不是四种。
06回程皮带保护和清洁结构:主/副刮板、螺旋回程辊和清洗箱
浓缩液清洗是一个三级系统,缺少任何一级都会失效。一台只配备主刀片的压榨机只能保持进料侧的清洁,而回料侧则仍然很脏。一台配备两刀片但没有清洗箱的压榨机,只能保持盖子清洁,直到盐分在沟槽中结晶。
两级刮刀和随后的清洗箱
主刮刀位于皮带轮上,皮带仍呈圆形,通常位于2点到3点钟方向之间。刮刀采用聚氨酯材质,硬度为邵氏A 60至80,每100毫米的张力为20至40牛顿。它可以去除70%至85%的松散油膜。更大的张力并不会提高清洁效果;反而会磨损刮刀并使刀尖过热。
副刀是另一种刀具。它位于4点到5点钟方向,也就是皮带开始变平的地方。副刀刀尖为硬质合金或陶瓷材质,攻角为15到20度,每100毫米的切削力为25到50牛顿,它决定了你的进给量。如果副刀设置过紧或刀尖损坏,也会刮伤刀盖。两个刀片都需要机械止动装置,以防止刀尖过载。对于8毫米厚的刀盖,我们将副刀的干涉量设置为1到2毫米。
只有水才能可靠地去除两层叶片后残留的含盐薄膜。在主轴皮带轮后方安装一个带有两到三个3至5巴压力的扇形喷嘴的清洗箱,可使浓缩带上的残留物减少60%至80%。人们总是担心隧道内积水、地面积水以及工厂内的水量平衡问题。前两个问题是可以通过不锈钢托盘、挤压辊和排水装置来解决的。第三个问题其实是伪问题,因为清洗水可以返回浓缩机进料,并带回其中的固体颗粒。
回程辊会脱落而不是收集
螺旋回辊是这里的默认配置。螺旋结构会将细粉推向辊的两端,而不是让它们堆积在光滑的辊壳上,从而保持辊筒沿线的有效直径恒定。橡胶圆盘回辊的工作原理相同,但对边缘已经很薄的辊壳更加温和。
自调心回程托辊有所帮助,但它们只是纠正措施,而非根治方法。调心托辊与积垢的辊筒对抗只会使皮带与结构之间的摩擦力更大。首先要解决积垢问题。我们的说明是…… 粘性散装物料输送机回料解决方案 它在布局方面比我们在这里能讲得更详细。
有一种设计完全无法清洁:人字形刀刃。这种刀刃的弧形盖板会将刀片抬离表面,导致刀肋之间的凹槽始终被食物残渣填满,刀肋就像梳子一样吸附着食物残渣。如果您是 输送带分配器 为矿物加工厂供货时,应预料到倾斜输送的要求,并建议使用洗料箱或双回流装置,因为单靠刀片是无法实现的。
工程师现场笔记: 东南亚某码头在同一吊臂上安装了两片辅助刀片,但仍然有物料从侧边漏出。刀片本身没有问题。两片刀片都安装在同一个张紧臂上,因此随着皮带冠部的磨损,张紧臂会发生旋转,导致刀片尖端压力在中间逐渐消失。将刀片分成三个独立弹簧的节段后,单班次回流物料量从 260 克/平方米减少到 55 克/平方米。
如果工厂已经尝试过刀片和滚筒,但回流丝仍然脱落,请参考我们的指南 输送带清洁方法以及刮板失效时的情况 在购买第三种刀片之前,值得一读。
07矿物选矿厂现场维护审核:回料称重测试、刮板张力检查和跟踪漂移阈值
我们要求每个工厂进行余料称重测试
在绞盘后方约 5 米处选取一段干净的回流钢丝绳。将一块 300 毫米 x 300 毫米的模板放在钢丝绳盖板上,用刮刀将模板内的所有材料刮入预先称重的袋子中,然后用厨房秤称重。将克数除以 0.09,即可得到每平方米的克数。
我们的标准很简单。低于 50 g/m² 表示皮带清洁良好。介于 50 至 150 g/m² 之间,本月需要调整皮带张力。高于 150 g/m² 则表明系统某处可能正在形成滚筒外壳,无论是否有人注意到。每月在同一位置进行测试,因为趋势比读数更重要。首次测试时,需进行两次测试,一次在班次开始前,一次在班次开始四小时后。
刮刀张力、跟踪漂移和拼接日志
将弹簧秤挂在刀片臂上,将其从皮带上拉出指定距离,然后根据张紧器图表读取力值,而不是根据上次安装人员的拧紧值。我们发现副轴张紧不足的情况比张紧过度的情况更多,通常是在更换刀片之后。刀片磨损也有极限:聚氨酯主轴高度损失 8 到 10 毫米,或硬质合金刀尖缺口深度超过 1 毫米,都已报废;磨损的刀片会改变进给角度,并在刀片盖板上磨出一条凹槽。
为了进行跟踪,在皮带负载的情况下,测量皮带尾部、中部和头部从皮带边缘到固定参考点的距离。30米运行距离内,如果偏差达到25毫米,则开始进行调整;低于此值时,大多数皮带会跟随负载运行,并在料槽居中时恢复正常。每次调整导辊的幅度不要超过20毫米,并让皮带运行三圈后再进行调整。在同一圈内记录接头情况,因为5毫米的台阶或敲击测试中发现的软点都意味着接头吸水,在这种情况下,会导致接头开裂,设备停机。
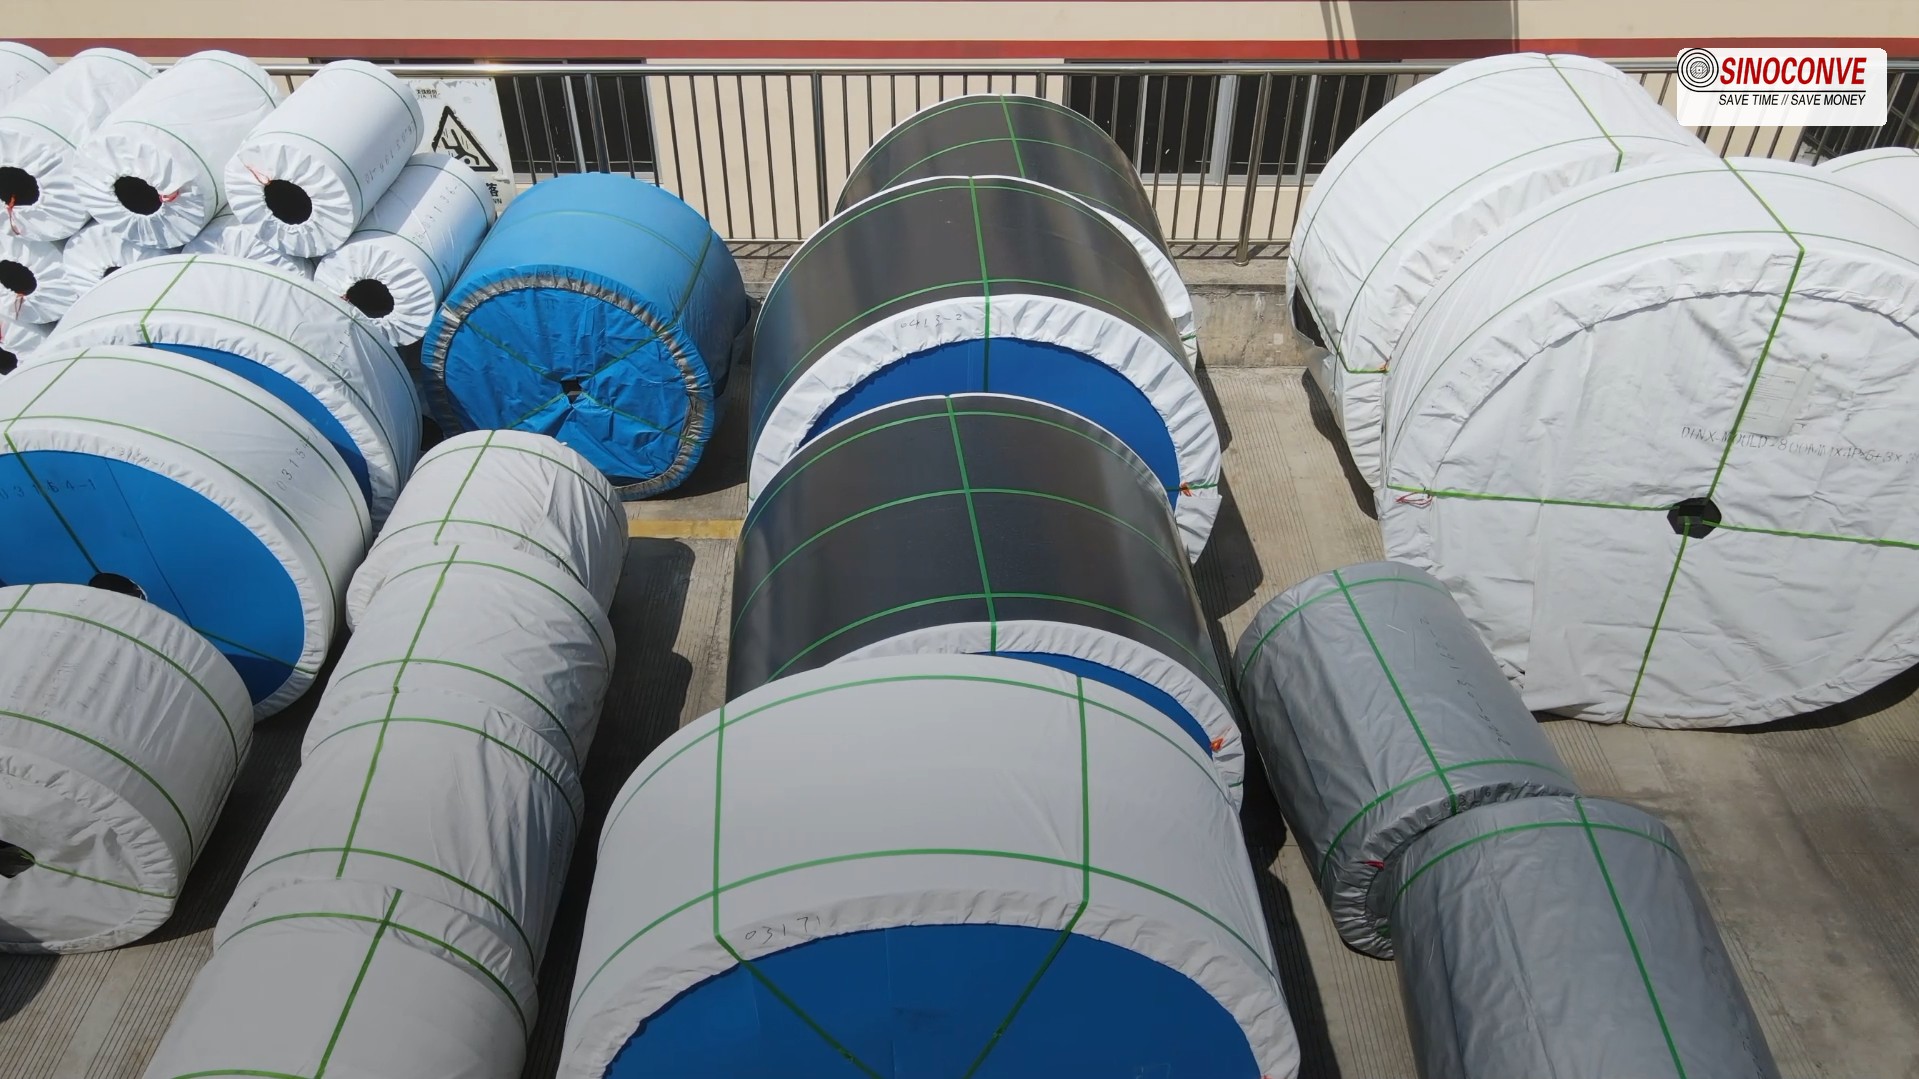
成品卷材存放在我们的发货场,每卷都贴有覆盖等级、层数和拼接说明的标签,然后运往矿物加工厂。

08关于铜精矿输送带的常见问题
为什么铜精矿会粘在传送带上,而铜矿石不会?
表面积和化学性质。精矿经研磨至解离状态,通常有 70% 至 85% 的颗粒可通过 200 目筛,且每个颗粒上仍然附着一层捕集膜,该捕集膜的设计目的是使矿物表面具有防水和亲气性。当含水量为 8% 至 12% 时,这些捕集膜会形成毛细桥连接到橡胶上。粗矿石含有相同的矿物,但相同质量下的表面积只有精矿的千分之一,因此同样的水对粗矿石无效。
耐磨传送带能否处理滤饼?
单凭耐磨性是不够的。耐磨性是针对滑动磨粒来衡量的,它并不能说明附着力,也不能反映刀套在受力状态下的性能。我们见过一些高耐磨性的刀套,一周后表面就结了一层厚厚的蜡状物,这是因为研磨剂质地较软,而且含有大量油性物质。
我们的刮刀几个月就把盖子刮穿了。可能是什么原因造成的?
几乎总是刀片压力过大,再加上刀盖过软导致刀片磨损。请按以下顺序检查三项。首先是刀片的二次干涉量,应为 1 至 2 毫米,而不是 5 毫米。其次是刀尖状况,因为即使只有一个缺损的硬质合金刀片,也会自行犁出一条沟槽。第三是刀盖硬度,因为 55 Shore A 硬度的刀盖会在刀尖下方发生形变,导致刀片在持续的凹陷中运行,而且这种凹陷每周都会加深。
如何防止回料在回辊上结块?
在薄膜干燥前而非干燥后将其清除。实际操作中,这意味着要正确调整辅助刮刀的张力,如果工厂水量允许,则需配备清洗箱,使用螺旋回程辊以防止残留物堆积成光滑的辊壳,并在尾轮前方安装橡胶V型犁。用刮刀清洁辊子是徒劳的;物料会在一个班次内凝固,比辊壳更硬。
在过滤厂外的斜坡上,使用人字形或带齿皮带是否有帮助?
它有助于物料保持在倾斜面上,但也使清洁更加困难,因为轮廓会将刀片抬离盖子,并将饼屑滞留在凹槽中。如果倾斜角度小于 18 度,光滑的盖子加上设计合理的裙边通常比轮廓型盖子更适合这项工作。如果倾斜角度大于 18 度,则应选择人字形盖子,并从一开始就预留预算安装清洗箱。
对于每小时处理1200吨滤饼,我们应该选用哪种输送带?
我们的默认配置是:四层EP 315钢丝网骨架,宽度1200毫米,面层厚度8毫米,邵氏A硬度62至68,采用高密度低粘附性粘合剂,底面厚度6毫米,45度槽口,以及三级清洁系统。在最终确定方案前,请务必核对张力计算结果是否符合您的实际中心距和提升高度,因为60米输送机上1200吨/小时的输送量与400米输送机上1200吨/小时的输送量并不相同。
您可能需要的相关产品
相关博客文章