

工业同步带的订单信息可能短到一行就能写完,但却遗漏了使其适配特定机器的关键信息。“T10 / 126齿 / 50毫米”是库存描述。该行缺少:皮带轮槽/绳/皮带本体/温度/允许的输出误差。请按原样复制皮带轮上的刻字,包括任何磨损或不确定的字符。保留旧皮带并附上该说明。
本指南涉及机器驱动装置和分度轴。在设备零件清单中,分别标记物料输送机和轴驱动装置。从皮带轮端面开始,更换的部件必须在此处实际啮合。
01请先阅读皮带轮上的说明,再阅读皮带标签。
回收的皮带可能在其原有标识处空白。查找皮带轮图纸,图纸上应标明齿数和齿形;皮带的端面宽度和节距通常也位于附近。轮毂上的标记可以帮助工作人员省去测量皮带槽的麻烦。车间可以提供两条标有 1260 毫米的皮带,但它们需要不同的皮带轮槽。
在电机端,记录转速。在输出端,记录转速加上最大索引值或卡顿事件值。在索引器上,记录加速和停止的可用时间。电机铭牌上提供了一个有用的起始转速值;但它并未描述卡顿或快速停止期间的峰值负载。

| 在驱动器草图上做标记 | 哪里可以买到 | 供应商为何需要它 |
|---|---|---|
| 滑轮齿形和节距 | 滑轮图纸或零件代码 | 尺寸相近的皮带可能具有不兼容的沟槽。 |
| 牙齿数量和脸宽 | 滑轮标记或测量 | 传动比、包覆量和可用皮带宽度 |
| 中心距和调整 | 框架图和测量槽行程 | 可选皮带长度和张力设置 |
| 峰值功率和速度 | 驱动日志或机器制造商 | 产品目录额定功率和服务系数 |
| 所需运动结果 | 编码器或过程验收测试 | 精度属于整个轴 |
正时皮带系列提供了一个产品系列供您参考。相比机器防护罩的照片,图纸或皮带样品能使询价更加具体。
02帝国概况:按字面意思理解代码
旧版零件手册使用 MXL / XL / L / H / XH / XXH 表示节距。节距卡,单位为英寸:MXL 0.080;XL 0.200;L 0.375;H 0.500;XH 0.875;XXH 1.250。同时抄录旧订单上的字母。齿条上的 H 型皮带不能套在 L 型皮带轮上以弥补皮带不足。
单凭节距并不能决定扭矩额定值。更大的齿数或许可以承受不同的负载,但皮带轮齿数、皮带宽度、包角、皮带结构以及制造商的额定值表共同决定了允许的驱动能力。人们很容易将 XH 称为“重型”皮带,然后就此止步。但实际上,应该查看该系列皮带可用的较小皮带轮、转速以及产品目录中的修正系数。
| 家庭 | 名义音高 | 首先检查现有机器 |
|---|---|---|
| MXL | 0.080 英寸 | 集线器代码? |
| XL | 0.200 英寸 | 脸宽? |
| L | 0.375英寸 | 旧皮带印记? |
| H | 0.500 英寸 | 小滑轮齿? |
| XH | 0.875英寸 | 额定转速? |
| XXH | 1.250 英寸 | 目录宽度? |
工厂在主生产线上采购橡胶输送带时,可能会在小型送料机上使用 XL 或 L 型驱动装置。应为该小型驱动装置单独设置库存代码,而不是与主输送带共用。如果未在输送带订单中注明皮带轮代码,则容易导致不匹配。
03公制 T、AT 和曲线轮廓
图纸上,T5 标记在 5 毫米处,T10 标记在 10 毫米处;齿形字母保留在零件代码中。AT 是其系列中一种不同的齿形。GT 是一个品牌化的曲线型皮带轮系列,有其自身的尺寸代码和经认证的皮带轮兼容性。两个品牌目录中的编号匹配时,值得逐行对照皮带轮图纸进行检查。
进行改装时,在任何人发送替换报价之前,务必拍摄原滑轮的零件编号。一些制造商会公布指定的兼容型号。订购时请保留其零件编号范围;仅仅形状相似的弧形齿并不能作为兼容型号。
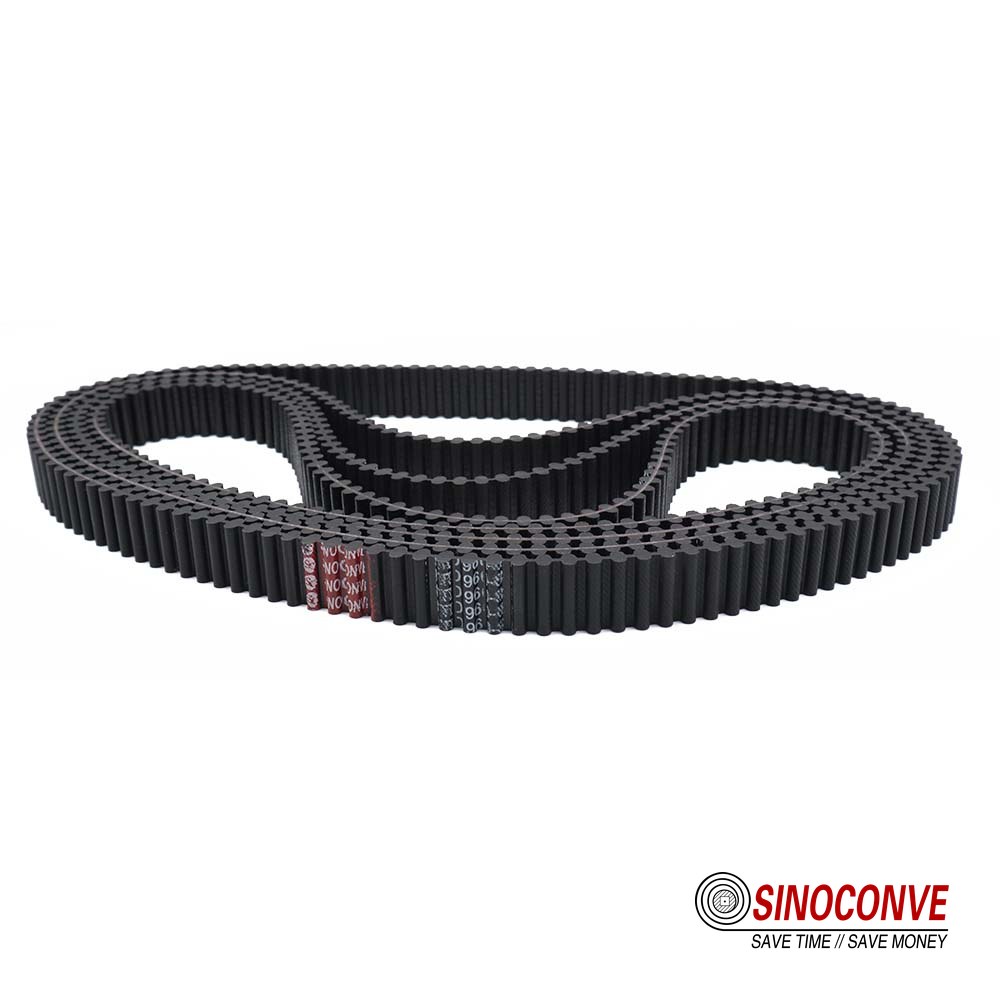
| 图纸上的轮廓 | 待确认信息 | 常见的购买错误 |
|---|---|---|
| T5 / T10 | 齿距、齿形、宽度、长度和绳状结构 | 仅按螺距毫米数排序 |
| AT系列 | AT齿几何形状和滑轮代码 | 将 AT 和 T 视为一个整体 |
| GT 或其他曲线 | 制造商型号及兼容性表格 | 假设所有圆齿都适用于HTD滑轮 |
| 双面腰带 | 牙齿表面和相位关系 | 订购单侧枪托 |
聚氨酯同步带页面介绍了另一种结构方案。其帘线和连接方式以及齿形都必须加以说明。
04节距、齿数和齿宽如何分担载荷
首先选定一对皮带轮。在较小的皮带轮上,用铅笔标出实际被皮带包裹的齿。打开额定转速表,找到正确的转速和宽度。在制造商的工作表中圈出适用的啮合修正系数。增加宽度需要更宽的轮面;槽形和最小齿数仍需单独检查。
本例中的啮合次数:20 × 50 转/秒 = 1,000 转/秒。这是计数结果。噪音测试仍需在带防护罩的驱动装置上进行。齿形、张力、皮带轮、防护罩和机器结构也同样重要。
安装防护罩后,以工作转速运行机器,并记录噪音。然后在检查表上标记槽磨损、惰轮接触、张力读数和防护罩振动情况。如果重新设计需要更细的齿,请在噪音记录旁边列出新的皮带轮及其额定值。
05弦位于音高线内
钢丝绳控制着皮带在负载下的拉伸程度。玻璃纤维常用于橡胶同步带;钢丝绳和芳纶纤维则用于各种聚氨酯皮带。这三种钢丝绳的等级并非代表使用寿命。小型皮带轮对不同钢丝绳结构的磨损程度可能有所不同。
在产品目录中,请在皮带代码旁注明最小滑轮齿数。对于长跨距皮带,请询问接近实际运行力的负载/延伸点。在高温环境下使用时,请询问包含齿面在内的整条皮带的额定温度。从纤维数据表中复制的耐热等级不包含其周围的聚合物。
| 报价中提到的绳索 | 向制造商提出的问题 | 网站记录值得保留 |
|---|---|---|
| 玻璃纤维 | 经批准的最小滑轮和柔性载荷能力是多少? | 皮带轮齿数及更换原因 |
| 芳纶 | 该皮带的伸长率和张力数据是什么? | 跨距、工作载荷和温度 |
| 钢 | 绳索结构和推荐弯曲直径? | 对准情况、滑轮尺寸和张力历史 |
传动带制造商的报价应明确指出整条皮带的结构,而不仅仅是“绳状”一词。V 型皮带制造商的产品系列属于独立的摩擦传动产品系列,不能据此推断同步带的张力。
06测量输出轴处的索引
十次回弹可能紧密聚集,但仍然会围绕错误的角度聚集。记录两种结果:单次移动后的位置误差和重复移动后的位置误差分布。在实际负载、温度和加速度下进行测试。在正常加速度和负载下进行验收测试,并安装防护装置。
标记电机编码器和输出端之间所有可能的接触点:皮带槽、跨距、轮毂、键槽、联轴器、轴承、机架。仅更换皮带,其他部件保持不变。“0.05°”应记录在测试表上,包括编码器位置、输出端量规和重复运动次数。皮带供应商可以说明节距和刚度公差;机器制造商必须控制整个轴的误差范围。
| 测量症状 | 首次检查 | 谁拥有更正权 |
|---|---|---|
| 每个挡位的偏移量相同 | 编码器零点和滑轮定位 | 控制和机器制造商 |
| 逆转后扩散加剧 | 间隙、联轴器、键和跨度张力 | 机械和控制团队 |
| 负载越大,误差越大。 | 皮带延伸和车架运动 | 驱动设计器 |
| 每转周期误差 | 皮带轮跳动和轴座 | 机械加工或维护 |
公差声明应列于验收单中,并附上测试方法和循环次数。切勿仅凭齿距就承诺角度结果。
07安装:张力和对齐
记录新皮带的指定张紧方法。频率计、力-挠度法或制造商提供的量规可能适用于特定的驱动装置。所需的读数取决于跨距、宽度、绳长、转速和负载。通用的“100牛顿推力产生3毫米的张力”指令可能会导致一台机器张力过大,而另一台机器张力过小。
在运行负载下检查轴的平行度和皮带轮的位置。用直尺可以明显看出皮带轮的偏移。将制造商的对准公差记录在旁边。在松开轮毂之前拍摄边缘照片;之后记录垫片或调整量。在同一倾斜驱动装置上安装新皮带时,皮带会沿着旧皮带的磨损轨迹运行。
初始读数、日期和仪器信息记录在防护标签上。下次读数应遵循所选皮带的说明。快进/快退后一个齿错位:在重置前保存加速度曲线和张力读数。安装后轴承过热是需要比较新旧张力设置的原因。
08 A T10 几何检查,无需编制皮带额定值
示例驱动卡:4 kW 电机 / 输入转速 1440 rpm / 输出转速 480 rpm。该驱动卡传动比为 3:1,额定输入扭矩约为 26.5 Nm。图中所示皮带轮齿数:24 / 72 齿。节圆直径(齿距 10 mm):约为 76.4 / 229.2 mm。
中心距设置为 380 毫米时,计算出的环长约为 1255 毫米。接下来需要检查的目录长度为 T10 × 126 = 1260 毫米。检查电机槽是否允许进行如此小的中心距调整。几何形状并不决定宽度或绳索长度。
接下来,打开相关制造商的T10设计手册。应用其分度冲击工况系数,检查1440转/分时的额定转速、小皮带轮齿数和啮合齿数,然后选择合适的宽度。确认轴载荷和张紧方法。通用的25牛/毫米允许拉力或0.1度重复性保证不能代替这些检查。
| 根据草图进行计算 | 示例结果 | 尚待核实 |
|---|---|---|
| 速度比 1,440 ÷ 480 | 3:1 | 实际工况下的峰值扭矩 |
| 滑轮齿数 24 / 72 | 3:1 | 精确的T10滑轮轮廓和端面 |
| 节圆直径 z × 10 ÷ π | 76.4 / 229.2 毫米 | 滑轮尺寸目录 |
| 中心距为 380 毫米时的螺距长度 | 约1255毫米 | 适用于 1260 毫米皮带的槽行程 |
| 皮带宽度和初始张力 | 未被几何体选中 | Maker 的动力台和张力法 |
这是一个工作表示例,并非客户实际安装案例。它止于目录选择和机上验收测试开始之处。
09更换零件编号前,请先阅读故障皮带的故障信息
缺失三个相邻的齿与整条齿带表面光亮的齿面所代表的问题截然不同。在拆下的齿带上,用箭头标出第一个缺失的齿并编号。趁齿带上还有灰尘时拍摄齿槽根部的照片;然后拍摄张紧器的照片。
| 取下的腰带显示了什么 | 请看下一个 | 不要想当然 |
|---|---|---|
| 牙齿在一处被完全剥落 | 堵塞、加速和峰值负载 | 线缆等级有问题。 |
| 均匀的侧面抛光 | 张紧力、滑轮磨损和灰尘 | 换条宽一点的皮带就能解决这个问题。 |
| 一处磨损的边缘 | 轴对中和法兰接触 | 旧皮带太窄了。 |
| 背面裂缝 | 惰轮位置和最小皮带轮 | 齿距错误 |
| 反复跳齿 | 张力、包裹性和运动轮廓 | 初始张力越大越安全。 |
润滑油并不能解决空转正时驱动装置噪音过大的问题。它还可能导致磨蚀性粉尘滞留在齿轮上;如果润滑油渗入皮带,请检查皮带的液体兼容性。靠近冲洗区域的驱动装置需要配备清洁防护罩,并在皮带订单上注明暴露情况。 虽然输送带跟踪的文章讨论的是物料输送带,但记录调整前边缘接触情况的做法同样适用于此。
10.更换顺序,与旧滑轮进行核对
首先复制滑轮代码。然后填写轮廓/节距/齿数或节距长度/宽度/聚合物/绳长/端面/批号。在订单上勾选两个方框:无端或开口;单齿或双齿。如果是替代滑轮,则必须在供应商的兼容性说明中注明现有滑轮代码。
来料检查:打印码、三处宽度测量、齿数。记录批次并检查明显的边缘损伤。用尺子可以发现明显的螺距误差,但无法保证精度公差。对于受控轴,请附上供应商的螺距测量方法和批次结果。
我们的同步带系列和聚氨酯同步带选项可以根据图纸和拆卸下来的样品进行讨论。如果传动系统在工厂其他地方也使用工业输送带,请将这两种皮带分别从不同的采购线上采购。
11.当工作不需要牙齿啮合时
在驱动装置选择表的顶部注明“是否需要固定相位?”。如果机器需要故意打滑,则在概念评审阶段加入离合器。无分度风扇可能需要使用V型皮带组进行成本核算。对于低速高负载轴,应考虑链条及其润滑和防护装置的成本。
选择表上有五列:轴承载荷、尺寸范围、润滑方式、防护装置和维修窗口。最后一列填写完整的安装价格。选择依据是驱动轴必须执行的功能。
来自商店和机器制造商的12 个问题
T10 皮带,AT10 皮带轮:图纸上写的是什么?
在两张齿轮图或经批准的交叉适配方案提交之前,不得进行任何替换。标称节距仅为一个尺寸。请仔细阅读皮带轮齿轮图和皮带制造商的兼容性声明,以确定确切的零件。
加宽皮带能防止齿轮跳齿吗?
订购更宽的皮带轮之前,请先获取之前的张力读数和加速度曲线。松动的皮带轮轮毂必须固定在轮毂上。
玻璃、芳纶还是钢:旧传送带上究竟是什么出了问题?
没有仅凭材料就能解答的问题。请将最小滑轮尺寸、转速、温度和反转循环等参数发送给制造商。如果制造商提供三种完整的结构,请他们提供。
安装卡上需要读取哪些内容?
使用所选皮带的张紧程序和实际自由跨距。记录压力表型号、目标值和实际安装后读数。
图纸上写着 0.05°:谁来测量?
在验收图纸上标明编码器和输出量规的位置;在额定负载和温度下运行。记录皮带的刚度和节距数据,并与轴承、联轴器和机架的检查数据一起保存。
新皮带,缺牙:第一块补丁去哪儿了?
将损坏的皮带装袋。将集中脱落的齿与周围磨损的齿分开标记。查找第一个寄存器错误发生之前的驱动器报警或卡齿记录。
订单上应该包含哪些内容?
精确的轮廓和皮带轮代码;节距或齿数;宽度;本体、绳芯和皮带面;运行条件;以及批次识别。 输送带工厂页面介绍了我们的生产背景;如需同步带报价,请通过上方的联系图片发送实际的驱动图纸。






