

PK皮带厂:技术审核和询价清单
有用的流程涵盖了绳子发放、橡胶批次、硫化和最终测量等各个环节。
01 在讨论价格之前,请先修正该部分内容。
| PK 是一种肋条轮廓。检查 | 价值 | 笔记 |
|---|---|---|
| 标称肋间距 | PK:3.56 毫米 | PJ:2.34 毫米 |
| 设计示例 | 6PK1080 | 六肋,PK型材,长度由适用的标记系统定义 |
| 标准名称 | ISO 9982工业用途 | ISO 9981 汽车 PK 应用 |
询价单中需记录标准和图纸修订内容。滑轮槽图纸和张紧器范围是匹配的一部分。
02 追踪一个普通袖套
从化合物和绳材的发放到纸箱中切割好的传送带,每次识别出一个生产批次后,都会进行一次有效的审核。在下方的每一行中使用该批次的 ID;成品加工机对最终出货的肋条形状的影响可能比模具定位更大。
| 车站 | 记录请求 | 比较什么 |
|---|---|---|
| 复合问题 | 批次卡和物料批次 | 配方修订和实际称重数量 |
| 绕线 | 电线批次和绕线设置 | 位置、张力控制和任何不合格的套筒 |
| 治愈 | 在适用情况下,记录时间、温度和压力曲线。 | 构建 ID、设备和已批准的周期 |
| 肋骨收尾 | 工具或车轮状况和轮廓检查 | 第一块和后续几块 |
| 切割和包装 | 肋条数量、边缘状况和皮带 ID | 纸箱标签与检验结果对比 |
批号应指向实际的生产环境,而不是贴在每个纸箱上的通用证书。此外,还要记录哪些工序在本厂完成,哪些工序外包给其他工厂。
03 注意绕线器
电线应保持在施工图纸所示的位置。目测检查完工后的黑色表面无法确认这一点。如果需要验证电线位置,请从已批准的施工图纸上切割样本。
在生产现场参观时,观察一次绕线过程。是否有设定点显示和实际的控制或检查机制?当绳子断裂或偏移时会发生什么?这些问题的答案比机器铭牌上的信息更有价值。绳子的选择应与驱动负荷相关,包括弯曲性和长度稳定性,而不是简单地声称某种纤维总是更好。
04 将肋状橡胶与背衬分离
肋面通过摩擦传递动力,并弯曲嵌入每个滑轮槽中。背衬支撑受拉构件,并可能承受反向弯曲。两侧无需使用相同的化合物。请索取所标明的聚合物系列、工作温度范围以及客户机器上接触油、冷却液或其他物质的证明。“EPDM”本身并不能证明其对所有流体都具有耐受性。
混音记录应将出货的皮带与其配方批次和固化情况关联起来。噪音问题还需要检查实际的皮带轮和张紧器。
05 完成后看看肋排。
图纸是合格标准。将早期的一条皮带与后来从袖子上剪下的一条皮带进行比较。保持量规方法不变。
| 查看 | 为什么它应该纳入审计范围 | 证据 |
|---|---|---|
| 肋间距和形状 | 与滑轮槽贴合 | 与受控图纸进行比对或测量结果 |
| 肋高和表面 | 座椅、磨损和噪音 | 从抽样位置读取数据和拍摄照片 |
| 切割宽度和边缘 | 肋骨数量正确,且无破损外露的脐带。 | 首件和末件检验 |
| 工具维护 | 运行过程中配置文件的变化 | 模具或车轮历史及修正记录 |
避免做出所有PK工厂都能达到某个理想节距公差的笼统承诺。应使用相关的标准和经批准的图纸,并制定双方认可的抽样方案。如果测得的肋条超出约定范围,应扣留可疑批次进行调查;切勿仅凭一次测量读数就断定所有皮带都不合格,而应检查测量方法。
06 检查长度数字的含义
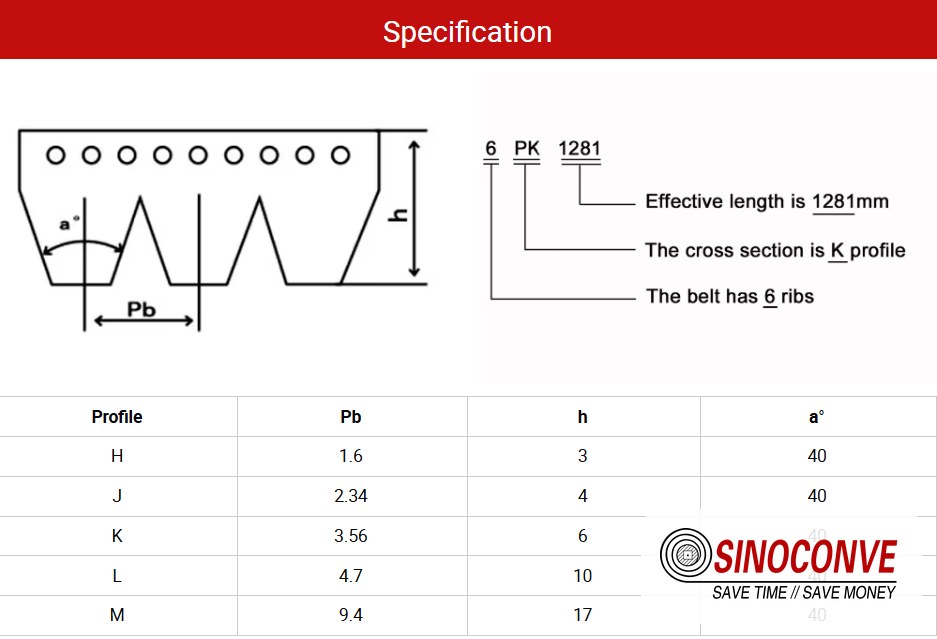
长度报告需要指定测量滑轮和负载。请供应商说明其“1080”是指有效长度还是其他标识。如果标识系统不同,两条都标为“1080”的皮带可能存在差异。在行程末端附近安装张紧器可以有效避免这种歧义。

07 询价单上的字段
首先提供皮带标记或图纸以及机器信息。说明皮带的PK肋数、长度规格和标准、皮带轮尺寸和槽型图、运行速度和功率、张紧器类型、预期环境温度和皮带温度以及液体接触情况。分别提供年产量和首单价格。
| RFQ字段 | 买方供应进入 | 供应商回应比较 |
|---|---|---|
| 带状标识 | 型材、肋条、长度标定和图纸修订 | 生产路线和自有工装 |
| 驾驶职责 | 滑轮直径、转速、功率和张紧器 | 合适的结构和限制 |
| 环境 | 温度、油或冷却液接触 | 化合物和支持证据 |
| 质量计划 | 长度和轮廓检查,抽样频率 | 量具法、记录和可追溯性 |
| 商业的 | 预测、试用数量、包装和目的地 | 最小起订量、模具费和交货期 |
新的型材可能需要模具和认证;现有的PK模具的最小起订量可能不同。请务必以书面形式获取实际的模具范围、绳芯选项、长度限制和验收样品。不要将“我们销售PK皮带”与“我们所有PK尺寸的皮带都是我们自己生产的”混为一谈。
08 收到已批准的样品
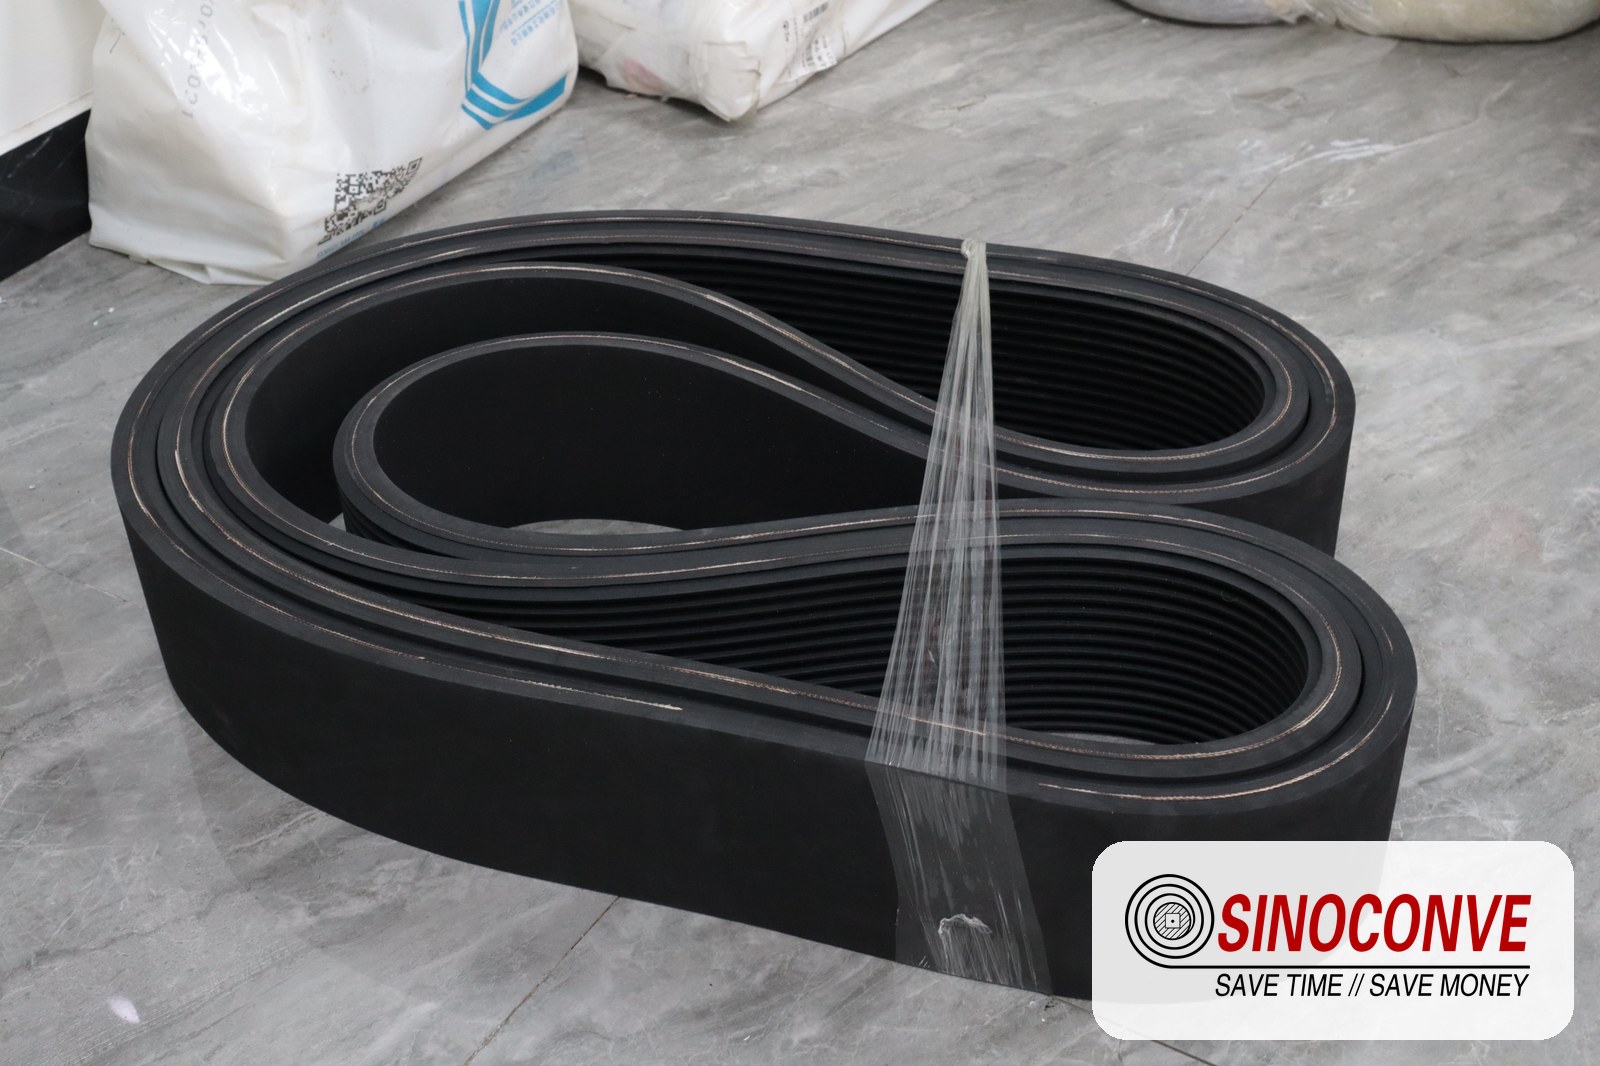
批量生产前,请审核样品及其测量报告,并注明修订版本。纸箱到货后,请保留标有待检样品的标签。按照约定的方法,比较样品的肋条数量、轮廓和长度。如果读数不一致,请在宣布整批货物存在缺陷之前,确认测试载荷和试验装置。
对于更换绳索、复合绳索或更换新滑轮的情况,负载驱动或挠性测试非常有用。测试频率取决于资质认证和控制计划。常规批次放行仍需进行可追溯的尺寸和材料检查。采购条款应明确规定何时需要报告工艺或供应商变更。
09 检查 PK 是否属于该驱动器
PK皮带适用于紧凑型多皮带轮摩擦传动装置,在结构允许的情况下,也可在背面运行。需要轴同步时,请使用同步齿皮带。在用带肋V型皮带轮替换V型皮带轮之前,请检查皮带轮的尺寸和间距。

买家向工厂提出的问题
PJ 环能装进 PK 滑轮里吗?
不,即使长度标记看起来很相似,肋骨间距也不同。
工厂应该以什么为基准报价?
一份包含加强筋数量、长度定义、驱动几何形状、工况和环境的受控图纸或规格说明。请要求单独列出所有假设条件和模具费用。
审计应该从哪里开始?
选取一个普通的套管ID,并追溯其对应的套管批号、配方卡、固化记录和最终检验读数。缺少这些线索的样品对下一批产品的质量几乎没有参考价值。
我可以用卷尺测量有效长度吗?
卷尺可以指出明显的误差,但无法解决尺寸上的细微差别。请使用指定的测量设备和测量载荷。
每批产品都需要进行疲劳测试吗?
测试计划取决于任务和设计变更。定期测试或鉴定测试应与常规放行测量分开进行。





