


一家板材厂的传送带上,同一道大门后有好几条不同的生产线。石膏原料可能以块状或湿滤饼的形式运抵。成型台上放着一块仍在凝固的纸面石膏板。再往前走,输送带上会运来一块干燥的板材,这种板材的边角很容易崩裂。在选择封面之前,请在询价单上注明工位名称。

01当电路板工艺改变传送带负荷时
从木材生产线运过来的传送带表面可能不适合湿式成型机。
成型时,检查纸张拖痕、浆料残留以及回流口周围的积水情况。在干燥机出口处,检查板材表面和皮带的裸露边缘。这些检查方法与树脂压机或砂光机的检查方法不同,即使两家工厂都将产品称为板材。
水在烘干机之前进入板材加工流程,因此请跟踪其在输送和返回过程中的流动情况。参见: 木板输送带
即使板材宽度相同,盖板也不能互换。参见: 传送带制造商
02从岩石或脱硫石膏到灰泥
天然岩石和烟气脱硫滤饼在接收输送机上的装载方式不同。岩石在落料时会产生冲击力,而滤饼则可能粘附在溜槽上,导致回料潮湿。
接收传送带需要的不仅仅是吨位数据。参见: 传送带供应商
煅烧炉出口需要单独测量温度。进料侧可能潮湿,而灰泥排出物则温度高且质地细腻。请勿根据煅烧炉设定点指定热盖温度:测量物料落到传送带上时的温度,包括正常启动和持续运行阶段。
| 电路板工厂的阶段及其职责 | 这种材料在那里起什么作用? | 这条腰带必须经受住考验 |
|---|---|---|
| 原石膏接收和堆料回收 | 碎石和潮湿的滤饼随即运抵,并有水从滤饼中渗出。 | 进料冲击;检查排水情况和裸露的皮带边缘 |
| 煅烧炉进料和热抹灰排放 | 冷湿的原料进入,热干的灰泥则以细腻的流质粉末形式流出。 | 裙边橡胶下的盖子和粉末包装突然受到高温冲击 |
| 成型台和绿板套装 | 浆料凝固在两张纸之间,传送带则承载着沉重的湿料。 | 吸水性、灰泥粘合性以及任何能透过纸张显现的表面痕迹 |
| 烘干甲板和板材冷却运行 | 蒸汽和热空气能将仍然脆弱的板材中的水分蒸发掉。 | 检查烘干机的实际支撑结构、温度、湿度以及任何进入其中的皮带。 |
| 修边锯和生产线的堆垛端 | 在木板被抬起和堆放之前,要用刀和锯子切割脆弱的边缘。 | 每次转印过程中都会出现边缘切割、跟踪偏差和表面磨损。 |
03成型过程中的湿板:水、浆料和传送带脱模
前者支撑着湿润的纸面组件,同时芯材凝固。在确定浆料混合物是否合格之前,请先检查试板是否存在重复纹路。
皮带释放问题部分取决于纸张材质。如果更换面纸后出现拖拽现象,请先检查纸张、胶水和表面处理工艺,然后再考虑皮带材质的问题。
纸张进纸速度和成型速度必须一致。过大的张力造成的跑偏可能会导致纸板边缘质量差。用于散装物料的工业输送带无法提供合适的成型表面。
在成型导轨处,注意边缘间隙和回边上任何裸露的织物。
04烘干机部分:加热、蒸汽和盖板寿命
许多板材烘干机都采用滚筒输送产品;烘干机后的传送带则承担着完全不同的功能。对于加热区内设有传送带的生产线,在讨论加热等级之前,应先记录传送带的位置和回流条件。
在高温高湿区域,仔细观察切割边缘和接缝处。干热值无法描述回程滑轮处的冷凝现象。参见: 橡胶输送带
未标明接缝和骨架结构的盖板编号无法确定最潮湿的入口点。参见: 耐热输送带
05灰泥粉尘:粘附性、固化性和清洁性
回程辊周围有灰尘
回程处的灰泥可能会凝固在湿滚筒周围。先检查滚筒外壳。
检查滚筒上是否有硬化的灰泥凸起。参见: 防尘输送带
06板材边缘、修边和刀具损坏
边缘修整、刀具间隙以及刀具留下的损伤
边角料中的橡胶碎屑需要检查一下,以免下一班次对皮带造成更大的损坏。
驾驶锯机和修整机
锯机驱动装置与板材输送皮带是分开的。V 型皮带制造商或传动皮带制造商需要的是现有皮带的截面尺寸、滑轮尺寸以及观察到的打滑情况,而不是V型皮带的皮带罩规格。在检查布满灰尘的锯机区域时,请同时清洁滑轮。
07封面选择:释放、握把或平底
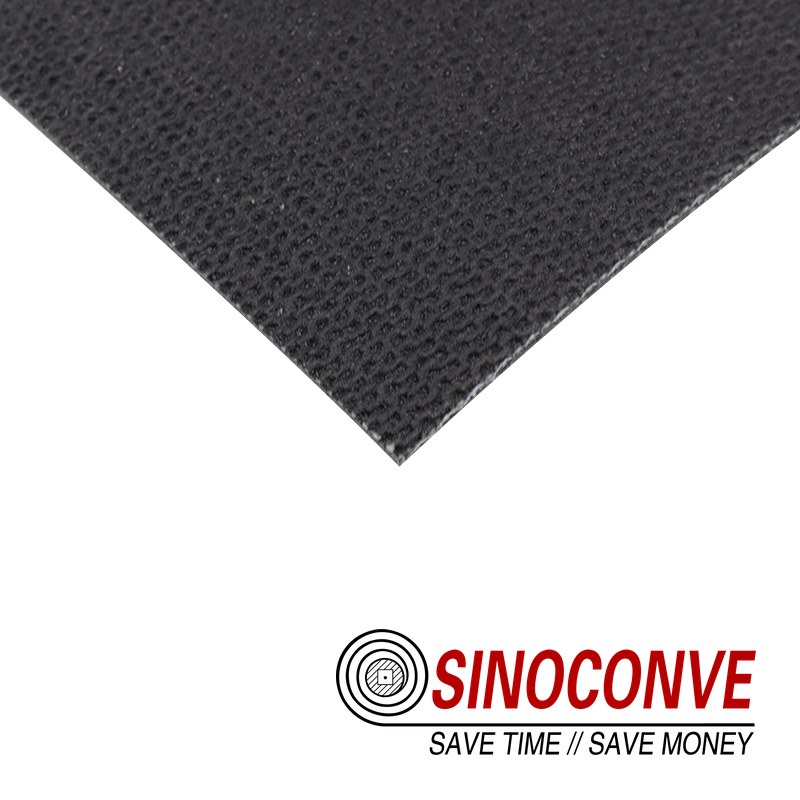
平顶、细纹顶或粗糙顶,以及每种顶的不足之处
光滑易清洁的封面纸有助于成型;纹理较粗糙的封面纸则有助于纸板在短距离传送或堆垛过程中干燥。在将纹理标准化应用于整个工厂之前,应先用候选传送带测试实际的封面纸。
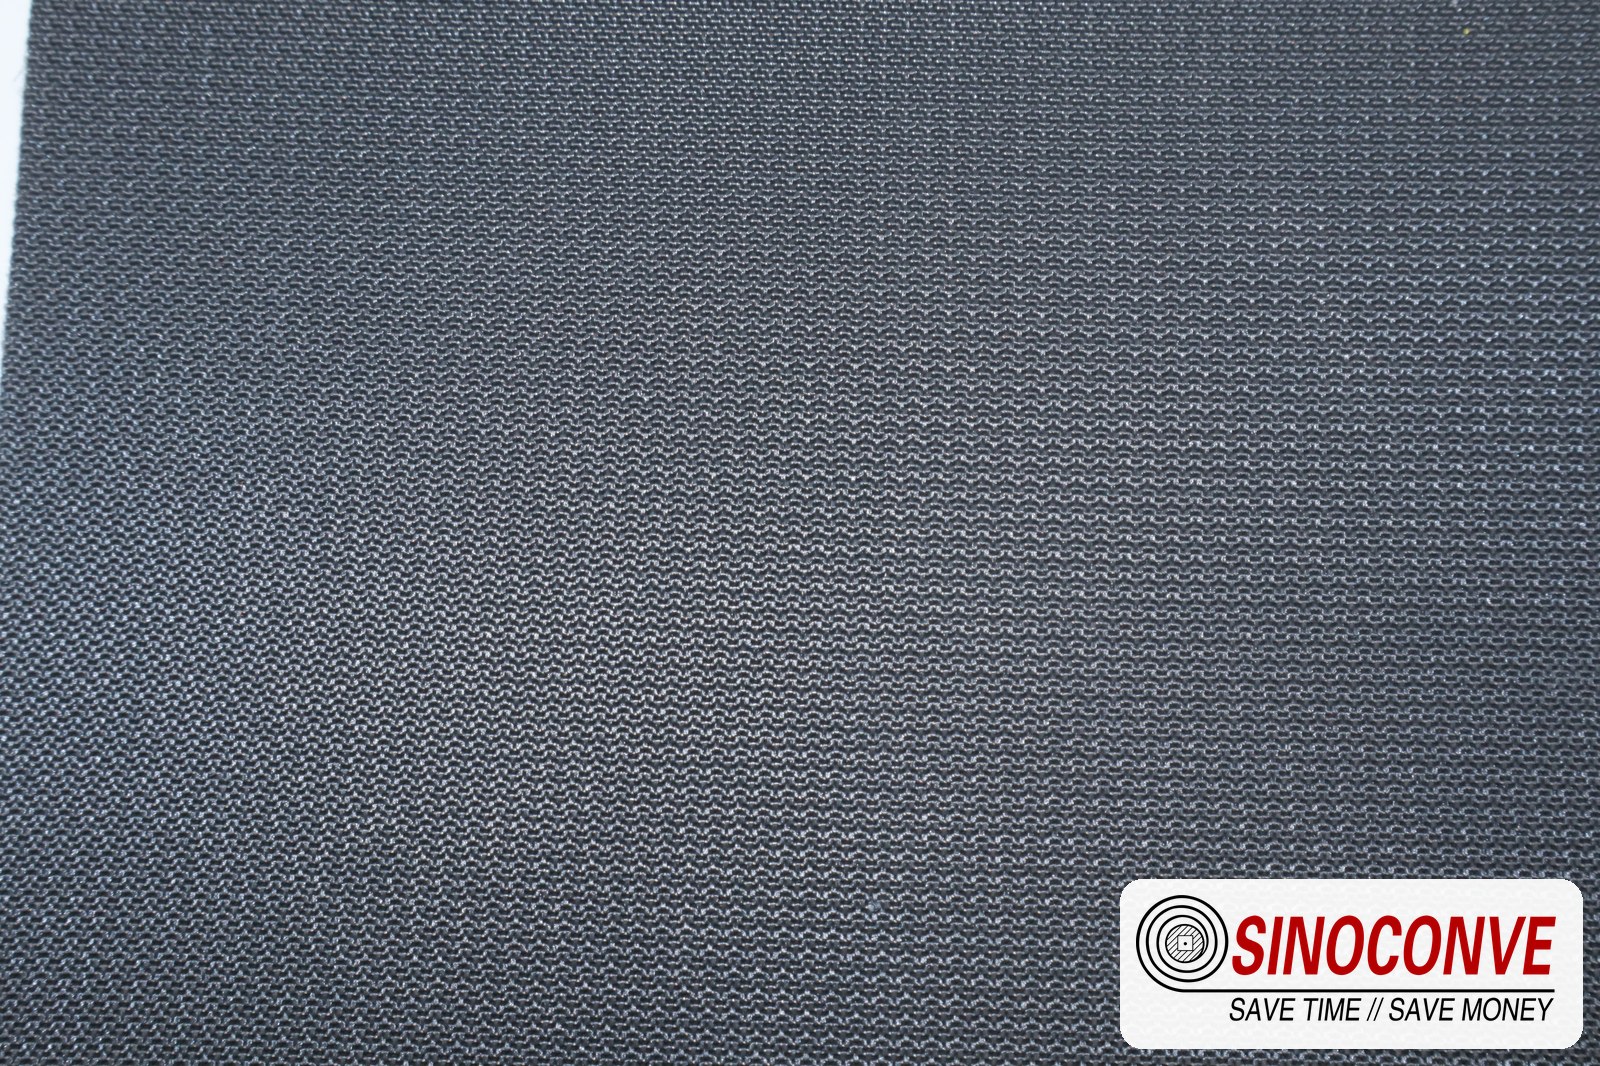
粗糙面传送带表面有凹槽,容易残留潮湿的灰泥,因此在湿式堆垛机上使用时需格外小心。它可能适用于干式堆垛机。PVC 与橡胶在湿式生产线上的对比涵盖了多种材料,但使用工厂自有纸张进行的小规模释放试验才能提供最相关的证据。
当一个团体一次性购买多条线路时
团购通常需要为每个工位配备一卷备用输送带。在选择库存之前,请将干燥机内的输送带和堆垛机的输送带分开。 批发输送带目录可用于列出已批准的型号;每卷输送带都需要清晰的标签。
| 操作员发现线路出现故障。 | 石膏板生产线上的常见原因 | 我们首先在现场检查什么 |
|---|---|---|
| 板面上有一条淡淡的纵向条纹 | 在确定原因之前,请检查封面轮廓、水渍情况和面纸。 | 全幅覆盖轮廓和离型涂层 |
| 皮带边缘磨损,边缘处有短断裂 | 边缘导轨刮伤皮带或皮带轮歪斜 | 每个导轨的边缘间隙和滑轮面的对齐情况 |
| 回程侧是一层坚硬的灰泥外壳。 | 被烘干机冷凝水润湿的细尘,静置过夜。 | 回程辊、刮板状况以及滴漏槽的出料位置 |
| 覆盖层沿行进方向出现裂缝 | 检查热历史、滑轮弯曲情况和化合物老化情况 | 烘干机出口处的盖板硬度和边缘处的层间粘合力 |
| 每块板上都有拼接步骤的印刷 | 接缝处采用不均匀压力或折叠的织物边缘制成。 | 在直尺下方拼接步骤和接头建造记录 |
08电路板上的拼接和跟踪
为什么这里的关节比在采石场更重要?
凸起的接缝在纸板上可能呈现为重复的线条。生产前,应使用直尺检查接缝轮廓并保留图纸。接缝方法应根据板材的结构和受力情况而定,不应凭经验选择。
订购接头前需要核实的十二件事列出了您需要向接头施工团队索取的信息。对于这条生产线,请保留固化记录、接头尺寸以及成品表面的照片。询问输送带工厂哪种工艺流程符合已批准的输送带结构。
追踪一条永远无法完全晾干的皮带
观察传送带在潮湿且承载产品时的运行情况。干燥空载的试验无法重现成型台上的所有情况。
EP输送带导轨的跟踪可提供检查顺序。参见: 输送带分销商
09转移、堆叠和表面保护
转移、掉落和无法重绘的脸
干燥的板材虽然轻,但短距离无支撑跌落时,边角仍可能崩裂。检查支撑间距和锯后搬运高度。在堆垛机处,装载运行后检查板材表面是否有擦伤;导轨位置可能比板材硬度更重要。
10.产品更换之间的清洁
水、刮刀以及使用它们的顺序
换型清洗是生产计划的一部分。重新启动前,请清除传送带上最后一道工序残留的物料。
输送带清洁方法说明涵盖了刀片位置和清洁计划。切勿在上一等级物料残留的未凝固残渣上重新启动湿式成型机。参见: 喷淋清洁系统
11.面试开始前的验收检查
我们与客户一起走过的验收清单
在第一块可销售板材之前,记录负载下的皮带对齐情况、接缝高度、边缘间隙和产品表面状况。
| 启动前需签字确认的项目 | 我们如何现场证明这一点 | 为什么这在生产线上很重要 |
|---|---|---|
| 整个运行过程中皮带线和滑轮的对齐情况 | 沿全长铺设一条绳子,并在滑轮面上安装激光指示器。 | 潮湿的皮带无法纠正干燥皮带所掩盖的错误。 |
| 接头处的拼接质量和台阶高度 | 用直尺横跨接缝,并在废料上进行剥离检查。 | 关节的任何台阶都会在纸张上留下印记,直至关节完全闭合。 |
| 成型台上的盖板释放装置 | 运行一个班次的废料板并检查板材表面 | 皮带上的缺陷会先在产品上显现出来。 |
| 烘干机皮带在一次加热循环后的状况 | 烘干机第一次完整运转后,沿回程方向走一圈。 | 如果传送带穿过加热区,请比较传送带在加热区前后的状况。 |
| 导轨和踢脚板边缘间隙 | 在皮带完全张紧的情况下,测量每个导轨处的间隙。 | 过小的缝隙会刮伤边缘,并让水渗入肉体。 |

12个常见问题
什么是石膏输送带?
请说出各个工位的名称:原材料接收工位、成型工位、烘干机处理工位或堆垛工位。每个工位与物料的接触面都不同。
标准的EP传送带可以在成型台上运行吗?
只有在实际的石膏板和纸张上检验过其表面、拼接和潮湿环境下的性能之后,才能确定其强度等级。适用于原石膏的抗拉强度等级并不能保证其在潮湿环境下也能无痕剥离。
如何防止灰泥在回水侧堆积?
回料辊需要清洁,并且要有地方存放收集到的细小颗粒。找到水分接触粉尘的地方。
哪种罩子最适合烘干机部分?
在选择加热等级之前,请先检查烘干机的实际布局。如果烘干机内部有皮带运行,请向供应商提供测量的温度和湿度、停留时间、皮带轮位置以及边缘结构等信息。
为什么接缝处会在电路板表面留下印记?
接缝处的凸起或松动边缘会在每次皮带循环时留下重复的痕迹。在皮带环间隔处重复出现的线条指向接缝处。
防潮板材需要使用不同的皮带吗?
皮带的选择可能保持不变,但产品变更后请确认发布信息。
板材生产线传送带应该多久检查一次?
在轮班期间检查产品表面和湿回流,然后在计划的停机时间检查接缝、边缘和对齐情况。
您需要对生产线传送带进行报价吗?
请提供工位名称、图纸、宽度、皮带轮直径、转速和物料状况。如果是成型或堆垛皮带,请提供板材表面样品或缺陷照片;如果皮带在室内使用,请提供烘干机的测量数据。




