

输送带拼接故障在成为输送带故障之前是一种系统故障:由于准备工作、拼接几何形状、张力、皮带轮几何形状或连接方法与输送带结构不匹配,接头打开、提升、破裂、分层或断裂。首先阅读故障模式,然后纠正造成故障的运行条件——更换皮带很少能单独解决问题。
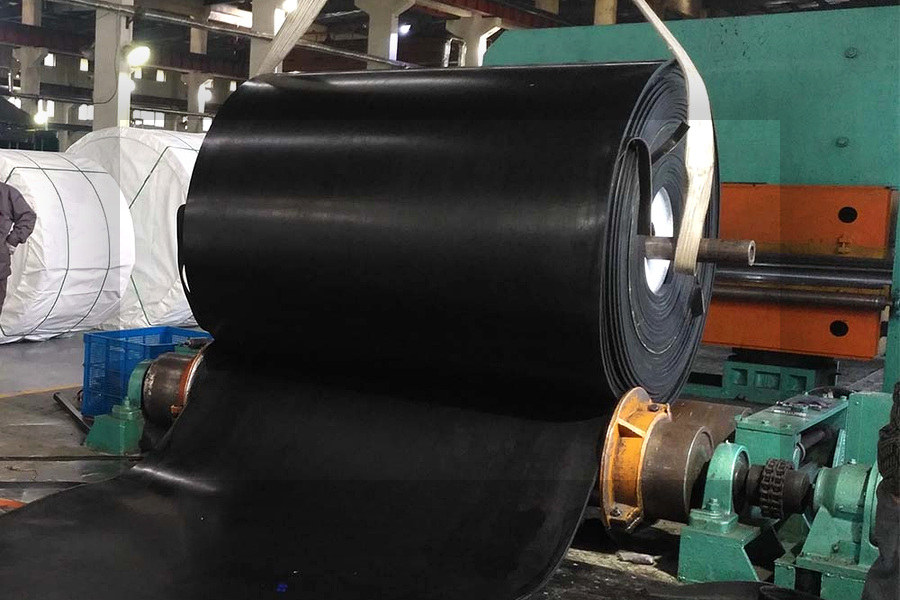
传送带接头是机械和拉伸连接,允许传送带形成连续环。它也是输送机系统中最容易出现故障的部件之一。输送带可能具有足够的覆盖橡胶、胎体强度和剩余使用寿命,但仍然会因为接头打开、抬起、破裂或分离而停止生产。
对于进口商、分销商和维护团队来说,正确的问题不仅仅是“哪个接头最强?”更好的问题是:发生了什么故障模式,什么操作条件造成了这种故障,以及哪种连接方法和安装控制适合皮带结构?
本指南提供了一种实用的方法来诊断传送带接头故障并准备更清晰的更换或新项目规范。
为什么输送带接头先于带体失效
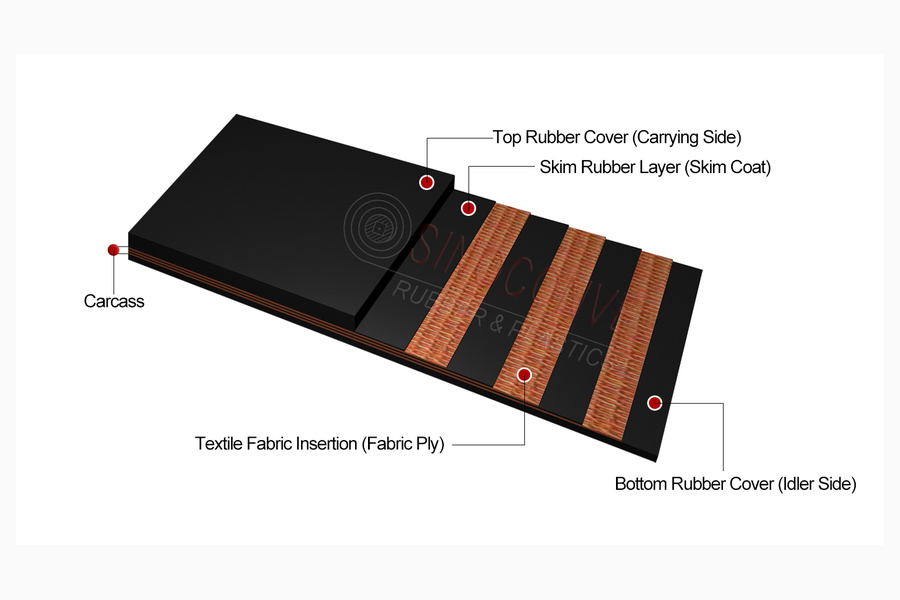
拼接处是一个过渡区。它必须通过准备好的重叠、粘合区域、紧固件组或其他经批准的接头设计来传递皮带张力。它还必须反复绕过皮带轮,通过惰轮弯曲,承受装载区的冲击,并与皮带保持对齐。
这意味着关节可以同时受到多个变量的影响:
- 带结构,包括织物层或钢丝绳
- 覆盖层等级和皮带厚度
- 滑轮直径和张紧运动
- 皮带张力和启动负载
- 接头准备、温度、压力和固化时间
- 对齐和跟踪
- 材料影响、湿气、油、热或污染
- 操作人员的工艺和检查纪律
因此,接头应被视为系统决策,而不是孤立的维修消耗品。
八种常见的输送带接头故障模式
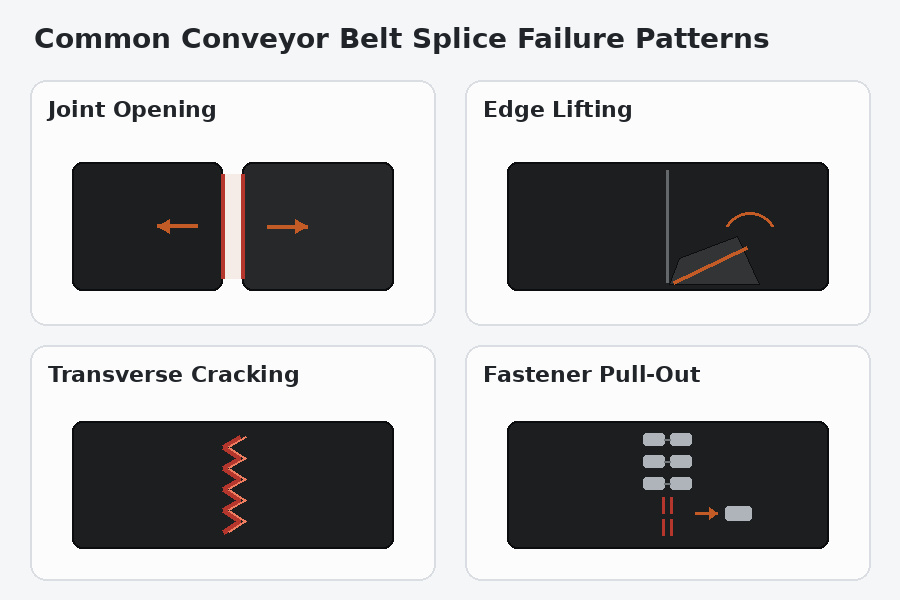
1. 拼接沿接缝线打开
开口接头通常表明粘合力不足、重叠不足、污染、粘合条件不正确或接头设计与输送带结构不匹配。在热硫化接头中,准备好的表面必须清洁并正确处理。在机械紧固接头中,紧固件的选择、间距、安装深度和输送带兼容性都很重要。
检查重点:确定分离是否从边缘、中心、滑轮过渡处或损坏的紧固件线开始。起点通常可以揭示主要原因是否是准备、弯曲应力、冲击或对准。
2. 边缘提升或边缘分离
在接头完全失效之前,通常可以看到边缘翘起。皮带可能会出现凸起的角、暴露的脱脂橡胶或收集灰尘和湿气的薄开口。常见的原因包括切割不准确、接头几何形状不均匀、边缘密封不良、皮带张力过大以及接头一侧反复加载的跑偏。
请勿仅通过修剪可见部分来纠正边缘翘起。首先确认皮带轨迹、皮带轮对准、张紧状况和接头尺寸。
3. 接头处横向开裂
横跨皮带宽度的裂纹可能与重复弯曲、接头处的刚度过大、柔韧性不足、热老化或不合适的皮带轮直径有关。比带体硬得多的接头每次经过皮带轮时都会经历集中的弯曲过渡。
调查应将裂纹位置与滑轮位置和工作温度进行比较。还应检查皮带的运行是否低于其构造建议的皮带轮直径。
4. 层间或覆盖层之间的分层
分层意味着各层在应保持粘合的位置分离。它可能是由于粘合力不足、残留污染物、制备过程中的水分、固化不良、过度受热或在超出接缝设计的条件下反复弯曲而引起的。
供应商不应仅根据照片来诊断分层。请求皮带结构、覆盖层厚度、连接方法、工作温度和使用历史。如果皮带接触过油或化学品,还要验证化合物的兼容性。
5. 紧固件拔出或紧固件线损坏
当安装时间或现场条件使硫化不切实际时,机械紧固件可能会很有用,但紧固件系统必须与皮带厚度、张力、皮带轮几何形状和输送材料相匹配。当紧固件尺寸过小、安装不正确、太靠近输送带边缘或受到过度拉力和冲击时,可能会发生拉出。
紧固件线还会产生次要风险:皮带轮包胶损坏、皮带清扫器干扰或材料泄漏。在指定机械连接皮带时,请包括紧固件类型和安装要求,而不是仅将接头描述为“机械”。
6.关节跑偏和不均匀磨损
皮带可能会沿着其大部分长度正确运行,但当接头到达滑轮或返回路径时会出现漂移。这可能表明接头与输送带中心线不成直角,输送带端部在准备过程中未对齐,或者接头厚度不均匀。
接头厚度不均匀也会在经过滚轮时产生重复的冲击。随着时间的推移,这种冲击可能会损坏接头、惰轮、清洁器和皮带轮表面。
实际检查:标记皮带中心线,观察接头是否正确进入装载区和皮带轮。接头通过后,还要检查第一个返回辊和清洁器接触点。
7. 接头处过早磨损
当接合面比周围的覆盖层磨损得更快时,问题可能是过渡不均匀、材料接触过多、清洁器压力或覆盖层材料不匹配。凸起的接头可以像刮刀一样作用于清洁器和装载部件。
对于研磨材料,请确认接头盖和皮带盖具有兼容的磨损轮廓。最好的解决方案可能涉及改进接头几何形状或清洁器设置,而不是简单地选择具有更高标称磨损等级的皮带。
8. 接头附近皮带完全断裂
靠近接头的皮带断裂是一种高风险故障。可能的原因包括应力集中、接头强度不足、过度张紧、冲击载荷、皮带轮不兼容、准备过程中的胎体损坏或针对不同皮带结构制作的接头。
未经故障审查,请勿重复使用相同的连接程序。保留失效部分,拍摄两侧,记录皮带方向,并确定相对于滑轮和加载点的位置。该证据有助于供应商区分材料故障和安装或系统故障。
失败模式和第一响应
| 观察情况 | 首先要问的问题 | 典型修正方向 |
|---|---|---|
| 接头在中心打开 | 准备好的表面是否干净且完全粘合? | 检查准备、粘合剂、压力、固化和重叠 |
| 一侧边缘抬起 | 皮带跟踪或接头是否为方形? | 检查对齐、边缘密封和收紧张力 |
| 滑轮过渡处裂纹 | 对于滑轮的几何形状来说,接头是否太硬? | 检查皮带灵活性、皮带轮直径和接头设计 |
| 紧固件拉出 | 紧固件尺寸、间距和安装是否正确? | 重新计算接头适用性和安装方法 |
| 关节比皮带磨损得更快 | 过渡是否升高或清洁压力是否过高? | 正确的接头轮廓和清洁器设置 |
| 接头附近断裂 | 尸体是否损坏或超载? | 保留证据并进行全面的工程审查 |
该表是诊断起点,不能替代特定于应用程序的评估。
热硫化或机械接头:如何决定
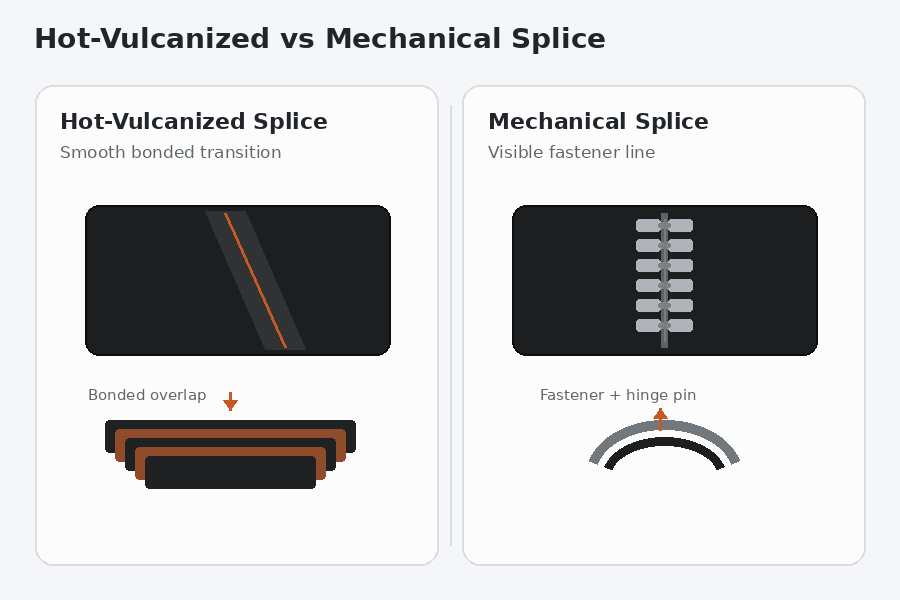
接头方法应根据输送带结构、现场条件、可用设备和所需的使用性能而定。
| 决定因素 | 热硫化接头 | 机械接头 |
|---|---|---|
| 联合连续性 | 正确制作后,粘合接头可实现平滑过渡 | 紧固件线创建机械过渡 |
| 安装资源 | 需要压力机、经过培训的人员、受控的制备和固化 | 在某些现场条件下速度更快并且更容易在本地更换 |
| 皮带和皮带轮兼容性 | 必须遵循皮带制造商的构造和拼接程序 | 必须遵循紧固件制造商的限制和传送带兼容性 |
| 最佳采购实践 | 指定接头设计、输送带结构和固化要求 | 指定紧固件系统、间距、边缘间隙和安装方法 |
| 主要风险 | 不良的准备或固化可能会隐藏起来,直到装载 | 拉出、清洁器干扰、泄漏或接头刚度过大 |
这两种方法都不能自动正确地适用于每台输送机。在推荐接头之前,供应商应收到皮带宽度、拉伸等级、胎体类型、厚度、工作张力、滑轮直径、材料特性、温度和现场安装条件。
熔接故障模式、根本原因和现场措施
下面的每种失效模式都有一组有限的原因,并且每种原因都留下了无需实验室测试即可在现场确认的证据。该表按顺序列出了维护团队需要的四件事:失败的原因、失败的原因、寻找什么来确认原因以及如何处理。它是为了与评论一起写的输送带接头方法,因为安装时选择的方法设置了拼接稍后失败的限制。
| 失效模式 | 最可能的根本原因 | 现场证据证实这一点 | 纠正措施 |
|---|---|---|---|
| 接缝沿中心线打开 | 粘接表面污染或未固化;重叠比屠体需要的短 | 外露织物带有光泽、未粘合的脱脂橡胶;分离从远离两个边缘开始 | 重新切割并重新抛光末端,然后根据胎体的重叠和循环设置重新固化,而不是皮带宽度 |
| 仅一侧边缘提升 | 拼接不与中心线成直角,或加载单个边缘时持续偏离轨道 | 每次滑轮经过时,同一侧的间隙都会变宽;每次关节经过时皮带都会偏移 | 将皮带端部摆正,正确调整皮带轮和惰轮的对齐方式并张紧,然后重新拼接 |
| 接缝处横向开裂 | 接头比带体硬得多,或者带轮直径低于带额定值 | 裂纹以固定节距重复出现,并且始终在同一个滑轮上 | 转向较低步骤或更灵活的接头设计,并根据皮带数据确认皮带轮直径 |
| 层间分层 | 制备过程中残留的水分或溶剂;使用温度高于复合额定值 | 界面处有白垩或变色橡胶的层分离 | 烘干皮带并控制车间湿度;在此比较中对照温度验证化合物耐热带等级 |
| 紧固件拉出或边缘撕裂 | 紧固件尺寸、间距或边缘距离超出制造商图表 | 孔扩大、皮带边缘撕裂、紧固件线对面的包胶损坏 | 重新计算实际张力和滑轮几何形状的紧固件选择,或转换为硫化接头 |
| 关节比皮带磨损得更快 | 接头轮廓升高,或接头处清洁器刀片压力过高 | 接合面经过抛光、圆角处理;仅在接缝处有较干净的颤动或烧痕 | 将接头与盖子齐平,并重新设置清洁器刀片压力和刀片状况 |
| 直接在接头旁边断开 | 冲击载荷、过度张力或胎体在制备过程中损坏而产生的应力集中 | 台阶边缘处有新鲜撕裂,而远离接头的带体完好无损 | 保留失效部分,检查启动和加载,并在重建前重新指定接头强度 |
不同连接方法的连接效率和停机时间
接头强度通常表示为带束自身拉伸强度的百分比,因此相同的方法在不同的胎体上会给出不同的结果。以下范围是指示性的,应始终用皮带制造商批准的接头设计替换。停机时间主要取决于接头的制作方式,而不是方法名称:硫化接头需要加压、固化控制以及本节中涵盖的细节硫化机使用指南。
| 接缝方式 | 典型接头效率 | 最适合的皮带结构 | 设置和停机时间 | 验收前检查 |
|---|---|---|---|---|
| 热硫化,织物层 | 约 80–100% 皮带拉伸强度 | 纺织 EP 或 NN 层,2–5 层,一般用途 | 加压和控制固化;通常每个关节 2-6 小时 | 每个胎体的步数和步长、固化温度日志、整个周期保持的压力 |
| 热硫化钢丝帘线 | 约 70-90% 的皮带拉伸强度 | 高张力主线上的钢丝绳芯输送带 | 多步压制,固化时间更长;通常 6-12 小时 | 保留线间距、阶梯对齐、在熔接中心而不是压板上测量固化 |
| 冷粘合 | 大约为皮带拉伸强度的 50–80% | 低压生产线上的轻型纺织带 | 不准按;通常在皮带张紧前 1-4 小时 | 抛光和充分干燥、粘合剂混合比例、夹紧压力、环境温度固化时间 |
| 机械紧固件 | 约 40-75% 的皮带拉伸强度 | 薄皮带、紧急维修、低张力或短运行输送机 | 最快的选择;经常不到 1 小时 | 每个制造商图表的紧固件尺寸和间距、边缘距离、铰链销状态、滑轮间隙 |
| 阶梯式或指状接头 | 如果正确制作,织物腰带的效率高达约 90% | 需要齐平、低调接头的织物输送带 | 与热硫化类似,布局时间较长 | 手指长度和贴合度,互锁处无间隙,在皮带承载负载之前完全固化 |
读取接头检查结果:什么是可接受的
只有当数字导致决策时,检查才变得有用。以下阈值是根据经验在现场使用的实际限制;如果皮带制造商发布了接头的验收标准,则以这些标准为准。根据书面限制进行监控的接头很少会在没有警告的情况下发生故障,这也是工厂制造的接头的原因环形输送带消除关键线路上的整个故障模式。
| 检查时检查 | 交接时可接受 | 立即调查 | 停止使用皮带 |
|---|---|---|---|
| 联线开通 | 无明显分离,接缝边缘密封 | 边缘开口约2毫米以下,无织物外露 | 任何暴露织物或绳索的开口 |
| 拼接厚度 | 与盖齐平,骄傲小于约1毫米 | 关节处凸起约 1 毫米至 2 毫米 | 凸起超过约 2 毫米,或有台阶撞击吸尘器 |
| 拼接垂直度 | 端部呈正方形,误差在传送带宽度的大约 0.5% 范围内 | 偏差大约在 0.5% 到 1% 之间 | 接头处可见对角线,每次通过时都会跟踪运动 |
| 紧固件状况 | 所有紧固件均就位且铰链销自由 | 一两个紧固件松动或缺失 | 扣件线被拉断或皮带边缘撕裂 |
| 治愈记录 | 记录整个周期的温度和时间 | 日志中缺少部分循环 | 无记录且关节柔软、海绵状 |
供买家和维护团队使用的接头检查清单
在接受新皮带或批准维修之前,请记录以下内容:
- 皮带标识:宽度、长度、结构、覆盖层厚度以及皮带上的任何标记。
- 关节位置:距离最近的驱动轮、尾轮、装载点、清扫器的距离。
- 失效模式:开口、边缘翘起、开裂、分层、紧固件损坏、磨损或破损。
- 操作数据:容量、速度、启动方法、张力或卷取布置以及操作温度。
- 材料状况:块大小、冲击力、水分、油、化学品和污染风险。
- 皮带轮和惰轮状况:直径、包胶、对准、卡住的滚子和返回路径干涉。
- 安装记录:连接方法、日期、操作员、粘合剂或紧固件详细信息以及适用的固化条件。
- 照片证据:完整的皮带方向以及两侧和接头边缘的特写。
该记录将紧急维修转化为有用的采购数据。
如何编写更好的输送带接头询价
一份薄弱的询价中写道:“请报价带接头的替换皮带。”更强有力的询价解释了操作边界和必须防止的故障。
包括:
- 输送带宽度、长度和结构
- 标称拉伸等级或钢丝帘线名称(如适用)
- 顶盖和底盖厚度以及所需的化合物特性
- 输送机速度、容量、倾斜度和收紧布置
- 滑轮直径和加载区条件
- 输送物料、块大小、水分、油和温度
- 首选连接方法或要求供应商推荐
- 所需的拼接强度、检验文件和验收标准
- 作品是工厂制作、现场制作还是两者兼而有之
对于纺织带,ISO 14890 可能与一般表面用途的橡胶或塑料覆盖纺织输送带的规范相关。 ISO 9856 提供了一种测定弹性和永久伸长率的方法。这些参考资料不会取代应用程序审查,但它们可以帮助买家索取类似的技术文档。
常问问题
即使皮带盖看起来很新,传送带接头也会出现故障吗?
是的。即使周围的覆盖层几乎没有磨损,接头也可能因准备、粘合、对准、弯曲、张力、冲击或滑轮兼容性而失效。
热硫化接头总是比机械接头更好吗?
不会。正确的方法取决于皮带结构、运行条件、安装资源、皮带轮几何形状、维护要求和经批准的接头设计。
为什么接头仅在一侧抬起?
常见的可能性包括接头不方形、跑偏、准备不均匀、厚度不均匀或边缘负载过大。在修剪或重新连接输送带之前检查输送机系统。
拼接失败后我应该向皮带供应商发送哪些信息?
发送皮带标记、尺寸、照片、故障位置、使用时间、运行条件、皮带轮直径、连接方法和任何安装记录。如果可能的话,保留失败的部分是有用的。
如何减少重复熔接失败?
使用与皮带结构相匹配的接头设计,控制准备和安装,检查对准和皮带轮状况,并将实际运行数据包含在询价中。
结论:将接头视为工程组件
仅购买具有较高整体强度的输送带很少能解决输送带接头故障。持久的解决方案来自于将故障模式与运行条件、连接方法、输送带结构和安装控制联系起来。
如果您要更换故障皮带或准备新的输送机规格,请向 SINOCONVE 发送皮带尺寸、结构、使用条件、皮带轮数据和故障接头的照片。我们的团队可以审查申请并推荐皮带和接头配置以供报价。





