Бесконечная резиновая конвейерная лента: технические характеристики, проверка покупателем и применение на практике.
Бесконечная резиновая конвейерная лента изготавливается в виде замкнутого кольца, а не соединяется на месте, поэтому каркас не имеет стыков, и петля работает с одним слабым местом меньше. В этом руководстве объясняется, что может и чего не может обеспечить бесконечная конструкция: размеры петель, которые могут быть изготовлены в виде настоящего кольца, допуск по длине, который стоит указывать в заказе на покупку, и различия между формованными бесконечными и сварными петлями, которые выглядят идентично на фотографии. В нем рассматриваются спецификации марки защитного слоя, количества слоев и каркаса для эксплуатации, а также проверки покупателя, которые отличают контролируемую петлю от петли увеличенного размера. В нем также объясняется, почему бесконечная лента может смещаться, даже если неправильно выровнены шкивы и выпуклость. Опыт эксплуатации в дробильных и горнодобывающих установках показывает ожидаемый срок службы, пределы ремонта на месте и когда дополнительные затраты окупаются.
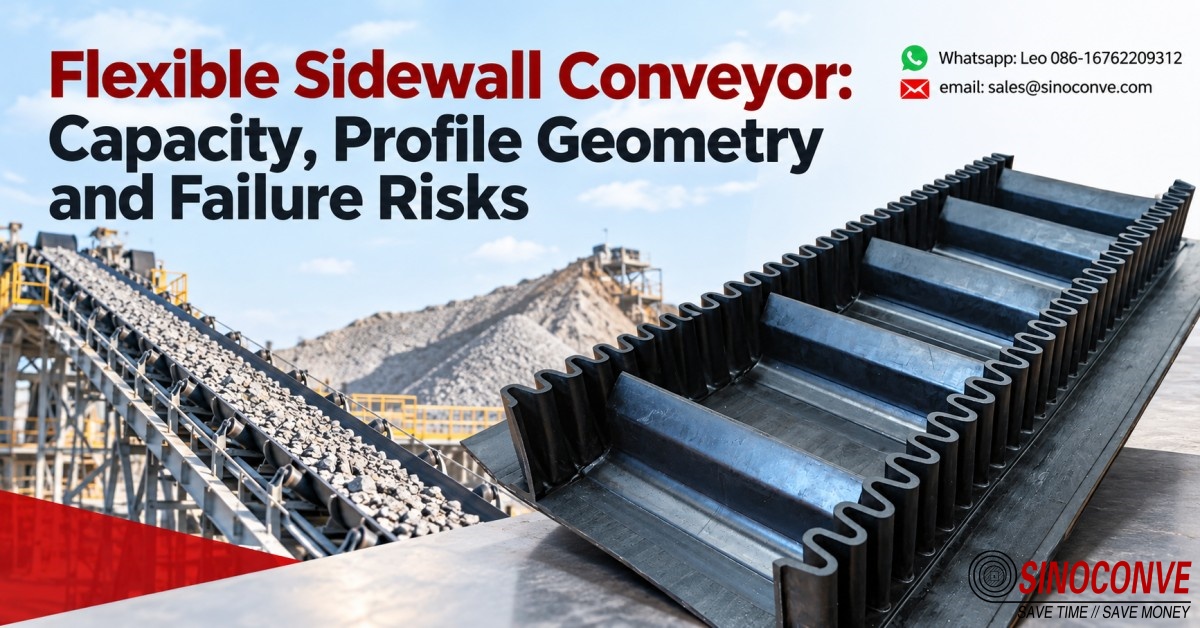
Конвейер с гибкими боковыми стенками: производительность, геометрия профиля и риски отказов.
Конвейеры с гибкими боковыми стенками перемещают сыпучие материалы вверх по наклонным поверхностям, недоступным для плоских лент, и их производительность зависит от желоба, образованного двумя гофрированными стенками и поперечными защелками, а не только от ширины ленты. В этом руководстве подробно рассматривается расчет производительности, выбор высоты боковых стенок и шага защелок для заданного наклона, а также геометрия профиля, предотвращающая рассыпание материала в углах. Затем рассматриваются риски отказа, которые фактически останавливают эти ленты — растрескивание у основания боковой стенки, усталость гофрирования в холодную погоду и отрыв защелок в местах недостаточного сцепления или крепления — и показано, как распознать каждый из них по характеру повреждений. Приведены полевые проверки ширины основания, допуска высоты стенок, расстояния между защелками и зазора возвратного ролика, чтобы можно было сверить поставку с чертежом до установки ленты.
Кто поставляет зубчатые ремни для упаковочного оборудования? Инженерное решение.
Ремни привода для упаковочного оборудования редко поставляются непосредственно производителем оборудования. Они поступают от производителей промышленных ремней, переработчиков, дистрибьюторов и собственных каналов послепродажного обслуживания производителей, и эти четыре категории отвечают на совершенно разные вопросы. В этом руководстве показано, как отличить производителя ремней от реселлера, как работать с контрольным списком возможностей поставщика и почему правильный ответ меняется в зависимости от класса оборудования. В нем рассматриваются вопросы подбора геометрии ремня для прерывистого и непрерывного режима работы с пленочными конвейерами, точности и повторяемости позиционирования, выбора состава и корда, конструкции соединений и бесконечных ремней, стабильности партий, глубины запасных частей и сроков поставки. В заключение описываются первые проверки, которые необходимо провести при преждевременном выходе из строя нового ремня, и последовательность действий при закупке – соответствие режиму работы, пробное использование образцов, соответствие размерам, запасные части, коммерческие условия – которая позволяет линии индексации оставаться в том же положении в течение восемнадцати месяцев после установки первого ремня.
Промышленные клиноременные приводы: профиль, характеристики привода и ограничения по применению.
Промышленный клиноременный привод преобразует крутящий момент в сцепление за счет клинового действия, и это руководство рассматривает физические принципы при принятии решений о покупке. В нем изложены семейства профилей сечения A, B, C и D, а также метрический диапазон SPZ-SPC, затем объясняется, как угол клина и эффективный диаметр определяют передаточное отношение, и почему дуга контакта, упругая ползучесть и истинное проскальзывание должны быть разделены, когда привод работает с недостаточной эффективностью. Практическое раздел посвящен натяжению: сколько его нужно установить и как часто перепроверять, а также правилу равной длины для подобранных комплектов и проблемам выравнивания и смещения, которые незаметно приводят к большинству преждевременных отказов. В приведенном примере показано, как подобрать привод, исходя из мощности, крутящего момента и скорости, а ограничения по применению честно указывают, когда клиноременный ремень является неправильным решением. Разделы, посвященные режимам и предотвращению отказов, областям закупок и приемки, а также сравнению с зубчатыми ремнями и ленточным приводом, завершают статью.
Транспортные решения для горнодобывающей промышленности: проектирование системы и контрольный список для покупателя.
Решения для транспортировки грузов в горнодобывающей промышленности определяются на уровне системы, задолго до того, как будет рассчитана стоимость конвейерной ленты, и это руководство работает, начиная с этого уровня. Оно определяет, где начинается и заканчивается проектирование конвейерной системы для горнодобывающей промышленности, затем рассматривает выбор маршрута и точек перегрузки на территории шахты, проверку грузоподъемности и уклона, которая позволяет рассчитать параметры перед покупкой, а также поведение привода, натяжения и запуска при длительных или загруженных запусках. Матрица комбинаций компонентов показывает, какая часть обслуживает какой сегмент, чтобы ничего не было излишне специфицировано или упущено, а затем рассматривается влияние окружающей среды, пыли и климата на проектирование. Переход от подземной части к поверхности, длинные лестничные площадки, складские площадки и погрузочные интерфейсы рассматриваются в отдельном разделе, с контрольным списком закупки и критериями приемки решения для транспортировки грузов в горнодобывающей промышленности, распространенными ошибками проектирования, которые выявляются на поздних этапах, и тем, как этот подход к проектированию разделяет работу с нашей сервисной статьей и страницей о системах.
Конвейеры для бетона для промышленных полов: контрольный список проектирования и закупки.
Конвейеры для бетона, используемые на промышленных полах, выполняют две функции, которые никогда не должны иметь общих характеристик, и это руководство разделяет их, прежде чем что-либо уточнять. В нем рассматривается зонирование процесса заливки пола от выгрузки до очистки, а затем показано, как осадка конуса и размер заполнителя определяют метод транспортировки, а не наоборот. Конструкция ленты для укладки бетона рассматривается с точки зрения защитного состава, каркаса, швов и очистки, а затем рассматриваются комбинации оборудования и взаимодействия между ними. Проверка производительности переводит кубические метры в час в ширину и скорость ленты, а холодные швы рассматриваются как проблема дисциплины поставок с учетом методов, предотвращающих их образование. Риски на месте заливки пола, движение транспорта, подъемы для твердения и временные переходы, ошибки проектирования, которые мы постоянно обнаруживаем на плитах, контрольный список закупок, критерии приемки, подтверждающая документация и отличия от других наших статей о бетоне завершают страницу.

