Конвейерная лента для бумажной фабрики: обратный поток щепы, целлюлозы, термообработка и смолы.
На бумажной фабрике от одной конвейерной ленты требуется одновременно выполнять три задачи: транспортировать влажный, липкий груз, выдерживать воздействие пара и удерживать стык на протяжении достаточно долгого участка, чтобы никто не хотел по нему ходить. Каждая из этих задач сама по себе является обычной проблемой транспортировки. Но вместе, на одной ленте в одном здании, обычные решения перестают работать. В этом руководстве рассматриваются пять потоков от склада древесины до готового рулона, а затем поочередно анализируются все неисправности: влажная щепа и кора, которые загружаются и прилипают, целлюлоза и шлам, несущие химические вещества, пар, сокращающий срок службы покрытия, смола и битум, которые обычные скребки не могут удалить, и длинные участки с высоким натяжением, где стык является слабым местом. В последующих разделах рассматриваются отслеживание на эстакадах, системы очистки, устойчивые к воздействию окружающей среды, выбор сорта в зависимости от потока и то, что необходимо отстоять в течение периода остановки перед перезапуском линии.
Конвейерная лента для линии розлива напитков: бутылки, банки, разбитое стекло и зоны влажного розлива.
Линия по производству напитков подвергает конвейерную ленту таким нагрузкам, каких никогда не бывает при транспортировке сыпучих материалов. Контейнер легкий, жесткий и неустойчивый после заполнения, и он касается крышки лишь небольшим участком ее основания, поэтому задача ленты состоит не столько в переносе груза, сколько в поддержании движения неустойчивого объекта по прямой линии на этапах накопления, перегрузки и смены. В этом руководстве рассматриваются четыре условия, определяющие решение: скорость линии и давление накопления, различные риски повреждения стекла, ПЭТ и алюминия, вода и сахарный сироп на крышке, а также период между очисткой продуктов. В нем рассматриваются структура поверхности для обеспечения устойчивости бутылок, направляющие и передаточные пластины, трение и шум на высоких скоростях, отслеживание на длинных узких участках, а также почему резина обычно является неправильным решением в данном случае. В заключение приводятся приемочные проверки и стратегия обеспечения запасными частями для предприятия, работающего с несколькими линиями на одном объекте.
Конвейерная лента для переработки морепродуктов: мойка, холодильные камеры и обработка рыбы.
Качество конвейерной ленты для переработки морепродуктов оценивается по четырем факторам, которые поступают одновременно: рассол, чистящие средства, холодный воздух и твердые фрагменты костей или раковин. Любой из этих факторов сам по себе управляем. Однако их сочетание влияет на то, какая оболочка, какой кусок тушки и какая конструкция кромки выдержат смену. Это руководство начинается с приемного стола и проходит через этапы потрошения, филетирования, сортировки и упаковки, а затем и до морозильного туннеля. В нем объясняется, что хлор и пена делают с оболочкой на срезе, а не на поверхности, почему тонкая рыбья кость открывает разрез, который нож не может, и как холодильная камера изменяет твердость ленты настолько, что это влияет на минимальный диаметр шкива, который можно использовать. В последующих разделах сравниваются ПВХ, полиуретан и резина в условиях воздействия влажной соли, описывается, когда рифленая или перфорированная поверхность способствует дренажу, а когда только задерживает продукт, рассматриваются точки перегрузки оболочек, отслеживание на мокрой раме, и в заключение приводятся документы и результаты полевых испытаний, которые следует запросить перед тем, как лента попадет в цех по переработке морепродуктов.
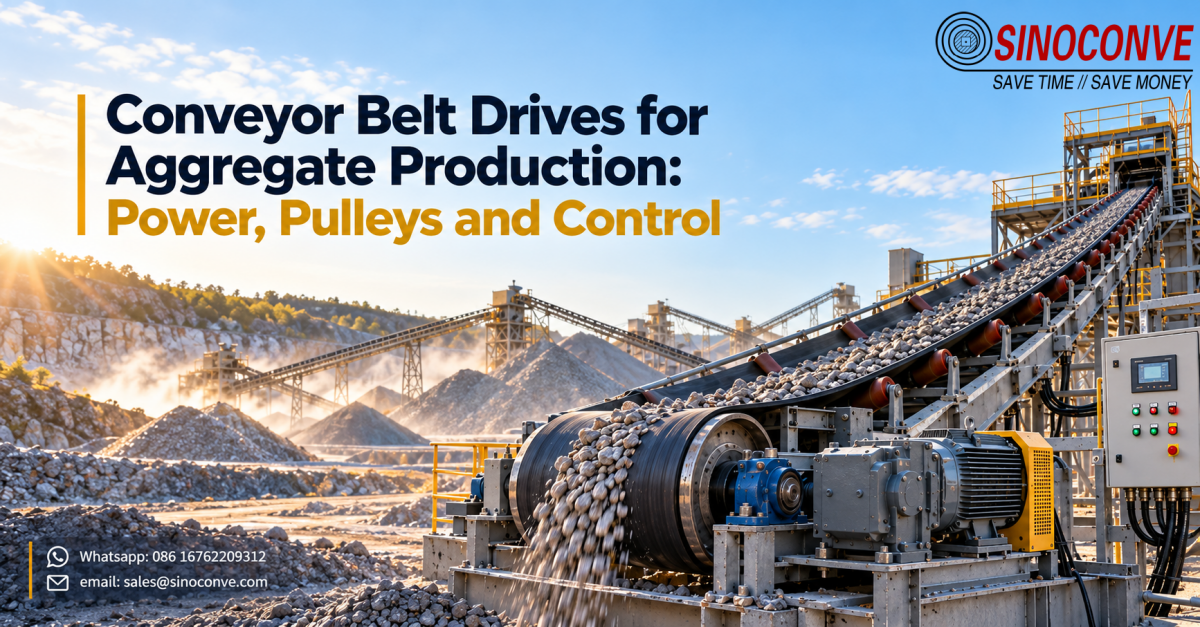
Конвейерные ленточные приводы для добычи заполнителей: привод, шкивы и управление.
Выбор привода конвейера для производства заполнителей не сводится к простому определению размера двигателя и переходу к следующему этапу. Привод определяется совместно производительностью, высотой подъема, длиной и наклоном линии, методом запуска, а также последовательностью остановок и запусков дробилок и грохотов, расположенных выше по потоку. При неправильном использовании лента редко сигнализирует о неисправности привода: наблюдаются смещение ленты, проскальзывание под полной нагрузкой, аномальное удлинение и растущий счет за электроэнергию. Данное руководство рассматривает приводной и трансмиссионный уровни линии по производству заполнителей, от выбора компоновки до приемки на месте. Оно разделяет неисправности привода и ленты, сравнивает головные приводы с одним шкивом, головные приводы с двумя шкивами, головные приводы с хвостовой частью и промежуточные приводы, а также рассматривает критерии двигателя, редуктора и шкива, определяющие запас пускового момента и метод запуска. Проскальзывание и смещение ленты рассматриваются как две разные проблемы, после чего следуют разделы, посвященные футеровке и очистке, условиям обратной стороны, контрольному списку интерфейса, связывающему привод с лентой, энергосбережению и приемочным испытаниям на месте.
Сцепные ремни против клиновых ремней: какой приводной ремень подходит для вашей машины?
Ремень с звеньями и клиновой ремень решают две разные задачи, и это руководство рассматривает выбор на уровне цеха, а не по каталогу. В нем объясняется, что представляет собой каждый ремень: ремень с звеньями, собранный на станке из съемных звеньев, соединенных штифтами, что позволяет регулировать его длину и укорачивать на месте, и клиновой ремень, изготовленный в виде цельного кольца, которое захватывает канавку шкива. Затем описываются преимущества ремня с звеньями, включая приводы, недоступные без снятия вала, аварийный ремонт и политику запасных частей, основанную на одном комплекте звеньев, и его недостатки: вибрация и шум на высоких скоростях, удлинение, более низкий предел нагрузки, износ звеньев и штифтов, гигиена вблизи открытых пищевых продуктов и общая стоимость, которая скрывается за низкой ценой за единицу. Рассматриваются аргументы в пользу клинового ремня, матрица принятия решений, последовательность модернизации цеха и проверки закупок, а в заключение даются ответы на наиболее часто задаваемые вопросы.
Прочная пластиковая конвейерная лента: износостойкость и длительный срок службы.
Прочность пластиковой конвейерной ленты легко определить по названию, но сложно точно описать, поскольку прочность пластиковой ленты может означать жесткость, ударную вязкость или устойчивость к царапинам на поверхности, и эти три параметра не повышаются одновременно. В этом руководстве основное внимание уделяется материалу и четырем переменным, определяющим скорость износа пластиковой ленты: полимерному телу, где кристалличность и молекулярная структура задают базовый уровень; наполнителям, которые его изменяют; геометрии поверхности, которая контролирует, насколько далеко продукт скользит по поверхности; и среде, поскольку вода, масло, мелкий порошок и сухая пыль по-разному воздействуют на ленту. В нем сравнивается износ полипропилена (PP), полиэтилена (PE), полиоксиметилена (POM) и полиамида (PA), указывается, что добавляет и отдает наполнитель, и описываются четыре механизма износа с указанием симптомов, указывающих на каждый из них. В последующих разделах рассматриваются геометрия и скорость износа, руководство по подбору нагрузки, почему нельзя сравнивать два заявления об износе, если в них не указан один и тот же метод, какие документы следует запросить и где пластиковая лента перестает быть правильным решением.

