Контрольный список для покупателя комплектующих для конвейерных лент: 12 вещей, которые нужно проверить перед заказом.
Практически каждый спор о стыках, в разрешении которого нас вызывают, начинается еще до включения пресса. Это сторона покупателя: двенадцать пунктов, которые необходимо проверить, прежде чем заказывать услугу соединения конвейерной ленты. Начинается все с объема работ и взаимодействия, то есть кто поставляет компаунд, кто привозит генератор и кто строит защитное сооружение, а затем рассматриваются варианты, определяющие прочность соединения: размер плиты пресса по отношению к ширине ленты, количество шагов по отношению к слоям каркаса и номера партий компаунда по отношению к сроку годности. Контрольные точки на объекте рассматриваются скорее как пункты договора, чем как благие намерения, охватывая электропитание, влажность и температурный диапазон. Контрольный список определяет, что должна содержать трехпараметрическая запись о процессе отверждения, как вписываются в заказ критерии приемочного контроля и прочности на отрыв, кто оплачивает переделку стыка, как передаются расходные материалы, как рассчитывается счет и когда фактически начинается отсчет гарантийного срока.
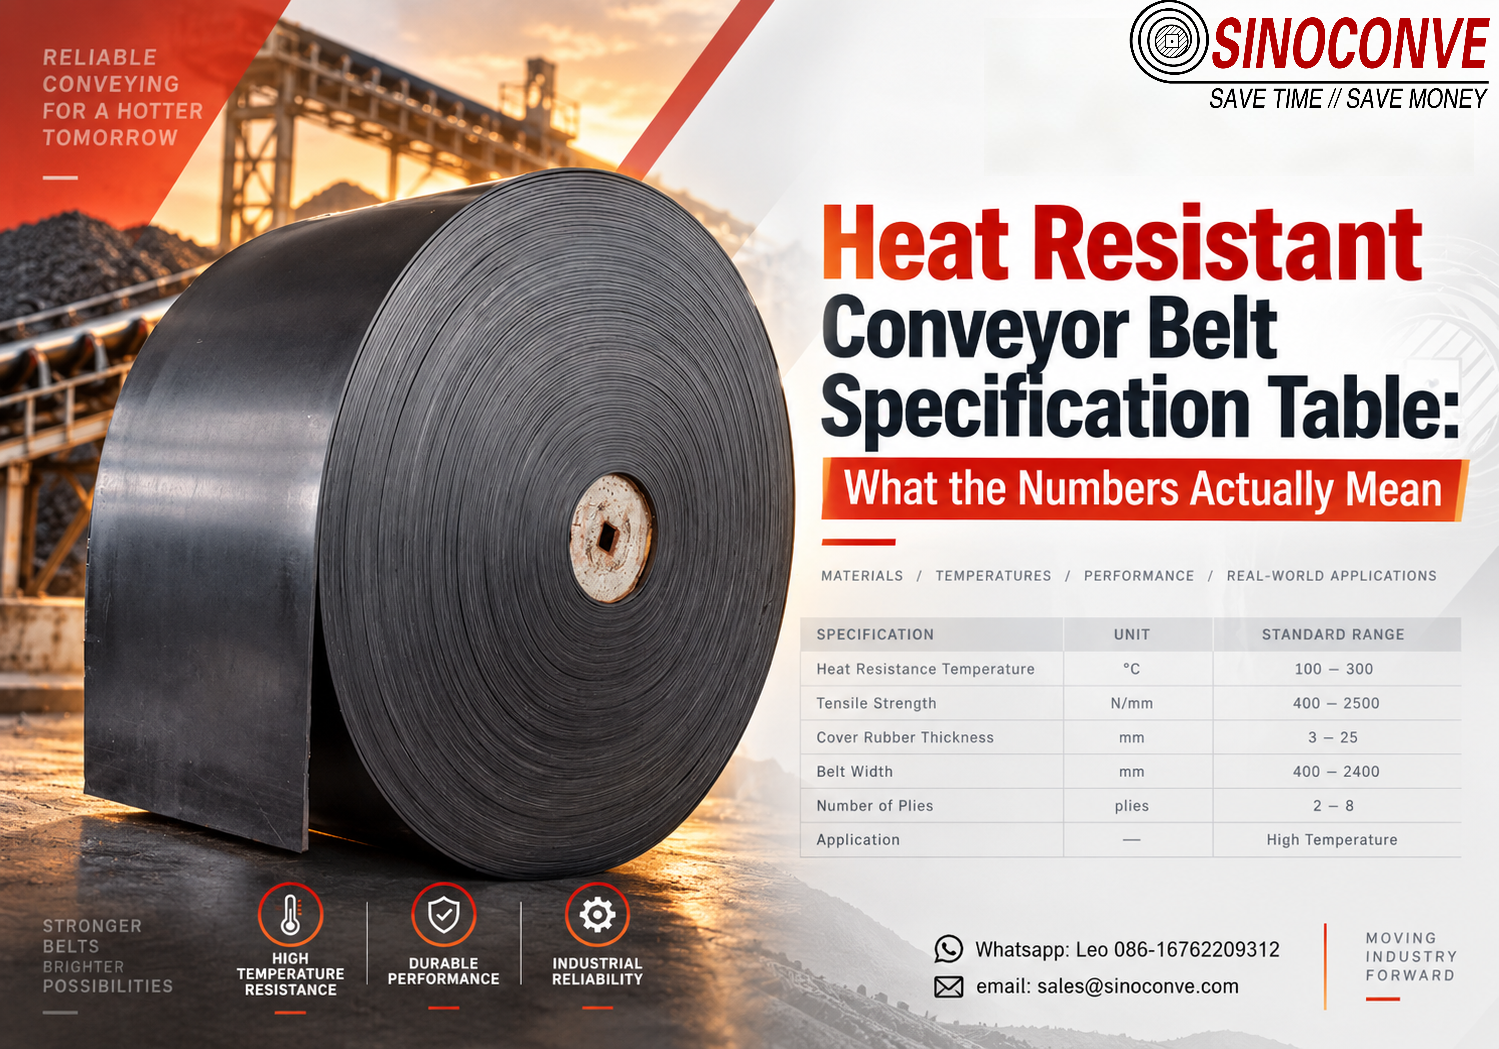
Таблица технических характеристик термостойких конвейерных лент: что означают эти цифры.
Таблица технических характеристик — это не меню, и строки, которые покупатели читают в первую очередь, редко определяют долговечность ленты. В этом руководстве рассматривается лист термостойкой конвейерной ленты в фиксированном порядке: сначала температура, затем каркас, затем покрытие. Объясняется, что именно сертифицируют буквы DIN 22102 и классы RMA, а что нет, а затем, используя данные о прочности на разрыв в Н/мм², показано, как рассчитывается количество слоев для заданной ширины. Относительное удлинение при разрыве рассматривается как бюджетная строка, а не как показатель прочности, поскольку оно определяет ход натяжения и ползучесть. Толщина покрытия определяется одновременно как номинальная, минимальная и допусковая, а три температурных показателя на листе термостойкой ленты — непрерывная, пиковая и мгновенная — отделены от допустимого времени выдержки для каждого из них. Химическая стойкость, огнестойкость и антистатические свойства, прочность стыков, отбор проб и условия гарантии завершают описание.
Резиновая конвейерная лента против ПВХ-конвейерной ленты: какая подойдет для вашей линии?
Вопрос о выборе между резиной и ПВХ обычно задается с точки зрения покрытия, а ответ – с точки зрения каркаса. В этом сравнении сначала рассматривается каркас: ремень из резины NN хорошо выдерживает удары, но растягивается, EP сохраняет свою прочность во влажном состоянии и является стандартным вариантом для горнодобывающей, карьерной и цементной промышленности, а ПВХ или ПУ используются в легких работах, где нагрузка никогда не достигает больших размеров. Далее показано, как рассчитать количество слоев, исходя из рабочего натяжения в Н/мм, как читать обозначения слоев DIN 22102 и RMA, не рассматривая букву как показатель прочности, и почему большее количество слоев не означает большую износостойкость. Матрица принятия решений сопоставляет режим работы с каркасом, количеством слоев, качеством покрытия и себестоимостью единицы продукции, а заключительные разделы охватывают факторы, влияющие на цену, которые покупатели редко указывают отдельно, скрытые затраты на стыковку, шкив и натяжение, а также то, как срок службы ремня влияет на количество циклов замены в течение двенадцати лет.
Полное руководство по выбору зубчатого ремня (2026): типы, шаг и как выбрать.
Ремни ГРМ — это единственное семейство приводных ремней, где по номеру детали можно узнать почти всё, при условии, что вы умеете его читать. В этом руководстве представлены семейства профилей в порядке, в котором покупатель с ними знакомится: трапецеидальные с шагом в дюймах от MXL до XXH, метрические T-образные и AT-секционные, криволинейные HTD-серии от 3M до 20M, а также высокомоментные GT2 и GT3 для позиционирования. Для каждого семейства указан шаг, практический диапазон крутящего момента и ширина ремня, в которой он обычно поставляется. Далее рассматривается, как расшифровать номер детали по сегментам, когда следует выбирать стекловолоконный, арамидный или стальной корд, как ведут себя зубья из HNBR, CR и PU при воздействии масла и тепла, и почему количество зубьев в зацеплении на малом шкиве определяет долговечность ремня. Натяжение, ошибки при установке, распространенные ошибки выбора и отрасли, в которых используются ремни ГРМ, завершают руководство.
Виды отказов конвейерных лент Chevron: первопричины и способы устранения неисправностей на месте.
Ленты с рисунком и боковыми стенками выходят из строя иначе, чем плоские ленты, и повреждения обычно начинаются в месте соприкосновения профиля с основанием ленты, а не на несущей поверхности. Это руководство по диагностике в полевых условиях для конвейеров с шевронными, рифлеными и гофрированными боковыми стенками. В нем описаны одиннадцать типов отказов, от разрыва основания ребер и потери высоты рифлений до расслоения, повреждения односторонней кромки и заедания юбки, для каждого из которых указаны видимые симптомы, подтверждающие их измерения и ремонт или перепроектирование, которые действительно дают результат. Два раздела посвящены отказам, которые часто списывают на ленту, но которые вызваны другими причинами: смещение ленты, которое изнашивает одну сторону каждого ребра, и стандартные скребки, которые отрывают блоки от ленты с рисунком, потому что очиститель не был предназначен для определенного профиля. Проектированию загрузочного участка посвящена отдельная глава, поскольку удар в точке перегрузки ломает больше рифлений, чем абразивное воздействие. Типы отказов боковых стенок охватывают растрескивание основания гофрированной ленты, герметизацию рифлений, попадание материала и опрокидывание боковой стенки, с указанием высоты и шага. Выбор рисунка «шеврон» рассматривается в зависимости от влажности и липкости, а в заключительных разделах обсуждаются, какие измерения следует проводить еженедельно и когда целесообразно использовать другой тип ремня.
Причины отказов термостойких конвейерных лент: первопричины и способы устранения неисправностей на месте.
Жара редко является единственной причиной выхода из строя термостойкой ленты, и именно такое обращение приводит к тому, что некоторые конвейеры изнашивают ленту каждые девять месяцев. Это скорее руководство по диагностике, чем справочник по выбору. В нем описаны девять типов отказов, наблюдаемых при работе с цементом, клинкером, коксом, агломератом и литейным производством, для каждого из которых описаны видимые на месте симптомы, измерения, подтверждающие причину, и способы устранения проблемы. Термостарение отделено от прогорания, поскольку эти два явления требуют противоположных реакций, а упрочнение покрытия количественно оценено, а не описано. Расслоение слоев, растрескивание кромок, образование пузырей, деградация каркаса и преждевременный выход из строя стыков рассматриваются отдельно, с пороговыми значениями, которые можно измерить с помощью дюрометра, термометра и рулетки. Один раздел посвящен ошибке, которая обходится покупателям дороже всего: EPDM отлично подходит для работы с высокими температурами, но плохо — с маслом, и предприятия, которые используют на одной ленте и тепло, и масло, убеждаются в этом на собственном горьком опыте. Антистатические свойства, огнестойкость и требования MSHA отделены от температурного рейтинга, поскольку огнестойкость не означает термостойкость. В заключительных разделах рассматриваются вопросы измерения и предотвращения изменения температуры материалов.

