Зубчатые ремни: профиль, режим работы привода и ограничения по применению.
Зубчатые ремни — это клиновые ремни с насечками, передающие крутящий момент за счет трения на боковых стенках шкивов; их формованные насечки улучшают гибкость и отвод тепла, но не обеспечивают синхронизацию. В данной технической статье разъясняются пересекающиеся термины «зубчатый», «с насечками», «с формованными насечками» и «с необработанными краями», а затем проводится их разграничение с зубчатыми ремнями и конвейерными лентами с зубьями. Вводятся классические семейства AX, BX и CX, узкие метрические профили XPZ–XPC, а также профили 3VX или 5VX с дюймовой ориентацией, при этом точные размеры указываются в соответствующих данных производителя. Разделы, посвященные конструкции, рассматривают корды натяжения, адгезионную резину, компрессионные блоки, основания насечек и необработанные боковые стенки. Затем руководство связывает геометрию насечек с потерями на изгиб, температурой, логикой минимального шкива, скоростью ремня, углом обхвата и положением натяжного ролика. В заключение рассматриваются вопросы натяжения, выравнивания, износа шкивов, дисциплины согласованного комплекта, диагностики неисправностей, размеров для замены и контрольный список для запроса коммерческого предложения от покупателя.
Ленты для упаковочных машин: требования к гигиене, захвату и конструкции линии.
Упаковочные машины обычно используют несколько типов ремней, а не одну универсальную конструкцию. В этом руководстве показана вся линия от подачи и дозирования до индексации, запечатывания, опускания, маркировки, контрольного взвешивания, отгрузки и накопления. В нем указано, где используются плоские ПВХ или полиуретановые ленты, ремни с покрытием, бесшовные петли, боковые ленты, вакуумные ленты и профили с высоким сцеплением, без повторения отдельных статей о ремнях с покрытием или о сравнении ПВХ и резины. Гигиена разделена на прямой контакт с пищевыми продуктами, вторичную упаковку и режимы сухой или промывочной очистки, с указанием пути к документации для конкретной указанной конструкции. Технические разделы охватывают захват и освобождение, твердость, загрязнение, малые шкивы, наконечники, геометрию соединения, контроль статического электричества, перфорацию, направляющие и температурное воздействие. Примеры работы для станций упаковки в пакеты, коробки и посылки приводят к входному контролю, вводу в эксплуатацию и полному контрольному списку запроса коммерческого предложения.
Быстрая юстировка роликов: выбор, настройка и диагностика неисправностей.
Данное руководство превращает срочную проблему с регулировкой конвейера в контролируемую процедуру выравнивания. Оно начинается с блокировки и стационарных измерительных станций, затем разделяет локальный дрейф, прогрессирующий дрейф и движение за один оборот. В статье объясняется, как отличить перекос рамы или ролика от внецентровой нагрузки, обратного хода, налипания шкива, заклинившего ролика, неравномерного натяжения или искривленного соединения. Десятиминутный маршрут диагностики отделен от полного геометрического обследования, с практическими инструментами и условиями остановки для каждого случая. Последовательность регулировки отмечает исходное положение, изменяет только одну переменную, наблюдает несколько полных оборотов ленты и повторяет тест при документированной нагрузке. Конвейеры с несущей, обратной и реверсивной сторонами рассматриваются отдельно. В заключительных разделах приводятся протокол приемки, поля запроса предложений на замену роликов и схемы отказов, которые не следует принудительно корректировать с помощью дополнительного управления.
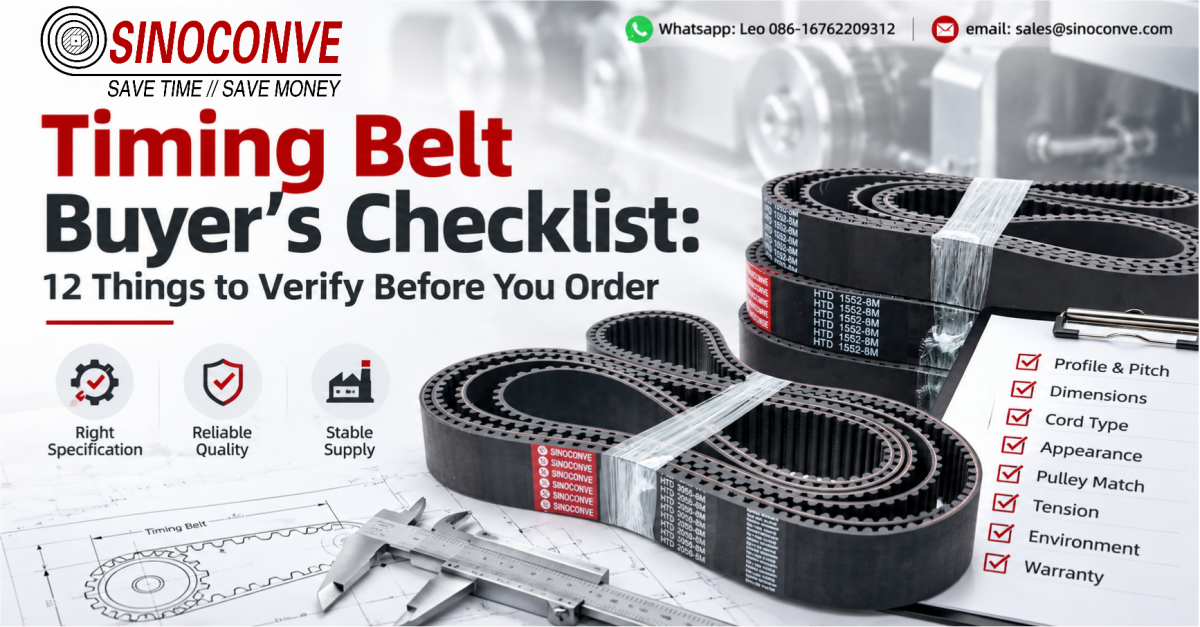
Контрольный список покупателя ремня ГРМ: 12 вещей, которые нужно проверить перед заказом.
Заказ зубчатого ремня часто завершается неудачей в узкий промежуток времени между подтверждением профиля и установкой ремня, и каждый этап требует своих проверок. Этот контрольный список разделяет двенадцать проверок на три группы по четыре. Перед заказом он включает в себя подтверждение профиля и шага зубьев по образцу или чертежу, определение того, является ли длина шага или количество зубьев определяющим параметром, фиксацию ширины и обработки задней части ремня, а также указание типа корда в заказе с соответствующими подтверждающими документами. После получения ремня проверки переходят в измерения: необходимо снять три параметра, определить, как выглядят расслоение и обнажение сердечника, чем сплошной ремень отличается от непрерывного, а также ознакомиться с информацией о маркировке и старении, прежде чем ремень попадет на склад. Перед установкой последние четыре проверки охватывают совместимость шкива и канавки, минимальное зацепление зубьев, ход натяжения относительно межосевого расстояния, условия окружающей среды и условия гарантии, от которых зависит предъявление претензии.
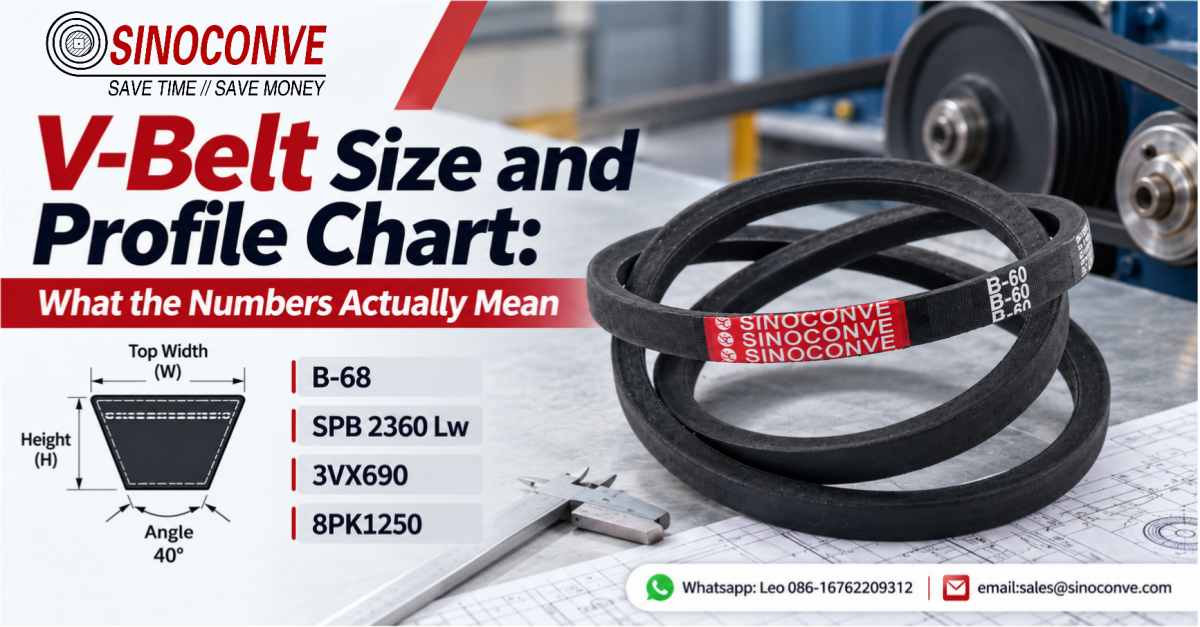
Таблица размеров и профилей клиновых ремней: что на самом деле означают эти цифры.
Код клинового ремня представляет собой набор измерений без указания единиц измерения, и именно поэтому возникают проблемы с заказом. В этом руководстве подробно рассматриваются реальные маркировки: SPB 2360 Lw, B-68, 3VX690 и 8PK1250, и указывается, что измеряет каждая позиция и к какой линии на ремне она относится. Три варианта обозначения длины выделены в отдельный раздел, поскольку именно они вызывают большинство проблем: базовая длина Lw, внутренняя длина Li и эффективная длина Ld сравниваются бок о бок с учетом смещений между ними. Далее следуют размеры сечения: верхняя ширина, высота ремня и номинальный угол клина в сорок градусов, включая объяснение, почему этот угол является номинальным и что происходит по мере износа ремня. В таблицах перекрестных ссылок классические ремни A-D сопоставляются с узкими ремнями SPZ-SPC и имперскими семействами 3V, 5V и 8V, а также комбинации, которые ни в коем случае нельзя использовать вместо них. Рассматриваются ремни с ленточной окантовкой как дисциплина заказа, количество ребер, комплекты и то, что фактически гарантирует комплект, а руководство завершается контрольным списком из двенадцати пунктов для заказа.
Конвейерная лента из ПВХ против резиновой конвейерной ленты: какая подойдет для вашей линии?
Это сравнение составлено так, как это делает инженер-упаковщик, начиная с производственной линии и двигаясь вперед, а не от технических характеристик материала. Оно начинается с описания ограничений, которые фактически определяют работу конвейерной ленты на упаковочной линии: небольшие шкивы, перенос по лезвиям ножей, короткие центры и зоны накопления, а затем то же самое делается для помещения для пищевых продуктов и сортировочного центра. Только после рассмотрения этих трех параметров проводится сравнение ПВХ и резины с ними: гигиеничность и легкость очистки, твердость и сцепление покрытия, ударопрочность и сопротивление разрыву, поведение на небольших шкивах, температурный диапазон, варианты соединения и стоимость за метр по сравнению со стоимостью в год. Документация по материалам, контактирующим с пищевыми продуктами, рассматривается как документальный путь, а не как слоган, с подробным описанием различий между материалами пищевого класса, материалами для мойки и антимикробными материалами. Матрица принятия решений охватывает область применения, материал, температуру и режим очистки, а в заключительных разделах перечислены семь ошибок при выборе и что следует проверить по прибытии.

