

Выбор вулканизационной машины зависит от четырех параметров: температуры плиты (обычно 140–160 °C), давления вулканизации (1,0–2,5 МПа / 10–25 бар), времени вулканизации (определяемого толщиной ленты и составом компаунда) и ширины плиты, которая должна покрывать всю ширину стыка за один проход. Сначала сопоставьте эти четыре параметра с лентой, которую вы собираетесь соединять — характеристики машины и цена будут второстепенными.
Невулканизированная резина не особенно полезна в промышленности. Она деформируется под нагрузкой, быстро разрушается под воздействием тепла или ультрафиолетового излучения и лишена эластичности, которая изначально делает резину ценным материалом. Вулканизационная машина меняет это — она применяет контролируемый нагрев и давление для запуска химического сшивания между полимерными цепями резины, в результате чего получается прочный, эластичный и стабильный материал.
В производстве и ремонте конвейерных лент вулканизационные машины играют центральную роль как в процессе производства, так и в техническом обслуживании на месте эксплуатации. Некачественно выполненная вулканизация — неправильная температура, недостаточное давление, неправильное время вулканизации — проявляется позже в виде ослабления стыка, расслоения или преждевременного выхода ленты из строя. Понимание принципа работы этих машин и того, на что следует обращать внимание во время эксплуатации, позволяет снизить вероятность подобных последствий.
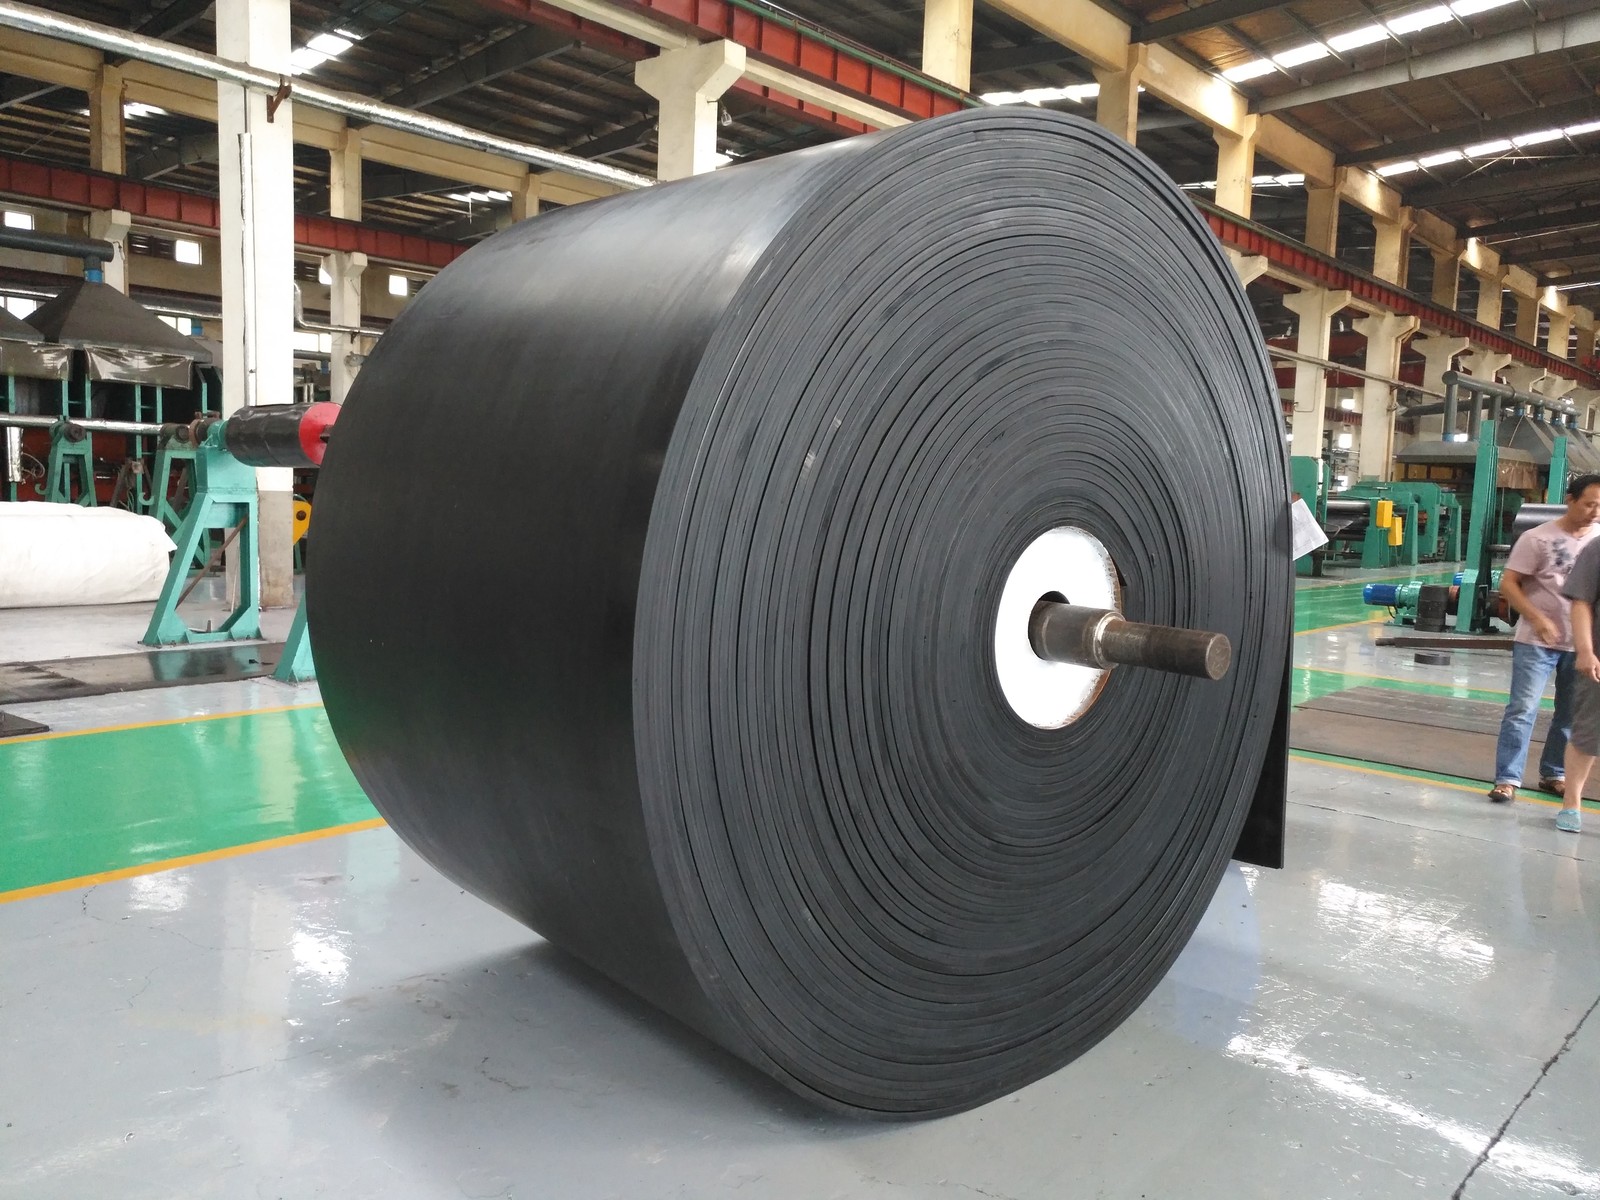
01. Что на самом деле делает вулканизационная машина?
Основная функция проста: машина зажимает резиновую сборку между нагретыми плитами и удерживает ее при заданной температуре и давлении в течение заданного времени отверждения. Нагрев активирует отверждающий агент — обычно на основе серы — который образует молекулярные мостики между полимерными цепями. Давление поддерживает контакт сборки и предотвращает образование пустот во время отверждения.
Различия между типами машин заключаются в способе генерации и распределения тепла, способе приложения и поддержания давления, а также в точности контроля этих параметров оператором. Эти различия имеют значение на практике. Машина с неравномерной температурой плиты производит стык с неравномерным отверждением по всей ширине — прочный в одних местах, недостаточно отвержденный в других. Система давления, которая сбрасывает давление во время отверждения, оставляет пустоты, которые становятся видимыми только при разрушении стыка под нагрузкой.
Диапазон температур, размер плиты, допустимое давление и точность системы управления — это четыре параметра, определяющие пригодность вулканизационной машины для конкретного применения.
02 Современные функции, заслуживающие внимания
Конструкция нагревательных элементов в машинах, предназначенных для работы на промышленных конвейерных лентах , значительно улучшилась. Материалы с высокой теплопроводностью — в некоторых конструкциях это медные элементы — распределяют тепло более равномерно по поверхности плиты, чем старые конструкции с резистивной проволокой. Равномерное распределение тепла — это не просто удобство; именно оно определяет, затвердевают ли края широкого стыка с той же скоростью, что и центр.
На большинстве современных вулканизационных машин ручные таймеры и термостаты были заменены цифровыми блоками управления. Практическое преимущество заключается в повторяемости результатов. Оператор может сохранять профили вулканизации для различных составов и толщин ленты, вызывать их для повторных заданий и постоянно применять одни и те же параметры соединения в течение нескольких смен и при участии разных операторов. Ручные системы зависят от внимания и опыта оператора, что приводит к вариативности результатов.
Модульная конструкция портативных вулканизационных машин позволяет увеличивать или изменять длину плиты в соответствии с различной шириной ленты. В задачах ремонта конвейерных лент — особенно в горнодобывающей промышленности и погрузочно-разгрузочных работах, где ширина лент может превышать 2000 мм — возможность подбирать размер машины под размер ленты без необходимости приобретения нескольких машин с фиксированными плитами имеет важное значение для эксплуатации.
Контроль и компенсация давления — это функция, которая отличает вулканизационные машины промышленного класса от более простых конструкций. Системы с мембранным или гидравлическим давлением, которые активно поддерживают заданное давление на протяжении всего цикла вулканизации, а не подают давление в начале и оставляют его без изменений, обеспечивают более стабильные результаты, особенно при более длительных циклах вулканизации, где изменения температуры влияют на давление.
03 Эксплуатационные факторы, влияющие на качество отверждения
Подготовка до начала процесса вулканизации во многом определяет результат. Место соединения или ремонта необходимо должным образом подготовить — отполировать, очистить и нарастить незатвердевшей резиной до нужной толщины — до закрытия вулканизационной машины. Никакой точный контроль температуры не сможет исправить неправильно выполненное соединение.
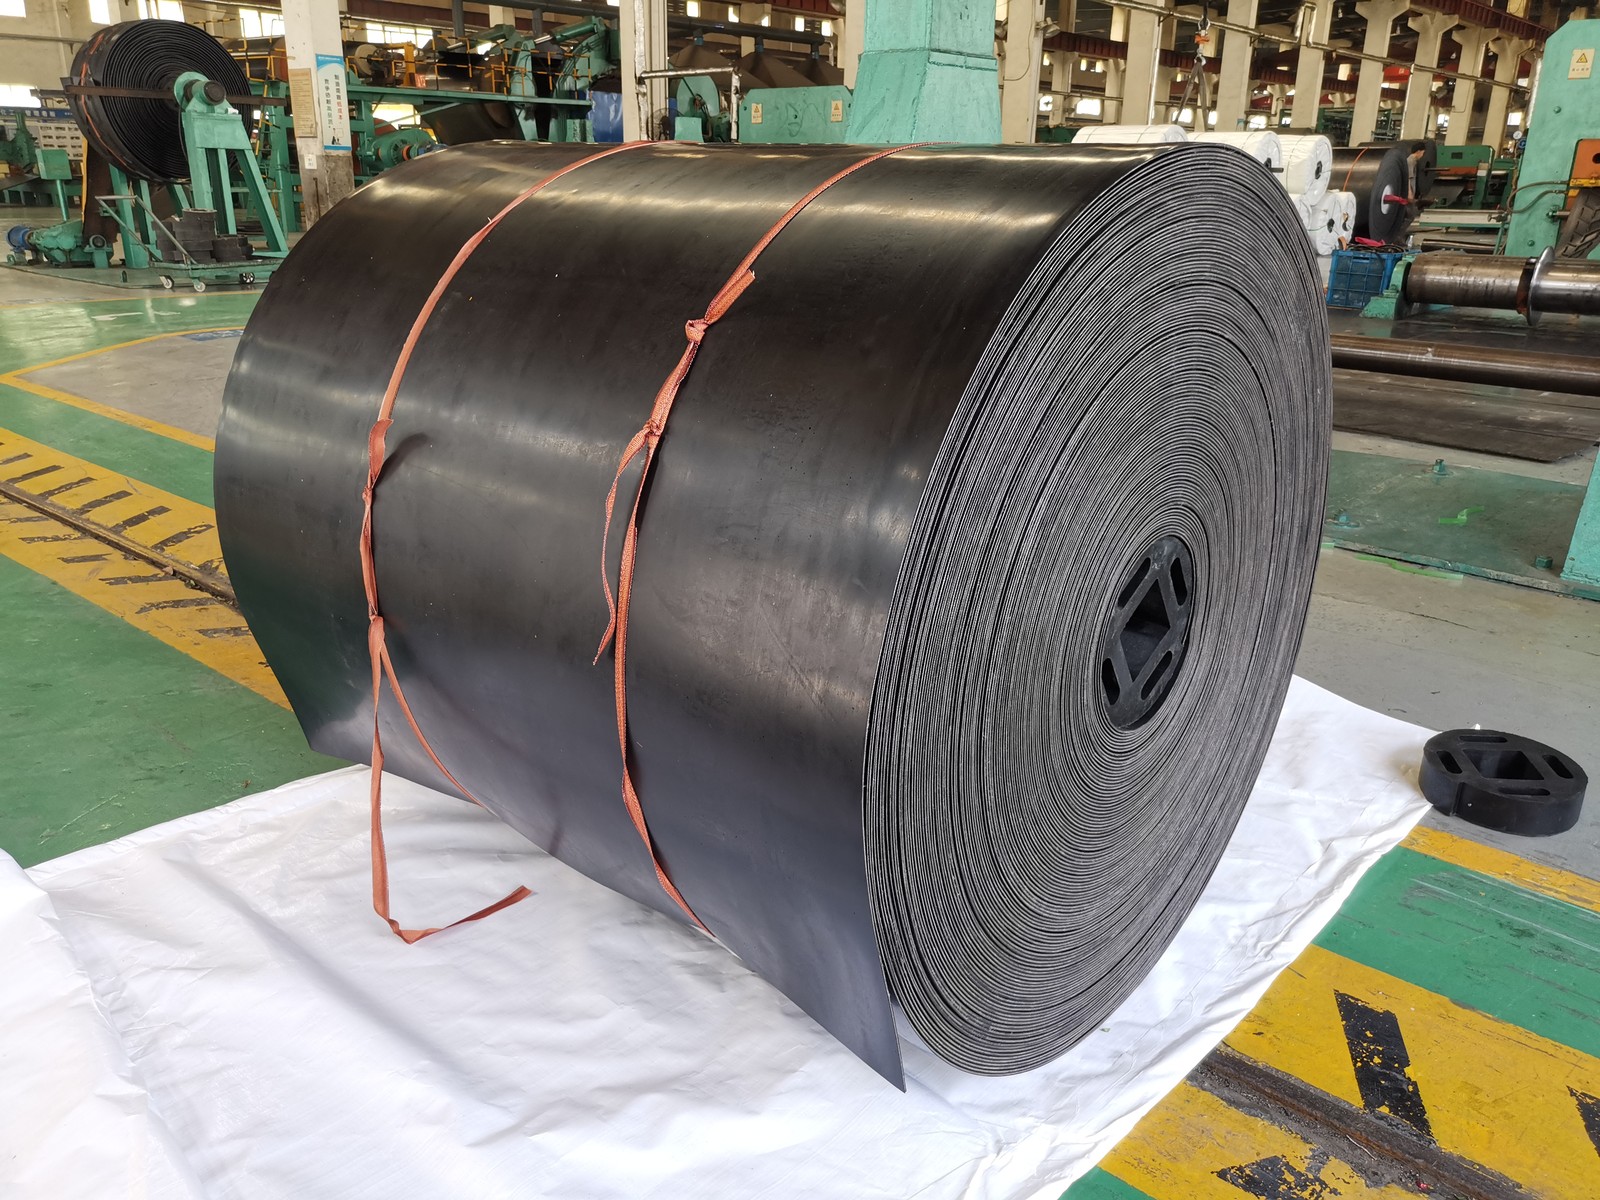
Калибровка температуры имеет большее значение, чем показывает дисплей. Заданная на блоке управления температура — это температура поверхности плиты, а не температура в центре резинового узла. Для толстых лент требуется более длительное время вулканизации, поскольку теплопередача через резину происходит медленно. Использование времени вулканизации, указанного для тонкой ленты, на толстой многослойной конструкции приводит к недовулканизации в центре, даже если температура поверхности кажется правильной.
Время приложения давления — еще один фактор, который операторы иногда недооценивают. В большинстве спецификаций по вулканизации требуется приложение давления до того, как температура достигнет заданного значения — если давление прикладывается поздно, резина начинает течь раньше, чем ее удается удержать, что приводит к выдавливанию по краям и неравномерной толщине в месте соединения.
Охлаждение под давлением — это заключительный этап, который многие ремонтные работы проводят в спешке. Снятие давления, когда температура соединения еще превышает примерно 60-70 градусов, позволяет резине деформироваться до того, как она затвердеет до нужных размеров. Правильная процедура заключается в поддержании давления до тех пор, пока узел не остынет до этого порогового значения, что занимает больше времени для толстых ремней, чем для тонких.
04 Техническое обслуживание и состояние оборудования
Необслуживаемая вулканизационная машина дает непостоянные результаты, которые трудно диагностировать. На поверхностях плит накапливаются остатки резины от предыдущих циклов вулканизации, что приводит к неравномерному контакту и теплопередаче. Износ нагревательного элемента приводит к образованию горячих и холодных зон по всей поверхности плиты. Утечки в системе давления вызывают постепенную потерю давления в течение длительных циклов вулканизации.
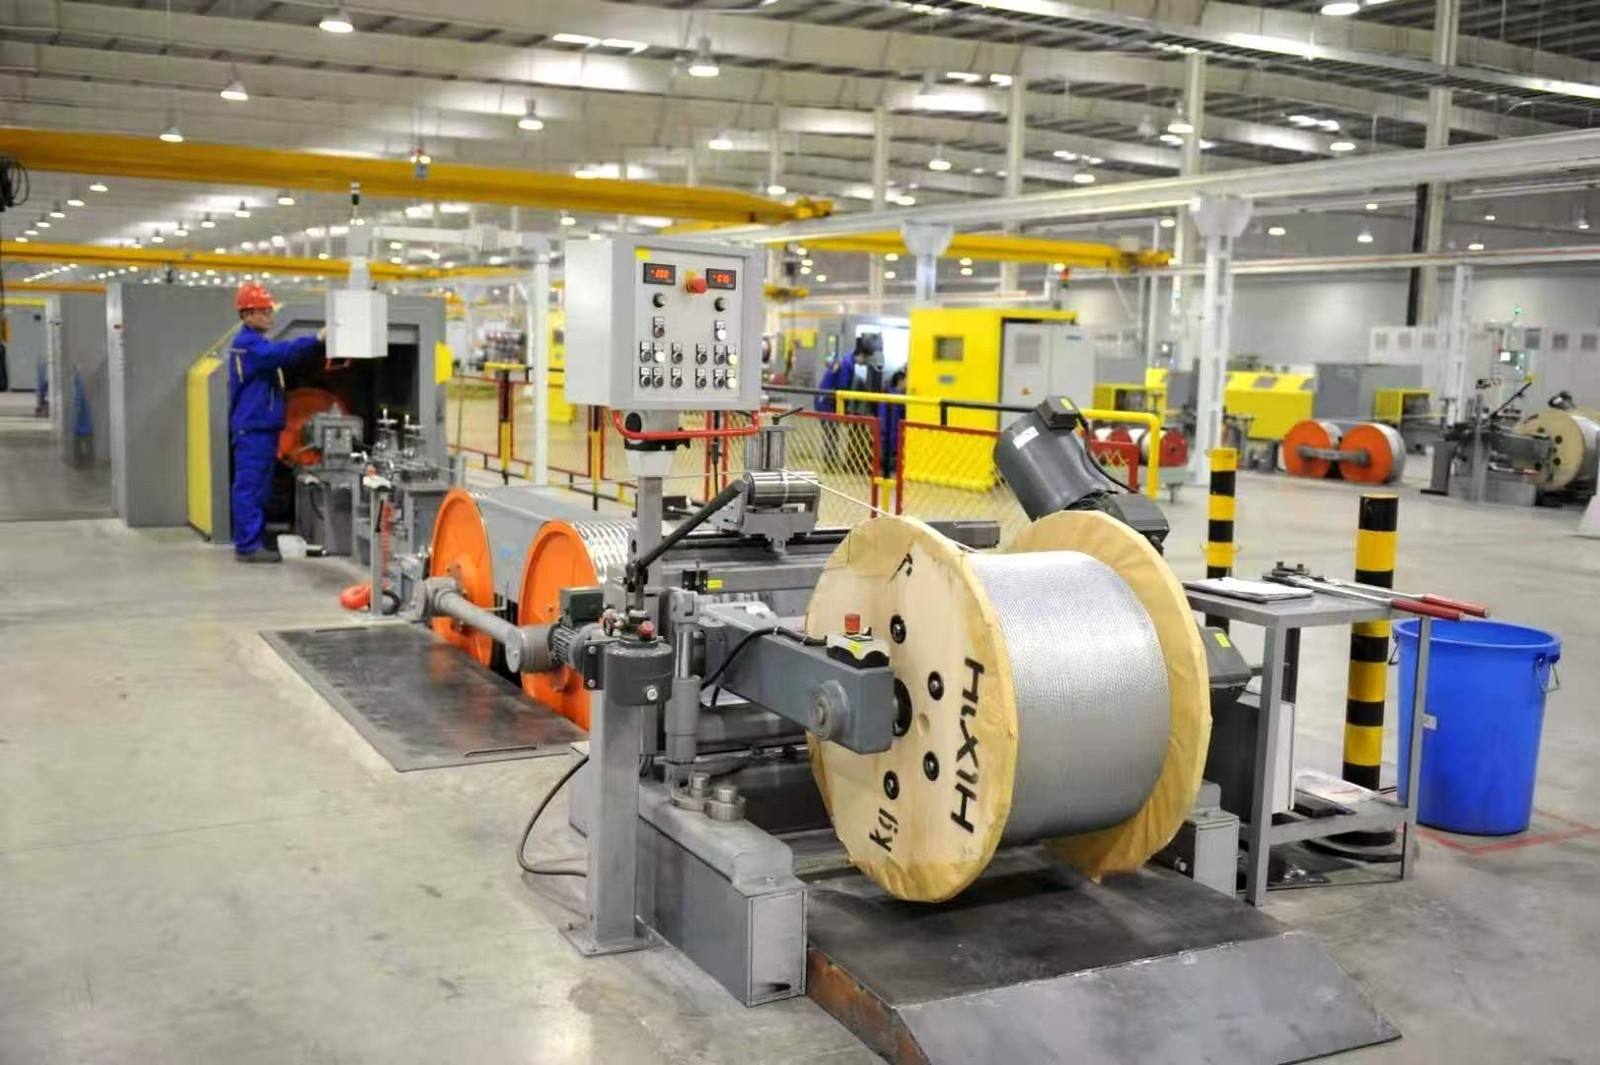
Регулярные проверки — состояние поверхности плиты, калибровка термопары по эталонному термометру, целостность системы давления — это задачи технического обслуживания, которые напрямую влияют на качество соединения. В производственных условиях, где одна и та же машина работает в несколько смен, целесообразно включить в производственный процесс график технического обслуживания, который выявляет ухудшение состояния до того, как оно повлияет на производство, вместо того, чтобы ждать, пока неисправное соединение станет поводом для расследования.
Энергопотребление в вулканизационных машинах в значительной степени зависит от эффективности нагрева и теплоизоляции. Машины с хорошо изолированными плитами теряют меньше тепла в окружающую среду во время цикла вулканизации и быстрее достигают заданной температуры при холодном запуске. При выполнении большого количества стыков за смену эта разница в эффективности со временем приводит к существенным затратам энергии.
05. Выбор подходящего вулканизационного оборудования
Технические характеристики определяются областью применения. Для стационарных производственных операций по изготовлению конвейерных лент подходят стационарные вулканизационные прессы с большей площадью прижимной поверхности и более высокой производительностью. Для полевого ремонта в горнодобывающей промышленности или при погрузочно-разгрузочных работах практичным выбором являются портативные машины, которые можно доставить к месту установки ленты и питать от местных источников питания.
Ширина ленты является исходным ограничением. Прижимная плита станка должна покрывать всю ширину места соединения — слишком узкая плита требует нескольких последовательных этапов вулканизации, что создает линию соединения, являющуюся известным слабым местом. Подтверждение максимальной ширины ленты перед выбором вулканизационного станка позволяет избежать этой проблемы.
Возможности системы управления должны соответствовать сложности выполняемой работы. Для одного типа конвейерных лент в стабильных производственных условиях достаточно простого управления температурой и таймером. Для операций, работающих с различными конструкциями лент с разными требованиями к вулканизации, сохранение профилей и цифровая регистрация данных повышают эффективность, снижая зависимость от оператора и предоставляя запись в случае сомнений в качестве соединения.
Компания Ningbo Sinoconve Belt Co., Ltd. производит конвейерные ленты и поставляет сопутствующее оборудование, включая вулканизационные машины для производства лент и их ремонта на местах, охватывая стандартные и усиленные конфигурации для промышленных конвейерных операций.
Для заказа оборудования для соединения лент и вулканизации обратитесь в компанию SINOCONVE, указав ширину ленты, тип каркаса и область применения соединения. Наши специалисты проконсультируют вас по соответствующим техническим характеристикам оборудования и, при необходимости, по методам соединения лент на месте эксплуатации.

6 ключевых параметров, которые следует сравнить перед покупкой
Четыре параметра, определяющие качество соединения, которое обеспечит вулканизационная машина, — это температура плиты, давление вулканизации, время вулканизации и ширина плиты. В таблице ниже приведены диапазоны, используемые при соединении конвейерных лент, параметры, которые контролирует каждый из них, и то, что необходимо уточнить в коммерческом предложении. Температура и время вулканизации зависят от состава ленты, а не от машины, а температурные диапазоны для работы при высоких температурах указаны в этом сравнении термостойких марок конвейерных лент .
| Параметр | Типичный диапазон | Что оно контролирует | Что подтвердить |
|---|---|---|---|
| Температура плиты | 140–160 °C (145–155 °C — типичная температура для слоев ткани) | Плотность сшивки и скорость отверждения: слишком низкая плотность приводит к недоотверждению в центре, слишком высокая вызывает реверсию и хрупкое соединение. | Равномерная температура по всей поверхности прижимной пластины и калиброванных термопар, а не только заданное значение на дисплее. |
| Давление отверждения | 1,0–2,5 МПа (10–25 бар) в зоне соединения | Обеспечивает контакт слоев и предотвращает образование пустот и скопление воздуха во время отверждения. | Давление поддерживается на протяжении всего цикла, не подается однократно в начале и дается время на снижение. |
| Время затвердевания | Время выдержки зависит от толщины и состава материала; примерно 10–15 минут для тонкого тканевого ремня и 25–40 минут для стального корда. | Глубина отверждения в центре узла, который всегда последним достигает заданной температуры, является оптимальной. | Когда запускается таймер, он должен отсчитываться с момента достижения прижимной пластиной заданной точки. |
| Ширина плиты | Ширина ленты должна превышать максимальную ширину ленты на объекте, например, 1200, 1600 или 2000 мм. | Однопроходное покрытие места соединения; узкая опорная плита заставляет выполнить второй проход и оставляет линию соединения. | Номинальная ширина определяется по самому широкому ремню, а также по кромкам и форме. |
| Длина пластины / перекрытие | 300–1000 мм на шаг в зависимости от туши. | Прочность соединения — чем больше перекрытие, тем выше эффективность соединения. | Необходимое перекрытие, соответствующее каркасу, рассматривается в данном руководстве по типам и маркам резиновых конвейерных лент. |
| Скорость нагрева и теплоизоляция | Примерно 1–2 °C в минуту до достижения заданной температуры | Время цикла и энергия на одно соединение, которые суммируются за смену. | Изолированные опорные плиты и фактически доступный на объекте источник питания |
07. Переносные или стационарные: какой тип подходит для вашего объекта?
После определения параметров обычно принимается решение между портативным секционным прессом, который подается на конвейерную ленту, и стационарным прессом, к которому подается лента. Оба метода отверждения одинаковы; они различаются способом изготовления плиты, способом создания давления и способом обработки места соединения. Работа в порту и на терминалах для насыпных грузов накладывает свои ограничения на этот выбор, поэтому при выборе конвейерной ленты в порту точки перегрузки и контроль за просыпанием рассматриваются отдельно.
| Критерии | Портативный вулканизационный станок | Стационарный прессовый станок |
|---|---|---|
| Типичное использование | Ремонтные работы на месте: горнодобывающая промышленность, перевалка сыпучих грузов, портовые и терминальные зоны. | Линии по производству приводных ремней, цеха по соединению ремней и ремонтные мастерские для крупных заказов. |
| Конструкция плиты | Модульные секционные плиты, собираемые в соответствии с шириной ленты, часто составляющей 2000 мм и более. | Размеры неподвижной прижимной плиты соответствуют производственному диапазону. |
| Источник давления | Воздушные или гидравлические подушки с портативным насосом или компрессором для строительной площадки. | Гидравлический пресс с интегрированным насосом и системой управления. |
| Умение обращаться | Детали доставляются на конвейерную ленту и собираются вокруг нее за считанные минуты. | Лента или пресс установлены в нужное положение; подходит для случаев, когда ленту можно подавать внутрь. |
| Контроль | Цифровое управление с сохранением профилей отверждения и регистрацией данных. | Цифровое управление с ведением производственных записей и обеспечением повторяемости результатов в течение смен. |
| Наилучший вариант, когда | Ремень невозможно снять, простой критически важен, или объект находится в удаленном месте. | Объём работ по сращиванию швов велик, и точность и повторяемость имеют первостепенное значение. |
8 распространенных неисправностей, которые необходимо устранить, и что нужно проверить.
Большинство повреждений стыков связаны с одной из нескольких причин, и симптом обычно указывает на неправильный параметр. При работе конвейерной ленты с агрессивными средами процедура ремонта также меняется в зависимости от состава защитного покрытия, как описано в данном руководстве по выбору состава для заводов по производству удобрений и химикатов . В таблице ниже приведено соответствие неисправностей, наблюдаемых в полевых условиях, и проверок, которые их устраняют.
| Симптом | Вероятная причина | Что проверить и исправить |
|---|---|---|
| Непропеченная сердцевина, мягкое соединение | Время отверждения или давление, установленные для более тонкой ленты. | Температура в центре соединения, а не на поверхности плиты, и время вулканизации в зависимости от толщины каркаса. |
| Надувной, пористый или губчатый стык | Давление, приложенное с опозданием или утраченное в течение цикла. | Время подачи давления, утечки в мембране и шлангах, состояние уплотнений и прокладок. |
| Тонкие края, выдавленная резина | Избыточное давление или плохое прилегание плиты к форме. | Настройка давления, кромочные бруски и формы, плоскостность плиты. |
| Слабое соединение, отслаивание в местах наложения. | Ткань не отполирована или не высушена, или поверхность загрязнена. | Подготовка и сушка перед закрытием машины, а также контроль загрязнения в рабочей зоне. |
| В месте соединения наблюдаются горячие и холодные участки. | Изношенный нагревательный элемент или остатки на нагревательной плите. | Состояние поверхности пластины, целостность элементов, калибровка термопары по эталонному образцу. |
| Хрупкий, пересушенный стык | Перегрев или обратное изменение температуры соединения | Калибровка и заданное значение, а также профиль отверждения, сохраненные в контроллере. |
Товары, которые могут вам понадобиться
| Резиновая конвейерная лента Универсальные резиновые конвейерные ленты |
Полный каталог продукции Ознакомьтесь с полным ассортиментом продукции SINOCONVE. |
| О компании SINOCONVE Производственные и системы качества |
Свяжитесь с SINOCONVE Отправьте технические характеристики для получения ценового предложения. |
Похожие записи в блоге
- Руководство по эксплуатации вулканизационных машин: современные функции и полезные советы.
- Резиновая конвейерная лента: что на самом деле определяет производительность в полевых условиях?
- Краткое руководство по использованию резиновых конвейерных лент в промышленных процессах
- Резиновая конвейерная лента со стальным кордом: долговечность и эффективность.





